风险审计 // 工程诊断
采购避坑指南
"裙板松了细料漏一地——每天多扫一两个小时料,一年下来人工费够换好几套夹持器。"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
裙板螺栓侧载退松——矿石挤歪夹持器,夹持力归零
[✅] Yaxiio 整改措施
✅ 螺栓强度升级至10.9级(GB/T 3098.1),提高抗弯能力;✅ 安装时涂覆螺纹锁固胶(如乐泰243),扭矩按标准值+20%预紧。风险-02
链条销轴卡簧交变弹出——卡簧脱位致销轴窜出,链条断链
[✅] Yaxiio 整改措施
✅ 槽深按GB/T 893.1要求(线径4mm时槽深≥2.2mm),槽底倒角R0.3;✅ 安装时使用专用卡簧钳,确认完全入槽。风险-03
防溢裙板高温磨损——物料冲击+热老化致密封失效,漏料严重
[✅] Yaxiio 整改措施
✅ 安装时预留补偿间隙,定期(每3个月)检查磨损量,低于原始厚度50%即更换;✅ 加装防冲击衬板(耐磨钢板NM400),减少直接冲击。"裙板夹持器每周必须巡检——侧压力是持续的,螺栓松了不会自己紧。一个班漏一吨料,一周就是七吨,扫料的人工费算过没?"
工况差异
裙板螺栓与链条卡簧失效检查表
在输送机场景中,裙板螺栓侧载退松和链条卡簧交变弹出是最易被忽视的失效模式。以下检查项帮助采购和工程师在选型与验收时锁定关键参数。
判断要点
- 1裙板夹持器螺栓:侧向力>预紧力×摩擦系数时,螺纹微动磨损导致预紧力衰减,松动扭矩低于初始值30%即判定失效。
- 2链条销轴卡簧:卡簧槽深度<卡簧线径的1/2时,交变张力下卡簧累积塑性变形弹出,导致断链。
- 3高温物料使橡胶裙板硬度上升,密封间隙增大时大量漏料。
- 4重载工况推荐50CrVA卡簧(替代65Mn),其疲劳极限更高,可降低弹出风险。
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 螺栓预紧力与侧向力比值 | 侧向力超过预紧力×摩擦系数时螺栓滑动,预紧力衰减 | 要求供应商提供预紧力计算,侧向力按物料压力估算 |
| 卡簧槽深度与线径比 | 槽深<线径1/2时卡簧易弹出 | 图纸标注槽深≥0.6×线径,卡簧材质60Si2MnA或50CrVA |
| 裙板橡胶硬度变化 | 热老化使硬度上升,密封失效 | 要求耐温等级≥物料温度,并提供老化后硬度测试报告 |
| 链条张力幅值与频率 | 交变张力加速卡簧疲劳 | 提供链条张力谱,卡簧疲劳寿命≥10^7次 |
以上检查点基于页面已有工况和标准(ISO 1977、ISO 898-1),具体数值需按项目实际参数确认。
证据等级: 基于本页工况与产品信息
行业技术参考
裙板把带面磨薄的两条路:压死与漏料
裙板夹持器是导料槽的密封边界,装的松紧直接决定皮带覆盖胶的磨损速度。两条路径——压带过紧、漏料夹入——都通向同一笔账:覆盖胶报废就是换带停机。
- 1路径 A——压带过紧:夹持器把裙板下缘压死在带面上,顶面覆盖胶承受持续摩擦负载。「压紧一点不漏料」的直觉在这里是错的——裙板压带过紧=顶面提前磨损
- 2路径 B——夹持/密封失效:夹持螺栓在物料侧压下退松,或胶条磨损到限,裙板与带面之间出缝——细料从缝隙漏出、被夹入皮带与托辊之间。裙板漏料夹入是皮带底面磨损的主因之一
- 3汇合:顶面与底面同时被磨。覆盖胶是皮带的第一道保护,磨薄直至骨架暴露,皮带便进入临换状态
- 4换带账:输送线是连续生产的咽喉,换带停产以日计——Vale S11D 的 68km 皮带廊道,ST8000 带体正常寿命预期约 15 年,覆盖胶磨损会直接吃掉这部分寿命资产
- 5拦截点:装机按下缘轻触带面调夹持力;巡检把裙板间隙与托辊状态同查;见漏料即查夹持螺栓预紧
本槽未使用量级估计数字。
行业技术参考
裙板姿态对照表:带面怎么回应、检查点什么
裙板夹持器是导料槽的密封边界,其姿态直接决定带面磨损往哪儿走。四行把状态、带面后果与检查处置对齐,巡检和装机验收直接对号。
| 裙板/给料状态 | 带面后果 | 检查与处置口径 |
|---|---|---|
| 裙板压带过紧(装机压死) | 顶面覆盖胶提前磨损 | 下缘调至轻触带面;装机复查贴合松紧,不给「压紧防漏」留余地 |
| 裙板间隙扩大 / 夹持螺栓侧载退松 | 细料漏出并被夹入 → 底面覆盖胶磨损主因之一 | 巡检裙边积料与漏料;夹持螺栓纳入例行复紧复查 |
| 给料偏心(导料槽对中差) | 皮带跑偏 → 带边磨机架 | 第一步校正托辊并复紧支架/夹持螺栓,不急着换带 |
| 覆盖胶已磨薄 / 骨架暴露 | 慢性磨损进入临换状态 | 暴露即列入更换计划;巡检回查顶面与底面输入源(清扫器压力、裙板压带、托辊脏污、漏料夹入) |
本槽未使用量级估计数字。
行业技术参考
裙板与配套螺栓:装机、给料点、巡检三条口径
裙板夹持器螺栓和支架螺栓单价很低,但它们是带面寿命的「输入件」。三条口径带着数字写进询价单与作业规程。
- 装机口径:裙板下缘轻触带面即可——压死=顶面提前磨损;夹持螺栓纳入例行复紧清单,与托辊支架螺栓同轮执行
- 给料点口径:缓冲托辊间距加密至 0.3m、辊径 ≥6″——裙板抗冲击的基础配套,连同裙板间隙检查一起写进给料点 BOM
- 巡检口径:裙板密封与托辊轴承密封是同一条防尘防线——粉尘/水侵入托辊轴承密封是轴承失效主因(卡死托辊是输送机火灾最常见点火源);见裙边漏料即查夹持螺栓预紧与胶条磨损
本槽未使用量级估计数字。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · A·一般 | B · B·重载/大输送量 | C · 方案C · 重载/含尘环境 | |
|---|---|---|---|
| 1. 裙板夹持器螺栓 | |||
| 规格 | M12 8.8级 | M12-M16 | M12-M16 |
| 材质 | 碳钢达克罗 | 304 | 316L |
| 等级 | 8.8级 | — | — |
| 2. 销轴卡簧 | |||
| 规格 | 按链条节距 | 按链条节距 | 按链条节距 |
| 材质 | 65Mn | 50CrVA | 50CrVA |
选型指引
如何根据裙板规格与输送物料选择方案?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 一般工况——粉尘环境,耐蚀性要求一般 | A·一般:裙板夹持器螺栓M12(碳钢达克罗,8.8级)+销轴卡簧65Mn(按链条节距) | ISO 898-1紧固件;ISO 1977板式链条 |
| 重载/大输送量(食品/化工输送机) | B·重载:裙板夹持器M12-M16(304)+销轴卡簧50CrVA(按链条节距) | ISO 1977板式链条;50CrVA疲劳极限高于65Mn,降低交变弹出风险 |
| 矿山/港口重载+粉尘极端环境(设计寿命10-15年) | 方案C:裙板夹持器M12-M16(316L)+销轴卡簧50CrVA+12.9级+楔形防松垫圈+IP65密封轴承 | GB/T 10595带式输送机;ISO 5048带式输送机 |
| 裙板螺栓侧载退松——侧向力>预紧力×摩擦系数(M16螺栓预紧力80kN,侧向力10kN即可能滑动),松动扭矩低于初始值30%即判定失效 | 双螺母防松(GB/T 6170+GB/T 6175)或施必牢螺纹,螺栓强度升级10.9级提高抗弯,涂覆螺纹锁固胶(乐泰243),扭矩按标准值+20%预紧 | GB/T 3098.1紧固件;ISO 898-1紧固件 |
| 链条销轴卡簧交变弹出与高温裙板磨损——交变张力幅值±30kN、频率0.5Hz,卡簧槽深<线径1/2(Φ4槽深仅1.2mm)即累积塑性变形弹出;高温物料150-250℃连续冲击,磨损速率>0.5mm/月,热老化使硬度上升20 Shore A以上 | 卡簧按GB/T 893.1标准件(60Si2MnA,回火硬度HRC 44-50,线径4mm时槽深≥2.2mm、槽底倒角R0.3),严禁用65Mn替代;裙板用耐热耐磨聚氨酯(硬度85-90 Shore A、耐温≥200℃、厚度≥15mm),每3个月检查,低于原始厚度50%即更换,加装NM400防冲击衬板 | GB/T 893.1孔用弹性挡圈;CEMA 350螺旋输送机;GB/T 10595带式输送机 |
A·一般
一般工况下,裙板夹持器螺栓选用M12 8.8级碳钢达克罗,链条销轴卡簧选用65Mn,适用于粉尘环境,耐蚀性一般。
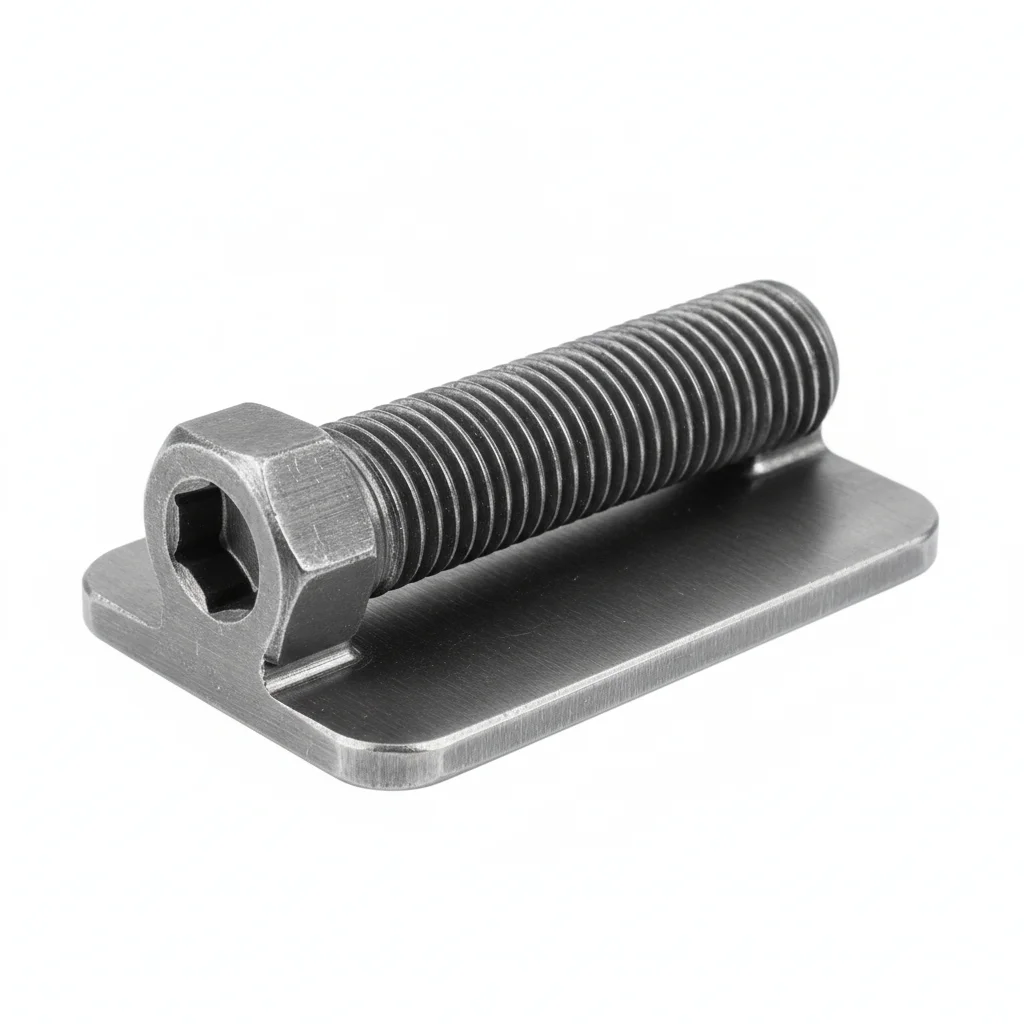
| 裙板夹持器螺栓 | 销轴卡簧 | |
|---|---|---|
| 规格 | M12 8.8级 | 按链条节距 |
| 材质 | 碳钢达克罗 | 65Mn |
| 等级 | 8.8级 | — |
| 用途 | 裙板夹持 | 链条销轴定位 |
安装步骤
- 安装裙板夹持器螺栓前,清理螺纹表面油污,确保无锈蚀;螺栓涂覆螺纹锁固胶(如乐泰243),预紧扭矩按标准值增加20%,防止侧载退松。
- 采用双螺母防松结构(GB/T 6170+GB/T 6175)或施必牢螺纹,安装时先紧固内螺母至标准扭矩,再锁紧外螺母,确保夹持器压紧裙板。
- 安装链条销轴卡簧时,使用专用卡簧钳,将卡簧对准销轴槽,确认卡簧完全入槽且槽深满足要求(线径4mm时槽深≥2.2mm),避免卡簧弹出。
- 调整链条张紧度,使链条张力均匀,避免交变张力过大导致卡簧疲劳;检查链板与销轴配合间隙,确保无卡阻。
- 安装完成后,手动盘动输送机一周,观察裙板与链条运行轨迹,确认无异常摩擦或松动;使用扭矩扳手抽检螺栓,确认预紧力达到要求。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 安装裙板螺栓时不使用防松结构或锁固胶,直接单螺母紧固。 | 矿石侧向压力使螺栓承受弯曲载荷,当侧向力大于预紧力与摩擦系数的乘积时,螺纹微动磨损导致预紧力衰减,螺栓松脱,夹持器位移,裙板翘起,物料泄漏。 | 采用双螺母防松结构(GB/T 6170+GB/T 6175)或施必牢螺纹,并涂覆螺纹锁固胶,预紧扭矩按标准值增加20%。 |
| 安装卡簧时徒手或使用普通钳子,未确认卡簧完全入槽。 | 卡簧未完全入槽或槽深不足(如Φ4卡簧槽深仅1.2mm),在交变张力(幅值±30kN,频率0.5Hz)下累积塑性变形,卡簧弹出,销轴窜出,链条瞬间断裂,造成设备停机甚至伤人。 | 使用专用卡簧钳,确认卡簧完全入槽,槽深符合GB/T 893.1要求(线径4mm时槽深≥2.2mm),槽底倒角R0.3。 |
| 错用弹簧钢(如65Mn)代替标准卡簧钢(如60Si2MnA)制作卡簧。 | 65Mn疲劳极限不足,卡簧张口疲劳极限低,在交变载荷下易产生塑性变形而弹出,导致断链。 | 卡簧采用标准件GB/T 893.1,材质60Si2MnA,回火硬度HRC 44-50,确保疲劳寿命。 |
维护
每周巡检裙板夹持器螺栓,使用扭矩扳手检查预紧力,若松动扭矩低于初始值30%即判定失效,需重新紧固并更换锁固胶。检查裙板磨损情况,若磨损导致密封间隙增大,及时调整夹持器位置。对于链条销轴卡簧,每班目视检查卡簧是否在位,每季度使用卡簧钳拨动卡簧确认无松动,若发现卡簧变形或槽深磨损,立即更换。链条润滑按运行状况进行,重载链条每天滴油润滑,一般链条每周一次,润滑不足会加剧销轴与套筒磨损,磨损速率是润滑良好的10倍以上。换季时或大修窗口,全面检查卡簧槽深与线径比,确保槽深不小于线径的1/2,并检查链条张力幅值与频率,避免交变载荷过大。
B·重载/大输送量
适用于重载/大输送量工况,如食品/化工输送机,推荐304材质裙板夹持器与50CrVA销轴卡簧,具备较好的耐蚀性与抗疲劳性能。
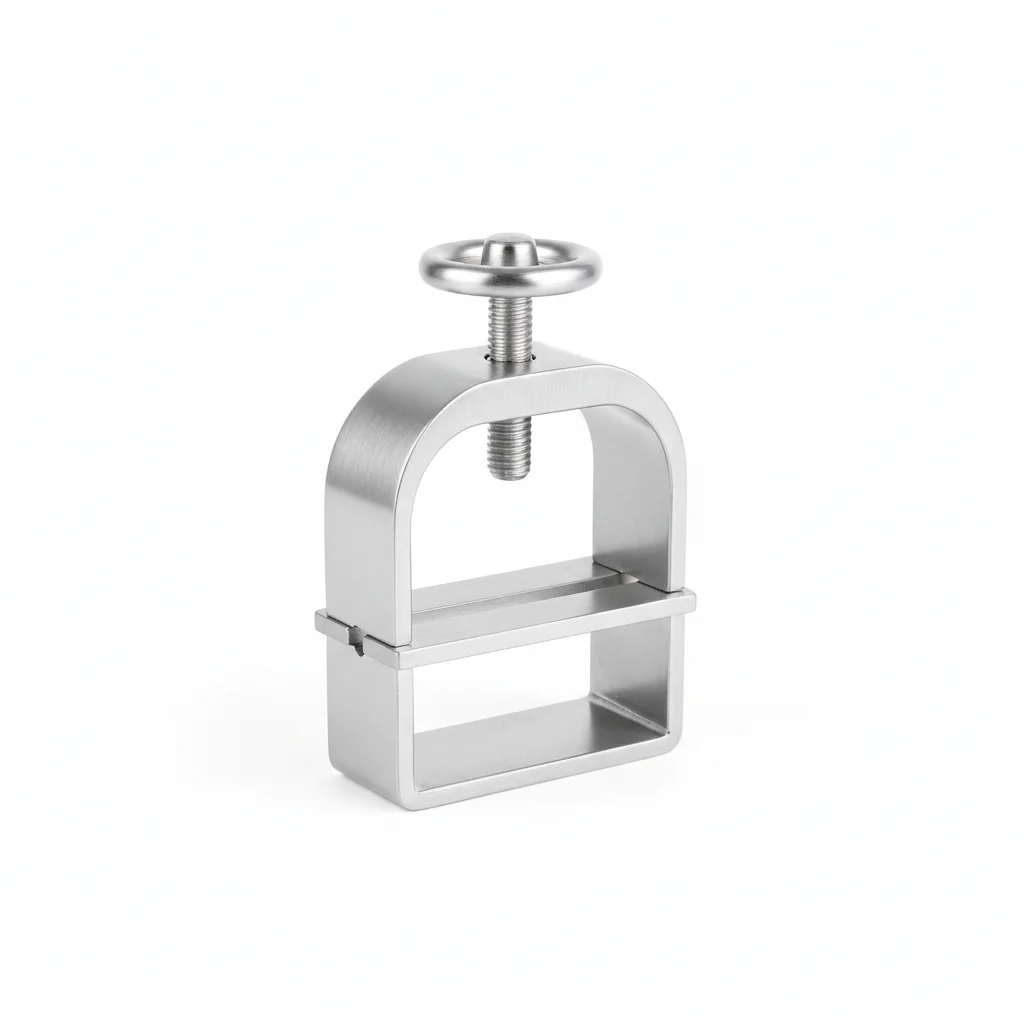
| 裙板夹持器 | 销轴卡簧 | |
|---|---|---|
| 规格 | M12-M16 | 按链条节距 |
| 材质 | 304 | 50CrVA |
| 等级 | — | — |
| 用途 | 食品/化工输送机 | 重载链条 |
安装步骤
- 1. 安装前检查裙板夹持器螺纹孔与螺栓规格匹配,确认M12-M16螺栓与夹持器型号一致,清除孔内杂物。
- 2. 将304裙板夹持器对准裙板边缘,确保夹持面与裙板紧密贴合,预装螺栓但勿完全拧紧,便于调整位置。
- 3. 按对角顺序分次预紧螺栓,首次预紧至约50%扭矩,再按标准扭矩值完全拧紧,确保夹持力均匀,避免裙板偏移。
- 4. 对于销轴卡簧,选用50CrVA材质卡簧,安装前检查卡簧无裂纹、变形,使用专用卡簧钳将卡簧撑开套入销轴槽,确保卡簧完全嵌入槽底,槽深符合GB/T 893.1要求。
- 5. 安装完成后,手动转动链条检查销轴窜动情况,确认卡簧无弹出风险,并检查所有螺栓扭矩是否一致。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 安装螺栓时一次性拧紧,未采用对角分次预紧,导致夹持器受力不均,裙板一侧翘起。 | 裙板密封不严,物料泄漏,螺栓因局部过载而松动。 | 应分2-3次按对角顺序逐步拧紧,使夹持力均匀分布。 |
| 卡簧未完全嵌入槽底,仅部分卡入,肉眼难以察觉。 | 链条运行中卡簧在交变张力下逐渐脱出,最终弹出导致断链。 | 安装后必须用卡簧钳轻轻拨动卡簧,确认其完全陷入槽内且无松动感。 |
| 在粉尘环境中安装时未清洁螺纹,螺纹附着颗粒物。 | 螺纹副磨损加剧,预紧力衰减,螺栓易松脱。 | 安装前用压缩空气吹净螺纹孔和螺栓,必要时涂覆螺纹锁固胶。 |
维护
重载工况下,裙板夹持器螺栓每班次目视检查有无松动痕迹,每周使用扭矩扳手抽检预紧力,若发现扭矩低于初始值30%则立即复紧并更换螺栓。链条卡簧每次停机检修时检查是否弹出或移位,重点观察销轴两端卡簧状态,发现卡簧变形或疲劳裂纹立即更换,同时检查链条张力,避免交变载荷过大。
方案C · 重载/含尘环境
适用于矿山/港口等重载含尘极端环境,316L材质提供最高防腐蚀性能,50CrVA卡簧保证高疲劳寿命,设计寿命10-15年。
| 裙板夹持器 | 销轴卡簧 | |
|---|---|---|
| 规格 | M12-M16 | 按链条节距 |
| 材质 | 316L | 50CrVA |
| 等级 | — | — |
| 用途 | 极端工况/最高防护 | 极端工况/最高防护 |
安装步骤
- 1. 安装前确认现场粉尘环境,对螺栓和夹持器进行清洁,去除油污和粉尘,确保螺纹副清洁。
- 2. 将316L裙板夹持器安装于裙板指定位置,使用M12-M16螺栓连接,因316L材质较软,需避免过度拧紧导致螺纹损伤。
- 3. 采用扭矩扳手按标准扭矩值分次紧固,建议先预紧至60%,再最终拧紧,并在螺栓头部标记防松线,便于后续巡检发现转动。
- 4. 销轴卡簧选用50CrVA材质,安装前确认卡簧尺寸与销轴槽匹配,槽深符合标准,使用卡簧钳撑开卡簧,平稳滑入槽内,确保卡簧平面贴合槽底。
- 5. 安装后,在卡簧外侧涂覆防锈脂,减缓粉尘和湿气侵蚀,并检查所有螺栓、卡簧是否安装到位,记录初始扭矩值。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 在含尘环境中安装时,未对螺栓孔进行防护,粉尘进入螺纹副。 | 螺纹磨损加剧,螺栓预紧力快速衰减,裙板松动漏料。 | 安装时使用防尘罩或及时清洁,安装后涂覆密封胶或使用防尘帽。 |
| 卡簧安装时使用非专用工具(如螺丝刀)强行撬入,导致卡簧变形。 | 卡簧弹性降低,工作过程中容易弹出,引发断链。 | 必须使用专用卡簧钳,确保卡簧均匀受力,不变形。 |
| 忽视316L材质螺栓的粘着倾向,未涂覆防咬合剂。 | 拆卸时螺栓可能咬死,维护困难,且预紧力控制不准。 | 安装前在螺纹处涂覆二硫化钼等防咬合剂,保证扭矩准确。 |
维护
极端工况下,建立周期性巡检制度,每班次检查裙板夹持器有无位移,每周用扭矩扳手校验螺栓预紧力,若扭矩下降超过30%则更换螺栓。每月检查卡簧有无锈蚀或变形,特别注意链条张力变化,定期清理卡簧上的积尘,避免粉尘磨粒加剧磨损。大修窗口期对全部紧固件进行更换,确保设计寿命10-15年内的可靠性。
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题
常见问题
相关阅读