风险审计 // 工程诊断
采购避坑指南
"扭矩相等≠预紧力相等——生锈螺栓和涂油螺栓用同样扭矩预紧力差一倍。"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
扭矩系数散差大导致预紧力离散——该紧的松了
[✅] Yaxiio 整改措施
风险-02
摩擦面抗滑移系数过低——连接滑移酿成事故
[✅] Yaxiio 整改措施
风险-03
氢脆延迟断裂——无声无息的安全隐患
[✅] Yaxiio 整改措施
"高强螺栓不要混批安装——不同批次扭矩系数不一样,你打一样的扭矩但预紧力差很多。预紧力低的先松,然后把载荷转嫁给高的,高的再断——多米诺骨牌。"
工况差异
高强螺栓三大失效链的工程检查点
高强螺栓连接失效往往不是单一原因,而是扭矩系数散差、摩擦面抗滑移系数不足、氢脆延迟断裂三者叠加的结果。采购和验收时需针对每个环节设置检查点,避免仅关注螺栓强度等级而忽略连接副整体性能。
判断要点
- 1扭矩系数标准差超过GB/T 3632要求导致预紧力离散度大,最弱螺栓先失效;验收应要求每批扭矩系数复验报告。
- 2摩擦面抗滑移系数低于GB 50017要求时,8度抗震下水平剪力超过摩擦阻力,连接滑移;验收需做抗滑移系数试件。
- 310.9S螺栓酸洗或电镀后氢含量超标,在拉应力与潮湿环境下数周内氢脆断裂;应指定无酸洗工艺或去氢处理。
- 4重载吊车梁或抗震节点应选用12.9级螺栓+楔形防松垫圈(达克罗),防止动力荷载下松动。
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 扭矩系数散差 | 同一批螺栓扭矩系数标准差超过GB/T 3632要求时,预紧力离散度大,部分螺栓夹紧力不足,结构承载力下降 | 要求供应商提供每批扭矩系数复验报告,标准差满足标准;现场采用扭矩法+转角法双控 |
| 摩擦面抗滑移系数 | 喷砂后粗糙度不足或表面有油污/浮锈,抗滑移系数低于GB 50017要求,8度抗震下连接滑移 | 指定喷砂或抛丸处理,表面粗糙度满足要求;进场后做抗滑移系数试件,值满足标准 |
| 氢脆风险 | 酸洗或电镀渗氢,氢含量超标,在拉应力与潮湿环境下数周内延迟断裂,无预兆 | 要求无酸洗工艺或去氢处理(烘烤);选用达克罗涂层替代电镀;对12.9级螺栓更严格 |
| 防松措施 | 动力荷载(吊车、地震)下普通垫圈易松动,导致预紧力衰减,连接失效 | 重载/抗震节点指定楔形防松垫圈(NL20-NL36),材质碳钢淬火+达克罗 |
以上检查点基于GB 50205、GB/T 3632、JGJ 82等标准,具体验收值按项目设计文件确认。
证据等级: 有标准依据
行业技术参考
喷了漆再打高强螺栓:摩擦面 μ 值跌到 0.15 的滑移链
摩擦型高强螺栓连接靠摩擦面抗滑移传力,不是靠栓杆抗剪——μ 是主要设计参数,实测最小值必须 ≥ 设计值。第一步先认识 μ 会怎么掉,第二步把验收点设对。
- 1认识 μ:抗滑移系数 μ 由表面处理决定,最高档 0.45(喷硬质石英砂或铸钢棱角砂)——连接按 μ 设计,实测最小值必须 ≥ 设计值(JGJ 82-2011 §6.3.3),不足则摩擦面重新处理、重新检验
- 2涂层陷阱:涂层摩擦面 μ 远低于钢材面——醇酸铁红底漆仅 0.15、无机富锌 0.35,相差近 3 倍(JGJ 82-2011 表 3.2.4-2);「喷了漆再打高强螺栓」是典型现场错误
- 3现场污染:油污、浮锈照常掉 μ;安装时摩擦面应保持干燥,不得在雨中作业(JGJ 82-2011 §6.4.10)
- 4后果链:μ 不足 → 外力超过摩擦阻力 → 连接滑移 → 节点转为承压型工作 → 孔壁承压、栓杆受剪 → 连接变形,滑移一发生就不可恢复
- 5拦截点:抗滑移系数试验是强条口径(GB 50205-2020 §6.3.1,2022-01-01 起由 GB 55006-2021 承接,技术要求不降);钢构加工厂每检验批出 6 组试件(3 组自带、3 组供现场复验);现场打磨摩擦面范围不小于螺栓孔径 4 倍、方向与受力方向垂直(GB 50205-2020 §6.3.1 条文说明)
本槽未使用量级估计数字。
行业技术参考
摩擦面抗滑移系数 μ:表面处理方式对照
按图施工先按表选面——摩擦型节点的 μ 设计要求不同,表面处理方式就得跟着定。对照表给出各处理方式对应的 μ 设计值;涂层摩擦面单独列出提醒。
| 表面处理方式 | 抗滑移系数 μ | 注意点 |
|---|---|---|
| 喷硬质石英砂或铸钢棱角砂 | 0.45 | 最高档;摩擦型节点首选(GB 50017-2017 表 11.4.2-1) |
| 抛丸(喷砂)— Q235 | 0.35 | 注意:GB 50017-2017 已取消「喷砂(丸)后生赤锈」一档 |
| 抛丸(喷砂)— Q345/Q390 | 0.40 | 高强度钢对应档位 |
| 钢丝刷清除浮锈 — Q235 / Q345 及以上 | 0.30 / 0.35 | 轻处理档,与喷砂档差距明显;设计要求高时不要停在这一档 |
| 涂层摩擦面:醇酸铁红 | 0.15 | ⚠️ 比钢材面低近 3 倍——先做摩擦面处理再打螺栓,别「喷了漆再打」 |
| 涂层摩擦面:无机富锌 | 0.35 | μ 按涂层体系实测取,设计值须经抗滑移系数试验验证 |
| 涂层摩擦面:锌加(zinc-plus 类) | 0.45 | 可达钢面最高档,仍按试验复验口径执行 |
μ 值分级出自 GB 50017-2017 表 11.4.2-1;「喷砂(丸)后生赤锈」档已取消;涂层行与 JGJ 82-2011 表 3.2.4-2 一致。均为标准条文值。本槽未使用量级估计数字。
行业技术参考
高强螺栓镀层红线:A325 可以镀锌,A490 不能
10.9 级及以上调质高强螺栓对氢脆敏感:电镀/酸洗渗氢 + 高预拉力(屈服区工作)= 延迟断裂温床。镀层决策先过这张表——强度等级越高,越要躲开渗氢路径。
| 强度等级 | 氢脆敏感度 | 镀层许可 | 关键提示 |
|---|---|---|---|
| ASTM F3125 Gr A325(≈8.8 级 / 120 ksi) | 相对低 | 可热浸镀锌(F2329)或机械镀锌 | 美标 8.8 级对标件;询价写 A325 仍通用,规范引用写 F3125 Grade A325 |
| ASTM F3125 Gr A490(≈10.9 级 / 150 ksi) | 敏感 | 禁止热浸镀锌(F2329)与机械镀锌(B695);唯一允许:锌铝涂层(F3393) | 强度越高,酸洗/电镀渗氢路径必须整体躲开 |
| 10.9S 连接副(GB/T 1231-2024 体系) | 敏感 | 热浸镀锌的氢脆控制与驱氢要求按 GB/T 5267 体系确认 | 10.9 级 -20°C 冲击吸收功示例值 ≥27J(GB/T 3098.1 体系) |
| 12.9 级(抗震/动力工况升档) | 高敏感 | 避免酸洗/电镀;改用锌铝涂层(达克罗类)或磷化 | 升强度档必须同步升镀层决策——氢脆风险随等级上升 |
「10.9 级 -20°C 冲击吸收功 ≥27J」为示例值,以正式标准文本为准;「12.9 级避免酸洗/电镀、改用锌铝涂层」为氢脆选材的工程建议。另注:表中 A325/A490(及 ASTM F1554 地脚锚栓)为美标英制 Unified Coarse(统一粗牙)螺纹,与公制 GB 系不可互换——按美标号询价请一并确认螺纹体系与等级;本站按公制 GB 系供货,需要美标对应请发询盘确认口径。本槽未使用量级估计数字。
行业技术参考
孔位穿不进:修孔的三条红线
节点孔位对不上高强螺栓,现场第一反应是扩孔——扩孔允许,但有三条红线:尺寸、数量、工法。越线即是削弱节点,最后在验收时暴雷。
- 尺寸红线:不能自由穿入时用铰刀修孔,修孔后孔径 ≤1.2d(d=栓杆公称直径)——超过即按扩大孔折减复核(JGJ 82-2011 §6.4.8;GB 50205-2020 §6.3.8 同口径)
- 数量红线:修孔数量 ≤ 该节点螺栓数的 25%;超过须经设计单位同意并复核(JGJ 82-2011 §6.4.9)
- 工法红线:严禁气割扩孔——高温割孔毁孔壁,是安装期违规高发项
- 参考孔径:标准孔径按 GB 50017-2017 表 11.5.1——M20=22mm、M24=26mm、M30=33mm(杆径 +2~3mm);承压型孔径不得大于公称直径 +2mm
- 连带禁令:高强螺栓不得兼作临时螺栓——受力史改变扭矩系数,正式施拧前先换新(JGJ 82-2011 §6.4.5 条文说明)
本槽未使用量级估计数字。
行业技术参考
验收链条上的角色分工:谁定 μ、谁做试件、谁是买方
高强螺栓的验收不是下单后就与己无关——设计、加工厂、安装、监理四方的责任在进场前就排好了。给紧固件供应商下单前,先认清自己在链条上的位置。
连接副进场必须复验(GB 50205-2020 主控项目,不合格整批退场):大六角头查扭矩系数+楔负载+螺母保证载荷,扭剪型查紧固轴力+楔负载+螺母保证载荷。角色分工:设计单位定抗滑移系数 μ 与节点型式(扩孔超 25% 须设计同意);钢构加工厂管摩擦面处理与出厂检验——每检验批 6 组试件,3 组自带、3 组供现场复验;安装单位复验+施拧;监理见证。对紧固件供应商而言,实际买方是钢构加工厂/安装单位的质检体系,不是业主——所以批次管理是硬指标:螺栓、螺母、垫圈按批配套装箱,现场按当天用量领取、不得混批(JGJ 82-2011 §6.4.6)。整个规范体系按一次性施拧设计,不存在服役期复紧条款——采购盯的是批次一致性与每批复验报告,而不是「以后还能拆开重拧」。
本槽未使用量级估计数字。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · A·厂房钢结构标准 | B · B·重载/抗震加强 | C · 方案C · 沿海/抗震加强型 | |
|---|---|---|---|
| 1. 10.9S大六角头螺栓 | |||
| 规格 | M20-M30 | M24-M36 | M24-M36 |
| 材质 | 20MnTiB/35VB | 42CrMoA | 42CrMoA |
| 等级 | 10.9S GB/T 1231-2024 | 12.9级 | 12.9级 |
| 2. 扭剪型螺栓 | |||
| 规格 | M20-M24 | NL20-NL36 | NL20-NL36 |
| 材质 | 20MnTiB | 碳钢淬火+达克罗 | 碳钢淬火+达克罗 |
| 等级 | 10.9S GB/T 3632 | 达克罗 | 达克罗 |
选型指引
一般厂房节点按什么口径选 10.9S 还是 12.9?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 一般厂房钢结构节点(无重载吊车梁、非8度以上抗震设防) | A·10.9S标准:10.9S级大六角头螺栓(M20-M30,20MnTiB/35VB,钢梁-钢柱节点)或扭剪型螺栓(M20-M24,20MnTiB,次梁/檩条连接),扭矩系数K值控制在0.110~0.150且标准差≤0.010,摩擦面抗滑移系数≥0.45 | GB/T 1231-2024;GB/T 3632(扭矩系数标准差≤0.01);GB 50017(抗滑移系数≥0.45);GB 50205 |
| 吊车梁或8度抗震设防节点(动力荷载) | B·12.9+楔形防松垫圈:12.9级大六角头螺栓(M24-M36,42CrMoA)+楔形防松垫圈(NL20-NL36,碳钢淬火+达克罗),抵抗动力荷载下的松动与预紧力衰减 | JGJ 82(钢结构高强螺栓连接设计);GB 50017(8度抗震设防) |
| 沿海C5腐蚀+8度抗震设防(极端工况) | 方案C·沿海/抗震加强型:12.9级大六角头螺栓(M24-M36,42CrMoA)采用达克罗涂层+304不锈钢楔形防松垫圈,全系防腐与防松 | EN 14399;ISO 15330(氢脆敏感性检测);JGJ 82 |
A·厂房钢结构标准
一般厂房钢结构节点,10.9S级大六角头或扭剪型高强螺栓,扭矩系数K值需控制在0.110~0.150且标准差≤0.010,摩擦面抗滑移系数需≥0.45(GB 50017要求),适用于无重载吊车梁及非8度以上抗震设防的常规节点。
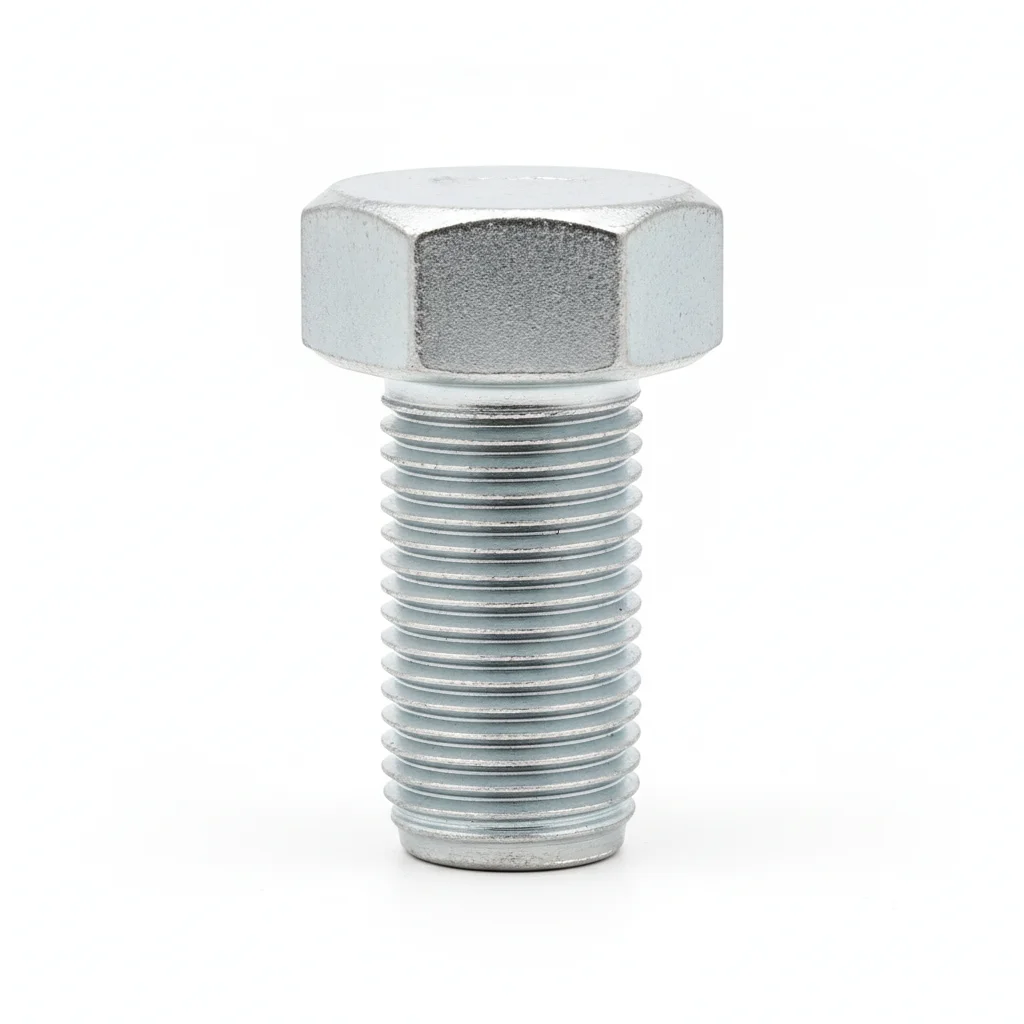
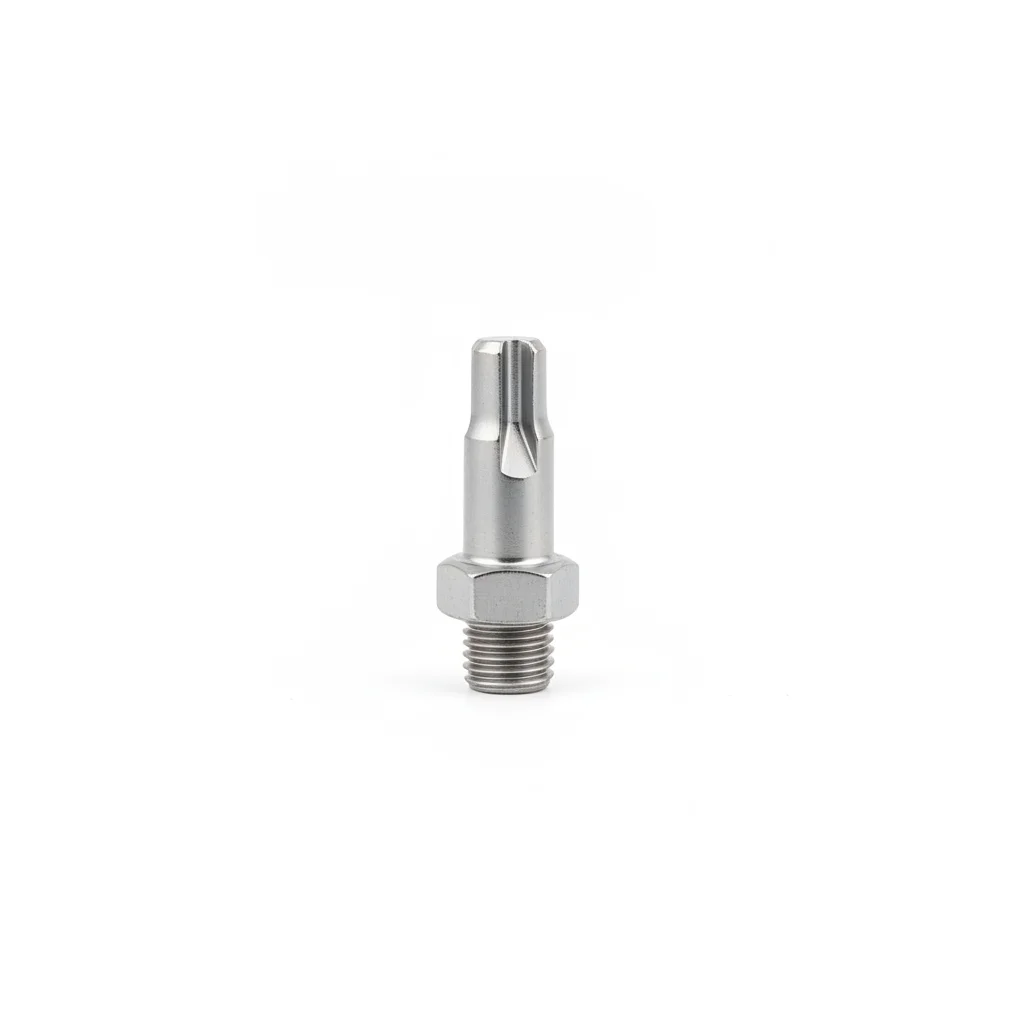
| 10.9S大六角头螺栓 | 扭剪型螺栓 | |
|---|---|---|
| 规格 | M20-M30 | M20-M24 |
| 材质 | 20MnTiB/35VB | 20MnTiB |
| 等级 | 10.9S GB/T 1231-2024 | 10.9S GB/T 3632 |
| 用途 | 钢梁-钢柱节点 | 次梁连接/檩条连接 |
安装步骤
- 1. 安装前按GB/T 3632对每批10.9S大六角头螺栓(20MnTiB/35VB材质,M20-M30规格)进行扭矩系数复验,每组8套,计算平均值和标准差,确保平均K值在0.110~0.150之间且标准差≤0.010,合格后方可批量使用。
- 2. 处理连接副摩擦面:对钢梁-钢柱节点、次梁及檩条连接处进行喷砂或抛丸处理,使表面粗糙度Ra达到50~80μm,清除油污和浮锈,并在处理后4小时内完成安装,防止摩擦面污染导致抗滑移系数低于0.45。
- 3. 初拧:采用扭矩法或转角法,使用经标定的扭矩扳手(每日校核)按节点中心向外顺序,分初拧和终拧两步。初拧扭矩为终拧扭矩的50%,使板束密贴,严禁逐个顺时针拧紧。
- 4. 终拧:对于大六角头螺栓,终拧扭矩按复验报告中的K值计算(示例:M20螺栓K=0.130时扭矩为442N·m),达到100%终拧扭矩后,在螺栓尾部做标记以便检查;对于扭剪型螺栓(M20-M24规格),拧至梅花头拧断即表示预紧力达标,无需额外扭矩测量。
- 5. 终拧后24小时内进行复验:对大六角头螺栓采用扭矩法检查,拧入螺母与螺栓原标记位置对比,若转动角度超过规定需重新处理;对扭剪型螺栓检查梅花头是否全部拧断,未拧断的应补拧或更换。
- 6. 安装完成后,在螺栓头、螺母和垫圈上做好防松标记,并记录安装批次和扭矩系数复验报告,便于后续巡检和历史追溯。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 同一节点混用扭剪型和大六角头螺栓,或混用不同批次的同规格螺栓。 | 不同批次扭矩系数差异大,即使施加相同的终拧扭矩,实际预紧力可能偏差达50kN以上(如目标200kN时实际在150~250kN波动),导致部分螺栓夹紧力不足,连接滑移,结构承载力下降。 | 同一节点必须使用同一厂家、同一批次的同类型螺栓,严禁混批安装。施工前核对产品合格证和扭矩系数复验报告,确保批次一致。 |
| 忽视摩擦面处理,在喷砂后表面沾染油污、浮锈或超过4小时未安装,未做抗滑移系数抽检。 | 摩擦面抗滑移系数低于0.45,在8度抗震设防下水平剪力超过摩擦阻力,连接板发生滑移,螺栓由受拉转为受剪,可能剪切变形甚至断裂,结构失稳。 | 严格按GB/T 50205要求对摩擦面喷砂处理,控制Ra在50~80μm,安装前清除油污浮锈,并在4小时内完成。每2000t为一批,一组三块试件做抗滑移系数检测,合格后再施工。 |
| 使用酸洗或电镀工艺的10.9S螺栓,且未进行脱氢处理,直接用于潮湿或腐蚀环境。 | 螺栓在酸洗或电镀过程中渗氢,残留氢含量可能超过1ppm,在长期拉应力(约80%最小屈服强度)和潮湿环境下,氢原子扩散至螺纹根部,数小时至数周内发生氢脆延迟断裂,断裂面无塑性变形,难以目视发现,导致结构突然坍塌。 | 选用硬度≤32 HRC的10.9S螺栓,并要求供应商采用真空脱氢处理(200℃×8h)或改用磷化、锌铝涂层(达克罗)等无酸洗工艺,采购时索要氢脆敏感性检测报告(按ISO 15330),存放时避免淋雨。 |
维护
钢结构高强螺栓的巡检应结合工况条件进行,重点检查预紧力衰减和腐蚀情况。首年运行后建议进行复紧,以补偿蠕变和初始松弛(参考扭矩系数保证期6个月)。日常巡检中,对扭矩衰减超过15%的螺栓需查明原因并处理,可通过扭矩扳手抽检或敲击法判断松动。对于大六角头螺栓,检查防松标记是否错位;对于扭剪型螺栓,检查梅花头是否缺失或异常。在换季或大修窗口期,应重点检查摩擦面有无锈蚀、滑移痕迹,特别是在潮湿或腐蚀环境下(如C5级),需关注氢脆风险,检查螺栓表面有无裂纹或异常变形。若发现连接节点有滑移迹象,应卸荷后更换螺栓,并重新做摩擦面处理。按GB 50205要求,每2000t为一批做抗滑移系数复验,确保摩擦面状态满足设计要求。抗震节点在地震后应立即复验,重型吊车梁节点按运行状况定期检测,一般节点可结合大修周期检查。所有维护记录应存档,并与初始扭矩系数复验报告对比,跟踪预紧力变化趋势。
B·重载/抗震加强
重载/抗震加强方案,适用于设有吊车梁或8度抗震设防的节点,要求12.9级螺栓与达克罗楔形防松垫圈配合,以抵抗动力荷载下的松动与预紧力衰减。
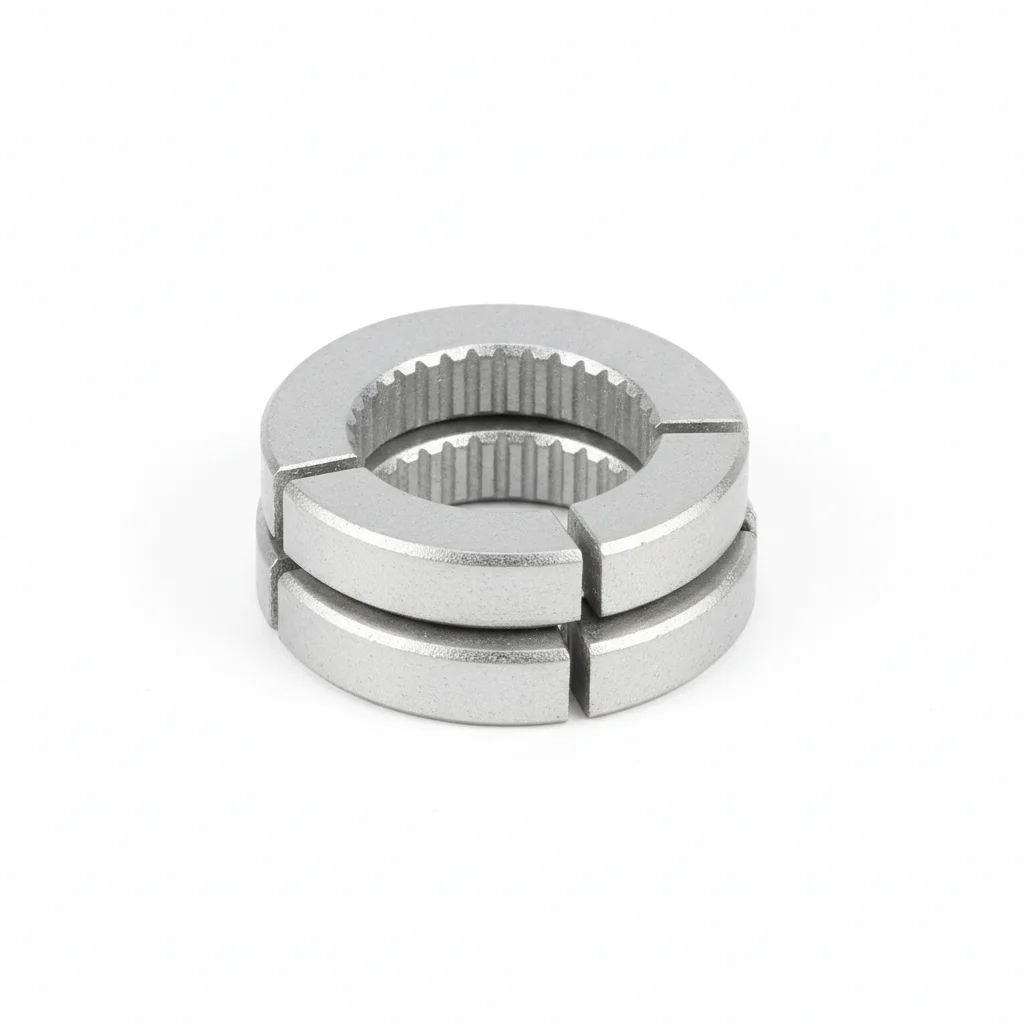
| 大六角头螺栓 | 楔形防松垫圈 | |
|---|---|---|
| 规格 | M24-M36 | NL20-NL36 |
| 材质 | 42CrMoA | 碳钢淬火+达克罗 |
| 等级 | 12.9级 | 达克罗 |
| 用途 | 重载吊车梁/抗震节点 | 动力荷载节点防松 |
安装步骤
- 1. 节点接触面按GB 50017要求进行喷砂或抛丸处理,使抗滑移系数不低于0.45,表面粗糙度达到Ra 50~80μm,并在4小时内完成安装,防止浮锈或污染。
- 2. 安装前按GB/T 1231-2024对42CrMoA材质12.9级大六角头螺栓进行扭矩系数复验,每组8套,确保平均值在0.110~0.150之间且标准差≤0.010,并依据复验值计算终拧扭矩。
- 3. 在螺栓头或螺母侧装入NL20-NL36楔形防松垫圈,确保垫圈凸面相对、凹面朝向连接板,不得装反,并检查垫圈规格与螺栓匹配。
- 4. 初拧至终拧扭矩的50%,按从节点中心向外对角交叉的顺序进行,避免局部预紧力集中导致连接板变形。
- 5. 终拧至计算扭矩值(可参考K=0.130时的示例值,如M24为780 N·m),并做标记;终拧后24小时内用扭矩扳手进行复验,确保预紧力达到设计值。
- 6. 对动力荷载节点,完成终拧后检查楔形垫圈的锁紧状态,确认无相对转动,并记录施工批次与扭矩值,便于后期跟踪。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 将楔形防松垫圈装反(凸面朝外或同向叠放),导致失去楔形锁紧效果。 | 在吊车等动力荷载下螺栓逐渐松动,预紧力衰减,连接滑移,螺栓受剪断裂风险大增。 | 确保两片垫圈凸面相对、凹面分别贴合螺栓头和连接板,利用楔形角将转动转化为轴向张紧力。 |
| 忽略摩擦面处理,直接在带有油污或浮锈的表面上安装高强螺栓。 | 抗滑移系数低于0.45,在8度抗震或重载下水平剪力超过摩擦阻力,连接滑移,螺栓承受剪切而失效。 | 安装前对摩擦面进行喷砂或抛丸,控制粗糙度Ra 50~80μm,清除油污,并在4小时内完成安装。 |
| 对12.9级螺栓采用酸洗或电镀工艺,且未做脱氢处理。 | 氢含量超标,在拉应力与潮湿环境下发生氢脆延迟断裂,断裂无预兆,可能引发结构坍塌。 | 选用无酸洗工艺或达克罗涂层的螺栓,并确保供应商提供氢脆敏感性检测报告(按ISO 15330)。 |
维护
重载/抗震加强方案需针对动力荷载与腐蚀环境重点巡检。在投入使用后的首年,建议按运行状况进行至少两次复紧,以补偿蠕变与松动。此后,应结合吊车梁或抗震节点的实际使用频率,在换季时或大修窗口检查楔形防松垫圈是否有位移或松动迹象,并采用扭矩扳手抽检预紧力,若扭矩衰减超过15%需查明原因并重新拧紧至规定值。对于抗震节点,地震后应立即全面复验,包括检查螺栓有无断裂、摩擦面有无滑移痕迹。由于12.9级螺栓氢脆风险较高,每次维护时还应目视检查螺栓表面有无锈蚀或异常裂纹,必要时按ISO 15330进行氢脆敏感性抽检。所有维护记录应存档,并与初始施工数据对比,以评估预紧力变化趋势。
方案C · 沿海/抗震加强型
沿海/抗震加强方案,适用于C5腐蚀环境及8度抗震设防工况,要求12.9级螺栓采用达克罗涂层并配合304不锈钢楔形防松垫圈,以实现全系防腐与防松。
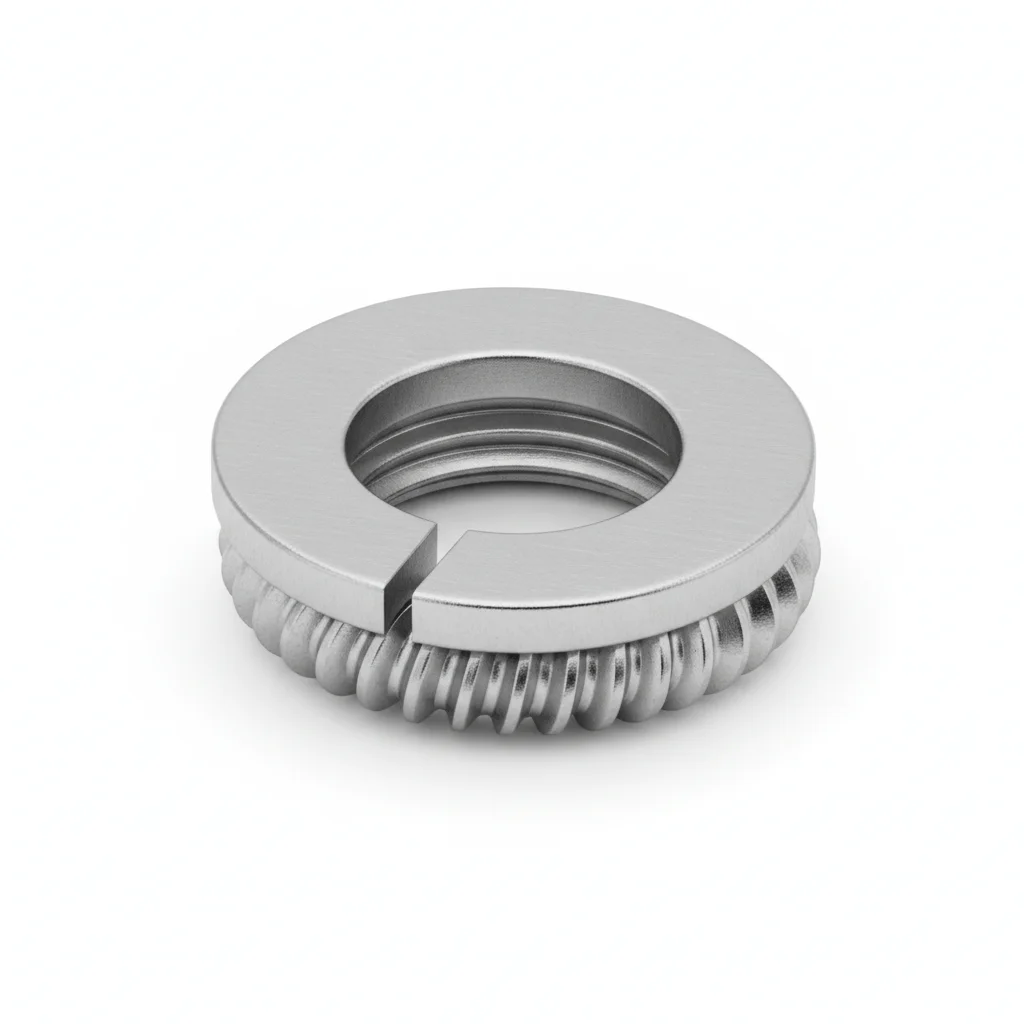
| 大六角头螺栓 | 楔形防松垫圈 | |
|---|---|---|
| 规格 | M24-M36 | NL20-NL36 |
| 材质 | 42CrMoA | 碳钢淬火+达克罗 |
| 等级 | 12.9级 | 达克罗 |
| 用途 | 极端工况/最高防护 | 极端工况/最高防护 |
安装步骤
- 1. 对摩擦面进行喷砂或抛丸处理,达到粗糙度Ra 50~80μm,并在4小时内完成安装;在沿海高湿环境中,若无法及时安装,应采用临时防锈措施并重新处理表面。
- 2. 安装前核对螺栓与垫圈的材质证明,确认大六角头螺栓为42CrMoA材质12.9级,楔形防松垫圈为304不锈钢材质,规格匹配(NL20-NL36),并检查达克罗涂层无破损。
- 3. 对12.9级螺栓进行扭矩系数复验,每组8套,确保平均值在0.110~0.150之间且标准差≤0.010;依据复验结果计算终拧扭矩,并考虑达克罗涂层的润滑特性,避免扭矩系数超出范围。
- 4. 在螺栓头或螺母侧安装楔形防松垫圈,凸面相对,凹面朝向连接板;在腐蚀环境中,确保垫圈完全覆盖螺栓孔,防止缝隙腐蚀。
- 5. 初拧至终拧扭矩的50%,按从中心向外对角交叉顺序施拧,分三级(50%→80%→100%)完成终拧,以减少预紧力离散。
- 6. 终拧后24小时内复验扭矩,并在螺栓头、螺母和垫圈上做标记,记录施工数据;对暴露在C5环境中的节点,可额外涂覆防腐面漆或密封胶,但不得影响楔形垫圈的锁紧功能。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 在C5腐蚀环境中选用普通镀锌螺栓或未做达克罗处理的螺栓,且未搭配不锈钢垫圈。 | 螺栓与垫圈在盐雾中迅速腐蚀,导致摩擦面锈蚀、抗滑移系数下降,同时氢脆风险增加,连接可能在数周内失效。 | 选用全系达克罗涂层的大六角头螺栓,并搭配304不锈钢楔形防松垫圈,确保防腐等级与C5环境匹配。 |
| 忽略摩擦面的抗滑移系数验证,认为螺栓等级高就足够,未做试件检测。 | 在8度抗震下水平剪力超过摩擦阻力,连接滑移,螺栓受剪断裂,结构失稳。 | 按GB/T 50205要求,每2000t为一批进行抗滑移系数试件检测,确保系数≥0.45。 |
| 对达克罗涂层的螺栓进行二次镀锌或酸洗处理,破坏涂层完整性。 | 涂层破损导致基体暴露,腐蚀加速,且酸洗可能引入氢,增加氢脆断裂风险,螺栓在拉应力下突然断裂。 | 严禁对成品螺栓进行二次表面处理,安装时使用尼龙垫或软质工具,避免划伤达克罗涂层;若发现涂层破损,应更换螺栓。 |
维护
沿海/抗震加强方案需在高腐蚀与地震荷载双重作用下进行针对性维护。由于C5环境腐蚀性强,建议在换季时或大修窗口对螺栓节点进行外观检查,重点观察达克罗涂层有无起泡、剥落或锈蚀迹象,以及304不锈钢垫圈有无点蚀。每两年或按运行状况对典型节点进行扭矩抽检,若扭矩衰减超过15%需查明原因并重新拧紧;同时检查摩擦面有无滑移痕迹。对于抗震节点,地震后应立即全面复验,包括检查螺栓有无断裂、垫圈有无位移。由于12.9级螺栓氢脆风险较高,应避免在维护中采用任何可能引入氢的工艺(如酸洗),并定期按ISO 15330进行氢脆敏感性抽检。所有维护记录应存档,并与初始施工数据对比,以评估预紧力变化趋势。
规格矩阵
本场景覆盖的产品规格
规格来自 Yaxiio 产品目录,重量为理论计算值
| 直径 | 长度 | 材质 | 等级 | 表面 | SKU | 单重 |
|---|---|---|---|---|---|---|
| M12 | 30, 35, 40, 45, 50, 60, 70, 80 | Alloy Steel | 10.9S | Black Oxide | 8 | 42–86 g |
| M16 | 40–120 (10 种) | Alloy Steel | 10.9S | Black Oxide | 10 | 98–220 g |
| M20 | 45–160 (11 种) | Alloy Steel | 10.9S | Black Oxide | 11 | 180–460 g |
| M24 | 50–200 (12 种) | Alloy Steel | 10.9S | Black Oxide | 12 | 300–830 g |
| M30 | 60–240 (12 种) | Alloy Steel | 10.9S | Black Oxide | 12 | 570–1500 g |
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题