风险审计 // 工程诊断
采购避坑指南
"止动垫圈折弯不到位、定位销选材偏软——这些失效并非偶发,而是采购与装配环节可追溯的疏漏。"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
KM锁紧螺母螺纹磨损导致自锁失效——拧紧力矩保持不住
[✅] Yaxiio 整改措施
✅ 配合螺纹锁固胶(中等强度)辅助防松;✅ 更换周期按拆装次数控制,超过20次强制报废(参考ISO 898-1)。风险-02
锥形定位销剪切断裂导致壳体错位——定位精度瞬间丢失
[✅] Yaxiio 整改措施
✅ 直径按剪切面积公式计算并取安全系数≥3(参考GB/T 117-2000);✅ 安装时控制锥孔接触面积≥80%(涂色法检查)。风险-03
止动垫圈疲劳断裂导致螺母完全退松——锁紧系统崩溃
[✅] Yaxiio 整改措施
✅ 折弯角度120°±5°并两次成型消除微裂纹;✅ 每3年或大修时更换新垫圈(寿命匹配设备15~20年)。"止动垫圈不是装上去就行——内外两个舌都要折弯 90° 贴合。只折一边等于没锁,螺母跟着轴一起转,轴承间隙跑了你都不知道。"
工况差异
重型设备锁紧与定位的工程差异
KM锁紧螺母与定位销在重型设备中承担不同的功能:锁紧螺母提供轴向夹紧力,定位销保证壳体对中。两者的失效模式相互独立但后果叠加——螺母退松导致齿轮偏载,定位销断裂导致轴承不同心,最终都指向轴承寿命缩短。采购时需区分工况等级选择材料与表面处理。
判断要点
- 1KM锁紧螺母螺纹磨损超0.15mm(6g精度)→轴向夹紧力衰减超30%→螺母自行松脱;验收时检查螺纹精度与拧紧力矩。
- 2定位销剪切应力超350MPa(45钢调质)→低周疲劳断裂→壳体位移超0.5mm;验收时确认销材质硬度(HRC45-50)与配合过盈量。
- 3止动垫圈在-40°C下脆性增加→折弯R角<0.2mm时疲劳断裂→螺母完全退松;验收时检查垫圈材料低温韧性及折弯工艺。
- 4标准型(45#钢+热浸镀锌)适用于C3环境;加强型(304/42CrMo)适用于C4及以上环境;极端工况需316L+硬铬镀层。
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 螺纹精度与磨损 | 磨损超0.15mm导致夹紧力衰减超30%,螺母松脱 | 要求GB/T 197-2018 6g精度,提供螺纹通止规检验报告 |
| 定位销剪切强度 | 剪切应力超350MPa时断裂,壳体错位 | 45钢调质硬度HRC45-50,或42CrMo HRC50-55,提供硬度报告 |
| 止动垫圈折弯R角 | R角<0.2mm时应力集中,低温脆断 | 折弯R角按项目标准确认,材料低温冲击韧性(-40°C)按项目要求 |
| 表面处理与腐蚀 | 腐蚀面积超5%或点蚀深度超0.3mm时更换 | 热浸镀锌按ISO 1461,或按C4/C5环境选择不锈钢 |
数据基于页面已有事实:磨损深度0.15mm、剪切应力350MPa、腐蚀面积5%等。未提供标准号时按检查框架执行。
证据等级: 基于本页工况与产品信息
行业技术参考
止动垫圈折弯不到位:从振动退松到座孔损伤
锁紧件失效很少"突然发作":装配时埋下的欠账,在振动里变成微松;微松改变载荷路径,最后在螺纹牙底留下断口。它与定位件磨损是两条独立的失效轴,后果叠加后都指向轴承寿命。把这条链走一遍,就知道检查点该设在哪。
- 1装配入口:丝孔未清净、防松胶涂抹不均、扭矩未达图纸——装配不良是使用中微松的起点,也是重型设备轴承侧连接失效分析的共同开场
- 2使用中微松:装配欠账在振动与冲击下兑现,连接从贴合走向松动,保持力先于工况失效
- 3载荷路径改变:预紧力一丢,连接件从"受拉"变"受剪+受弯"——受力方式翻转是裂纹萌生的前提
- 4疲劳起源:疲劳裂纹从螺纹牙底起源——轴承侧连接的第一失效模式,断口先于任何仪表说真话
- 5后果叠加:保持力继续崩溃,同型实证是"端盖夹紧不足→保持螺栓断裂→座孔/bogie 孔损伤";对应到锁紧件,就是轴承内圈轴向定位丢失→偏载
- 6停机账:演化到大修级时,非计划停机平均约 $125,000/小时——锁紧件换新成本与整机大修不在一个量级
本槽未使用量级估计数字。
行业技术参考
三处旋转连接:锁紧件失效与装配检查
锁紧件在机器上不是孤立的:回转支承连接、支重轮/引导轮端盖、分体式驱动齿圈,三处旋转连接的保持件各有各的失效形态与装配口径。装前按表设检查点,装后按表验收。
| 连接点 | 失效形态 | 装配/检查口径 | 判据来源 |
|---|---|---|---|
| 回转支承连接螺栓组 | 整机公认最高危螺栓群:预紧力一丢,连接件从受拉变受剪+受弯,疲劳裂纹从螺纹牙底起源 | 丝孔清净 + 防松胶涂匀 + 扭矩按图纸到位 | 失效分析案例(理化检验-物理分册 2017) |
| 支重轮/引导轮端盖保持螺栓 | 端盖夹紧不足 → 保持螺栓断裂 → 车架/bogie 孔损伤 | 双螺栓先均匀预贴再上扭矩;涂防咬合剂;装配后端盖最小间隙 0.13mm,不足磨削端盖;规格随吨位 M16-M20 级 | Caterpillar《Undercarriage Management Guide》 |
| 分体式驱动齿圈螺栓 | 安装不当是齿圈松动及连带件损失的主因 | 全部螺母先打到初紧扭矩,再各转 1/3 圈 | Caterpillar《Undercarriage Management Guide》(OEM 安装要领) |
本槽未使用量级估计数字。表格为导航性检查对照,不替代图纸扭矩要求。
行业技术参考
轴承内圈锁紧件:五条装配与验收口径
锁紧件验收不是"拧紧即完事":装配动作、断口判别、材质与强度判定、停机账,五个口径一次定齐,供应商与验收方各守一边。
- 装配三要素先守住:丝孔清净、防松胶涂匀、扭矩按图纸到位——装配不良是使用中微松的起点,也是重型设备轴承侧高强螺栓失效分析的共同结论
- 断口是装配质量的指纹:疲劳断口螺栓用手即可取出,过载断口需锤凿——拆检现场先看断口形貌,再谈"操作原因"
- 端盖式保持螺栓照 Cat 口径装:双螺栓先均匀预贴再上扭矩、涂防咬合剂;装配后端盖最小间隙 0.13mm,不足则磨削端盖
- 材质与强度按标准判定:40Cr 配 10.9 级是重载轴承连接高强螺栓的实证组合(失效分析案例材质);合金结构钢按 GB/T 3077-2015 判定、强度级按 GB/T 3098.1-2010 判定,检验报告随货
- 停机账摆在前台:非计划停机平均约 $125,000/小时——锁紧件换新成本与一次整机大修不在一个量级
GB/T 3098.1-2010 与 GB/T 3077-2015 均为现行标准;40Cr/10.9 级为所引机型的螺栓材质与强度级,硬度与表面处理不作断言。本槽未使用量级估计数字。
行业技术参考
轴承侧连接件验收判定依据:材质、强度与产品标准
验收判定不靠口头承诺,靠现行标准:材质按合金结构钢号、强度按机械性能等级、轴承侧连接产品按回转支承标准——三份现行依据一次认全。
所列标准号(GB/T 3098.1-2010、GB/T 3077-2015、JB/T 2300-2018)均为公开现行标准,仅列标准号与适用范围作验收判定导航;具体验收数值以标准现行条文为准。本槽未使用量级估计数字。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · A · 标准型 | B · B · 加强型 | C · C · 高配型 · 采矿/极端工况 | |
|---|---|---|---|
| 1. KM锁紧螺母 | |||
| 规格 | KM10-KM20 | KM10-KM24 | KM10-KM24 |
| 材质 | 45# Steel | 304 | 316L |
| 等级 | / | A2-70 | A2-70 |
| 表面处理 | 热浸镀锌 >=55um 按 ISO 1461 | 热浸镀锌 >=55um 按 ISO 1461 | 热浸镀锌 >=55um 按 ISO 1461 |
| 2. 锥形定位销 | |||
| 规格 | φ8-16mm 1:50 | φ12-20mm | φ12-20mm |
| 材质 | 45# Steel 淬硬 | 42CrMo | 42CrMo |
| 等级 | HRC45-50 | HRC50-55 | HRC50-55 |
| 表面处理 | 热浸镀锌 >=55um 按 ISO 1461 | 热浸镀锌 >=55um 按 ISO 1461 | 热浸镀锌 >=55um 按 ISO 1461 |
选型指引
如何根据锁紧螺母规格与轴承载荷选择方案?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 一般工况(C3 标准级,按 ISO 12944-2) | 方案A · 45# 钢标准:KM 锁紧螺母 KM10-KM20(45# 钢)+ 锥形定位销 φ8-16mm 1:50(45# 钢淬硬,HRC45-50) | DIN 981(KM 锁紧螺母);ISO 8734(定位销) |
| 重载/特殊工况(C4 严酷级,按 ISO 12944-2) | 方案B · 不锈钢/合金钢:KM 锁紧螺母 KM10-KM24(304,A2-70)+ 定位销 φ12-20mm(42CrMo,HRC50-55) | ISO 12944-2 C4;ISO 2982(滚动轴承锁紧螺母) |
| 反复拆装后螺纹磨损(牙侧磨损深度超 0.15mm,GB/T 197-2018 6g 精度) | 螺母材质升级为 40Cr(调质硬度 HRC28~32)并表面渗氮处理提高耐磨性;配合中等强度螺纹锁固胶辅助防松;更换周期按拆装次数控制,超过 20 次强制报废 | GB/T 197-2018;ISO 898-1;磨损后有效螺纹接触面积减少→轴向夹紧力衰减超 30%→螺母自行松脱 |
| 重载剪切(定位销剪切应力超 350MPa,45 钢调质) | 定位销改用 40CrNiMoA(屈服强度≥800MPa),表面淬火 HRC45~50;直径按剪切面积公式计算并取安全系数≥3;安装时控制锥孔接触面积≥80%(涂色法检查) | GB/T 117-2000;低周疲劳(循环次数<1×10⁴)断裂→壳体相对位移超 0.5mm |
| 低温/振动工况(-40°C 下垫圈脆性增加,折弯 R角<0.2mm) | 止动垫圈选用奥氏体不锈钢 304(低温韧性好),折弯处增加 R角≥0.5mm;折弯角度 120°±5° 并两次成型消除微裂纹;每 3 年或大修时更换新垫圈(寿命匹配设备 15~20 年) | DIN 463;振动载荷(振幅 0.1mm、频率 50Hz)下疲劳裂纹萌生扩展→垫圈断裂→螺母失去防松完全退松 |
A · 标准型
C3 标准级 按 ISO 12944-2

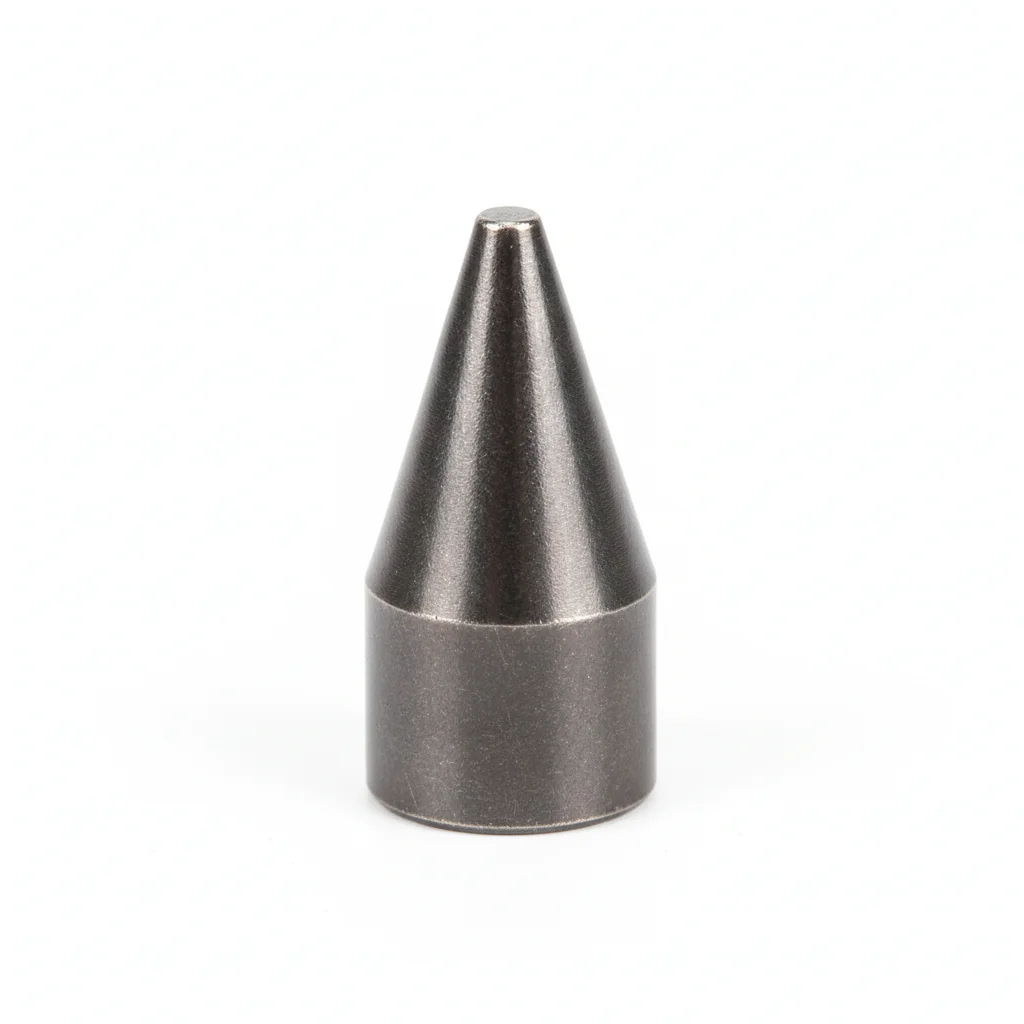
| KM锁紧螺母 | 锥形定位销 | |
|---|---|---|
| 规格 | KM10-KM20 | φ8-16mm 1:50 |
| 材质 | 45# Steel | 45# Steel 淬硬 |
| 等级 | / | HRC45-50 |
| 表面处理 | 热浸镀锌 >=55um 按 ISO 1461 | 热浸镀锌 >=55um 按 ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| 温度范围 | -20°C 至 +80°C | -20°C 至 +80°C |
| 重量 | ~0.5 kg/件 | ~0.5 kg/件 |
| MOQ | 100 件 | 100 件 |
| 包装 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| 用途 | 轴承内圈锁紧 | 壳体对中 |
安装步骤
- 用异丙醇(99.9%)清洁表面。验证平面度在每100mm内不超过0.1mm。
- 在接触面涂抹界面密封剂。将紧固件就位,在头部和螺母下方放置碟形弹簧垫圈。
- 验证对中偏差在0.5mm以内。按星形拧紧顺序紧固。使用校准扳手拧紧至42 Nm +/-2 Nm。记录于QA日志。
- 检查所有紧固件是否完全就位。用塞尺测量5%样本——最大允许间隙0.1mm。
- 在螺栓头、垫圈和螺母上施加扭力漆标记。从3个角度拍摄完成装配的照片,用于QA文档包。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用不符合工况等级的紧固件 | 紧固件在设计载荷以下失效。接头在运行第一年内分离,导致设备损坏和非计划停机。 | 根据工况规范核对紧固件等级。使用精度证书为+/-3%的校准扭力扳手。将所有扭矩值记录在安装报告中。 |
| 安装紧固件前跳过表面处理 | 表面污染物阻碍接头正常就位。6-12个月内接触界面开始腐蚀。峰值载荷条件下接头失效。 | 使用指定溶剂清洁所有接触表面。装配前通过目视检查确认清洁度。根据环境工况施加防护涂层。 |
维护
每250运行小时或6个月(以先到为准)检查一次。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过表面5%或点蚀深度超过0.3mm的紧固件。每3年:完全拆卸并检查20%样本。每5年:更换所有关键紧固件,无论状态如何。将所有发现记录在CMMS中,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
B · 加强型
C4 严酷级 按 ISO 12944-2
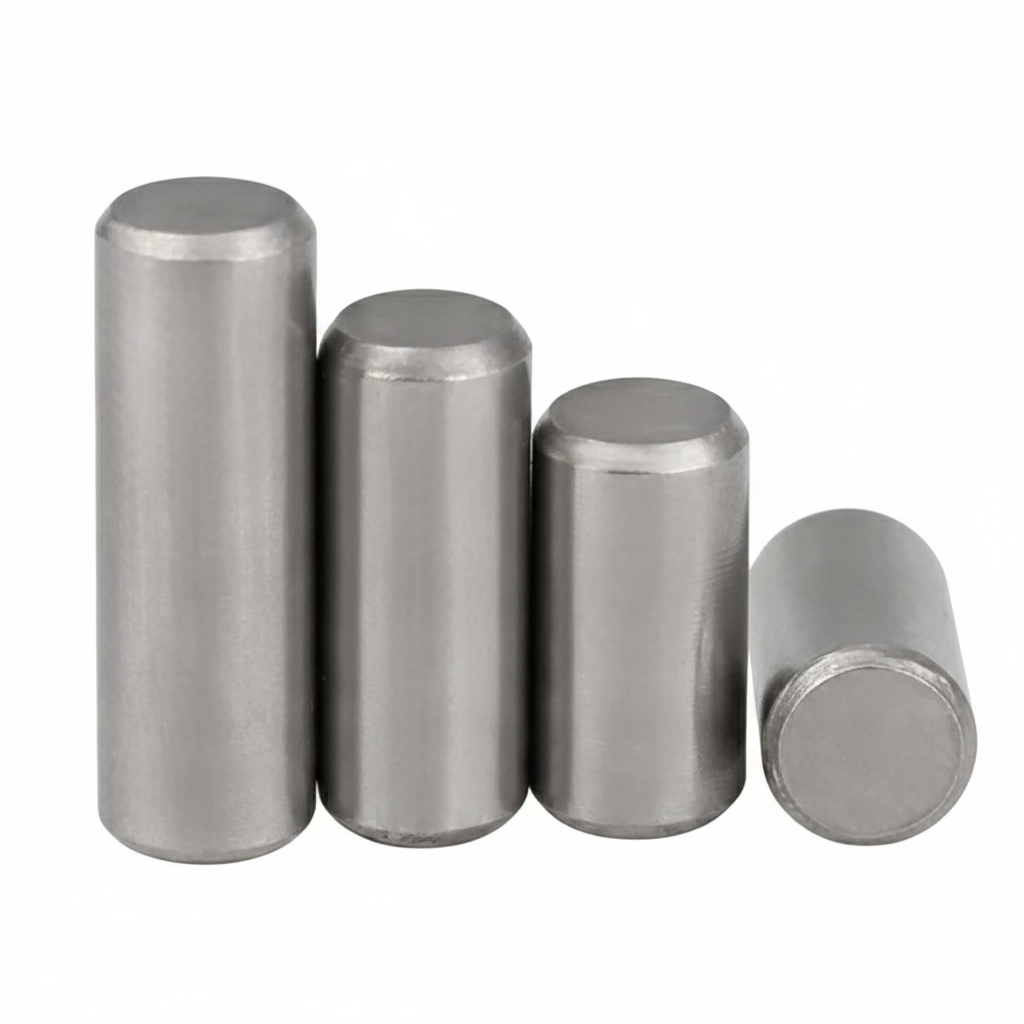
| KM锁紧螺母 | 定位销 | |
|---|---|---|
| 规格 | KM10-KM24 | φ12-20mm |
| 材质 | 304 | 42CrMo |
| 等级 | A2-70 | HRC50-55 |
| 表面处理 | 热浸镀锌 >=55um 按 ISO 1461 | 热浸镀锌 >=55um 按 ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| 温度范围 | -20°C 至 +80°C | -20°C 至 +80°C |
| 重量 | ~0.5 kg/件 | ~0.5 kg/件 |
| MOQ | 100 件 | 100 件 |
| 包装 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| 用途 | 水下/化学环境 | 重载齿轮箱 |
安装步骤
- 用丙酮溶剂脱脂表面。使用粗糙度仪验证表面粗糙度Ra <3.2um。
- 涂抹额定工作温度-20至150°C的防腐界面密封剂。在指定位置使用PTFE涂层垫圈。
- 按规范验证对中。按交叉拧紧顺序紧固。拧紧至目标扭矩值。用验证工具检查10%样本。记录环境数据。
- 对5%随机样本进行拉力测试至80%保证载荷。更换任何低于验收阈值的紧固件。记录测试结果。
- 对所有暴露的紧固件表面施加耐候性防护涂层。在关键接头附近安装腐蚀监测挂片。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用不符合工况等级的紧固件 | 紧固件在设计载荷以下失效。接头在运行第一年内分离,导致设备损坏和非计划停机。 | 根据工况规范核对紧固件等级。使用精度证书为+/-3%的校准扭力扳手。将所有扭矩值记录在安装报告中。 |
| 安装紧固件前跳过表面处理 | 表面污染物阻碍接头正常就位。6-12个月内接触界面开始腐蚀。峰值载荷条件下接头失效。 | 使用指定溶剂清洁所有接触表面。装配前通过目视检查确认清洁度。根据环境工况施加防护涂层。 |
维护
每250运行小时或6个月(以先到为准)检查一次。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过表面5%或点蚀深度超过0.3mm的紧固件。每3年:完全拆卸并检查20%样本。每5年:更换所有关键紧固件,无论状态如何。将所有发现记录在CMMS中,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
C · 高配型 · 采矿/极端工况
C5-M 极端级 按 ISO 12944-2
| KM锁紧螺母 | 定位销 | |
|---|---|---|
| 规格 | KM10-KM24 | φ12-20mm |
| 材质 | 316L | 42CrMo |
| 等级 | A2-70 | HRC50-55 |
| 表面处理 | 热浸镀锌 >=55um 按 ISO 1461 | 热浸镀锌 >=55um 按 ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| 温度范围 | -20°C 至 +80°C | -20°C 至 +80°C |
| 重量 | ~0.5 kg/件 | ~0.5 kg/件 |
| MOQ | 100 件 | 100 件 |
| 包装 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| 用途 | 极端工况 / 最高防护 | 极端工况 / 最高防护 |
安装步骤
- 用MEK溶剂脱脂。验证表面粗糙度Ra <1.6um。
- 涂抹额定温度-50至200°C的船用级防腐密封剂。使用PTFE包覆垫圈。
- 验证对中偏差在0.3mm以内。使用液压拉伸器拧紧至目标预紧力。对10%样本进行材质确认检测。记录以备合规审计。
- 对10%样本进行着色渗透探伤无损检测。更换任何显示裂纹指示的部件。
- 按规范施加防护密封剂。安装永久状态监测仪表。向监管机构提交合规报告。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用不符合工况等级的紧固件 | 紧固件在设计载荷以下失效。接头在运行第一年内分离,导致设备损坏和非计划停机。 | 根据工况规范核对紧固件等级。使用精度证书为+/-3%的校准扭力扳手。将所有扭矩值记录在安装报告中。 |
| 安装紧固件前跳过表面处理 | 表面污染物阻碍接头正常就位。6-12个月内接触界面开始腐蚀。峰值载荷条件下接头失效。 | 使用指定溶剂清洁所有接触表面。装配前通过目视检查确认清洁度。根据环境工况施加防护涂层。 |
维护
每250运行小时或6个月(以先到为准)检查一次。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过表面5%或点蚀深度超过0.3mm的紧固件。每3年:完全拆卸并检查20%样本。每5年:更换所有关键紧固件,无论状态如何。将所有发现记录在CMMS中,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题