风险审计 // 工程诊断
采购避坑指南
"斗齿销弯了取不出来=氧割=伤齿座。装的时候涂铜膏,以后能敲出来。"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
斗齿销偏载弯曲后卡死在齿座孔——拆不下来只能氧割
[✅] Yaxiio 整改措施
✅ 表面镀镍磷(厚度20-30μm)或涂二硫化钼,摩擦系数≤0.15;✅ 销孔配合间隙0.05-0.15mm,按GB/T 3098.1检验。风险-02
回转马达底座螺栓在急停急转中松脱——振动导致连接失效
[✅] Yaxiio 整改措施
✅ 螺栓强度10.9级(GB/T 3098.1),表面镀锌并涂螺纹锁固胶(LOCTITE 243);✅ 安装扭矩偏差≤±5%,使用数显扭矩扳手复检。风险-03
齿座楔块在持续振动中退出——斗齿松脱掉落
[✅] Yaxiio 整改措施
✅ 配合锥度1:10,增加限位台阶;✅ 安装后插入不锈钢开口销(Φ6-8mm,GB/T 91)横向锁紧。"斗齿销安装时涂铜膏——不是为了现在,是为了以后换斗齿的时候能敲出来。不涂铜膏弯了卡死就只能氧割,氧割伤到齿座就是几百块没了。"
工况差异
斗齿销与回转螺栓失效检查点
斗齿销弯曲卡死和回转螺栓松脱是重型设备最常见的连接失效,但采购时往往只关注静态强度而忽略动态工况。以下检查点帮助识别关键差异。
判断要点
- 1斗齿销偏载弯曲导致冷焊粘连,拆卸力大,需氧割
- 2回转螺栓冲击系数大导致预紧力衰减,微动磨损导致松脱
- 3齿座楔块振动导致接触面磨损,轴向位移大,脱落风险
- 4中型设备选40CrMo感应淬火,大型矿用选42CrMo+楔形防松垫圈
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 斗齿销弯曲角度 | 弯曲过大导致冷焊粘连,无法拆卸 | 要求销体直线度严格,硬度按工况选择 |
| 回转螺栓预紧力衰减 | 冲击系数大时衰减导致松脱 | 使用楔形防松垫圈,动态防松验证 |
| 齿座楔块磨损 | 接触面粗糙度大时轴向位移大,脱落风险 | 楔块表面硬度高,配合锥销定位 |
| 材质与热处理 | 40CrMo适合中型,42CrMo适合大型矿用 | 按工况选择,硬度范围按标准 |
以上检查点基于页面已有事实,具体数值需按项目标准确认。
证据等级: 基于本页工况与产品信息
行业技术参考
锻造与铸造斗齿:材质、失效与验收对照
斗齿是工作装置上磨损最快的部件——下单前先把材质路线与失效形式对清,别把铸件和锻件混着询。
| 生产方式 | 材质路线 | 主要失效与取舍 | 耐磨机理 / 验收要点 |
|---|---|---|---|
| 锻造斗齿 | 40Cr/42CrMo 低合金钢调质 | 硬度-韧性取舍:过软不耐磨、过硬易脆断 | 调质获得综合强韧;按 GB/T 25628-2023 验收 |
| 铸造斗齿 | ZGMn13 高锰钢 | 早期磨损与断齿(主要失效形式) | 冲击硬化表层抗磨,越冲击越硬 |
| 斗齿销(横销/竖销) | 无公开权威源(登记缺口) | 材质与硬度无独立源,禁止按臆测硬度验收 | 无专用标准——按 OEM 图纸/规格书定制验收 |
40Cr/42CrMo 为锻造斗齿本体的主流材质;斗齿销的材质与硬度无独立依据,不作断言。GB/T 25628-2023(2023-09-07 发布)为现行版,替代并废止 2010 版。本槽未使用量级估计数字。
行业技术参考
斗齿与斗齿销的标准怎么对号
斗齿产品有标准可查,斗齿销没有——先分清哪个有号、哪个按图。
所列标准号(GB/T 25628-2023、GB/T 9139-2018、GB/T 7586-2018)均为公开现行国家标准,仅列标准号与适用范围作采购导航;具体验收数值以标准现行条文为准。本槽未使用量级估计数字。
行业技术参考
斗齿销的采购逻辑:快消件按磨耗走量,不按大修件囤
同一单询价里,把快消件和大修件分两条线走,报价逻辑才不会串。
斗齿、斗齿销是快消件:按磨耗批量走量,售后市场竞争激烈,锻造与铸造、材质与硬度就是卖点,价格跟着市场走——报价、备货与更换节奏都和回转连接螺栓这类大修件不同,两条供应链、两种报价逻辑,别混在一张询价单里谈。采购落点:更换周期没有公开权威的小时数,按磨损检查与 OEM 图纸验收;斗齿销无专用标准,别按螺纹规格询价。
斗齿销按 OEM 图纸/规格书验收;更换周期(小时数)无公开权威值。本槽未使用量级估计数字。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · A·中型 | B · B·大型矿用 | C · 方案C · 矿用/极端工况 | |
|---|---|---|---|
| 1. 两段式斗齿销 | |||
| 规格 | 按设备型号 | 按型号加大 | 按型号加大 |
| 材质 | 40CrMo感应淬火 | 42CrMo | 42CrMo |
| 等级 | HRC50-55 | HRC52-58 | HRC52-58 |
| 2. 回转马达螺栓 | |||
| 规格 | M16-M20 | NL16-20+锥销 | NL16-20+锥销 |
| 材质 | 42CrMo | 碳钢淬火+达克罗+45# | 碳钢淬火+达克罗+45# |
| 等级 | 10.9级达克罗 | 达克罗 | 达克罗 |
选型指引
如何根据斗齿规格与挖掘工况选择方案?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 中型挖掘机铲斗工况(斗齿销承受侧向偏载、冲击与微动磨损) | 方案A · 40CrMo+10.9:两段式斗齿销(40CrMo 感应淬火,HRC50-55)+ 回转马达螺栓 M16-M20(42CrMo,10.9 级达克罗) | GB/T 30818(挖掘机斗齿);ISO 7129(土方机械斗齿) |
| 大型矿用工况(急停冲击系数≥3,需动态防松与精确定位) | 方案B · 42CrMo+楔形防松垫圈+锥销:两段式斗齿销(42CrMo,HRC52-58)+ 楔形防松垫圈 NL16-20+锥销(碳钢淬火+达克罗+45#) | SAE J553(斗齿销);GB/T 3098.1(紧固件) |
| 斗齿销偏载弯曲(弯曲角度>1°,接触应力>1500MPa) | 选用 42CrMo 调质(屈服强度≥900MPa,硬度 HRC40-45);表面镀镍磷(厚度 20-30μm)或涂二硫化钼(摩擦系数≤0.15);销孔配合间隙 0.05-0.15mm | GB/T 3098.1;冷焊粘连(摩擦系数>0.3)→拆卸力>100kN 无法拔出→必须氧割、停机 4-6 小时并损伤齿座孔 |
| 回转马达急停急转(冲击系数≥3,预紧力衰减≥30%) | 采用楔形防松垫圈(DIN 25201)或尼龙锁紧螺母(GB/T 889.1);螺栓强度 10.9 级(GB/T 3098.1)表面镀锌并涂螺纹锁固胶(LOCTITE 243);安装扭矩偏差≤±5%,使用数显扭矩扳手复检 | DIN 25201;GB/T 889.1;螺纹副微动磨损(振幅>0.5mm)→螺栓完全松动 |
| 齿座楔块持续振动(振动频率 20-50Hz,加速度 5g) | 楔块材质 65Mn 淬火回火(硬度 HRC50-55),渗碳深度 0.5-1mm;配合锥度 1:10 增加限位台阶;安装后插入不锈钢开口销(Φ6-8mm)横向锁紧 | GB/T 91;接触面磨损(粗糙度 Ra>12.5)→楔块轴向位移>5mm→完全退出→斗齿脱落 |
A·中型
中型挖掘机铲斗斗齿与回转马达底座工况,斗齿销承受侧向偏载、冲击与微动磨损,需42CrMo调质硬度HRC 50-55,回转螺栓需10.9级并采用防松设计。
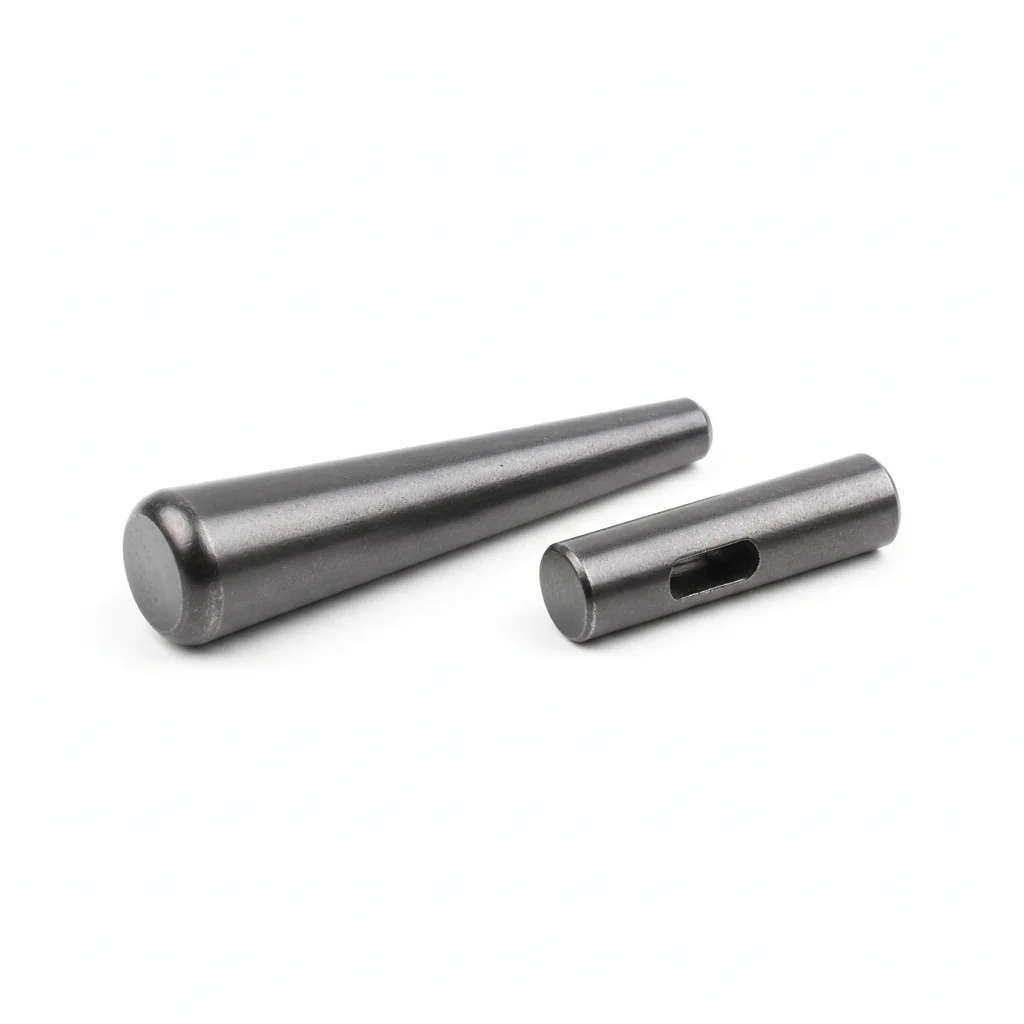
| 两段式斗齿销 | 回转马达螺栓 | |
|---|---|---|
| 规格 | 按设备型号 | M16-M20 |
| 材质 | 40CrMo感应淬火 | 42CrMo |
| 等级 | HRC50-55 | 10.9级达克罗 |
| 用途 | 铲斗斗齿 | 回转马达底座 |
安装步骤
- 安装两段式斗齿销前,清洁齿座孔并检查孔壁有无毛刺或变形,确保销孔配合间隙在0.05-0.15mm范围内,若间隙超标需更换齿座或选用加大规格销。
- 在销体表面均匀涂抹铜膏或二硫化钼涂层,避免冷焊粘连,将两段式斗齿销插入齿座孔,使用铜棒或软锤轻轻敲入,确保销体完全到位且两端露出量对称。
- 安装回转马达螺栓前,清理螺纹孔和螺栓表面油污,使用数显扭矩扳手按设定扭矩值分2-3次对角预紧,最终扭矩偏差控制在±5%以内,并检查法兰面贴合情况。
- 对于回转马达底座,如采用楔形防松垫圈(DIN 25201),需成对使用并确保楔形面相对,安装锥销(ISO 8734)实现无间隙定位,再按扭矩要求锁紧螺栓。
- 安装完成后,在斗齿销端部插入开口销(GB/T 91,规格Φ6-8mm)或限位挡圈,防止销体轴向窜动;同时复检所有螺栓扭矩,并在销孔和螺栓头做防松标记线。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 安装斗齿销时不涂铜膏,或涂抹量不足。 | 销体与齿座孔在偏载下摩擦系数增大(>0.3),易发生冷焊粘连,导致拆卸力超过100kN,只能氧割,损坏齿座孔。 | 安装前在销体表面均匀涂覆铜膏或二硫化钼,将摩擦系数降至≤0.15,保证后续可拆卸。 |
| 回转马达螺栓仅凭手感或普通扳手拧紧,未使用数显扭矩扳手,导致预紧力不足或超差。 | 预紧力衰减≥30%,在急停冲击下螺栓松脱,引发微动磨损和连接失效。 | 使用数显扭矩扳手按设定值分步对角拧紧,扭矩偏差控制在±5%以内,并做防松标记便于巡检。 |
| 忽略回转底座定位销的安装,仅靠螺栓间隙定位。 | 螺栓与孔之间的间隙在冲击下成为松动源头,导致底座位移和螺栓受力不均。 | 安装锥销(ISO 8734)实现无间隙定位,再紧固螺栓,确保精确重复定位。 |
维护
针对中型挖掘机工况,建议每次换季或按运行状况检查斗齿销与回转螺栓。每次停机时,目视检查斗齿销两端开口销是否完好、销体有无明显弯曲或移位,若发现斗齿晃动或销体弯曲,应立即更换。每500小时或按运行状况(如破碎作业后)检查回转马达底座螺栓扭矩,使用数显扭矩扳手复检,若预紧力下降超过30%或防松标记错位,需重新紧固并更换防松垫圈或锁固胶。每500小时应更换斗齿销(无论磨损程度),以防疲劳断裂。定期检查齿座楔块磨损情况,若接触面粗糙度Ra>12.5或轴向位移>5mm,需更换楔块并检查开口销。回转螺栓若出现微动磨损痕迹,应更换10.9级螺栓并涂螺纹锁固胶(LOCTITE 243),安装扭矩偏差控制在±5%以内。所有维护记录应存档,便于追踪失效趋势。
B·大型矿用
大型矿用工况,斗齿销需承受更高偏载与冲击,回转底座急停冲击系数≥3,需动态防松与精确定位。
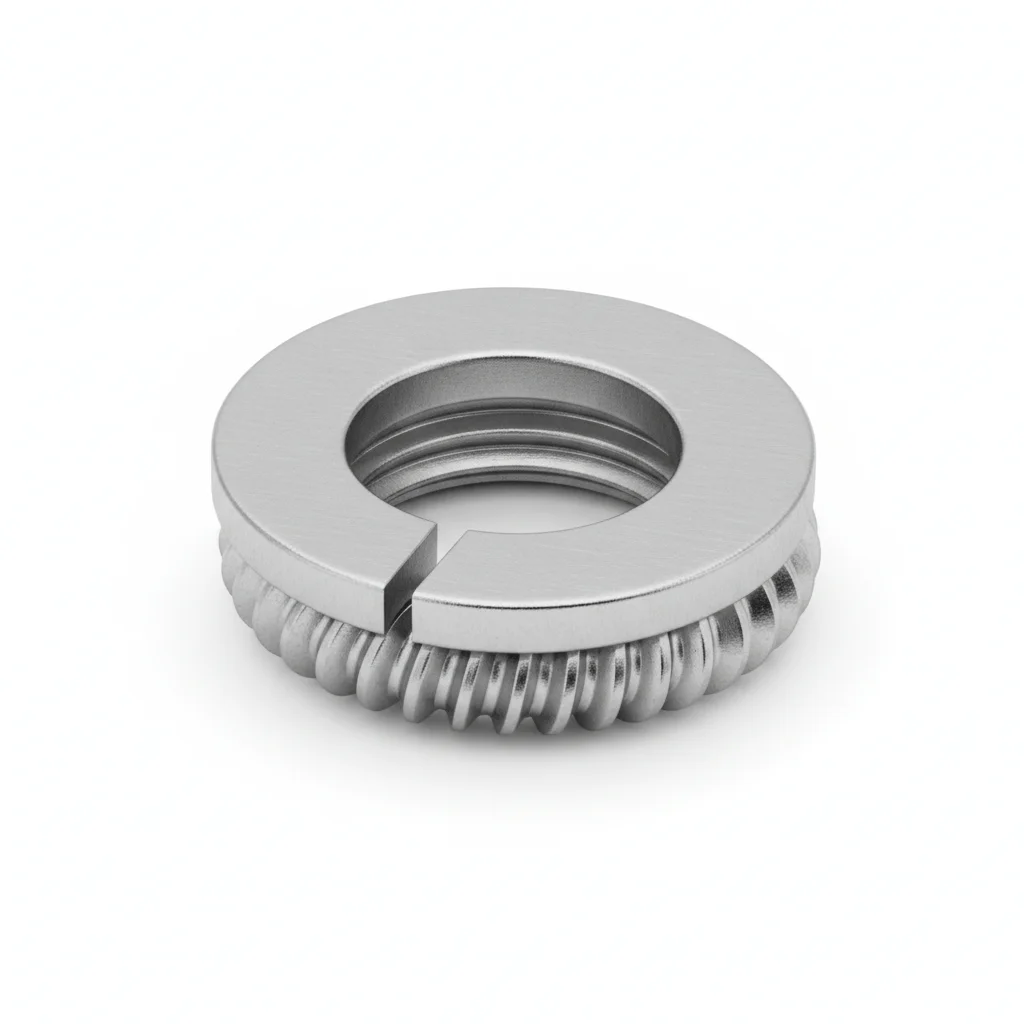
| 两段式斗齿销 | 楔形防松垫圈 | |
|---|---|---|
| 规格 | 按型号加大 | NL16-20+锥销 |
| 材质 | 42CrMo | 碳钢淬火+达克罗+45# |
| 等级 | HRC52-58 | 达克罗 |
| 用途 | 矿用大挖斗齿 | 回转底座精确定位+防松 |
安装步骤
- 清洁齿座孔与销孔,去除油污锈迹,检查孔径尺寸,确保配合间隙在0.05-0.15mm范围内。
- 将两段式斗齿销涂抹二硫化钼润滑剂,插入齿座孔,使用铜锤或专用工具轻敲到位,避免直接敲击销体表面损伤镀层。
- 安装楔形防松垫圈NL16-20于回转马达底座螺栓,注意垫圈楔形面相对,确保两片垫圈凸面相对。
- 将锥销(45#钢)插入定位孔,用铜棒敲紧,确保锥面配合无间隙,实现精确定位。
- 按10.9级螺栓扭矩要求,使用数显扭矩扳手分2-3次对角拧紧回转底座螺栓,扭矩偏差控制在±5%以内。
- 在螺栓头部做标记线,便于日后检查松动;安装完成后,检查斗齿销与齿座贴合情况,确保无歪斜。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 未清洁销孔,直接打入斗齿销,导致异物嵌入,影响配合间隙。 | 销孔内有杂质,导致销体与孔壁接触应力不均,易产生划伤或卡滞,拆卸困难。 | 安装前彻底清洁销孔,并使用压缩空气吹净,确保无油污、锈屑。 |
| 楔形防松垫圈安装方向错误,两片垫圈楔形面未相对。 | 垫圈无法产生楔形锁紧效果,螺栓在冲击下仍会松脱,预紧力衰减≥30%。 | 安装时确保两片垫圈凸面相对,即楔形面互相咬合,否则防松失效。 |
| 未使用锥销定位,仅靠螺栓紧固。 | 螺栓孔与螺栓间隙在冲击下导致微动磨损,螺栓松动,回转底座位移。 | 必须安装锥销,利用锥面配合消除间隙,确保精确定位。 |
维护
定期检查斗齿销弯曲角度,若发现弯曲迹象(弯曲角度>1°)立即更换,避免冷焊粘连。每班作业后检查回转底座螺栓标记线是否错位,若发现松动,使用数显扭矩扳手重新拧紧至规定扭矩,并检查楔形垫圈是否完好。在换季或大修窗口,拆检斗齿销与齿座孔磨损情况,测量配合间隙,若间隙超过0.15mm需更换销或修复齿座孔。锥销每次拆卸后检查锥面磨损,如有拉伤需更换。
方案C · 矿用/极端工况
极端工况(-40°C~+80°C),大型矿用设备,要求最高防护与长寿命(15-20年),斗齿销需抗冷焊、抗弯曲,螺栓需高防松。
| 两段式斗齿销 | 楔形防松垫圈 | |
|---|---|---|
| 规格 | 按型号加大 | NL16-20+锥销 |
| 材质 | 42CrMo | 碳钢淬火+达克罗+45# |
| 等级 | HRC52-58 | 达克罗 |
| 用途 | 极端工况/最高防护 | 极端工况/最高防护 |
安装步骤
- 在低温或高温环境下,将斗齿销与齿座孔预热或冷却至室温附近(如适用),确保装配间隙符合0.05-0.15mm要求。
- 斗齿销表面涂敷二硫化钼或专用极压润滑脂,防止冷焊;使用液压工具或专用压装设备缓慢压入,避免冲击损伤表面镀铬层。
- 安装回转底座螺栓前,清洁螺纹孔,涂螺纹锁固胶(如LOCTITE 243),并放置楔形防松垫圈NL16-20,垫圈凸面相对。
- 用锥销(45#钢)定位,锥面涂少量润滑油,敲紧至无间隙,确保重复定位精度。
- 采用分步对角拧紧法,使用数显扭矩扳手按10.9级扭矩值拧紧,最后复检扭矩偏差≤±5%。
- 在螺栓头和底座上画标记线,并记录初始扭矩值,作为日后监测基准。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 在极端低温下直接安装,未考虑材料脆性,敲击销体。 | 低温下钢材韧性下降,敲击可能导致销体开裂或产生微裂纹,降低疲劳寿命。 | 在低温环境作业时,将销适当预热至室温以上(但不超过80°C),避免脆性断裂。 |
| 未使用螺纹锁固胶,仅依赖机械防松。 | 在强冲击和振动下,即使有楔形垫圈,螺纹副也可能微动磨损,预紧力衰减。 | 必须配合使用螺纹锁固胶,增强防松效果。 |
| 忽略镀铬层保护,安装时划伤表面。 | 镀铬层破损后,基体暴露,易腐蚀和冷焊,拆卸困难。 | 使用软质夹具或保护套,避免金属直接接触销体表面。 |
维护
每班作业后检查斗齿销是否有弯曲迹象,以及回转螺栓标记线是否错位。每500小时或换季时,使用超声波或磁粉探伤抽检斗齿销表面有无微裂纹,重点检查弯曲部位。定期测量销孔配合间隙,若超过0.15mm需更换。对于回转底座螺栓,每次大修时拆检楔形垫圈和锥销磨损情况,更换达克罗涂层破损的垫圈。在极端温度变化后,复紧所有螺栓,确保预紧力稳定。
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题
常见问题
相关阅读