
风险审计 // 工程诊断
采购避坑指南
"接头螺栓断了不是换螺栓的事——皮带拉开整条线停产,半天起不来。"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
皮带接头螺栓反复弯曲松动——每过一次滚筒弯一次
[✅] Yaxiio 整改措施
Nord-Lock 楔形防松垫圈——反复弯曲工况下普通弹垫无效。✓接头类型:高张力皮带优先用 硫化接头 代替机械接头——硫化接头无螺栓,不存在螺栓松动疲劳问题,寿命是机械接头的 2-3 倍 。风险-02
接头在高温高湿下腐蚀——螺栓锈断皮带拉开你不知道
[✅] Yaxiio 整改措施
达克罗涂层(ISO 10683),≥ 720 小时 盐雾不出现红锈。普通镀锌螺栓在矿山酸性水中 3 个月就锈透。✓保护罩:接头处加 橡胶保护罩 ,覆盖整个接头区域,阻止雨水和矿浆直接冲刷。✓巡检标准:巡检时不只是看紧固,还要看螺栓有没有腐蚀坑——有 > 1mm 的坑就换,别等断了再换。风险-03
机械接头重载冲击疲劳——高张力皮带的螺栓接不住
[✅] Yaxiio 整改措施
硫化接头 。✓机械接头选型:选用 高强度合金钢板 接头,按 DIN 22109 标准选型。接头板厚度 ≥ 皮带厚度的 80% 。✓冲击缓冲:驱动装置配 软启动耦合器 (液力耦合器或变频软启),降低启动冲击。冲击载荷降下来,接头螺栓寿命能翻倍。"输送带接头螺栓每两周必须巡检扭矩——这条做不到,后面所有的选型都白费。矿山输送机 80% 的接头故障是因为巡检没做,不是螺栓质量差。"
"高张力皮带别用机械接头省硫化钱——张力超过 300kN/m 的皮带做硫化接头,一次做好用三年。机械接头两个月紧一次螺栓,一年下来人工费比硫化贵。"
工况差异
扣件材质与工况匹配:三个关键检查点
矿山输送带接头扣件选型时,最容易被忽略的是腐蚀环境对疲劳寿命的影响。腐蚀环境下螺栓寿命仅为干燥环境的50-60%,且点蚀坑会加速疲劳断裂。以下检查点帮助采购在询价和验收时规避风险。
判断要点
- 1皮带张力高时,机械接头强度仅为皮带60-70%,应优先考虑硫化接头或特种合金扣件。
- 2腐蚀环境(露天、含硫矿石)必须选用不锈钢或合金扣件,否则螺栓锈断导致接头拉开。
- 3安装预紧力控制:液压工具可控制预紧力公差,避免螺栓反复弯曲松动。
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 皮带张力范围 | 机械接头强度仅为皮带60-70%,高张力下易连锁断裂 | 明确皮带张力(kN/m),若超过机械接头能力则指定硫化或合金扣件 |
| 腐蚀环境等级 | 腐蚀使螺栓寿命减半,点蚀坑引发疲劳断裂 | 指定不锈钢(304/316L)或合金(Inconel 625)材质,并提供盐雾试验报告 |
| 安装预紧力控制 | 预紧力不足导致微动磨损和松动,加速疲劳 | 要求液压安装工具,预紧力公差可控,并记录实际预紧力 |
| 接头寿命要求 | 不同方案寿命差异大,影响维护周期和停机成本 | 根据工况选择方案:轻载3000-5000h,重载8000-12000h,极端15000-20000h |
以上检查点基于页面已有数据,具体验收标准需参考MT/T 820-2006和HG/T 2579-2008。
证据等级: 基于本页工况与产品信息
行业技术参考
机械接头三约束:带强、带厚与滚筒直径
对象:机械接头(皮带扣)选型。先对三个数字——恢复强度、适用带强上限、滚筒直径约束——再决定买哪一档扣件。
| 选型参数 | 数值/口径 | 说明 |
|---|---|---|
| 接头处恢复带体强度 | 机械接头 35–50%;硫化接头 70–90% | 机械接头的强度天花板,超出必须转硫化 |
| 适用带强上限 | ≤800 PIW(140 kN/m,Flexco BR14);矿用重型至 1,500 PIW(MATO,经销商口径) | 超过上限的高强带没有机械接头选项 |
| 适用带厚 | 10–24mm(BR14) | 矿用带厚 8–25mm 是到货验收基线(内部口径) |
| 滚筒直径约束 | BR6:最小滚筒直径 350mm(14″)、限张力额定 75–100% 工况 | 选型同时受张力与滚筒直径约束,选错直接缩短接头寿命 |
| 分工 | 抢修/井下频繁延伸用机械扣;永久/高强接头用硫化 | 按停机窗口分,不按单价分 |
恢复强度 35–50%/70–90% 为厂商口径(BisonConvey 术语库,中置信,KB §二 FM-1 L41);MATO 1,500 PIW 为经销商口径(中置信,KB L42);矿用带厚 8–25mm 为 CMS 155 内部验收基线(KB §四 L95)。
行业技术参考
皮带扣失效链:从扣钉剪断到全矿断带
以机械接头皮带扣为例:接头先坏的多半不是皮带本体,而是扣钉和接头螺栓。顺着链条找拦截点。
- 1选型越界:接头处带强超出扣件额定值——机械接头只能恢复带体破断强度的 35–50%
- 2循环张力下扣钉/接头螺栓从带体剪断或拔出
- 3接头开口 → 撕带/断带;井下更换皮带是停产级事故
- 4全矿物料链随之一停,停机成本按小时计——行业非计划停机约 $125,000/小时的均值仅作参照(输送线专属值未取得)
- 5拦截窗口:带强或带厚超出扣件额定 → 改硫化;机械接头列为巡检重点,出现开口征兆立即退线
停机成本数字引自 ABB 2023 对 3,215 名维护决策人的全行业调查;输送机线专属的停机 $/h 尚无权威值(KB §四 L94 登记缺口)。恢复强度 35–50% 为厂商口径(中置信,KB §二 FM-1 L41)。
行业技术参考
接头螺栓到货验收与备货:五条口径
对象:皮带扣配套接头螺栓的下单与到货。接头螺栓没有通用标准托底,验收口径按这几条写进询价。
- 强度底线:接头螺栓抗拉强度 ≥800MPa(8.8 级以上)
- 头部形状:沉头/平圆头类,装后不得凸出工作面刮擦托辊或带面
- 长度匹配带厚:矿用带厚 8–25mm,螺纹露头 2–3 扣——过长刮托辊,过短咬合不足
- 验收依据:皮带扣无 ISO/GB 专用标准,按 Flexco/MATO 等 OEM 选型表验收,不用通用标准替代
- 备货:扣件是高频更换件,按 ≥3 个月用量滚动备货并逐批到货验收
- 巡检:接头列为巡检重点,驱动/拉紧/卸料段关键点位纳入季度复拧
验收数字、备货口径与季度复拧为 CMS 155 内部验收基线(en,2026-08,非外部溯源;KB §四 L95、§五 L105、FM-5 L69);「扣件无 ISO/GB 专用标准」见 KB §三 L89。
行业技术参考
接头扣件材质:按腐蚀/磨耗主导权选
对象:皮带扣及其配套螺栓的材质选择。没有「哪种最好」的通用答案——先判环境由腐蚀还是磨耗主导,再定材质档。
| 环境/工况 | 材质口径 | 说明 |
|---|---|---|
| 干燥、低磨蚀工况 | 镀锌钢(锌层防护) | 常规轻载的基本档,扣件随更换周期走 |
| 湿腐蚀主导(井下酸性水雾、无料流直冲的背面紧固) | 不锈钢 | 腐蚀速率压过磨耗速率时,耐蚀性才值钱 |
| 料流磨耗主导(扣件头部直面磨料流冲刷) | 高强碳钢+表面处理 | 磨耗速度远超腐蚀,不锈钢的耐蚀优势在此无意义;随扣件一并更换 |
| 判定立场 | 无通用答案,按主导权分流 | 腐蚀主导→不锈钢;磨耗主导→高强碳钢+表面处理 |
「镀锌钢/不锈钢按腐蚀环境选」直接出自 KB §五 L105(皮带接头行);腐蚀/磨耗主导权为档案立场(KB §二 FM-6 L73-74,原刮板螺栓条目,通用立场)。
行业技术参考
机械接头还是硫化:决策先对停机窗口
选机械扣还是硫化接头,不是成本账,是停机窗口账。下单前先把这条决策线理清。
机械扣赢在快:现场数小时即可完成、可井下作业,停机窗口以小时计;硫化需要更长的停机时间与专业队伍,但能恢复带体强度 70–90%(机械扣只有 35–50%)。据此分流:抢修与井下频繁延伸的皮带用机械扣;主运巷的永久/高强接头用硫化。采购按这两段分别列项与备货——临时扣按高频易损件滚动备货,永久硫化段按检修计划排期,别等断带再定。
决策逻辑与分工惯例出自 KB §四 L98 与 FM-1 L44;「现场数小时完成」为 KB §四 L98 口径;恢复强度 70–90%/35–50% 为厂商口径(中置信,FM-1 L41)。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · 方案A · 45#钢标准皮带扣 | B · 方案B · 不锈钢重载扣件 | C · 方案C · 高强合金极端扣件 | |
|---|---|---|---|
| 1. T型皮带扣 | |||
| 规格 | 适配带厚4-12mm,45#钢镀锌 | 适配带厚10-20mm,304不锈钢精密铸造 | 适配带厚15-25mm,Inconel 625锻造 |
| 材质 | 45#钢 | 304不锈钢 | — |
| 2. 连接销轴 | |||
| 规格 | φ6×L200mm,弹簧钢丝65Mn | φ8×L250mm,17-4PH沉淀硬化不锈钢 | φ10×L300mm,ZrO2增韧氧化铝 |
| 材质 | 65Mn | — | — |
| 3. 扣板垫片 | |||
| 规格 | Q235B冲压成型,分散压力 | M10,316L尼龙防松 | 全氟醚橡胶FFKM,耐温250°C |
| 材质 | Q235B | 316L | FKM |
| 4. 安装工具套装 | |||
| 规格 | 专用扳手+冲头+定位夹具 | EPDM耐候橡胶,吸收冲击峰值 | RFID芯片,记录累计运行时长 |
| 材质 | — | EPDM | — |
| 5. 备用扣件套包 | |||
| 规格 | 含10组T型扣+销轴+垫片 | 便携式液压钳,预紧力可控±5% | 定制液压拉伸器,适配特殊扣型 |
选型指引
如何根据输送工况选择扣件方案?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 轻载输送/包装线/临时修复、常温环境 | 方案A 45#钢标准皮带扣 | 适配带厚4-12mm,寿命3000-5000小时,成本最低、安装最快无需硫化设备 |
| 重载矿山/潮湿腐蚀环境 | 方案B 不锈钢重载扣件 | 304/316L耐腐蚀,抗拉强度≥800N/mm,适配带厚10-20mm,寿命8000-12000小时 |
| 高温/强腐蚀/超长寿命工况 | 方案C 高强合金极端扣件 | Inconel 625/Hastelloy C276耐蚀合金,耐温600°C+,适配带厚15-25mm,寿命15000-20000小时 |
| 高张力皮带(张力>300kN/m) | 采用硫化接头,不用机械接头 | 机械接头螺栓连接强度仅为皮带的60-70%,张力>300kN/m的皮带必须用硫化接头;防腐螺栓做达克罗涂层(ISO 10683)≥720小时盐雾 |
方案A · 45#钢标准皮带扣
45#钢标准皮带扣适用于轻载输送/包装线/常温环境,适配带厚4-12mm,寿命3000-5000小时,成本经济,安装快捷无需硫化设备。
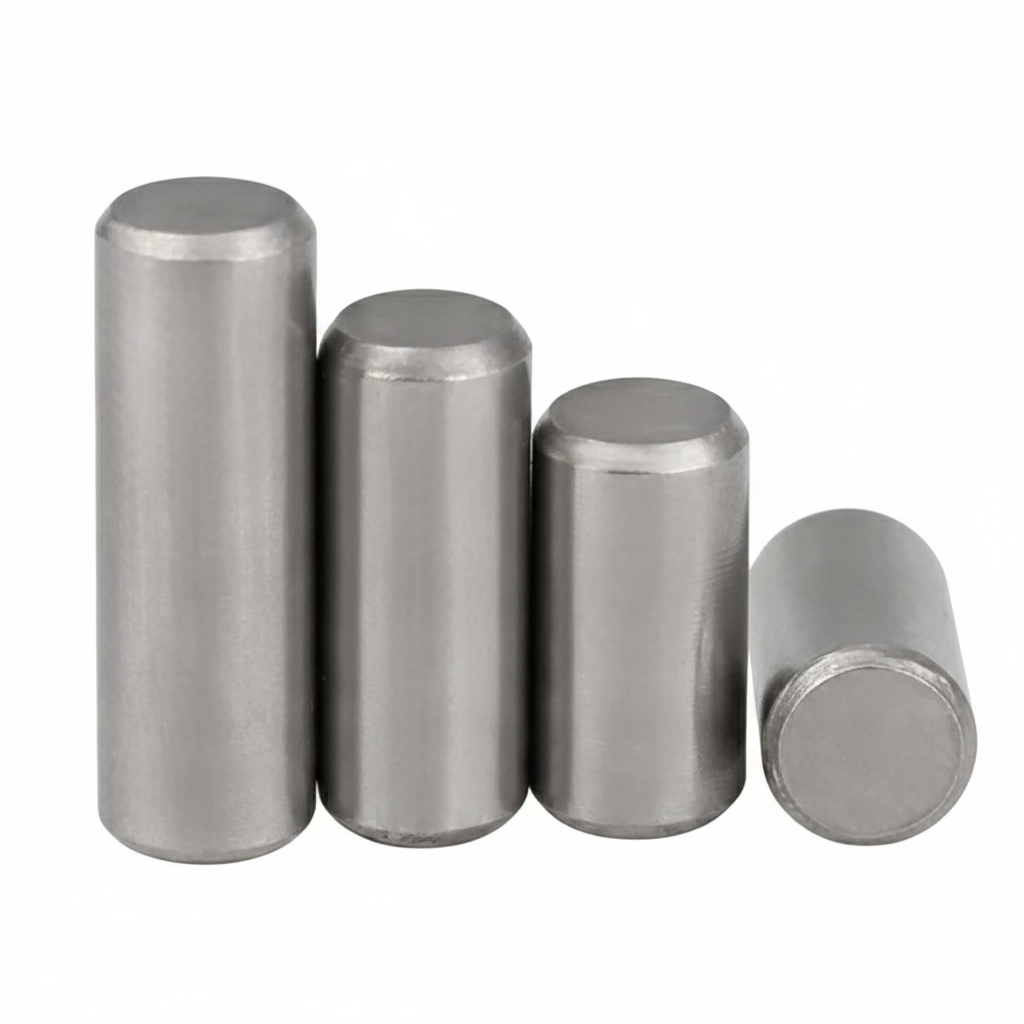
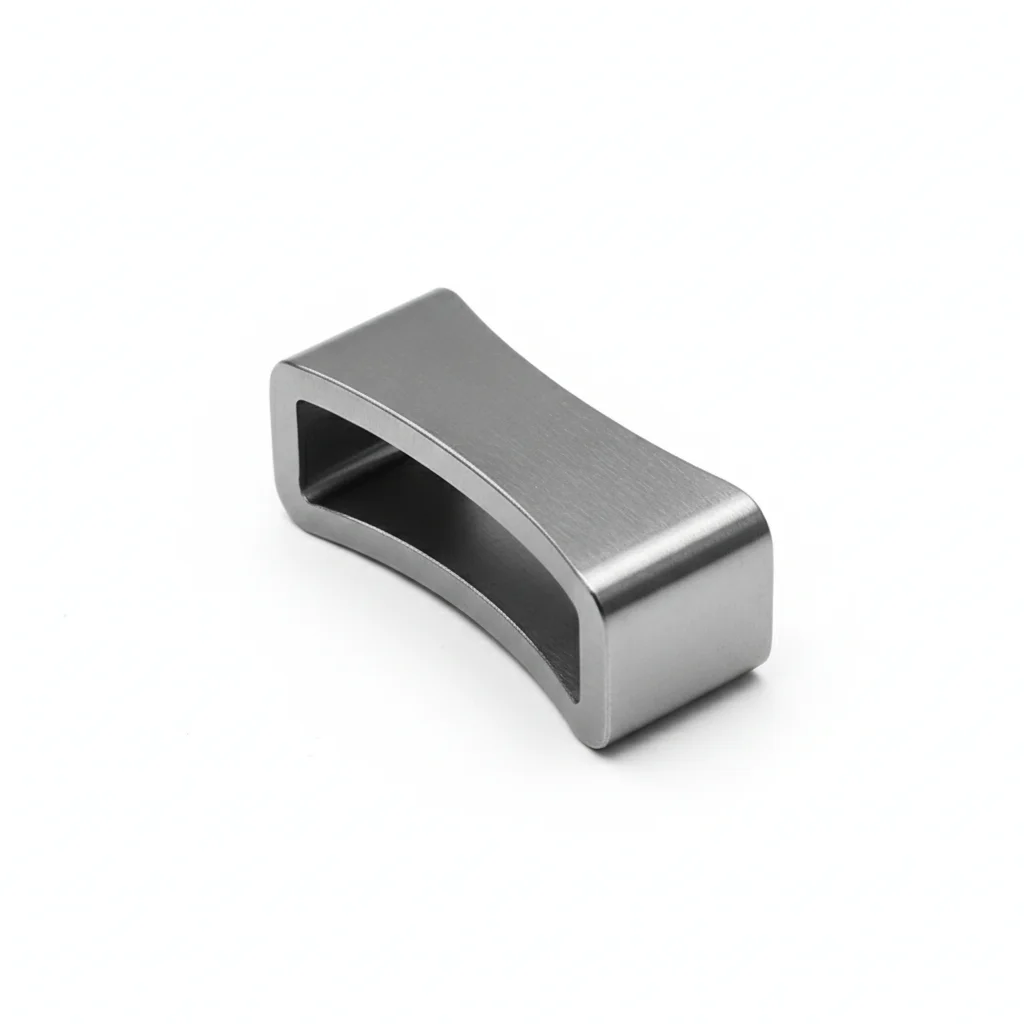
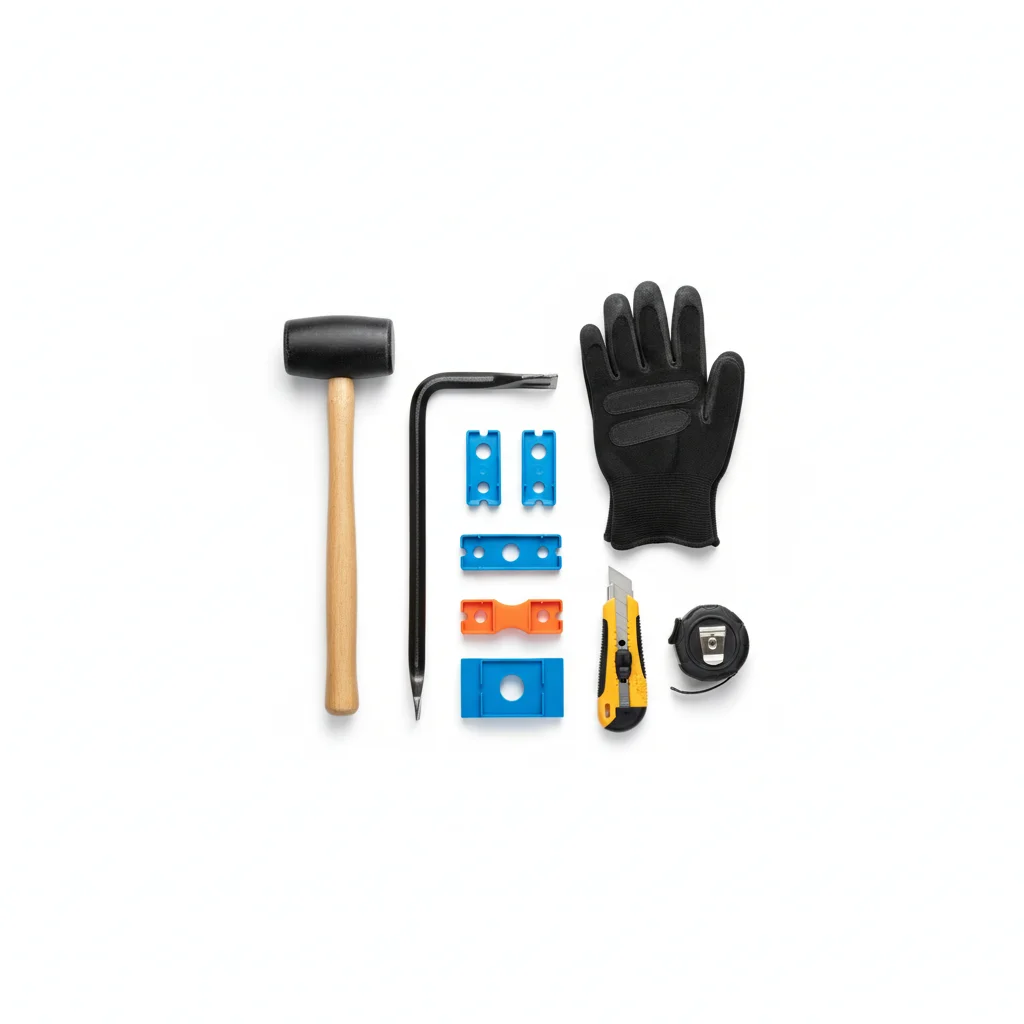
| T型皮带扣 | 连接销轴 | 扣板垫片 | 安装工具套装 | 备用扣件套包 | |
|---|---|---|---|---|---|
| 规格 | 适配带厚4-12mm,45#钢镀锌 | φ6×L200mm,弹簧钢丝65Mn | Q235B冲压成型,分散压力 | 专用扳手+冲头+定位夹具 | 含10组T型扣+销轴+垫片 |
| 材质 | 45#钢 | 65Mn | Q235B | — | — |
| 等级 | — | — | — | — | — |
| 用途 | 连接输送带两端,承受张力 | 铰接扣体,传递拉力并转动 | 分散扣板压力,保护皮带 | 辅助皮带扣安装,保证位置 | 备用扣件套包 |
安装步骤
- 1. 清洁与定位:将输送带两端对齐,确保接头区域无油污、水分和物料残留,使用定位夹具固定皮带,标记扣件安装位置,保证扣体垂直于皮带边缘且间距均匀。
- 2. 预钻孔与扣体放置:按T型皮带扣的规格(适配带厚4-12mm)在皮带端部预钻安装孔,孔位与扣体孔径匹配,将扣体嵌入皮带边缘,确保扣体与皮带表面平齐,避免错位。
- 3. 安装扣板垫片:将Q235B冲压成型的扣板垫片置于扣体上方,垫片应完全覆盖扣体承压面,以分散扣板压力,防止皮带局部压伤。
- 4. 插入连接销轴:将65Mn弹簧钢丝制成的连接销轴(φ6×L200mm)从扣体铰接孔一端穿入,依次穿过所有扣体孔位,直至销轴完全到位,确保销轴两端露出长度一致。
- 5. 紧固与检查:使用安装工具套装中的专用扳手和冲头,将销轴端部铆固或锁紧,确保扣体与皮带紧密贴合,无松动。检查所有销轴是否插到底,扣体是否对称,接头是否平直。
- 6. 试运行与复紧:安装完成后,手动盘动输送带一周,观察接头通过滚筒时有无卡滞或异响,如有异常及时调整。运行初期(如第一个班次后)复紧一次销轴,确保预紧力稳定。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 未对皮带端部进行清洁和定位,直接安装扣体,导致扣体安装歪斜或间距不均,皮带运行时接头受力不均。 | 扣体局部过载,加速磨损,接头在滚筒弯曲处产生周期性撞击,可能引起扣体断裂或皮带撕裂,寿命远低于3000-5000小时。 | 安装前必须清洁皮带端部,使用定位夹具固定皮带,确保扣体垂直于皮带边缘且间距均匀,避免偏载。 |
| 安装销轴时未插到底,或使用锤子强行敲入,导致销轴弯曲或未完全穿过所有扣体孔位。 | 销轴无法有效传递拉力,铰接点局部应力集中,销轴可能早期弯曲或断裂,接头在运行中突然脱开。 | 使用专用冲头引导销轴,缓慢插入并确保完全到位,严禁强行敲击;检查销轴两端露出长度一致。 |
| 忽略扣板垫片的安装或垫片位置偏移,导致扣板直接压在皮带表面。 | 皮带表面被压伤,产生压痕或裂纹,成为疲劳源,降低皮带使用寿命,同时扣体松动风险增大。 | 确保Q235B扣板垫片完全覆盖扣体承压面,位置居中,分散压力,保护皮带。 |
维护
针对45#钢标准皮带扣的巡检维护,需结合轻载输送/包装线/常温环境的特点。重点检查销轴(65Mn弹簧钢丝)是否松动或磨损,每班次目视检查接头区域有无异常变形、锈蚀或皮带跑偏。由于45#钢镀锌在常温环境耐蚀性有限,应避免长期接触水或腐蚀性物料,若发现扣体或销轴表面出现红锈或点蚀,需及时更换。定期检查扣板垫片(Q235B)是否移位或压溃,确保垫片仍能分散压力。对于低张力工况,若皮带出现跑偏,应调整托辊或滚筒,避免接头承受额外弯曲应力。在换季或大修窗口,应拆开接头检查销轴与扣体铰接孔的磨损量,若磨损导致间隙过大,应更换备用扣件套包(含10组T型扣+销轴+垫片)。安装工具套装中的专用扳手和冲头应保持完好,避免使用非专用工具造成安装损伤。根据运行状况,若发现接头处皮带边缘磨损加剧或有异常振动,应立即停机检查,防止接头疲劳断裂导致停产。
方案B · 不锈钢重载扣件
重载矿山潮湿腐蚀环境,304/316L不锈钢材质,抗拉强度≥800N/mm,寿命8000-12000小时。
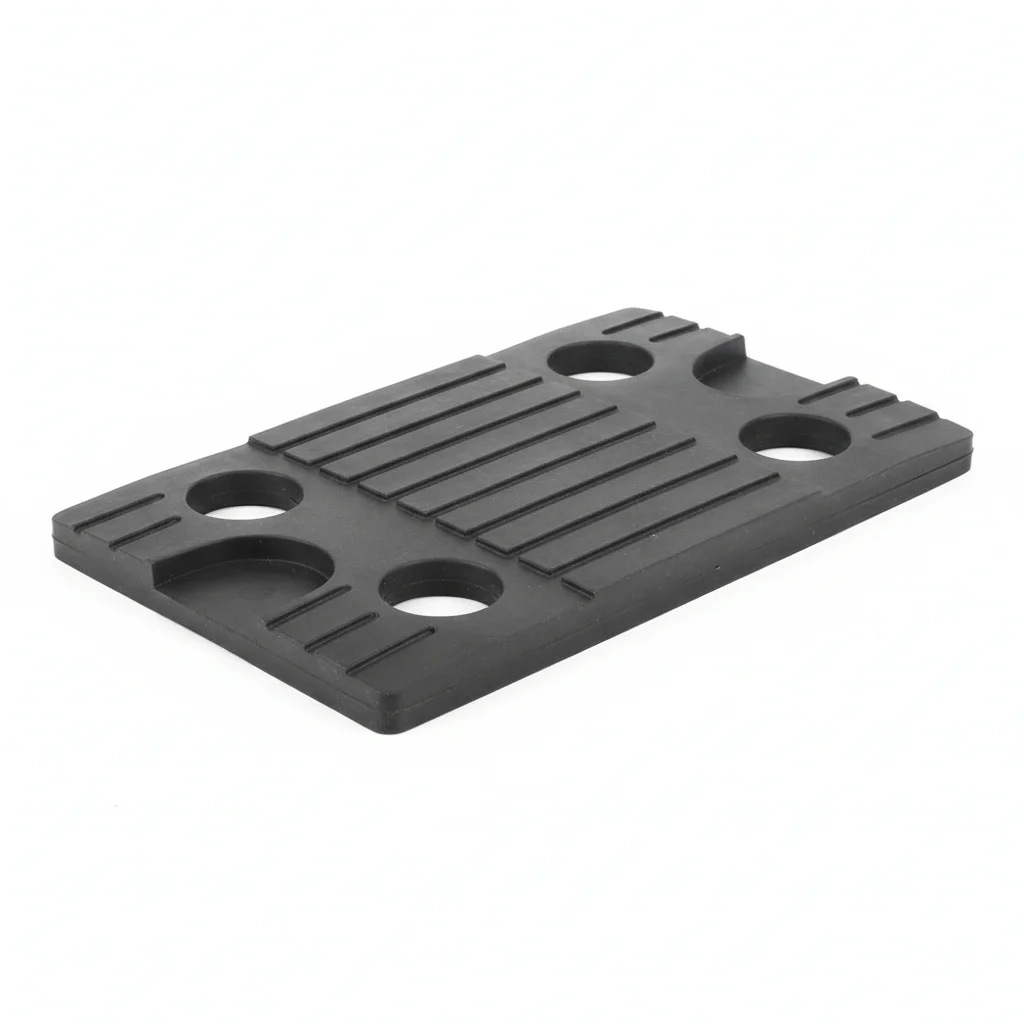
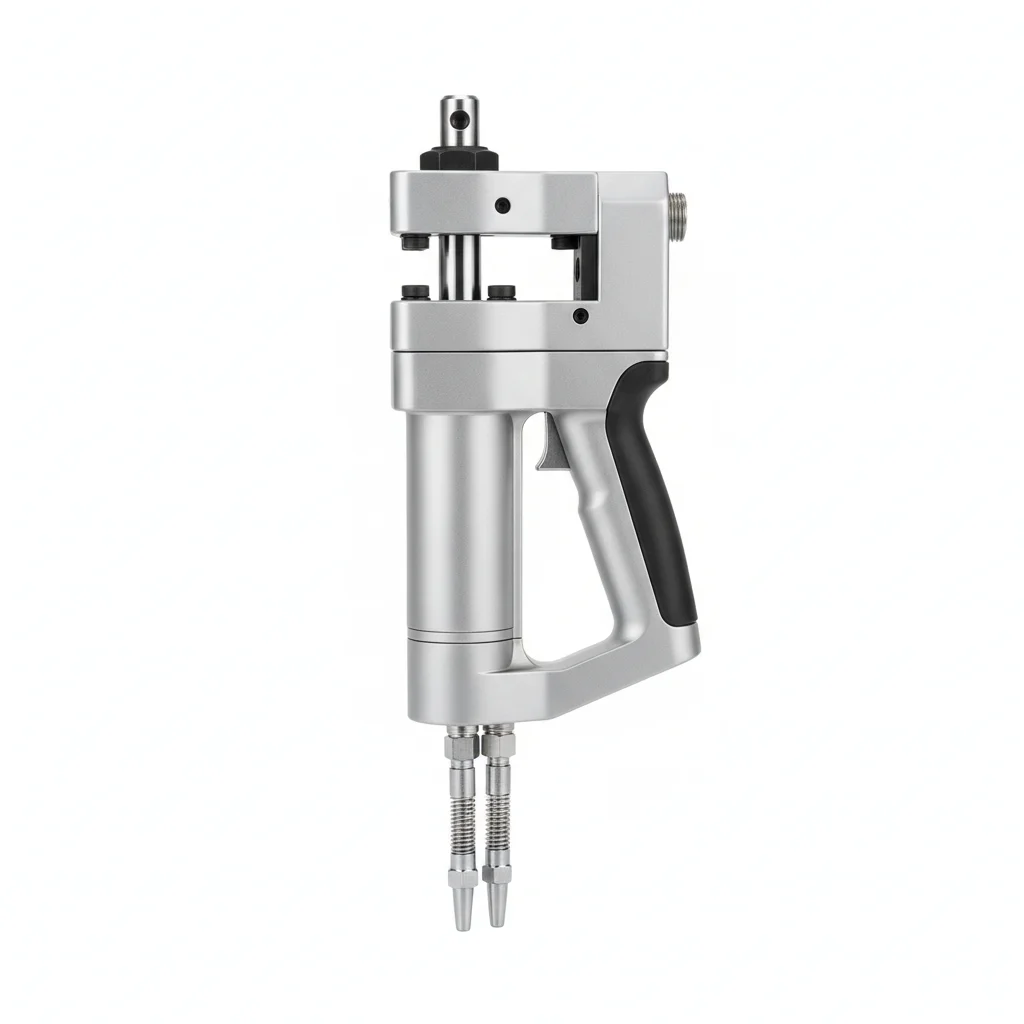
| 重载铰接扣 | 高强销轴 | 防松锁紧螺母 | 橡胶缓冲垫 | 液压安装工具 | |
|---|---|---|---|---|---|
| 规格 | 适配带厚10-20mm,304不锈钢精密铸造 | φ8×L250mm,17-4PH沉淀硬化不锈钢 | M10,316L尼龙防松 | EPDM耐候橡胶,吸收冲击峰值 | 便携式液压钳,预紧力可控±5% |
| 材质 | 304不锈钢 | — | 316L | EPDM | — |
| 等级 | — | — | — | — | — |
| 用途 | 重载工况下连接输送带接头 | 高强度连接销轴,传递载荷 | 防止销轴松动,保证连接可靠 | 缓冲冲击,保护接头和滚筒 | 液压压紧扣体,实现预紧力可控 |
安装步骤
- 1. 清理输送带接头两端,确保带厚10-20mm范围内无油污、水分及杂物,标记接头中心线,保证扣件对准皮带中心。
- 2. 将重载铰接扣(304不锈钢精密铸造)按皮带宽度均匀排布,扣体间距与皮带厚度匹配,确保扣体完全覆盖接头区域。
- 3. 插入高强销轴(φ8×L250mm,17-4PH沉淀硬化不锈钢),从一侧穿入并穿过所有扣体铰接孔,确保销轴完全到位,两端露出长度一致。
- 4. 在销轴两端安装防松锁紧螺母(M10,316L尼龙防松),使用扭矩扳手按预紧力要求拧紧,确保螺母锁紧且销轴不转动。
- 5. 在扣体与皮带接触面加装橡胶缓冲垫(EPDM耐候橡胶),吸收运行冲击峰值,保护接头和滚筒。
- 6. 使用液压安装工具(便携式液压钳,预紧力可控±5%)压紧扣体,确保各扣体受力均匀,完成安装后检查扣体无翘起、销轴无偏移。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 安装前未清理皮带接头,油污或水分导致扣体与皮带间滑动,销轴受力不均。 | 运行中扣件移位,接头局部应力集中,导致扣体早期疲劳断裂或皮带撕裂。 | 彻底清洁接头区域,保持干燥,必要时用砂纸打磨皮带表面,确保扣体与皮带紧密贴合。 |
| 销轴未完全插入到位,两端长度不一致,锁紧螺母无法有效防松。 | 销轴在运行中窜动,磨损扣体铰接孔,导致接头松动,严重时销轴脱落引发事故。 | 安装时确认销轴完全穿过所有扣体,两端露出均匀,锁紧螺母拧至规定扭矩,并检查销轴无轴向窜动。 |
| 使用普通扳手手工拧紧螺母,预紧力不一致,部分螺母过紧或过松。 | 预紧力不均导致扣体受力不均,过紧的螺母可能压溃扣体,过松的螺母在振动中松脱。 | 使用液压安装工具或扭矩扳手,按照厂家规定的预紧力值(±5%公差)拧紧,确保所有螺母预紧力一致。 |
维护
在重载潮湿矿山工况下,需按运行状况定期巡检,重点检查销轴磨损、螺母松动及橡胶缓冲垫的老化。每班次目视检查接头区域有无异常变形或锈蚀;若发现防松锁紧螺母扭矩下降,应及时补拧至规定值;高强销轴表面出现点蚀坑或磨损痕迹时,应更换新销轴并同步检查扣体铰接孔。在换季或大修窗口,应拆开部分扣件检查内部锈蚀情况,清理可能进入的矿粉,并更换老化或破损的EPDM橡胶缓冲垫。若皮带张力接近抗拉强度≥800N/mm的边界,应缩短巡检间隔并记录接头状态,确保接头寿命达到8000-12000小时的设计目标。
方案C · 高强合金极端扣件
超长寿命高温强腐蚀工况,Inconel 625/Hastelloy C276耐蚀合金,耐温600°C+,适配带厚15-25mm,寿命15000-20000小时。
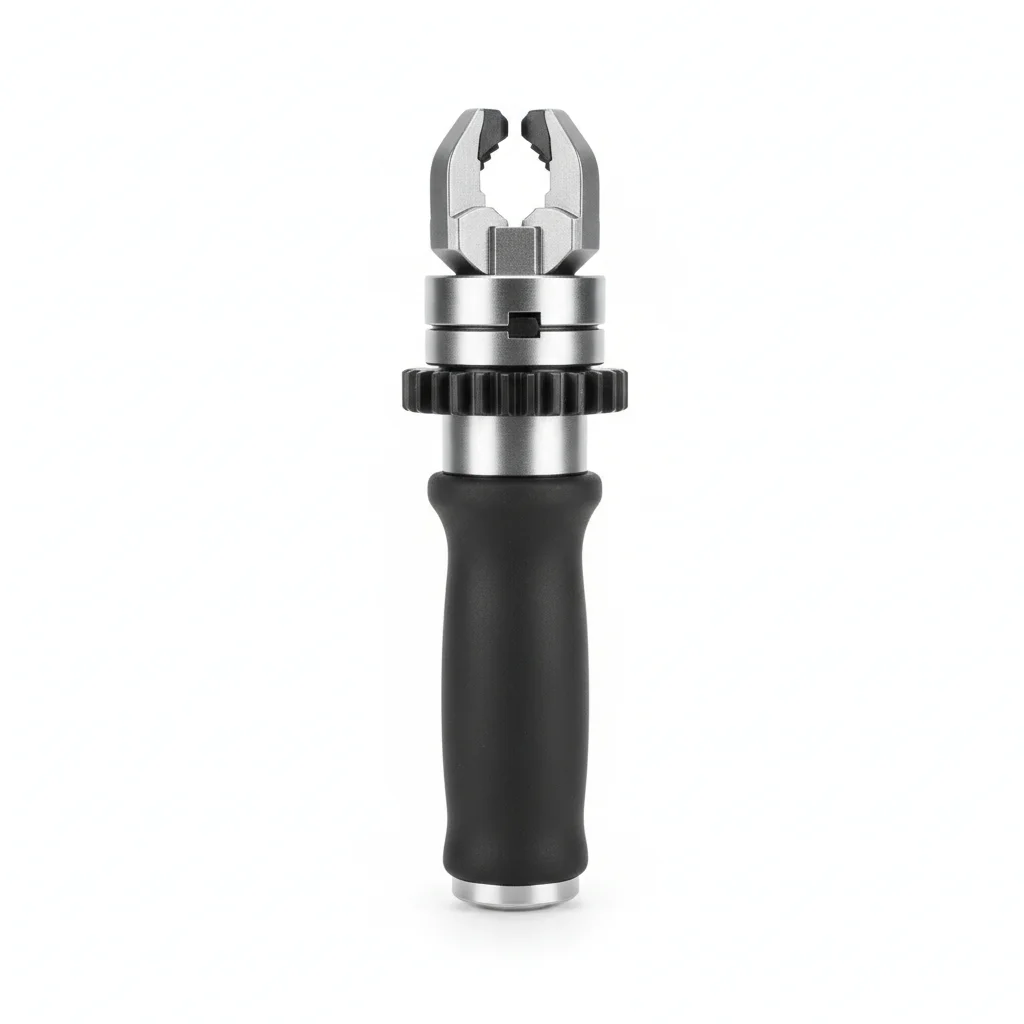
| 特种合金扣体 | 陶瓷绝缘销轴 | 耐高温密封垫 | 智能监测标签 | 专用安装工装 | |
|---|---|---|---|---|---|
| 规格 | 适配带厚15-25mm,Inconel 625锻造 | φ10×L300mm,ZrO2增韧氧化铝 | 全氟醚橡胶FFKM,耐温250°C | RFID芯片,记录累计运行时长 | 定制液压拉伸器,适配特殊扣型 |
| 材质 | — | — | FKM | — | — |
| 等级 | — | — | — | — | — |
| 用途 | 超强耐腐蚀扣体,适应极端工况 | 绝缘耐腐蚀销轴,适应高温强腐蚀 | 高温下密封,防止介质泄漏 | 实时监测运行状态,辅助维护 | 专用工装安装特种扣体 |
安装步骤
- 1. 确认皮带接头区域带厚为15-25mm,并确保皮带张力在扣件额定范围内。清洁接头表面,去除氧化皮、油污及杂质,保证扣体与皮带紧密贴合。
- 2. 将特种合金扣体(Inconel 625锻造)按皮带宽度方向对称布置,扣体间距均匀,确保扣体覆盖整个接头宽度,并标记安装位置。
- 3. 插入陶瓷绝缘销轴(φ10×L300mm,ZrO2增韧氧化铝),从一端穿入,确保销轴完全插入且两端露出长度一致,注意陶瓷销轴脆性,避免敲击。
- 4. 安装耐高温密封垫(全氟醚橡胶FFKM,耐温250°C)于扣体与皮带之间,确保密封垫完整覆盖接触面,防止高温介质侵入腐蚀。
- 5. 使用专用安装工装(定制液压拉伸器)对扣体施加预紧力,确保扣体与皮带贴合紧密,预紧力按工装设定值控制,避免过载损伤扣体。
- 6. 在扣体上安装智能监测标签(RFID芯片),记录安装日期和累计运行时长,便于后续维护跟踪。完成安装后,检查所有销轴、密封垫及扣体无异常。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 未使用专用工装,直接锤击陶瓷销轴或扣体,导致陶瓷销轴碎裂或扣体变形。 | 陶瓷销轴碎裂后失去绝缘和耐腐蚀功能,扣体变形导致密封失效,接头在高温腐蚀下快速失效。 | 必须使用专用安装工装(定制液压拉伸器)进行安装,严禁敲击陶瓷销轴,安装时确保销轴对中并缓慢压入。 |
| 密封垫安装不到位,出现褶皱或未完全覆盖接触面,导致介质渗入扣件内部。 | 高温腐蚀性介质渗入后,腐蚀扣体和销轴,缩短接头寿命,甚至导致接头突然断裂。 | 安装前检查密封垫尺寸与扣体匹配,确保平整无褶皱,覆盖整个接触面,并适当压紧以形成有效密封。 |
| 忽视智能监测标签的安装,或未正确绑定RFID信息,无法记录运行时长。 | 后续维护缺乏数据支持,无法预判扣件寿命,可能造成意外停机。 | 安装RFID标签后,写入安装日期、扣件批次和初始参数,并在维护时读取数据,辅助判断更换时机。 |
维护
针对高温强腐蚀工况,应利用智能监测标签(RFID)记录累计运行时长,结合工况条件制定维护计划。日常巡检中,检查耐高温密封垫(FFKM,耐温250°C)有无老化开裂,陶瓷绝缘销轴有无裂纹或腐蚀痕迹,扣体表面有无变色或点蚀。在换季或大修窗口,应进行详细检查:拆检部分扣件,测量销轴磨损量,检查扣体与皮带接触面腐蚀情况;用扭矩工具检查预紧力是否衰减,必要时重新预紧。若发现密封垫硬化或销轴磨损,应立即更换;若扣体出现腐蚀坑或变形,应评估是否达到使用寿命(15000-20000小时),并准备更换新扣件。由于工况极端,建议每次停机检修时都进行以上检查,确保无隐患运行。
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题
常见问题
相关阅读