
风险审计 // 工程诊断
采购避坑指南
"采购时只盯材质和价格,漏掉防松设计和腐蚀余量,筛网脱落与穿孔事故就在开机后数百小时内发生。"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
螺栓振动松脱致筛网脱落飞溅
[✅] Yaxiio 整改措施
✅ 螺栓等级不低于8.8级,材质40Cr或35CrMo,表面达克罗处理。✅ 安装时严格执行扭矩控制,并使用中等强度螺纹锁固胶(ISO 10964)。风险-02
压板腐蚀磨损穿孔致筛网塌陷
[✅] Yaxiio 整改措施
✅ 表面喷涂耐磨陶瓷涂层(厚度≥100μm)或热喷涂碳化钨。✅ 按10年腐蚀余量设计,压板最小壁厚≥6mm。风险-03
张紧钩预紧衰减致筛网松弛跑偏
[✅] Yaxiio 整改措施
✅ 钩体材质用弹簧钢60Si2MnA,热处理硬度42~48HRC,表面磷化处理。✅ 初始预紧力按额定值1.5倍设计,增大安全系数。"矿山设备的螺栓不是螺栓——是生产线的保险丝。断了就停整条线。巡检做到位比你选什么材质都重要。"
工况差异
筛网紧固件失效链与采购检查点
筛网压板/张紧钩的失效并非单一原因,而是振动、腐蚀、磨损三因素叠加。采购时仅关注材质或镀层厚度不足,需同时验证防松设计、腐蚀余量和检查周期。
判断要点
- 1螺栓预紧力衰减:激振力作用下预紧力损失超规定值时需重新拧紧,否则筛网脱落风险高。
- 2腐蚀磨损穿孔:矿浆环境中壁厚减薄至原始规定值以下即穿孔,需按ISO 1461控制镀层厚度。
- 3张紧钩预紧衰减:交变载荷下预紧力降至规定值以下时筛网松弛跑偏。
- 4检查周期:按运行小时或日历周期检查扭矩,低于规定值即重新拧紧;腐蚀面积或点蚀深度超限更换。
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 预紧力衰减 | 激振力导致预紧力损失超规定值时螺栓松动,筛网脱落飞溅 | 询价中注明防松垫圈或锁紧螺母,验收时按ISO 898-1检查扭矩 |
| 腐蚀磨损穿孔 | 壁厚减薄至原始规定值以下即穿孔,矿浆泄漏污染环境 | 图纸标注最小壁厚,按ISO 1461要求镀层厚度,验收测厚 |
| 张紧钩疲劳松弛 | 预紧力降至规定值以下时筛网跑偏,筛分效率下降 | 指定弹簧垫圈材质及疲劳寿命,验收时检查预紧力 |
| 检查周期合规 | 未按周期检查可能导致失效未被及时发现 | 在CMMS中设定检查周期,记录扭矩和腐蚀数据 |
以上数据基于页面已有工况(激振力、pH范围、腐蚀速率、磨损深度、预紧力衰减值),未引用外部统计。
证据等级: 基于本页工况与产品信息
行业技术参考
筛机分档:转速与 G 力决定固定件扛什么
下单筛网固定件前,先把筛机落在哪一档看清楚。900 rpm ≈ 15 Hz,连续运行一年约 10⁸ 次振动循环——固定件不是按静强度选,是按循环次数选防松与复紧。冲程参考:圆振筛 6-12mm、直线/香蕉筛 8-15mm、高频筛 2-4mm。
| 筛机用途 | 转速(rpm) | G 力 |
|---|---|---|
| 重型筛分 | 750-850 | 3-4G |
| 主筛 | 800-900 | 3.5-4.5G |
| 细筛 | 900-1050 | 4.5-6G |
| 脱水 | 1000-1200 | 5-7G |
| 高频筛 | 1200-2000+ | — |
转速/G 力分档与冲程出自筛机厂商技术资料(Nesans/GELEN,[^2],非量级估计);900 rpm ≈ 15 Hz、每年 10⁸ 量级振动循环为 KB 换算口径(行 26,量级估计);高频筛 G 力 KB 未给出,表格留空不臆造。
行业技术参考
筛网拉紧螺栓是怎么一路松到横梁开裂的
筛网固定件不是「拧紧就完事」——从预紧衰减到横梁开裂,链条有明确的路径。
- 1激振力让固定件常年处在交变载荷下——筛机转速按用途分档 750-2000+ rpm(900 rpm ≈ 15 Hz,连续运行一年约 10⁸ 次循环)。
- 2高频振动下,螺纹接触面微动磨损,预紧力逐步衰减——根因是预紧力不足,不是「缺防松件」。
- 3预紧力衰减到临界以下,筛网张紧力不足,松弛、跑偏,筛分效率随之下降。
- 4松弛的筛网与拉紧螺栓在激振下反复拍打筛框横梁立板——塔楼制砂系统实测故障链:筛网拉紧螺栓预紧后松动 → 螺旋弹簧拍打横梁立板 → 横梁开裂。
- 5这道链可以在断裂前被卡住——激振器螺栓的松动与断裂可由振动监测(RMS G 越限)先于目视发现(西澳铁矿实测案例)。
- 6例行止损点:新筛网布上机 4-8 小时后复紧一次,第一周勤查。
机理与「根因是预紧力不足」口径出自 OEM 案例([^12]);横梁开裂故障链为中文一线案例(知乎,[^29],中置信度);RMS G 越限为西澳铁矿实测案例([^12]);4-8h 复紧窗口出自 GELEN 维护表([^14]);转速/循环数出处同槽 1(10⁸ 次/年为量级估计)。
行业技术参考
筛网更换周期:织网、聚氨酯与橡胶板各多久
筛网固定形式先对齐:压条 + J 型/U 型螺栓,或张紧楔块(wedge bolt)——J 型已主流(U 型拆卸麻烦),wedge bolt 正快速替代普通螺栓螺母。固定形式在变,更换周期与换装后的复紧节点照旧:
| 筛网类型 | 更换周期 | 换装后复紧 |
|---|---|---|
| 编织钢丝网 | 4-12 周 | 上机 4-8h 复紧、第一周勤查 |
| 聚氨酯板 | 12-24 个月 | 同左 |
| 橡胶板 | 6-18 个月 | 同左 |
更换周期为 GELEN 单一来源([^14] 内注明 wovenwire.com 单一源,上页面前建议二次核验);固定形式口径同源([^14]);换装后复紧节点同槽 3。非量级估计,但属单一源数据。
行业技术参考
筛网与筛框防松:两条路线并列,一套试验比选
防松方案不是凭感觉选——先认部位,再认路线,最后用横向振动试验数据比选。
中文现场防松三件套为知乎社区来源([^27][^28],中置信度);Huck 口径出自 Howmet 样本与 OEM 官网([^13],非量级估计);Junker 试验标准为 Bossard/HEICO/Vibrationmaster 技术资料([^19],标准号可公网核验,不复刻条款数据);根因口径出自 OEM 案例([^12])。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · 方案A·标准型 | B · 方案B·加强型 | C · 方案C·高配型 | |
|---|---|---|---|
| 1. 筛网压板 | |||
| 规格 | 多种规格 | φ6-12mm | M12-M20 |
| 材质 | Q235B | 304不锈钢 | 304不锈钢 |
| 表面处理 | 热浸镀锌 >=55um,按ISO 1461 | 热浸镀锌 >=55um,按ISO 1461 | 热浸镀锌 >=55um,按ISO 1461 |
方案A·标准型
C3 标准级,按ISO 12944-2
| 筛网压板 | |
|---|---|
| 规格 | 多种规格 |
| 材质 | Q235B |
| 等级 | — |
| 表面处理 | 热浸镀锌 >=55um,按ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) |
| 温度范围 | -20°C 至 +80°C |
| 重量 | ~0.5 kg/件 |
| MOQ | 100 件 |
| 包装 | VCI防锈纸 + 纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 |
| 用途 | 矿物加工设备 |
安装步骤
- 使用异丙醇(99.9%)清洁表面。验证每100mm平面度在0.1mm以内。
- 在接触面涂抹界面密封剂。将紧固件与碟形弹簧垫圈一同置于头部和螺母下方。
- 验证对中在0.5mm以内。按星形拧紧顺序紧固。使用校准扳手拧紧至42 Nm +/-2 Nm。记录于QA日志。
- 检查所有紧固件是否就位良好。用塞尺测量5%的样本。
- 涂覆扭力漆标记。从3个角度拍摄完成装配的照片,用于QA文档包。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用与工况不符的紧固件等级 | 紧固件在设计载荷以下失效。接头在运行第一年内于工况下分离。 | 对照规格验证紧固件等级。使用校准扭力扳手,精度+/-3%。记录所有数值。 |
| 安装紧固件前跳过表面处理 | 表面污染物阻碍接头正确就位。腐蚀在6-12个月内开始发生。 | 使用指定溶剂清洁所有表面。装配前验证清洁度。 |
维护
每250运行小时或6个月(以先到为准)进行检查。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过5%或点蚀深度超过0.3mm的紧固件。每3年:对20%样本进行完全拆卸和检查。每5年:更换所有关键紧固件,无论其状态如何。在CMMS中记录所有发现,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
方案B·加强型
C4 严酷级,按ISO 12944-2
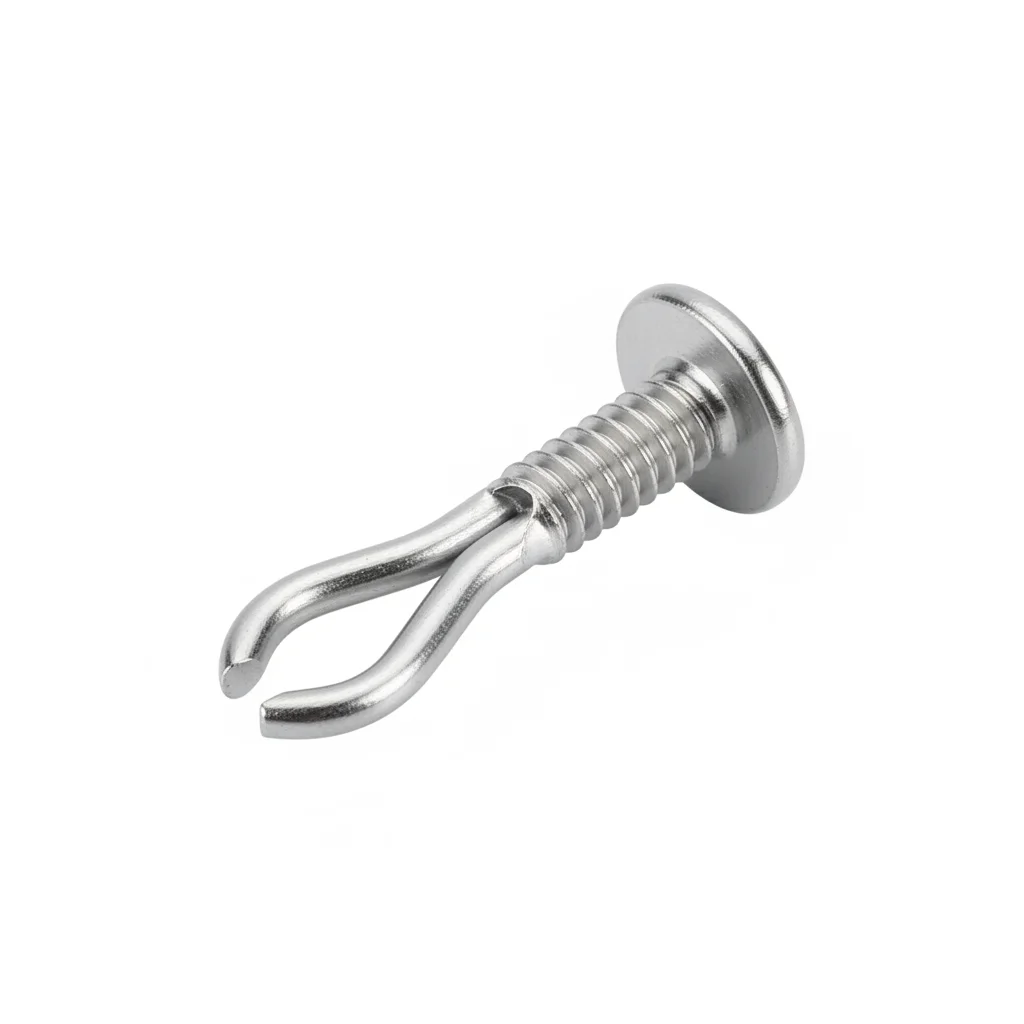
| 筛网张紧钩 | |
|---|---|
| 规格 | φ6-12mm |
| 材质 | 304不锈钢 |
| 等级 | — |
| 表面处理 | 热浸镀锌 >=55um,按ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) |
| 温度范围 | -20°C 至 +80°C |
| 重量 | ~0.5 kg/件 |
| MOQ | 100 件 |
| 包装 | VCI防锈纸 + 纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 |
| 用途 | 矿物加工设备 |
安装步骤
- 使用丙酮溶剂对表面进行脱脂。验证表面粗糙度Ra <3.2um。
- 涂覆额定温度-20至150°C的防腐界面密封剂。使用PTFE涂层垫圈。
- 按规格验证对中。按交叉拧紧顺序紧固。用验证工具检查10%的样本。记录环境数据。
- 对5%随机样本进行拉力测试至80%保证载荷。更换任何低于验收阈值的样本。
- 涂覆耐候性保护涂层。在关键接头附近安装腐蚀监测挂片。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用与工况不符的紧固件等级 | 紧固件在设计载荷以下失效。接头在运行第一年内于工况下分离。 | 对照规格验证紧固件等级。使用校准扭力扳手,精度+/-3%。记录所有数值。 |
| 安装紧固件前跳过表面处理 | 表面污染物阻碍接头正确就位。腐蚀在6-12个月内开始发生。 | 使用指定溶剂清洁所有表面。装配前验证清洁度。 |
维护
每250运行小时或6个月(以先到为准)进行检查。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过5%或点蚀深度超过0.3mm的紧固件。每3年:对20%样本进行完全拆卸和检查。每5年:更换所有关键紧固件,无论其状态如何。在CMMS中记录所有发现,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
方案C·高配型
C5-M 极端级,按ISO 12944-2
| 筛网张紧螺栓 | |
|---|---|
| 规格 | M12-M20 |
| 材质 | 304不锈钢 |
| 等级 | — |
| 表面处理 | 热浸镀锌 >=55um,按ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) |
| 温度范围 | -20°C 至 +80°C |
| 重量 | ~0.5 kg/件 |
| MOQ | 100 件 |
| 包装 | VCI防锈纸 + 纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 |
| 用途 | 矿物加工设备 |
安装步骤
- 使用MEK溶剂对表面进行脱脂。验证表面粗糙度Ra <1.6um。
- 涂覆船用级防腐密封剂,额定温度-50至200°C。使用PTFE包覆垫圈。
- 验证对中在0.3mm以内。使用液压拉伸器紧固。对10%样本进行PMI验证。记录以备合规审计。
- 对10%样本进行着色渗透探伤无损检测。更换任何显示裂纹迹象的样本。
- 按规格涂覆保护性密封剂。安装永久状态监测仪器。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用与工况不符的紧固件等级 | 紧固件在设计载荷以下失效。接头在运行第一年内于工况下分离。 | 对照规格验证紧固件等级。使用校准扭力扳手,精度+/-3%。记录所有数值。 |
| 安装紧固件前跳过表面处理 | 表面污染物阻碍接头正确就位。腐蚀在6-12个月内开始发生。 | 使用指定溶剂清洁所有表面。装配前验证清洁度。 |
维护
每250运行小时或6个月(以先到为准)进行检查。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过5%或点蚀深度超过0.3mm的紧固件。每3年:对20%样本进行完全拆卸和检查。每5年:更换所有关键紧固件,无论其状态如何。在CMMS中记录所有发现,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
选型指引
如何根据筛机型号与筛网规格选择方案?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 常规工况(矿浆近中性、磨损不严重) | 方案A 标准型:筛网压板,Q235B 热浸镀锌 | ISO 12944-2 C3;镀层按 ISO 1461 ≥55μm,按 10年 腐蚀余量设计、最小壁厚≥6mm |
| 苛刻工况(矿浆 pH 长期低于5 或含氯离子) | 方案B 加强型:筛网张紧钩,304 不锈钢,φ6-12mm | ISO 12944-2 C4;304 不锈钢耐酸性矿浆,需谨慎扭矩控制避免咬死 |
| 极端工况 | 方案C 高配型:筛网张紧螺栓,304 不锈钢,M12-M20 | ISO 12944-2 C5-M;预紧力损失超初始值50%时采用全金属防松螺母(GB/T 3098.9)或楔形锁紧垫圈(GB/T 10446) |
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题
常见问题
相关阅读