
Фиксация пленки теплицы: пружинный зажим, паз или ветровой зажим?
Способ фиксации напрямую влияет на ветроустойчивость, срок службы и затраты на обслуживание. На основе публичных стандартов и технической литературы мы сравниваем ключевые параметры трех распространенных решений, чтобы помочь вам подобрать условия проекта.
Аудит рисков // Инженерная диагностика
Руководство по ловушкам закупок
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Напряженно-коррозионное растрескивание пружинного зажима 65Mn во влажной среде теплицы
Корректирующие меры
Риск-02
Водородное охрупчивание пружинного зажима из-за травления перед цинкованием — внезапный разрыв без предупреждения
Корректирующие меры
Риск-03
Отказ фиксации паза при сильной ветровой нагрузке
Корректирующие меры
Особенности условий эксплуатации
Критические различия в оборудовании для фиксации пленки
Выбор между пружинным зажимом, пазом и ветровым зажимом зависит от трех часто упускаемых из виду факторов: напряженно-коррозионное растрескивание 65Mn пружинной стали во влажных теплицах, риск водородного охрупчивания из-за травления перед цинкованием и потеря трения в пазах при сильном ветре. Каждое решение имеет уникальный режим отказа, который определяет его подходящую среду.
Что проверить
- 1Пружинный стальной зажим из 65Mn в условиях >80%RH + опрыскивание пестицидами: риск напряженно-коррозионного растрескивания через 2-3 года; оцинкованные горячим способом зажимы служат в 3-5 раз дольше.
- 2Водородное охрупчивание из-за травления перед цинкованием: требует обработки по удалению водорода при 190-210°C в течение 4-8 часов; требуйте запись температурной кривой от поставщика.
- 3Алюминиевый паз при скорости ветра ≥24.5м/с: трение падает ниже 15Н/см², смещение достигает 8мм за 30 мин; в прибрежных районах срок службы паза всего 2-3 года.
- 4Нержавеющий ветровой зажим с наземным анкером: наивысшая ветроустойчивость, подходит для тайфунных зон; нержавеющая сталь 304 обеспечивает более долгий срок службы.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Коррозионная стойкость во влажной теплице | 65Mn пружинная сталь без цинкования выходит из строя за 2-3 года из-за напряженно-коррозионного растрескивания; цинковое покрытие продлевает срок службы. | Требуйте горячее цинкование по ISO 1461; для среды C4 указывайте более толстое покрытие. |
| Предотвращение водородного охрупчивания | Травление перед цинкованием вводит водород; без отжига зажимы могут внезапно сломаться без предупреждения. | Поставщик должен предоставить запись температурной кривой обработки по удалению водорода (190-210°C, 4-8 часов). |
| Ветровая нагрузка | Пазы теряют трение при скорости ветра ≥24.5м/с; ветровые зажимы с наземными анкерами выдерживают экстремальные ветры. | Для районов с сильными ветрами используйте нержавеющий ветровой зажим + наземный анкер; указывайте нержавеющую сталь 304 и длину анкера в соответствии с проектом. |
| Интервал обслуживания | Пружинные зажимы требуют осмотра каждые 6 месяцев; пазы требуют меньше обслуживания, но имеют меньший срок службы в прибрежных районах. | Определите график осмотра для проекта: каждые 250 часов работы или 6 месяцев; заменяйте крепеж с коррозией >5% площади поверхности. |
Все данные основаны на публичных стандартах и технической литературе; фактическая производительность зависит от качества установки и условий окружающей среды.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Материал прижима, четыре уровня: внутриконтинентальная зона, прибрежная зона, многопролетные и животноводческие теплицы
Сначала выбирайте уровень материала прижима по коррозионной среде: оцинкованная сталь 65Mn достаточна для внутриконтинентальных районов, а для прибрежных зон с высокой влажностью, многопролетных и животноводческих теплиц сразу применяйте 304. Замена материала — это не взаимозамена в том же размере — модуль упругости 304 примерно на 6% ниже, чем у 65Mn, поэтому диаметр проволоки необходимо увеличить порядка φ3→φ3.2.
| Среда | Рекомендуемый материал | Ожидаемый срок службы | Коэффициент стоимости |
|---|---|---|---|
| Внутриконтинентальная сухая зона (северо-запад, север Китая) | 65Mn + горячее цинкование ≥15 μm + пассивация | 5–8 лет | 1× базовый уровень |
| Прибрежная зона с высокой влажностью (восточное/южное побережье Китая) | Нержавеющая сталь 304 | 10–15 лет | 2–3× |
| Многопролетная теплица (высокая температура и влажность) | Нержавеющая сталь 304 | 10–15 лет | 2–3× |
| Животноводческая теплица (аммиак + влажность) | Нержавеющая сталь 304 | 8–12 лет | 2–3× |
Компенсация диаметра проволоки φ3→φ3.2 является оценкой порядка величины.
Технический справочник отрасли
Разрыв прижима внутри теплицы: от микротрещины до полного срыва пленки
Пример: оцинкованный прижим из 65Mn. Микротрещина, оставленная при монтаже, не приводит к разрушению сразу — среда теплицы шаг за шагом доводит ее до внезапного излома.
- 1Удары молотком или гибка при монтаже оставляют микротрещины в цинковом покрытии
- 2Влажность в теплице (летний пик 40°C + 90%RH), органические кислоты растений (pH 3–5) и остатки пестицидов проникают в трещины
- 3На границе цинк/сталь образуется элемент дифференциальной аэрации, и вершина трещины растет под действием остаточных напряжений
- 4Разрушение происходит без предупреждения — усилие пружины мгновенно падает до нуля, и прижим отщелкивается
- 5Ветер разрывает пленку, и вся теплица простаивает несколько дней для повторного натяжения пленки — конструкция стоимостью более RMB 100,000 выходит из строя
В этом слоте не используются оценки порядка величины.
Технический справочник отрасли
Четыре входные проверки оцинкованных прижимов
Прижимы — самая дешевая и массовая крепежная деталь теплицы — выполняйте эти четыре проверки при приемке, чтобы одна бракованная деталь не вызвала массовые отказы по всей конструкции.
- Выборочно проверьте 5% каждой партии на твердость: HRC 42–47 — характерный диапазон для 65Mn после закалки и среднетемпературного отпуска (в контексте GB/T 1222-2025)
- Измерьте цинковое покрытие магнитным толщиномером: ≥15 μm — ниже этого значения прижим преждевременно ржавеет во влажной среде теплицы
- Требуйте протокол обезводороживания: выдержка при 190–210°C в течение 4 h и более — прижимы без нее несут риск замедленного разрушения под высокой нагрузкой
- Согните на 180° вокруг оправки φ10 mm — покрытие не должно отслаиваться или шелушиться
GB/T 1222-2025 (сталь пружинная) — открытый стандарт, приводится для приемки твердости и термообработки прижимов из 65Mn.
Технический справочник отрасли
Бюджет цинка паза: остаточный ресурс внутри континента (C3) против побережья (C4–C5)
Срок службы оцинкованного паза — это бюджет цинка: сначала смотрите марку покрытия — Z275 это около 20 μm на сторону, Z140 только около 10 μm на сторону; разделите на годовые потери цинка в данной среде, и остаточный ресурс в годах становится очевидным.
| Среда (ISO 9223) | Цинковое покрытие паза | Потери цинка в год | Бюджет ресурса | Последствие |
|---|---|---|---|---|
| Внутриконтинентальная зона C3 (северо-запад, север Китая) | Горячее цинкование ≥20 μm на сторону (Z275) | 1–2 μm/yr | Исчерпание через 10–20 лет | Перекрывает типичный цикл пленки 5–8 лет |
| Прибрежная зона C4–C5 (восточное/южное побережье Китая) | Горячее цинкование ≥20 μm на сторону (Z275) | 3–5 μm/yr | Исчерпание через 4–7 лет | Основа из стали ржавеет → ржавые подтеки пачкают пленку → снижение светопропускания → потери урожая |
Марки покрытий пересчитаны по двухсторонней массе покрытия по GB/T 2518; годовые потери цинка и показатели ресурса приведены по уровням агрессивности по ISO 9223.
Технический справочник отрасли
Саморез за 5 центов заклинил — как он губит целую арочную трубу
Паз крепится к арочной трубе саморезами, 3–4 шт. на метр, M4.2–M6.3. Самый дешевый саморез в теплице — именно то место, где начинается разрушение арочной трубы.
- 1Саморезы из углеродистой стали намертво ржавеют за 3–5 лет в жарком, влажном, насыщенном пестицидами воздухе теплицы — головка не проворачивается
- 2При замене пленки паз необходимо снять, но заклинившая головка не отворачивается
- 3Головку срезают угловой шлифмашиной — исходное отверстие выведено из строя
- 4Рядом сверлят новое отверстие, остаются два ряда мертвых отверстий и ослабленное сечение трубы
- 5Под тяжелой снеговой нагрузкой арочная труба гнется и ломается по линии отверстий
- 6Решение: все саморезы из стали 304; момент затяжки при монтаже 3–5 N·m, затягивать до посадки паза — перетяжка деформирует горловину паза, и прижим больше не защелкивается
В этом слоте не используются оценки порядка величины.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Оцинкованная стальная проволочная пружина и линия прессования пленки | B · План B · Алюминиевый сплавный паз и пружинный сквозной зажим | C · План C · Нержавеющий ветровой зажим и комбинация с анкерным болтом | |
|---|---|---|---|
| 1. ПРУЖИННЫЙ СТАЛЬНОЙ ЗАЖИМ | |||
| Спецификация | L=2m, Φ2.5mm | 30×20×2mm | Ширина 50mm |
| Материал | 65Mn пружинная сталь горячее цинкование ≥40μm | 6063-T5 анодированный | Нержавеющая сталь 304 |
| Покрытие | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 |
| 2. ЛИНИЯ ПРЕССОВАНИЯ ПЛЕНКИ | |||
| Спецификация | Φ3mm | Соответствует пазу | L=600mm |
| Материал | PVC+УФ стабилизатор | 65Mn пружинная сталь оцинкованная | Q235B горячее цинкование ≥65μm |
| Покрытие | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 |
| 3. U-ОБРАЗНЫЙ СКВОЗНОЙ ЗАЖИМ | |||
| Спецификация | M6 | L-образный/T-образный | Φ4mm |
| Материал | Q235B горячее цинкование | Алюминиевый сплав 6063 | Нержавеющая сталь 304 |
| Покрытие | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 |
Руководство по выбору
Как выбрать решение для фиксации на основе условий проекта?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условия эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
| Односкатная / весенне-осенняя теплица, ограниченный бюджет, короткий цикл выращивания | Вариант A: зажим из пружинной стали 65Mn горячеоцинкованный ≥40μm (L=2m, Φ2.5mm) + прижимная струна для пленки (Φ3mm, PVC+UV-стабилизатор) + U-образный пружинный зажим (M6, Q235B горячеоцинкованный) | Горячее цинкование по GB/T 13912; слой цинка ≥8μm действует как физический барьер и жертвенный анод, продлевая срок службы при коррозии под напряжением в 3-5 раз; после травления требуется обработка для удаления водорода при 190-210°C в течение 4-8 часов |
| Многопролетная теплица, крупномасштабное выращивание, требуются низкие затраты на обслуживание | Вариант B: паз из анодированного алюминиевого сплава 6063-T5 (30×20×2mm) + пружинный зажим (пружинная сталь 65Mn оцинкованная) + L/T-образный соединитель (алюминиевый сплав 6063) | Хорошая целостность и высокая герметичность при низких затратах на обслуживание; зажимы из пружинной стали по GB/T 1222 |
| Прибрежная зона сильных ветров / тайфуноопасный район, требуется экстремальная ветроустойчивость | Вариант C: ветровой зажим из нержавеющей стали 304 (ширина 50mm) + грунтовый анкер Q235B горячеоцинкованный (L=600mm, ≥65μm) + стальной трос 304 (Φ4mm) + натяжной болт-талреп 304 (M8) | Трение в пазу падает ниже 15N/cm² при скорости ветра ≥24.5m/s (10 баллов) при смещении 8mm за 30 мин; многоточечное крепление ветровыми зажимами + анкеровка грунтовым анкером обеспечивает наивысшую ветроустойчивость |
План A · Оцинкованная стальная проволочная пружина и линия прессования пленки
Стандарт C3 по ISO 12944-2
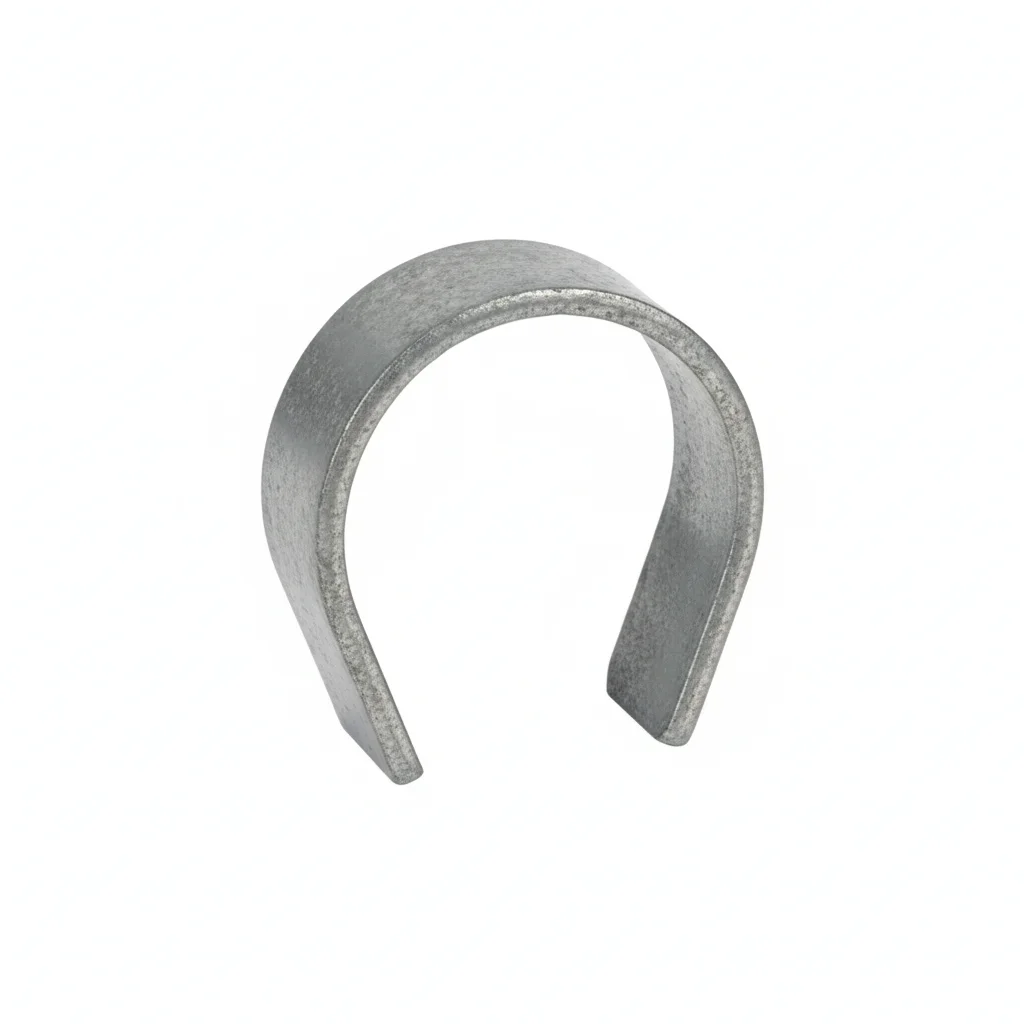
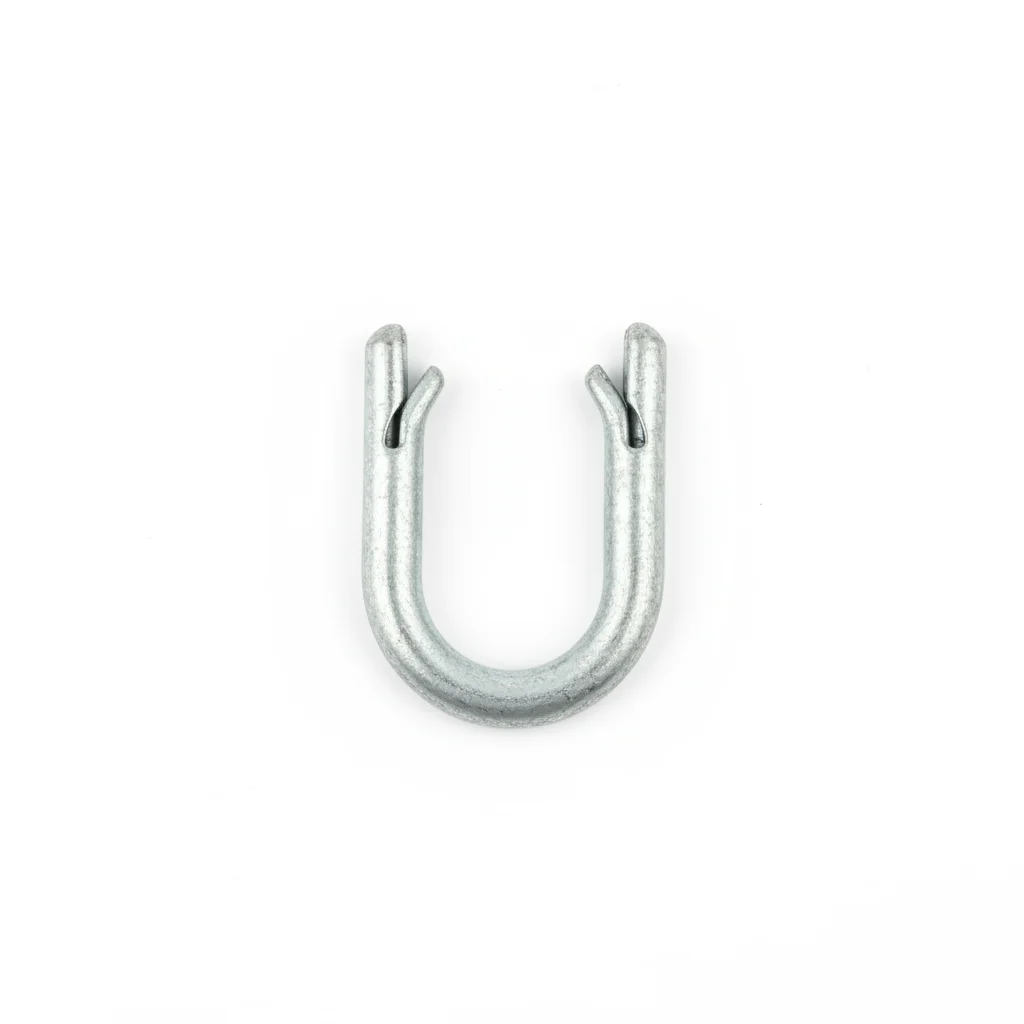
| Пружинный стальной зажим | Линия прессования пленки | U-образный сквозной зажим | |
|---|---|---|---|
| Спецификация | L=2m, Φ2.5mm | Φ3mm | M6 |
| Материал | 65Mn пружинная сталь горячее цинкование ≥40μm | PVC+УФ стабилизатор | Q235B горячее цинкование |
| Класс | — | — | — |
| Покрытие | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Прессование и фиксация пленки | Поперечное армирование пленки | Фиксация концов пружинного зажима |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1мм на 100мм.
- Нанесите состав для стыков на контактные поверхности. Установите крепеж с шайбой Бельвиля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5мм. Затяните звездообразным рисунком. Момент затяжки 42 Н·м +/-2 Н·м с откалиброванным ключом. Запишите в журнал контроля качества.
- Проверьте все крепежные элементы на правильную посадку. Измерьте 5% выборки с помощью щупа.
- Нанести маркировку индикаторной краской для момента затяжки. Фотографировать собранный узел с 3 ракурсов для пакета документации по контролю качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ с допуском +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (в зависимости от того, что наступит раньше). Перезатяните любой крепеж, момент затяжки которого ниже 80% от указанного. Замените крепеж с коррозией, поражающей >5% площади поверхности или глубиной язв >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежей независимо от состояния. Записывайте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B · Алюминиевый сплавный паз и пружинный сквозной зажим
Стандарт C4 суровый по ISO 12944-2
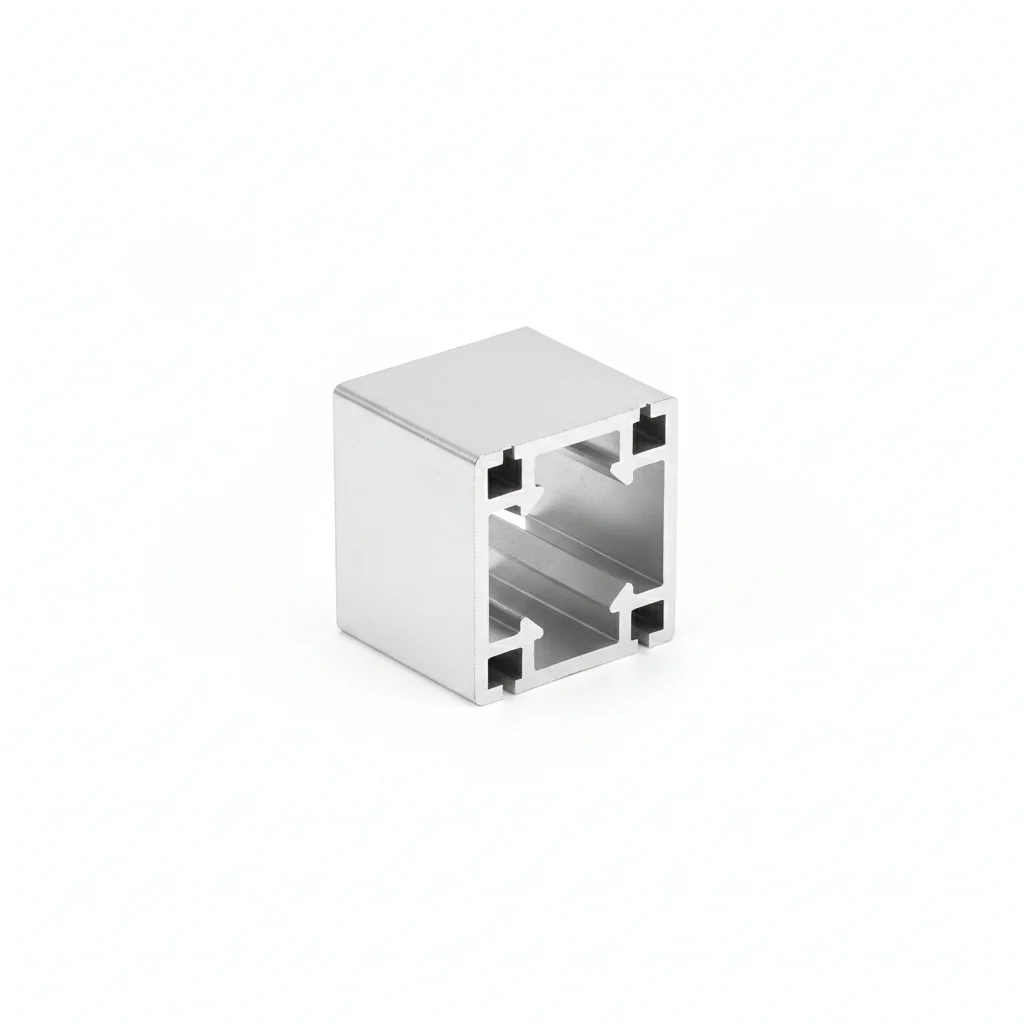
| Алюминиевый сплавный паз | Пружинный сквозной зажим | Соединитель | |
|---|---|---|---|
| Спецификация | 30×20×2mm | Соответствует пазу | L-образный/T-образный |
| Материал | 6063-T5 анодированный | 65Mn пружинная сталь оцинкованная | Алюминиевый сплав 6063 |
| Класс | — | — | — |
| Покрытие | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Встраивание и фиксация пленки | Блокировка пленки внутри паза | Угловое соединение паза |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2μm.
- Нанесите антикоррозийный состав для стыков, рассчитанный на -20 до 150C. Используйте шайбы с покрытием PTFE.
- Проверьте выравнивание в соответствии со спецификацией. Затяните крестообразной последовательностью. Проверьте 10% с помощью контрольного инструмента. Запишите с экологическими данными.
- Проведите испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Замените любые элементы ниже порога приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа в соответствии со спецификацией. Используйте калиброванный моментный ключ с допуском +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (в зависимости от того, что наступит раньше). Перезатяните любой крепеж, момент затяжки которого ниже 80% от указанного. Замените крепеж с коррозией, поражающей >5% площади поверхности или глубиной язв >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежей независимо от состояния. Записывайте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Нержавеющий ветровой зажим и комбинация с анкерным болтом
Стандарт C5-M экстремальный по ISO 12944-2
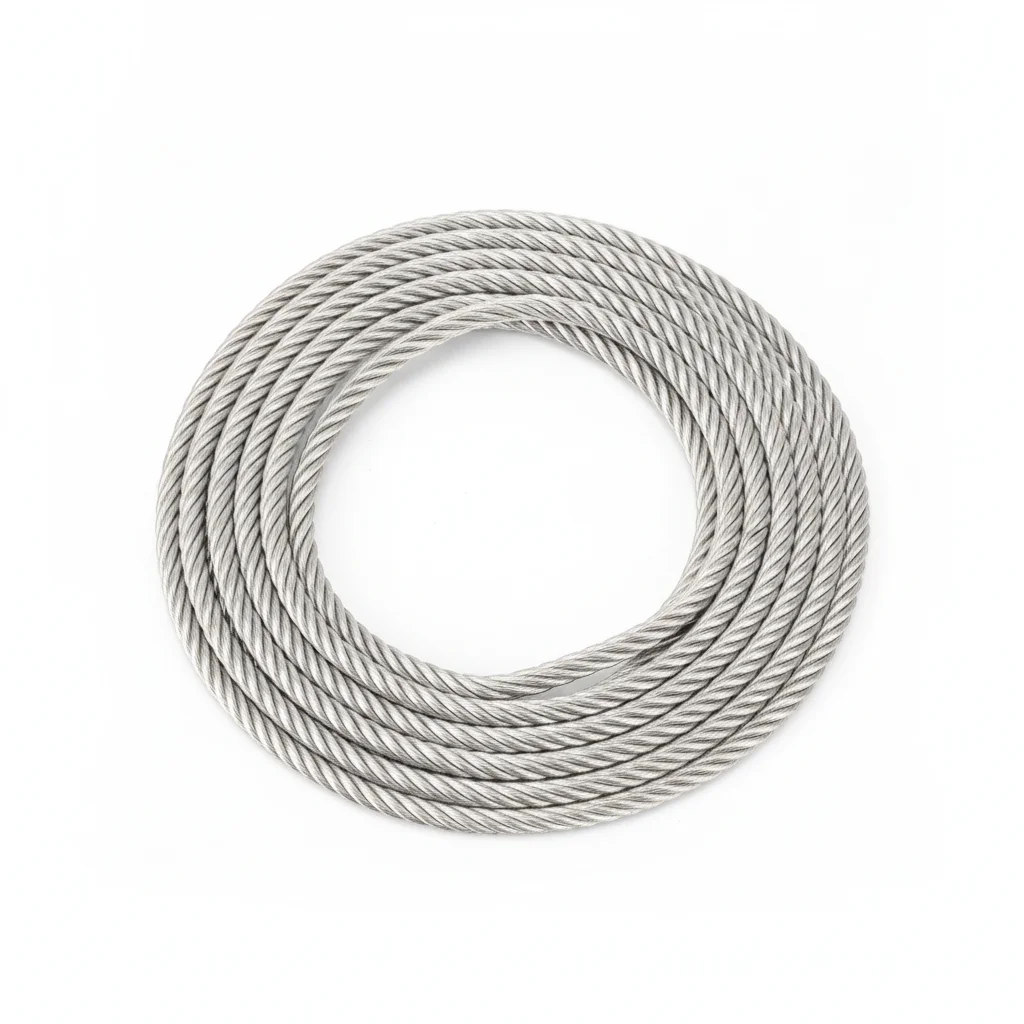
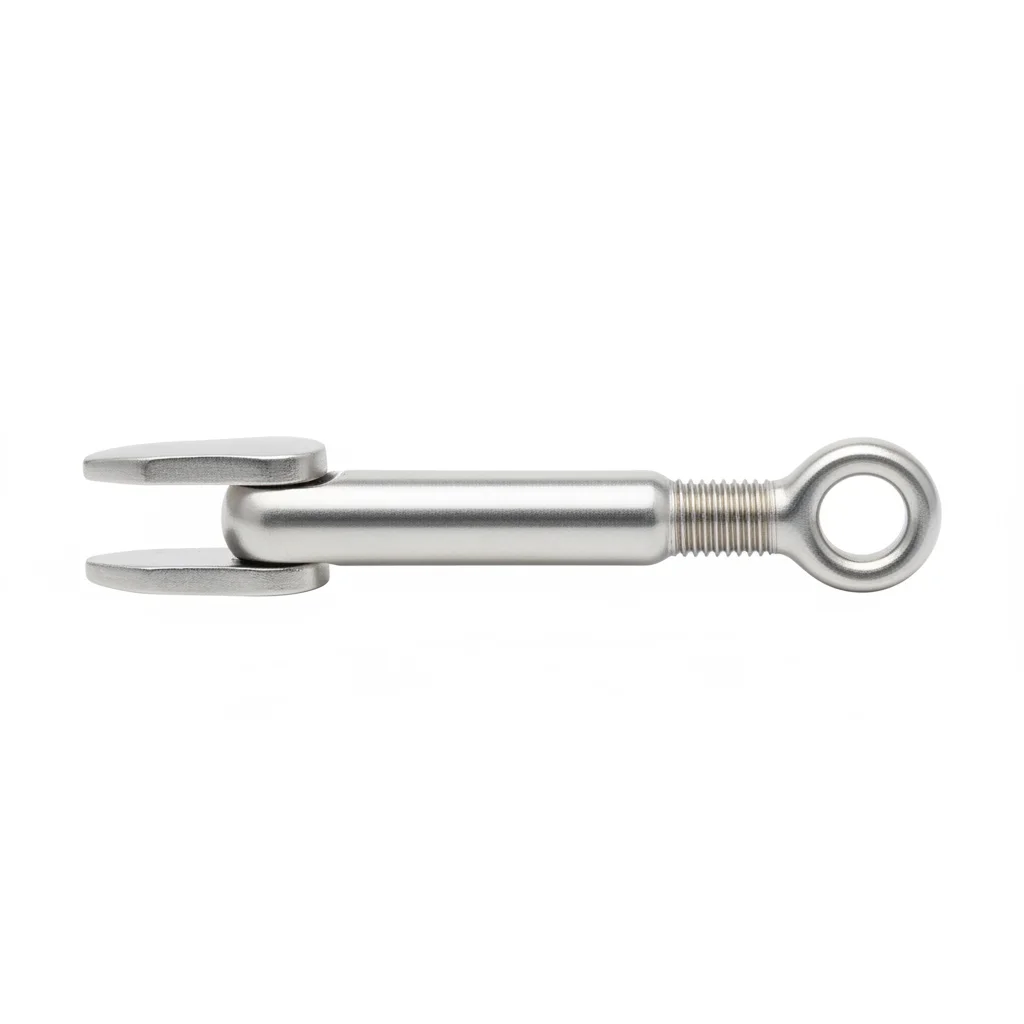
| Ветровой зажим | Наземный анкер | Стальной трос | Болтовой натяжитель | |
|---|---|---|---|---|
| Спецификация | Ширина 50mm | L=600mm | Φ4mm | M8 |
| Материал | Нержавеющая сталь 304 | Q235B горячее цинкование ≥65μm | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | — | — | — | — |
| Покрытие | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 | Горячее цинкование >=55μm по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Зажим края пленки | Точка наземного якорения | Соединение между ветровым зажимом и наземным анкером | Регулировка натяжения стального троса |
Порядок монтажа
- Обезжирьте MEK-растворителем. Проверьте шероховатость поверхности Ra <1.6μm.
- Нанесите морской антикоррозийный состав, рассчитанный на -50 до 200C. Используйте шайбы с оболочкой PTFE.
- Проверьте выравнивание в пределах 0.3мм. Затяните гидравлическим натяжителем. Проверьте 10% выборки методом PMI. Запишите для аудита соответствия.
- Проведите неразрушающий контроль 10% выборки с помощью жидкостного пенетранта. Замените любые элементы с признаками трещин.
- Нанесите защитный герметик в соответствии со спецификацией. Установите постоянные приборы мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (в зависимости от того, что наступит раньше). Перезатяните любой крепеж, момент затяжки которого ниже 80% от указанного. Замените крепеж с коррозией, поражающей >5% площади поверхности или глубиной язв >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежей независимо от состояния. Записывайте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и эталонные стандарты
Отраслевой стандарт для пластиковых пленок для теплиц
Металлические покрытия - покрытия горячего цинкованияНациональный стандарт для холодногнутых стальных профилей для каркасов теплиц
Пружинная стальСтандарт легкой промышленности для деталей крепления пластиковых пленок для теплиц
Металлические материалы - испытание на растяжениеПластики - методы воздействия лабораторных источников света
Холоднокатаная пружинная стальКод расчета нагрузок для конструкций теплиц
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →