
Крепёжные изделия для заборов в скотоводческих хозяйствах: сравнение горячего цинкования, нержавеющей стали и электрических изоляторов
Коррозия крепежа для ограждения в навозном аммиаке ускоряет истончение оцинкованного слоя в 3–8 раз. Растрескивание изоляторов под воздействием ультрафиолетового излучения может привести к потере напряжения более чем на 50%. Сравните три решения: столбы с горячим цинкованием для колючей проволоки (срок службы 8–10 лет), нержавеющие стальные зажимы для сетки (10–15 лет) и изоляторы для электрического ограждения (более 20 лет) с учетом условий вашего фермерского хозяйства.
Аудит рисков // Инженерная диагностика
Гид по ошибкам закупок
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Слой горячего цинкования столба для забора ускоренно расходуется в навозном аммиачном газе
Корректирующие меры
Риск-02
Коррозия столба для колючей проволоки приводит к снижению прочности забора
Корректирующие меры
Риск-03
Старение и растрескивание изоляторов электрического забора, утечка, приводящая к разрушению забора
Корректирующие меры
Особенности условий эксплуатации
Выбор крепежа для заборов: ключевые различия в коррозии и старении
В помещениях для содержания скота крепежные изделия для заборов подвергаются уникальной коррозии от навозного аммиака (pH 8-9) и старению изоляторов, вызванному УФ-излучением. Выбор между компонентами с горячим цинкованием, из нержавеющей стали и для электрических заборов зависит от условий среды и возможностей технического обслуживания
Что проверить
- 1Столбы с горячим цинкованием (≥65μm) в среде C3 служат 8-10 лет, но в аммиачных свинарниках (20-50ppm) скорость коррозии цинка в 3-8 раз выше, требуя осмотра каждые 6 месяцев
- 2Зажимы для сетки из нержавеющей стали 304 устойчивы к коррозии аммиака, но стоят дороже; подходят для перегородок в птичниках, где необходима обозримость
- 3Для наружного применения указывайте материалы с УФ-стабилизацией
- 4Заземляющий стержень (сталь с медным покрытием, L=1. 2м) должен поддерживать низкое сопротивление; ежегодно проверяйте коррозию на границе с грунтом
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Толщина цинкового покрытия | Более толстое покрытие (≥65μm) продлевает срок службы в аммиачной среде | — |
| Устойчивость материала изолятора к УФ | УФ-растрескивание вызывает утечку и разрушение забора | Запрашивайте изоляторы из УФ-стабилизированного полиэтилена или керамики |
| Марка нержавеющей стали | 304 достаточна для помещений; 316L необходима для прибрежных районов или районов с высоким содержанием хлоридов | Указывайте 304 или 316L в соответствии с ASTM A240 |
| Обслуживание натяжения колючей проволоки | Ослабление снижает эффективность забора; коррозия ослабляет проволоку | Включите проверку натяжения каждые 6 месяцев в план технического обслуживания |
Данные основаны на типичных условиях ферм. Фактическая скорость коррозии зависит от концентрации аммиака, влажности и температуры. Запрашивайте сертификаты материалов и отчеты об испытаниях
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Как аммиак в свинарнике разъедает цинковое покрытие ограждения
Возьмите стойки из оцинкованной горячим способом колючей проволоки вокруг свинофермы или овцефермы — аммиачная коррозия это не медленное поверхностное ржавление. Пройдите по этой цепочке, чтобы оценить срок службы покрытия и спланировать защиту.
- 1Навоз свиней и птицы при микробном разложении выделяет большое количество NH3; в плохо вентилируемом закрытом свинарнике аммиак может достигать 50–100 ppm — болты находятся в этой среде 24 часа в сутки
- 2NH3 растворяется в поверхностной водяной пленке с образованием гидроксида аммония — умеренно сильного основания, которое корродирует горячеоцинкованное покрытие примерно в 3–5× быстрее, чем в обычной атмосфере
- 3База: износ оцинковки в атмосфере составляет около 1–2 μm/yr (ISO 9223 C2–C3), поэтому покрытие 85 μm (класс для толстых деталей по GB/T 13912) служит 40–50 лет в континентальных условиях
- 4В аммиачной среде свинарника износ цинка может достигать 5–10 μm/yr — покрытие исчезает за 8–10 лет, причем основание стойки (зона, пропитанная навозом) ржавеет первым
- 5После исчезновения цинка стальная основа находится непосредственно в аммиаке и навозе — стенка утоньшается, и хряк, давящий на ограждение, гнет его, ограждение разрушается
- 6Меры реагирования: покрыть основание стойки (30 cm выше до 20 cm ниже уровня земли) эпоксидной каменноугольной краской и заменить болты крепления сетки на 304
Концентрация аммиака 50–100 ppm — порядок величины по отраслевой литературе; кратность скорости коррозии 3–5×, расход цинка 5–10 μm/yr, исчерпание за 8–10 лет и срок службы болтов 304 10–15 лет — оценочные порядки величин; скорость 1–2 μm/yr в атмосфере — по ISO 9223, а тяжелый класс 85 μm — по GB/T 13912 (40–50 лет в континентальных условиях).
Технический справочник отрасли
Точки крепления ограждения: материал, размер и ключевые параметры
Крепеж ограждения делится по точкам крепления — болты сетки, покрытие стойки и основание, а также болты крепления изоляторов имеют каждый свою спецификацию. Сверяйте их при заказе и приемке.
| Точка крепления | Материал | Размер | Объем на один корпус | Ключевой параметр |
|---|---|---|---|---|
| Болт крепления сетки | 304 | M8–M12 | Сотни на корпус | Износ цинка 5–10 μm/yr в среде аммиака (оценка); срок службы 304 10–15 лет (оценка) |
| Покрытие стойки и защита основания | HDG 85 μm класс для толстых деталей + эпоксидная каменноугольная краска | Покрытие основания: 30 cm выше до 20 cm ниже уровня земли | — | Класс 85 μm служит около 40–50 лет в континентальных условиях; зона, пропитанная навозом, ржавеет первой |
| Болт крепления изолятора | 304 (не углеродистая сталь) | Подходит для M6–M8 | Сотни на km | Ржавчина на углеродистой стали повышает сопротивление заземления и вызывает ток утечки электропастуха |
Расход цинка 5–10 μm/yr и срок службы 304 10–15 лет — оценочные порядки величин; тяжелый класс 85 μm — по GB/T 13912 и служит около 40–50 лет в континентальных условиях.
Технический справочник отрасли
Стойки и соединители ограждения: три антикоррозионных приема при монтаже
Бюджет коррозии ограждения закладывается в день монтажа — эти три меры нацелены на места, которые первыми выходят из строя под действием аммиака.
- Покройте основание стойки (30 cm выше до 20 cm ниже уровня земли) эпоксидной каменноугольной краской — зона, пропитанная навозом, является первым очагом ржавчины после исчезновения цинка
- Используйте болты крепления сетки из 304 (M8–M12); оцинкованные детали принимайте по классу для толстых деталей 85 μm по GB/T 13912, а не только по сертификату материала
- Утапливайте головки болтов в отверстие в зонах облизывания свиноматками
Тяжелый класс для толстых деталей 85 μm — по GB/T 13912-2020; в данном слоте оценочные порядки величин не используются.
Технический справочник отрасли
Стандарты крепежа для ограждения: подберите правильный номер под задачу
Подберите правильный стандарт до запроса цены и заказа — класс коррозионной активности, покрытие, класс прочности стали и марка нержавеющей стали имеют каждый свой номер.
Здесь приведены только номера стандартов и точки их применения; положения стандартов не воспроизводятся.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант А · Столб для колючей проволоки с горячим цинкованием и хомут-кольцо | B · Вариант Б · Зажим для плетеной сетки из нержавеющей стали и натяжитель | C · Вариант В · Изолятор для электрического забора и заземляющий стержень | |
|---|---|---|---|
| 1. СТОЛБ Y-ТИПА | |||
| Спецификация | Высота 2.2м | Сетка 50×50мм | Выдерживает напряжение 10кВ |
| Материал | Сталь Q235B с горячим цинкованием ≥65 мкм | Проволока из нержавеющей стали 304 Φ2мм | Нержавеющая сталь 316L + двухзамковый антивибрационный |
| Покрытие | Горячее цинкование, >=55 мкм по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 |
| 2. КОЛЮЧАЯ ПРОВОЛОКА | |||
| Спецификация | Двойная жила Φ2.5мм | M6 | Φ2.5мм |
| Материал | Проволока из высокоуглеродистой стали с горячим цинкованием | Нержавеющая сталь 304 | Проволока из высокоуглеродистой стали с горячим цинкованием |
| Покрытие | Горячее цинкование, >=55 мкм по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 |
| 3. ХОМУТ-КОЛЬЦО | |||
| Спецификация | Для столба | Пружинного типа | L=1.2м |
| Материал | Сталь Q235B с горячим цинкованием | Нержавеющая сталь 304 | Сталь с медным покрытием |
| Покрытие | Горячее цинкование, >=55 мкм по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 |
| 4. ДИАГОНАЛЬНАЯ СТЯЖКА | |||
| Спецификация | Уголок стальной 40×40×4мм | 25×25×2мм | Выход 6-9кВ |
| Материал | Сталь Q235B с горячим цинкованием | Нержавеющая сталь 304 | Корпус из ABS |
| Покрытие | Горячее цинкование, >=55 мкм по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 |
Руководство по выбору
Как выбрать решение для забора в зависимости от потребностей фермы?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие эксплуатации | Рекомендуемый план | Ключевое обоснование |
| Изоляция внешнего периметра свинофермы/овцефермы, требуется усиленная защита при ограниченном бюджете | План A (Столб с колючей проволокой горячего цинкования и хомут): Y-образный столб (высота 2.2m, Q235B горячее цинкование ≥65μm) + двухрядная колючая проволока (Φ2.5mm) + хомут + раскос (уголок 40×40×4mm) | ISO 12944-2 (C3); ISO 1461 / GB/T 13912 (горячее цинкование); аммиак навоза ускоряет расход цинка в 3-8 раз |
| Внутренняя перегородка птичника, требуется прозрачность и удобство обслуживания | План B (Плетеная сетка из нержавеющей стали с зажимом и натяжителем): панель сетки (50×50mm, проволока 304 Φ2mm) + U-образный зажим (M6) + пружинный натяжитель + рамный профиль (25×25×2mm) | ISO 12944-2 (C4); ASTM A240 (нержавеющая сталь 304); нержавеющая сталь устойчива к аммиаку и моющим химикатам внутри птичника |
| Крупное пастбище с ротационным выпасом, племенная ферма/прибрежная зона/район с сильными снегопадами, требуется гибкое зонирование и интеллектуальное управление | План C (Изолятор электропастуха и заземляющий стержень): высокопрочный зажим-защелка (10kV, 316L с двойным замком) + оцинкованный проводник (Φ2.5mm) + омедненный стальной заземляющий стержень (L=1.2m) + электропастух (выход 6-9kV) | ISO 12944-2 (C5); ASTM A240 (316L для экстремальных условий); омедненный заземляющий стержень сохраняет низкое сопротивление заземления |
| Прибрежные зоны или места с высоким содержанием хлоридов | Повысить класс крепежа до нержавеющей стали 316L; 304 достаточно только для применения внутри помещений | ASTM A240 (304 для помещений; 316L требуется для прибрежных зон или зон с высоким содержанием хлоридов) |
| Заземление электропастуха на сухом грунте | Увеличить количество заземляющих стержней или использовать средства для снижения сопротивления; сохранять сопротивление заземления ниже 50 Ом | Сопротивление заземления необходимо проверять перед сезоном дождей (требование страницы) |
Вариант А · Столб для колючей проволоки с горячим цинкованием и хомут-кольцо
Стандартная среда C3 по ISO 12944-2
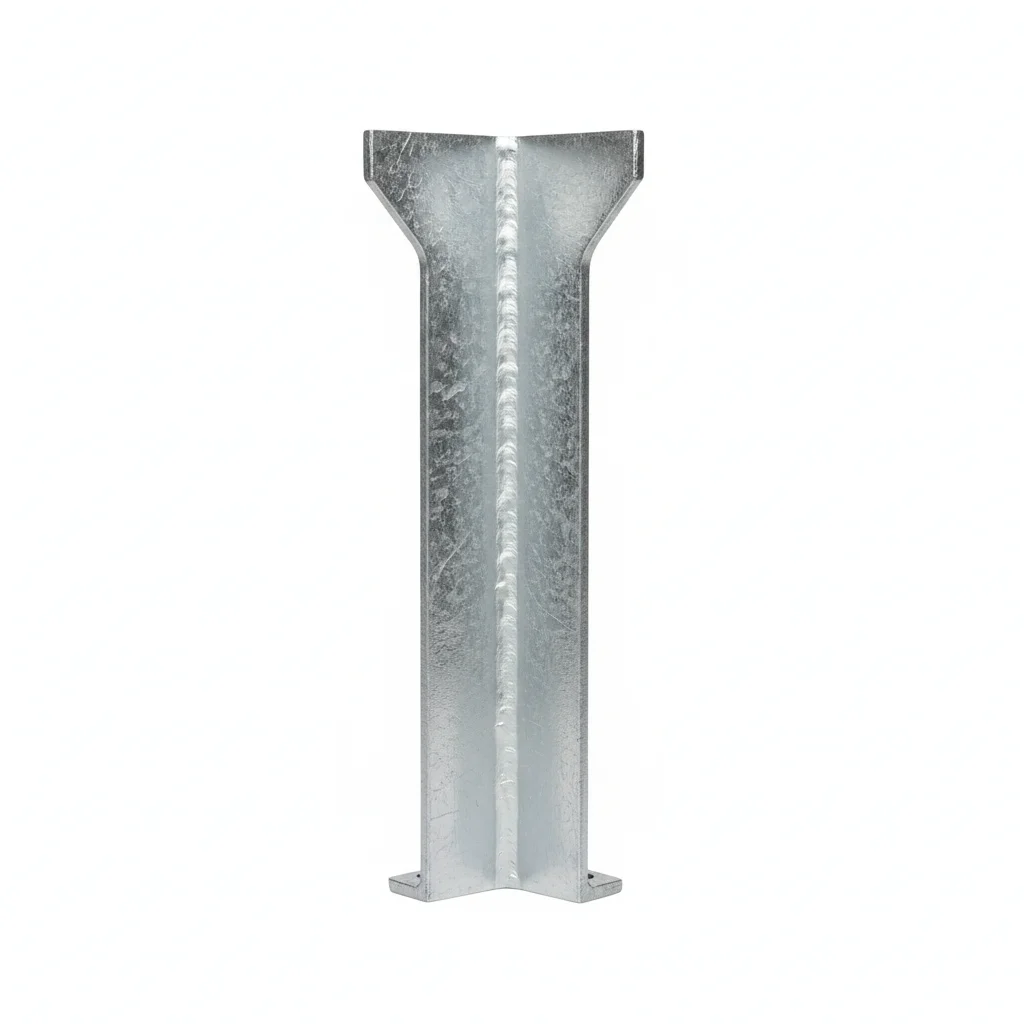
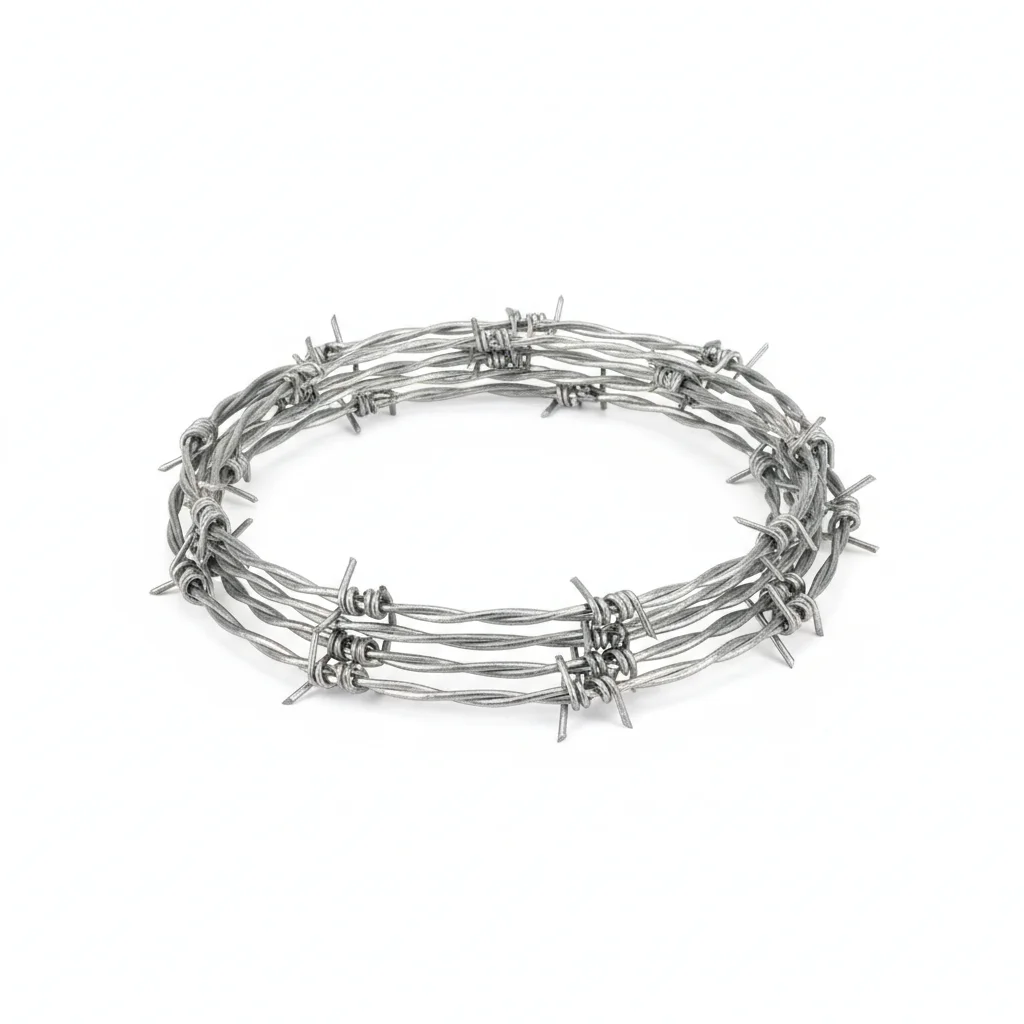
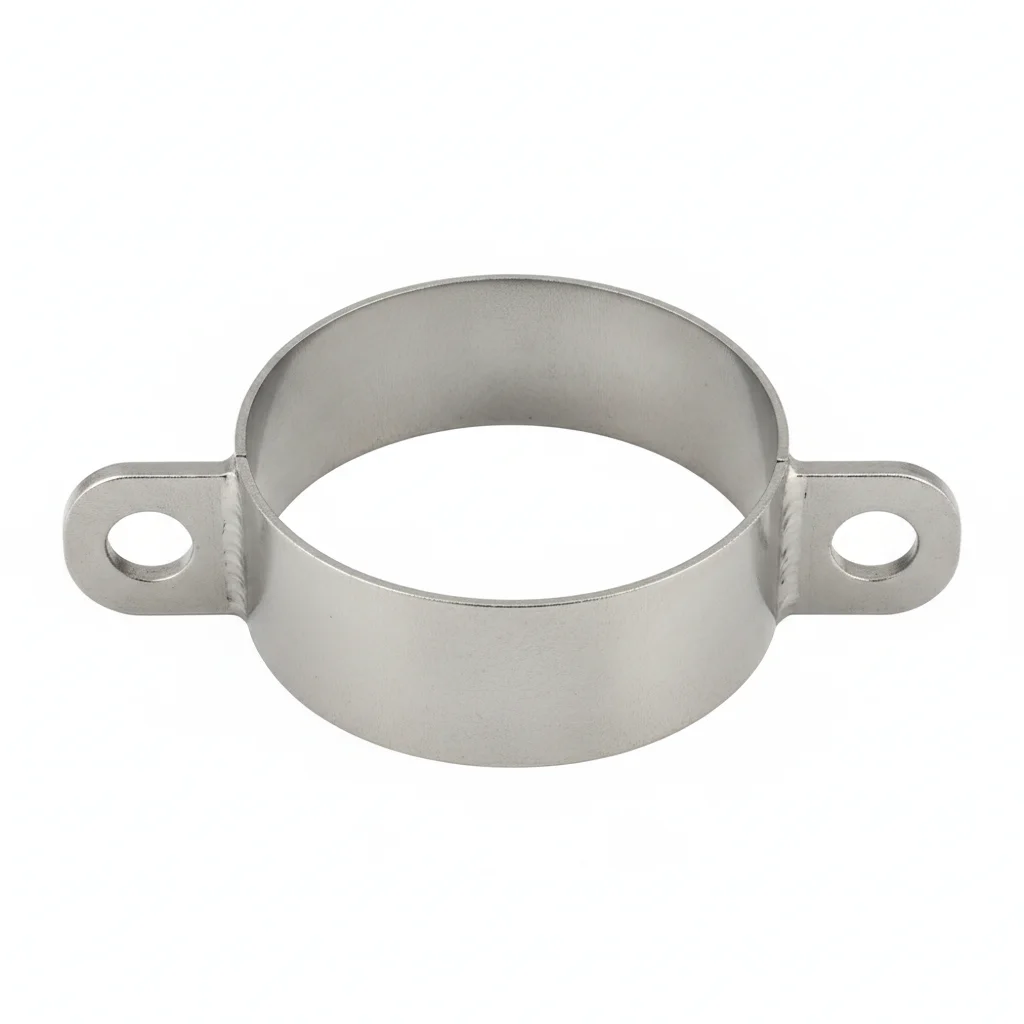
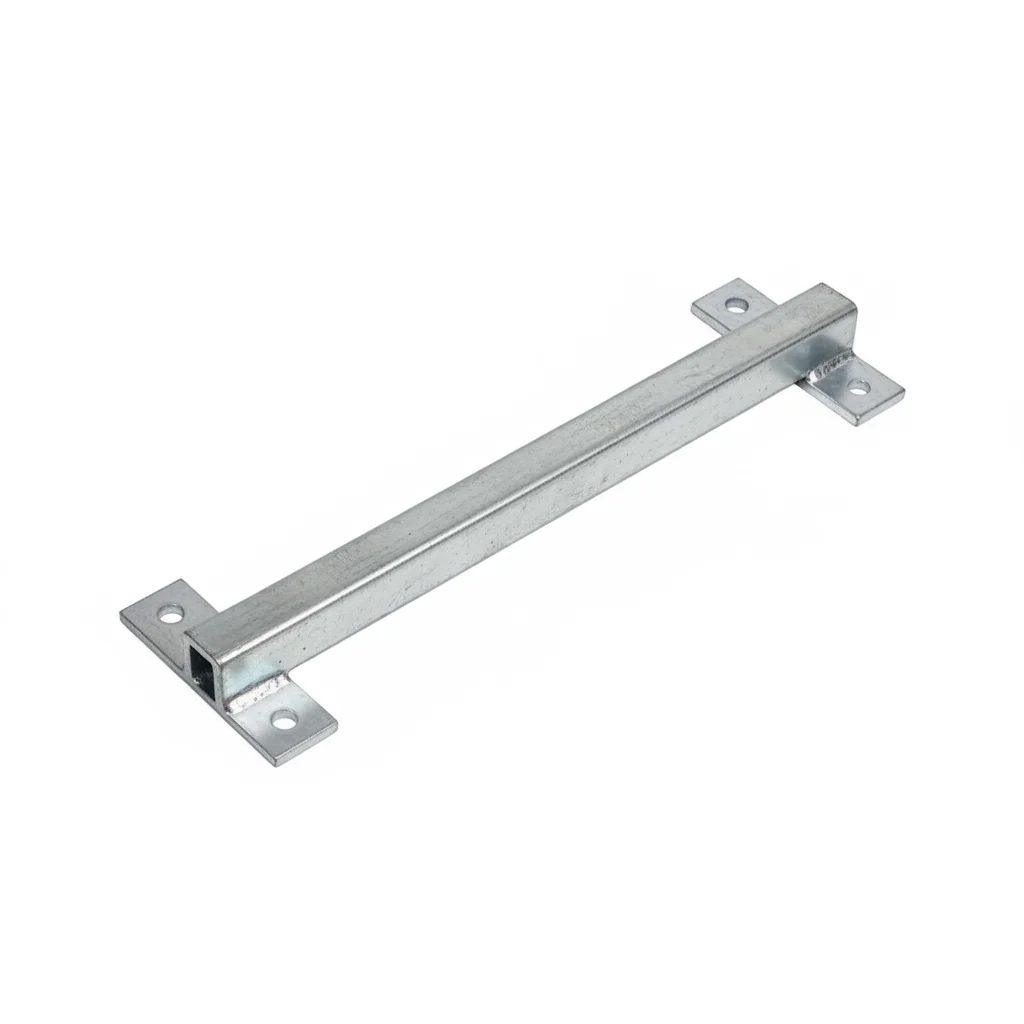
| Столб Y-типа | Колючая проволока | Хомут-кольцо | Диагональная стяжка | |
|---|---|---|---|---|
| Спецификация | Высота 2.2м | Двойная жила Φ2.5мм | Для столба | Уголок стальной 40×40×4мм |
| Материал | Сталь Q235B с горячим цинкованием ≥65 мкм | Проволока из высокоуглеродистой стали с горячим цинкованием | Сталь Q235B с горячим цинкованием | Сталь Q235B с горячим цинкованием |
| Класс | — | — | — | — |
| Покрытие | Горячее цинкование, >=55 мкм по ISO 1461 | Горячее цинкование, >=55 мкм по ISO 1461 | Горячее цинкование, >=55 мкм по ISO 1461 | Горячее цинкование, >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Основная опора забора | Верхний защитный элемент | Крепление горизонтальных элементов | Усиление углов |
Порядок монтажа
- Шаг 1: Очистите все контактирующие поверхности изопропиловым спиртом (чистота 99.9%). Проверьте плоскостность поверхности в пределах 0.1 мм на 100 мм.
- Шаг 2: Нанесите состав на контактные поверхности. Установите крепеж с шайбой Belleville под головкой и гайкой.
- Шаг 3: Проверить выравнивание в пределах допуска 0.5mm. Затянуть крепёжные изделия до 42 Nm +/-2 Nm с помощью калиброванного динамометрического ключа. Задокументировать в еженедельном журнале QA.
- Шаг 4: Осмотреть все крепёжные изделия на правильность установки. Измерить 5% образец с помощью щупа (максимальный зазор 0.1мм). Занести в еженедельный журнал QA.
- Шаг 5: Нанесите метку краской контроля момента. Сфотографируйте сборку с 3 ракурсов для документации контроля качества. Запишите в еженедельный журнал контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже расчетной. Соединение разрушается в рабочих условиях в течение первого года эксплуатации. | Проверьте класс крепежа в соответствии с эксплуатационной спецификацией. Используйте калиброванный динамометрический ключ (точность ±3%). Документируйте все значения момента. |
| Пропуск подготовки поверхности перед сборкой | Загрязнение поверхности приводит к преждевременному разрушению соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. Нанесите защитное покрытие в соответствии с эксплуатационной средой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев. Повторная затяжка любого крепежа с моментом ниже 80% от указанного. Замена крепежа при коррозии, поражающей более 5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежей. Документируйте все значения в системе управления активами.
Вариант Б · Зажим для плетеной сетки из нержавеющей стали и натяжитель
Суровая среда C4 по ISO 12944-2
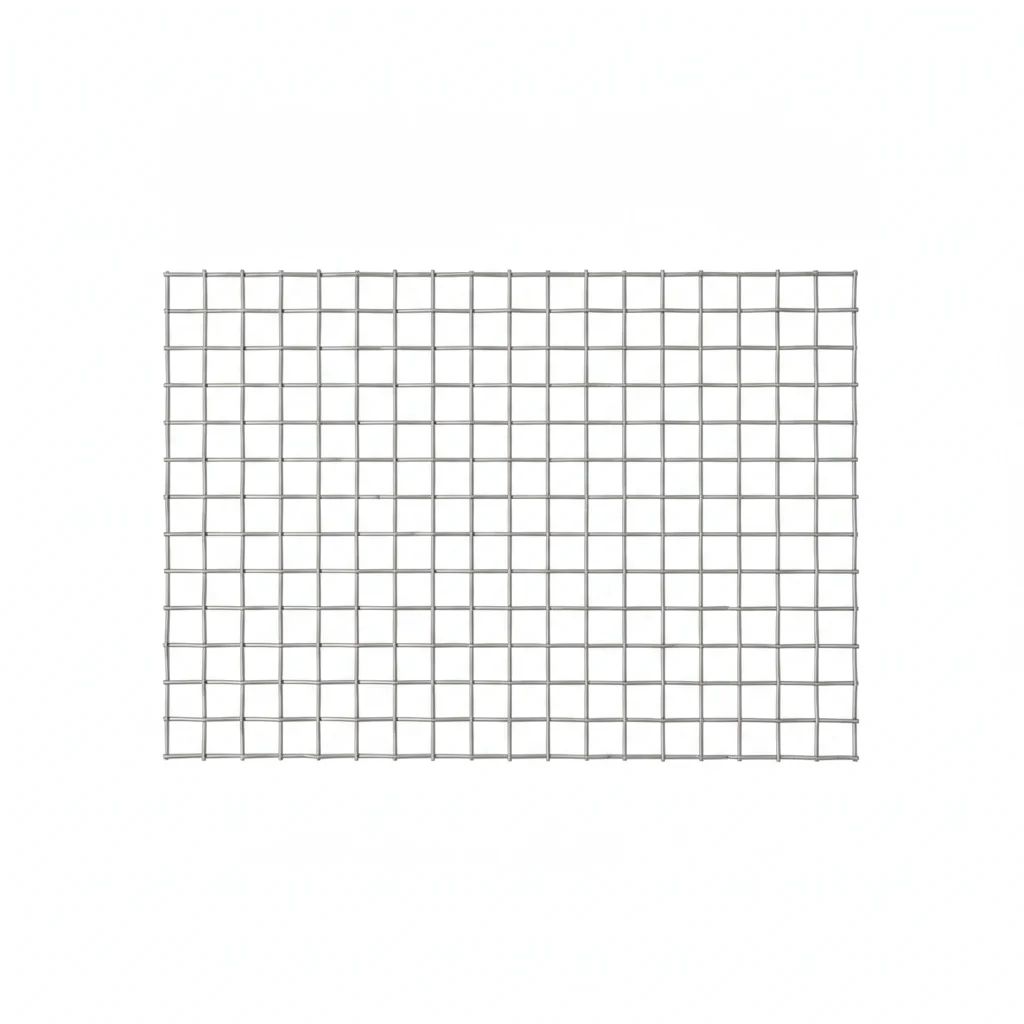
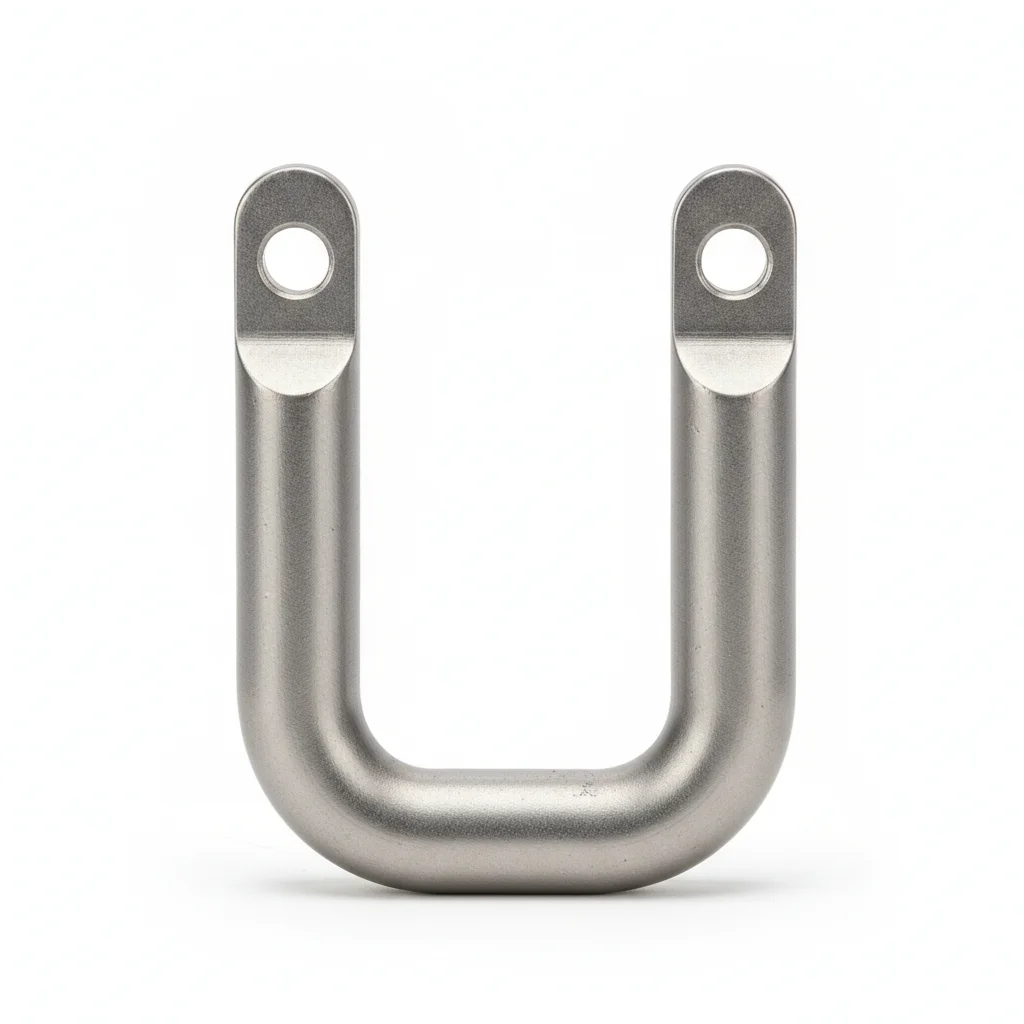
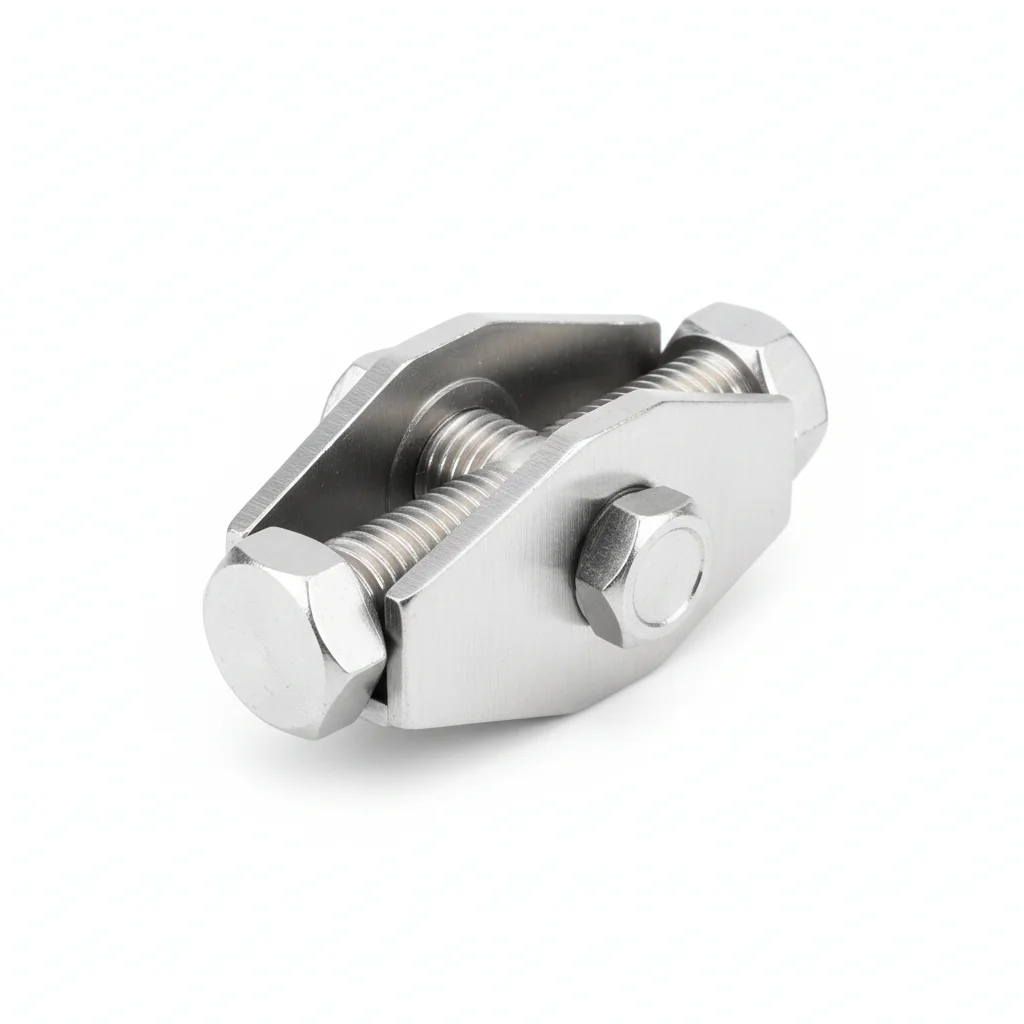
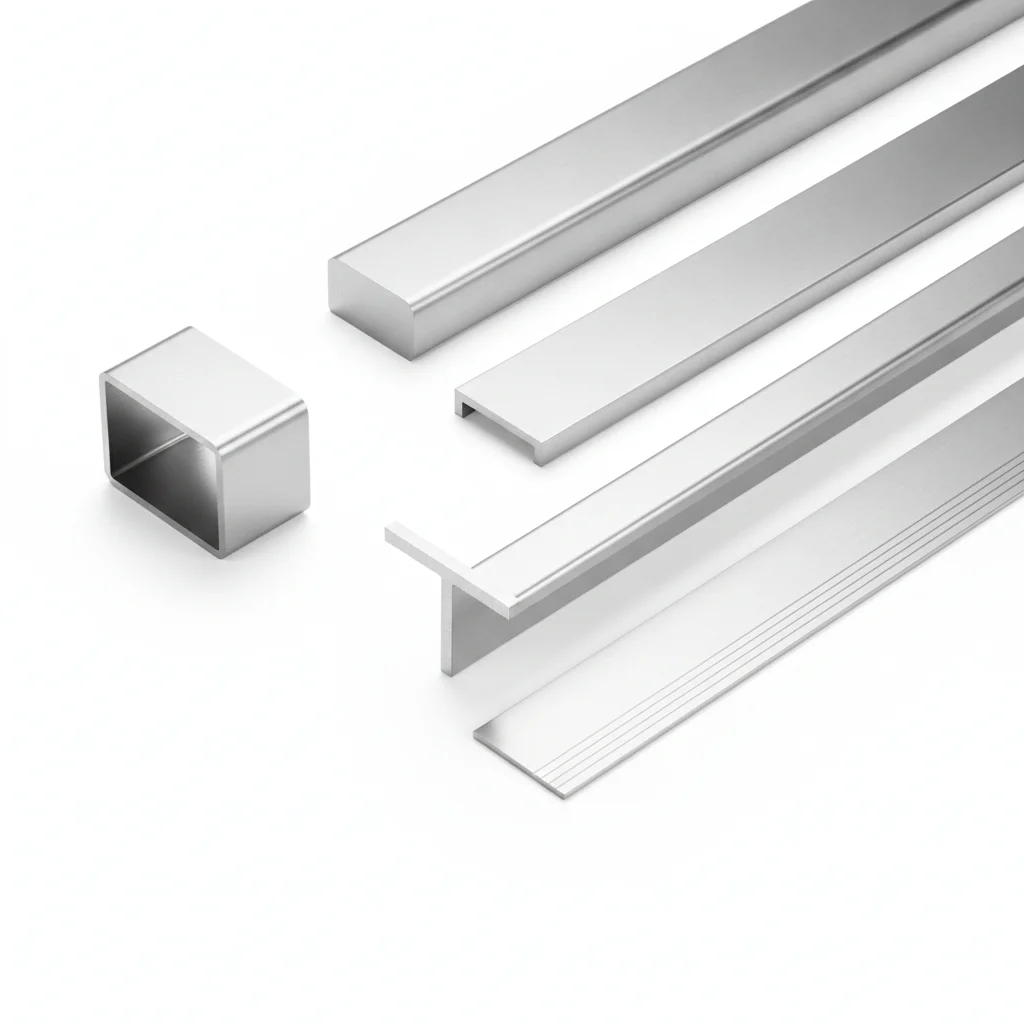
| Сетчатая панель | Зажим U-образный | Натяжитель | Профиль рамочный | |
|---|---|---|---|---|
| Спецификация | Сетка 50×50мм | M6 | Пружинного типа | 25×25×2мм |
| Материал | Проволока из нержавеющей стали 304 Φ2мм | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | — | — | — | — |
| Покрытие | Горячее цинкование, >=55um по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Основное тело забора | Соединение сетки со столбом | Регулировка натяжения сетки | Усиление кромки сетки |
Порядок монтажа
- Шаг 1: Обезжирите все поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2um профилометром.
- Шаг 2: Нанесите антикоррозионный состав, рассчитанный на рабочую температуру. Используйте шайбы с покрытием PTFE там, где это указано.
- Шаг 3: Проверьте соосность. Затяните моментом 42 Н·м с помощью калиброванного ключа. Проверьте 10% выборки независимым инструментом для контроля момента. Документируйте с данными о воздействии окружающей среды.
- Шаг 4: Проведите испытание на разрыв на 5% случайной выборки до 80% от пробной нагрузки. Замените любой крепеж, не прошедший пороговое значение. Документируйте с данными о воздействии окружающей среды.
- Шаг 5: Нанесите защитное покрытие на все открытые поверхности. Установите датчик мониторинга окружающей среды рядом с критическими соединениями. Документируйте с данными о воздействии окружающей среды.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже расчетной. Соединение разрушается в рабочих условиях в течение первого года эксплуатации. | Проверьте класс крепежа в соответствии с эксплуатационной спецификацией. Используйте калиброванный динамометрический ключ (точность ±3%). Документируйте все значения момента. |
| Пропуск подготовки поверхности перед сборкой | Загрязнение поверхности приводит к преждевременному разрушению соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. Нанесите защитное покрытие в соответствии с эксплуатационной средой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев. Повторная затяжка любого крепежа с моментом ниже 80% от указанного. Замена крепежа при коррозии, поражающей более 5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежей. Документируйте все значения в системе управления активами.
Вариант В · Изолятор для электрического забора и заземляющий стержень
Суровая среда C4 по ISO 12944-2
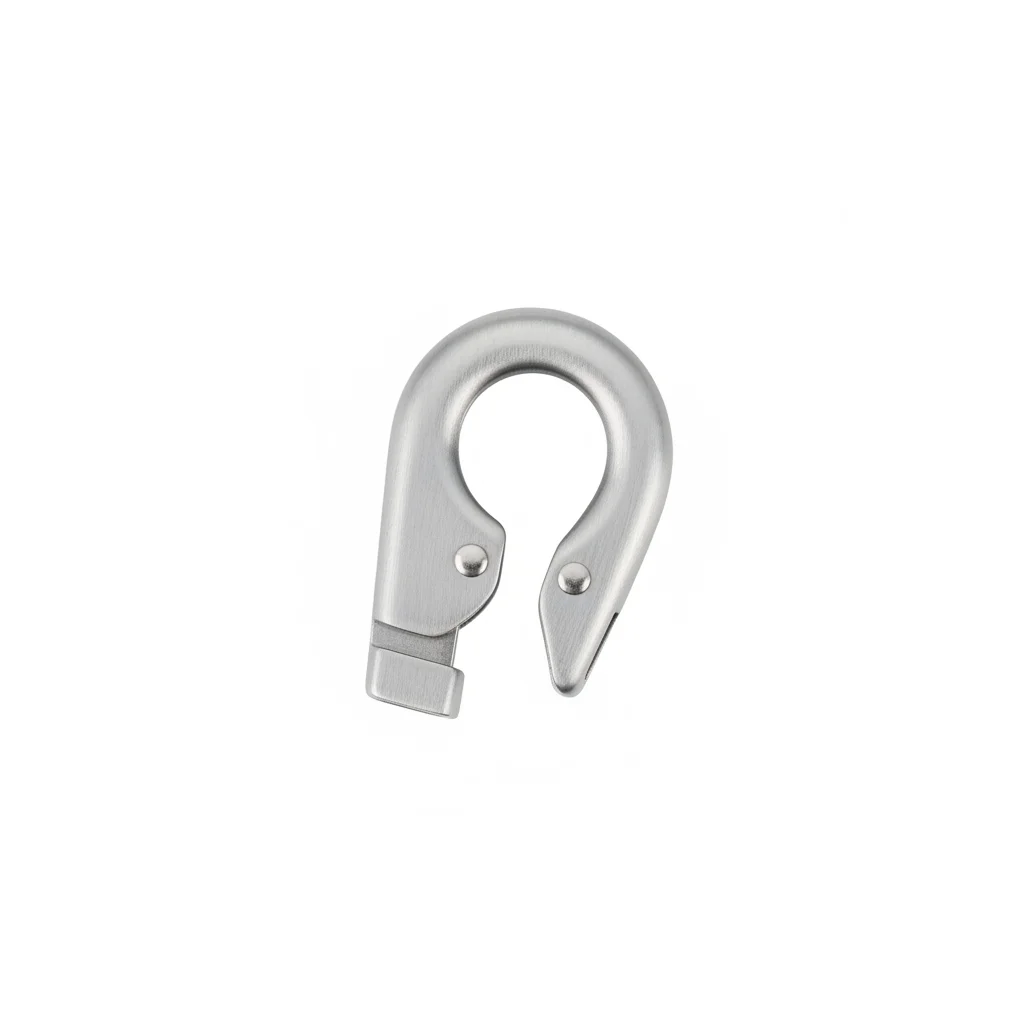
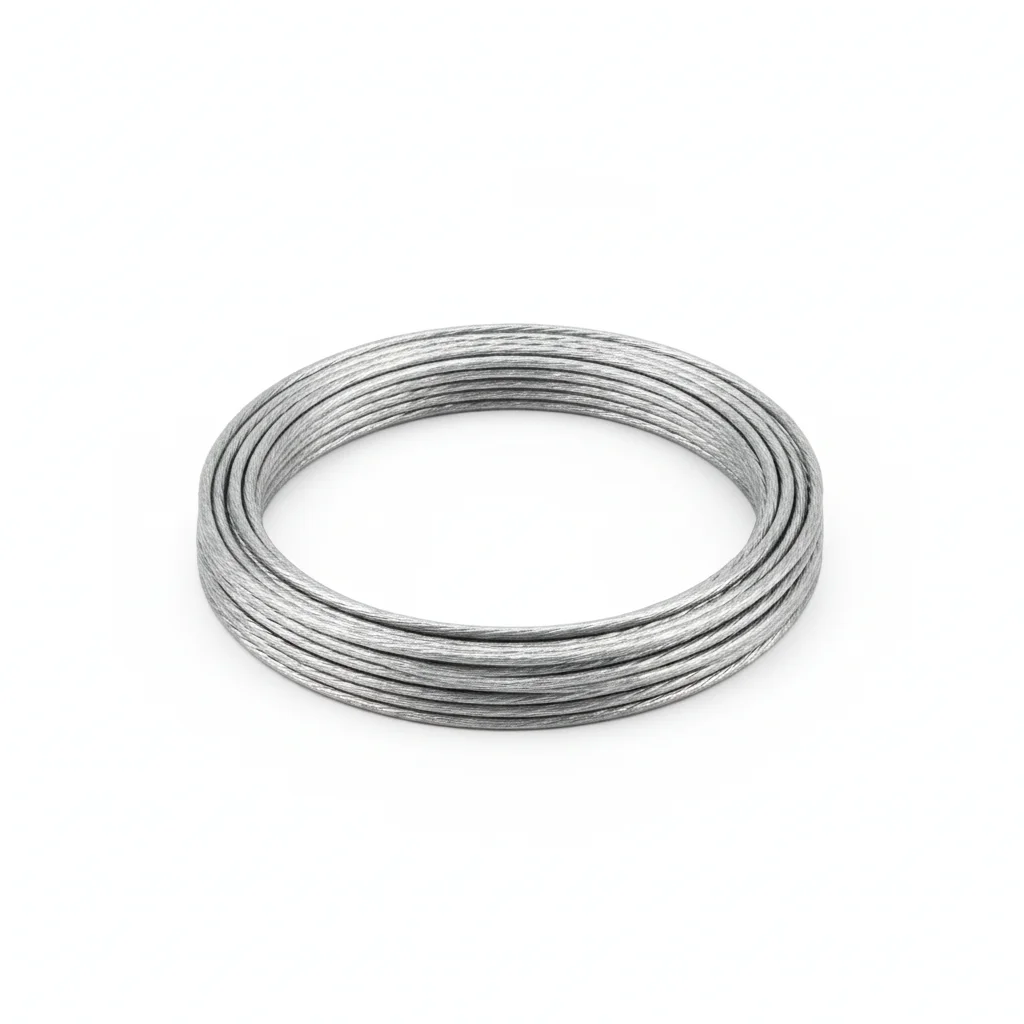
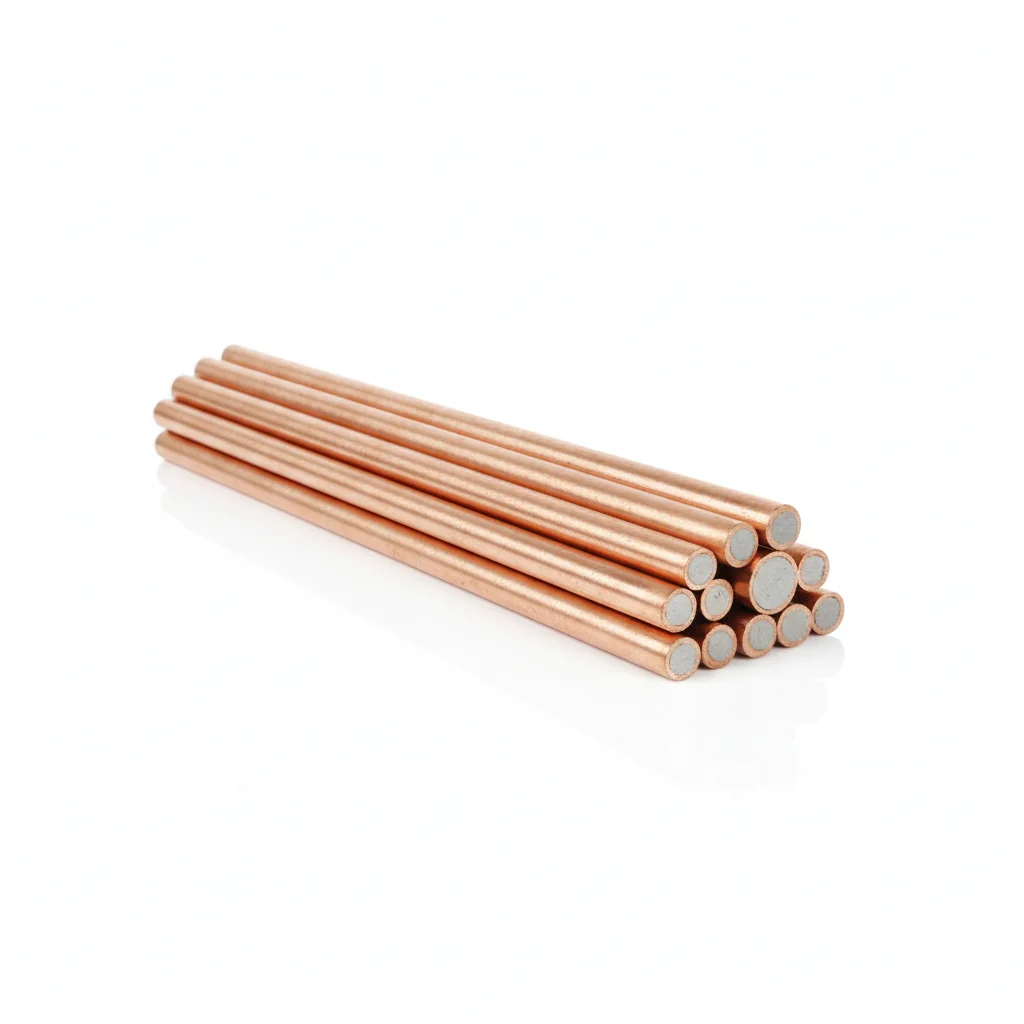
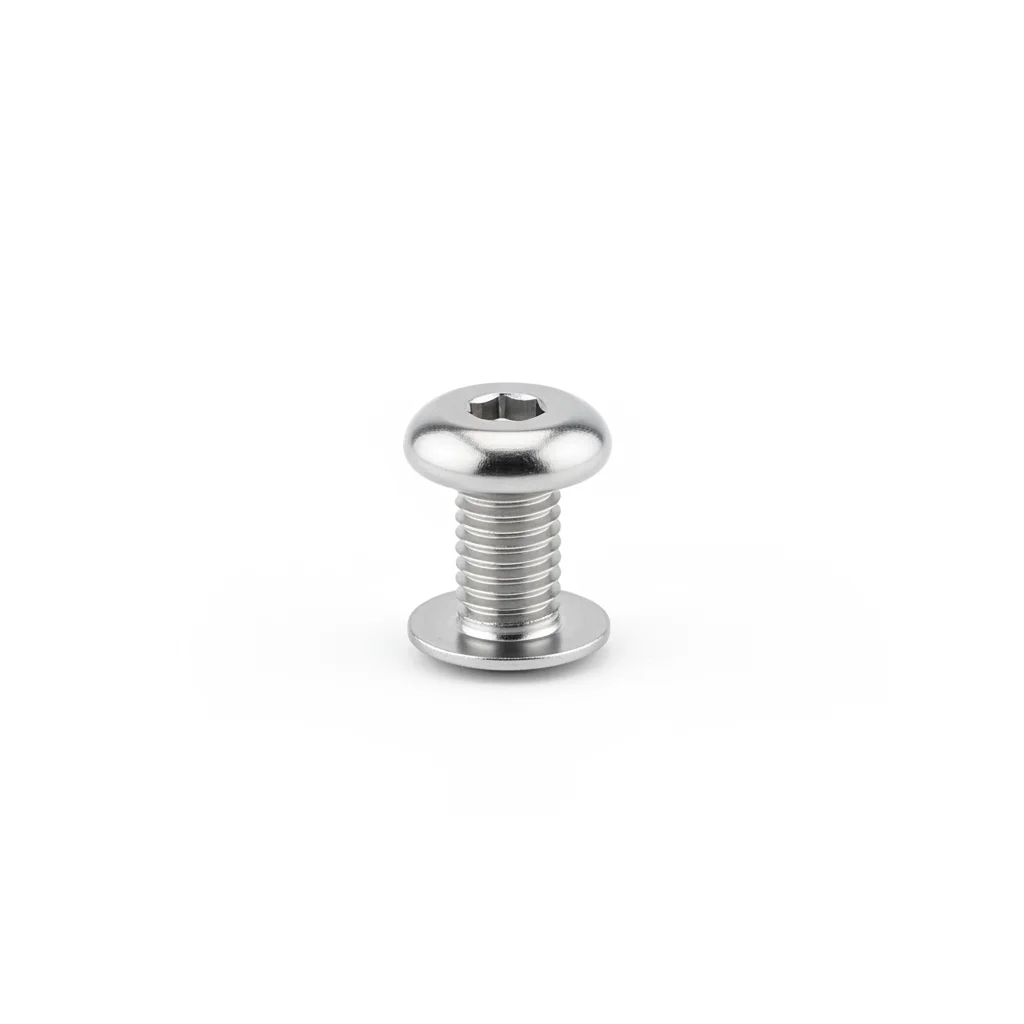
| Зажим для сетки забора высокой прочности (двухзамковая конструкция) | Гальванизированная проводящая проволока | Заземляющий стержень | Энергизатор | Болт для нижней защитной пластины от арки и укуса | |
|---|---|---|---|---|---|
| Спецификация | Выдерживает напряжение 10кВ | Φ2.5мм | L=1.2м | Выход 6-9кВ | M8×25мм потайной |
| Материал | Нержавеющая сталь 316L + двухзамковый антивибрационный | Проволока из высокоуглеродистой стали с горячим цинкованием | Сталь с медным покрытием | Корпус из ABS | Нержавеющая сталь 316L |
| Класс | — | — | — | — | A4-70 |
| Покрытие | Горячее цинкование, >=55um по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 | Горячее цинкование, >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Опора изоляции провода | Токоведущий проводник | Заземление системы | Импульсный источник питания | Крепление нержавеющей защитной пластины внизу забора для предотвращения подкапывания и кусания свиньями |
Порядок монтажа
- Шаг 1: Обезжирите все поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2um профилометром.
- Шаг 2: Нанесите антикоррозионный состав, рассчитанный на рабочую температуру. Используйте шайбы с покрытием PTFE там, где это указано.
- Шаг 3: Проверьте соосность. Затяните моментом 42 Н·м с помощью калиброванного ключа. Проверьте 10% выборки независимым инструментом для контроля момента. Документируйте для ежемесячной проверки соответствия нормативам.
- Шаг 4: Проведите испытание на разрыв на 5% случайной выборки до 80% от пробной нагрузки. Замените любой крепеж, не прошедший пороговое значение. Документируйте для ежемесячной проверки соответствия нормативам.
- Шаг 5: Нанесите защитное покрытие на все открытые поверхности. Установите датчик мониторинга окружающей среды рядом с критическими соединениями. Документируйте для ежемесячной проверки соответствия нормативам.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже расчетной. Соединение разрушается в рабочих условиях в течение первого года эксплуатации. | Проверьте класс крепежа в соответствии с эксплуатационной спецификацией. Используйте калиброванный динамометрический ключ (точность ±3%). Документируйте все значения момента. |
| Пропуск подготовки поверхности перед сборкой | Загрязнение поверхности приводит к преждевременному разрушению соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. Нанесите защитное покрытие в соответствии с эксплуатационной средой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев. Повторная затяжка любого крепежа с моментом ниже 80% от указанного. Замена крепежа при коррозии, поражающей более 5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежей. Документируйте все значения в системе управления активами.
Ссылочные стандарты
Техническая основа и справочные стандарты
Отраслевой стандарт для 'Технические условия на строительство помещений для скота и птицы'
Механические свойства крепежных изделийНациональный стандарт для 'Общие технические условия на оборудование для содержания скота и птицы'
Горячее цинкование сталиСтандарт легкой промышленности для 'Крепежные элементы из пленки для теплиц' (эталонный стандарт для антикоррозионной защиты металлических деталей)
Горячее цинкование сталиМеждународный стандарт для 'Бытовые и аналогичные электрические приборы — Безопасность — Особые требования к энергизаторам электрических заборов'
NY/T 1138-2006Отраслевой стандарт для 'Параметры окружающей среды помещений для скота и птицы'
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →