
Сравнение кронштейнов и крепежа для кормушек скота
Выберите подходящее решение из кронштейна и крепежа для вашего фермерского хозяйства. Сравните уголковую сталь с горячим цинкованием и U-болтами, регулируемые кронштейны из нержавеющей стали и коррозионностойкие пластиковые клипсы по устойчивости к коррозии, несущей способности и требованиям к техобслуживанию
Аудит рисков // Инженерная диагностика
Гид по избежанию ошибок закупки
"Это происходит каждый день на передовой."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Прочность бетона основания кронштейна кормушки снижается при замачивании в навозе и моче
Корректирующие меры
Риск-02
Коррозия уголкового кронштейна ведет к снижению несущей способности и загрязнению корма
Корректирующие меры
Риск-03
Пластиковые клипсы подвергаются ползучести и расстёгиванию при длительной нагрузке и температурных колебаниях
Корректирующие меры
Особенности условий эксплуатации
Ключевые различия в подборе кронштейнов и крепежа
Выбор между горячецинкованной сталью, нержавеющей сталью и пластиковыми клипсами зависит от конкретной среды содержания скота и требований к нагрузке. Каждый материал обладает различной устойчивостью к коррозии, механическими свойствами и потребностями в обслуживании, которые влияют на долгосрочную надежность
Что проверить
- 1Уголковая сталь с горячим цинкованием (Q235B, горячее цинкование ≥80μm) обеспечивает высокую прочность и низкую стоимость, но требует регулярной проверки цинкового покрытия в кислых условиях навоза (pH 5-6)
- 2Кронштейны из нержавеющей стали 304 обеспечивают превосходную коррозионную стойкость для крупных рогатых ферм в суровых условиях C4, но начальная стоимость выше, а механизмы регулировки высоты необходимо проверять на заклинивание резьбы
- 3U-болты (M12-M16, класс 8.8) в варианте A должны быть затянуты заново, если натяжение упадет ниже 80% от указанного момента; стопорные болты из нержавеющей стали (M10) в варианте B требуют антифрикционной смазки для предотвращения заклинивания
- 4Для всех вариантов заменяйте крепеж при коррозии, затрагивающей >5% площади поверхности, или глубине язвы, превышающей 0
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Требование к устойчивости к коррозии | Навоз и моча создают кислые условия (pH 5-6), которые ускоряют коррозию оцинкованной стали; нержавеющая сталь более устойчива, но стоит дороже | Укажите покрытие горячего цинкования ≥80μm по ISO 1461 для среды C3, или нержавеющую сталь 304 для суровых условий C4 |
| Несущая способность и прочность кронштейна | Уголковая сталь (50×50×5mm) выдерживает более тяжелые кормушки; пластиковые клипсы имеют меньшую несущую способность и могут деформироваться под длительной нагрузкой | Определите максимальный вес кормушки и динамическую нагрузку от толчков животных; выберите материал кронштейна с коэффициентом запаса прочности ≥2 |
| Техобслуживание и интервал осмотра | Оцинкованная сталь требует периодической подкраски; нержавеющая сталь нуждается в меньшем обслуживании, но стопорные болты необходимо проверять на ослабление | Включите осмотр каждые 6 месяцев, повторную затяжку крепежа ниже 80% указанного момента, замену при коррозии >5% площади поверхности |
| Температура и ультрафиолетовое излучение | Пластиковые клипсы (PP+GF) деградируют под воздействием УФ и теряют прочность при высоких температурах; стальные кронштейны более стабильны | Для открытых или высокотемпературных зон избегайте пластиковых клипс; укажите УФ-стабилизированные материалы, если используется пластик |
Все интервалы обслуживания и значения момента затяжки основаны на стандартной промышленной практике; уточните у производителя оборудования для конкретных условий
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Химическая цепочка свиной мочи: анкер корыта от прочного состояния до расшатывания хряком
Возьмем цементное корыто на анкерных болтах M12–M16 — отказ имеет химическую, а не коррозионную природу, и цепочка начинается с пропитки навозом и мочой.
- 1Цементное корыто закреплено на анкерных болтах M12–M16, а основание круглый год находится в грунте, пропитанном навозом и мочой
- 2Бактерии разлагают мочевину свиной мочи на карбонат аммония (слабое основание) и органические кислоты (молочную и масляную)
- 3Основание и кислоты поочередно атакуют бетон, поэтому его прочность снижается из года в год
- 4Через 5–8 лет анкерное усилие распорных болтов падает до 40–50% (ориентировочная оценка) — достаточно одного толчка хряка, чтобы крепление ослабло
- 5Меры: отлить вокруг корыта защитную бетонную отмостку, чтобы навоз и моча не просачивались в фундамент; крепить анкерными болтами из стали 304 (M12–M16)
Снижение анкерного усилия до 40–50% за 5–8 лет является ориентировочной оценкой.
Технический справочник отрасли
Три варианта кронштейнов: как задать требования и как принимать
Три варианта рассчитаны на корыто в свинарнике, поилку для КРС и линию кормления птицы — каждый со своим материальным обоснованием, ключевыми параметрами и точками приемки; проверяйте построчно.
| Вариант / сценарий | Материальное обоснование | Ключевые параметры | Приемка / обход |
|---|---|---|---|
| Вариант A · уголок HDG + U-болты (корыто для свиней) | Уголок HDG; приемка покрытия по уровню для толстостенных деталей GB/T 13912-2020 (85 μm) | Износ цинка 5–10 μm/год в среде аммиака (ориентировочная оценка); уровня 85 μm хватает примерно на 8–10 лет | Регулярно проверять целостность покрытия; зона основания/анкера, пропитанная навозом, ржавеет первой |
| Вариант B · регулируемый кронштейн из стали 304 (поилка для КРС) | Крепеж из нержавеющей стали 304 по классу A2-70 (GB/T 3098.6); детали, контактирующие с водой, должны быть из стали 304 | Анкеры — распорные болты из стали 304: M12–M16 для корыт, M8 для поилок | Сварные швы с полным проваром и зашлифованы заподлицо (чтобы свиньи не резали пасть); проверять стопорение контрящих болтов |
| Вариант C · пластиковые клипсы + заклепки (линия кормления птицы) | Соединения пластикового основания/клипсы заклепками из стали 304 | Пластиковые основания затягивать до предела изготовителя — для пластикового основания поилки около 15 N·m (эксплуатационный предел, вне стандарта), а не стандартные 23–26 N·m для M8 класса 8.8 | Перетяжка раскалывает пластиковое основание; запрашивать у изготовителя предел момента затяжки для пластиковых деталей |
Тяжелый уровень 85 μm по GB/T 13912-2020, 23–26 N·m — стандартный момент для M8 класса 8.8 (GB/T 3098.1), а сталь 304 задается по GB/T 3098.6 (A2-70); расход цинка 5–10 μm/год и исчерпание за 8–10 лет являются ориентировочными оценками, а ~15 N·m — предел изготовителя для пластикового основания поилки.
Технический справочник отрасли
Зоны пропитки навозом: критерии приемки покрытия кронштейнов и анкерного крепления
Отказы кронштейнов корыт сосредоточены в зоне пропитки навозом — принимайте покрытие и анкерное крепление по этим критериям, не дожидаясь перекоса кронштейна.
- Принимать уголок HDG по уровню для толстостенных деталей GB/T 13912-2020 (85 μm); годовой износ цинка в среде аммиака достигает 5–10 μm (ориентировочная оценка) — проверять покрытие, а не только сертификат на материал
- Крепить корыта распорными болтами из стали 304 (M12–M16) — не допускать применения оцинкованной углеродистой стали в зоне пропитки навозом
- Отлить вокруг корыта защитную бетонную отмостку, чтобы навоз и моча не просачивались в фундамент — после атаки бетона анкерное усилие снижается из года в год
- Сварные швы кронштейна поилки должны быть с полным проваром и зашлифованы заподлицо — чтобы свинья при укусе не поранила пасть
Уровень 85 μm для толстостенных деталей по GB/T 13912-2020; расход цинка в аммиачной зоне 5–10 μm/год является ориентировочной оценкой.
Технический справочник отрасли
Кронштейны корыт и поилок: четыре типа нагрузок для первичной оценки
Оцените условия эксплуатации перед выбором кронштейна — эти четыре типа среды определяют, требуется ли повышение класса материала и крепежа.
Скорость коррозии в аммиаке примерно в 3–5× выше, чем на открытом воздухе, является ориентировочной оценкой.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант A · Кронштейн из уголковой стали с горячим цинкованием и U-болты | B · Вариант B · Регулируемый по высоте кронштейн из нержавеющей стали | C · Вариант C · Коррозионностойкие пластиковые клипсы и заклёпки | |
|---|---|---|---|
| 1. УГОЛКОВАЯ СТАЛЬ С ГОРЯЧИМ ЦИНКОВАНИЕМ | |||
| Спецификация | 50×50×5mm | Φ48×2mm | Ширина 40мм |
| Материал | Q235B горячее цинкование ≥80μm | Нержавеющая сталь 304 | PP + стекловолокно |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 2. U-БОЛТ | |||
| Спецификация | M12-M16 | Диапазон регулировки высоты 200мм | Φ4×12mm |
| Материал | Q235B горячее цинкование | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | Класс 4.8 | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 3. СОЕДИНИТЕЛЬНАЯ ПЛАСТИНА | |||
| Спецификация | Стальная пластина толщиной 6mm | M10 | Φ6mm |
| Материал | Q235B горячее цинкование | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | — | A2-70 | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
Руководство по выбору
Как выбрать кронштейновое решение на основе условий фермерского хозяйства?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условия эксплуатации | Рекомендуемое решение | Ключевое обоснование |
| Крупная свиноферма, ограниченный бюджет, требуется высокая экономическая эффективность | План A (Кронштейн из горячеоцинкованного уголка с U-болтами): уголок горячеоцинкованный (50×50×5mm, Q235B HDG ≥80μm) + U-болт (M12-M16, класс 4.8) + соединительная пластина (толщина 6mm) | ISO 12944-2 (C3, кислый навоз pH 5-6); ISO 1461 / GB/T 13912 (покрытие горячего цинкования ≥80μm) |
| Система поения на ферме КРС, агрессивная среда, требуется регулировка по высоте | План B (Регулируемый по высоте кронштейн из нержавеющей стали): стойка из нержавеющей стали 304 (Φ48×2mm) + регулировочная втулка (диапазон 200mm) + стопорный болт (M10, A2-70) + опорный фланец (150×150×8mm) | ISO 12944-2 (C4, тяжелые условия); A2-70 по ISO 3506; нержавеющая сталь устойчива к коррозии от кислого навоза при минимальном обслуживании |
| Автоматическая линия кормления в птичнике, требуется малый вес и быстрый монтаж | План C (Антикоррозионные пластиковые зажимы и заклепки): зажим из инженерного пластика (ширина 40mm, PP + стекловолокно) + заклепка (Φ4×12mm, 304) + подвесной стержень (Φ6mm, 304) + регулировочная цепь | Зажим из PP + стекловолокно легкого и быстрого монтажа согласно спецификации страницы; заклепки и фурнитура из нержавеющей стали 304 |
| Наружные зоны или зоны с высокой температурой (-10°C to 45°C), длительная нагрузка и воздействие УФ-излучения | Избегать пластиковых зажимов PP/PA6; использовать кронштейны из оцинкованной или нержавеющей стали; если требуется пластик, применять зажимы из УФ-стабилизированного PA66 + 30% стекловолокна с фиксирующим механизмом (расчетное напряжение ≤10MPa) | Зажимы PA6/PP: модуль упругости снижается на 40%-60% в диапазоне -10°C to 45°C; деформация ползучести 1.2%/1000h при >20MPa; зазор зажима расширяется на 0.8-1.5mm через 6 months (факты со страницы) |
| Расчет нагрузки на корыто (выбор размера кронштейна) | Корыта для свинарника: расчет на 50-80kg на погонный метр; поилки для КРС: 100-150kg на погонный метр; выбирать материал кронштейна с коэффициентом запаса ≥2 | Необходимо учитывать собственный вес корыта + вес корма + усилие от прислонения животных (факт со страницы); коэффициент запаса ≥2 по правилу подбора (факт со страницы) |
Вариант A · Кронштейн из уголковой стали с горячим цинкованием и U-болты
Стандарт C3 по ISO 12944-2
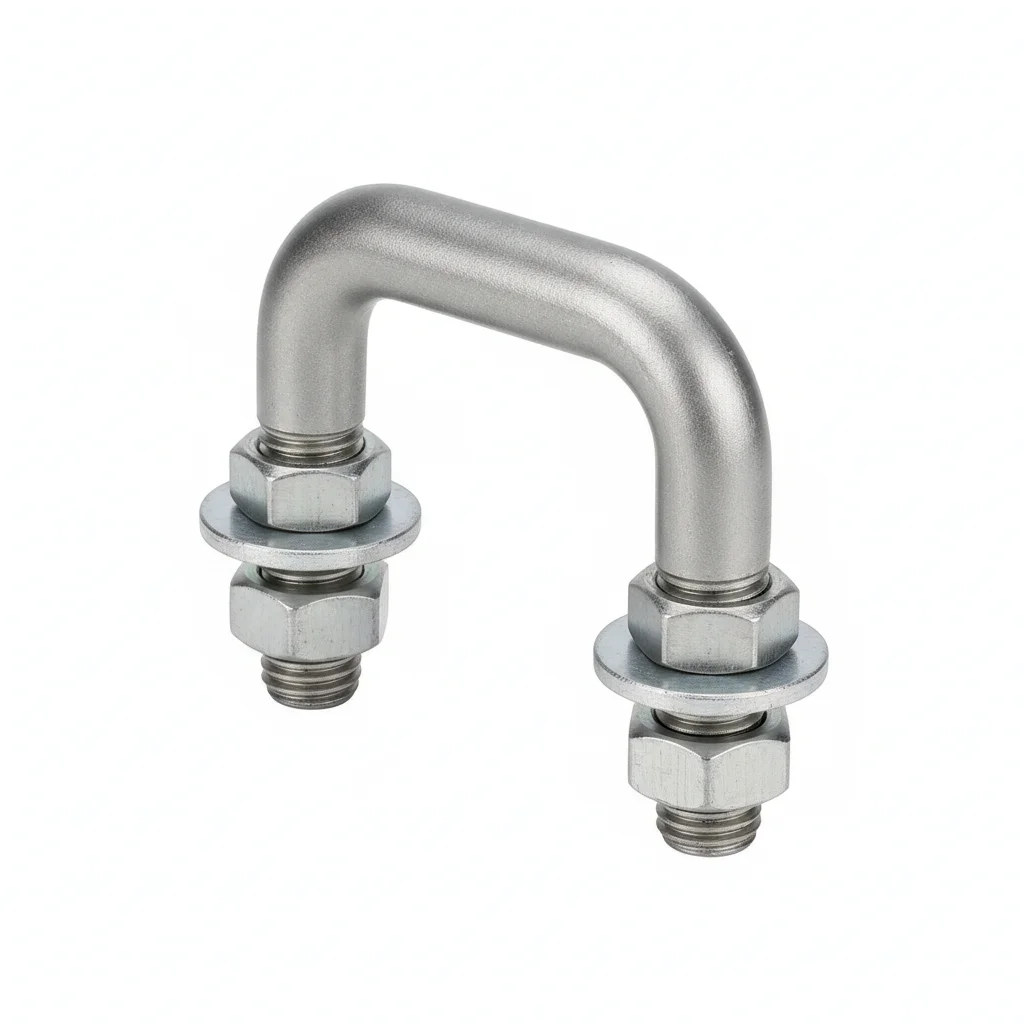
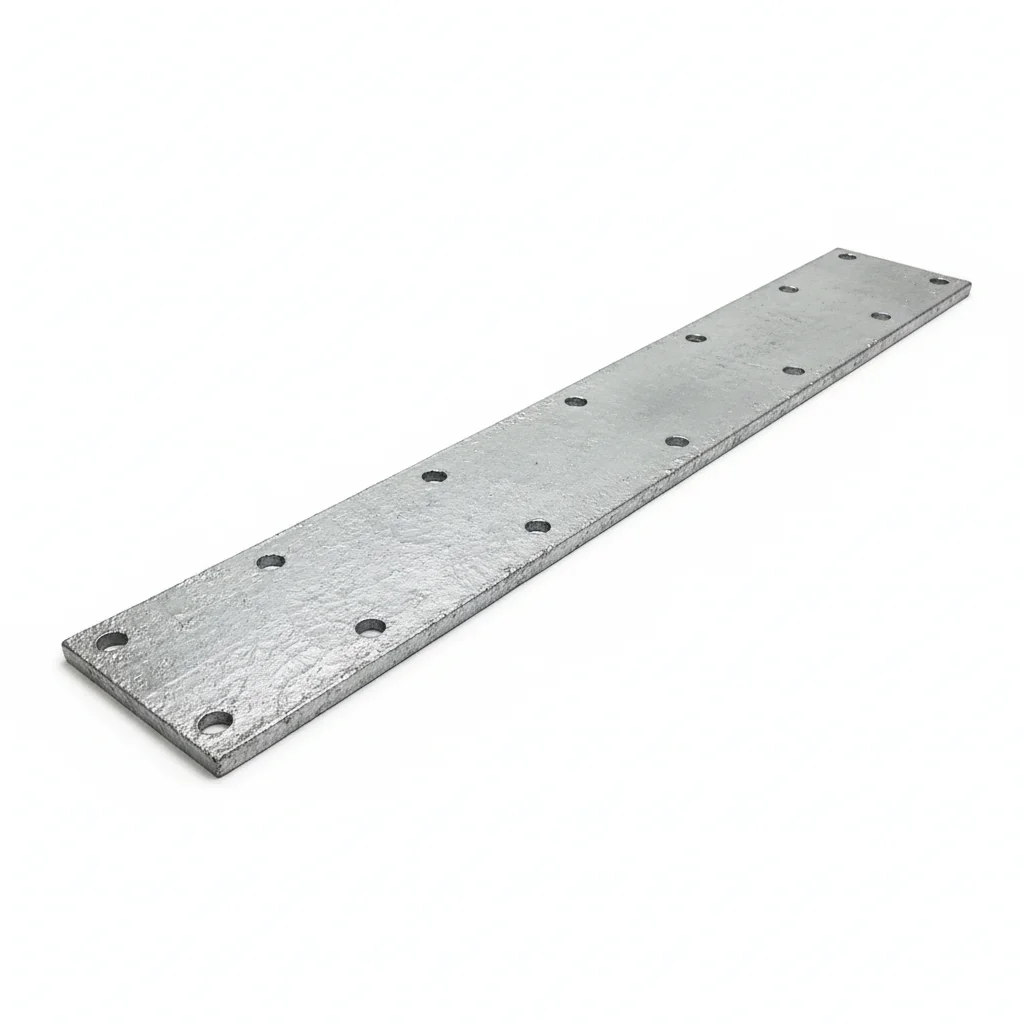
| Уголковая сталь с горячим цинкованием | U-болт | Соединительная пластина | |
|---|---|---|---|
| Спецификация | 50×50×5mm | M12-M16 | Стальная пластина толщиной 6mm |
| Материал | Q235B горячее цинкование ≥80μm | Q235B горячее цинкование | Q235B горячее цинкование |
| Класс | — | Класс 4.8 | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Основная конструкция кронштейна | Крепление кормушки | Соединение узлов уголковой стали |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1мм на 100мм.
- Нанесите состав для соединения на контактные поверхности. Установите крепёж с шайбой Бельвилля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5мм. Затяните по звёздчатой схеме. Момент затяжки 42 Нм +/-2 Нм с использованием калиброванного ключа. Задокументируйте в журнале QA.
- Осмотрите все крепежные элементы на правильность посадки. Измерьте 5% выборки с помощью щупа.
- Установите кормовой жёлоб и закрепите его на уголковом кронштейне U-образными болтами M12-M16 (класс прочности 4.8); U-образный болт охватывает край жёлоба, со стороны гайки устанавливается пружинная шайба для стопорения; затягивайте симметрично до предписанного момента.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разъединяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный динамометрический ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Контаминирование поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа ниже 80% от указанного момента. Замена крепежа при коррозии, затрагивающей >5% площади поверхности, или глубине язвы >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документирование всех результатов в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант B · Регулируемый по высоте кронштейн из нержавеющей стали
C4 Суровые условия по ISO 12944-2
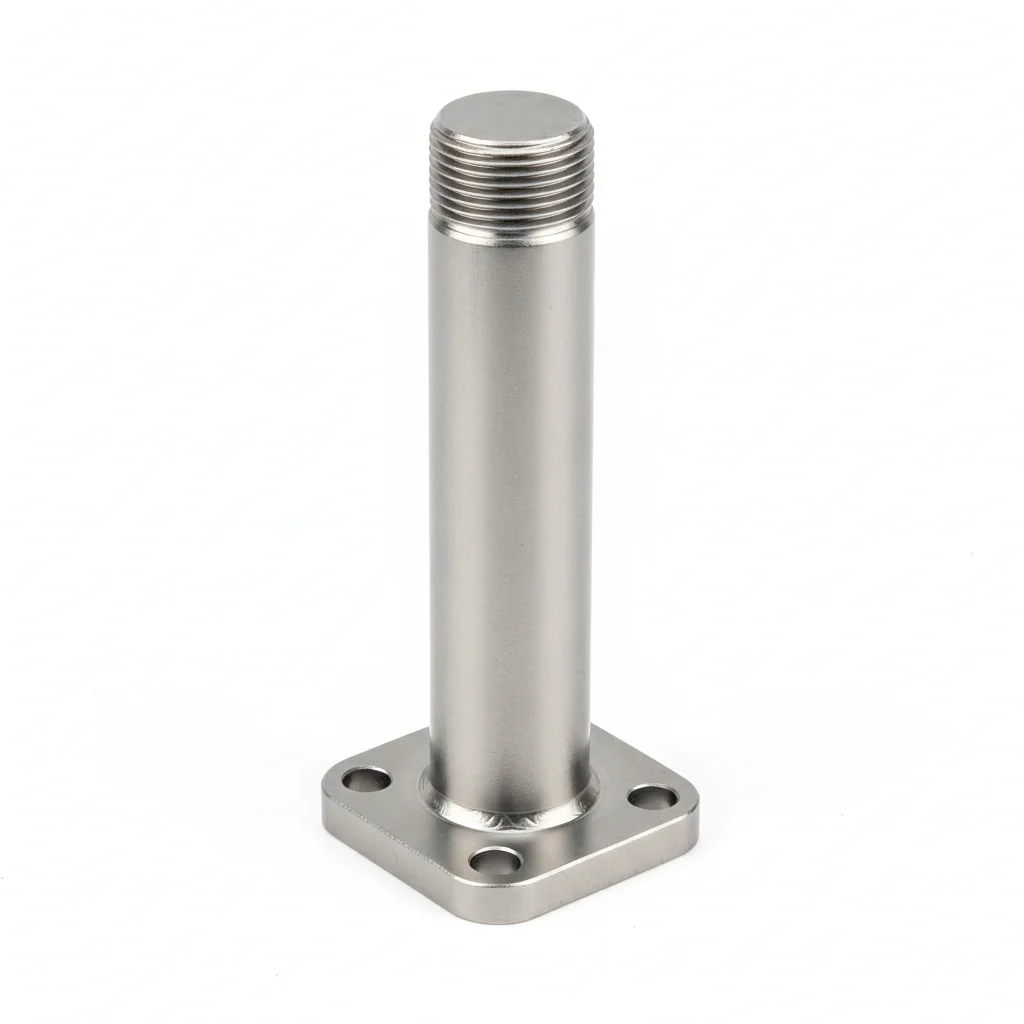
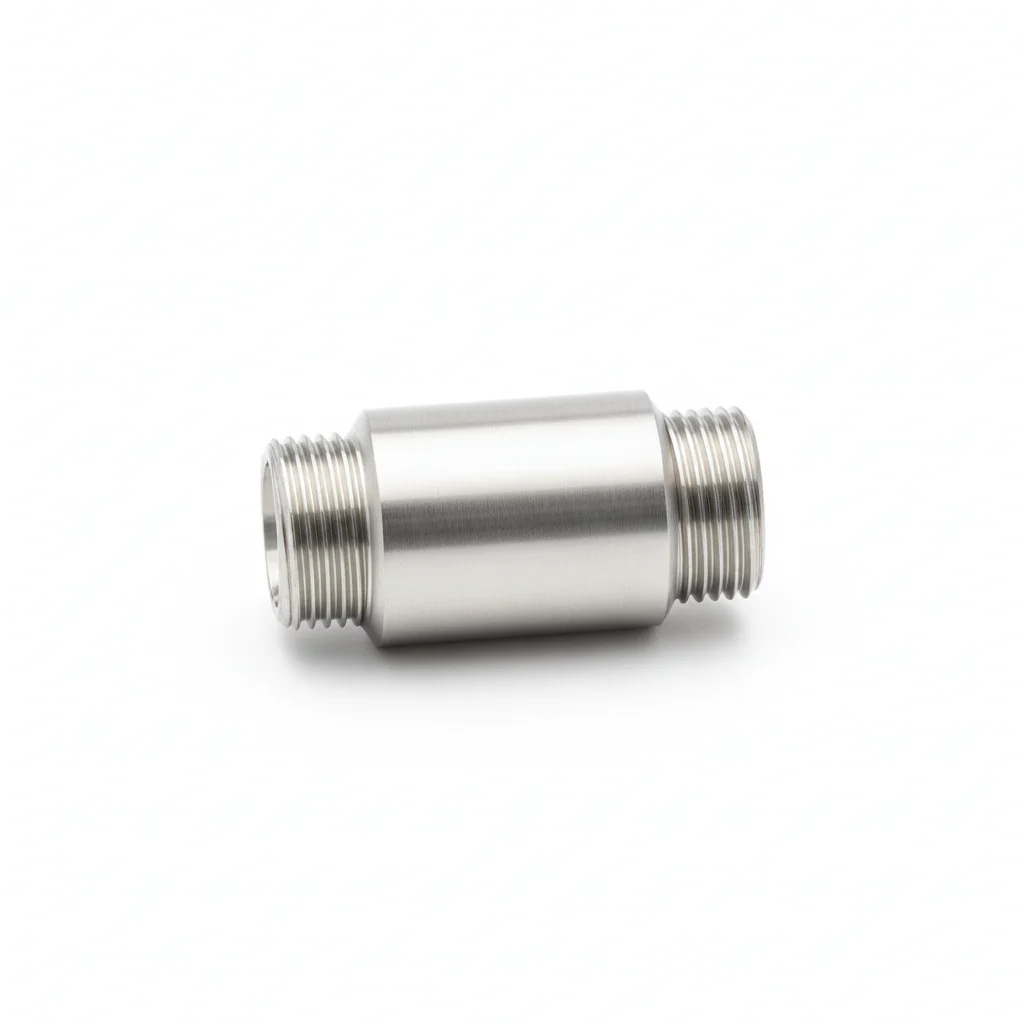
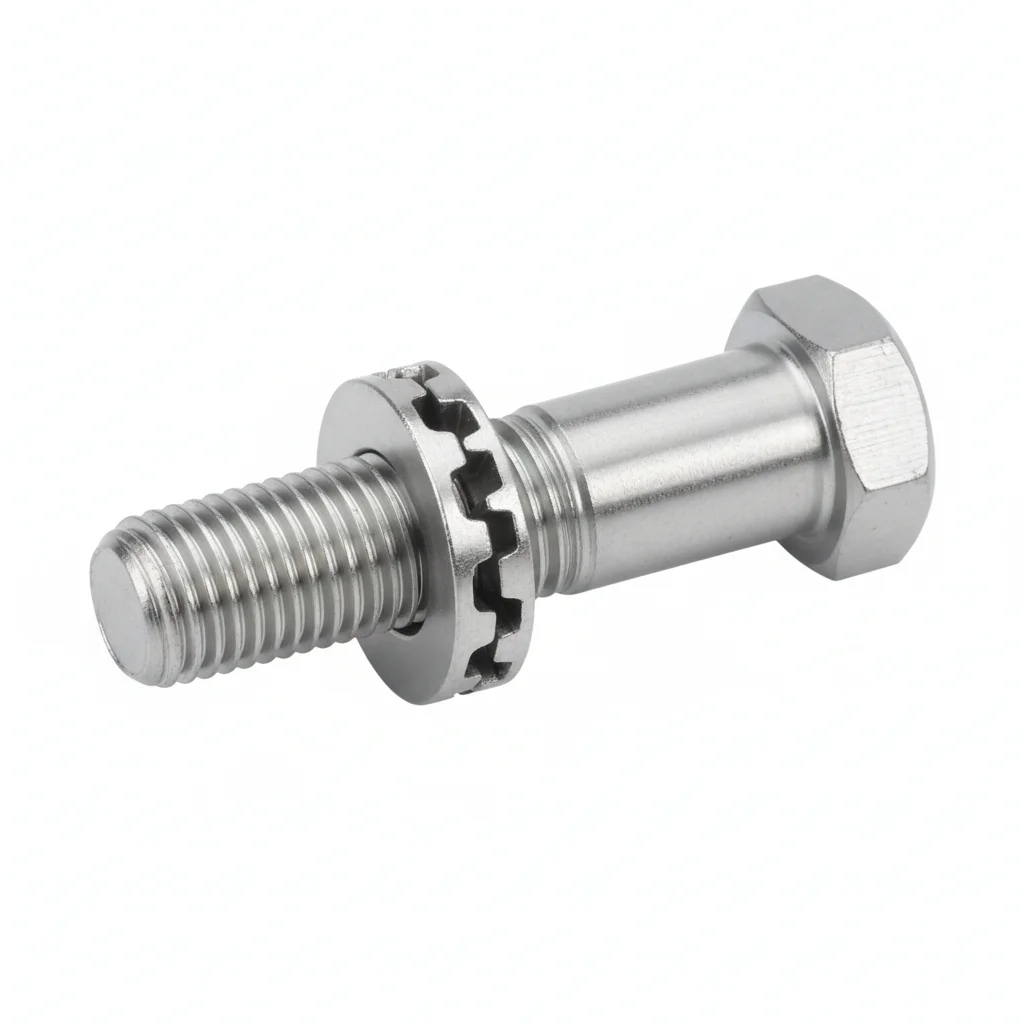
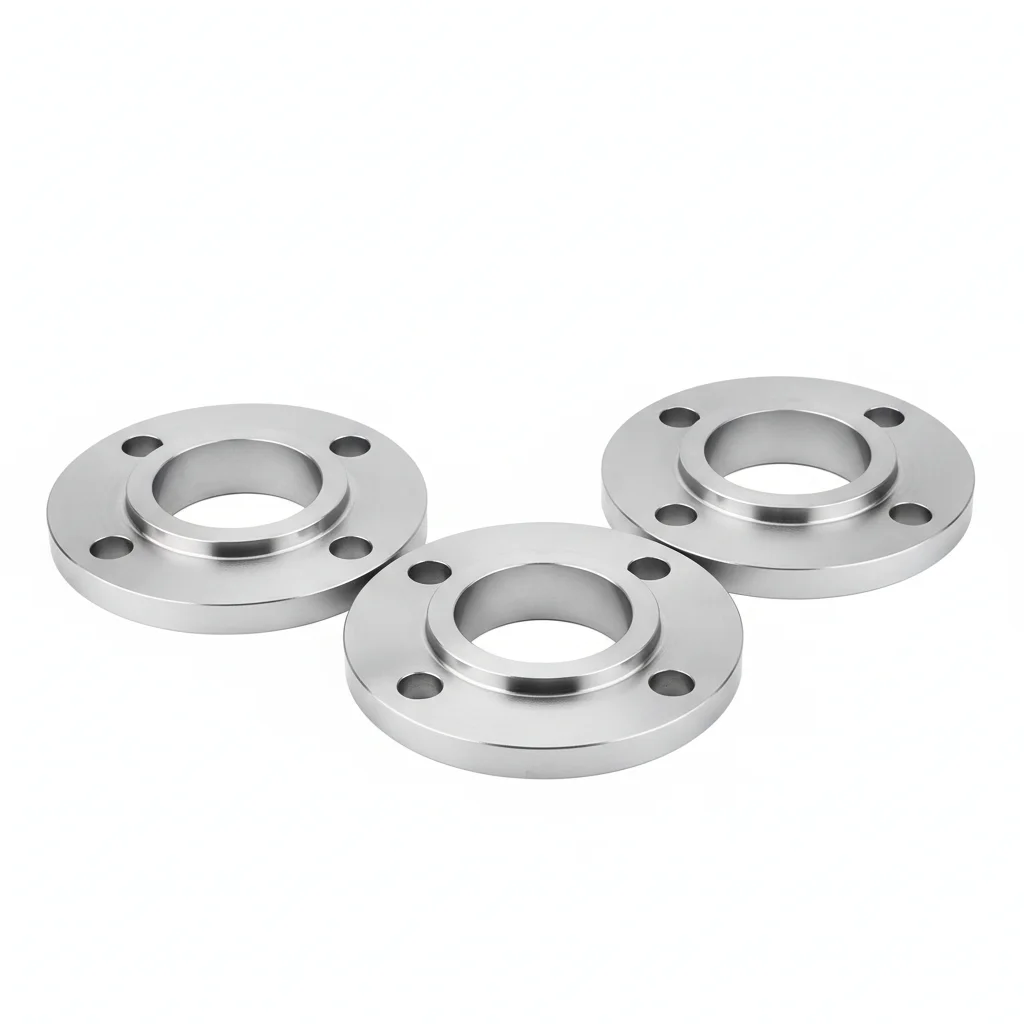
| Стойка | Регулирующая втулка | Стопорный болт | Основание с фланцем | |
|---|---|---|---|---|
| Спецификация | Φ48×2mm | Диапазон регулировки высоты 200мм | M10 | 150×150×8mm |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | — | — | A2-70 | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Стойка кронштейна | Регулировка высоты | Фиксация высоты | Крепление к полу |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2мкм.
- Нанесите антикоррозионный состав для соединений с рабочим диапазоном -20 до 150C. Используйте шайбы с покрытием из PTFE.
- Проверьте выравнивание по спецификации. Затяните по крестообразной последовательности. Проверьте 10% с помощью инструмента верификации. Задокументируйте с экологическими данными.
- Проведите испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Замените любые экземпляры ниже порога приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите контрольный образец коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разъединяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный динамометрический ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Контаминирование поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа ниже 80% от указанного момента. Замена крепежа при коррозии, затрагивающей >5% площади поверхности, или глубине язвы >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документирование всех результатов в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант C · Коррозионностойкие пластиковые клипсы и заклёпки
C5-M Экстремальные условия по ISO 12944-2
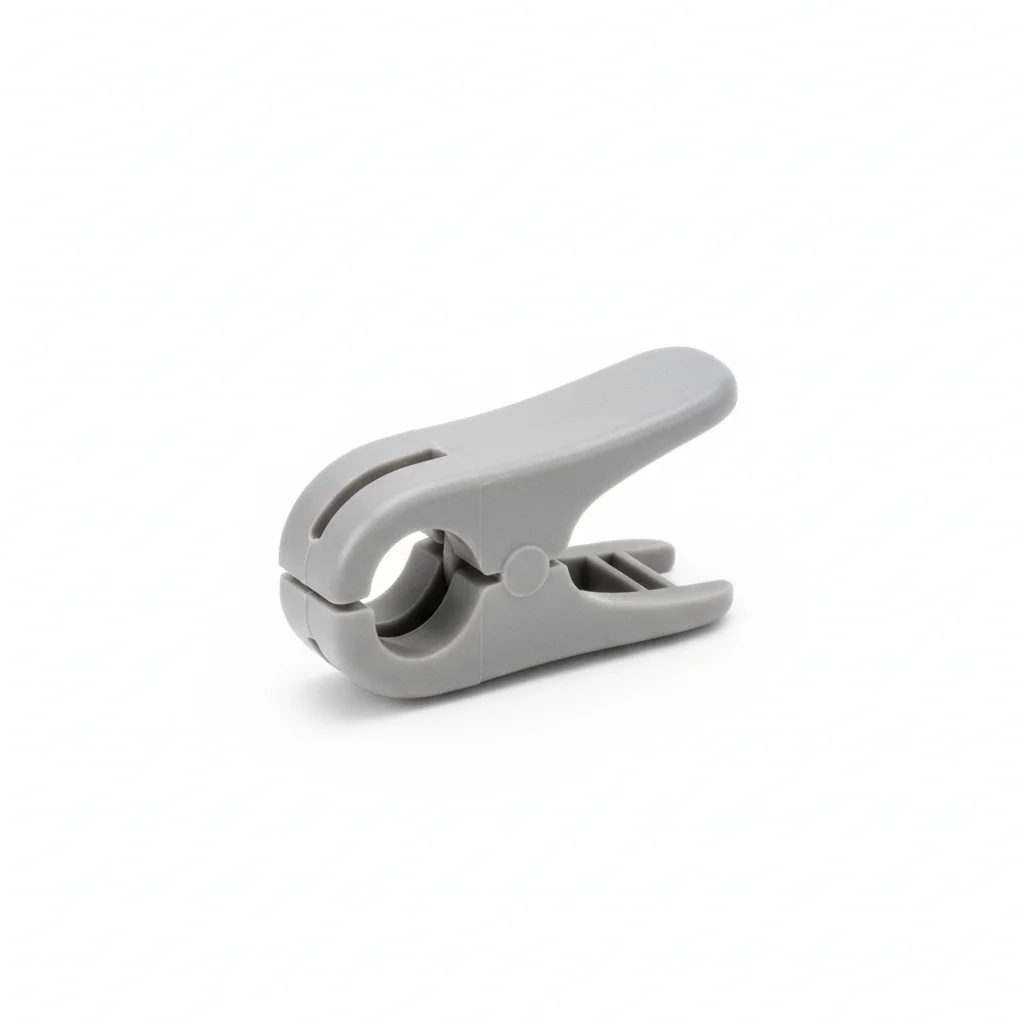
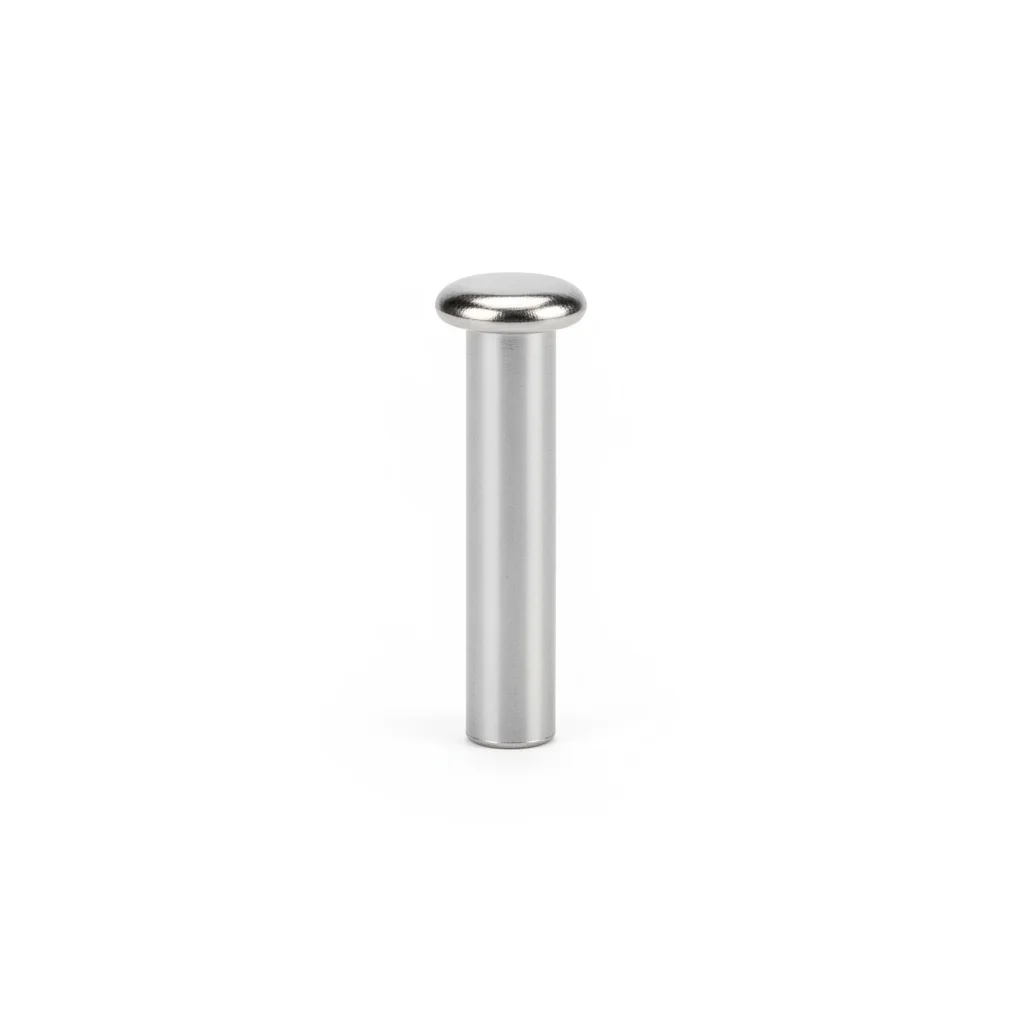
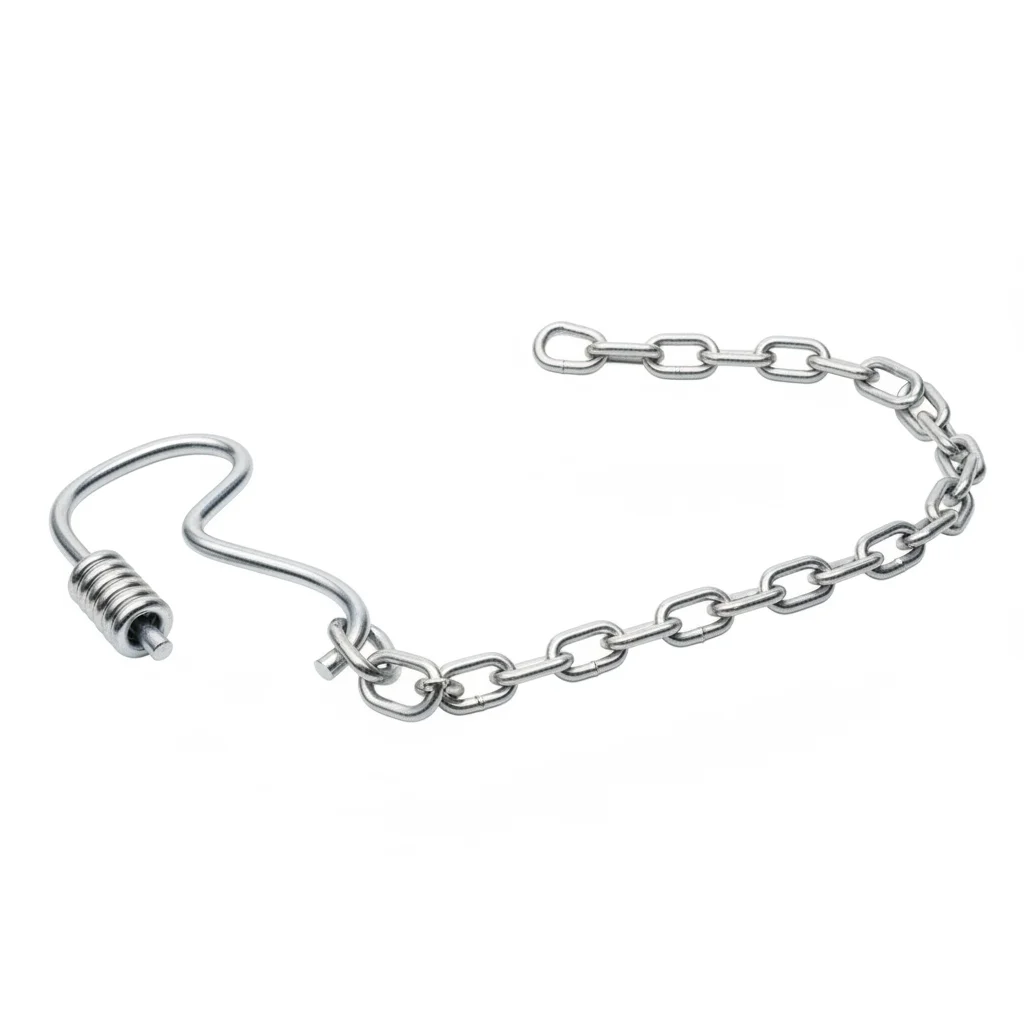
| Клипса из инженерного пластика | Заклёпка | Подвесной стержень | Регулировочная цепь | |
|---|---|---|---|---|
| Спецификация | Ширина 40мм | Φ4×12mm | Φ6mm | Длина регулируемая |
| Материал | PP + стекловолокно | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | — | — | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление труб линии кормления | Крепление клипсы | Подвес линии кормления | Точная регулировка высоты |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6мкм.
- Нанесите морской антикоррозионный состав с рабочим диапазоном -50 до 200C. Используйте шайбы, инкапсулированные PTFE.
- Проверьте выравнивание в пределах 0.3мм. Затяните с помощью гидравлического натяжителя. ПМИ-верификация 10% выборки. Документируйте для проверки соответствия.
- Проведите НКК на 10% выборки с помощью красителя-проникателя. Замените любые экземпляры с указаниями на трещины.
- Нанесите защитный герметик по спецификации. Установите приборы для мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разъединяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный динамометрический ключ +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Контаминирование поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа ниже 80% от указанного момента. Замена крепежа при коррозии, затрагивающей >5% площади поверхности, или глубине язвы >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документирование всех результатов в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и ссылочные стандарты
«Технический кодекс строительства скотных и птичников» Отраслевой стандарт
Механические свойства крепежных изделий«Общие технические условия для оборудования для разведения скота и птицы» Национальный стандарт
Кодекс проектирования бетонных конструкций«Машины для кормления скота и птицы — Термины» Отраслевой стандарт машиностроения
Крепежные изделия из нержавеющей стали«Экологические параметры для скотных и птичников» Отраслевой стандарт
Болты из нержавеющей стали«Резиновые шланги и шланговые сборки — Спецификация» Стандарт химической промышленности
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →