Ослабление болтов каркаса фильтра при очистке пульсирующей струёй
Пульсирующие струйные рукавные фильтры генерируют 0.4-0. На этой странице подбор болтов, методы фиксации и проверки обслуживания для поддержания герметичности
Аудит рисков // Инженерная диагностика
Руководство по ловушкам закупок
"На производственном фронте эти проблемы происходят каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Болты каркаса фильтра ослабевают при очистке пульсирующей струёй
Корректирующие меры
Риск-02
Фильтрующий материал корродирует и перфорируется в кислотных выхлопных газах
Корректирующие меры
Риск-03
Тесное пространство для болтов каркаса при замене фильтрующих картриджей
Корректирующие меры
Особенности условий эксплуатации
Влияние пульсирующей струи: Чек-лист сохранения предварительной затяжки болтов
Повторяющаяся ударная нагрузка от очистки пульсирующей струёй часто недооценивается при выборе крепежа. Стандартные болты класса 8.8 с обычными шайбами могут потерять более 40% предварительной затяжки в течение недель. Следующий чек-лист помогает инженерам по закупкам специфицировать крепёж, который поддерживает зажимную нагрузку при циклических ударах
Что проверить
- 1Класс болтов: минимум 8.8; рассмотрите класс 10.9 для лучшего сохранения предварительной затяжки при ударах
- 2Элемент фиксации: Используйте гайки с нейлоновым вставным кольцом или химический фиксатор резьбы (средняя прочность) для противодействия вибрационному ослаблению
- 3Тип шайбы: Используйте закалённые плоские шайбы для предотвращения заедания и поддержания точности момента затяжки
- 4Интервал проверок: Повторная затяжка каждые 250 рабочих часов или 6 месяцев; замена, если предварительная затяжка опускается ниже 80% от указанного момента
- 5Защита от коррозии: Горячее цинкование >=55мкм согласно ISO 1461 для сред C3; переход на нержавеющую сталь для кислотных выхлопных газов
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Класс и материал болтов | Болты низших классов (например, 4.6) не могут выдерживать предварительную затяжку при циклических ударах, что приводит к быстрому ослаблению | Углеродистая сталь класса 8.8 или выше; для коррозионных выхлопных газов укажите нержавеющую сталь A2-70 или A4-80 |
| Метод фиксации | Обычные гайки и шайбы не противодействуют вибрации; потеря предварительной затяжки превышает 40% в течение дней | Гайки с нейлоновым вставным кольцом (DIN 985) или гайки с нарастающим моментом (DIN 980). Для высоких температур используйте полностью металлические стопорные гайки |
| Тип и твёрдость шайбы | Мягкие шайбы вдавливаются и снижают предварительную затяжку; закалённые шайбы поддерживают точность момента затяжки | Закалённые плоские шайбы (HV 300-370) согласно ISO 7089 или DIN 125 |
| Спецификация момента затяжки и график повторной затяжки | Без периодической повторной затяжки предварительная затяжка падает ниже требования к уплотнению, вызывая утечку | Начальный момент затяжки согласно ISO 898-1; повторная затяжка каждые 250 рабочих часов или 6 месяцев |
| Уровень защиты от коррозии | Кислотные выхлопные газы (SO2 >500ppm, HCl >100ppm) разрушают горячее цинкование в течение месяцев, уменьшая поперечное сечение болтов | Для среды C3: Горячее цинкование >=55мкм согласно ISO 1461. Для C4 или кислотных: нержавеющая сталь A4-80 или дуплексная |
Интервалы проверок и значения момента затяжки должны проверяться в соответствии со спецификациями производителя оборудования. Для экстремальных условий (C5-M) рассмотрите нержавеющую сталь или покрытый крепёж с периодическим неразрушающим контролем
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Горючая пыль в пылеуловителе: накопление, воспламенение и путь сброса взрыва, шаг за шагом
Пылеуловитель — не обычный короб, когда в работе пыль древесины, металла, зерна или пластика — это взрывоопасная зона. От накопления пыли до срабатывания взрыворазрывной панели или разрыва корпуса каждый этап регламентируется стандартом и связан с крепежом.
- 1Начало — накопление пыли: при наличии пыли древесины, металла, зерна или пластика пылеуловитель и его воздуховоды — взрывоопасные зоны — поврежденный фильтровальный рукав или слабая очистка затягивает источник пыли дальше в корпус
- 2Появляется источник воспламенения: электростатический разряд, искры от трения вентилятора и перегретые подшипники — все кандидаты — общий свод требований для работы с горючей пылью — NFPA 660:2025, объединяющий шесть стандартов по пыли: NFPA 652/654/61/484/655/664
- 3Далее — возгорание или дефлаграция: накопившаяся горючая пыль превращается в пожар или дефлаграцию при контакте с источником воспламенения — взрыворазрывные панели срабатывают при расчетном давлении по NFPA 68:2023, либо корпус разрывает
- 4Болты взрыворазрывной панели — первый элемент безопасности: панель открывается при расчетном давлении, и ее крепление нельзя произвольно перетягивать — «чуть затянуть посильнее для надежности» — обратное действие для сброса взрыва
- 5Поиск неисправностей на передовой начинается с заземления: в случае повторных возгораний бесканального пылеуловителя первый вопрос касался заземления оборудования и управления пылью
- 6Перехват: выберите искробезопасный класс по AMCA 99-0401 (Type A/B/C) — чем больше компонентов в воздушном потоке выполняется из цветных металлов, тем сильнее меняются подбор материалов крепежа и прочностные проверки; сначала определите класс, затем обсуждайте комплект крепежа
В данном блоке оценки порядка величины не используются.
Технический справочник отрасли
Крепеж корпуса пылеуловителя: контрольные точки по дверям, бункерам и взрыворазрывным панелям
Крепеж корпуса пылеуловителя проверяется поузлово: сервисные двери, бункеры и взрыворазрывные панели выполняют разные конструктивные функции, поэтому к каждой предъявляются свои требования к крепежу и ритм осмотра. Таблица, связывающая узел, комплект крепежа и ключевое требование, не дает пропустить позиции в запросах и при приемке.
| Узел / назначение | Комплект крепежа | Ключевое требование | Ритм осмотра и обслуживания |
|---|---|---|---|
| Корпус и сервисные двери | Болты корпуса + прокладки | Герметизация и крепление вместе: двери должны оставаться герметичными при пылевой и динамической нагрузке | Проверка герметичности и накопления пыли в окна обслуживания |
| Бункер | Болты фланца бункера + прокладки | Фланцевые соединения остаются герметичными для предотвращения утечек в разгрузочном конусе | Проверка накопления пыли каждый цикл очистки |
| Взрыворазрывная панель | Болты взрыворазрывной панели | Срабатывает при расчетном давлении по NFPA 68:2023; крепление нельзя произвольно перетягивать | Держите проем сброса свободным; проверяйте накопление пыли |
| Искробезопасное исполнение | Крепеж подбирается по AMCA 99-0401 | Компоненты в воздушном потоке выполняются из цветных металлов, поэтому меняются подбор материалов крепежа и прочностные проверки | Проверка подбора материалов при приемке оборудования |
| Мокрый скруббер / вытяжка кислотного тумана | Болты из коррозионностойкого материала или с покрытием | Среда содержит воду и кислоту — режим совместного действия коррозии и эрозии | Проверки покрытия и питтинга включены в окна обслуживания |
В данном блоке оценки порядка величины не используются.
Технический справочник отрасли
Окна обслуживания оборудования пылеулавливания: стоимость простоя, маршрут осмотра и базис запасных частей
Окна обслуживания системы пылеулавливания обходятся дороже, чем на обычном оборудовании: вентилятор останавливается, система пылеулавливания останавливается, и линия уходит в жесткий останов по экологическим требованиям. Когда проверять, что проверять и на каком основании заказывать запасные части — все это должно быть заложено в RFQ и в план обслуживания заранее.
- Исходите прежде всего из базиса стоимости: внеплановый простой в среднем по отраслям составляет около $125,000/час (опрос 2023 года среди 3,215 специалистов, принимающих решения по обслуживанию; данные не специфичны для вентиляторов), а останов системы пылеулавливания означает жесткий останов по экологическим требованиям — планируйте обслуживание исходя из риска останова, а не из цены детали
- Включите перепроверку крепежа в маршрут виброконтроля: вентиляторы работают непрерывно, поэтому фундаментные болты, болты муфт и контргайки перепроверяйте в то же плановое окно останова, что и полевую балансировку и очистку
- Включите в окно обслуживания проверки пылевых отложений на взрыворазрядных панелях, дверях доступа и бункерах: свободное сечение сброса — первая физическая линия защиты от взрыва, и проверка отложений совмещается с работами по очистке
- Заказывайте запасные части по чертежам OEM: стопорные гайки рабочего колеса, стопорные шайбы с лапкой и специальные болты — нестандартные/полустандартные детали, закупаемые по чертежам OEM — сверяйте номер детали с чертежом до останова, а не путем замены из generic-склада
Показатель ~$125,000/час внепланового простоя и выборка 3,215 специалистов, принимающих решения по обслуживанию, являются оценками порядка величины (межотраслевой опрос 2023 года).
Технический справочник отрасли
Крепеж на мокрых скрубберах и вытяжке кислотного тумана: совместное действие коррозии и эрозии и что заказывать
Вытяжка после гальванических линий и химических скрубберов несет воду и кислоту, поэтому оборудование подвергается не просто коррозии или износу, а их совместному действию, когда коррозия и эрозия взаимно ускоряют друг друга — подбор пары материалов и контроль должны соответствовать этому режиму.
Вытяжка мокрых скрубберов и кислотного тумана (после гальванических линий и химических скрубберов) несет воду и кислоту, и рабочее колесо с корпусом работают в режиме совместного действия коррозии и эрозии. Для данного режима существует документированный случай отказа: лопатка дымососа (основа из углеродистой стали + износостойкое покрытие Ni-Cr-Fe) все равно разрушилась от усталости в коррозионной среде — «покрытие = постоянная защита» является самым дорогим заблуждением для этого режима. Что заказывать: ① укажите в RFQ состав среды и температуру и запросите у поставщика данные по материалам и коррозии для данного режима, а не коммерческое предложение на слова «нержавеющий / антикоррозионный»; ② закупайте специальные детали по чертежам OEM — болты, стопорные гайки и стопорные шайбы с лапкой не заменяются деталями из generic-склада; ③ внесите повреждения покрытия и очаги коррозии в чек-лист визуального осмотра — случай с лопаткой дымососа показывает, что покрытие не является постоянным элементом, поэтому корродированные участки ведутся как точки риска отказа.
В данном слоте оценки порядка величины не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандарт | B · План B · Усиленный | C · План C · Премиум | |
|---|---|---|---|
| 1. БОЛТ КАРКАСА ФИЛЬТРА | |||
| Спецификация | M6-M10 | Различные размеры | M6-M12 |
| Материал | Класс 8.8 | Q235B | Класс 8.8 |
| Покрытие | Горячее цинкование >=55мкм согласно ISO 1461 | Горячее цинкование >=55мкм согласно ISO 1461 | Горячее цинкование >=55мкм согласно ISO 1461 |
Руководство по выбору
Не уверены, какой вариант выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | План | Основание |
| Нормальные условия эксплуатации (C3 по ISO 12944-2), промышленная вентиляция | План A · Стандарт: болт рамы фильтра M6-M10, класс 8.8 | Нормы GB 50019 по проектированию HVAC промышленных зданий; ISO 5801 испытания характеристик промышленных вентиляторов |
| Тяжелая нагрузка / коррозия: кислые отходящие газы (SO2 >500ppm, HCl >100ppm, pH конденсата 1-3), C4 Высокая по ISO 12944-2 | План B · Усиленный: прижимное устройство фильтра (различные размеры, Q235B); для кислой среды указать болты рамы 316L + мембранный фильтрующий материал PTFE, поддерживать температуру на входе на 15-20°C выше точки росы | GB 50019; ISO 1461 (защита от коррозии: HDG ≥55µm для C3; нержавеющая сталь A4-80 или дуплексная сталь для C4/кислой среды) |
| Экстремальные / особые условия (C5-M Экстремальные по ISO 12944-2, циклический удар до 0.6MPa, условия кислотной точки росы) | План C · Премиум: болт крепления фильтрующего элемента M6-M12, класс 8.8; для экстремальных условий рассмотреть крепеж из нержавеющей стали или с покрытием с периодическим NDT | GB 50019; ISO 5801 |
| Импульсная ударная нагрузка: обратная продувка каждые 30-60 секунд (0.4-0.6MPa), 1400-2800 ежедневных ударов по болтам рамы M10-M12, потеря предварительного натяга превышает 40% | Болты класса 10.9 + стопорные шайбы + уплотнительная лента из силиконовой резины; стопорение гайками с нейлоновым вкладышем (DIN 985) или гайками с преобладающим крутящим моментом (DIN 980); закаленные плоские шайбы (HV 300-370 по ISO 7089 / DIN 125); подтяжка ежеквартально | ISO 898-1; ISO 7089 |
| Стесненное пространство над трубной решеткой при замене картриджей: высота всего 400-600mm, болты крепления M8 невозможно затянуть стандартными ключами, замена 200-500 картриджей занимает 2-4 дня | Перейти на быстросъемные пружинные зажимы или оснастить короткими трещоточными ключами; для новых проектов обеспечить высоту ≥800mm | GB 50019 |
План A · Стандарт
C3 Стандарт согласно ISO 12944-2
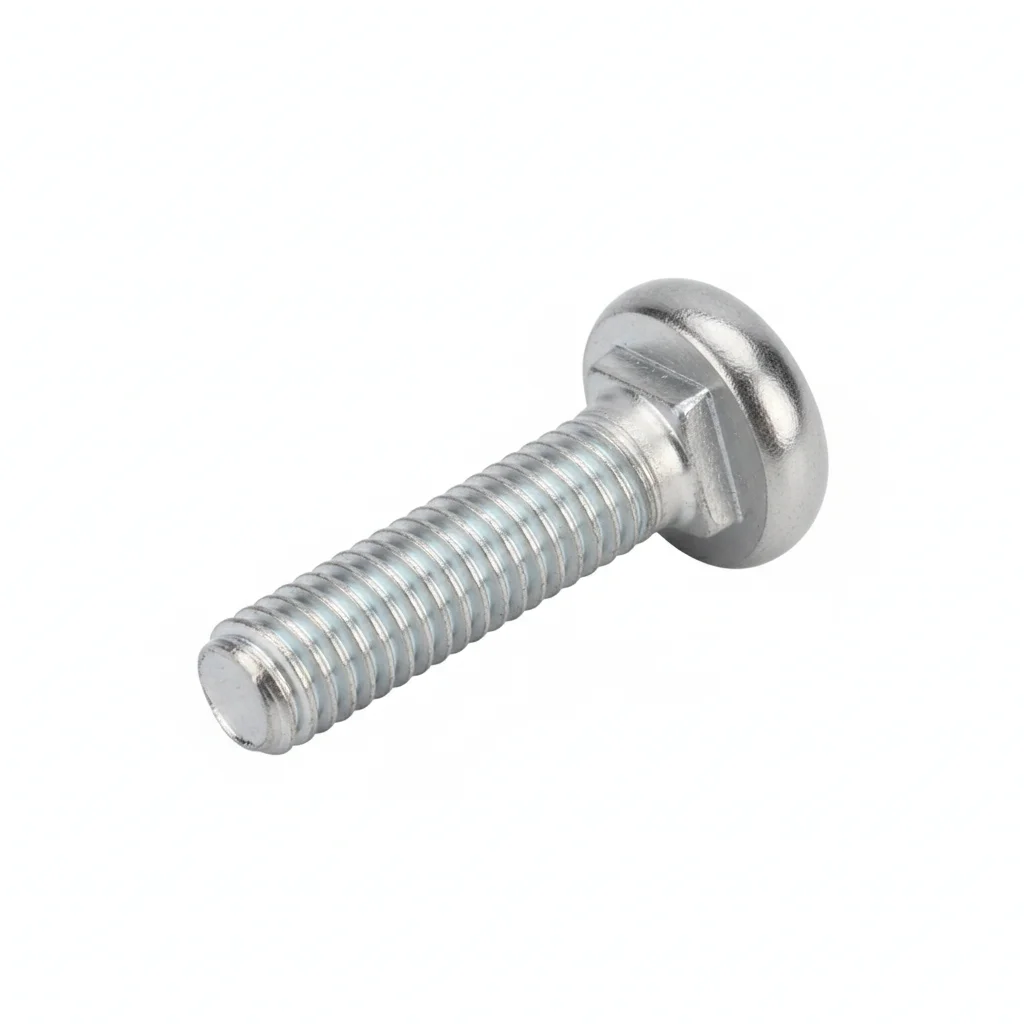
| Болт каркаса фильтра | |
|---|---|
| Спецификация | M6-M10 |
| Материал | Класс 8.8 |
| Класс | — |
| Покрытие | Горячее цинкование >=55мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C |
| Вес | ~0.5 кг/штука |
| MOQ | 100 шт. |
| Упаковка | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Промышленная вентиляция |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1мм на 100мм.
- Нанесите состав для соединения на контактирующие поверхности. Установите крепёж с шайбой Бельвилля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5мм. Затяните звёздочным образом. Момент затяжки 42 Н·м +/-2 Н·м с помощью откалиброванного ключа. Задокументируйте в журнале QA.
- Проверьте все крепёжные элементы на правильность посадки. Измерьте 5% образцов щупом — максимально допустимый зазор 0.1мм.
- Нанесите краску-герметик на головку болта, шайбу и гайку. Сфотографируйте собранную сборку с 3 ракурсов для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепёж выходит из строя ниже расчетной нагрузки. Соединение разъединяется в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированные простоя. | Проверьте класс крепежа по спецификации эксплуатации. Используйте откалиброванный динамометрический ключ с сертификатом точности +/-3%. Задокументируйте все значения момента затяжки в отчёте об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Отказ соединения происходит при пиковых нагрузках. | Очистите все контактирующие поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторная затяжка крепежа, если момент ниже 80% от указанного. Замена крепежа при коррозии, затрагивающей более 5% площади поверхности, или глубине ямок более 0.3мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Задокументируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B · Усиленный
C4 Суровые условия согласно ISO 12944-2
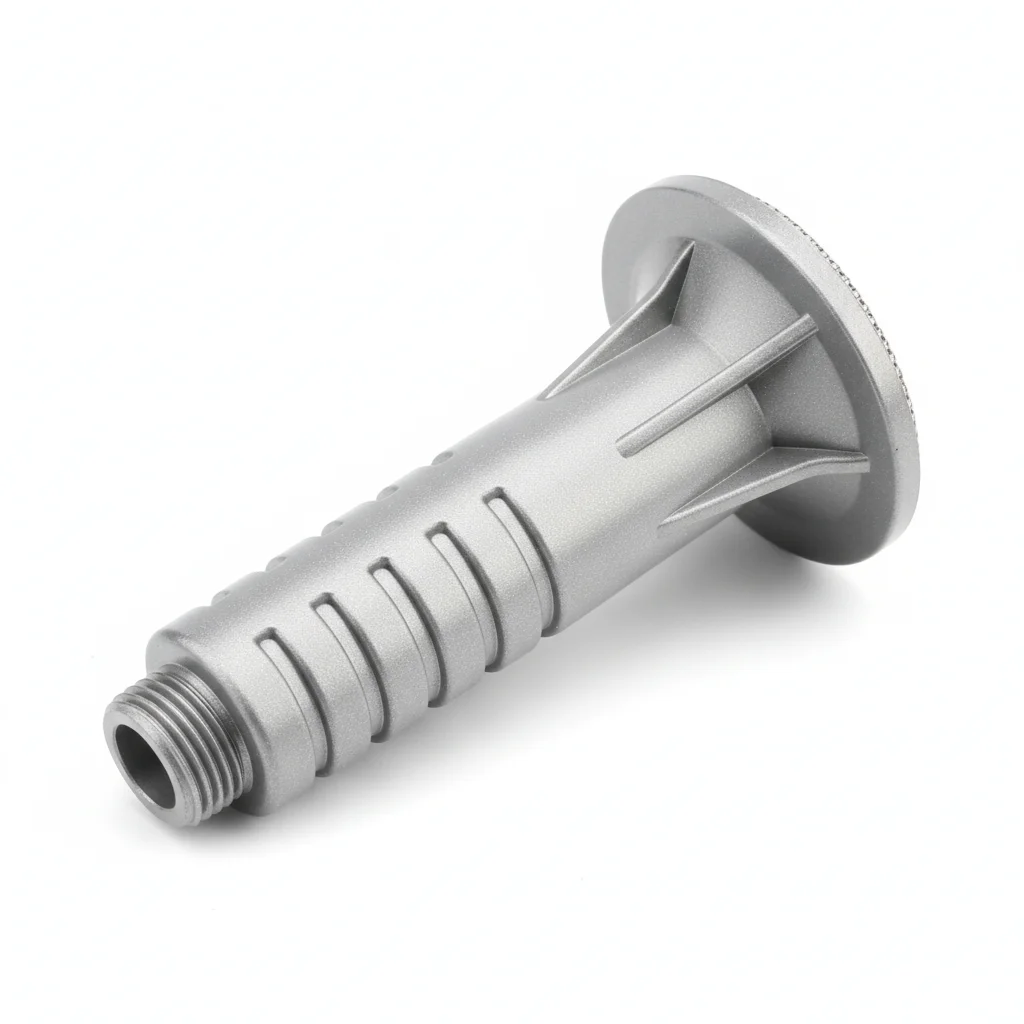
| Устройство прессования фильтра | |
|---|---|
| Спецификация | Различные размеры |
| Материал | Q235B |
| Класс | — |
| Покрытие | Горячее цинкование >=55мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C |
| Вес | ~0.5 кг/штука |
| MOQ | 100 шт. |
| Упаковка | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Промышленная вентиляция |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2мкм с помощью профилометра.
- Нанесите антикоррозионный состав для соединения, рассчитанный на рабочую температуру от -20 до 150°C. Используйте шайбы с покрытием PTFE там, где указано.
- Проверьте выравнивание по спецификации. Затяните в последовательности крест-накрест. Момент затяжки до целевого значения. Проверьте 10% с помощью инструмента проверки. Запишите с данными об окружающей среде.
- Проведите испытание на разрыв 5% случайных образцов до 80% пробной нагрузки. Замените любой крепёж ниже порога приемки. Задокументируйте результаты испытаний.
- Нанесите водонепроницаемое защитное покрытие на все открытые поверхности крепежа. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепёж выходит из строя ниже расчетной нагрузки. Соединение разъединяется в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированные простоя. | Проверьте класс крепежа по спецификации эксплуатации. Используйте откалиброванный динамометрический ключ с сертификатом точности +/-3%. Задокументируйте все значения момента затяжки в отчёте об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Отказ соединения происходит при пиковых нагрузках. | Очистите все контактирующие поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторная затяжка крепежа, если момент ниже 80% от указанного. Замена крепежа при коррозии, затрагивающей более 5% площади поверхности, или глубине ямок более 0.3мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Задокументируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Премиум
C5-M Экстремальные условия согласно ISO 12944-2
| Болт крепления фильтрующего элемента | |
|---|---|
| Спецификация | M6-M12 |
| Материал | Класс 8.8 |
| Класс | — |
| Покрытие | Горячее цинкование >=55мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C |
| Вес | ~0.5 кг/штука |
| MOQ | 100 шт. |
| Упаковка | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Промышленная вентиляция |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6мкм.
- Нанесите морской антикоррозионный состав, рассчитанный от -50 до 200°C. Используйте шайбы, инкапсулированные PTFE.
- Проверьте выравнивание в пределах 0.3мм. Затяните с помощью гидравлического натяжителя до целевой предварительной затяжки. Проверьте PMI 10% образцов. Задокументируйте для аудита соответствия.
- Проведите неразрушающий контроль 10% образцов с помощью капиллярного метода. Замените любые с обнаруженными трещинами.
- Нанесите защитный герметик по спецификации. Установите инструменты для постоянного мониторинга состояния. Подайте отчёт о соответствии в регулирующий орган.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для рабочих условий | Крепёж выходит из строя ниже расчетной нагрузки. Соединение разъединяется в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированные простоя. | Проверьте класс крепежа по спецификации эксплуатации. Используйте откалиброванный динамометрический ключ с сертификатом точности +/-3%. Задокументируйте все значения момента затяжки в отчёте об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Отказ соединения происходит при пиковых нагрузках. | Очистите все контактирующие поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторная затяжка крепежа, если момент ниже 80% от указанного. Замена крепежа при коррозии, затрагивающей более 5% площади поверхности, или глубине ямок более 0.3мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Задокументируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и стандарты
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Частые вопросы
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →