Риски отказа крепежа противопожарного клапана и их предотвращение
Противопожарные клапаны в системах промышленной вентиляции могут выходить из строя незаметно из-за коррозии шарниров привода, отпускания пружин актуаторов и деформации уплотнительных полос. Эта страница описывает цепочку отказов и предоставляет контрольные точки для проверки и спецификации при выборе и обслуживании крепежа.
Аудит рисков // Инженерная диагностика
Руководство по ошибкам закупок
"На производственном фронте это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Коррозия приводного механизма предохранительного элемента противопожарного клапана приводит к заклиниванию заслонки в открытом положении
Корректирующие меры
Риск-02
Пружина актуатора противопожарного клапана отпускается и выходит из строя в дыме при высокой температуре
Корректирующие меры
Риск-03
Деформация уплотнительной поверхности после сброса противопожарного клапана приводит к избыточной утечке воздуха
Корректирующие меры
Особенности условий эксплуатации
Ключевые контрольные точки для крепежа противопожарного клапана
Крепеж противопожарного клапана работает в суровых условиях: длительные периоды простоя, влажный воздушный поток и дым при высокой температуре. Наиболее игнорируемыми инженерными различиями являются коррозионная стойкость подшипников привода, термостабильность пружин актуаторов и термостойкость уплотнительных полос. Это напрямую влияет на надежность закрытия заслонки и соответствие нормам утечки воздуха.
Что проверить
- 1Коррозия подшипников привода: Во влажных воздуховодах подшипники из нержавеющей стали 304 с самоустанавливающимися вкладышами PTFE предотвращают заклинивание после многих лет простоя. Указывать по ISO 12944 C3 или выше
- 2Деформация уплотнительной полосы: Силиконовая резина, рассчитанная на 250°C, может затвердеть после пожара, создавая зазоры. Указывать полосы с проверенной утечкой по GB 15930 после теплового циклирования
- 3Проверять усилие пружины при номинальной температуре для обеспечения полного закрытия
- 4Проверка технического обслуживания: Ручной тест закрытия каждые 6 месяцев и полная разборка с проверкой каждые 3 года. Документировать потерю момента; заменять крепеж при потере натяга >15%
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Материал и смазка подшипника привода | Коррозия вызывает заклинивание заслонки в открытом положении, позволяя распространению пожара | Нержавеющая сталь 304 + самоустанавливающийся подшипник с покрытием PTFE; категория коррозионной стойкости C3 минимум |
| Рабочая температура пружины актуатора | Отпускание снижает усилие закрытия, вызывая неполное закрытие и утечку | Проверять усилие при номинальной температуре по спецификации производителя |
| Термостойкость уплотнительной полосы | Деформация после пожара приводит к утечке воздуха, превышающей нормы | Материал уплотнения, испытанный по GB 15930 |
| Толщина покрытия крепежа | Недостаточное горячее цинкование приводит к коррозии и потере зажимного усилия | Проверять глубину ямок; указывать толщину горячего цинкования по ISO 1461 |
Все интервалы проверок и пределы момента затяжки основаны на стандартных методах технического обслуживания. Фактические значения должны быть проверены по спецификациям производителя оборудования и требованиям проекта.
Уровень доказательности: Требуются дополнительные доказательства
Технический справочник отрасли
Противопожарные клапаны во влажном кислотном выхлопе: цепочка от коррозии к заклиниванию для вращающихся узлов
Противопожарный клапан чаще всего отказывает именно тогда, когда ничего не делает. Во влажном, насыщенном кислотой выхлопе вращающиеся узлы — втулки, подшипники тяг, петли — выходят из строя не за один инцидент, а по перехватываемой цепочке: от состояния среды до лопатки, не доходящей до конечного положения, каждое звено имеет соответствующую контрольную точку осмотра.
- 1Исходная точка по среде: выхлоп после мокрой пылеочистки, гальваники и химической скрубберной очистки несет воду и кислоту, а рабочее колесо и корпус годами находятся в режиме совместного действия коррозии и эрозии — вращающиеся узлы противопожарного клапана (втулки, подшипники тяг, петли) находятся в той же среде в том же воздуховоде, и простой не освобождает их от воздействия
- 2Совместное нарастание загрязнения и ржавления: липкая пыль и кислонасыщенная влага осаждаются на поверхностях трения и вызывают питтинг, при этом коррозия и накопление отложений взаимно ускоряют друг друга (неравномерные отложения липкой пыли признаны исходной точкой деградации) — поверхность становится на класс хуже каждый цикл осмотра
- 3Рабочий запас исчерпывается: по мере роста сопротивления повороту из-за отложений и ржавчины выходное усилие привода уже не может довести лопатку до полностью открытого или полностью закрытого положения — клапан, отработавший лишь половину хода, уже находится на траектории отказа; это просто еще не замечено
- 4Функциональный итог: при пожарном задымлении клапан не может перекрыть воздуховод, и система дымоудаления перестает быть барьером — цена отказа проявляется не в повседневной эксплуатации, а при единственном срабатывании, которое имеет значение
- 5Перехват: включите противопожарный клапан в маршрут периодических осмотров системы — в то же окно проверяйте накопление пыли и заземление оборудования и прогоняйте вращающиеся узлы полным циклом открытие-закрытие; длительный простой не освобождает от осмотра
В данном слоте оценки порядка величины не используются.
Технический справочник отрасли
Никогда не подбирайте привод только по номинальному моменту: с каким пусковым параметром сверяться
Не подбирайте привод противопожарного клапана только по номинальной отдаче — каждый цикл открытия-закрытия проводит двигатель через пусковой бросок, и пусковой ток, момент при заторможенном роторе и опрокидывающий момент — это три разные величины; их путаница приводит к выбору неверного привода и цепи питания. Одна таблица сводит величины и проверку, которую каждая из них определяет.
| Параметр нагрузки | Диапазон значений (на базе NEMA Design B) | Что это означает для привода заслонки | Действие при закупке и приемке |
|---|---|---|---|
| Пусковой ток | 6–8× номинального тока | Цепь питания и падение напряжения в линии видят пик в каждый момент открытия/закрытия, а не установившийся режим | Рассчитывайте цепь питания и проводку привода по пусковому току |
| Момент при заторможенном роторе | 75–275% от номинального момента | Пиковая нагрузка, которую привод испытывает при пуске; длительный стопор перегревает двигатель | Проверяйте детали привода (рычаги, тяги, валы) на пик; предусмотрите защиту от стопорения |
| Опрокидывающий (максимальный) момент | 175–300% от номинального момента | Кратковременный потолок перегрузки; часто цитируемое «2-3×» — это максимальный момент, а не пусковой момент | Прежде чем обсуждать запас по паспортной табличке или даташиту привода, определите, к какому классу относится указанная величина |
В данном слоте оценки порядка величины не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандарт | B · План B · Усиленный | C · План C · Премиум | |
|---|---|---|---|
| 1. АКТУАТОР ПРОТИВОПОЖАРНОГО КЛАПАНА | |||
| Спецификация | 24V / 220V, температура срабатывания 70°C | Различные размеры | M6-M10 |
| Материал | Сталь + двигатель | Оцинкованная сталь | Класс 8.8 |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
Руководство по выбору
Не уверены, какой вариант выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Нормальные условия эксплуатации | План A · Стандарт: привод противопожарного клапана, 24V / 220V, температура плавкого предохранителя 70°C, сталь + электродвигатель | ISO 12944-2 C3 |
| Тяжелая нагрузка / коррозионные условия | План B · Усиленный: лопатка противопожарного клапана, различные размеры, оцинкованная сталь | ISO 12944-2 C4 |
| Экстремальные / особые условия | План C · Премиум: болт рамы противопожарного клапана, M6-M10, класс прочности 8.8 | ISO 12944-2 C5-M |
План A · Стандарт
C3 Стандарт по ISO 12944-2
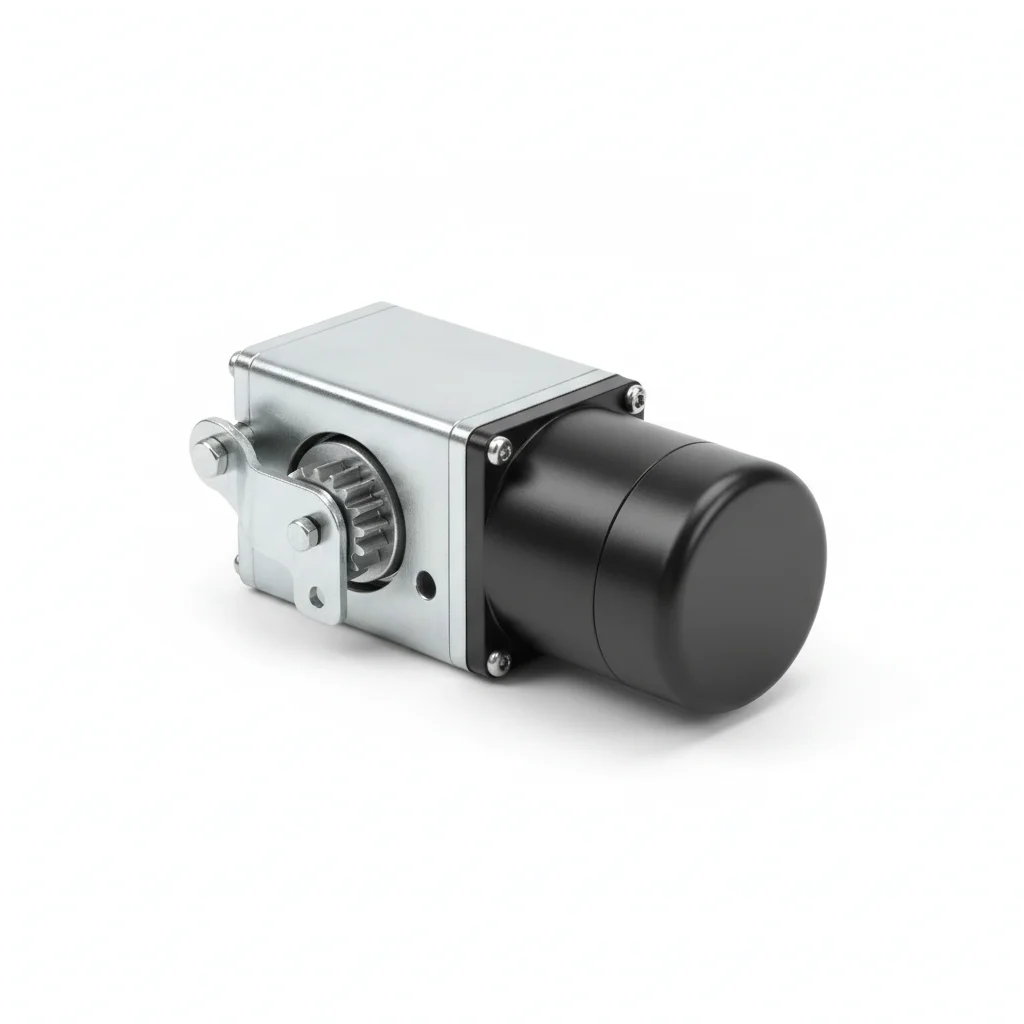
| Актуатор противопожарного клапана | |
|---|---|
| Спецификация | 24V / 220V, температура срабатывания 70°C |
| Материал | Сталь + двигатель |
| Класс | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20C до +80C |
| Вес | ~0.5 кг/шт |
| MOQ | 100 шт |
| Упаковка | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Промышленная вентиляция |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1 мм на 100 мм.
- Нанести герметик на контактные поверхности. Установить крепеж с шайбой Бельвилля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5mm. Затяните в звёздообразном порядке. Момент затяжки 42 Nm +/-2 Nm с помощью калиброванного ключа. Документируйте в журнале QA.
- Проверьте все крепёжные изделия на правильную установку. Измерьте 5% образец с помощью щупа — максимально допустимый зазор 0.1mm.
- Нанести защитную краску на головку болта, шайбу и гайку. Сфотографировать собранную конструкцию с 3 ракурсов для документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в первые годы эксплуатации, вызывая повреждение оборудования и незапланированные простои. | Проверить класс крепежа по спецификации эксплуатации. Использовать калиброванный моментный ключ с сертификатом точности +/-3%. Документировать все значения момента в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Соединение разрушается при пиковых нагрузках. | Очистить все контактные поверхности указанным растворителем. Проверить чистоту визуально перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа с моментом затяжки менее 80% от указанного. Замена крепежных изделий с коррозией, поражающей более 5% площади поверхности, или глубиной ямочной коррозии более 0.3мм. Каждые 3 года: полная разборка и проверка 20% образцов. Каждые 5 лет: замена всех критических крепежных изделий независимо от состояния. Документирование всех результатов в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План B · Усиленный
C4 Агрессивные условия по ISO 12944-2
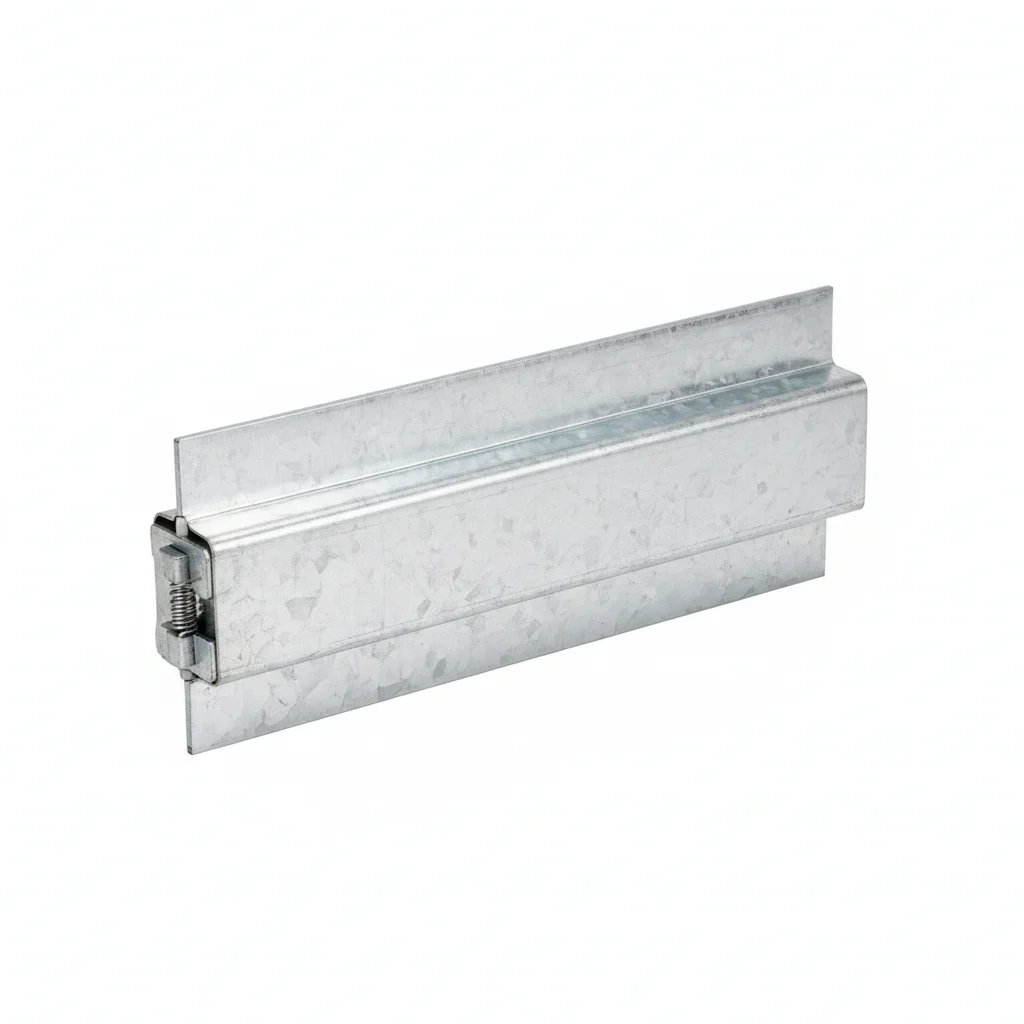
| Заслонка противопожарного клапана | |
|---|---|
| Спецификация | Различные размеры |
| Материал | Оцинкованная сталь |
| Класс | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20C до +80C |
| Вес | ~0.5 кг/шт |
| MOQ | 100 шт |
| Упаковка | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Промышленная вентиляция |
Порядок монтажа
- Обезжирьте поверхности ацетонным растворителем. Проверьте шероховатость поверхности Ra <3.2um с помощью профилометра.
- Нанести антикоррозионный герметик для эксплуатационных температур от -20 до 150C. Использовать шайбы с покрытием PTFE, если указано.
- Проверить соосность по спецификации. Затяжка крестообразным способом. Момент до целевого значения. Проверить 10% контрольным инструментом. Записать с экологическими данными.
- Испытание на отрыв 5% случайных образцов до 80% пробной нагрузки. Заменить крепеж ниже порога приемки. Документировать результаты испытаний.
- Нанести атмосферостойкое защитное покрытие на все выступающие поверхности крепежа. Установить коррозионный контрольный образец рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в первые годы эксплуатации, вызывая повреждение оборудования и незапланированные простои. | Проверить класс крепежа по спецификации эксплуатации. Использовать калиброванный моментный ключ с сертификатом точности +/-3%. Документировать все значения момента в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Соединение разрушается при пиковых нагрузках. | Очистить все контактные поверхности указанным растворителем. Проверить чистоту визуально перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотра каждые 250 часов эксплуатации или 6 месяцев (что наступит раньше). Затяжка моментом затяжки любых крепежных элементов, если момент составляет менее 80% от указанного. Замена крепежных элементов с коррозионным повреждением более 5% площади поверхности или глубиной ямковой коррозии более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов независимо от их состояния. Документирование всех результатов в CMMS с указанием даты, идентификатора инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План C · Премиум
C5-M Экстремальные условия по ISO 12944-2
| Болт рамы противопожарного клапана | |
|---|---|
| Спецификация | M6-M10 |
| Материал | Класс 8.8 |
| Класс | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20C до +80C |
| Вес | ~0.5 кг/шт |
| MOQ | 100 шт |
| Упаковка | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Промышленная вентиляция |
Порядок монтажа
- Обезжирить с помощью растворителя MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанести морской антикоррозионный состав для эксплуатационных температур от -50 до 200C. Использовать шайбы с оболочкой из PTFE.
- Проверить соосность в пределах 0.3 мм. Затянуть гидравлическим натяжителем до целевого усилия предварительной затяжки. Проверить методом PMI 10% образцов. Задокументировать для аудита соответствия.
- NDT-проверка 10% образцов жидкостной дефектоскопией. Замена любых элементов с трещинами.
- Нанести защитный герметик по спецификации. Установить постоянное оборудование для мониторинга состояния. Подать отчет о соответствии в контролирующий орган.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в первые годы эксплуатации, вызывая повреждение оборудования и незапланированные простои. | Проверить класс крепежа по спецификации эксплуатации. Использовать калиброванный моментный ключ с сертификатом точности +/-3%. Документировать все значения момента в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Соединение разрушается при пиковых нагрузках. | Очистить все контактные поверхности указанным растворителем. Проверить чистоту визуально перед сборкой. Нанести защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Перетянуть любой крепёж с моментом затяжки ниже 80% от указанного. Заменить крепёж с коррозией, поражающей более 5% площади поверхности, или с глубиной язвенной коррозии более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образцов. Каждые 5 лет: заменить все критические крепежи независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и стандарты
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Частые вопросы
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →