
Крепёж для вентиляционных воздуховодов: пластик vs нержавеющая сталь для горнодобычи
Для подвески вентиляционных воздуховодов в шахтах выбирайте между пластиковыми кронштейнами PA66 (лёгкая нагрузка, сухие выработки) и кронштейнами из нержавеющей стали 304 (тяжёлая нагрузка, коррозионно-агрессивные среды). Сравните грузоподъёмность, коррозионную стойкость и риски монтажа, чтобы избежать обрыва воздуховодов и нарушения вентиляции.
Аудит рисков // Инженерная диагностика
Руководство по ловушкам закупок
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Крюк-кронштейн отрывается при ударе взрыва, вызывая обрыв воздуховода
Корректирующие меры
Риск-02
Пластиковый крюк стареет и трескается в высокотемпературной шахте
Корректирующие меры
Риск-03
Металлическая цепь корродирует и разрушается во влажной среде с содержанием серы
Корректирующие меры
Особенности условий эксплуатации
Ключевые различия между пластиковыми и нержавеющими крепежами для воздуховодов
Выбор неправильного материала кронштейна может привести к обрыву воздуховодов, остановке вентиляции и скоплению газов. Основные различия заключаются в грузоподъёмности, коррозионной стойкости и усталостной ударной прочности
Что проверить
- 1Пластиковые кронштейны PA66: грузоподъёмность 50кг, огнестойкий класс V-0, подходят для сухих выработок с диаметром воздуховодов <600мм; риск усталостного разрушения при ударах взрыва через 3-6 месяцев
- 2Кронштейны из нержавеющей стали 304: грузоподъёмность 100кг, коррозионно-стойкие, подходят для влажных коррозионных сред с диаметром воздуховодов 600-1000мм; срок службы 8-12 лет
- 3Для воздуховодов особо крупного диаметра >1000мм или условий с высоким горным давлением требуются кованые кронштейны из Q235B с грузоподъёмностью 200кг; пластиковые или стандартные нержавеющие могут выйти из строя
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Диаметр воздуховода | Определяет требуемую грузоподъёмность; недостаточный кронштейн рискует перегрузкой | Указать диапазон диаметров воздуховодов и выбрать кронштейн с грузоподъёмностью ≥ вес воздуховода × запас прочности |
| Коррозионная агрессивность среды | Пластик деградирует при высокой температуре; углеродистая сталь корродирует во влажных/SO₂ средах | При влажности >90% или SO₂ ≥20ppm указывать 304 нержавеющую сталь или горячее цинкование Q235B |
| Частота ударов от взрывов | Повторяющиеся удары вызывают усталостное разрушение пластиковых крюков в течение месяцев | При частых взрывах указывать кронштейны из нержавеющей или кованой стали; включать антивибрационные стопорные гайки |
| Требования к сроку службы | Срок службы пластика 3-5 лет; нержавеющей стали 8-12 лет; Q235B 15-20 лет | Подбирать материал кронштейна под требуемый срок службы |
Грузоподъёмности и сроки службы указаны для стандартных условий; фактическая производительность зависит от монтажа и обслуживания
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Схема подвески: китайские S-образные крюки vs североамериканские крюки с двойным замком
Один рукав — две системы подвески: на шахтах Китая обычно применяют несущий трос/канат + S-образные крюки, тогда как североамериканские OEM используют несущий трос с крюками двойного запирания. Шаг подвески — от одного крюка через каждые 0.5 м до одной точки через каждые 10 м, и база приемки различается так же сильно — сравнение ниже.
| Показатель | Распространенная практика в Китае | Практика североамериканского OEM (ABC) |
|---|---|---|
| Линия подвески | Стальной канат/прядь на всю длину + S-образные крюки | Несущий трос + крюки с двойным замком (A-3) |
| Шаг подвески | Традиционно одна точка через каждые 10 м; на ряде шахт уплотнено до 5 м | Рекомендуется один крюк через каждые 2 ft (0.5 м) |
| Рукава большого диаметра/тяжелые | — | Рукава ≥48″ — с двойными подвесными швами; рукава >54″ — с авиационным тросом внутри несущего троса |
| Влияние на утечки | Кейс реконструкции с уплотнением шага с 10 м до 5 м: утечка на 100 м 12%→3% (источник — внутренний регламент предприятия, средняя достоверность) | Бюллетень OEM фиксирует практику монтажа |
| Базис приемки | Определяется вентиляционным участком шахты на уровне рабочей процедуры (единого коммерческого стандарта нет) | Подвесы поставляются в комплекте с рукавом; приемка — по спецификации OEM |
Шаг и практика — по архиву: ABC — один крюк через каждые 2 ft (0.5 м), двойные подвесные швы ≥48″, авиационный трос внутри несущего троса >54″, подвесы поставляются вместе с рукавом[^12]; уплотнение шага с 10 м до 5 м и результат по утечкам 12%→3% — кейс реконструкции одной шахты (источник — внутренний регламент предприятия, средняя достоверность)[^20]; для крепежа подвески нет единого коммерческого стандарта, выбор задается на уровне рабочей процедуры шахты ([^19][^20]).
Технический справочник отрасли
Один ослабший подвес: как пошагово падает расход воздуха у забоя
Отказ подвески редко происходит одномоментно — как только крюк ослаб, шаг увеличился или трос провис, рукав начинает провисать и изгибаться, и потери расхода воздуха нарастают постепенно. Цепочка показывает причинность; планируйте осмотры в том же порядке.
- 1Ослабший крюк, чрезмерный шаг или провисший трос — рукав провисает под собственным весом, изгибаясь к почве
- 2Изгиб резко повышает местное сопротивление — расход на конце падает, растет потребная мощность вентилятора и смещается рабочая точка вентилятора
- 3Эффективный расход воздуха у забоя становится недостаточным — разбавление газа срывается и растет риск скопления газа
- 4Масштаб для ориентира: в кейсе реконструкции одной шахты уплотнение шага подвески с 10 м до 5 м снизило утечку на 100 м с 12% до 3% (источник — внутренний регламент предприятия, средняя достоверность)
- 5Защита: ежедневные проверки хомутов стыков, герметизации лентой и ослабления стыков, повторяемые по мере подвигания забоя — «подтянуть, когда провисло» — единственная точка оперативного управления в этой цепочке
Механизм — по архиву §2 FM-2 (GSE 2022[^17]): ослабший крюк / чрезмерный шаг / провисший трос → провисание, изгиб и контакт с почвой → резкий рост местного сопротивления → падение расхода на конце, рост потребляемой мощности вентилятора, смещение рабочей точки; цепочка последствий утечка → дефицит → срыв разбавления газа — по §2 FM-1 ([^16]); 12%→3% — кейс реконструкции одной шахты ([^20], средняя достоверность); практика ежедневного осмотра — из руководства производителя рукавов по техобслуживанию[^21].
Технический справочник отрасли
Приемка подвесов: нормативные цифры vs цифры рабочей практики
При приемке подвесов часто опираются не на тот уровень требований: одни цифры — пункты Правил безопасности в угольных шахтах, другие — лишь распространенная рабочая практика шахт. Разведите эти четыре позиции — и база приемки останется на правильном уровне.
- Жесткие нормативные цифры — только для проходки ствола: ст. 95 Правил безопасности в угольных шахтах — коэффициент запаса прочности подвесного каната ≥5 и подвесного устройства ≥8 для рукава, повторная проверка по циклу осмотра проходческого оборудования ствола
- «Каждое кольцо подвешено, каждое кольцо нагружено» — формулировка из регламента предприятия и оценки стандартизации работ, а не пункт правил — ноль вхождений при полнотекстовом поиске в редакциях 2022 и 2025 годов
- Расстояния от конца рукава до забоя — угольный забой ≤5 м, полупородный забой ≤8 м, породный забой ≤10 м — отраслевая традиция, а не пункты правил; точные метры различаются по шахтам
- На крепеж подвески рукава (S-образные крюки, крюки, хомуты) нет отдельного стандарта на продукцию — выбор фактически задается вентиляционным участком шахты на уровне рабочей процедуры. Согласуйте заявки с регламентом эксплуатирующей организации; не ссылайтесь на стандарт на продукцию рукава как на стандарт крепежа
Коэффициенты запаса при проходке ствола ≥5/≥8 — пункты ст. 95 Правил безопасности в угольных шахтах ([^1]); «каждое кольцо подвешено, каждое кольцо нагружено» — формулировка из регламента предприятия/оценки стандартизации, ноль вхождений в тексте правил ([^1][^19]); расстояния от конца рукава до забоя — отраслевая традиция (ответы из экзаменационного банка), различаются по шахтам ([^19]); для крепежа подвески рукава нет отдельного стандарта, выбор — на уровне рабочей процедуры (§3 L100) [^19][^20].
Технический справочник отрасли
Крюк подвески несет не только собственный вес рукава
Подбирайте подвесы исходя в первую очередь из условий площадки: четыре класса нагрузок определяют форму и материал крюка, а один нормативный базис в конце также задает направление по материалам.
Спектр нагрузок и нормативный базис — оба из архива §1 ([^11][^12][^15][^21][^1]), без новых цифр вне архива.
Технический справочник отрасли
Границы применимости стандартов: воздуховод стандартизирован, крепеж — нет
Сверяйте номера стандартов до заказа: на корпус воздуховода и его огнестойкость действуют актуальные стандарты, а на подвесную арматуру отдельного стандарта нет. Ссылайтесь в пределах этих границ и не опирайте приемку на неподходящий номер.
Номера стандартов и нормативные основания — все из архива §3 ([^1][^2][^3][^4][^5][^6][^7][^8]) — только номера стандартов и область применения, без воспроизведения таблиц стандартов или данных пунктов (красная линия 9); MA = знак безопасности шахтной продукции.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант А · Пластиковый стандартный крюк-кронштейн PA66 | B · Вариант Б · Усиленный кронштейн из нержавеющей стали 304 | C · Вариант В · Экстремально усиленный кронштейн Q235B | |
|---|---|---|---|
| 1. ОДИНОЧНЫЙ ПЛАСТИКОВЫЙ КРЮК-КРОНШТЕЙН | |||
| Спецификация | Грузоподъёмность 50кг, PA66+GF30, огнестойкий класс V-0 | Грузоподъёмность 100кг, 304 точное литьё + полировка | Грузоподъёмность 200кг, Q235B ковка + горячее цинкование |
| Материал | PA66 | 304 | Q235B |
| Класс | Огнестойкий класс V-0 | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 2. МНОГОКОМПОНЕНТНЫЙ КРЮК-КРОНШТЕЙН | |||
| Спецификация | 2-3 элемента, литьё, расстояние 200мм | φ6мм, Q235B горячее цинкование, регулируемая длина | φ8мм, 40CrNiMoA закалённая и отпущенная, разрывная сила ≥30кН |
| Материал | — | Q235B | 40Cr |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 3. АНКЕРНЫЙ БОЛТ | |||
| Спецификация | M8×40, нейлоновый распорный элемент + оцинкованный винт | EPDM атмосферостойкая резина, толщина 3мм, предотвращает износ воздуховода | Керамика Al2O3, выдерживает напряжение 35кВ, дугостойкость |
| Материал | Нейлон | EPDM | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 4. ПРОТИВОСКОЛЬЗЯЩАЯ РЕЗИНОВАЯ ПРОКЛАДКА | |||
| Спецификация | Уплотнение из EPDM-резины, предотвращает износ воздуховода | M10-M16, нержавеющая сталь A2-70 + шайба Nordlock | RFID-чип, записывает время установки и данные об осмотрах |
| Материал | EPDM | 70 нержавеющая сталь | EPDM резина |
| Класс | — | A2-70 | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 5. ИДЕНТИФИКАЦИОННАЯ ТАБЛИЧКА | |||
| Спецификация | Материал PVC, маркировка характеристик и направления потока | Эпоксидный грунт с высоким содержанием цинка, устойчивость к соляному туману 500ч | Гидравлический динамометрический ключ, управляемое предварительное натяжение ±5% |
| Материал | PVC | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
Руководство по выбору
Как выбрать решение для подвески на основе диаметра воздуховода?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условия эксплуатации | Рекомендуемый вариант | Ключевое основание |
| Воздуховод малого диаметра (<600mm), сухая выработка | Вариант A: пластиковый подвесной крюк PA66 (нагрузка 50kg, PA66+GF30 огнестойкость V-0) + нейлоновый распорный дюбель (M8×40) + противоскользящая прокладка EPDM | C3 по ISO 12944-2 сухая выработка; ударная прочность PA66+GF30 на >50% выше, чем у чистого PA66; V-0 соответствует требованиям пожарной безопасности для шахтных воздуховодов |
| Воздуховод среднего диаметра (600-1000mm), влажная коррозионная среда | Вариант B: U-образный подвесной крюк из нерж. стали 304 SS (нагрузка 100kg, точное литье + полировка) + оцинкованная цепь (φ6mm Q235B) + резиновая втулка EPDM (3mm) + самоконтрящаяся гайка A2-70 с шайбой Nordlock | C4 суровые условия по ISO 12944-2; 304 коррозионностойкая; срок службы 8-12 лет |
| Воздуховод особо большого диаметра (>1000mm) или высокое горное давление, сверхдлительный срок службы | Вариант C: усиленный металлический крюк Q235B (нагрузка 200kg, кованый + горячее цинкование) + цепь из спецсплава 40CrNiMoA (φ8mm, разрывное усилие ≥30kN) + керамический изоляционный вкладыш Al2O3 (выдерживает 35kV) | C5-M экстремальные условия по ISO 12944-2; несущая способность 200kg; длительный срок службы |
| Высокотемпературная шахта (60-80°C) | Использовать усиленный нейлон или материал PEEK с теплостойкостью ≥100°C и термостабилизаторами | У обычного пластика предел прочности при растяжении падает на 50%, а срок службы при 60-80°C составляет всего 3-6 месяцев, что ниже безопасного цикла ≥12 месяцев |
| Серосодержащая влажная выработка (влажность >90%, SO₂ ≥20ppm) | Выбирать цепь из 316L SS или из сплава горячего цинкования с антикоррозионным покрытием поверхности | Цепь из углеродистой стали корродирует со скоростью 0.5mm в год и выходит из строя через 1.5 года (при требуемых ≥3 лет); покрытие продлевает коррозионностойкий срок службы более 5 лет |
Вариант А · Пластиковый стандартный крюк-кронштейн PA66
Стандарт C3 по ISO 12944-2
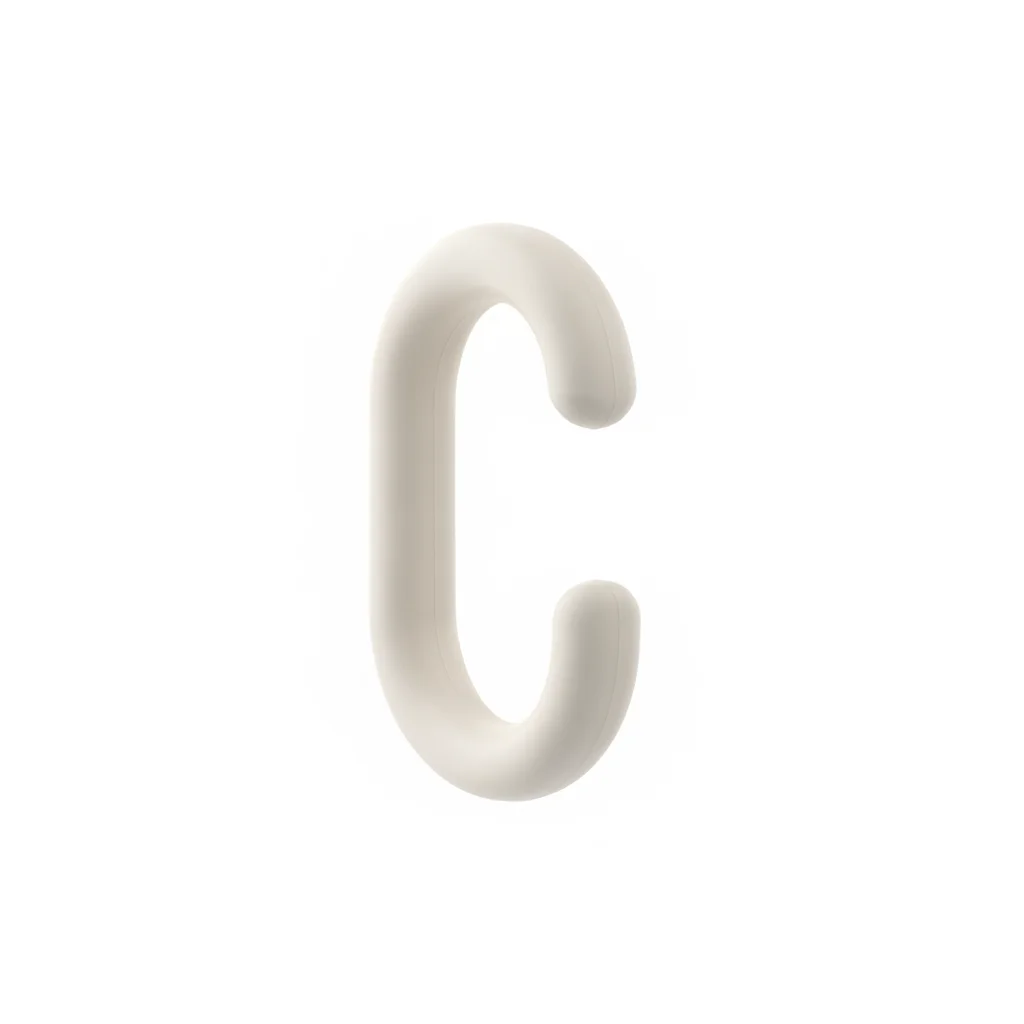
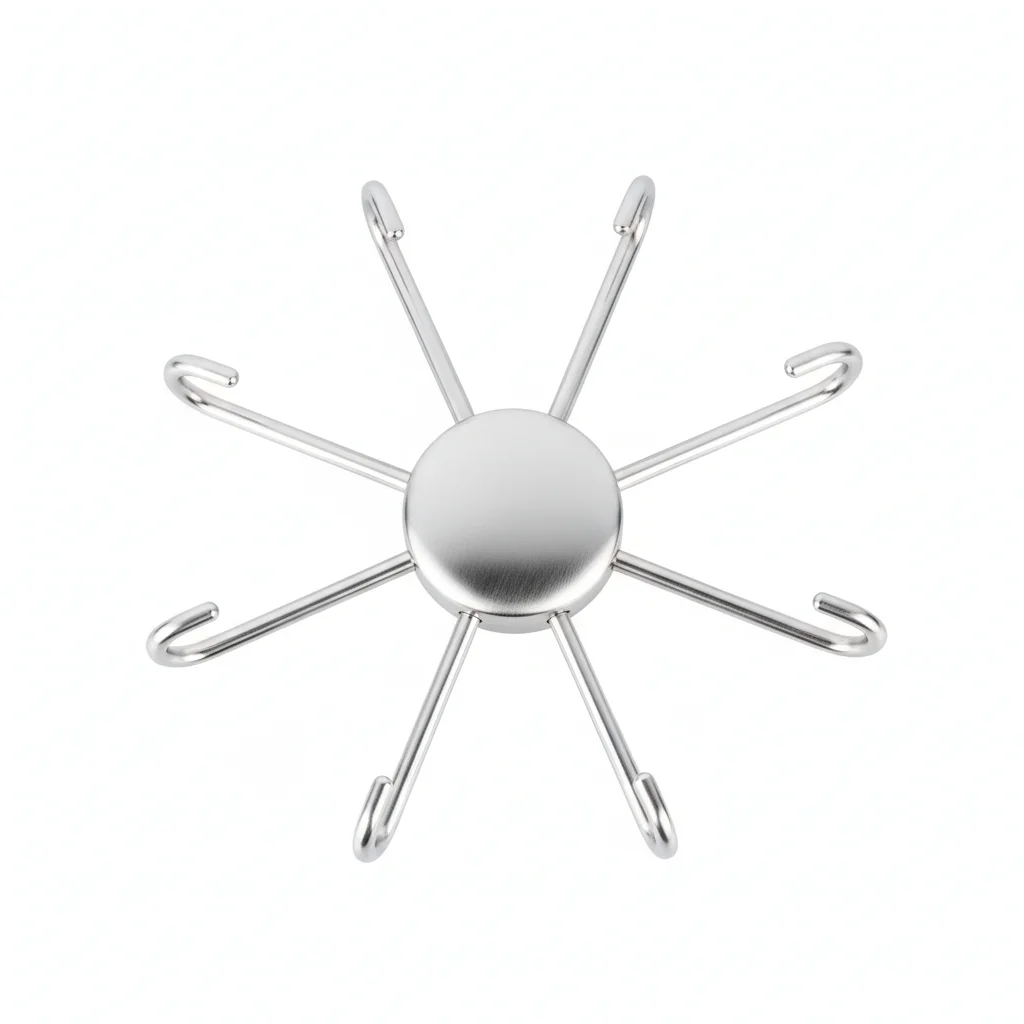
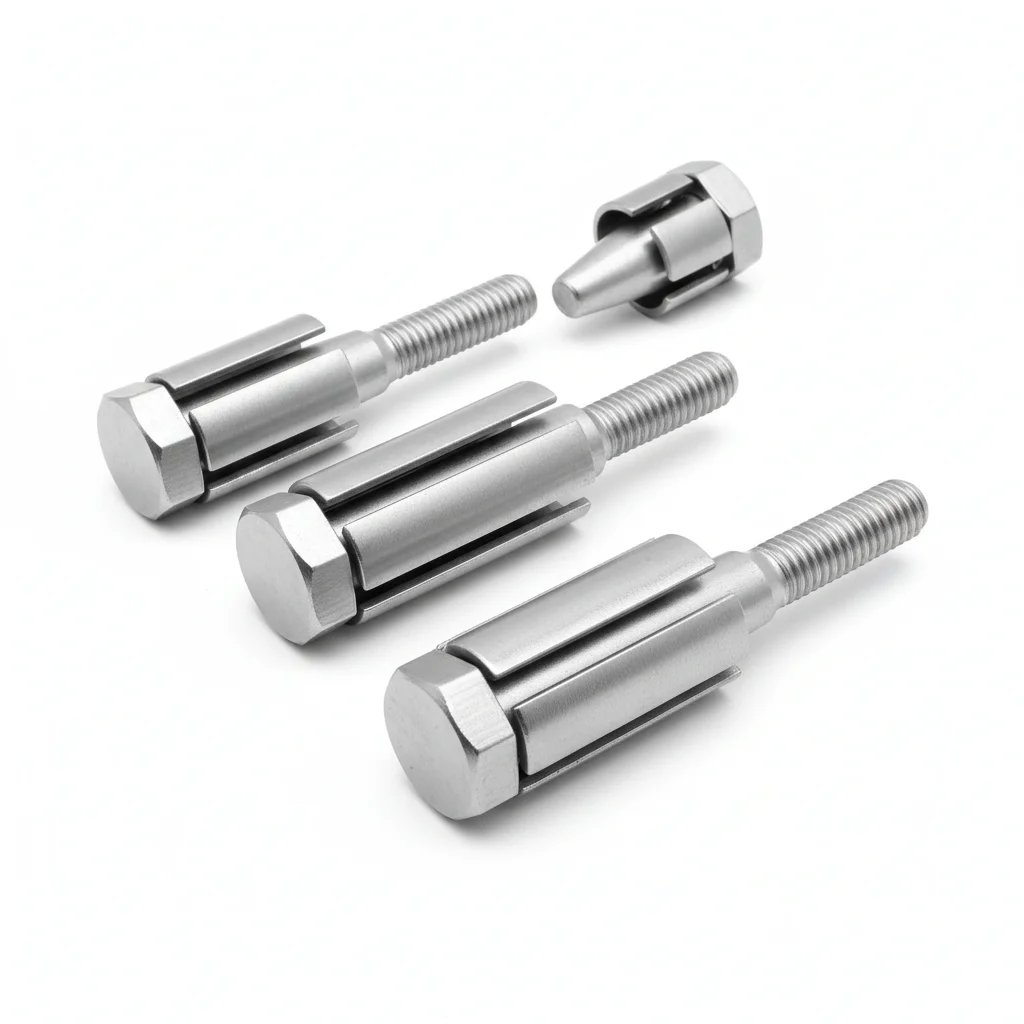
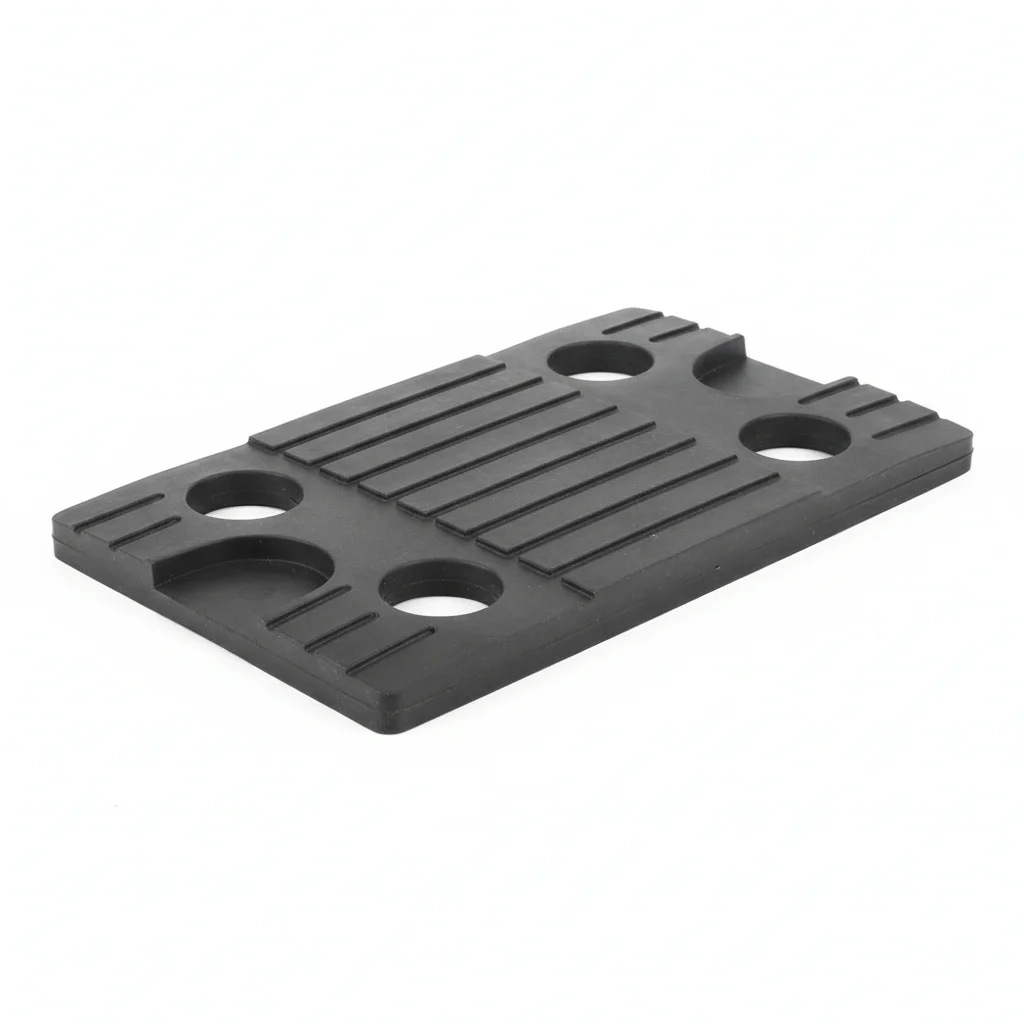
| Одиночный пластиковый крюк-кронштейн | Многокомпонентный крюк-кронштейн | Анкерный болт | Противоскользящая резиновая прокладка | Идентификационная табличка | |
|---|---|---|---|---|---|
| Спецификация | Грузоподъёмность 50кг, PA66+GF30, огнестойкий класс V-0 | 2-3 элемента, литьё, расстояние 200мм | M8×40, нейлоновый распорный элемент + оцинкованный винт | Уплотнение из EPDM-резины, предотвращает износ воздуховода | Материал PVC, маркировка характеристик и направления потока |
| Материал | PA66 | — | Нейлон | EPDM | PVC |
| Класс | Огнестойкий класс V-0 | — | — | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | PA66+GF30, огнестойкий класс V-0 | Расстояние 200мм | Нейлоновый распорный элемент + оцинкованный винт | Предотвращает износ воздуховода | Маркировка характеристик и направления потока |
Порядок монтажа
- Обезжирить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1мм на 100мм.
- Нанести состав для соединения на контактирующие поверхности. Установить крепёж с шайбой Бельвилля под головкой и гайкой.
- Проверить соосность в пределах 0.5мм. Затянуть звёздчатым способом. Момент затяжки 42 Нм +/-2 Нм динамометрическим ключом. Записать в журнал КК.
- Осмотреть все крепежные элементы на правильную посадку. Измерить 5% образца щупом.
- Нанести контрольную краску. Сфотографировать собранную конструкцию под 3 углами для пакета документов КК.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя при нагрузке ниже расчётной. Соединение разрушается в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Дотянуть любой крепёж, у которого момент ниже 80% от нормативного. Заменить крепёж, на котором коррозия затрагивает >5% площади поверхности или глубина язв >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критические крепежные элементы, независимо от состояния. Все находки документировать в CMMS с датой, ID проверяющего и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Вариант Б · Усиленный кронштейн из нержавеющей стали 304
Стандарт C4 агрессивный по ISO 12944-2
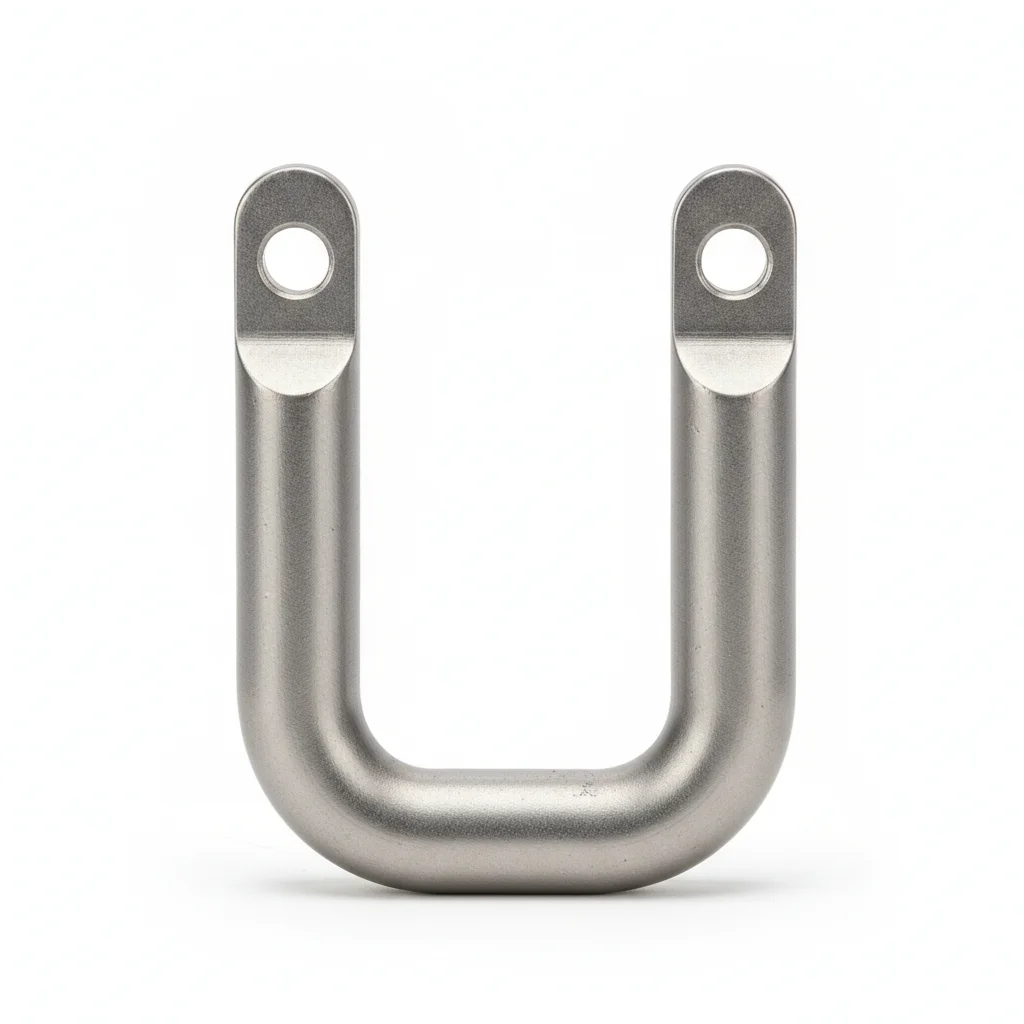
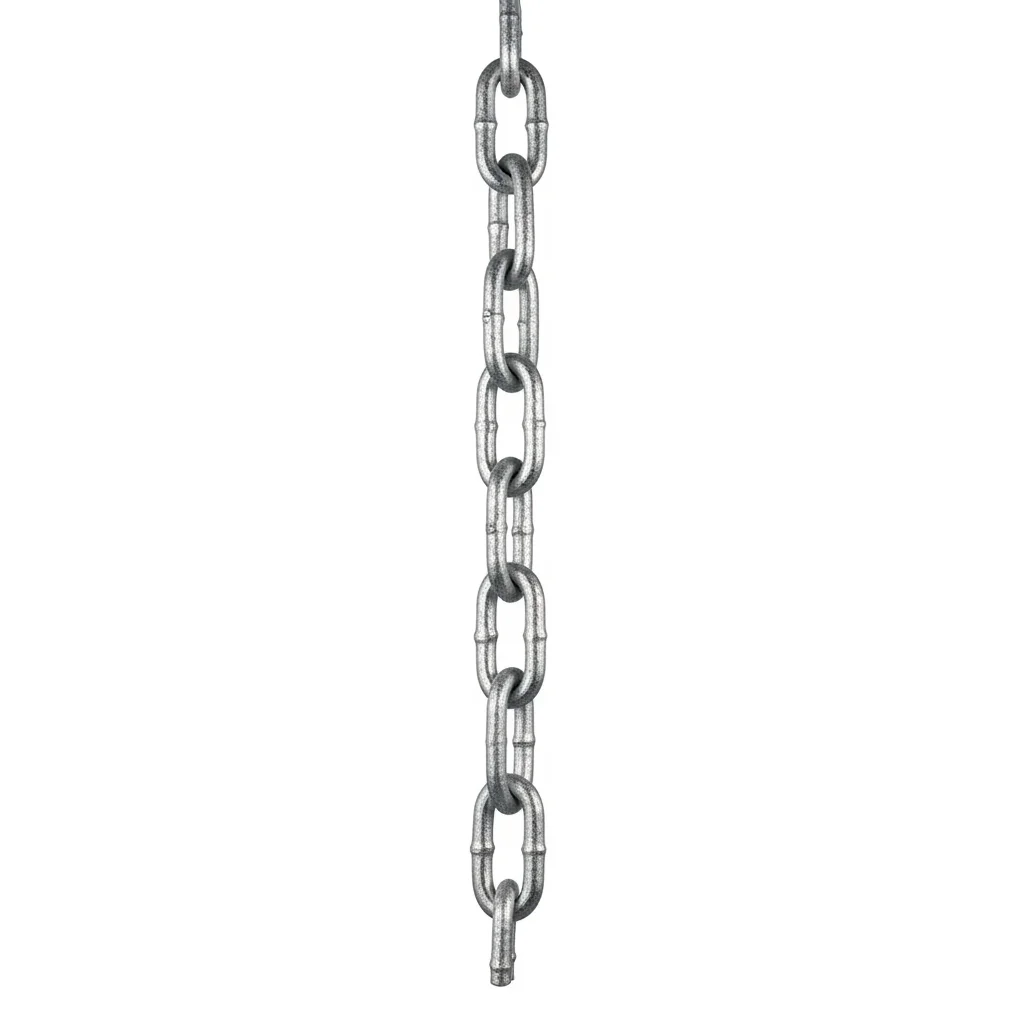

| U-образный крюк-кронштейн | Оцинкованная крепёжная цепь | Резиновая втулка | Антивибрационная стопорная гайка | Антикоррозийное покрытие | |
|---|---|---|---|---|---|
| Спецификация | Грузоподъёмность 100кг, 304 точное литьё + полировка | φ6мм, Q235B горячее цинкование, регулируемая длина | EPDM атмосферостойкая резина, толщина 3мм, предотвращает износ воздуховода | M10-M16, нержавеющая сталь A2-70 + шайба Nordlock | Эпоксидный грунт с высоким содержанием цинка, устойчивость к соляному туману 500ч |
| Материал | 304 | Q235B | EPDM | 70 нержавеющая сталь | — |
| Класс | — | — | — | A2-70 | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | 304 точное литьё + полировка | Регулируемая длина | Предотвращает износ воздуховода | Нержавеющая сталь A2-70 + шайба Nordlock | Устойчивость к соляному туману 500ч |
Порядок монтажа
- Обезжирить поверхности ацетоном. Проверить шероховатость поверхности Ra <3.2мкм.
- Нанести антикоррозийный состав для соединения, диапазон -20 до 150C. Использовать шайбы с покрытием PTFE.
- Проверить соосность по спецификации. Затянуть крестообразной последовательностью. Проверить 10% с помощью контрольного инструмента. Записать с данными об окружающей среде.
- Провести испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Заменить любые, не прошедшие пороговое значение.
- Нанести защитное покрытие от атмосферных воздействий. Установить контрольную пластину для мониторинга коррозии рядом с критическими узлами.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя при нагрузке ниже расчётной. Соединение разрушается в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Дотянуть любой крепёж, у которого момент ниже 80% от нормативного. Заменить крепёж, на котором коррозия затрагивает >5% площади поверхности или глубина язв >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критические крепежные элементы, независимо от состояния. Все находки документировать в CMMS с датой, ID проверяющего и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Вариант В · Экстремально усиленный кронштейн Q235B
Стандарт C5-M экстремальный по ISO 12944-2
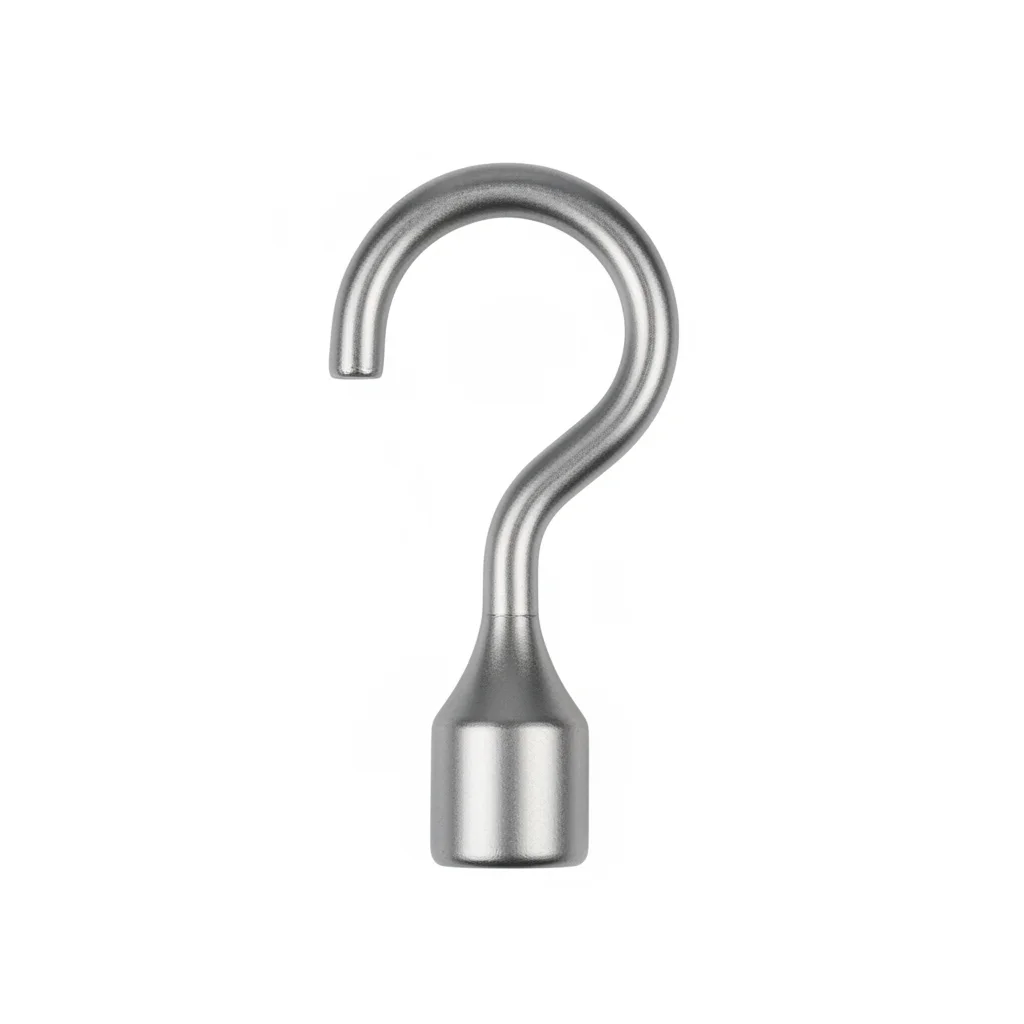
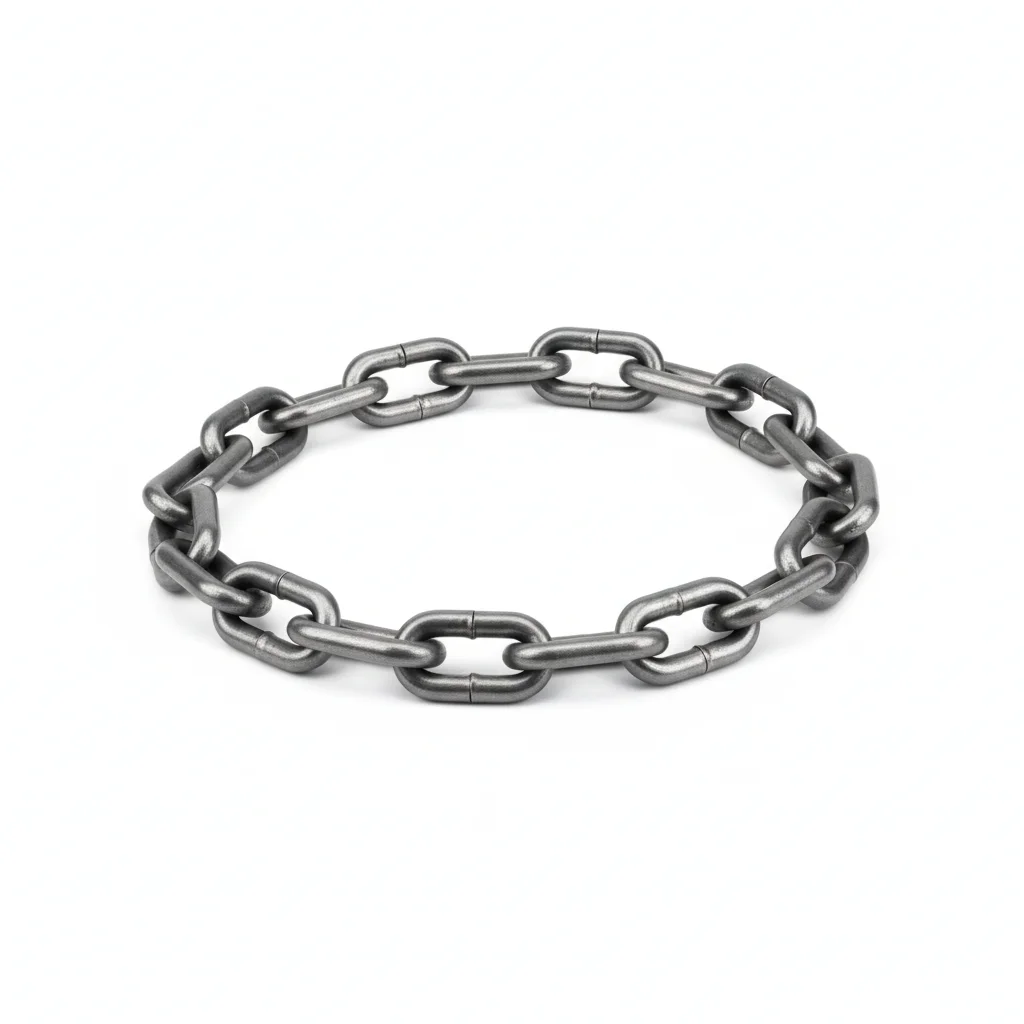
| Усиленный металлический крюк-кронштейн | Крепёжная цепь из специального сплава | Керамическая изоляционная футеровка | Смарт-метка мониторинга | Специализированный монтажный инструмент | |
|---|---|---|---|---|---|
| Спецификация | Грузоподъёмность 200кг, Q235B ковка + горячее цинкование | φ8мм, 40CrNiMoA закалённая и отпущенная, разрывная сила ≥30кН | Керамика Al2O3, выдерживает напряжение 35кВ, дугостойкость | RFID-чип, записывает время установки и данные об осмотрах | Гидравлический динамометрический ключ, управляемое предварительное натяжение ±5% |
| Материал | Q235B | 40Cr | — | EPDM резина | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Q235B ковка + горячее цинкование | Разрывная сила ≥30кН | Дугостойкость | Записывает время установки и данные об осмотрах | Управляемое предварительное натяжение ±5% |
Порядок монтажа
- Обезжирить метилэтилкетоном (МЭК). Проверить шероховатость поверхности Ra <1.6мкм.
- Нанести морской антикоррозийный состав, диапазон -50 до 200C. Использовать шайбы, инкапсулированные PTFE.
- Проверить соосность в пределах 0.3мм. Затянуть гидравлическим натяжным устройством. Контроль состава (PMI) 10% образца. Документировать для аудита соответствия.
- Провести неразрушающий контроль (НК) 10% образца красителем. Заменить любые с дефектами в виде трещин.
- Нанести защитный герметик по спецификации. Установить постоянное средство мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя при нагрузке ниже расчётной. Соединение разрушается в рабочих условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Дотянуть любой крепёж, у которого момент ниже 80% от нормативного. Заменить крепёж, на котором коррозия затрагивает >5% площади поверхности или глубина язв >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменить все критические крепежные элементы, независимо от состояния. Все находки документировать в CMMS с датой, ID проверяющего и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая база и справочные стандарты
Общие методы испытаний и правила оценки огнестойких и антистатических характеристик безопасности полимерных изделий для угольных шахт
Система мониторинга безопасности шахтной вентиляцииИдентификация знаков безопасности для горнодобывающей продукции
Шахтный вентиляционный воздуховодНадувной вентиляционный воздуховод из тканого полотна для угольных шахт
Стальной канатСиловые кабели с экструдированной изоляцией на номинальное напряжение от 1 кВ до 35 кВ (справочная информация по огнестойкости)
Шахтный вентиляционный воздуховодСтандартная спецификация для хромовых и хромоникелевых нержавеющих стальных листов, полос и рулонов (стандарт для материала 304)
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →