
Сравнение материалов болтов стыковых накладок для сохранения предварительного натяга в рельсовом стыке
Ударные нагрузки колёс на рельсы вызывают ослабление преднатяга стыковых болтов, поэтому для лёгкого рельсового транспорта, метро и тяжелогрузных железных дорог материал болтов подбирается по нагрузке на ось: стандартные болты из 45# — при нагрузке на ось ≤17 т, высокопрочные болты из 40Cr — при 17-23 т, специальный сплав 40CrNiMoA — при >23 т. Контроль момента затяжки и стопорные шайбы — ключ к сохранению жёсткости стыка.
Аудит рисков // Инженерная диагностика
Руководство по ошибкам закупок
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Ослабление болтов стыковых накладок при ударе колеса по рельсу
Корректирующие меры
Риск-02
Уменьшение предварительного натяга высокопрочных болтов ведет к недостаточной жесткости стыка
Корректирующие меры
Риск-03
Риск усталостного разрушения болтов из специального сплава в коррозионных средах
Корректирующие меры
Особенности условий эксплуатации
Контрольные точки сохранения предварительного натяга в болтовых соединениях рельсового стыка
Уменьшение предварительного натяга является основным режимом отказа болтов стыковых накладок при циклическом ударе колеса по рельсу. Выбор материала болта, класса гайки и шайбы против ослабления напрямую влияет на удержание момента затяжки и жесткость стыка. Ниже приведены ключевые контрольные точки для спецификации и проверки сборок болтов стыковых накладок
Что проверить
- 1Класс болта vs. Осевая нагрузка: Класс 8.8 (Q235B) для легкорельсового транспорта, класс 10.9 (40Cr) для метрополитена, класс 12.9 (40CrNiMoA) для тяжеловозных линий — более высокие классы противостоят уменьшению предварительного натяга при более высоких ударных силах
- 2Спецификация момента затяжки: TB/T 2345 требует минимального момента для болтов класса 10.9; проверяйте момент после начальной эксплуатации — если потеря превышает допустимый предел, переходите на клиновые шайбы против ослабления или более высокий класс
- 3Подбор гайки и шайбы: Используйте гайку класса 8 с болтом класса 8.8, гайку класса 10 с болтом класса 10.9 и гайку класса 12 с болтом класса 12.9 — несоответствие классов гайки приводит к срыву резьбы при динамической нагрузке
- 4Выбор покрытия: Соответствуйте покрытие категории коррозионной агрессивности (C3, C4, C5) по ISO 12944-2; используйте Dacromet или фосфатирование для C4/C5 для предотвращения заедания и коррозионной усталости
- 5Интервал осмотра: Повторная затяжка каждые 6 месяцев или 250 рабочих часов
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Материал и класс болта | Определяет предел прочности при растяжении и усталостную стойкость при циклическом ударе | Q235B класс 8.8 для легкорельсового транспорта; 40Cr класс 10.9 для метрополитена; 40CrNiMoA класс 12.9 для тяжеловозных линий |
| Проверка момента затяжки и предварительного натяга | Обеспечивает жесткость стыка и предотвращает ослабление | Начальный момент по TB/T 2345; повторная затяжка после начальной усадки |
| Тип шайбы против ослабления | Пружинные шайбы могут не предотвращать потерю предварительного натяга при высокой вибрации; клиновые шайбы обеспечивают лучшее удержание | Клиновые шайбы Nordlock для метрополитена и тяжеловозных линий; пружинные шайбы допустимы для легкорельсового транспорта |
| Покрытие и защита от коррозии | Коррозия снижает усталостный срок службы; коррозионное растрескивание под напряжением в прибрежных/тоннельных средах | Dacromet или фосфатирование для C4; эпоксидный цинконаполненный + полиуретан для C5 |
| Расписание осмотра и замены | Предотвращает недиагностированное уменьшение предварительного натяга и разрушение стыка | Осмотр каждые 6 месяцев; замена крепежа при коррозии >5% площади или ямках за пределами допустимого; полная замена каждые 5 лет |
Все значения момента затяжки и интервалы осмотра должны быть подтверждены по стандартам конкретного проекта и условиям осевой нагрузки
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Крепеж специального железнодорожного назначения: сертификационные барьеры и каналы закупки
Стыковые болты накладок — не стандартный крепеж общего назначения: крепеж рельсовых стыков входит в перечень проприетарной продукции, и сертификация является первым барьером при закупке. Пружинные клеммы, болты тормозных дисков и болты остряков стрелочных переводов из той же группы имеют каждый свой барьер; правильно учитывайте различия, и ни один запрос коммерческого предложения не будет содержать котировку проприетарной детали по спецификации детали общего назначения.
| Деталь | Статус | Сертификация и канал закупки | Почему нельзя закупать как деталь общего назначения |
|---|---|---|---|
| Стыковые болты накладок | Изделие специального железнодорожного назначения | Сертификация железнодорожной продукции CRCC | Несущие соединители стыка, обеспечивающие жесткость стыка и безопасность движения — не складской крепеж общего назначения |
| Пружинные клеммы (упругие рельсовые скрепления) | Изделие специального железнодорожного назначения | Сертификация CRCC, более высокий барьер | Термообработка пружинной стали — проприетарная технология; сертификационный барьер высокий |
| Болты тормозных дисков | Изделие специального железнодорожного назначения | Сертификация поставщика тормозной системы | Болты из стали 42CrMo для высоких температур, часть тормозной системы |
| Болты остряков (стрелочных электроприводов) | Изделие специального железнодорожного назначения | Проприетарные комплектующие системы стрелочного перевода | Эксклюзив системы стрелочного перевода; замены общего назначения нет |
| Болты для ограждений с W-образным профилем | Деталь общего назначения муниципального применения | Перекрывается существующими общепромышленными/муниципальными линейками общего назначения; новая продуктовая линейка не требуется | Стандартный крепеж общего назначения, большой объем — около десятков тысяч на одну дорогу на проект; M16 класс прочности 8.8 горячее цинкование |
Объем потребности в болтах для дорожных ограждений (десятки тысяч на одну дорогу) является оценкой порядка величины, зависящей от масштаба сети; детали сертификации — согласно действующим правилам сертификации железнодорожной продукции.
Технический справочник отрасли
Заказ стыковых болтов накладок: сертификация и прослеживаемость партий — четыре пункта
Проприетарные детали закупаются по иной логике, чем детали общего назначения: после размера и цены следуют сертификация и квалификация. Включите эти четыре пункта в запрос коммерческого предложения, и они отсекут большинство несертифицированных каналов.
- Сначала квалификация поставщика: стыковые болты накладок — проприетарные железнодорожные детали — запрашивайте сертификацию железнодорожной продукции CRCC до обсуждения размера и цены
- Смежные детали различаются по барьеру: для пружинных клемм барьер CRCC выше (термообработка пружинной стали — проприетарная технология) — те же сертификационные документы, что подходят для стыковых болтов, не применяются
- Болты тормозных дисков и остряков следуют своим системам: сертификация поставщика тормозной системы и проприетарные комплектующие системы стрелочного перевода — не включайте их в запрос по стыковым болтам
- Прослеживаемость партий: сертификационные документы и заводские сертификаты поставляются с каждой партией; отклоняйте партии без сертификационных документов — ничего непрослеживаемого на путь не допускается
Оценки порядка величины не используются; детали приемки — согласно действующим правилам сертификации железнодорожной продукции.
Технический справочник отрасли
Проприетарный железнодорожный крепеж: сертификация кратко
Каждая деталь из семейства стыковых болтов упирается в сертификационный барьер — соотнесите каждую деталь с ее барьером до заказа.
Оценки порядка величины не используются; детали барьеров — согласно действующим правилам сертификации железнодорожной продукции.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант A · стандартный болт стыковой накладки из 45# | B · Вариант B · Высокопрочный болт стыковой накладки из 40Cr | C · Вариант C · Экстремальный болт стыковой накладки из 40CrNiMoA | |
|---|---|---|---|
| 1. БОЛТ СТЫКА | |||
| Спецификация | M24×145, 45# горячее цинкование, класс 8.8 | M27×160, 40Cr закаленная и отпущенная, класс 10.9 | M30×180, 40CrNiMoA вакуумная дегазация, класс 12.9 |
| Материал | 45# | 40Cr | 40Cr |
| Класс | Класс 8.8 | Класс 10.9 | Класс 12.9 |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| 2. ГАЙКА | |||
| Спецификация | M24, класс 8, покрытие Dacromet | M27, класс 10, фосфатированная | M30, класс 12, кадмированная |
| Класс | Класс 8 | Класс 10 | Класс 12 |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| 3. ПРУЖИННАЯ ШАЙБА | |||
| Спецификация | φ24, 65Mn термообработанная | φ27, клиновая конструкция | φ30, точное литье из Inconel 625 |
| Материал | 65Mn | — | — |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| 4. ПЛОСКАЯ ШАЙБА | |||
| Спецификация | φ24, Q235B горячее цинкование | φ27, 40Cr термообработанная | φ30, 316L сплошная ковка |
| Материал | Q235B | 40Cr | 316L |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| 5. АНТИКОРРОЗИОННАЯ СМАЗКА | |||
| Спецификация | Литиевая смазка NLGI-2, наносится на резьбу для предотвращения заедания | Эпоксидный цинконаполненный грунт + полиуретановое верхнее покрытие, стойкость к солевому туману 1000ч | Чип RFID, фиксирует время установки и предварительный натяг |
| Материал | — | Полиуретан | EPDM Резина |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
Руководство по выбору
Как выбрать решение для болтов стыковых накладок в зависимости от осевой нагрузки?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Легкорельсовый транспорт/трамвай, осевая нагрузка ≤17t | План A · Стандартные стыковые болты из стали 45# | Сталь 45#, горячее цинкование, класс прочности 8.8 (M24×145), минимальная стоимость |
| Метро/пригородное сообщение, осевая нагрузка 17-23t | План B · Высокопрочный стыковой болт из стали 40Cr | Сталь 40Cr, закалка с отпуском, класс прочности 10.9, предел прочности при растяжении ≥1040MPa, длительный срок службы |
| Тяжеловесное/высокоскоростное движение, осевая нагрузка >23t | План C · Стыковой болт повышенной прочности из стали 40CrNiMoA | Сталь 40CrNiMoA, вакуумная дегазация, класс прочности 12.9 (M30×180), безопасно и надежно |
| Прибрежная/тоннельная влажная среда, осевая нагрузка >23t | План C с цинк-никелевым покрытием или покрытием Dacromet | Покрытие по ISO 1461, предварительный натяг 50%-60% от предела текучести для предотвращения коррозионного растрескивания под напряжением |
Вариант A · стандартный болт стыковой накладки из 45#
Для лёгкого рельсового транспорта и трамваев с нагрузкой на ось ≤17 т применяются болты из 45# с горячим цинкованием класса прочности 8.8; расчётный срок службы 15-25 лет; необходимо учитывать частые пуски и остановки и боковые ударные нагрузки в кривых.
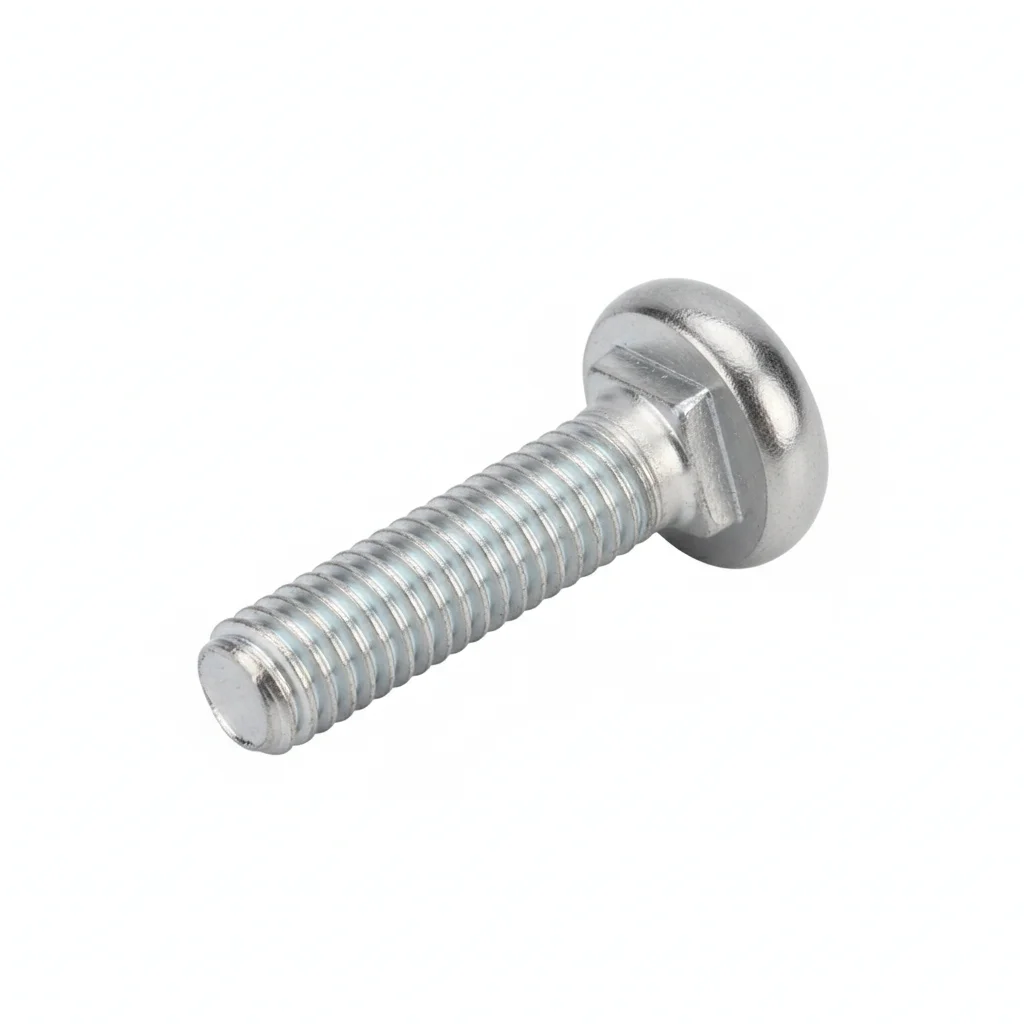
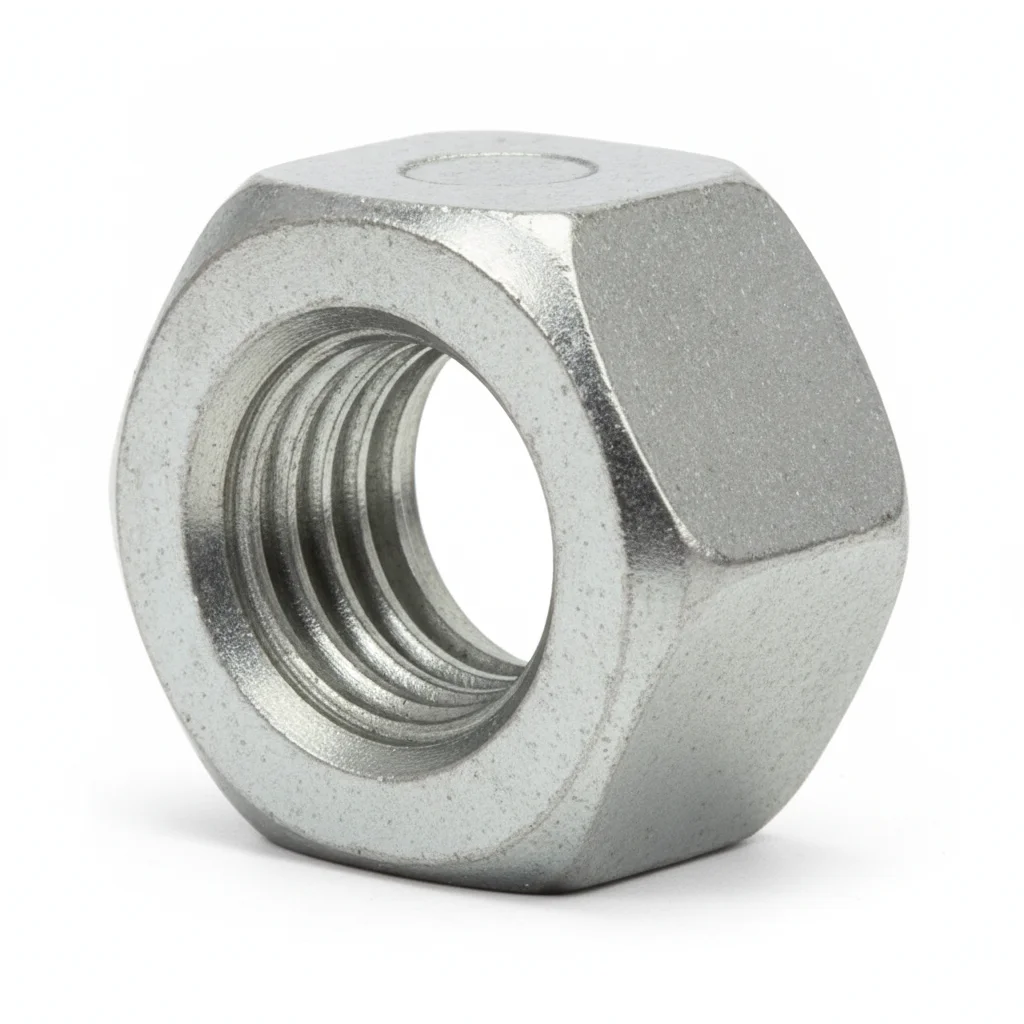
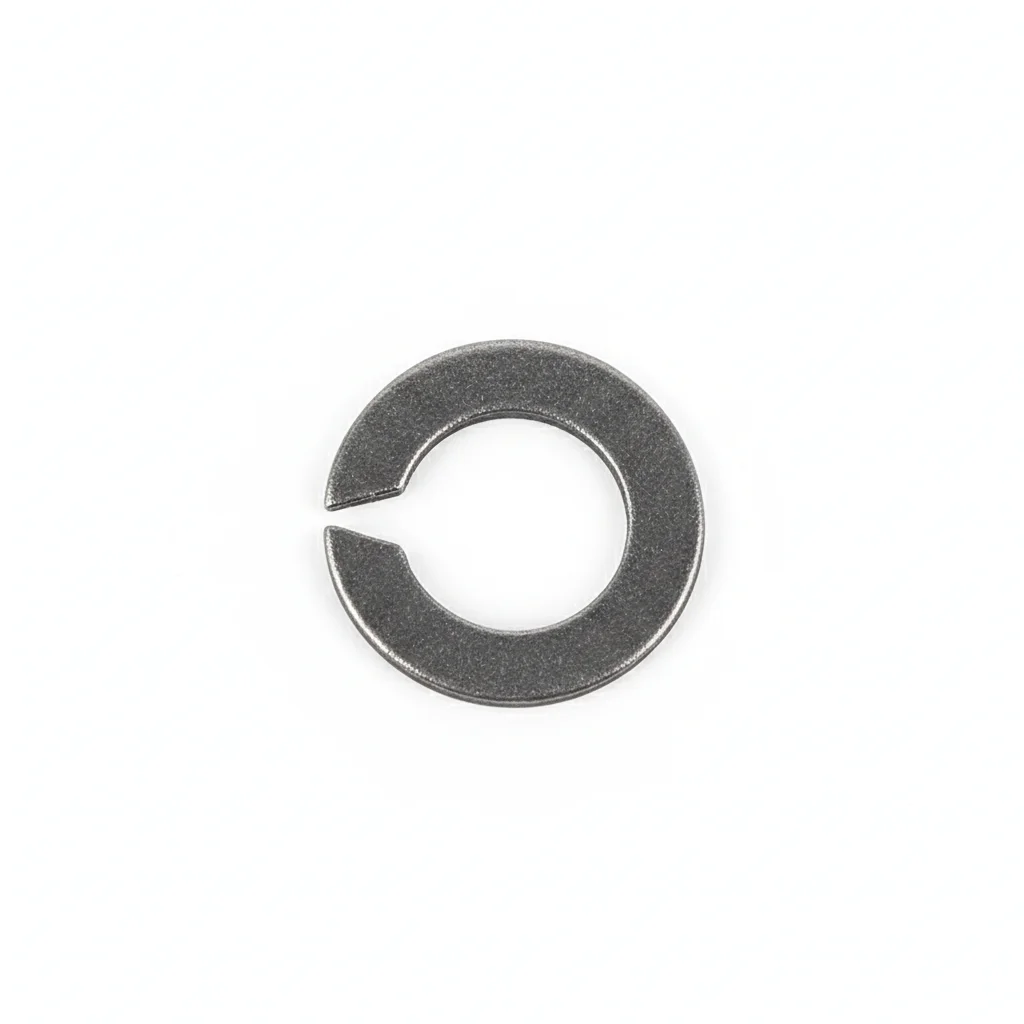

| Болт стыка | Гайка | Пружинная шайба | Плоская шайба | Антикоррозионная смазка | |
|---|---|---|---|---|---|
| Спецификация | M24×145, 45# горячее цинкование, класс 8.8 | M24, класс 8, покрытие Dacromet | φ24, 65Mn термообработанная | φ24, Q235B горячее цинкование | Литиевая смазка NLGI-2, наносится на резьбу для предотвращения заедания |
| Материал | 45# | — | 65Mn | Q235B | — |
| Класс | Класс 8.8 | Класс 8 | — | — | — |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Класс 8.8 | Класс 8, покрытие Dacromet | 65Mn термообработанная | Q235B горячее цинкование | Наносится на резьбу для предотвращения заедания |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1 мм на 100 мм.
- Нанесите стыковочную пасту на контактные поверхности. Установите крепеж с пружинной шайбой Belleville под головкой болта и гайкой.
- 3. Предварительная сборка: последовательно наденьте на стыковой болт из 45# (M24×145, класс прочности 8.8) пружинную шайбу (65Mn, термообработка) и плоскую шайбу (Q235B, горячее цинкование); обратите внимание, что разрез пружинной шайбы должен быть направлен в сторону гайки.
- Осмотрите все крепежные изделия на правильность посадки. Измерьте 5% образца с помощью щупа.
- Нанесите метку герметиком момента затяжки. Сфотографируйте собранное соединение с 3 ракурсов для документального пакета ОТК.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже проектной нагрузки. Соединение разрушается в рабочих условиях в первый год. | Проверьте класс крепежа по спецификации. Используйте откалиброванный динамометрический ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатяните любой крепеж с моментом ниже 80% от указанного. Заменяйте крепеж, если коррозия затрагивает >5% площади поверхности или глубина ямок >0.3 мм. Раз в 3 года: полная разборка и осмотр 20% образца. Раз в 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант B · Высокопрочный болт стыковой накладки из 40Cr
C4 Агрессивная среда по ISO 12944-2
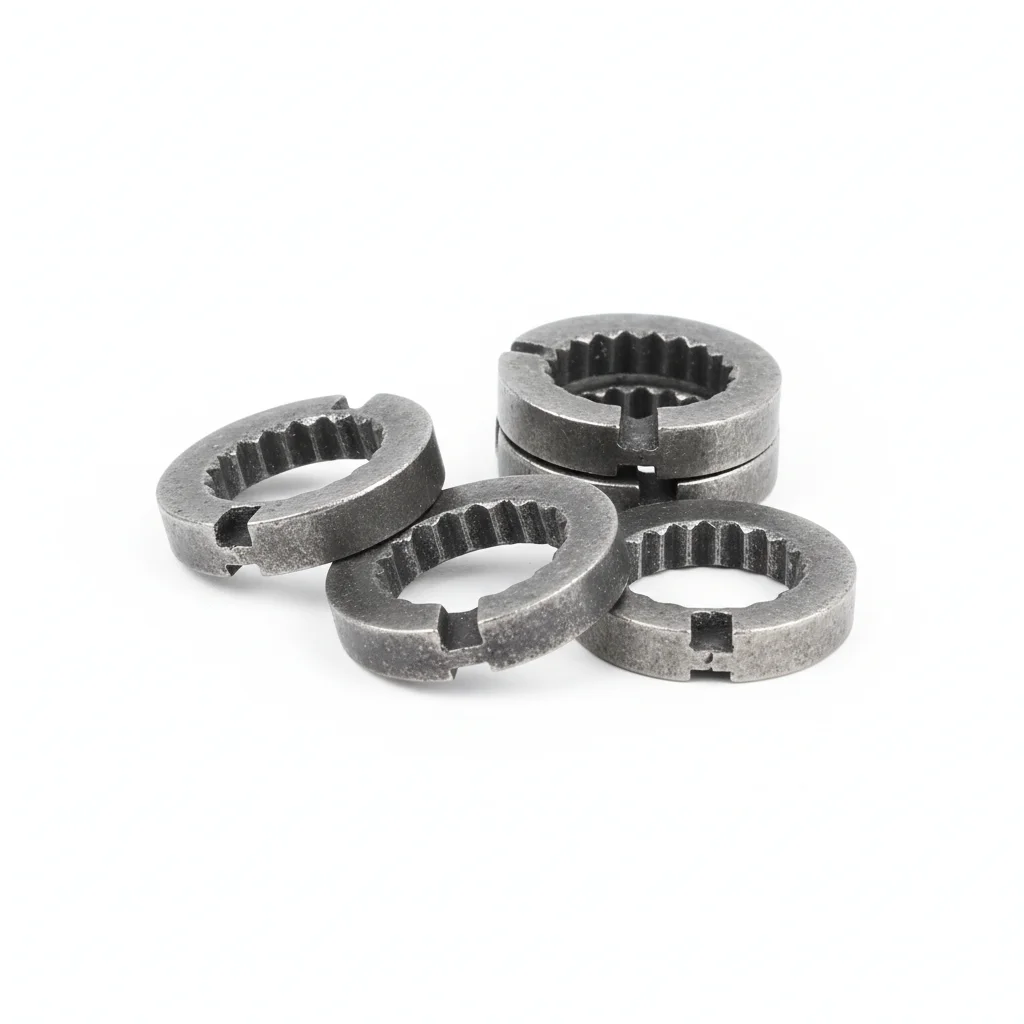
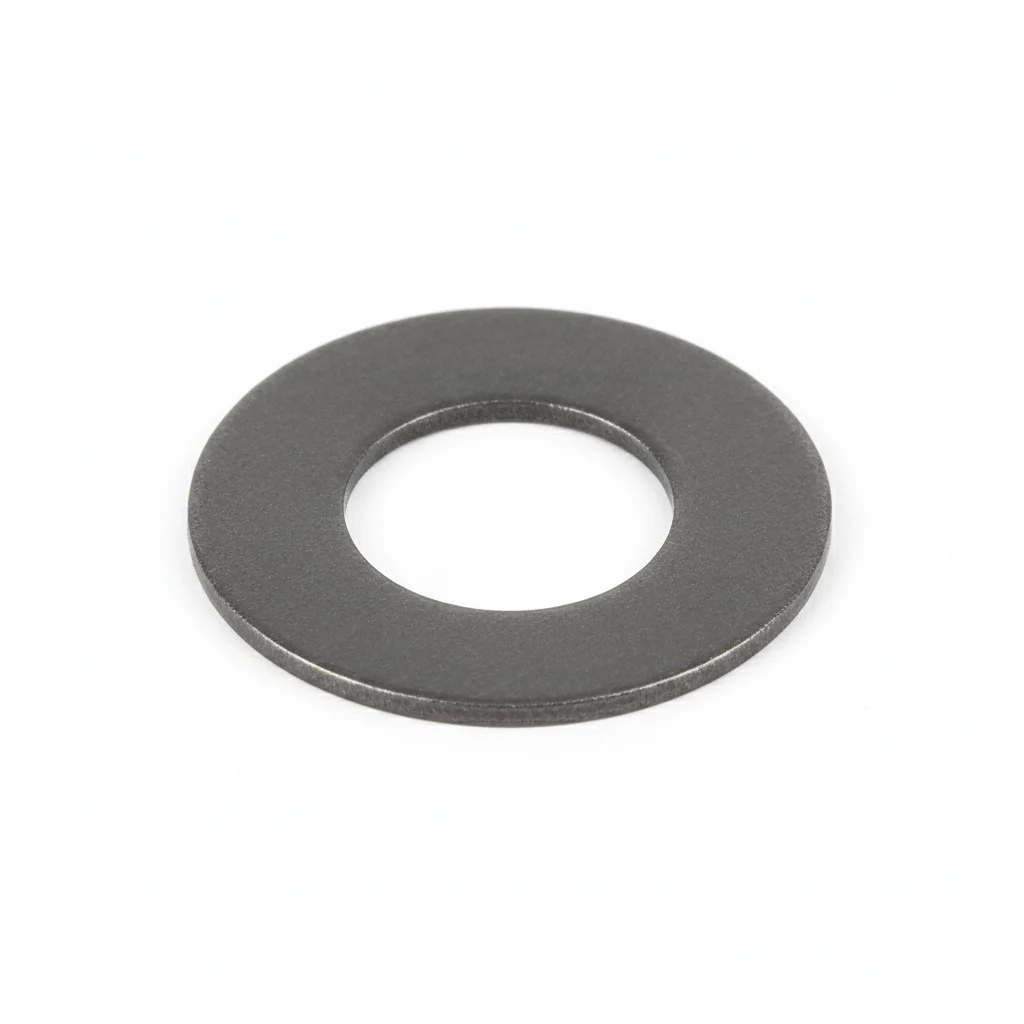
| Высокопрочный болт стыка | Высокопрочная гайка | Шайба Nordlock против ослабления | Усиленная плоская шайба | Антикоррозионное покрытие | |
|---|---|---|---|---|---|
| Спецификация | M27×160, 40Cr закаленная и отпущенная, класс 10.9 | M27, класс 10, фосфатированная | φ27, клиновая конструкция | φ27, 40Cr термообработанная | Эпоксидный цинконаполненный грунт + полиуретановое верхнее покрытие, стойкость к солевому туману 1000ч |
| Материал | 40Cr | — | — | 40Cr | Полиуретан |
| Класс | Класс 10.9 | Класс 10 | — | — | — |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Класс 10.9 | Класс 10, фосфатированная | Клиновая конструкция | 40Cr термообработанная | Стойкость к солевому туману 1000ч |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2 мкм.
- Наносите антикоррозионный состав для соединений, рассчитанный на температуру от -20 до 150C. Используйте шайбы с покрытием PTFE.
- Проверьте соосность по спецификации. Затяните крестообразной последовательностью. Проверьте 10% с помощью контрольного инструмента. Запишите с данными об окружающей среде.
- Проведите испытание на вырыв 5% случайной выборки до 80% пробной нагрузки. Замените любые экземпляры, не прошедшие порог приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите контрольные образцы-свидетели (купоны) для мониторинга коррозии рядом с критическими стыками.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже проектной нагрузки. Соединение разрушается в рабочих условиях в первый год. | Проверьте класс крепежа по спецификации. Используйте откалиброванный динамометрический ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатяните любой крепеж с моментом ниже 80% от указанного. Заменяйте крепеж, если коррозия затрагивает >5% площади поверхности или глубина ямок >0.3 мм. Раз в 3 года: полная разборка и осмотр 20% образца. Раз в 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант C · Экстремальный болт стыковой накладки из 40CrNiMoA
C5-M Экстремальная среда по ISO 12944-2
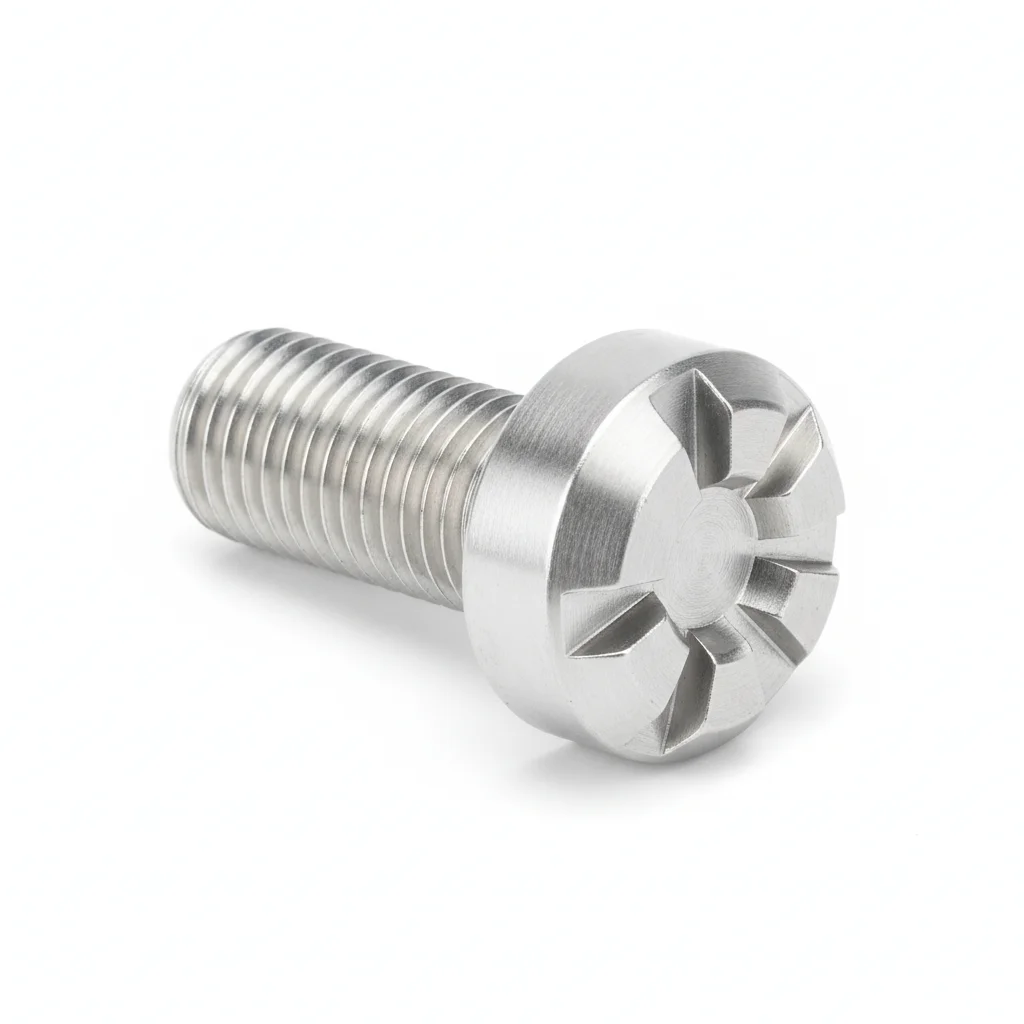
| Болт стыка из специального сплава | Гайка из специального сплава | Специальная шайба против ослабления | Плоская шайба | Смарт-метка мониторинга | |
|---|---|---|---|---|---|
| Спецификация | M30×180, 40CrNiMoA вакуумная дегазация, класс 12.9 | M30, класс 12, кадмированная | φ30, точное литье из Inconel 625 | φ30, 316L сплошная ковка | Чип RFID, фиксирует время установки и предварительный натяг |
| Материал | 40Cr | — | — | 316L | EPDM Резина |
| Класс | Класс 12.9 | Класс 12 | — | — | — |
| Покрытие | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 | HDG ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Класс 12.9 | Класс 12, кадмированная | Точное литье из Inconel 625 | 316L сплошная ковка | Фиксирует время установки и предварительный натяг |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанести противокоррозионный состав морского класса, рассчитанный на температуры от -50 до 200C. Использовать PTFE-инкапсулированные шайбы.
- Проверьте соосность в пределах 0.3 мм. Затяните с помощью гидравлического натяжителя. Контроль музыкального интерфейса (PMI) 10% образца. Документируйте для аудита соответствия.
- Проведите неразрушающий контроль 10% образца с помощью капля-индикаторного метода. Замените любые экземпляры с признаками трещин.
- Нанесите защитный герметик по спецификации. Установите постоянное оборудование для мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже проектной нагрузки. Соединение разрушается в рабочих условиях в первый год. | Проверьте класс крепежа по спецификации. Используйте откалиброванный динамометрический ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатяните любой крепеж с моментом ниже 80% от указанного. Заменяйте крепеж, если коррозия затрагивает >5% площади поверхности или глубина ямок >0.3 мм. Раз в 3 года: полная разборка и осмотр 20% образца. Раз в 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и справочные стандарты
«Высокопрочные болты для рельсовых путей»
Сварка рельсовых транспортных средствСборки болтовых соединений без предварительного натяга - Часть 1: Общие требования
Стыковые накладки для рельсов«Механические свойства крепежных изделий - Болты, винты и шпильки»
Высокопрочные болты для рельсов«Система крепления с упругой планкой типа I - Часть 2: Упругие планки»
Крепеж рельсовых путейСтандартная спецификация для конструкционных болтов, легированная сталь, термообработанная, минимальная прочность на разрыв 150 ksi
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →