
Фитинги контактной сети: Сравнение материалов по устойчивости к коррозии и усталости
Для условий обычных, среднескоростных и высокоскоростных железных дорог. Сравнение трех вариантов материалов: Q235B углеродистая сталь (горячее цинкование), нержавеющая сталь 304 и медный сплав CuCrZr. Акцент на гальваническую коррозию между разнородными металлами, пороги управления натяжением и интервалы технического обслуживания для предотвращения преждевременного выхода из строя.
Особенности условий эксплуатации
Смешение материалов и натяжение: Два критических момента при закупке фитингов контактной сети
При выборе фитингов контактной сети два часто упускаемых из виду фактора — гальваническая коррозия от смешения материалов и усталостный ресурс при колебаниях натяжения. Данные страницы показывают, что углеродистая сталь в контакте с медным сплавом может корродировать быстрее, сокращая срок службы до 60% от расчетного
Что проверить
- 1Проверять совместимость материалов: Избегать прямого контакта углеродистой стали и медного сплава во влажных тоннелях; предусматривать изолирующие прокладки или использование материалов из одной группы
- 2Проверять пороговые значения натяжения: Для фитингов из углеродистой стали убедиться, что расчетное натяжение не превышает 80% от предела текучести для поддержания амплитуды напряжений ниже 120 МПа
- 3Проверять потенциал гальванической пары: Углеродистая сталь против меди создает разность потенциалов; предусматривать антикоррозионную смазку на контактирующих поверхностях
- 4Анализировать усталостный ресурс: При скоростях >120 км/ч предпочтительнее использовать нержавеющую сталь или медный сплав для обеспечения более длительного усталостного ресурса при колебаниях натяжения
- 5Согласовывать интервалы технического обслуживания: План А требует проверки каждые 6 месяцев; заменять крепеж при коррозии, затрагивающей >5% площади поверхности, или если глубина ямок превышает допустимый предел
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Комбинация материалов | Гальваническая коррозия ускоряется при контакте разнородных металлов во влажных условиях | Использовать одинаковый материал для всех фитингов или добавить изолирующие шайбы/смазку |
| Установка натяжения vs. Класс материала | Превышение порога амплитуды напряжений резко снижает усталостный ресурс | Установить расчетное натяжение ниже 80% от предела текучести для углеродистой стали; проверить испытанием на натяжение |
| Целостность покрытия | Повреждение открывает основной металл для коррозии | Требовать сертификат толщины ГЦ и подкраску для полевых резов |
| Класс болта и начальное натяжение | Болты класса 8.8 для углеродистой стали; A2-70 для нержавеющей; правильное начальное натяжение предотвращает ослабление | Указать класс болта и значение момента затяжки; использовать гидравлический ключ для точности ±3% |
Все значения взяты из данных страницы; фактическая производительность зависит от конкретной влажности, температуры и циклов нагрузки на объекте. Проверять сертификатами материалов и отчетами об испытаниях на натяжение
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Медный зажим и оцинкованный болт в одном узле: как корродирует арматура контактной сети
В этих проектах зажим струны из медного сплава и оцинкованный или нержавеющий соединительный болт находятся в одном узле; во влажных условиях именно контакт разнородных металлов — место, где коррозия начинается в первую очередь.
- 1В этих проектах зажим струны из медного сплава находится в прямом контакте с болтом соединителя с горячим цинкованием или из нержавеющей стали 304 в том же узле — два металла с разными потенциалами соприкасаются
- 2Дождь, туман или влага в тоннеле образует водяную пленку на контактной поверхности; под этой пленкой именно стык разнородных металлов является местом, где коррозия начинается в первую очередь, при этом покрытие расходуется в процессе
- 3Скорость расходования зависит от покрытия: во влажных условиях горячее цинкование служит примерно 5-8 лет, а непокрытая углеродистая сталь показывает видимую ржавчину в период от месяцев до года — условность для влажной среды, принятая для муниципальной арматуры
- 4После разрушения покрытия и контактной поверхности коррозия углубляется — узел зажима разбалтывается или заклинивает и подлежит досрочной замене; на воздушной контактной сети замена означает перерыв в движении и работы по доступу, а не просто замену болта
Срок службы непокрытой углеродистой стали и горячего цинкования (от месяцев до года, примерно 5-8 лет) — оценки порядка величины; фактический ресурс зависит от влажности, солевого тумана и токовых условий — не является гарантией для конкретной линии.
Технический справочник отрасли
Ритм закупки для этого заказа арматуры контактной сети: разовая закупка на этапе строительства, а не график обслуживания
Арматура контактной сети закупается в цепочке снабжения проекта строительства железной дороги или метро — определите, к какому каналу относится ваш заказ, прежде чем задавать ритм запросов и формирования запасов.
- Арматура контактной сети закупается однократно, в период строительства линии: решение принимает генеральный подрядчик строительства железной дороги или метро — тот же канал, что и болты крепления сидений на станциях метро (тысячи на линию)
- Сопутствующие детали для обслуживания имеют другой ритм: антивандальные болты люков (десятки тысяч на район) идут через ежегодные муниципальные закупки на обслуживание, а анкерные болты павильонов автобусных остановок (сотни на станцию) — через ежегодные рамочные контракты — не рассчитывайте потребность в изделии строительного назначения по графику обслуживания
- Болты для барьерного ограждения с W-профилем на дорожной стороне (десятки тысяч на дорогу) также являются разовой закупкой строительного этапа по решению дорожного подрядчика — детали строительной категории имеют одинаковую логику формирования запасов
- Привязывайте запрос к стадии проекта: по позициям строительного назначения количество и цена фиксируются на тендере и поставка ведется партиями по мере продвижения сети линий; позиции для обслуживания пополняются на ежегодной скользящей основе
Объемы закупок (тысячи на линию, десятки тысяч на район, сотни на станцию, десятки тысяч на дорогу) — оценки порядка величины, которые варьируются в зависимости от масштаба сети; фактические сроки и размеры партий определяются тендером проекта и рамочным контрактом.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Стандартные фитинги контактной сети Q235B | B · План Б · Тяжелые фитинги контактной сети из нержавеющей стали 304 | C · План В · Экстремальные фитинги контактной сети из медного сплава | |
|---|---|---|---|
| 1. ПЛОСКАЯ КОНСОЛЬ | |||
| Спецификация | φ60×3.5 мм, бесшовная стальная труба Q235B + горячее цинкование | φ76×4.0 мм, бесшовная труба из нержавеющей стали 304 | φ89×5.0 мм, CuCrZr экструдированный |
| Материал | Q235B | Нержавеющая сталь 304 | Медь |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 2. РЕГУЛЯТОР | |||
| Спецификация | Q235B кованый + горячее цинкование, длина 1.2 м | Нержавеющая сталь 304 кованая, длина 1.5 м | CuCrZr точное кование, длина 1.8 м |
| Материал | Q235B | Нержавеющая сталь 304 | Медь |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 3. КЛЕММА ДЛЯ ОТВОДНОГО ПРОВОДА | |||
| Спецификация | Медный сплав литьевой, совместим с несущим проводом φ10 мм | CuCrZr кованый, совместим с несущим проводом φ12 мм | Inconel 625 точное литье, совместим с несущим проводом φ14 мм |
| Материал | — | Медь | — |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 4. СОЕДИНИТЕЛЬНЫЙ БОЛТ | |||
| Спецификация | M16×80, класс прочности 8.8 с покрытием Dacromet | M20×100, нержавеющая сталь A2-70 | RFID чип, записывает время установки и результаты осмотра |
| Материал | — | 70 Нержавеющая сталь | EPDM резина |
| Класс | Класс прочности 8.8 | A2-70 | — |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| 5. АНТИКОРРОЗИОННАЯ СМАЗКА | |||
| Спецификация | Литиевая смазка NLGI-2, наносится на поверхность соединения для предотвращения прихватывания | Эпоксидный цинконаполненный грунт + полиуретановое покрытие, стойкость к соляному туману 1000ч | Гидравлический динамометрический ключ, контролируемое начальное натяжение ±3% |
| Материал | — | Полиуретан | — |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
Руководство по выбору
Как выбрать схему фитингов контактной сети на основе скорости движения?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Обычная железная дорога, скорость ≤120km/h | План A · Стандартная арматура контактной сети Q235B | Q235B горячего цинкования, минимальная стоимость, C3 по ISO 12944-2 |
| Железная дорога средней скорости, 120-250km/h | План B · Усиленная арматура из нержавеющей стали 304 | Нержавеющая сталь 304 + болты A2-70, коррозионная стойкость и длительный срок службы, C4-High |
| Высокоскоростная железная дорога/сверхдлительный срок службы, >250km/h | План C · Экстремальная арматура из медного сплава | Медный сплав CuCrZr + Inconel 625, безопасно и надежно, C5-Marine |
| Влажный тоннель с разнородными материалами | Предусмотреть изолирующую прокладку или материал одной группы | Прокладка PTFE ≥2mm или HDG ≥85μm для снижения гальванической коррозии ниже 0.05mm/year |
План А · Стандартные фитинги контактной сети Q235B
Коррозионная среда C3 по ISO 12944-2
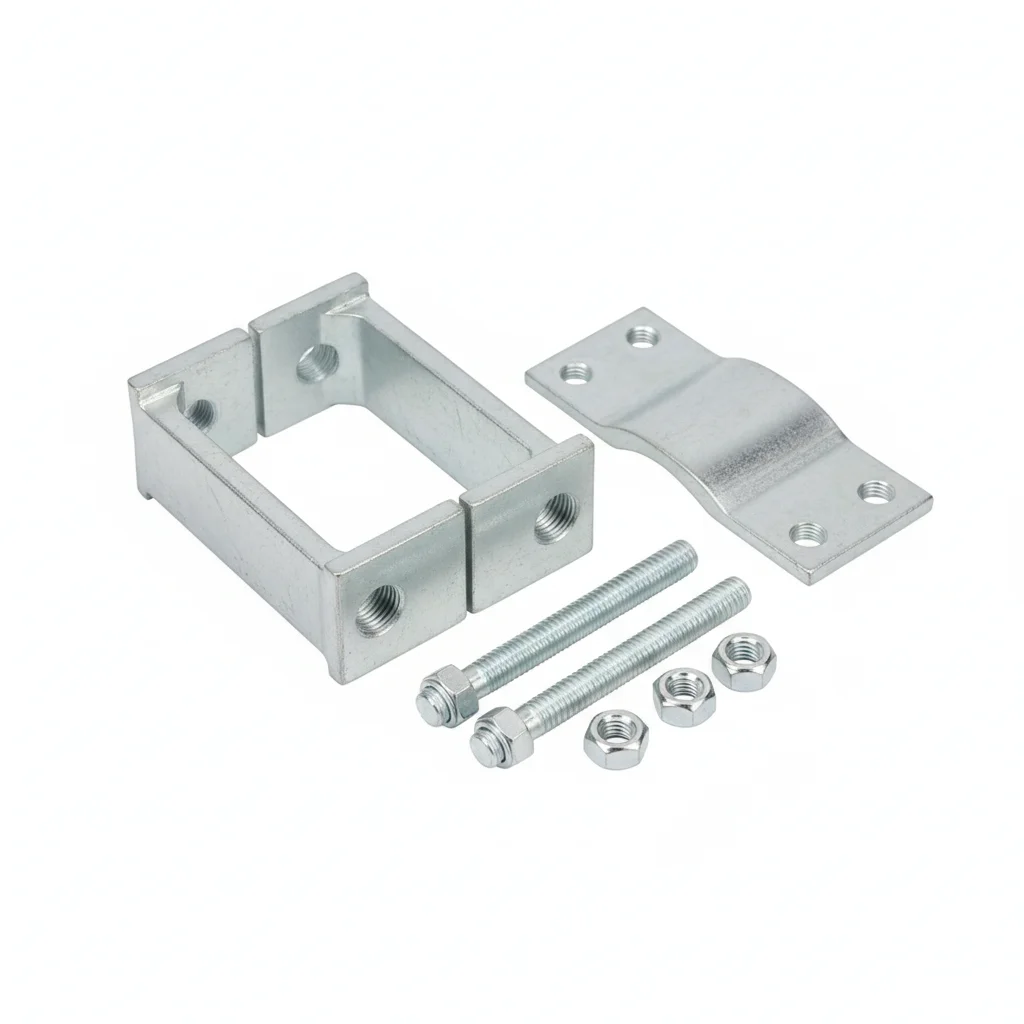
| Плоская консоль | Регулятор | Клемма для отводного провода | Соединительный болт | Антикоррозионная смазка | |
|---|---|---|---|---|---|
| Спецификация | φ60×3.5 мм, бесшовная стальная труба Q235B + горячее цинкование | Q235B кованый + горячее цинкование, длина 1.2 м | Медный сплав литьевой, совместим с несущим проводом φ10 мм | M16×80, класс прочности 8.8 с покрытием Dacromet | Литиевая смазка NLGI-2, наносится на поверхность соединения для предотвращения прихватывания |
| Материал | Q235B | Q235B | — | — | — |
| Класс | — | — | — | Класс прочности 8.8 | — |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Бесшовная стальная труба Q235B + горячее цинкование | Длина 1.2 м | Совместим с несущим проводом φ10 мм | Класс прочности 8.8 с покрытием Dacromet | Наносится на поверхность соединения для предотвращения прихватывания |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскость в пределах 0.1 мм на 100 мм.
- Нанести соединительную пасту на поверхности контакта. Установить крепеж с шайбой Бельвилла под головкой и гайкой.
- Проверить соосность в пределах 0.5 мм. Затянуть по звездообразной схеме. Момент затяжки 42 Нм +/-2 Нм с помощью откалиброванного ключа. Документировать в журнале контроля качества.
- Проверить все крепежные элементы на правильность посадки. Измерить 5% выборки с помощью щупа.
- Нанести контрольную краску момента затяжки. Сфотографировать смонтированный узел с 3 ракурсов для пакета документации качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в первый год. | Проверить класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторная затяжка крепежа с моментом ниже 80% от указанного. Замена крепежа с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных крепежных элементов вне зависимости от состояния. Документировать все результаты в CMMS с указанием даты, ID проверяющего и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План Б · Тяжелые фитинги контактной сети из нержавеющей стали 304
Агрессивная коррозионная среда C4 по ISO 12944-2
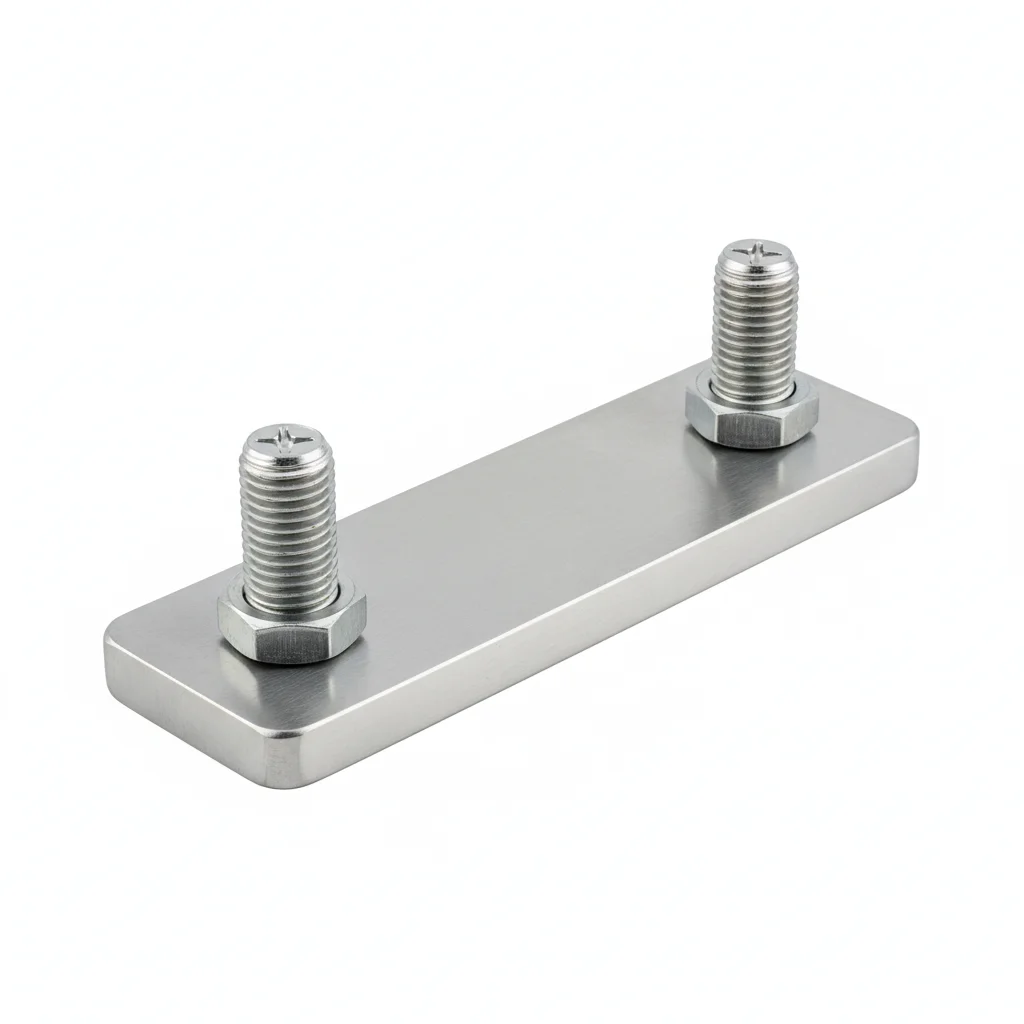
| Плоская консоль | Регулятор | Клемма для отводного провода из медного сплава | Соединительный болт | Антикоррозионное покрытие | |
|---|---|---|---|---|---|
| Спецификация | φ76×4.0 мм, бесшовная труба из нержавеющей стали 304 | Нержавеющая сталь 304 кованая, длина 1.5 м | CuCrZr кованый, совместим с несущим проводом φ12 мм | M20×100, нержавеющая сталь A2-70 | Эпоксидный цинконаполненный грунт + полиуретановое покрытие, стойкость к соляному туману 1000ч |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Медь | 70 Нержавеющая сталь | Полиуретан |
| Класс | — | — | — | A2-70 | — |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Бесшовная труба из нержавеющей стали 304 | Длина 1.5 м | Совместим с несущим проводом φ12 мм | Нержавеющая сталь A2-70 | Стойкость к соляному туману 1000ч |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозионную соединительную пасту с рабочим диапазоном -20 до 150C. Использовать шайбы с ПТФЭ покрытием.
- Проверить соосность по спецификации. Затянуть по крестообразной последовательности. Проверить 10% с помощью контрольного инструмента. Зарегистрировать с данными об окружающей среде.
- Провести испытание на отрыв 5% случайной выборки до 80% от пробной нагрузки. Заменить любой элемент, не соответствующий порогу приемки.
- Нанести водонепроницаемое защитное покрытие. Установить купон мониторинга коррозии вблизи критических соединений.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в первый год. | Проверить класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторная затяжка крепежа с моментом ниже 80% от указанного. Замена крепежа с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных крепежных элементов вне зависимости от состояния. Документировать все результаты в CMMS с указанием даты, ID проверяющего и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
План В · Экстремальные фитинги контактной сети из медного сплава
Экстремальная коррозионная среда C5-M по ISO 12944-2
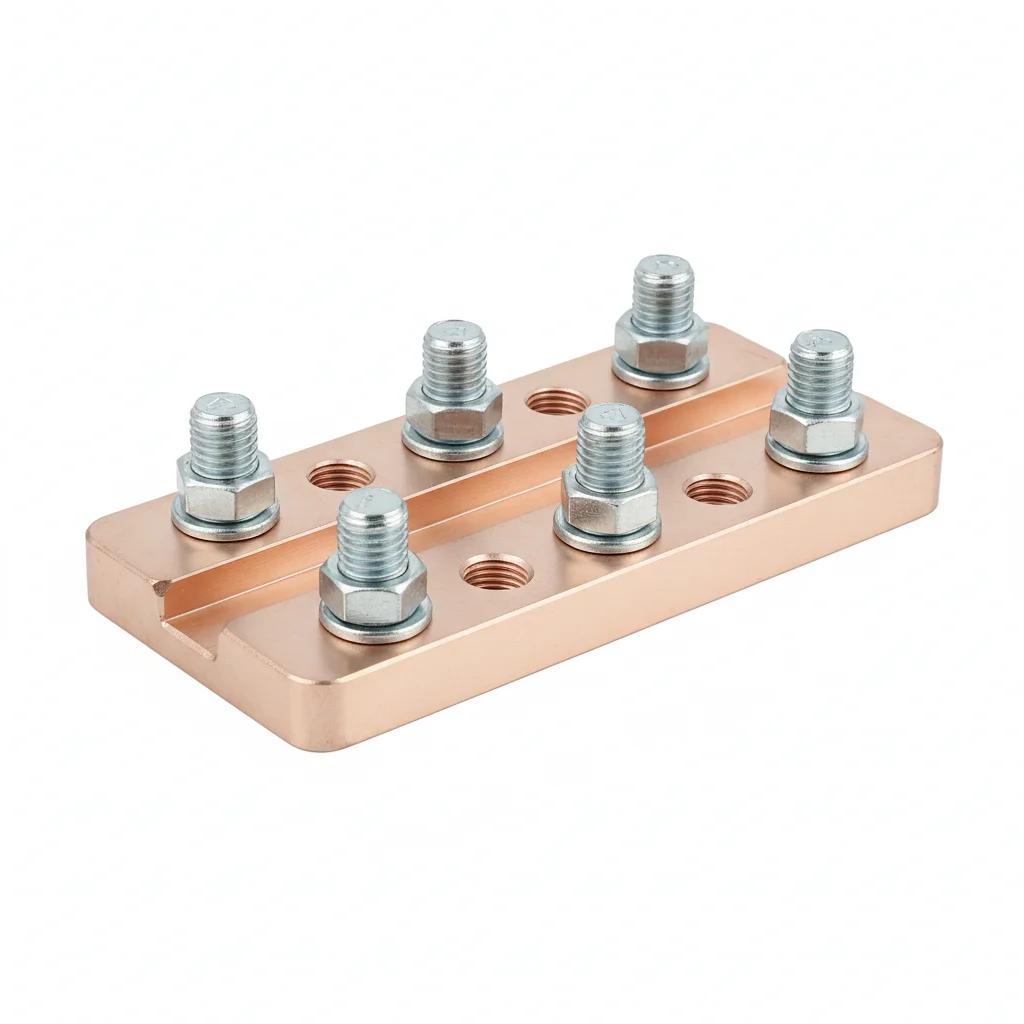
| Консоль из медного сплава | Регулятор из медного сплава | Специальная клемма для отводного провода | Метка интеллектуального мониторинга | Специализированный монтажный инструмент | |
|---|---|---|---|---|---|
| Спецификация | φ89×5.0 мм, CuCrZr экструдированный | CuCrZr точное кование, длина 1.8 м | Inconel 625 точное литье, совместим с несущим проводом φ14 мм | RFID чип, записывает время установки и результаты осмотра | Гидравлический динамометрический ключ, контролируемое начальное натяжение ±3% |
| Материал | Медь | Медь | — | EPDM резина | — |
| Класс | — | — | — | — | — |
| Покрытие | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 | ГЦ >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | CuCrZr экструдированный | Длина 1.8 м | Совместим с несущим проводом φ14 мм | Записывает время установки и результаты осмотра | Контролируемое начальное натяжение ±3% |
Порядок монтажа
- Обезжирить растворителем МЭК. Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морскую антикоррозионную композицию с рабочим диапазоном -50 до 200C. Использовать шайбы в ПТФЭ оболочке.
- Проверить соосность в пределах 0.3 мм. Затянуть с помощью гидравлического натяжителя. PMI проверка 10% выборки. Документировать для аудита соответствия.
- Провести неразрушающий контроль 10% выборки с помощью пенетранта. Заменить любые элементы с признаками трещин.
- Нанести защитный герметик по спецификации. Установить средства постоянного мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в первый год. | Проверить класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторная затяжка крепежа с моментом ниже 80% от указанного. Замена крепежа с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных крепежных элементов вне зависимости от состояния. Документировать все результаты в CMMS с указанием даты, ID проверяющего и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и справочные стандарты
"Компоненты контактной сети электрифицированных железных дорог. Часть 1: Устройство консольной опоры"
Сварка железнодорожных транспортных средствЖелезнодорожные приложения - Стационарные установки - Контактная сеть постоянного тока
Компоненты контактной сети электрифицированных железных дорог"Изолаторы для контактных сетей электрифицированных железных дорог"
Проектирование контактной сети"Механические свойства крепежа - Болты, винты и шпильки"
Контактная сетьЖелезнодорожные приложения - Стационарные установки - Устройства коммутации постоянного тока
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →