
Разрушение болтов тележки: Выбор крепежа и проектирование на усталость при ударных нагрузках колесо-рельс
Болты тележки метро испытывают удары 5-10G в стыках рельсов. После 10^6 циклов могут возникнуть усталостные трещины. Стандарт EN 13749 требует проверки на усталость при 10^7 циклах нагрузки. Сравните высокопрочные шестигранные болты, стопорные гайки и пружинные шайбы по усталостной прочности и управлению предварительным натягом
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок закупки
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Усталостное разрушение болтов тележки при ударах колесо-рельс
Корректирующие меры
Риск-02
Риск усталостного разрушения болтов тележки при динамических нагрузках
Корректирующие меры
Риск-03
Проблемы ослабления и коррозии заклепок кузова в условиях вибрации
Корректирующие меры
Особенности условий эксплуатации
Профилактика усталостного разрушения: Ключевые точки проверки болтов тележки
Болты тележки, испытывающие удары колесо-рельс, подвержены усталостному разрушению как основному режиму отказа. Стандарт EN 13749 предписывает проверку на усталость при 10^7 циклах нагрузки. В следующей таблице описаны критические проверки для закупки и обслуживания
Что проверить
- 1Болты M30 класса 10.9: проверка прочности на усталость по EN 13749 при 10^7 циклов; дополнительный изгибающий момент от ускорений 5-10G ускоряет зарождение трещин
- 2Меры против ослабления: стопорные гайки, клей для резьбовых соединений или шплинты обязательны; пружинные шайбы сами по себе недостаточны для высоковибрационных тележечных применений
- 3Управление предварительным натягом: повторная затяжка любого крепежа ниже 80% от указанного момента затяжки; максимально допустимая потеря натяжения составляет 15%
- 4Коррозионный осмотр: замена крепежных элементов с коррозией, поражающей >5% площади поверхности, или глубиной питтинга >0.3 мм; рекомендуется покрытие Dacromet или Geomet для среды C3 по ISO 12944-2
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Проверка прочности на усталость | Стандарт EN 13749 требует 10^7 циклов нагрузки; усталостные трещины болтов приводят к незапланированному простою и риску безопасности | Запросить отчет об испытании на усталость по EN 13749 для болтов M30 класса 10.9; указать 10^7 циклов с ударной нагрузкой 5-10G |
| Тип противовибрационного устройства | Вибрация вызывает ослабление болтов; стопорные гайки или шплинты обеспечивают вторичное удержание | Указать стопорную гайку класса 10H с покрытием Dacromet; включить шплинт для ответственных соединений |
| Предварительный натяг и проверка момента затяжки | Болты с недостаточным моментом затяжки теряют зажимную силу; с избыточным моментом затяжки риск срыва резьбы | Указать значение момента затяжки по ISO 898-1; повторная затяжка при ниже 80% от указанного момента; максимальная потеря натяжения 15% |
| Коррозионно-защитное покрытие | Коррозия снижает усталостный ресурс; Dacromet обеспечивает стойкость к солевому туману >1000 часов | Указать покрытие Dacromet или Geomet; минимальная толщина покрытия по ISO 1461; осмотр на наличие питтинга >0.3 мм |
Данные основаны на содержании страницы; усталостный ресурс и скорости коррозии являются типичными значениями. Фактическая производительность зависит от конкретных условий эксплуатации и практик обслуживания
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Три точки крепления в вагонах и на платформах: типоразмер, циклика и линия повторного контроля
Болты тележек отвечают за безопасность хода, но тот же состав и его платформы содержат ряд неприметных интерьерных креплений: малых по размеру, но ежедневно циклируемых и обрабатываемых химией при уборке. Заранее зафиксируйте типоразмер, условия работы и линию повторного контроля для этих трех мест — и согласование запроса и приемки перестанет ходить по кругу.
| Узел | Типоразмер и материал | Циклика и факторы среды | Стопорение и линия повторного контроля |
|---|---|---|---|
| Кронштейн поручня в вагоне | Болт M6-M8 с нейлоновой самоконтрящейся гайкой, 304 | Разгон и торможение поезда создают знакопеременную растягивающую нагрузку; один цикл дверей на остановку — сотни циклов в день; интерьерные детали — по EN 45545, поэтому нейлоновые самоконтрящиеся гайки должны быть трудногорючими V0 | Болт скрыт за декоративной крышкой — контроль момента затяжки со снятием крышки каждые шесть месяцев |
| Стойки и поручни в вагоне | Болты M8-M10, 304 | Длительная знакопеременная растягивающая нагрузка плюс повторяющаяся нагрузка от хвата рукой | Периодическая дотяжка по регламенту обслуживания; при любом ослаблении или шуме — внеплановая проверка |
| Сиденья на платформе и световые рекламные короба | Анкерные болты M8-M10, 304 (для креплений на уровне земли рекомендуется 316L) | Станции метро ежедневно моют с гипохлоритом натрия или надуксусной кислотой; 304 питтингует при длительном контакте с гипохлоритом | На открытых болтах — антивандальные формы головки (пятилепестковая или torx с центральным штифтом); болты сидений — впотай в крепежном отверстии — не за что зацепиться |
«Сотни циклов в день» и «каждые шесть месяцев» — оценки порядка величины — фактические значения определяются регламентами эксплуатации и обслуживания линии. EN 45545 — стандарт пожарной безопасности на железнодорожном транспорте, приводится только номером; данные пунктов не воспроизводятся.
Технический справочник отрасли
Три оси нагружения крепежа рельсового подвижного состава: огонь, усталость и коррозия
Крепеж на одном и том же поезде по месту установки делится на три оси нагружения: интерьер — по пожарной безопасности, ходовая часть — по усталости, точки электроснабжения и прибрежные зоны — по коррозии. Сначала определите ось, затем обсуждайте материал и размер.
«Сотни циклов в день» и «каждые шесть месяцев» — оценки порядка величины. EN 45545 приводится номером (пожарная безопасность на железнодорожном транспорте); 316L применяется для креплений на уровне земли.
Технический справочник отрасли
Три стандарта — три задачи: болты подвижного состава, механические свойства, пожарная безопасность интерьера
Приемка болтов тележки — это не только класс прочности: понимание того, какой стандарт регулирует какой раздел спецификации, делает заказы менее неоднозначными.
Порядковые величины не используются. TB/T 3143, ISO 898-1 и EN 45545 — действующие открытые стандарты, приведены только их номера для навигации; данные пунктов не воспроизводятся.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант A · Болты подвески тележки | B · Вариант B · Заклёпочные и болтовые соединения кузова | C · Вариант C · Фурнитура и зажимы контактной сети | |
|---|---|---|---|
| 1. ВЫСОКОПРОЧНЫЙ ШЕСТИГРАННЫЙ БОЛТ | |||
| Спецификация | M16-M30 | M30×120 | M30×120 |
| Материал | 42CrMo Dacromet | Нержавеющая сталь 304 | Нержавеющая сталь 316L |
| Класс | Класс 10.9 | A2-70 | A4-80 |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 2. СТОПОРНАЯ ГАЙКА | |||
| Спецификация | M16-M30 | M30 | M30 |
| Материал | 35CrMo Dacromet | Нержавеющая сталь 304 | Ti6Al4V |
| Класс | Класс 10H | A2-70 | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 3. ПРУЖИННАЯ ШАЙБА | |||
| Спецификация | По спецификации болта | NL30 | NL30sp |
| Материал | Пружинная сталь Dacromet | EN 1.7182 | 316L |
| Класс | — | Dacromet | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 4. ШПЛИНТ | |||
| Спецификация | Φ3-Φ8 | M10-M12 | M10-M12 |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | — | A2 | A2 |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Пассивированная | Пассивированная |
| 5. ПРОТИВОВИБРАЦИОННАЯ ПРОКЛАДКА | |||
| Спецификация | M16-M30 подбор | M10-M12 | M10-M12 |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | — | A2 | A2 |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Пассивированная | Пассивированная |
Руководство по выбору
Как выбрать крепёжное решение на основе компонентов подвижного состава?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Система тележки (метро/легкорельсовый транспорт/трамвай), выдерживает вибрацию и удары в паре колесо-рельс (M30 класс 10.9, удар 5-10G, 10^7 циклов) | План A · Болты подвески тележки: Высокопрочный шестигранный болт 42CrMo Dacromet класс 10.9 (M16-M30), Стопорная гайка 35CrMo класс 10H, Шплинт 304 Stainless | EN 13749 требует подтверждения усталостной прочности при 10^7 циклах нагружения; защита от отвинчивания за счет стопорной гайки/шплинта; класс коррозионной активности C3 по ISO 12944-2 |
| Конструкция кузова вагона (высокоскоростная железная дорога/междугороднее сообщение/метро), соединение обшивки и каркаса | План B · Заклепки и болты для соединения кузова: Болт тележки 304 Stainless A2-70 (M30x120), Клиновая стопорная шайба Dacromet, Плоская шайба A2 | Клепаное соединение обеспечивает более высокую усталостную прочность и герметичность по EN 15085, болтовое соединение — для удобства обслуживания; класс коррозионной активности C4 высокий по ISO 12944-2 |
| Система электроснабжения (электрифицированная железная дорога/метро), крепление контактной подвески и контактного провода | План C · Арматура и зажимы контактной сети: Болт тележки 316L A4-80 (M30x120), Стопорная гайка из титанового сплава Ti6Al4V, Клиновая стопорная шайба 316L | Материал, согласованный с проводником, предотвращает гальваническую коррозию; момент затяжки при монтаже строго контролируется; класс коррозионной активности C5-M экстремальный по ISO 12944-2 |
Вариант A · Болты подвески тележки
Стандарт C3 по ISO 12944-2
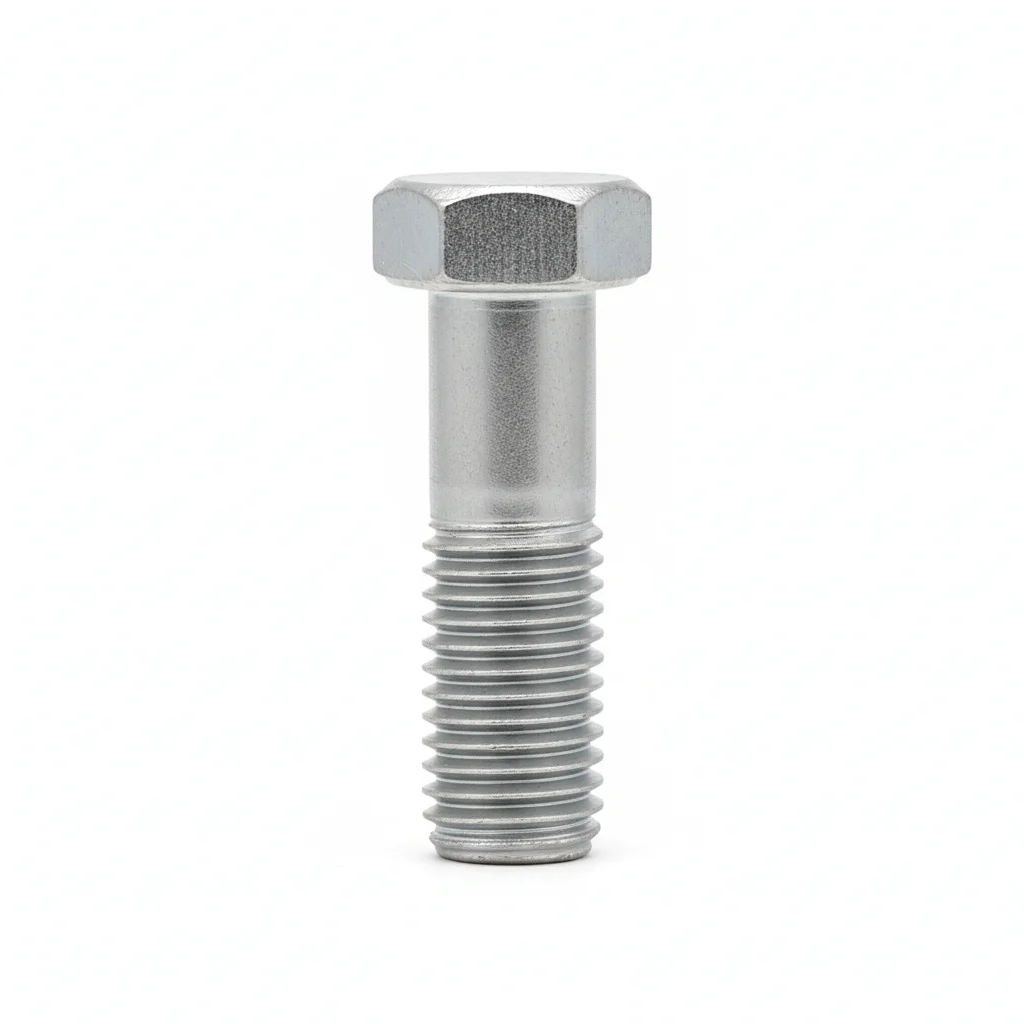

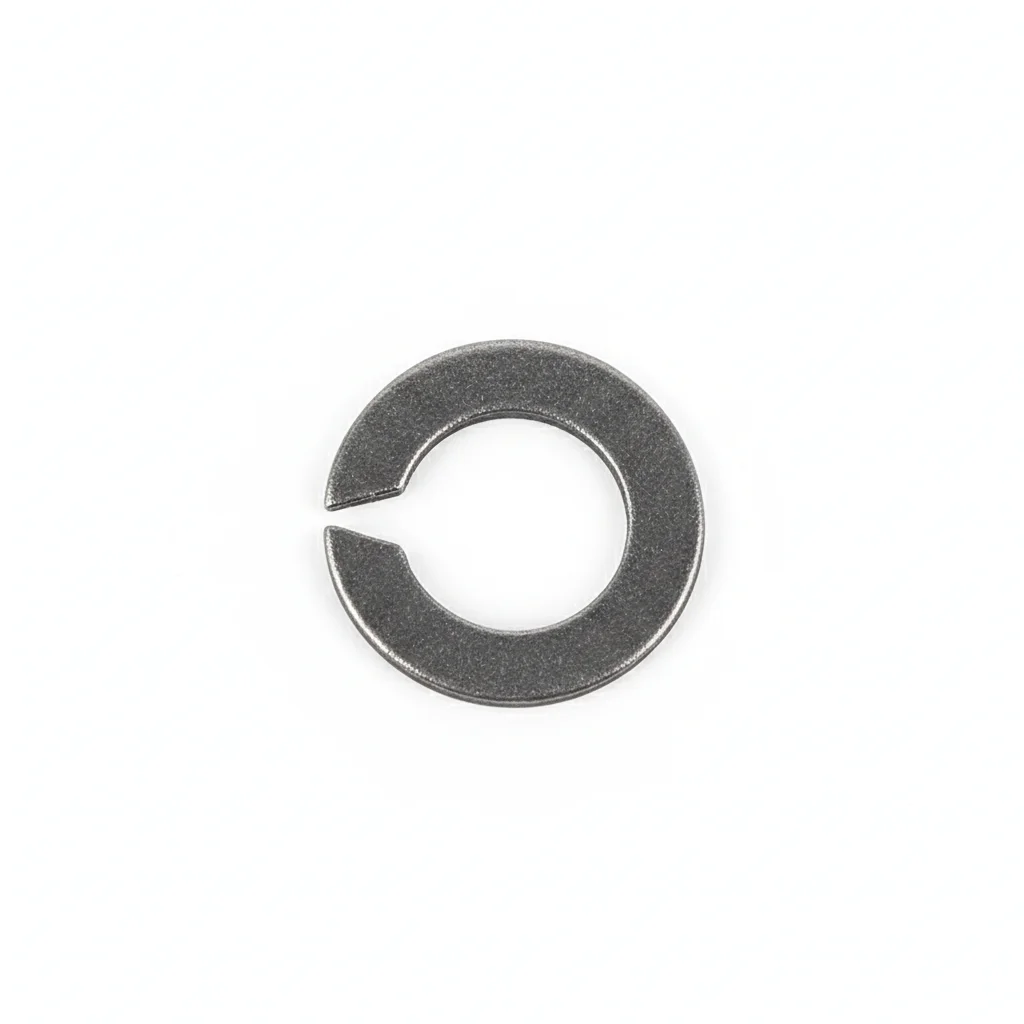
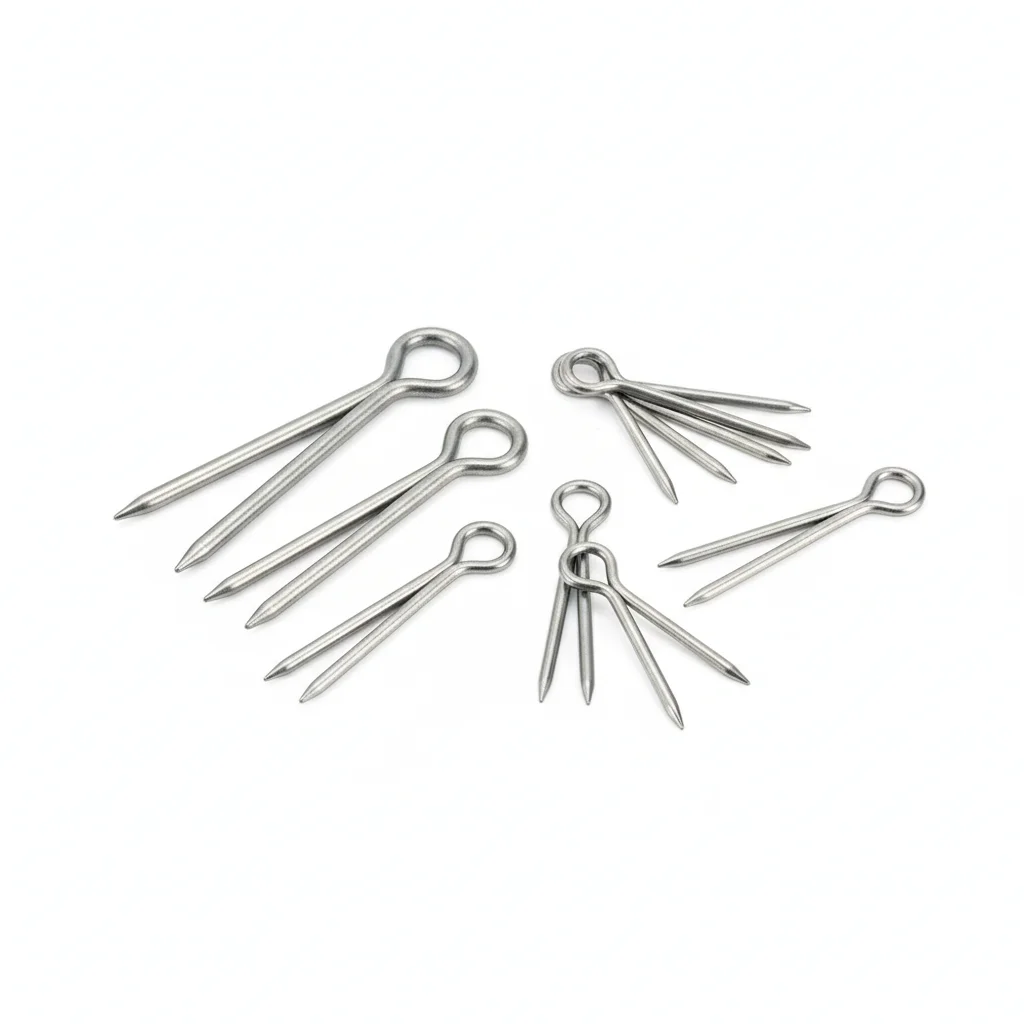
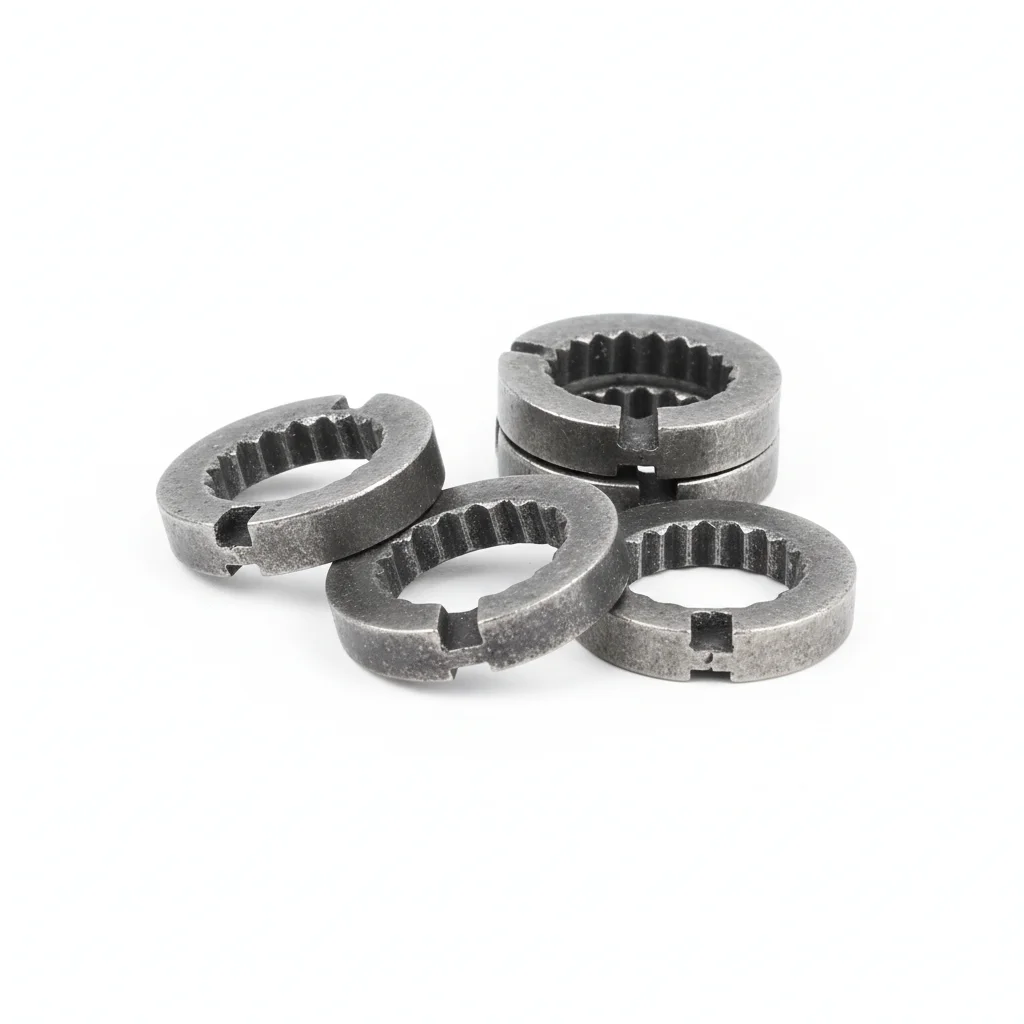
| Высокопрочный шестигранный болт | Стопорная гайка | Пружинная шайба | Шплинт | Противовибрационная прокладка | |
|---|---|---|---|---|---|
| Спецификация | M16-M30 | M16-M30 | По спецификации болта | Φ3-Φ8 | M16-M30 подбор |
| Материал | 42CrMo Dacromet | 35CrMo Dacromet | Пружинная сталь Dacromet | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | Класс 10.9 | Класс 10H | — | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Соединение рамы тележки | Против ослабления высокопрочных болтов | Усиление противовибрационного эффекта | Вторичная противовибрационная защита для ответственных узлов | Вторичная противовибрационная защита |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1 мм на 100 мм.
- Нанесите состав для соединения на контактные поверхности. Установите крепёж с пружинной шайбой Бельвиля под головкой и гайкой.
- Проверьте соосность в пределах 0.5 мм. Затяните по звёздчатой схеме. Затяните с моментом 42 Н·м +/-2 Н·м с помощью калиброванного ключа. Зафиксируйте в журнале качества.
- Осмотрите все крепёжные элементы на правильность установки. Проверьте 5% образцов щупом.
- Нанесите метку изолирующей краской. Сфотографируйте готовую сборку с 3 ракурсов для пакета документации по контролю качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя при нагрузке ниже расчётной. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Заново затяните любой крепёж ниже 80% от указанного момента затяжки. Замените крепёжные элементы с коррозией, поражающей >5% площади поверхности, или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех ответственных крепёжных элементов независимо от состояния. Фиксируйте все результаты в CMMS с указанием даты, ID контролера и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант B · Заклёпочные и болтовые соединения кузова
C4 Агрессивная среда по ISO 12944-2
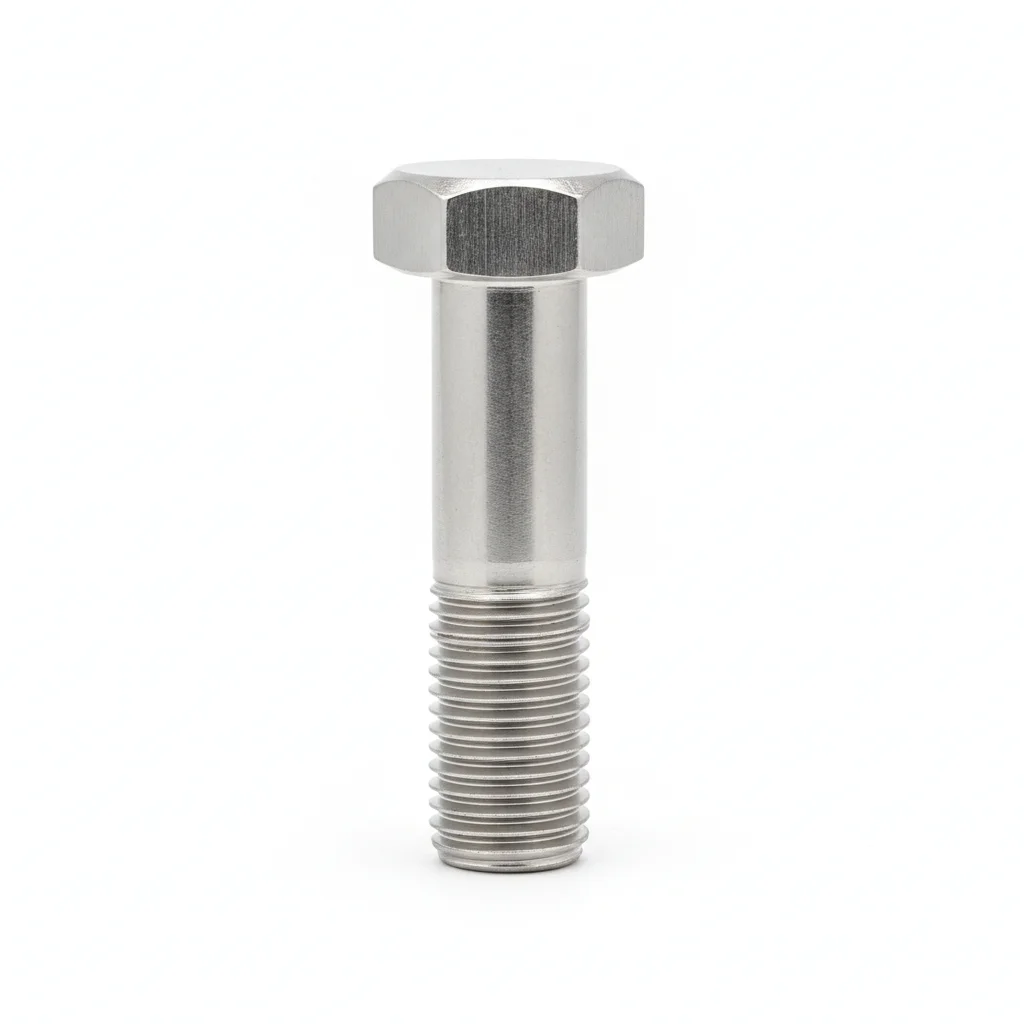

| Болт тележки | Противовибрационная гайка | Клиновая противовибрационная шайба | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | M30×120 | M30 | NL30 | M10-M12 | M10-M12 |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | EN 1.7182 | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | A2-70 | A2-70 | Dacromet | A2 | A2 |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Пассивированная | Пассивированная |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.005кг | ~0.005кг |
| MOQ | 100 шт | 100 шт | 100 шт | 500 шт | 500 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | Пластиковый пакет | Пластиковый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Тележки прибрежных линий | Подбор к болтам 304 | Противовибрационная защита ответственных болтов | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирить поверхности с помощью ацетонового растворителя. Проверить шероховатость поверхности Ra <3.2um.
- Нанесите противокоррозионный состав для соединений диапазона -20 до 150C. Используйте шайбы с ПТФЭ-покрытием.
- Проверьте соосность по спецификации. Затяните по крестообразной последовательности. Проверьте 10% с помощью контрольного инструмента. Запишите данные с указанием параметров окружающей среды.
- Проведите испытание на отрыв 5% случайных образцов до 80% от пробной нагрузки. Замените те, которые не соответствуют пороговому значению.
- Нанесите атмосферостойкое защитное покрытие. Установите контрольную пластину для мониторинга коррозии вблизи ответственных соединений.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя при нагрузке ниже расчётной. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Заново затяните любой крепёж ниже 80% от указанного момента затяжки. Замените крепёжные элементы с коррозией, поражающей >5% площади поверхности, или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех ответственных крепёжных элементов независимо от состояния. Фиксируйте все результаты в CMMS с указанием даты, ID контролера и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант C · Фурнитура и зажимы контактной сети
C5-M Экстремальная по ISO 12944-2
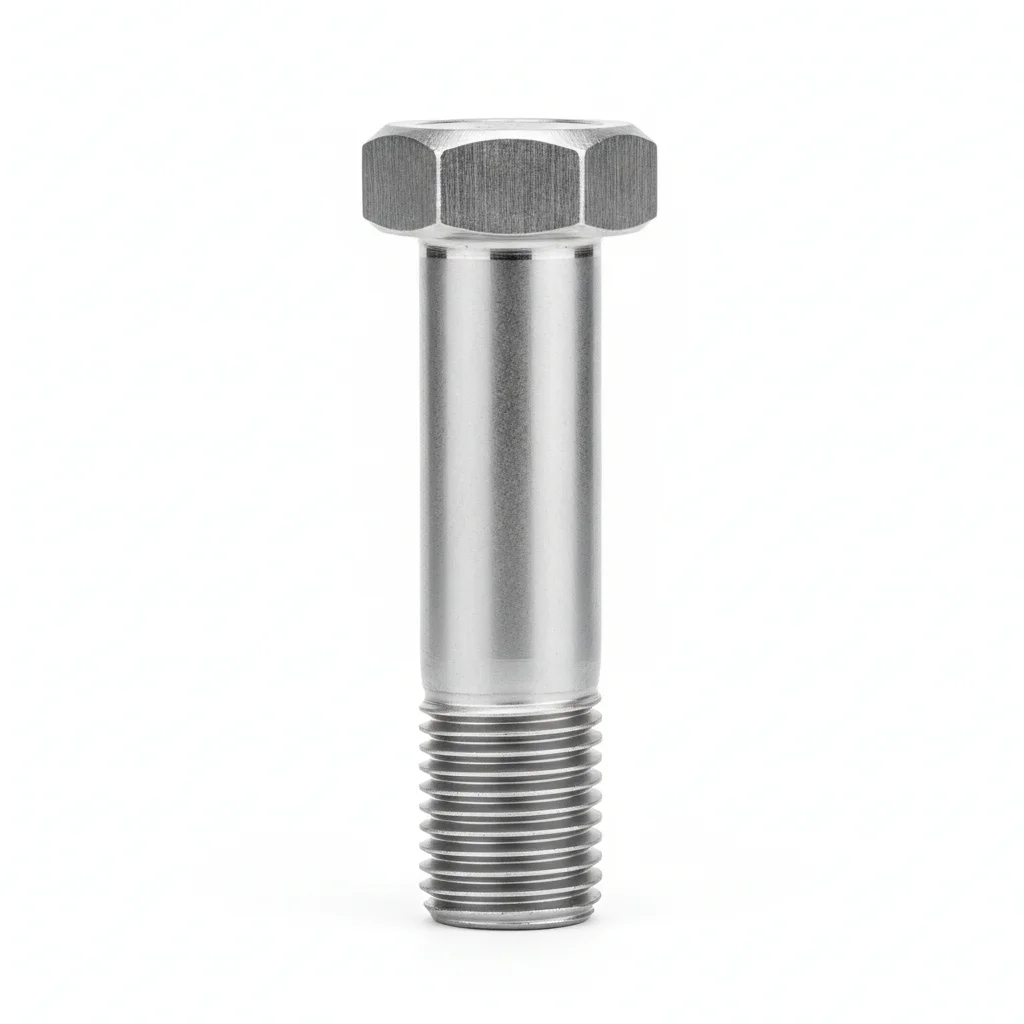
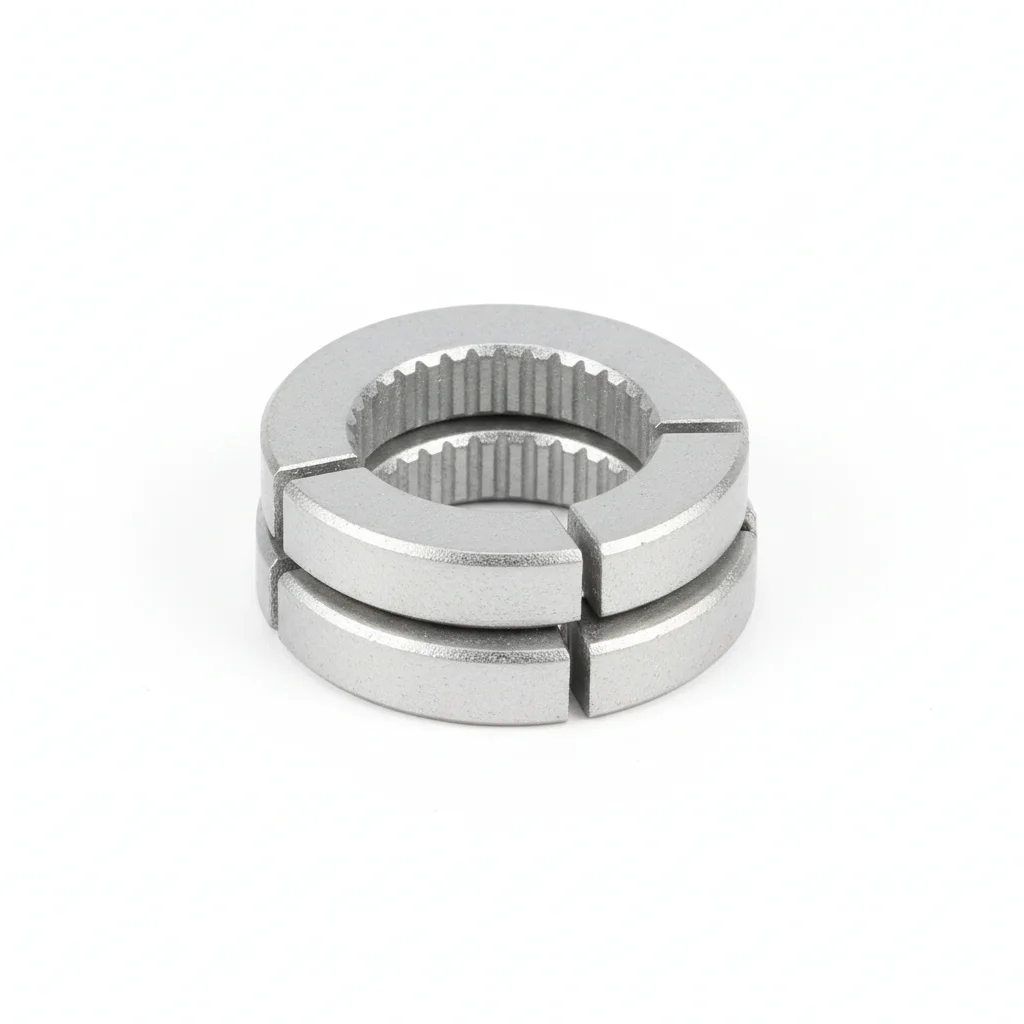
| Болт тележки | Титановая сплавная противовибрационная гайка | Клиновая противовибрационная шайба | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | M30×120 | M30 | NL30sp | M10-M12 | M10-M12 |
| Материал | Нержавеющая сталь 316L | Ti6Al4V | 316L | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | A4-80 | — | — | A2 | A2 |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Пассивированная | Пассивированная |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.005кг | ~0.005кг |
| MOQ | 100 шт | 100 шт | 100 шт | 500 шт | 500 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | Пластиковый пакет | Пластиковый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Морские/высококоррозионные линии | Максимальная коррозионная стойкость + снижение веса | Противовибрационная защита для морских линий | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирить с растворителем MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанесите морской противокоррозионный состав диапазона -50 до 200C. Используйте шайбы в ПТФЭ-оболочке.
- Проверьте соосность в пределах 0.3 мм. Затяните с помощью гидравлического натяжного устройства. PMI-проверьте 10% образцов. Документируйте для аудита соответствия.
- Проведите неразрушающий контроль 10% образцов методом цветной дефектоскопии. Замените те, которые показывают признаки трещин.
- Нанесите защитный герметик по спецификации. Установите постоянные приборы для мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя при нагрузке ниже расчётной. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Заново затяните любой крепёж ниже 80% от указанного момента затяжки. Замените крепёжные элементы с коррозией, поражающей >5% площади поверхности, или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех ответственных крепёжных элементов независимо от состояния. Фиксируйте все результаты в CMMS с указанием даты, ID контролера и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Технические условия огнестойкости металлических материалов для локомотивов и вагонов
Сварка железнодорожных транспортных средствПрименения на железнодорожном транспорте - Сварка конструкций тележек железнодорожных транспортных средств
Болты локомотивов и вагоновТехнические условия для фурнитуры контактной сети электрифицированных железных дорог
Механические свойства углеродистых стальных болтовПрименения на железнодорожном транспорте - Электронное оборудование, используемое на подвижном составе
IEC 62128-1:2020Применения на железнодорожном транспорте - Стационарные установки - Электробезопасность, заземление и обратный ток
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →