
Крепёж для дорожных знаков: Сравнение материалов для ветро- и коррозионной стойкости
Для болтов, хомутов и стоек дорожных знаков, подвергающихся ветровой вибрации и коррозии, сравните решения на основе Q235B (стандартное), Q345B (усиленное) и 304 нержавеющей стали (экстремальное). Акцент на ресурсе усталости, толщине оцинковки и сохранении предварительного натяга для предотвращения разрушения болтов и опрокидывания знаков
Аудит рисков // Инженерная диагностика
Гид по типичным ошибкам закупок
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Усталость болтов основания знака под действием ветровой вибрации
Корректирующие меры
Риск-02
Коррозионное разрушение материала
Корректирующие меры
Риск-03
Тепловое расширение и фреттинг-коррозия соединителей
Корректирующие меры
Особенности условий эксплуатации
Критические проверки при выборе болтов для знаков при ветровой вибрации
Ветровая вибрация вызывает усталость в корне резьбы болтов, особенно в прибрежных и тайфунных зонах. Класс прочности материала и покрытие напрямую влияют на усталостный ресурс и коррозионную стойкость. В таблице ниже выделены ключевые различия между крепежом из Q235B, Q345B и 304 нержавеющей стали
Что проверить
- 1Болты из Q235B (класс прочности 8.8) подходят для внутренних районов с сопротивлением ветру ≤10; усталостный ресурс ограничен ~10⁶ циклов до образования трещин
- 2Болты из Q345B (класс прочности 10.9) обеспечивают на 40% большее сопротивление ветру; использовать шайбы Nordlock для предотвращения потери предварительного натяга при вибрации
- 3304 нержавеющая сталь обеспечивает превосходную коррозионную стойкость в среде с Cl⁻, но имеет меньшую усталостную прочность, чем класс 10.9; для экстремальных тайфунных зон указывать Inconel 625
- 4Покрытие Dacromet на болтах снижает риск водородного охрупчивания
- 5Потеря предварительного натяга >15% требует замены; для критических соединений использовать гидравлический динамометрический ключ с точностью ±3%
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Класс прочности материала | Определяет предел прочности при растяжении и сопротивление усталости при циклическом воздействии ветра | Q235B для стандартных, Q345B для усиленных, 304 нержавеющая сталь для экстремальных условий коррозии |
| Тип и толщина покрытия | Предотвращает коррозию и снижает фреттинг-коррозию в соединениях | Dacromet для болтов; эпоксидный цинконаполненный + полиуретан для экстремальных условий |
| Предварительное натяг и стопорение болта | Потеря предварительного натяга приводит к ослаблению соединения и цепному разрушению при вибрации | Болты класса 8.8 или 10.9 с шайбами Nordlock; затяжка до 80% от пробной нагрузки; повторная затяжка, если ниже 80% |
| Проверка усталостного ресурса | Циклы ветровой вибрации вызывают образование трещин в корне резьбы; выход из строя одного болта может запустить цепную реакцию | Запрашивать данные кривой S-N для класса прочности болта; проектировать с запасом на минимум 10⁶ циклов |
Все спецификации должны быть проверены по расчетам ветровой нагрузки проекта в соответствии с GB 50009 и проектированием знаков по GB 5768. Данные об усталостном ресурсе для конкретных классов прочности болтов следует получать у производителя
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Спектр условий эксплуатации крепежа стоек указателей: ветер, влага и соль — совместное воздействие
Крепеж стоек указателей одновременно подвергается воздействию ветра, влаги и солей — определите спектр эксплуатационных нагрузок до выбора материалов и способа стопорения.
Перечисленные эксплуатационные факторы — типовые механизмы отказов по открытым отраслевым материалам; количественные порядковые значения не приводятся — оценивайте каждое условие по проектному ветровому давлению и местной коррозионной активности.
Технический справочник отрасли
Прибрежные и хлоридные среды: 304 или 316L для крепежа стоек указателей
В исполнении Plan C в качестве базового материала для прибрежной эксплуатации применяется нержавеющая сталь 304; при наличии в условиях проекта сред с активным хлором выполняется переход на 316L. Основания выбора приведены ниже — оцинкованные детали проверяются на покрытие по GB/T 5267.3, маркировка класса прочности нержавеющих деталей — по GB/T 3098.6.
| Среда / носитель | Где применяется | Марка нержавеющей стали | Основание |
|---|---|---|---|
| Обычный солевой туман, дождь (побережье, придорожная зона) | Стойки, балки, хомутовые скобы, болты (Plan C) | 304 | 304 выдерживает обычные воздействия без активного хлора; для антикоррозионной защиты во влажной придорожной зоне указывать непосредственно 304 |
| Вода с остаточным хлором (баки поливомоечных машин, хлорированная подпиточная вода) | Базовые детали в прибрежной зоне, соединения вблизи воды | 304/316L | Остаточный хлор ускоряет коррозию; повышайте марку по степени воздействия |
| Контакт с гипохлоритом / сильноокислительными моющими средствами | Детали, контактирующие с хлорсодержащими реагентами | 316L | Хлорноватистая кислота вызывает питтинг 304; для обеспечения ресурса требуется переход на более высокую марку |
Обоснование выбора марки — сложившаяся муниципальная практика (обычные хлориды против активного хлора); количественные порядковые значения не приводятся — окончательный выбор марки должен учитывать обследование коррозионной обстановки по проекту.
Технический справочник отрасли
Анкерные болты основания под ветром: стопорение — стандарт, а не опция
При сильном ветре анкерные болты основания стоек указателей воспринимают знакопеременные изгибающие моменты: каждый порыв меняет направление нагружения, предварительная затяжка снижается, а риски ослабления и усталости накапливаются из года в год. Три направления для спецификации:
- Знайте механизм отказа: разрушение болта под ветром — это накопленный знакопеременный изгиб, а не однократная перегрузка — когда стойка заметно раскачивается в ветреные дни, предварительная затяжка уже снижается; запланируйте повторную проверку момента затяжки.
- Требование для того же семейства: болты крепления щеток подметальных машин (также техника для придорожной эксплуатации) оснащаются вибростойким стопорением — придорожный крепеж стопорится от вибрационных нагрузок в стандартном исполнении.
- Заложите в спецификацию: устанавливайте анкерные болты основания со стопорными шайбами или контргайками и предварительно затягивайте до верхнего предела по спецификации; проводите выборочную проверку момента затяжки перед сезоном тайфунов; при обнаружении ослабления заменяйте весь комплект — никогда один болт — во избежание неравномерного распределения нагрузки.
Количественные порядковые значения не приводятся; фактический момент предварительной затяжки задавайте по размеру болта и применимому стандарту, ветровые нагрузки проверяйте по проектному ветровому давлению.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант A · Стандартный крепёж для знаков из Q235B | B · Вариант B · Усиленный крепёж для знаков из Q345B | C · Вариант C · Экстремальный крепёж для знаков из 304 нержавеющей стали | |
|---|---|---|---|
| 1. ОДНОСТОЕЧНАЯ СТОЙКА | |||
| Спецификация | φ89×4.0×3000mm, Q235B горячее цинкование | φ114×4.5×4000mm, Q345B горячее цинкование | φ165×6.0×6000mm, бесшовная труба из 304 нержавеющей стали |
| Материал | Q235B | Q345B | 304 нержавеющая сталь |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 2. БАЛКА | |||
| Спецификация | φ60×3.0×2000mm, Q235B горячее цинкование | φ76×4.0×3000mm, Q345B термообработанная | φ114×5.0×5000mm, прецизионное литье из Inconel 625 |
| Материал | Q235B | Q345B | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 3. ОБЖИМНОЙ ХОМУТ | |||
| Спецификация | φ89-114mm регулируемый, Q235B штампованный + горячее цинкование | φ114-165mm регулируемый, Q345B кованый | φ165-219mm регулируемый, прецизионное литье из Inconel 625 |
| Материал | Q235B | Q345B | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 4. КРЕПЁЖНЫЙ БОЛТ | |||
| Спецификация | M16×80, Класс прочности 8.8, покрытие Dacromet | M20×100, Класс прочности 10.9, фосфатированный + шайба Nordlock | RFID-чип, фиксирует время установки и данные осмотра |
| Материал | — | — | EPDM резина |
| Класс | Класс прочности 8.8 | Класс прочности 10.9 | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 5. АНТИКОРРОЗИОННАЯ СМАЗКА | |||
| Спецификация | Литиевая смазка NLGI-2, наносится на соединительные поверхности для предотвращения прикипания | Эпоксидный цинконаполненный грунт + полиуретановое финишное покрытие, стойкость к солевому туману 1000ч | Гидравлический динамометрический ключ, контроль предварительного натяга ±3% |
| Материал | — | Полиуретан | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
Руководство по выбору
Как выбрать решение для крепежа знаков на основе уровня сопротивления ветру?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие эксплуатации | Рекомендуемый вариант | Ключевое основание |
| Внутренние районы, ветроустойчивость ≤10, обычные участки дорог | План A: Стандартный крепеж стойки знака Q235B — стойка HDG φ89×4.0×3000mm + балка φ60×3.0×2000mm + хомут φ89-114mm + болт M16×80 класса прочности 8.8 Dacromet | C3 (ISO 12944-2); расчетный срок службы 15-25 лет; самая низкая стоимость |
| Прибрежные районы/автомагистрали, ветроустойчивость 10-14 | План B: Усиленный Q345B — двойная стойка φ114×4.5×4000mm + нормализованная балка φ76×4.0×3000mm + кованый хомут φ114-165mm + фосфатированный болт M20×100 класса прочности 10.9 + шайба Nordlock | C4 высокая (ISO 12944-2); ветроустойчивость на 40% выше, чем у Q235B; расчетный срок службы 25-40 лет |
| Зона тайфунов, ветроустойчивость ≥14, сверхдлительный срок службы | План C: Экстремальный 304 SS — бесшовная портальная стойка φ165×6.0×6000mm + балка/хомут из спецсплава Inconel 625 + интеллектуальный мониторинг RFID | C5-M экстремальная (ISO 12944-2); превосходная коррозионная стойкость для экстремальных условий |
| Усталость при ветровой вибрации (анкерные болты) | Применять высокопрочные болты класса прочности 10.9 с контргайкой/клиновым стопорением и резиновой виброгасящей прокладкой; предварительная затяжка до верхнего предела по нормативу; визуальный + выборочный контроль момента затяжки перед сезоном паводков | После ~10⁶ циклов ветровой вибрации (1-2 года) трещины зарождаются у корня резьбы; разрушение одного болта каскадно приводит к опрокидыванию знака |
| Коррозия в прибрежных/промышленных зонах Cl⁻>50mg/m³ | Применять дуплексную нержавеющую сталь S22053 или горячее цинкование (цинк >85μm) с эпоксидной герметизацией; испытание в соляном тумане ≥1000h | Углеродистая сталь корродирует 0.1-0.3mm/yr, сечение уменьшается >15% за 3 года; срок службы <5 лет без усиления |
Вариант A · Стандартный крепёж для знаков из Q235B
C3 Стандартная по ISO 12944-2
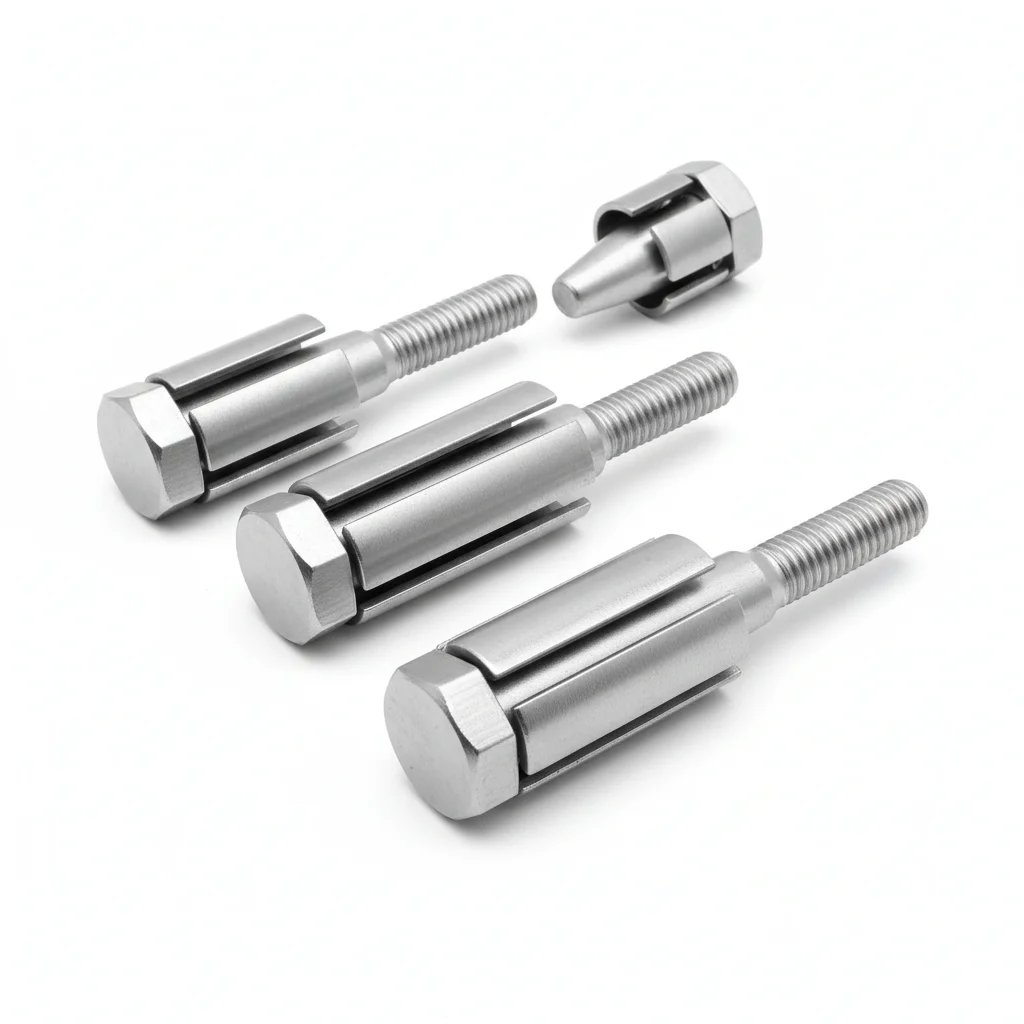
| Одностоечная стойка | Балка | Обжимной хомут | Крепёжный болт | Антикоррозионная смазка | |
|---|---|---|---|---|---|
| Спецификация | φ89×4.0×3000mm, Q235B горячее цинкование | φ60×3.0×2000mm, Q235B горячее цинкование | φ89-114mm регулируемый, Q235B штампованный + горячее цинкование | M16×80, Класс прочности 8.8, покрытие Dacromet | Литиевая смазка NLGI-2, наносится на соединительные поверхности для предотвращения прикипания |
| Материал | Q235B | Q235B | Q235B | — | — |
| Класс | — | — | — | Класс прочности 8.8 | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Q235B горячее цинкование | Q235B горячее цинкование | Q235B штампованный + горячее цинкование | Класс прочности 8.8, покрытие Dacromet | Наносится на соединительные поверхности для предотвращения прикипания |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1мм на 100мм.
- Нанести герметик на контактные поверхности. Установить крепёж с шайбой Belleville под головкой и гайкой.
- Проверить соосность в пределах 0.5мм. Затягивать в шахматном порядке. Момент затяжки 42 Н·м ±2 Н·м с использованием откалиброванного ключа. Записать в журнал контроля качества.
- Осмотреть все крепежи на предмет правильной посадки. Измерить 5% выборки с помощью щупа.
- Нанести герметик-индикатор момента затяжки. Фотографировать собранную конструкцию с 3 ракурсов для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разъединяется в рабочих условиях в течение первого года. | Проверить класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторная затяжка любых крепежей с моментом ниже 80% от указанного. Замена крепежей при коррозии, поражающей >5% площади поверхности, или глубине питтинга >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных крепежей независимо от состояния. Документировать все находки в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант B · Усиленный крепёж для знаков из Q345B
C4 Агрессивная по ISO 12944-2
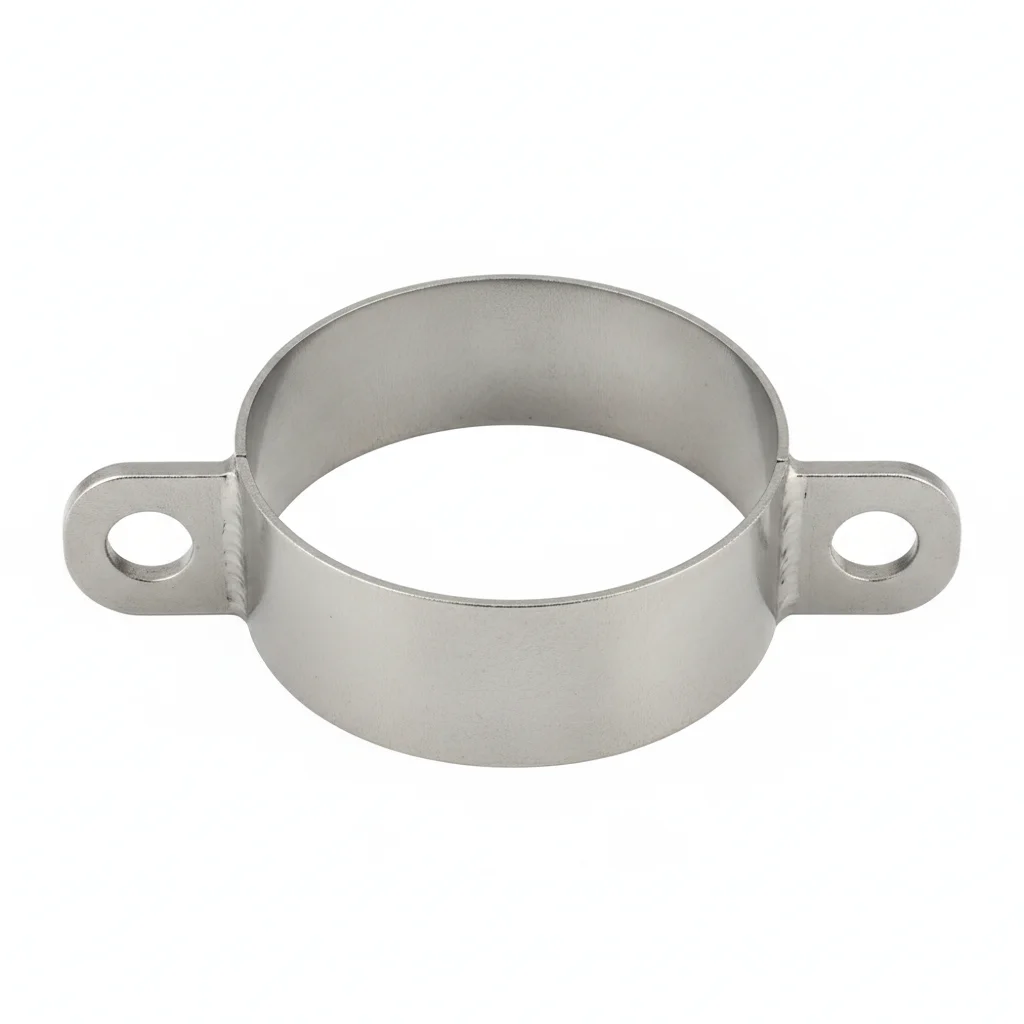
| Двустоечная стойка | Усиленная балка | Усиленный обжимной хомут | Высокопрочный крепёжный болт | Антикоррозионное покрытие | |
|---|---|---|---|---|---|
| Спецификация | φ114×4.5×4000mm, Q345B горячее цинкование | φ76×4.0×3000mm, Q345B термообработанная | φ114-165mm регулируемый, Q345B кованый | M20×100, Класс прочности 10.9, фосфатированный + шайба Nordlock | Эпоксидный цинконаполненный грунт + полиуретановое финишное покрытие, стойкость к солевому туману 1000ч |
| Материал | Q345B | Q345B | Q345B | — | Полиуретан |
| Класс | — | — | — | Класс прочности 10.9 | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Q345B горячее цинкование | Q345B термообработанная | Q345B кованый | Класс прочности 10.9, фосфатированный + шайба Nordlock | Стойкость к солевому туману 1000ч |
Порядок монтажа
- Обезжирить поверхности растворителем ацетон. Проверить шероховатость поверхности Ra <3.2um.
- Нанести антикоррозионный герметик, рассчитанный на температуры от -20 до 150C. Использовать шайбы с PTFE покрытием.
- Проверить соосность по спецификации. Затягивать в крестообразном порядке. Проверить 10% с использованием контрольного инструмента. Записать данные с указанием параметров окружающей среды.
- Провести испытание на вырыв 5% случайной выборки до 80% от пробной нагрузки. Заменить любые экземпляры ниже порога приемки.
- Нанести атмосферостойкое защитное покрытие. Установить контрольный образец-свидетель для мониторинга коррозии вблизи критических соединений.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разъединяется в рабочих условиях в течение первого года. | Проверить класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторная затяжка любых крепежей с моментом ниже 80% от указанного. Замена крепежей при коррозии, поражающей >5% площади поверхности, или глубине питтинга >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных крепежей независимо от состояния. Документировать все находки в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант C · Экстремальный крепёж для знаков из 304 нержавеющей стали
C5-M Экстремальная по ISO 12944-2
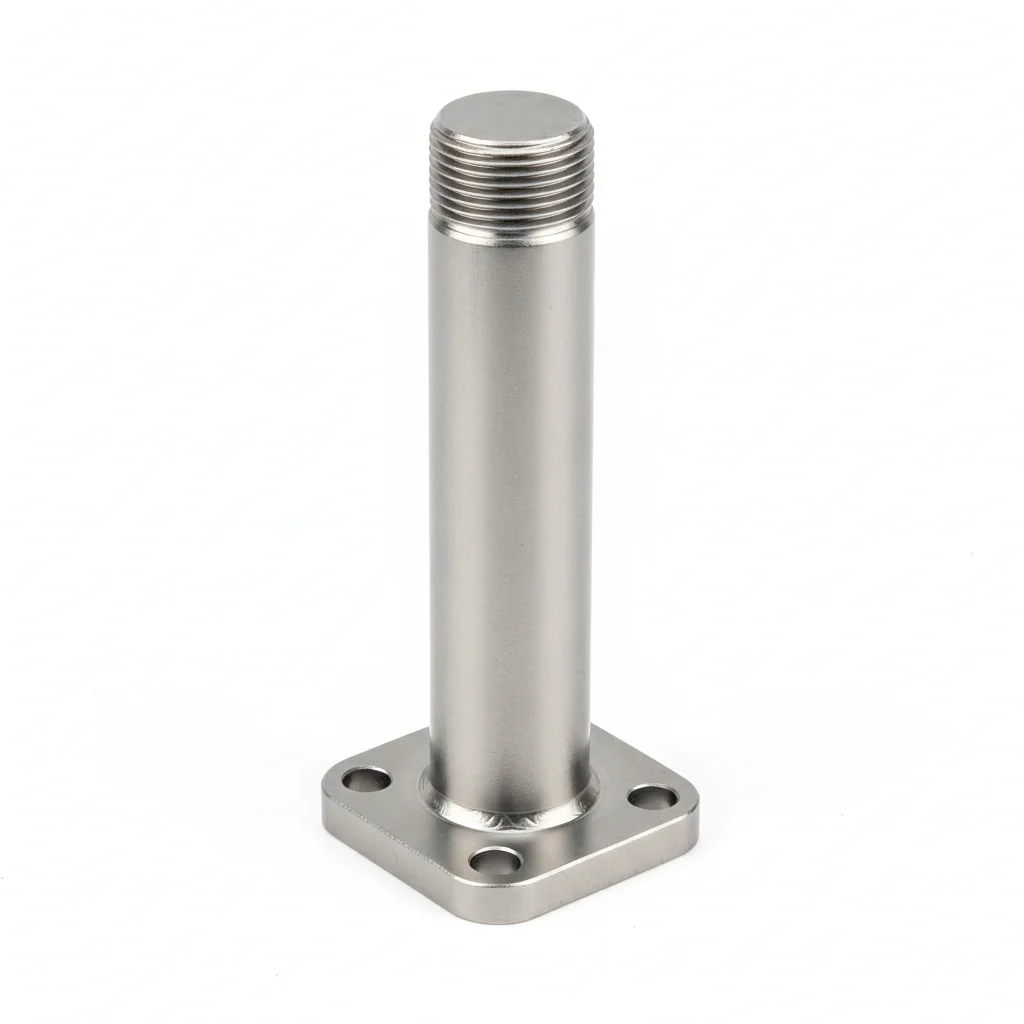
| Воротниковая стойка | Балка из специального сплава | Обжимной хомут из специального сплава | Умная метка мониторинга | Специализированный инструмент для монтажа | |
|---|---|---|---|---|---|
| Спецификация | φ165×6.0×6000mm, бесшовная труба из 304 нержавеющей стали | φ114×5.0×5000mm, прецизионное литье из Inconel 625 | φ165-219mm регулируемый, прецизионное литье из Inconel 625 | RFID-чип, фиксирует время установки и данные осмотра | Гидравлический динамометрический ключ, контроль предварительного натяга ±3% |
| Материал | 304 нержавеющая сталь | — | — | EPDM резина | — |
| Класс | — | — | — | — | — |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Бесшовная труба из 304 нержавеющей стали | Precise casting из Inconel 625 | Precise casting из Inconel 625 | Фиксирует время установки и данные осмотра | Контроль предварительного натяга ±3% |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6um.
- Нанести морской антикоррозионный герметик, рассчитанный на температуры от -50 до 200C. Использовать шайбы с полимерным покрытием PTFE.
- Проверить соосность в пределах 0.3мм. Затягивать с использованием гидравлического натяжителя. Контролировать 10% выборки методом PMI. Документировать для аудита соответствия.
- Провести неразрушающий контроль 10% выборки флуоресцентной дефектоскопией. Заменить любые экземпляры с признаками трещин.
- Нанести защитный герметик по спецификации. Установить средства для постоянного мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для эксплуатационных условий | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разъединяется в рабочих условиях в течение первого года. | Проверить класс прочности крепежа по спецификации. Использовать откалиброванный динамометрический ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторная затяжка любых крепежей с моментом ниже 80% от указанного. Замена крепежей при коррозии, поражающей >5% площади поверхности, или глубине питтинга >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных крепежей независимо от состояния. Документировать все находки в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и ориентировочные стандарты
Дорожные дорожные знаки и опоры
Руководство по проектированию дорожных объектов безопасностиДорожные дорожные знаки
Дорожные дорожные знакиНормы нагрузок для проектирования строительных конструкций
Нормы нагрузок для проектирования строительных конструкцийМеханические свойства крепежа - Болты, винты и шпильки
Стационарные дорожные знакиСтандартная спецификация для холоднокатаных сварных и бесшовных углеродистых стальных конструкционных труб круглого и профильного сечения
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →