
Аппаратное обеспечение цепи скребка осветлителя: проверка материала и крепежа
Поломка цепи скребка — это не только проблема материала цепи. В прямоугольных осветлителях цепь, звездочка, палец, шплинт, крепление полубалки и документ о пробной нагрузке должны соответствовать существующей системе сбора осадка
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок при закупке
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 04 ITEMS
Риск-01
Износ штифта скребковой цепи в сточных водах
Корректирующие меры
Риск-02
Износ подкладных износоустойчивых колодок скребковой пластины, повреждающих нижний рельс
Корректирующие меры
Риск-03
Ускоренная коррозия цепи в кислых сточных водах
Корректирующие меры
Риск-04
Износ подкладных износоустойчивых колодок скребковой пластины, повреждающих нижний рельс
Корректирующие меры
Особенности условий эксплуатации
Заменяющая цепь должна соответствовать существующему оборудованию сборщика
Публичная страница TERSON по скребковым цепям демонстрирует практическую проблему закупок: цепи осветлителей подбираются совместно с серией звездочек, полубалками, штифтами и крепежом. Самый безопасный подход — это проверки материала и взаимозаменяемости, а не общие маркетинговые описания оборудования для очистки сточных вод.
Что проверить
- 1Проверьте, соответствует ли заменяющая цепь существующей семье звездочек и крепления полубалки
- 2Разделяйте коррозионную стойкость и доказательства пробной нагрузки; материал сам по себе не доказывает партийную прочность
- 3Запросите детали пальца, шплинта или запирающего устройства, так как мелкий крепеж определяемает удобство обслуживания в полевых условиях
- 4Запросите фото и основные размеры, если обозначение существующей цепи неизвестно
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Взаимозаменяемость | Цепь, не соответствующая звездочкам или полубалкам, может превратить замену в капитальный ремонт | Серия существующей цепи, шаг, ширина, диаметр пальца, тип звездочки и крепление полубалки |
| Выбор материала | Неметаллические и нержавеющие цепи решают различные задачи коррозии, веса и прочности | Зона сточных вод, нагрузка песка, химическое воздействие и предпочтительный материал цепи |
| Доказательство пробной нагрузки | Прочность цепи требует партийной документации, а не только языка каталога | Сертификат пробной нагрузки, партионная прослеживаемость и принятый документ контроля |
TERSON используется как образец поставщика для проверок при закупке скребковых цепей. Окончательный выбор зависит от размеров осветлителя и условий эксплуатации завода.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Экспресс-проверка материала скребковой цепи: назначение, ключевые показатели, запреты
Скребковая цепь отстойника находится в сточных водах годами, поэтому сначала подбирайте материал под воду: для нейтральной среды с низким содержанием хлоридов подходит углеродистая сталь, для кислых или щелочных стоков — 316L, для высокой хлоридной нагрузки — 2205, а пластики дополнительно ограничиваются по температуре и нагрузке. Прогоните пять вариантов материалов по протоколу анализа воды до заказа.
| Материал | Подходящие условия | Ключевые показатели | Запреты и границы |
|---|---|---|---|
| Q235B горячеоцинкованная | Нейтральное качество воды; непогружные низкорасположенные детали (кронштейны, направляющие) | HDG детали с резьбой ≥40μm (GB/T 5267.3); более толстые пластины по тяжелому классу GB/T 13912 могут достигать 85μm+; окружающая температура 20-40°C | Запрещено погружение в сточные воды (~>0.1mm/yr коррозии, порядок величины); запрещены среды с pH<6 или pH>12 |
| 304 (A2-70) | Кислые/щелочные сточные воды, тела цепей для низкой хлоридной нагрузки | PREN 18-20 | Риск питтинга выше Cl⁻ 200ppm; никогда в прямом контакте с хлорсодержащими дезинфектантами |
| 316L (A4-80) | Кислые/щелочные сточные воды, системы питьевого водоснабжения | PREN 24-26 (2-3% Mo); для питьевой воды требуется соответствие NSF/ANSI 61 | По-прежнему недостаточно для высокохлоридной нагрузки выше Cl⁻ 2000ppm — требуется переход на класс выше |
| 2205 дуплекс | Морская вода/высокосоленые сточные воды, режим Cl⁻>2000ppm | PREN≥35; CPT 35-40°C (vs 316L 15-20°C) | Для экстремальных сочетаний кислота плюс хлориды — переход на 904L |
| Конструкционные пластики (PP/PVDF) | Сильные кислоты/щелочи, требования к необслуживаемости | PP ≤80°C, PVDF ≤150°C; водопоглощение PVDF <0.04%, размеростабилен | Низкая нагрузка ≤500N; не применять для несущих или вибронагруженных узлов |
Скорость коррозии в погруженном состоянии >0.1 mm/yr — оценочная величина порядка; толщина покрытия — по GB/T 5267.3 и GB/T 13912.
Технический справочник отрасли
От показателей качества воды к материалу цепи: цепочка решений из четырех шагов
Не выбирайте материал цепи в первую очередь — сначала снимите показания воды: pH и концентрация хлоридов определяют, попадет ли цепь в углеродистую сталь, 316L или дуплекс. Четыре шага одновременно закрывают и градацию материалов, и запреты.
- 1Сначала зафиксируйте два показателя: pH и Cl⁻ — оцинкованные детали запрещены в средах ниже pH 6 или выше pH 12, а кислые сточные воды рассматриваются как pH 2-6; цепной привод также воспринимает низкочастотную вибрацию 10-50Hz от насосов, мешалок и аэрационного оборудования
- 2Нейтральный pH при Cl⁻≤200ppm → цепь Q235B горячеоцинкованная — самый экономичный вариант: покрытие резьбовых деталей ≥40μm (GB/T 5267.3), более толстые пластины до 85μm+ (GB/T 13912)
- 3Кислые/щелочные сточные воды или Cl⁻>200ppm → 316L (A4-80): PREN 24-26; для станций питьевого водоснабжения добавляется требование соответствия NSF/ANSI 61
- 4Cl⁻>2000ppm, морская вода или высокая соленость → 2205 дуплекс (PREN≥35); сочетания кислота плюс хлориды — переход на 904L
- 5Два жестких ограничения: 304 никогда не применяется в прямом контакте с хлорсодержащими дезинфектантами; оцинкованная цепь при длительном погружении теряет покрытие со скоростью ~>0.1mm/yr (порядок величины) — никогда не рассматривайте оцинкованную цепь из углеродистой стали как долговечную деталь для работы под водой
Пороговые значения хлоридов 200/2000 ppm — величины из инженерного опыта; скорость коррозии в погруженном состоянии >0.1 mm/yr — оценочная величина порядка.
Технический справочник отрасли
Запрос на скребковую цепь: сначала зафиксируйте четыре приемочных требования
Цепь — самая стабильная позиция повторных закупок на линии отстойника; заранее зафиксируйте в запросе четыре параметра, чтобы входной контроль имел базу для проверки.
- Заводской сертификат плюс соответствие NSF/ANSI 61 для объектов питьевого водоснабжения — жесткие барьеры; без любого из них не принимать
- Указывайте горячее цинкование: резьбовые детали ≥40μm (GB/T 5267.3); гальваническое цинкование дает лишь 5-15μm (GB/T 5267.1) и не выдерживает износ цепи и погружение — не применять
- Для задач с высоким содержанием хлоридов/морской водой укажите в запросе градацию материалов: 316L→2205→2507→титан — без скрытого понижения марки поставщиком
- Подкрашивайте места реза и повреждений цинк-наполненной краской с содержанием цинка ≥92% и фиксируйте местоположение
Толщина покрытия — по GB/T 5267.3 и GB/T 5267.1; NSF/ANSI 61 регулирует объекты питьевого водоснабжения; входной контроль — по стандартам, указанным в договоре.
Технический справочник отрасли
Спектр отказов погружной цепи: питтинг, КРН, потеря покрытия, водопоглощение пластика
Цепь отстойника редко выходит из строя по одной причине: питтинг, коррозионное растрескивание под напряжением, потеря покрытия и водопоглощение пластика по-разному бьют по материалам в зависимости от воды. Соотнесите триггер и контрмеру за один проход.
| Вид отказа | Условия-триггеры | Контрмера по материалу |
|---|---|---|
| Питтинговая и щелевая коррозия | Для 304 риск питтинга выше Cl⁻ 200ppm; гипохлорит — сильный окислитель плюс хлориды — иллюстративный отказ на линии дозирования через 6 месяцев (схематичный случай) | 316L (PREN 24-26) или 2205; пассивация (ASTM A967) снижает зарождение питтингов |
| Коррозионное растрескивание под напряжением (SCC) | 45°C + Cl⁻ 3000ppm + высокая предварительная нагрузка, три фактора одновременно — иллюстративный излом по впадине резьбы через 18 месяцев (схематичный случай) | 2205 (CPT 35-40°C против 316L 15-20°C) и контроль рабочих напряжений |
| Потеря покрытия и равномерная коррозия | Оцинкованные детали при погружении в воду теряют ~>0.1mm/yr (порядок величины); примерно 3 года до отказа покрытия в H₂S при 50-200ppm (порядок величины, схематичный случай) | Переход на 316/2205; подкраска поврежденных мест на смонтированных деталях цинк-наполненной краской (≥92% цинка) |
| Водопоглощение и набухание пластика | Пластики типа PA66 поглощают 2.5% воды за 24h и 8.5% при насыщении, теряя 30-40% прочности на растяжение после водопоглощения | Переход на PVDF (<0.04% водопоглощения) или выбор по температурному пределу: PP ≤80°C / PVDF ≤150°C |
Случаи отказов — иллюстративные сценарии; скорость коррозии при погружении >0.1 mm/yr и потеря покрытия примерно за 3 года в H₂S являются оценками порядка величины; пассивация — по ASTM A967.
Технический справочник отрасли
Стандарты по коррозии и испытаниям в водоподготовке: подберите задачу — найдите номер
Материал и покрытие цепи, испытания и приемка подчиняются разным стандартам: характеристики материала, соответствие для питьевой воды, пассивация и коррозионные испытания — каждый регулирует свою задачу, соотнесите их.
ISO 3506-1:2020, NSF/ANSI 61, ASTM A967, ASTM G48 и ISO 9227 охватывают свойства материалов, соответствие для питьевой воды, пассивацию и коррозионные испытания; приведены только для навигации — обращайтесь к актуальным текстам.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Решение А · Стандартная углеродистая стальная цепь Q235B | B · Решение Б · Тяжелая нержавеющая стальная цепь 304 | C · Решение В · Экстремальная цепь из инженерного пластика POM | |
|---|---|---|---|
| 1. РОЛИКОВАЯ ЦЕПЬ | |||
| Спецификация | Шаг 50.8мм, Q235B горячее цинкование, прочность на разрыв ≥20kN | Шаг 50.8мм | Шаг 50.8мм |
| Материал | Q235B | 304 Нержавеющая сталь | 316L Нержавеющая сталь |
| Класс | — | A2-70 | A4-80 |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 2. ШТИФТ | |||
| Спецификация | φ10×60мм, Q235B цементация и закалка | Диаметр 10мм | Диаметр 10мм |
| Материал | Q235B | 304 Нержавеющая сталь | 2205 Дуплекс сталь |
| Класс | — | A2-70 | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 3. ВТУЛКА | |||
| Спецификация | φ15×30мм, Q235B цементация и закалка | Диаметр 15мм | Диаметр 15мм |
| Материал | Q235B | 304 Нержавеющая сталь | 316L |
| Класс | — | A2-70 | A4-80 |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| 4. СМАЗКА | |||
| Спецификация | Литиевая смазка NLGI-2, наносить каждые 500ч | M10-M12 | M10-M12 |
| Материал | — | 304 нержавеющая сталь | 304 Нерж. сталь |
| Класс | — | A2 | A2 |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Пассивация | Пассивация |
| 5. НАТЯЖНОЕ УСТРОЙСТВО | |||
| Спецификация | Пружинный автоматический натяжитель, диапазон регулировки ±20мм | M10-M12 | M10-M12 |
| Материал | — | 304 нержавеющая сталь | 304 Нерж. сталь |
| Класс | — | A2 | A2 |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Пассивация | Пассивация |
Решение А · Стандартная углеродистая стальная цепь Q235B
Стандарт C3 по ISO 12944-2
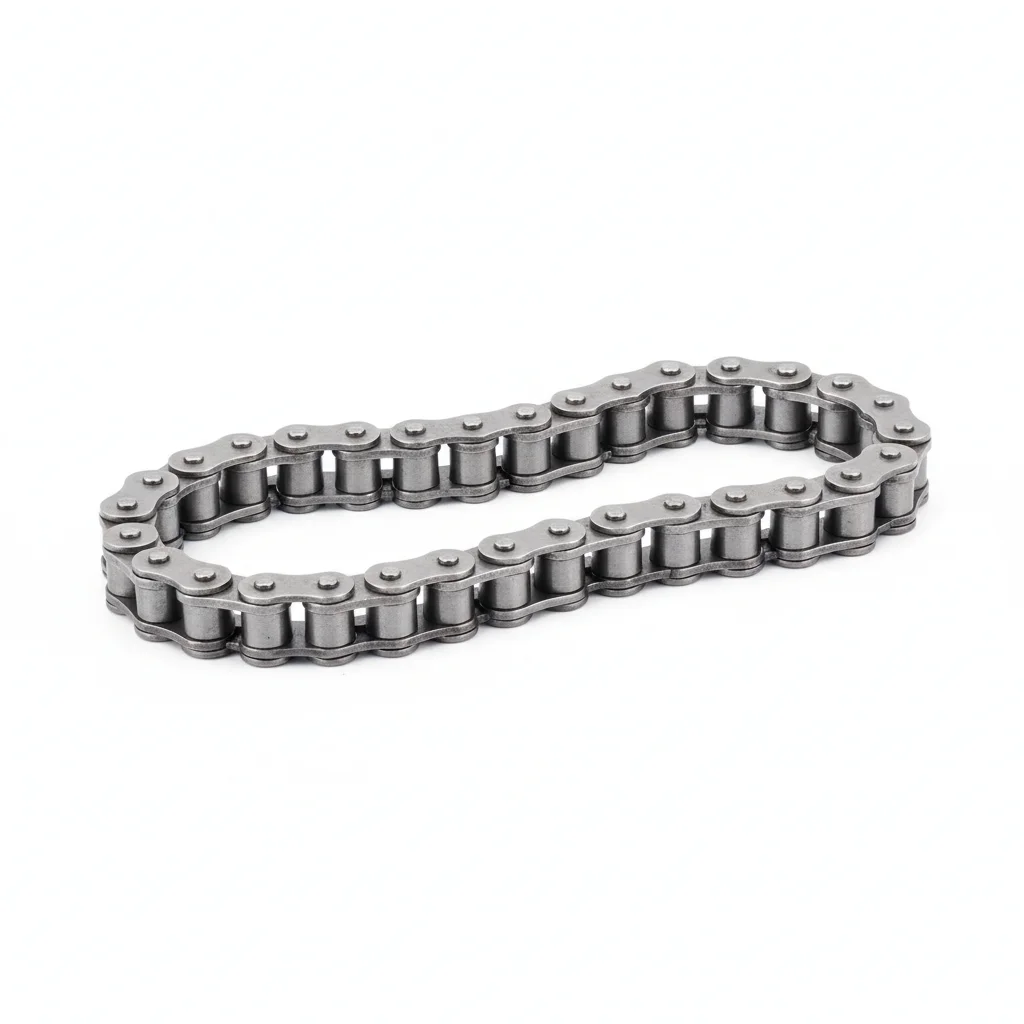
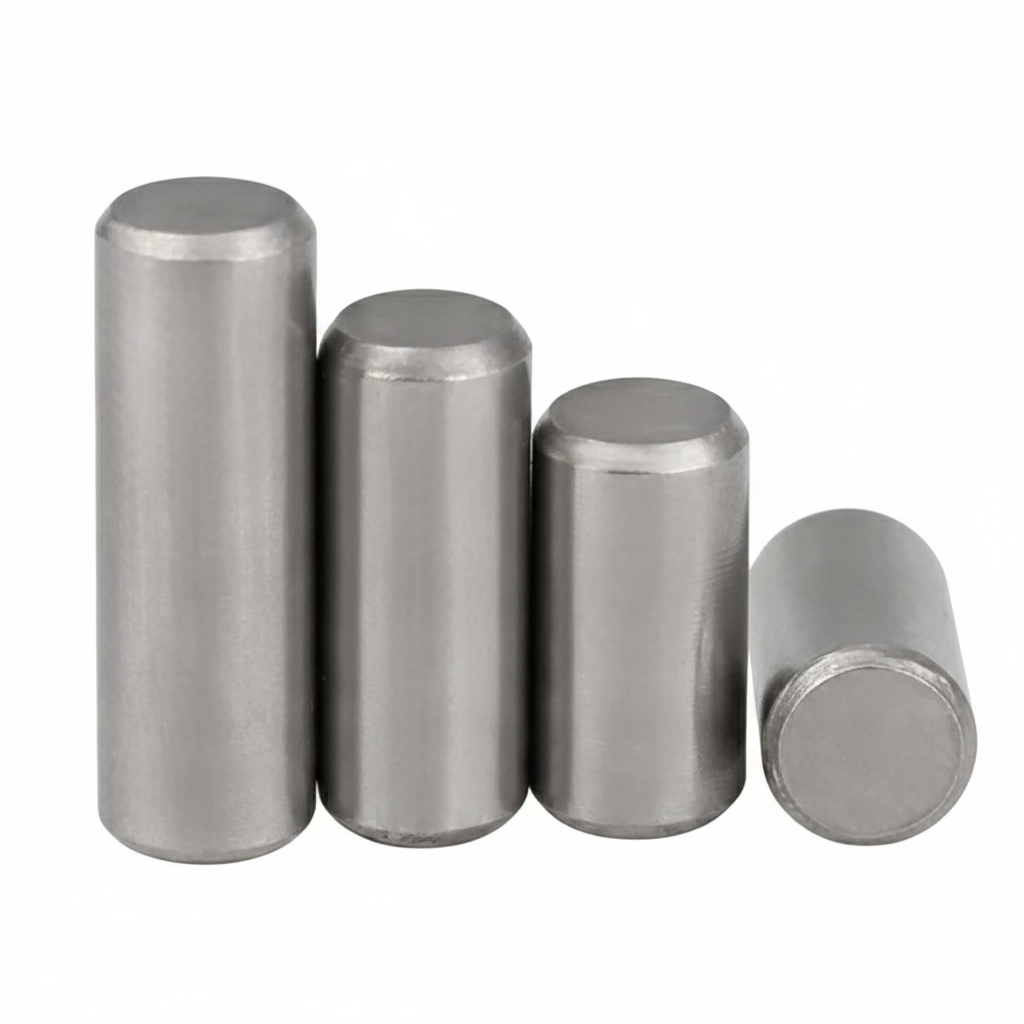
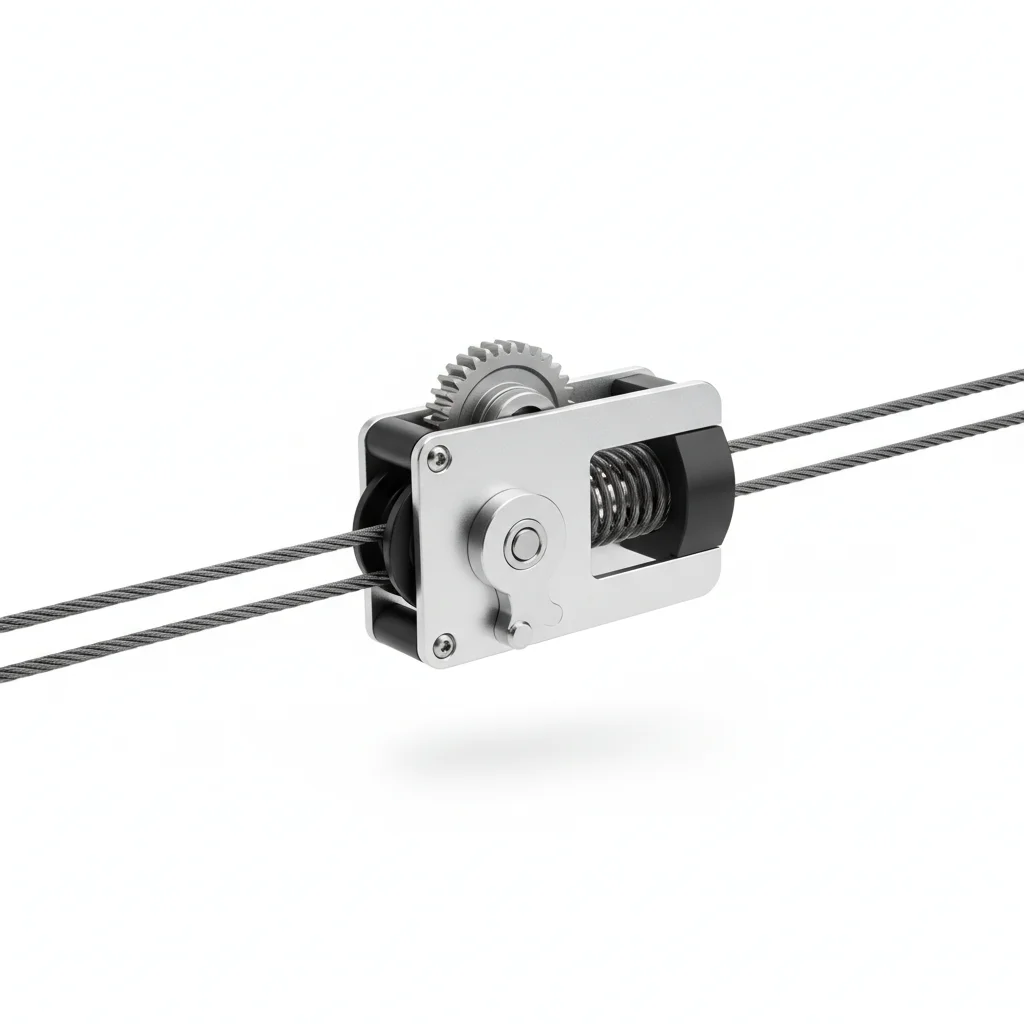
| Роликовая цепь | Штифт | Втулка | Смазка | Натяжное устройство | |
|---|---|---|---|---|---|
| Спецификация | Шаг 50.8мм, Q235B горячее цинкование, прочность на разрыв ≥20kN | φ10×60мм, Q235B цементация и закалка | φ15×30мм, Q235B цементация и закалка | Литиевая смазка NLGI-2, наносить каждые 500ч | Пружинный автоматический натяжитель, диапазон регулировки ±20мм |
| Материал | Q235B | Q235B | Q235B | — | — |
| Класс | — | — | — | — | — |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Прочность на разрыв ≥20kN | Q235B цементация и закалка | Q235B цементация и закалка | Наносить каждые 500ч | Диапазон регулировки ±20мм |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1мм на 100мм.
- Нанесите компаунд на поверхности контакта. Установите крепеж с пружинной шайбой под головку и гайку.
- Проверьте соосность в пределах 0.5мм. Затяните в крестообразном порядке. Момент затяжки 42 Н·м +/-2 Н·м с использованием откалиброванного ключа. Запишите в журнал QA.
- Проверьте все крепежные элементы на правильность посадки. Измерьте 5% образцов с помощью щупа.
- Нанесите тампер-индикирующую краску. Сфотографируйте готовую сборку с 3-х ракурсов для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа на соответствие спецификации. Используйте откалиброванный моментный ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните все крепежные элементы с моментом ниже 80% от указанного. Замените крепежные элементы с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Решение Б · Тяжелая нержавеющая стальная цепь 304
C4 Агрессивная по ISO 12944-2

| Роликовая цепь | Штифт | Втулка | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | Шаг 50.8мм | Диаметр 10мм | Диаметр 15мм | M10-M12 | M10-M12 |
| Материал | 304 Нержавеющая сталь | 304 Нержавеющая сталь | 304 Нержавеющая сталь | 304 нержавеющая сталь | 304 нержавеющая сталь |
| Класс | A2-70 | A2-70 | A2-70 | A2 | A2 |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Пассивация | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.005кг | ~0.005кг |
| MOQ | 100 шт | 100 шт | 100 шт | 500 шт | 500 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | Полиэтиленовый пакет | Полиэтиленовый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Скребковая цепь для среды сточных вод | Коррозионностойкий штифт | Коррозионностойкая втулка | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2мкм.
- Нанесите антикоррозийный компаунд для диапазона -20 до 150C. Используйте шайбы с PTFE-покрытием.
- Проверьте выравнивание по спецификации. Затяните в крестообразном порядке. Проверьте 10% инструментом контроля. Запишите с экологическими данными.
- Проведите испытание на отрыв 5% случайной выборки до 80% пробной нагрузки. Замените любые элементы, не достигшие порога приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите coupon контроля коррозии вблизи критических соединений.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа на соответствие спецификации. Используйте откалиброванный моментный ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните все крепежные элементы с моментом ниже 80% от указанного. Замените крепежные элементы с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Решение В · Экстремальная цепь из инженерного пластика POM
C5-M Экстремальная по ISO 12944-2
| Роликовая цепь | Штифт | Втулка | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | Шаг 50.8мм | Диаметр 10мм | Диаметр 15мм | M10-M12 | M10-M12 |
| Материал | 316L Нержавеющая сталь | 2205 Дуплекс сталь | 316L | 304 Нерж. сталь | 304 Нерж. сталь |
| Класс | A4-80 | — | A4-80 | A2 | A2 |
| Покрытие | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Горячее цинкование ≥55мкм по ISO 1461 | Пассивация | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.005кг | ~0.005кг |
| MOQ | 100 шт | 100 шт | 100 шт | 500 шт | 500 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | Полиэтиленовый пакет | Полиэтиленовый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Скребковая цепь для морской/химически агрессивной воды | Максимально коррозионностойкий штифт | Втулка для экстремально агрессивной среды | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирьте MEK-растворителем. Проверьте шероховатость поверхности Ra <1.6мкм.
- Нанесите морской антикоррозийный компаунд для диапазона -50 до 200C. Используйте шайбы в PTFE-оболочке.
- Проверьте выравнивание до 0.3мм. Затяните гидравлическим натяжителем. Проверьте 10% образцов PMI. Документируйте для аудита.
- Проведите НКК-испытание 10% образцов жидким пенетрантом. Замените любые элементы с признаками трещин.
- Нанесите защитный герметик по спецификации. Установите перманентную аппаратуру мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года. | Проверьте класс крепежа на соответствие спецификации. Используйте откалиброванный моментный ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затяните все крепежные элементы с моментом ниже 80% от указанного. Замените крепежные элементы с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Как выбрать решение скребковой цепи на основе рабочих условий?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Обычный отстойник / нейтральная вода / низкий износ | Решение A · Цепь из стандартной углеродистой стали Q235B (самая низкая стоимость) | Роликовая цепь Q235B горячего цинкования, шаг 50.8mm, прочность на разрыв ≥20kN; цементированный и закаленный палец (втулка) для износостойкости |
| Коррозионная среда / кислотно-щелочные сточные воды / средний износ | Решение B · Усиленная цепь из нержавеющей стали 304 (коррозионностойкая, долгий срок службы) | Нержавеющая сталь 304, A2-70, прецизионное литье с термообработкой; коррозионностойкий палец и втулка |
| Сильная коррозия / требования пищевого класса / сверхдолгий срок службы | Решение C · Экстремальная цепь из инженерного пластика POM (безопасная и надежная) | POM полиоксиметилен, армированный стекловолокном, самосмазывающийся, не требующий обслуживания; крепеж из 316L (A4-80) и дуплексной стали 2205 для экстремальных условий |
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Ленточный фильтр-пресс для обезвоживания осадка при очистке сточных вод
Стандарт проектирования наружного водоснабженияТехнические требования к продуктам охраны окружающей среды Скребки
Цепной скребокКороткошаговые точные роликовые и втулочные цепи передач
Короткошаговые прецизионные трансмиссионные роликовые цепиЗвенья цепные прецизионные роликовые и втулочные для короткого шага передачи, с крепежными элементами и звездочками для цепей
Технические условия на цепной скребокПрецизионные роликовые цепи передачи мощности, насадки и звёздочки
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Дуплексные стальные болтыСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
АэраторыПохожая тема
Фильтрующие насадкиЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →