Болтовые соединения для шин аккумуляторов: сопротивление контакта и зажимное усилие
Перегрев шин аккумуляторов часто связан с интерфейсом соединения: затяжка болта, состояние поверхности, стопка шайб, покрытие и площадь контакта. Линия закупок должна описывать соединительную арматуру, а не просто медную шину
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок при закупках
"Эти вещи случаются каждый день на производственном этаже."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Недостаточное сечение шины вызывает перегрев при полной нагрузке
Корректирующие меры
Риск-02
Окисление поверхности шины повышает сопротивление контакта, вызывая тепловой разгон
Корректирующие меры
Риск-03
Недостаточный момент затяжки шины приводит к неравномерному сопротивлению контакта между модулями, вызывая локальный перегрев
Корректирующие меры
Особенности условий эксплуатации
Электрическая проблема часто начинается как проблема механического соединения
Недавние исследовательские страницы по соединителям аккумуляторов указывают на предварительную затяжку, поверхность контакта и площадь контакта как переменные в электрическом сопротивлении контакта. Для закупок СНЭ это полезно как фон понимания механизмов: шина, болт, шайба и состояние поверхности должны быть указаны вместе
Что проверить
- 1Рассматривать момент затяжки или предварительное натяжение как контролируемый метод установки, а не как примечание для монтажной бригады
- 2Указывать отделку и чистоту контактной поверхности, так как электрическое сопротивление изменяется на интерфейсе
- 3Использовать стопку шайб и детали покрытия для поддержания стабильного зажимного усилия после сборки
- 4Запрашивать у поставщика доказательства того, что предлагаемое болтовое соединение было валидировано для материала шины и эксплуатационной среды
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Метод предварительного натяжения | Ослабленное или непоследовательное предварительное натяжение может увеличить сопротивление соединения и нагрев | Момент/метод затяжки, контроль инструмента, требование повторной проверки и стопка шайб |
| Контактная поверхность | Состояние поверхности влияет на реальную электрическую площадь контакта | Отделка поверхности, покрытие, метод очистки и антиокислительная обработка |
| Компоненты соединения | Выбор болта, гайки и шайбы влияет как на зажимное усилие, так и на стабильность электрического интерфейса | Класс болта, тип шайбы, покрытие, требования к изоляции и документ валидации от поставщика |
Статьи ScienceDirect используются только для фонового понимания механизмов. Не импортировать значения для ЭТС как проектные пределы для СНЭ без проектно-специфической валидации
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Момент затяжки болтов: медь и сталь невзаимозаменяемы
Медный болт, затянутый моментом для стали, сорвет резьбу. Сравнение двух материалов:
| Размер болта | Луженая сталь 8.8 | Цельная медь | Примечания |
|---|---|---|---|
| M8 | — | 15–20 N·m | Малые нахлесты на шинах 3–6 mm обычно выполняются болтами M8 из цельной меди |
| M10 | 46–57 N·m | 25–30 N·m | Основные нахлесты на шинах 15×3–40×6 mm — преимущественно M10; момент затяжки стали ≈1.8× момента меди при том же размере |
| M12 | 96–110 N·m | — | Крупные нахлесты с высокими токами короткого замыкания выполняются луженой сталью M12; цельная медь M12 не применяется (риск срыва резьбы) |
Значения момента затяжки приведены для коэффициента трения μ=0.14; на практике руководствуйтесь протоколом коэффициента момента поставщика.
Технический справочник отрасли
От переходного сопротивления к тепловому разгону: как развивается эскалация
Пример: луженая медная шина 15×3–40×6 mm, цепь 100–300 A.
- 1Болты недотянуты или нагружены неравномерно (нахлесты M10 встречаются чаще всего; изоляционная термоусадка сдавливается)
- 2Переходное сопротивление растет с <10μΩ до >100μΩ — при 200 A тепловыделение скачком возрастает с 0.4 W до 4 W
- 3Температура нахлеста повышается с 40°C выше 120°C (допустимый максимум для изоляции 80°C)
- 4Модули перегреваются, BMS вынужден снижать мощность, а шина продолжает нагреваться
- 5Термоциклирование при заряде/разряде ослабляет преднатяг на 5–10% в год (оценочное значение) — возврат к первому шагу, замкнутый цикл к тепловому разгону
Содержит оценочные значения порядка величин; только для справки при выборе.
Технический справочник отрасли
Обслуживание после поставки
Применимо к: луженая шина + термоусадочная изоляция + стопорные шайбы (Nord-Lock или тарельчатая пружина).
- 1-й месяц: один раз выполнить повторную затяжку всех болтов шин — свежие контактные поверхности дают усадку и ослабевают (M10: 25–30 N·m для цельной меди, 46–57 N·m для луженой стали)
- Ежеквартально: ИК-сканирование всех точек нахлеста; перепад температуры выше 10°C требует остановки и проверки
- Любое медно-алюминиевое соединение: используйте биметаллическую переходную пластину Cu-Al или токопроводящую пасту, иначе — гальваническая коррозия
ΔT >10°C — рекомендуемый порог.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант A · Стандартная оловянированная шина | B · Вариант B · Высокотоковая ламинированная шина | C · Вариант C · Экстремальные условия / Морское исполнение | |
|---|---|---|---|
| 1. ИЗОЛИРОВАННАЯ ШИНА С ПОКРЫТИЕМ ОЛОВА | |||
| Спецификация | 15×3мм~40×6мм | Индивидуальный проект | Ширина 20-120мм |
| Материал | Медь Т2 с покрытием олова ≥8μм + Изолирующая термоусадочная трубка | Ламинат из фольги меди Т2 + Изоляционная плёнка | Медь Т2 с серебряным покрытием |
| Класс | GB/T 5585 | UL 1973 | Проводимость ≥98% IACS |
| Покрытие | Горячее цинкование, >=55мкм по ISO 1461 | Горячее цинкование, >=55мкм по ISO 1461 | Горячее цинкование, >=55мкм по ISO 1461 |
| 2. ИЗОЛИРОВАННАЯ ШИНА | |||
| Спецификация | Шина + Термоусадочная трубка, сечение подобрано по токовой нагрузке | Индивидуальный проект | Индивидуальный проект |
| Материал | Медь Т2 + Покрытие олова ≥8μм | Многослойный медный фольгированный ламинат 0.1мм | Эпоксидная смола + 316L |
| Класс | Изоляция UL 94 V-0 | / | UL94 V-0 |
| Покрытие | Горячее цинкование, >=55мкм по ISO 1461 | Горячее цинкование, >=55мкм по ISO 1461 | Горячее цинкование, >=55мкм по ISO 1461 |
| 3. ПЛОСКАЯ ШАЙБА | |||
| Спецификация | M10-M12 | M10-M12 | Многослойная медная фольга 0.1мм |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Медь Т2 |
| Класс | A2 | A2 | — |
| Покрытие | Пассивация | Пассивация | Горячее цинкование, >=55мкм по ISO 1461 |
| 4. ПЛОСКАЯ ШАЙБА | |||
| Спецификация | M10-M12 | M10-M12 | Порог смены цвета 60/70/80°C |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | — |
| Класс | A2 | A2 | — |
| Покрытие | Пассивация | Пассивация | Горячее цинкование, >=55мкм по ISO 1461 |
| 5. ПЛОСКАЯ ШАЙБА | |||
| Спецификация | M10-M12 | M10-M12 | По сечению шины |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Сшитый полиолефин |
| Класс | A2 | A2 | Выдерживаемое напряжение ≥3кВ |
| Покрытие | Пассивация | Пассивация | Горячее цинкование, >=55мкм по ISO 1461 |
Руководство по выбору
Не уверены?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| <100kWh жилые/малые коммерческие объекты | План A · Стандартная луженая шина | Луженая изолированная шина (медь T2 луженая ≥8μm, 15×3mm~40×6mm), по GB/T 5585, крепеж по ISO 898-1; среда внутри помещения C3 (ISO 12944-2) |
| C3 (ISO 12944-2) внутри помещения | План A · Стандартная луженая шина | Луженая шина из меди T2 с покрытием минимум 8μm устойчива к окислению и сохраняет стабильное контактное сопротивление, по GB/T 5585 |
| C4 агрессивная среда / контейнер >500kWh | План B · Ламинированная шина большого тока + гибкая шина | Ламинированная шина (ламинат из фольги меди T2 + изоляционная пленка, UL 1973) снижает импеданс переменного тока на 50%+, улучшенный теплоотвод; рекомендуется при токе >500A; гибкая шина (многослойная фольга из меди 0.1mm) для компенсации вибрации/теплового расширения |
Вариант A · Стандартная оловянированная шина
Стандарт C3 для <100кВтч жилых/малых коммерческих объектов
Стандарт: ISO 898-1, GB/T 3098.1
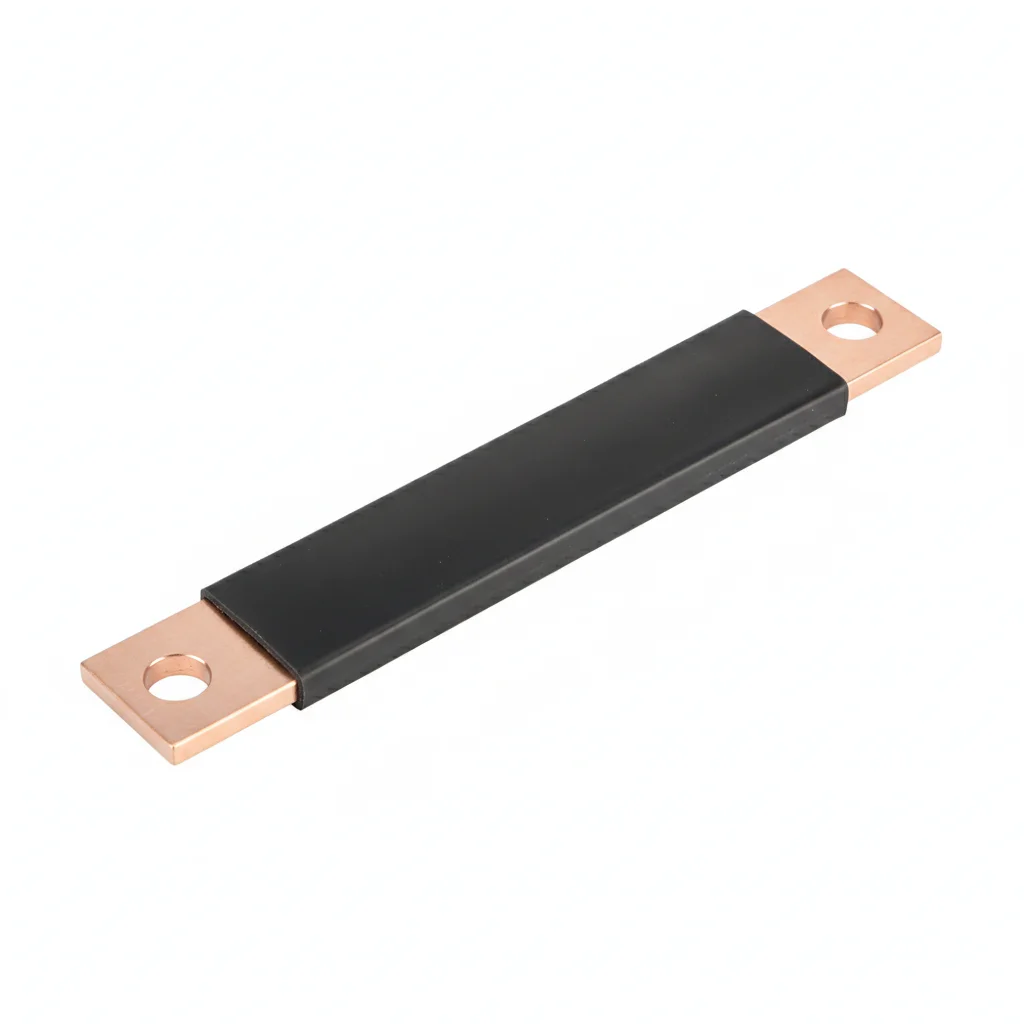

| Изолированная шина с покрытием олова | Изолированная шина | Плоская шайба | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | 15×3мм~40×6мм | Шина + Термоусадочная трубка, сечение подобрано по токовой нагрузке | M10-M12 | M10-M12 | M10-M12 |
| Материал | Медь Т2 с покрытием олова ≥8μм + Изолирующая термоусадочная трубка | Медь Т2 + Покрытие олова ≥8μм | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | GB/T 5585 | Изоляция UL 94 V-0 | A2 | A2 | A2 |
| Покрытие | Горячее цинкование, >=55мкм по ISO 1461 | Горячее цинкование, >=55мкм по ISO 1461 | Пассивация | Пассивация | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C2 (ISO 12944-2) | C2 (ISO 12944-2) | C2 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -40C до +150C | -40C до +150C | -40C до +150C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0,005кг | ~0,005кг | ~0,005кг |
| MOQ | 100 шт | 100 шт | 500 шт | 500 шт | 500 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | Полиэтиленовый пакет | Полиэтиленовый пакет | Полиэтиленовый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 | ISO 7089 |
| Применение | Межмодульное соединение | Последовательное соединение модулей аккумуляторов | Распределение нагрузки | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Очистите все контактные поверхности изопропиловым спиртом (чистота 99.9%). Проверьте плоскостность поверхности в пределах 0.1 мм на 100 мм с использованием линейки и щупа.
- Нанести на все контактные поверхности электрическую контактную пасту, рассчитанную на непрерывную работу при 200С. Расположить шайбы Бельвилля из нержавеющей стали (DIN 6796) под головкой болта и гайкой.
- Затянуть болты звездообразным способом, начиная от центра. M10 класса 8.8: затянуть до 42 Нм +/-2 Нм с помощью калиброванного ключа с сертификатом точности 3%.
- Измерить сопротивление контакта каждого болтового соединения при испытательном токе 100А постоянного тока. Максимально допустимое значение: 8 мкОм. Записать все значения в отчёт о вводе в эксплуатацию.
- Нанести лак-контроль затяжки на головку болта, шайбу и гайку. Сфотографировать каждое завершённое соединение для пакета документации контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации эксплуатации. Использовать калиброванный динамометрический ключ. Документировать все значения. |
| Пропуск подготовки поверхности перед сборкой | Загрязнение приводит к преждевременному разрушению соединения. Коррозия начинается на контактных поверхностях в течение 6 месяцев. | Очистить все поверхности указанным растворителем. Проверить перед сборкой. Нанести защитное покрытие там, где это предусмотрено. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Протянуть заново любой крепёж, у которого момент затяжки ниже 80% от указанного (M10: <32 Нм, M12: <56 Нм). Заменить крепёж, если коррозия поражает >5% поверхности. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных элементов крепежа. Документировать все значения в системе управления активами с указанием даты и ID инспектора. Максимально допустимая потеря натяжения: 15% от базового.
Вариант B · Высокотоковая ламинированная шина
Агрессивная среда C4 для >500кВтч контейнерных систем накопления энергии
Стандарт: ISO 898-1, GB/T 3098.1
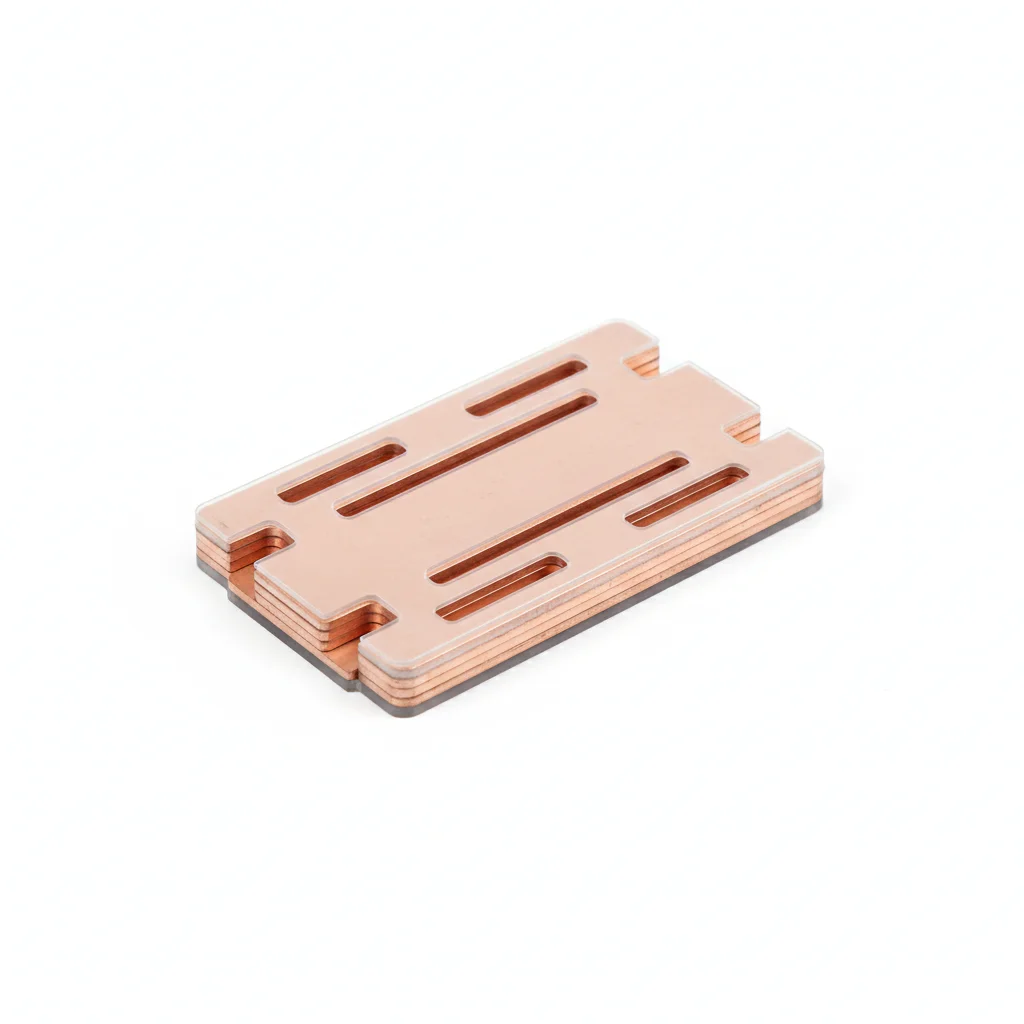
| Ламинированная шина | Гибкая шина | Плоская шайба | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | Индивидуальный проект | Индивидуальный проект | M10-M12 | M10-M12 | M10-M12 |
| Материал | Ламинат из фольги меди Т2 + Изоляционная плёнка | Многослойный медный фольгированный ламинат 0.1мм | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | UL 1973 | / | A2 | A2 | A2 |
| Покрытие | Горячее цинкование, >=55мкм по ISO 1461 | Горячее цинкование, >=55мкм по ISO 1461 | Пассивация | Пассивация | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C2 (ISO 12944-2) | C2 (ISO 12944-2) | C2 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -40C до +150C | -40C до +150C | -40C до +150C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0,005кг | ~0,005кг | ~0,005кг |
| MOQ | 100 шт | 100 шт | 500 шт | 500 шт | 500 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | Полиэтиленовый пакет | Полиэтиленовый пакет | Полиэтиленовый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 | ISO 7089 |
| Применение | Высокотоковое межмодульное соединение с низкой индуктивностью | Межмодульное соединение при вибрации/тепловом расширении | Распределение нагрузки | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирить все поверхности ацетоном в хорошо проветриваемом помещении. Использовать нитриловые перчатки — кожный жир загрязняет контактные поверхности и увеличивает сопротивление.
- Нанести морскую антикоррозионную контактную пасту (рассчитана на -40C до +150C). Использовать шайбы Бельвилля с покрытием PTFE для устойчивости к солевому туману по ASTM B117 (1000-часовой тест).
- Затянуть крестообразно в 3 прохода: 1-й проход на 30% (13 Нм), 2-й на 60% (25 Нм), 3-й на 100% (42 Нм). Выдержать не менее 5 минут между проходами для ползучести болта.
- Установить защитный кожух из силиконовой резины (минимально класс IP54) на каждое собранное соединение. Кожух должен выдерживать непрерывную наружную эксплуатацию при -40C до +120C.
- Смонтировать коррозионный контрольный образец (сталь SAE 1010, 25x50x3мм) в пределах 300мм от шины. Записать начальную массу и сфотографировать для расчёта базовой скорости коррозии.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации эксплуатации. Использовать калиброванный динамометрический ключ. Документировать все значения. |
| Пропуск подготовки поверхности перед сборкой | Загрязнение приводит к преждевременному разрушению соединения. Коррозия начинается на контактных поверхностях в течение 6 месяцев. | Очистить все поверхности указанным растворителем. Проверить перед сборкой. Нанести защитное покрытие там, где это предусмотрено. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Протянуть заново любой крепёж, у которого момент затяжки ниже 80% от указанного (M10: <32 Нм, M12: <56 Нм). Заменить крепёж, если коррозия поражает >5% поверхности. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных элементов крепежа. Документировать все значения в системе управления активами с указанием даты и ID инспектора. Максимально допустимая потеря натяжения: 15% от базового.
Вариант C · Экстремальные условия / Морское исполнение
Агрессивная среда C4 для морских платформ / Среда C5-M / Максимальные требования к защите
Стандарт: ISO 898-1, GB/T 3098.1
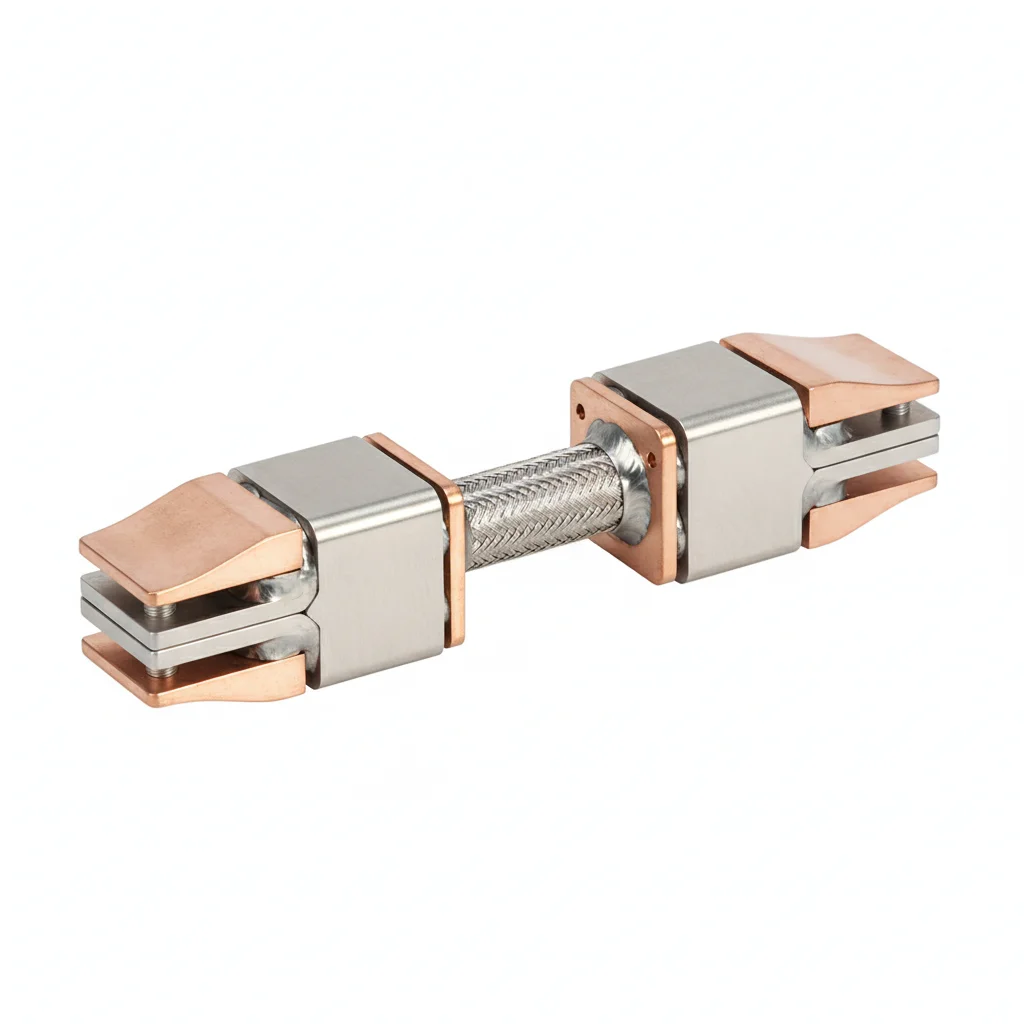
| Шина с серебряным покрытием | Эпоксидная опора для шины | Гибкая шина | Патч контроля температуры шины | Изоляционная термоусадочная трубка для шины | |
|---|---|---|---|---|---|
| Спецификация | Ширина 20-120мм | Индивидуальный проект | Многослойная медная фольга 0.1мм | Порог смены цвета 60/70/80°C | По сечению шины |
| Материал | Медь Т2 с серебряным покрытием | Эпоксидная смола + 316L | Медь Т2 | — | Сшитый полиолефин |
| Класс | Проводимость ≥98% IACS | UL94 V-0 | — | — | Выдерживаемое напряжение ≥3кВ |
| Покрытие | Горячее цинкование, >=55мкм по ISO 1461 | Горячее цинкование, >=55мкм по ISO 1461 | Горячее цинкование, >=55мкм по ISO 1461 | Горячее цинкование, >=55мкм по ISO 1461 | Горячее цинкование, >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка | VCI бумага + картонная коробка |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Высокий ток, низкое сопротивление | Изолирующая опора высокого напряжения | Компенсирующее вибрацию соединение | Вспомогательное средство для осмотра | Изоляционная защита шины |
Порядок монтажа
- Тест позитивного определения материала (PMI) требуется для 100% болтов перед установкой. Проверить соответствие обозначения UNS сертификату с помощью портативного рентгенофлуоресцентного анализатора. Сортировать по номеру плавки.
- Нанести электрическую контактную пасту NO-OX-ID A-Special в соответствии со спецификацией производителя. Установить шайбы Бельвилля, инкапсулированные PTFE, для устойчивости к химическим воздействиям в морской среде с солевым туманом.
- Затягивать с использованием гидравлического натяжителя (не динамометрического ключа) для точности на крупных болтах. M12 дуплекс (UNS S32205): 65 Нм финальное натяжение. Проверить с помощью шайбы прямого указания натяжения.
- Установить термопару типа К как минимум на 25% соединений для непрерывного мониторинга температуры по SCADA. Уставка сигнализации: 15C выше температуры окружающей среды при номинальном токе. Анализировать данные ежемесячно.
- Нанести герметик RTV (вулканизующийся при комнатной температуре (RTV)) силиконовый на все открытые поверхности арматуры. Установить влагопоглотитель (силикагель, 500г) в шкаф для поддержания относительной влажности <40%.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепёж выходит из строя ниже расчётной нагрузки. Соединение разъединяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации эксплуатации. Использовать калиброванный динамометрический ключ. Документировать все значения. |
| Пропуск подготовки поверхности перед сборкой | Загрязнение приводит к преждевременному разрушению соединения. Коррозия начинается на контактных поверхностях в течение 6 месяцев. | Очистить все поверхности указанным растворителем. Проверить перед сборкой. Нанести защитное покрытие там, где это предусмотрено. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Протянуть заново любой крепёж, у которого момент затяжки ниже 80% от указанного (M10: <32 Нм, M12: <56 Нм). Заменить крепёж, если коррозия поражает >5% поверхности. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критически важных элементов крепежа. Документировать все значения в системе управления активами с указанием даты и ID инспектора. Максимально допустимая потеря натяжения: 15% от базового.
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Вопросы и ответы
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →