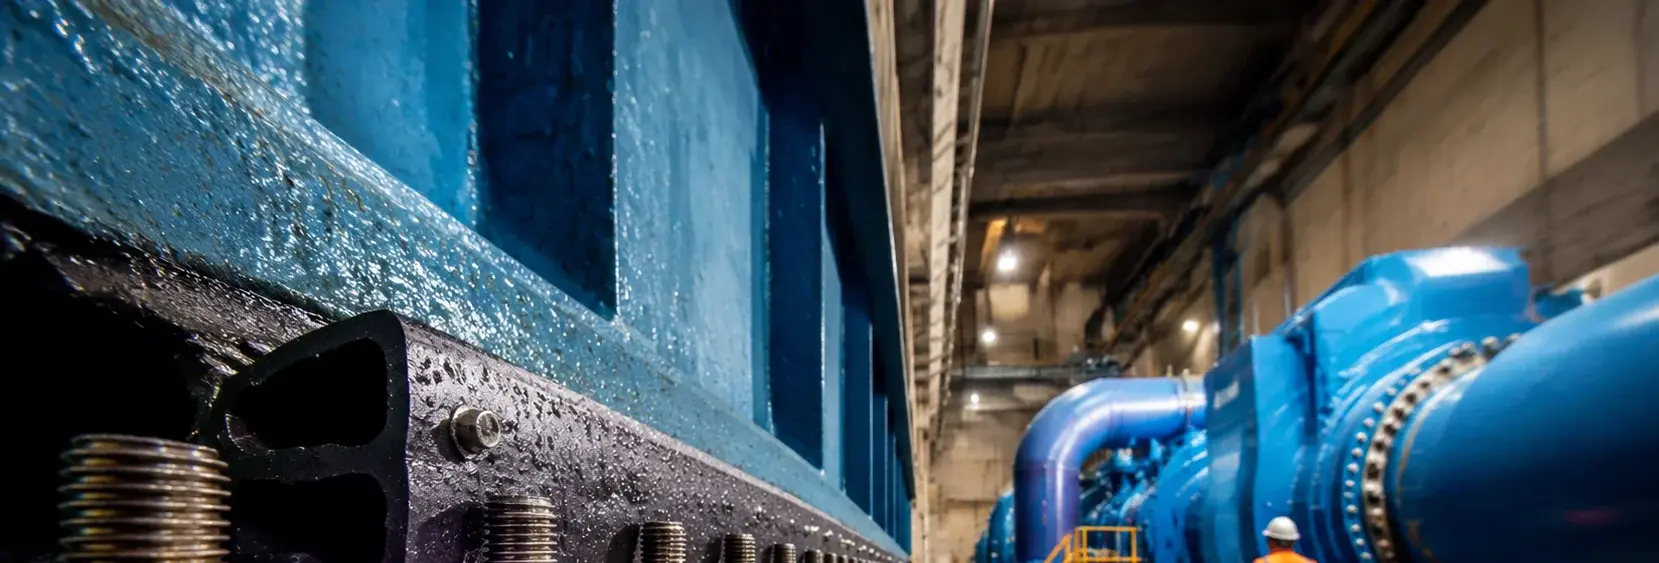
Гидроплотности шандор для ГЭС: Сравнение P-типа и Ω-типа
Водозапирающие резиновые уплотнения шандор — последний рубеж защиты от утечек из водохранилища. P-типовое уплотнение подходит для средних/малых шандор (<20 м², напор <30 м), тогда как Ω-типовое справляется с крупными водосбросными шандорами (>50 м², напор >50 м). Основные риски: остаточная деформация резины за 5-8 лет снижает восстановление высоты с 15 мм до <5 мм, а коррозия медной водоразделительной ленты на стыках с бетоном создает пути утечек
Аудит рисков // Инженерная диагностика
Руководство по ошибкам в закупках
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Старение P-типовое уплотнение и недостаточное восстановление после сжатия вызывают утечки шандор
Корректирующие меры
Риск-02
Коррозия и утечки на стыке медной водоразделительной ленты с бетоном
Корректирующие меры
Риск-03
Резина гидроплотности шандор подвергается необратимой деформации под длительным статическим напором, вызывая утечки
Корректирующие меры
Особенности условий эксплуатации
Чек-лист закупки гидроплотности шандор: Остаточная деформация и коррозия стыков
Отказы гидроплотности шандор часто происходят не из-за класса материала, а из-за двух часто игнорируемых факторов: длительной остаточной деформации резины при сжатии и гальванической коррозии на стыке медь-бетон. Указание только твердости (по Шору А) недостаточно; необходимо также определять пределы остаточной деформации и защиту стыков
Что проверить
- 1Более высокие значения ускоряют утечки
- 2Для медных водоразделительных лент требуйте битумное или эпоксидное покрытие на закладной поверхности для предотвращения реакции с Ca(OH)₂ и образования зазоров
- 3Крепежные болты (316L A4-80) должны быть затянуты до 80% от специфицированного значения; перезатяжка каждые 6 месяцев для поддержания сжатия уплотнения
- 4Для шандор >50м² используйте Ω-типовое уплотнение с твердостью по Шору 65-70 для противодействия более высокому водному напору; проверяйте высоту восстановления после 1000ч испытания на сжатие
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Остаточная деформация при сжатии резинового уплотнения | Чрезмерная деформация снижает уплотняющее усилие, вызывая утечки под напором | — |
| Покрытие стыка медной водоразделительной ленты | Непокрытая медь вступает в реакцию с щелочами бетона, создавая пути утечек | Битумное или эпоксидное покрытие на закладных поверхностях |
| Удержание момента затяжки болтов | Ослабленные болты снижают сжатие уплотнения; вибрация и ползучесть вызывают ослабление | Начальный момент по ISO 898-1; перезатяжка до 80% каждые 6 месяцев |
| Высота восстановления уплотнения после старения | Восстановление <5мм через 5-8 лет указывает на окончание срока службы | Заменять при <5мм |
Данные на основе SL 74 и DL/T 949. Пределы остаточной деформации при сжатии являются типичными; уточняйте у производителя для конкретных составов резины
Уровень доказательности: подтверждено стандартами
Технический справочник отрасли
Крепеж для прижимных уплотнений затвора: выбор материала в первую очередь по условиям площадки
Крепеж прижимных уплотнений затвора работает в условиях конденсации и в зоне переменного смачивания — материал и покрытие выбирайте по условиям площадки до выбора размера и цены.
| Условия площадки | Воздействие на крепеж | Указать в спецификации |
|---|---|---|
| Конденсация в здании ГЭС (80–95% RH круглый год) | Незащищенная углеродистая сталь сильно корродирует в течение шести месяцев | 304/316L или горячее цинкование + герметизирующий воск |
| Кислая торфяная вода в тропиках (pH 4–6) | Коррозия значительно ускоряется | 316L или выше; не применять углеродистую сталь |
| Сработка в сухой сезон, подъем воды в сезон дождей (зона колебаний уровня) | Циклы увлажнения-высушивания хуже, чем постоянное погружение | Проектировать антикоррозионную защиту для зоны переменного смачивания |
| Удаленная горная ГЭС | Затрудненный доступ, длительная цепочка поставки запчастей | Увеличенный размер ответственного крепежа + комплект ЗИП на площадке |
Технический справочник отрасли
Как циклы увлажнения-высушивания разрушают уплотнение затвора, шаг за шагом
Пример: затвор на горной ГЭС в тропиках — сработка в сухой сезон и подъем воды в сезон дождей помещают уплотнение в наиболее жесткую коррозионную зону.
- 1Сработка в сухой сезон выводит водяное уплотнение и его крепеж на воздух
- 2Подъем воды в сезон дождей циклически переводит зону из мокрого состояния в сухое — коррозия сильнее, чем при полном погружении
- 3Кислая торфяная вода в тропиках (pH 4–6) продолжает атаковать прижимные планки и крепежные болты через остатки воды и конденсат
- 4Первым разрушается покрытие; обновлять крепеж при капремонте (M10–M16, горячеоцинкованный или нержавеющий)
- 5Решение: защита для зоны переменного смачивания; применять на крепеже 316L или HDG + герметизирующий воск; на удаленных ГЭС держать комплект ЗИП на площадке
Технический справочник отрасли
Заказ уплотнений для горной ГЭС: в первую очередь предусмотрите покрытие и ЗИП
Уплотнения затворов и их крепеж — расходники для капремонта; на горной ГЭС каждая поставка занимает много времени — покрытие и ЗИП фиксируйте в одном заказе.
- Крепеж прижимных уплотнений (M10–M16): стандартно — горячеоцинкованный или нержавеющий; добавить герметизирующий воск для участков здания ГЭС с высокой влажностью
- Для ГЭС на торфяной воде в тропиках (pH 4–6) указывать 316L — углеродистую сталь не применять
- Формировать запас на цикл капремонта: обновлять крепеж и уплотнения при каждом капремонте одним заказом
- На удаленных ГЭС требовать увеличенный размер в ответственных точках и держать комплект ЗИП на площадке
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · P-типовое уплотнение для средних/малых шандор | B · План Б · Ω-типовое уплотнение для крупных шандор | C · План В · Конфигурация для экстремальных условий / морских платформ | |
|---|---|---|---|
| 1. P-ТИПОВОЕ РЕЗИНОВОЕ УПЛОТНЕНИЕ | |||
| Спецификация | P60-P120 | Ω100-Ω200 | M24-M42 |
| Материал | EPDM резина | EPDM резина | 2205 Дуплексная нерж. сталь |
| Класс | Твердость по Шору 60-65 | Твердость по Шору 65-70 | — |
| Покрытие | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 |
| 2. МЕДНАЯ ВОДОРАЗДЕЛИТЕЛЬНАЯ ЛЕНТА | |||
| Спецификация | Толщина 1.0-1.5мм | Толщина 1.5мм | Индивидуальное |
| Материал | Медь | Медь | EPDM резина |
| Класс | — | Лаповый шов | — |
| Покрытие | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 |
| 3. КРЕПЕЖНЫЙ БОЛТ | |||
| Спецификация | M16-M24 | M20-M30 | Индивидуальное сечение |
| Материал | 316L | 316L | EPDM резина |
| Класс | A4-80 | A4-80 | Термостойкость 300°C |
| Покрытие | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 |
| 4. ПЛОСКАЯ ШАЙБА | |||
| Спецификация | M10-M12 | M10-M12 | Толщина 1.5мм |
| Материал | нержавеющая сталь 304 | Нерж. сталь 304 | 316L + Медь |
| Класс | A2 | A2 | — |
| Покрытие | Пассивированная | Пассивированная | ГЦ ≥55 мкм по ISO 1461 |
| 5. ПЛОСКАЯ ШАЙБА | |||
| Спецификация | M10-M12 | M10-M12 | 50кг/комплект |
| Материал | нержавеющая сталь 304 | Нерж. сталь 304 | Эпоксидная смола |
| Класс | A2 | A2 | — |
| Покрытие | Пассивированная | Пассивированная | ГЦ ≥55 мкм по ISO 1461 |
Руководство по выбору
Не уверены?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Площадь отверстия затвора <20m², напор <30m (средние/малые затворы) | План A – уплотнение типа P (EPDM, твердость по Шору 60-65) | SL 74, DL/T 949 (проектирование стальных затворов/резиновых уплотнений) |
| Площадь отверстия затвора >50m², напор >50m (крупные водосбросные затворы) | План B – Ω-образное уплотнение (EPDM, твердость по Шору 65-70), больший допуск на сжатие и лучшее самоуплотнение | SL 74, DL/T 949 |
| Резиновое уплотнение при длительном статическом сжатии (5-8 лет) с потерей упругости | Применять EPDM (остаточная деформация при сжатии <15% при 70°C/22h), предварительное обжатие 1.1-1.2× от расчетного значения; замена при величине восстановления <5mm | ASTM D395 (остаточная деформация резины при сжатии) |
| Медный ватерстоп, замоноличенный в деформационном шве бетонной плотины | Перед бетонированием покрыть обе стороны эпоксидной каменноугольной краской; нахлесты соединять сваркой меди (пайкой серебром), а не пайкой оловом | SL 74, ASTM D395 |
| Ослабление болтов крепления уплотнения из-за вибрации/ползучести | Начальный момент затяжки по ISO 898-1; повторная затяжка до 80% от заданного значения каждые 6 месяцев | ISO 898-1 |
План А · P-типовое уплотнение для средних/малых шандор
C3 Стандарт по ISO 12944-2
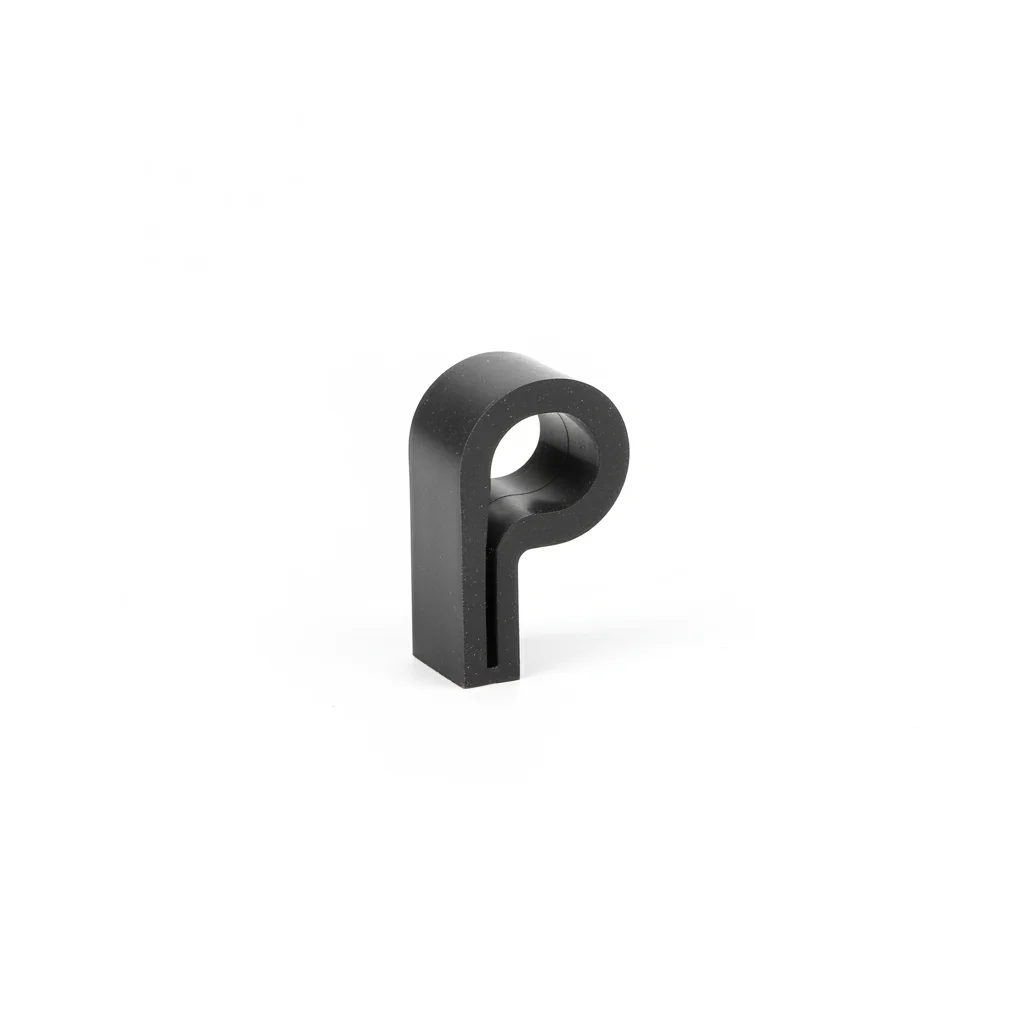
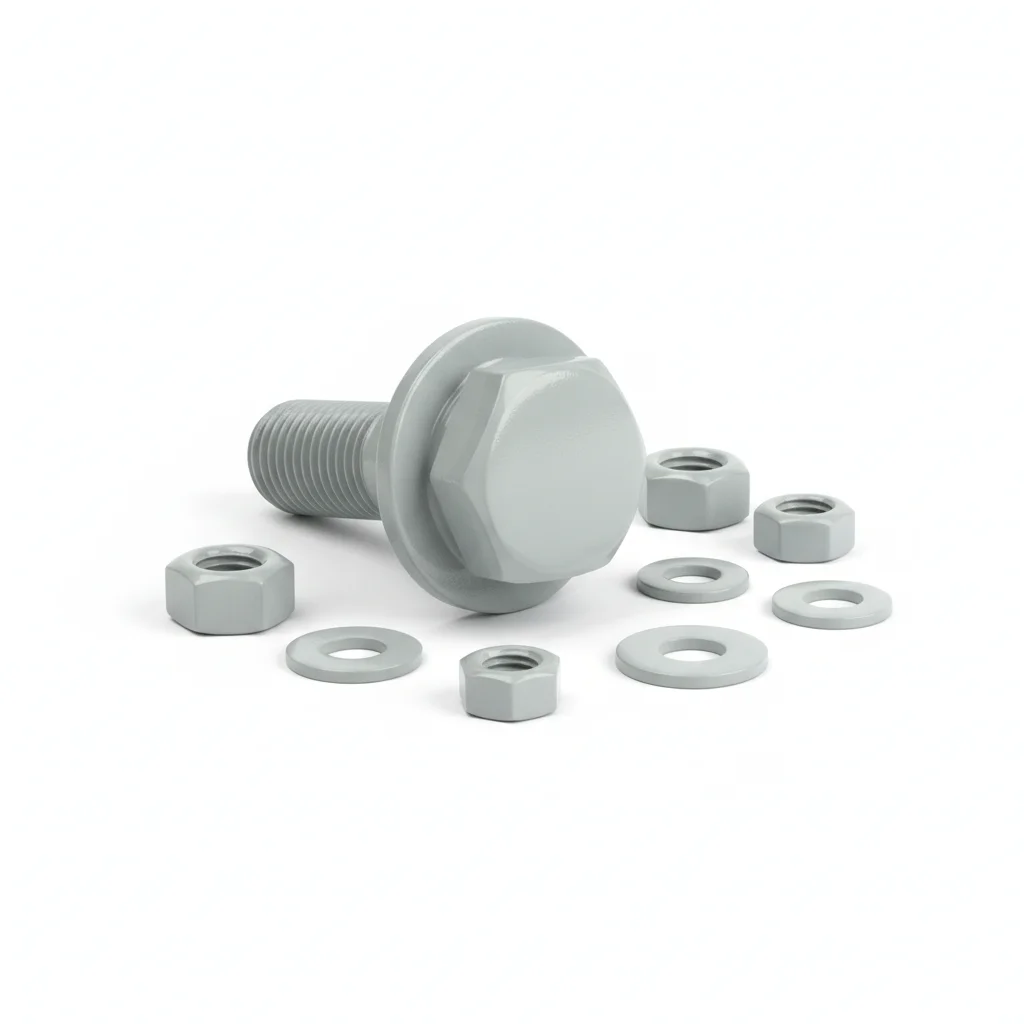

| P-типовое резиновое уплотнение | Медная водоразделительная лента | Крепежный болт | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | P60-P120 | Толщина 1.0-1.5мм | M16-M24 | M10-M12 | M10-M12 |
| Материал | EPDM резина | Медь | 316L | нержавеющая сталь 304 | нержавеющая сталь 304 |
| Класс | Твердость по Шору 60-65 | — | A4-80 | A2 | A2 |
| Покрытие | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 | Пассивированная | Пассивированная |
| Коррозия | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.005кг | ~0.005кг |
| MOQ | 100 шт | 100 шт | 100 шт | 500 шт | 500 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | Полиэтиленовый пакет | Полиэтиленовый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Эксплуатационная шандора / Решетка | Температурный шов бетонной плотины | Крепление клеммовой пластины гидроплотности | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирить поверхности изопропиловым спиртом (99.9%). Проверить плоскость до 0.1 мм на 100 мм.
- Нанести герметик на контактные поверхности. Установить крепеж с Belleville шайбой под головкой и гайкой.
- Проверить соосность в пределах 0.5 мм. Затяжка звездочкой. Момент затяжки 42 Н·м ±2 Н·м с калиброванным ключом. Документировать в журнале ОТК.
- Осмотреть все крепежные элементы на правильность установки. Проверить 5% выборки щупом.
- Нанести краску-индикатор затяжки. Сфотографировать собранное изделие с 3 ракурсов для комплекта документации ОТК.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в первый год. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 моточасов или 6 месяцев (что наступит раньше). Перезатянуть любой крепеж с моментом ниже 80% от специфицированного. Заменять крепеж с коррозией, поражающей >5% площади поверхности или глубиной питтинга >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех ответственных крепежных элементов независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План Б · Ω-типовое уплотнение для крупных шандор
C4 Агрессивная по ISO 12944-2
| Ω-типовое резиновое уплотнение | Двойная медная водоразделительная лента | Крепежный болт | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | Ω100-Ω200 | Толщина 1.5мм | M20-M30 | M10-M12 | M10-M12 |
| Материал | EPDM резина | Медь | 316L | Нерж. сталь 304 | Нерж. сталь 304 |
| Класс | Твердость по Шору 65-70 | Лаповый шов | A4-80 | A2 | A2 |
| Покрытие | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 | Пассивированная | Пассивированная |
| Коррозия | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.005кг | ~0.005кг |
| MOQ | 100 шт | 100 шт | 100 шт | 500 шт | 500 шт |
| Упаковка | ВCI бумага + картон | ВCI бумага + картон | ВCI бумага + картон | Полиэтиленовый пакет | Полиэтиленовый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Крупная водосбросная шандора | Высокая плотина, температурный шов | Крепление глубоководных шандор | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозионный герметик для диапазона -20 до 150°C. Использовать шайбы с PTFE-покрытием.
- Проверить соосность по спецификации. Затяжка в крестообразной последовательности. Проверить 10% специальным инструментом. Записать с данными об условиях окружающей среды.
- Провести разрывную проверку 5% случайной выборки до 80% пробной нагрузки. Заменить все, не прошедшие порог приемки.
- Нанести атмосферостойкое защитное покрытие. Установить купон для контроля коррозии рядом с ответственными стыками.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в первый год. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 моточасов или 6 месяцев (что наступит раньше). Перезатянуть любой крепеж с моментом ниже 80% от специфицированного. Заменять крепеж с коррозией, поражающей >5% площади поверхности или глубиной пitting >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех ответственных крепежных элементов независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План В · Конфигурация для экстремальных условий / морских платформ
C5-M Экстремальная по ISO 12944-2
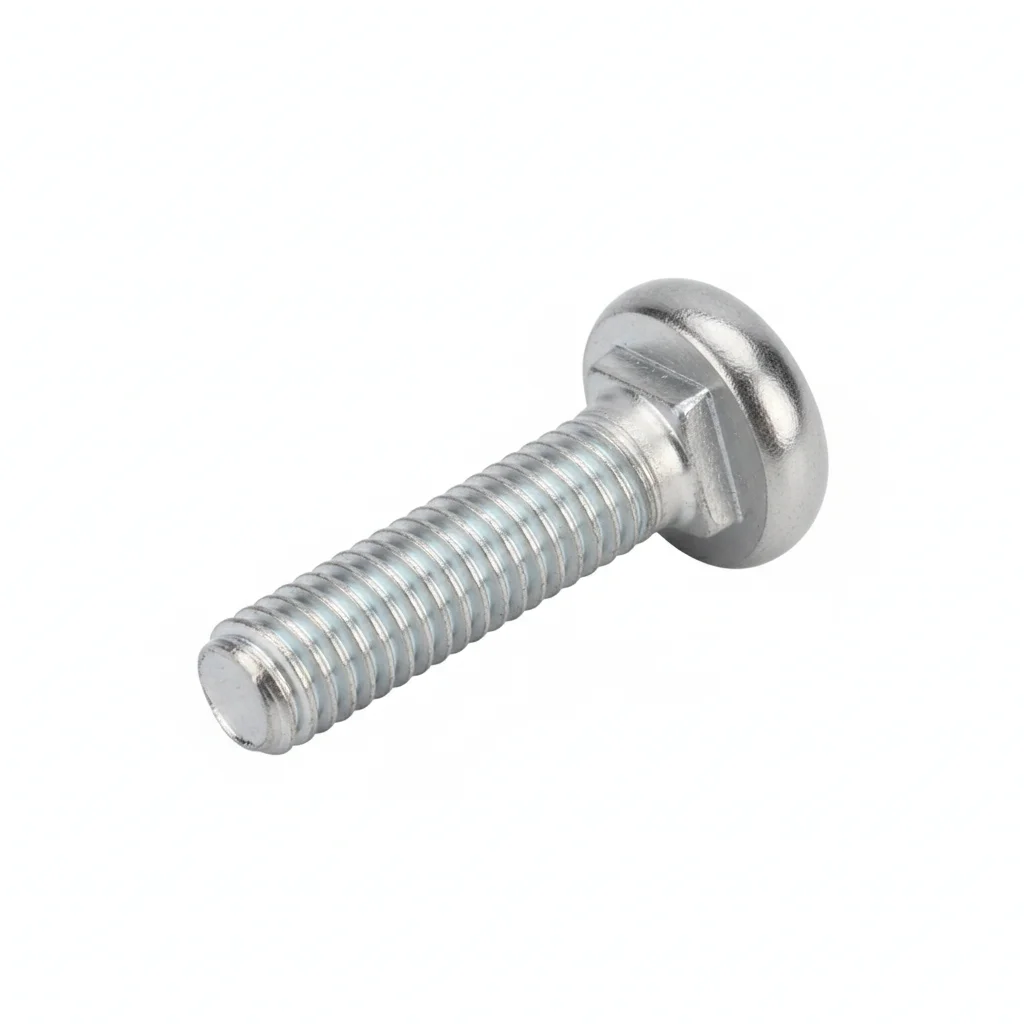
| Болт шандор | Клеммовая пластина гидроплотности из титанового сплава | Уплотнительная лента | Медная водоразделительная лента | Подводный эпоксидный грунт | |
|---|---|---|---|---|---|
| Спецификация | M24-M42 | Индивидуальное | Индивидуальное сечение | Толщина 1.5мм | 50кг/комплект |
| Материал | 2205 Дуплексная нерж. сталь | EPDM резина | EPDM резина | 316L + Медь | Эпоксидная смола |
| Класс | — | — | Термостойкость 300°C | — | — |
| Покрытие | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 | ГЦ ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | Не применимо (полимер) | Не применимо (полимер) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | ВCI бумага + картон | ВCI бумага + картон | ВCI бумага + картон | ВCI бумага + картон | ВCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Глубоководные шандоры | Максимальная защита от коррозии | Высокотемпературная / Химически стойкая гидроплотность | Высокая плотина, температурный шов | Анкеровка основания шандор |
Порядок монтажа
- Обезжирить растворителем МЭК (метилэтилкетон). Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морской антикоррозионный герметик для диапазона -50 до 200°C. Использовать шайбы с PTFE-оболочкой.
- Проверить соосность до 0.3 мм. Затяжка гидравлическим натяжителем. PMI-проверка 10% выборки. Документировать для аудита соответствия.
- Провести НК (неконтролируемый) контроль 10% выборки проникающим составом. Заменить все с выявленными трещинами.
- Нанести защитное уплотняющее покрытие по спецификации. Установить постоянную инструментальную систему мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в эксплуатационных условиях в первый год. | Проверить класс крепежа по спецификации. Использовать калиброванный динамометрический ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 моточасов или 6 месяцев (что наступит раньше). Перезатянуть любой крепеж с моментом ниже 80% от специфицированного. Заменять крепеж с коррозией, поражающей >5% площади поверхности или глубиной пitting >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех ответственных крепежных элементов независимо от состояния. Документировать все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Используемые стандарты
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Вопросы и ответы
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →