
Подбор крепежа напорного трубопровода: сравнение материалов и покрытий
Для фланцев напорного трубопровода под высоким напорным давлением и гидроударом выбор материала болтов (35CrMoA vs 42CrMo), типа прокладки (спиральновитая с EPDM) и покрытия (горячее цинкование по ISO 1461) напрямую влияет на герметичность и усталостный ресурс. Эта страница сравнивает два стандартных варианта, основанных на высоте напора и химическом составе воды
Аудит рисков // Инженерная диагностика
Путеводитель по подводным камням закупок
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Прорыв фланцевой прокладки приводит к утечке воды под высоким давлением
Корректирующие меры
Риск-02
Гидроудар вызывает знакопеременную усталость болтов
Корректирующие меры
Риск-03
Водородное охрупчивание и сульфидное коррозионное растрескивание подводных болтов
Корректирующие меры
Особенности условий эксплуатации
Ключевые различия между Вариантом А и Б
Хотя оба плана используют шпильки с покрытием горячего цинкования и спиральновитые прокладки, критические различия заключаются в классе болтов, размерном диапазоне и материале гаек. План B переходит на болты класса 10.9 (вместо 8.8) и большие диаметры (M48-M64 вместо M36-M48) для выдерживания более высокого головного давления и использует гайки из 316L (A4-80) для лучшей коррозионной стойкости в средах с H₂S
Что проверить
- 1Класс болтов: Вариант А использует класс 8.8 (35CrMoA); Вариант Б использует класс 10.9 (42CrMo) для большей несущей способности предварительного натяга при гидроударе
- 2Размер болтов: Вариант А M36-M48; Вариант Б M48-M64 для соответствия повышенным нагрузкам на фланец
- 3Материал гаек: Вариант А использует 35CrMoA класс 8; Вариант Б использует 316L A4-80 для устойчивости к сульфидному коррозионному растрескиванию (SSCC)
- 4Прокладка: Оба варианта используют спиральновитые с наполнителем EPDM; обеспечить соответствующее сжатие, соответствующее испытанию на утечку по ASME B16.5 при давлении в 1.5 раза выше проектного
- 5Проверять целостность покрытия на резьбе, чтобы избежать водородного охрупчивания в высокопрочных болтах
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Материал и класс болта | Определяет прочность при растяжении и усталостную прочность в условиях циклов гидроудара | Указывать 35CrMoA класс 8.8 для напора <300 м; 42CrMo класс 10.9 для напора >500 м |
| Материал гаек для среды с H₂S | Стандартные гайки из углеродистой стали могут трескаться из-за SSCC в воде, содержащей H₂S | Указывать гайки из нержавеющей стали 316L (A4-80) по NACE MR0175/ISO 15156 при наличии H₂S |
| Сжатие и восстановление прокладки | Спиральновитые прокладки теряют упругость со временем, что приводит к утечкам под высоким давлением | Требовать от производителя прокладки предоставить данные о ползучести и результаты испытания на утечку при давлении в 1.5 раза выше проектного по ASME B16.5 |
| Толщина покрытия ГЦ и допуск на резьбу | Чрезмерное покрытие на резьбе может вызвать помехи при сборке и снизить предварительный натяг | 1 для посадки класса 2A |
Все параметры основаны на открытых стандартах (ASCE 79, EN 13480, ISO 898-1). Проектные спецификации должны быть проверены с проектными инженерами
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Фланцы напорного трубопровода: подбор болтов, фланцев арматуры и уплотнений
Фланцевое соединение напорного трубопровода — комплект из трех частей — болты, уплотнительные элементы и болты фланцев арматуры — каждый со своим типоразмером и циклом замены; проверяйте приемку по данной таблице.
| Деталь | Расположение | Размер | Материал | Цикл замены |
|---|---|---|---|---|
| Болты фланцев напорного трубопровода (малые ГЭС) | Напорный трубопровод (водовод) | M16–M30 | A193 B7/B8 | 5–8 лет (прокладка) |
| Уплотнительные шайбы / кольца O-ring | Фланцы трубопровода | Под фланец | EPDM/NBR/PTFE | 5–8 лет |
| Болты фланцев арматуры | Дисковые / шаровые затворы | M12–M24 | 304/316L | 3–5 лет |
Технический справочник отрасли
Как наносы разрушают уплотнительную поверхность фланца — от первой риски до протечки
Пример: подводящий напорный трубопровод на реке с высоким содержанием наносов.
- 1Реки с высоким содержанием наносов (гималайское снеговое питание, тропические ливневые паводки) заносят абразивные частицы в зазор фланца
- 2Наносы размывают уплотнительную поверхность фланца — первая жертва, как и седла затворов
- 3Риски на поверхности приводят к неравномерной посадке прокладок, и фланец начинает подтекать
- 4Заменяйте фланцевые прокладки профилактически с циклом 5–8 лет — не ждите протечки для разборки соединения
- 5Меры: закладывайте запас по ответственным деталям; на влажных/кислых участках применяйте 316L или HDG + герметизирующий воск
Технический справочник отрасли
Проверьте маркировку класса прочности и стандарт до отгрузки заказа
Для экспортных болтов фланцев напорного трубопровода правильность указания класса прочности и стандарта определяет прохождение приемки.
- Для фланцевых болтов малых ГЭС среднего/низкого напора указывайте ASTM A193 B7/B8 — экспортный стандарт
- Маркируйте крепеж из нержавеющей стали по ISO 3506 (группы A2/A4) — никогда не пишите просто "нержавеющая сталь"
- Уточните, принимает ли рынок назначения ASTM/EN/BS или GB — некоторые зарубежные рынки принимают GB, но уточняйте заранее
- Границы возможностей: поставляются болты фланцев напорного трубопровода малых ГЭС (M16–M30, A193 B7/B8); обечайки напорных трубопроводов и крупные фланцы не поставляются
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант А · Средний/Низкий напор, Стандартный тип | B · Вариант Б · Высокий напор/H₂S, Усиленный тип | C · Вариант В · Высокий напор/H₂S, Усиленный тип | |
|---|---|---|---|
| 1. ШПИЛЬКА | |||
| Спецификация | M36-M48 | M48-M64 | M30×200 ~ M48×400 |
| Материал | 35CrMoA | 42CrMo | 35CrMoA/42CrMoA |
| Класс | Класс 8.8 | Класс 10.9 | Класс 10.9 |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55 мкм ISO 1461 | ГЦ >=55 мкм ISO 1461 |
| 2. СПИРАЛЬНОВИТАЯ ПРОКЛАДКА | |||
| Спецификация | DN100-DN2000 | DN200-DN2000 | DN300 ~ DN2000 |
| Материал | Резина EPDM | Резина EPDM | Резина EPDM |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55 мкм ISO 1461 | ГЦ >=55 мкм ISO 1461 |
| 3. ГАЙКА | |||
| Спецификация | M36-M48 | M48-M64 | Аксессуар |
| Материал | 35CrMoA | 316L | — |
| Класс | Класс 8 | A4-80 | — |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | ГЦ >=55 мкм ISO 1461 | ГЦ >=55 мкм ISO 1461 |
Руководство по выбору
Не уверены, какой вариант выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Рабочие условия | Решение | Основание |
| Напор < 300m, чистая вода | План A — Стандарт для среднего/низкого напора: шпильки класса прочности 8.8 (35CrMoA, M36-M48) | ISO 898-1 |
| Напор > 500m | План B — Усиленный для высокого напора/H₂S: шпильки класса прочности 10.9 (42CrMo, M48-M64) | ASCE 79 |
| Отсутствие H₂S в придонной воде водохранилища | План A — стандартные гайки 35CrMoA (класс прочности 8) | ISO 898-1 |
| Наличие H₂S (парциальное давление ≥0.3 kPa) | План B — гайки 316L (A4-80); дуплексный нержавеющий или крепеж на никелевой основе; избегать высокопрочной стали класса прочности 10.9 | NACE MR0175/ISO 15156 |
| Цикл обслуживания 3-5 лет | Стандартный план; повысить класс материала для более длительных циклов | EN 14399-3 |
Вариант А · Средний/Низкий напор, Стандартный тип
Класс C3 по ISO 12944-2
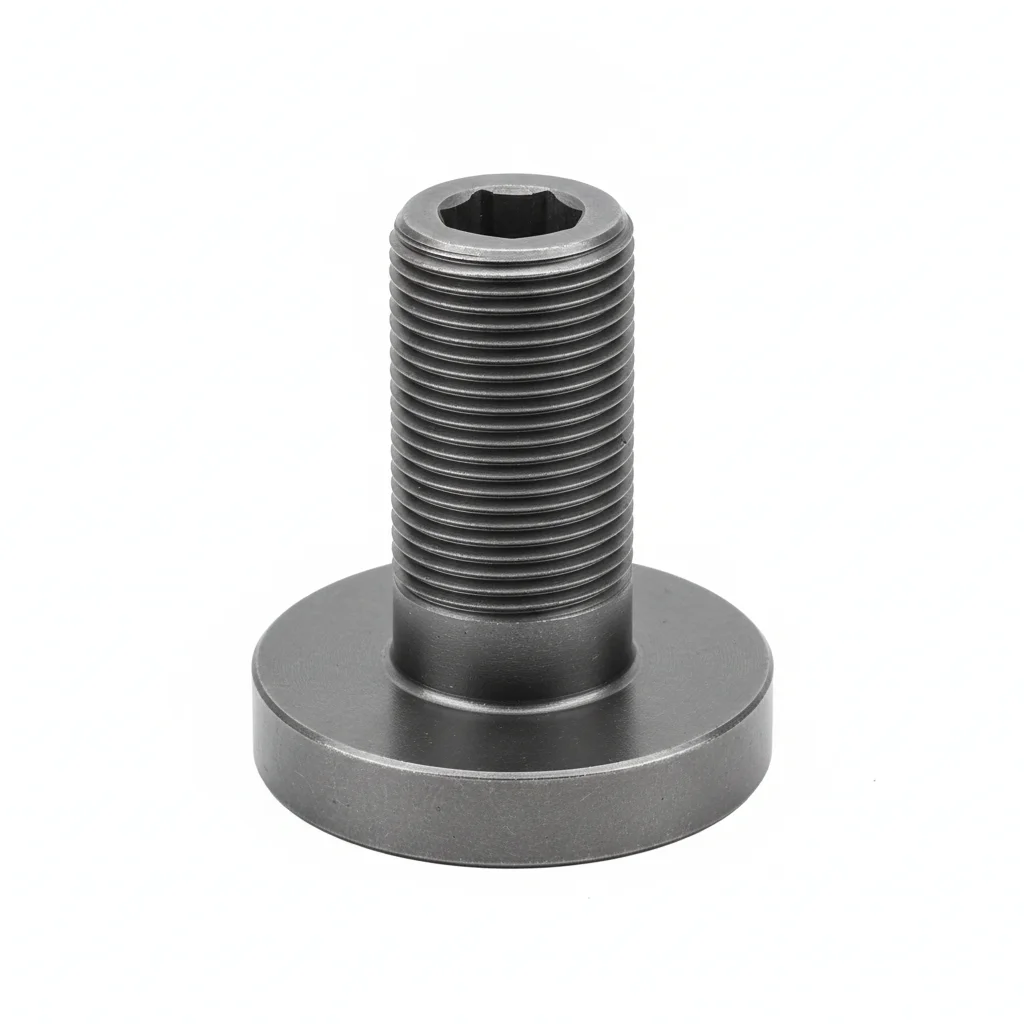
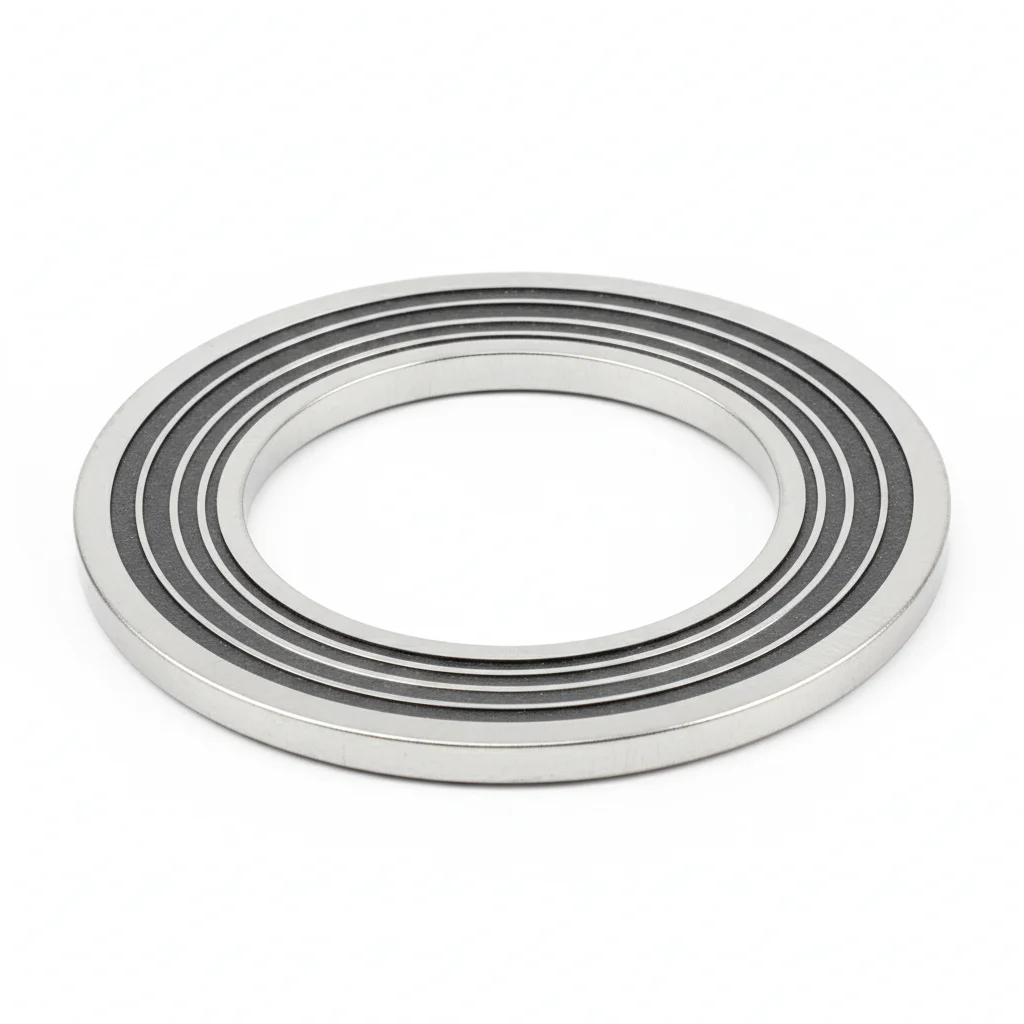
| Шпилька | Спиральновитая прокладка | Гайка | |
|---|---|---|---|
| Спецификация | M36-M48 | DN100-DN2000 | M36-M48 |
| Материал | 35CrMoA | Резина EPDM | 35CrMoA |
| Класс | Класс 8.8 | — | Класс 8 |
| Покрытие | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 | горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг | ~0.5 кг | ~0.5 кг |
| MOQ | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | ВCI бумага+картон | ВCI бумага+картон | ВCI бумага+картон |
| Стандарт | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 |
| Применение | Фланец среднего/низкого напора | Уплотнение фланца напорного трубопровода | Для комплекта с шпилькой |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом. Проверить плоскость 0.1 мм/100 мм.
- Нанести герметик. Установить с шайбой Бельвилла под головку/гайку.
- Проверить соосность с допуском 0.5 мм. Затянуть крепёж до 42 Н·м +/-2 Н·м калиброванным динамометрическим ключом. Документировать в отчёте о соответствии.
- Проверить усадку всего крепежа. Измерить 5% выборки щупом — максимальный зазор 0.1 мм. Документировать в журнале QA.
- Нанести герметичную маркировку. Сфотографировать собранную конструкцию для базовой документации QA. Подшить отчет в систему управления активами.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа | Крепеж выходит из строя ниже проектной нагрузки в первый год эксплуатации. | Проверить класс по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Документировать значения. |
| Пропуск подготовки поверхности | Загрязнение поверхности приводит к преждевременному выходу из строя через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить перед сборкой. |
Обслуживание
Осмотр каждые 250 часов или 6 месяцев. Перезатянуть крепеж ниже 80% спецификации. Заменять при коррозии >5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: замена всего ответственного крепежа. Документировать в системе управления активами.
Вариант Б · Высокий напор/H₂S, Усиленный тип
Класс C4 Агрессивный по ISO 12944-2
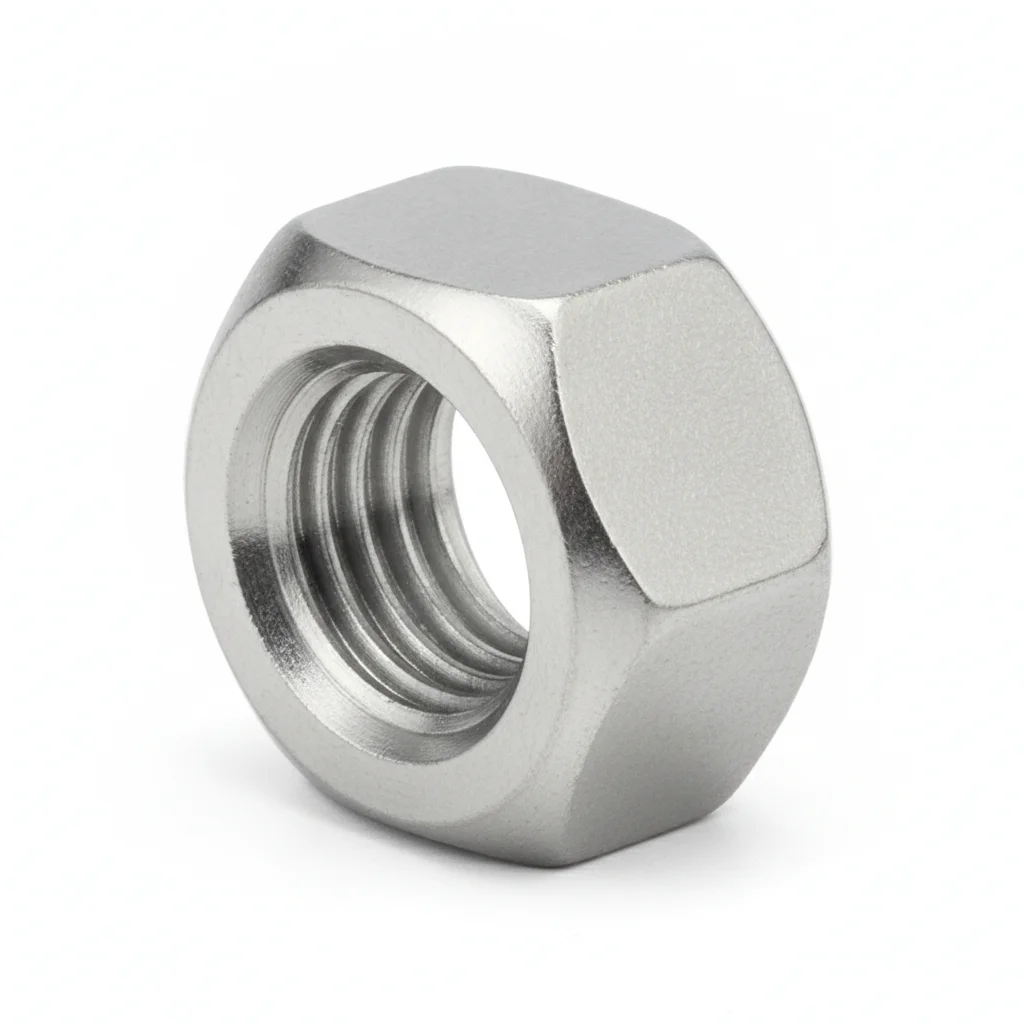
| Шпилька | Спиральновитая прокладка | Гайка | |
|---|---|---|---|
| Спецификация | M48-M64 | DN200-DN2000 | M48-M64 |
| Материал | 42CrMo | Резина EPDM | 316L |
| Класс | Класс 10.9 | — | A4-80 |
| Покрытие | ГЦ >=55 мкм ISO 1461 | ГЦ >=55 мкм ISO 1461 | ГЦ >=55 мкм ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг | ~0.5 кг | ~0.5 кг |
| MOQ | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | ВCI бумага+картон | ВCI бумага+картон | ВCI бумага+картон |
| Стандарт | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 |
| Применение | Фланец высокого напора | Уплотнение высокого давления | Для комплекта с фланцем высокого давления |
Порядок монтажа
- Обезжирить ацетоном. Проверить шероховатость Ra<3.2 мкм.
- Нанести антикоррозионный состав. Использовать шайбы с покрытием PTFE.
- Проверить соосность по спецификации. Затянуть последовательно до целевого момента. Проверить 10% выборки инструментом контроля. Документировать с журналом воздействия окружающей среды.
- Провести испытание на вырыв 5% выборки до 80% пробной нагрузки. Заменить любой крепеж, не прошедший порог приемки. Документировать в журнале QA.
- Нанести герметичное покрытие. Установить коррозионный купон вблизи ответственных стыков. Подшить отчет в систему управления активами.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа | Крепеж выходит из строя ниже проектной нагрузки в первый год эксплуатации. | Проверить класс по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Документировать значения. |
| Пропуск подготовки поверхности | Загрязнение поверхности приводит к преждевременному выходу из строя через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить перед сборкой. |
Обслуживание
Осмотр каждые 250 часов или 6 месяцев. Перезатянуть крепеж ниже 80% спецификации. Заменять при коррозии >5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: замена всего ответственного крепежа. Документировать в системе управления активами.
Вариант В · Высокий напор/H₂S, Усиленный тип
Класс C5-M Экстремальный по ISO 12944-2
| Шпилька | Спиральновитая прокладка | Комплект инструментов для осмотра и обслуживания | |
|---|---|---|---|
| Спецификация | M30×200 ~ M48×400 | DN300 ~ DN2000 | Аксессуар |
| Материал | 35CrMoA/42CrMoA | Резина EPDM | — |
| Класс | Класс 10.9 | — | — |
| Покрытие | ГЦ >=55 мкм ISO 1461 | ГЦ >=55 мкм ISO 1461 | ГЦ >=55 мкм ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | Не применимо (полимер) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг | ~0.5 кг | ~0.5 кг |
| MOQ | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | ВCI бумага+картон | ВCI бумага+картон | ВCI бумага+картон |
| Стандарт | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 |
| Применение | Фланцевое соединение | Уплотнение фланца | Периодическая проверка момента затяжки |
Порядок монтажа
- Обезжирить ацетоном. Проверить шероховатость Ra<3.2 мкм.
- Нанести антикоррозионный состав. Использовать шайбы с покрытием PTFE.
- Проверить соосность по спецификации. Затянуть последовательно до целевого момента. Проверить 10% выборки инструментом контроля. Документировать в отчёте о соответствии.
- Провести испытание на вырыв 5% выборки до 80% пробной нагрузки. Заменить любой крепеж, не прошедший порог приемки. Сообщить в регулирующий орган в течение 24 часов.
- Нанести защитный герметик. Установить постоянные контрольные приборы. Подшить отчет в систему управления активами.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа | Крепеж выходит из строя ниже проектной нагрузки в первый год эксплуатации. | Проверить класс по спецификации. Использовать калиброванный динамометрический ключ +/-3%. Документировать значения. |
| Пропуск подготовки поверхности | Загрязнение поверхности приводит к преждевременному выходу из строя через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить перед сборкой. |
Обслуживание
Осмотр каждые 250 часов или 6 месяцев. Перезатянуть крепеж ниже 80% спецификации. Заменять при коррозии >5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: замена всего ответственного крепежа. Документировать в системе управления активами.
Ссылочные стандарты
Техническая основа и справочные стандарты
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Вопросы и ответы
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →