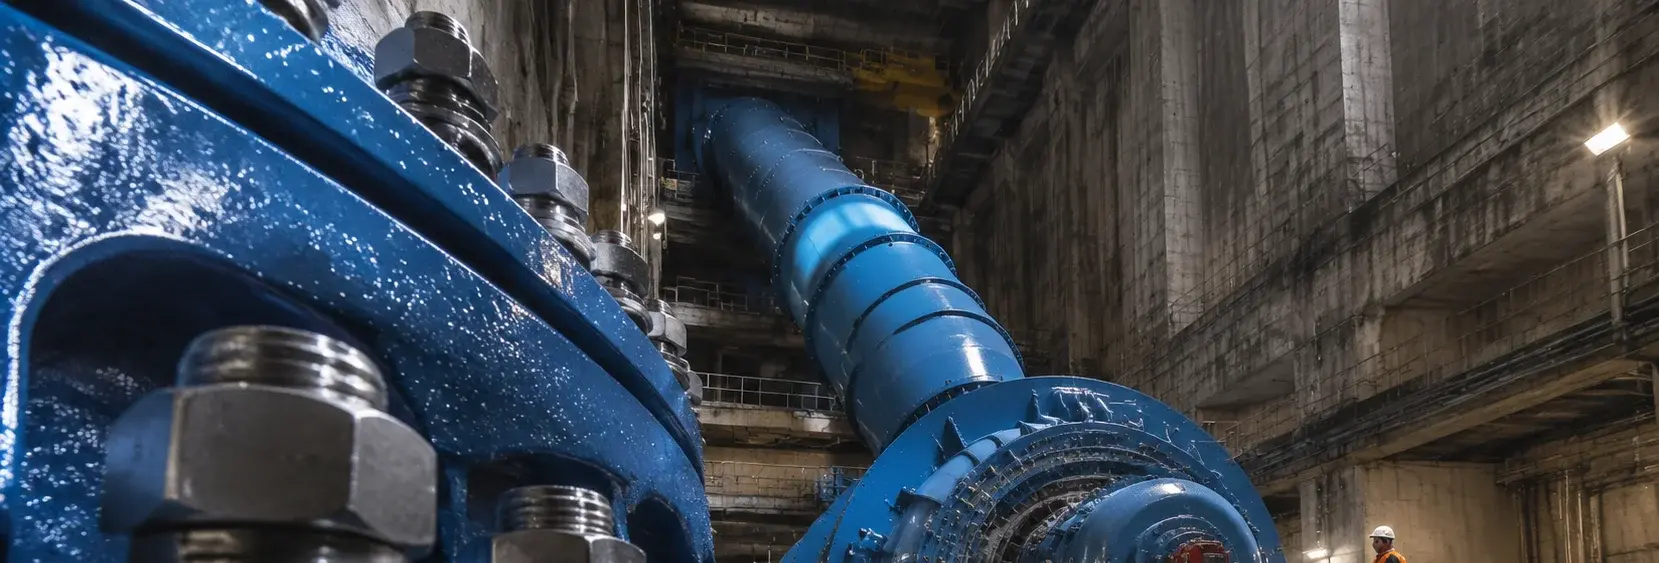
Крепеж для насосов и вспомогательного оборудования ГЭС
Вспомогательная система гидроэлектростанций — технические насосы для подачи/откачки воды, насосы для откачки утечек, пожарные насосы, насосы для охлаждающей воды — является «логистической силой», обеспечивающей безопасную работу гидрогенераторных агрегатов. Анкерные болты насосов, из-за длительного вибрационного усталостного разрушения → смещение корпуса насоса → перекос муфты → выход из строя подшипника → перебой в подаче охлаждающей воды → принудительная остановка агрегата.
Аудит рисков // Инженерная диагностика
Руководство по ошибкам закупки
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Отпускание гайки рабочего колеса насоса при обратном гидроударе
Корректирующие меры
Риск-02
Утечка через фитинги трубопровода охлаждающей воды под действием вибрации
Корректирующие меры
Риск-03
Потеря предварительного натяга анкерных болтов основания насоса при гидроударе пуска-остановки
Корректирующие меры
Особенности условий эксплуатации
Критические цепочки отказов в крепеже насосов ГЭС
Три различных механизма отказа угрожают надёжности вспомогательной системы насоса: отпускание гаек рабочего колеса от обратного гидроудара, протечка на соединении фитинга под действием вибрации и потеря предварительного натяга анкерных болтов фундамента при пусках и остановках. Каждый из них требует своего подхода к спецификации.
Что проверить
- 1Стопорная гайка рабочего колеса: Давление обратного гидроудара до 3 раз от рабочего давления создает обратный момент; гайки, полагающиеся только на трение, отказывают → указывать клиновую стопорную шайбу или положительное блокирование (например, шплинт).
- 2Фитинг: Вибрация 12.5-25 Гц вызывает микродвижения, которые режут стенку трубы → указывать двухколпачковый дизайн из 316L и проверять твердость режущей кромки.
- 3Анкерный болт: 200-500 циклов пуска-остановки в год приводят к >30% потере предварительного натяга за 5 лет → указывать интервал повторной затяжки через 250 рабочих часов и использовать шайбы с индикацией натяга.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Метод блокировки гайки рабочего колеса | Обратный гидроудар может отпустить гайки, полагающиеся только на трение, вызывая осевое смещение рабочего колеса и износ корпуса. | Клиновая стопорная шайба (NL12-NL24) или устройство положительного блокирования в соответствии с моделью насоса. |
| Материал и дизайн фитинга | Вибрация при 12.5-25 Гц заставляет режущую кромку фитинга истончать стенку трубы, приводя к утечке охлаждающей воды и отказу изоляции. | Двухколпачковый фитинг, 316L, с твердостью режущей кромки по спецификации производителя. |
| Сохранение предварительного натяга анкерного болта | Циклы пуска-остановки >2000 за 5 лет снижают предварительный натяг >30%, вызывая вибрацию насоса и износ подшипников. | Повторная затяжка через 250 рабочих часов; использование шайб с индикацией натяга; максимально допустимая потеря натяга 15%. |
| Коррозионная защита для морского охлаждения | Морская вода ускоряет язвенную и щелевую коррозию крепежа, снижая усталостный ресурс. | 316L или 2205 дуплексная нержавеющая сталь; толщина HDG по ISO 1461 для углеродистой стали. |
Все значения момента затяжки и интервалы проверки должны быть проверены по руководству производителя насоса. Данные основаны на типичных условиях ГЭС; рекомендуется проводить специфичный для конкретной площадки анализ вибрации.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Насос и вспомогательные расходники: периодичность замены
Крепеж и уплотнения вспомогательных насосов заменяют преимущественно по регламенту — болты механических уплотнений, болты сальников и вспомогательный крепеж имеют каждый свой цикл; не дожидайтесь отказа, который выведет насос из строя.
| Деталь | Размер / материал | Периодичность замены |
|---|---|---|
| Болты механического уплотнения насоса | — | 2–3 года |
| Болты сальника клапана | — | 3–5 лет |
| Вспомогательный крепеж турбины (насосы охлаждения / смазки) | M10–M20, 304 | Уплотнение: 2–3 года |
Периодичность замены и размеры болтов указаны ориентировочно.
Технический справочник отрасли
Как кислая вода вызывает коррозию вспомогательных фланцев
Пример: фланцы насосов технического водоснабжения/водоотведения и насосов охлаждающей воды на тропической станции.
- 1Тропическая торфяная вода имеет кислую реакцию (pH 4–6), и фланцы вспомогательных насосов и трубопроводов находятся в ней постоянно
- 2В некоторых реках также высокое содержание сульфидов или хлоридов, что дополнительно ускоряет коррозию
- 3Первыми корродируют болты фланцев и уплотнительные поверхности, начинается просачивание, и агрегат приходится останавливать
- 4Мера: сразу закладывать 316L и выше — отказаться от углеродистой стали
Технический справочник отрасли
Запас болтов насосов на горной станции
На удаленных станциях любая поставка занимает много времени — запасайте расходники по циклам замены, а не организовывайте аварийную доставку после останова.
Формируйте запас по циклам замены: болты механических уплотнений — 2–3 года, болты сальников — 3–5 лет, заказывайте совместно к капитальному ремонту; применяйте увеличенный размер для ответственного крепежа; держите на площадке комплект ЗИП. При плохих горных дорогах и длинной цепочке поставок аварийные доставки редко реалистичны.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандартное вспомогательное крепление | B · План B · Большой агрегат/Морское охлаждение | C · План C · Экстремальные условия/Морская конфигурация | |
|---|---|---|---|
| 1. БОЛТ КОРПУСА НАСОСА | |||
| Спецификация | M12-M24 | M16-M24 | M16-M24 |
| Материал | 316L | 42CrMoA | 316L |
| Класс | A4-70 | Grade 10.9 Dacromet | A4-80 |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 2. СТОПОРНАЯ ГАЙКА РАБОЧЕГО КОЛЕСА | |||
| Спецификация | По модели насоса | NL12-NL24 | По модели насоса |
| Материал | 316L | 316L | 2205 дуплексная нержавеющая сталь |
| Класс | A4-70 | / | — |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 3. ДВУХКОЛПАЧКОВЫЙ ФИТИНГ | |||
| Спецификация | DN10-DN20 | M10-M12 | DN10-DN20 |
| Материал | 316L | 304 нержавеющая сталь | 316L |
| Класс | / | A2 | — |
| Покрытие | HDG >=55um per ISO 1461 | Пассивированная | HDG >=55um per ISO 1461 |
| 4. ПЛОСКАЯ ШАЙБА | |||
| Спецификация | M10-M12 | M10-M12 | M16-M24 |
| Материал | 304 нержавеющая сталь | 304 нержавеющая сталь | Ti6Al4V |
| Класс | A2 | A2 | — |
| Покрытие | Пассивированная | Пассивированная | HDG >=55um per ISO 1461 |
| 5. ПЛОСКАЯ ШАЙБА | |||
| Спецификация | M10-M12 | M10-M12 | По модели насоса |
| Материал | 304 нержавеющая сталь | 304 нержавеющая сталь | FFKM |
| Класс | A2 | A2 | Термостойкость до 300°C |
| Покрытие | Пассивированная | Пассивированная | HDG >=55um per ISO 1461 |
Руководство по выбору
Не уверены?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Стандартный вспомогательный насос | План A · Стандартное крепление для вспомогательного оборудования: 316L (A4-70) | ISO 3506, ISO 5199; C3 (ISO 12944-2) |
| Крупный агрегат / охлаждение морской водой | План B · Класс прочности 10.9 (42CrMoA Dacromet) + клиновая стопорная шайба 316L | C4 Высокая по ISO 12944-2 |
| Экстремальные условия / шельф (C5-M) | План C · Полностью 316L или дуплекс 2205 или титановый сплав (Ti6Al4V) | C5-M Экстремальная по ISO 12944-2 |
План A · Стандартное вспомогательное крепление
C3 Стандарт по ISO 12944-2

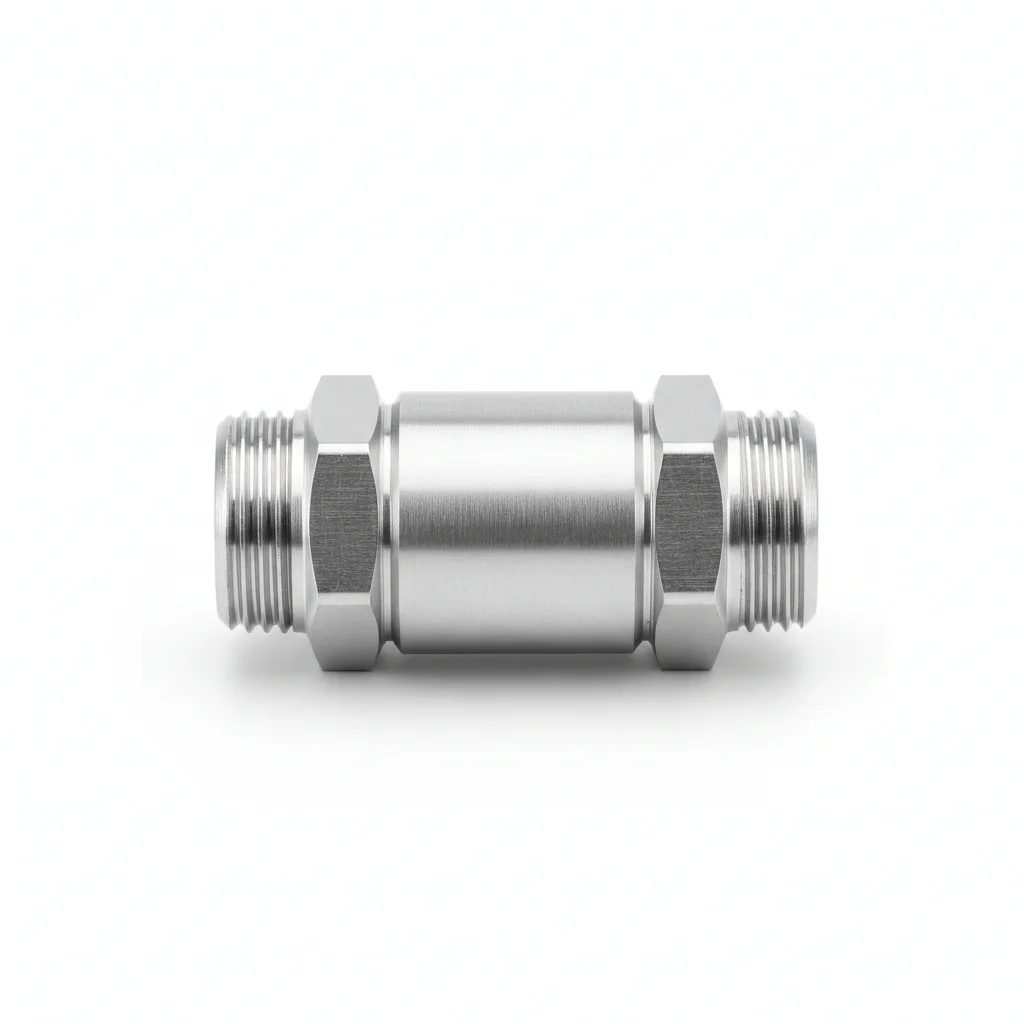

| Болт корпуса насоса | Стопорная гайка рабочего колеса | Двухколпачковый фитинг | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | M12-M24 | По модели насоса | DN10-DN20 | M10-M12 | M10-M12 |
| Материал | 316L | 316L | 316L | 304 нержавеющая сталь | 304 нержавеющая сталь |
| Класс | A4-70 | A4-70 | / | A2 | A2 |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | Пассивированная | Пассивированная |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/шт | ~0.5 kg/шт | ~0.5 kg/шт | ~0.005kg | ~0.005kg |
| MOQ | 100 шт | 100 шт | 100 шт | 500 шт | 500 шт |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | Полиэтиленовый пакет | Полиэтиленовый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Соединение корпуса насоса с основанием | Фиксация рабочего колеса на валу насоса | Соединение трубопровода охлаждающей воды | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1 мм на 100 мм.
- Нанести состав для соединения на контактирующие поверхности. Установить крепеж с шайбой Бельвилля под головкой и гайкой.
- Проверить соосность в пределах 0.5 мм. Затянуть в последовательности звезды. Затянуть моментом 42 Нм +/-2 Нм с помощью откалиброванного ключа. Задокументировать в журнале контроля качества.
- Проверить все крепежные элементы на правильную посадку. Измерить 5% образца с помощью щупа.
- Нанести маркировочную краску момента затяжки. Сфотографировать готовую сборку с 3 углов для пакета документации контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать откалиброванный моментный ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно посадить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепеж ниже 80% от указанного момента затяжки. Заменять крепеж с коррозией, затрагивающей >5% площади поверхности или глубиной питтинга / точечной коррозии >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяга: 15%.
План B · Большой агрегат/Морское охлаждение
C4 Суровый по ISO 12944-2
| Болт корпуса подшипника | Клиновая стопорная шайба | Плоская шайба | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | M16-M24 | NL12-NL24 | M10-M12 | M10-M12 | M10-M12 |
| Материал | 42CrMoA | 316L | 304 нержавеющая сталь | 304 нержавеющая сталь | 304 нержавеющая сталь |
| Класс | Grade 10.9 Dacromet | / | A2 | A2 | A2 |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | Пассивированная | Пассивированная | Пассивированная |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/шт | ~0.5 kg/шт | ~0.005kg | ~0.005kg | ~0.005kg |
| MOQ | 100 шт | 100 шт | 500 шт | 500 шт | 500 шт |
| Упаковка | VCI paper + carton | VCI paper + carton | Полиэтиленовый пакет | Полиэтиленовый пакет | Полиэтиленовый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 | ISO 7089 |
| Применение | Корпус подшипника большого насоса | Все критические болты | Распределение нагрузки | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозийный состав для соединения, рассчитанный от -20 до 150°С. Использовать шайбы с покрытием PTFE.
- Проверить соосность по спецификации. Затянуть в крестообразной последовательности. Проверить 10% с помощью инструмента проверки. Задокументировать с данными об окружающей среде.
- Провести испытание на отрыв 5% случайного образца до 80% от пробной нагрузки. Заменить любые ниже порога приемки.
- Нанести атмосферостойкое защитное покрытие. Установить купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать откалиброванный моментный ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно посадить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепеж ниже 80% от указанного момента затяжки. Заменять крепеж с коррозией, затрагивающей >5% площади поверхности или глубиной питтинга / точечной коррозии >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяга: 15%.
План C · Экстремальные условия/Морская конфигурация
C5-M Экстремальный по ISO 12944-2
| Болт корпуса насоса | Гайка рабочего колеса | Фитинг | Болт корпуса подшипника из титанового сплава | Уплотнительное кольцо O-Ring | |
|---|---|---|---|---|---|
| Спецификация | M16-M24 | По модели насоса | DN10-DN20 | M16-M24 | По модели насоса |
| Материал | 316L | 2205 дуплексная нержавеющая сталь | 316L | Ti6Al4V | FFKM |
| Класс | A4-80 | — | — | — | Термостойкость до 300°C |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/шт | ~0.5 kg/шт | ~0.5 kg/шт | ~0.5 kg/шт | ~0.5 kg/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Корпус насоса для морской среды | Фиксация рабочего колеса насоса для морской воды | Трубопровод морского охлаждения | Длительное погружение в насос для морской воды | Уплотнение насоса для морской воды |
Порядок монтажа
- Обезжирить MEK растворителем. Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морской антикоррозийный состав, рассчитанный от -50 до 200°С. Использовать шайбы с покрытием PTFE.
- Проверить соосность в пределах 0.3 мм. Затянуть с помощью гидравлического натяжителя. PMI проверить 10% образца. Задокументировать для аудита соответствия.
- NDT испытание 10% образца с помощью пенетранта. Заменить любые с трещинами.
- Нанести защитный герметик по спецификации. Установить постоянную инструментальную систему мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать откалиброванный моментный ключ +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно посадить соединение. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепеж ниже 80% от указанного момента затяжки. Заменять крепеж с коррозией, затрагивающей >5% площади поверхности или глубиной питтинга / точечной коррозии >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяга: 15%.
Ссылочные стандарты
Ссылки
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →