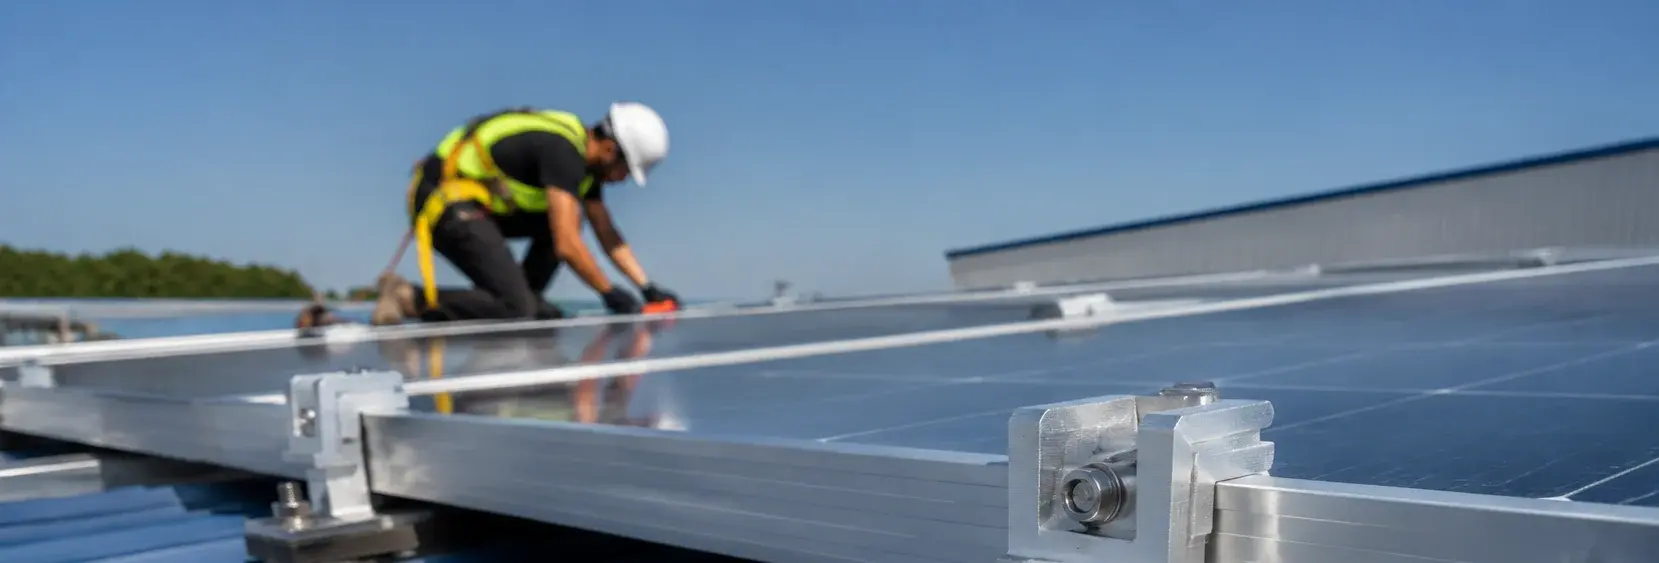
Концевые и средние зажимы (хардвер) для PV: Алюминий vs Нержавеющая сталь
Зажимы для PV — это мелкий хардвер, удерживающий рамки модулей на направляющих. Материал, заземляющий путь и болтовой стек важны, потому что отказ зажима может стать проблемой фиксации модуля при ветровых и эксплуатационных нагрузках
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупки
"На производственной линии это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Деформация алюминиевых зажимов в зонах с сильным ветром приводит к ослаблению модулей
Корректирующие меры
Риск-02
Истирающая коррозия между зажимом и рамкой модуля повреждает рамку
Корректирующие меры
Риск-03
Смешивание концевых и средних зажимов приводит к сдуванию модулей по краям
Корректирующие меры
Особенности условий эксплуатации
Закупка зажимов — это сочетание фиксации и заземления
Публичная область стандартов UL 2703 связывает системы крепления, зажимные или фиксирующие устройства и устройства заземления или болтового соединения для PV. Это означает, что предложение на зажимы не должно проверяться как на простую металлическую скобу; путь фиксации и путь заземления должны быть указаны вместе
Что проверить
- 1Разделяйте концевые и средние зажимы, так как их положение модуля и роль фиксации различаются
- 2Уточняйте, обрабатывает ли зажимное семейство также заземление или требуется отдельная деталь заземления
- 3Сопоставляйте алюминиевые или стальные компоненты хардвера с воздействием на крышу, материалом направляющих и стеком шайб
- 4Требуйте чертежи, показывающие высоту зажима, болт, шайбу и контактирующую поверхность с рамкой модуля
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Роль фиксации | Концевые и средние зажимы не несут одинаковых условий по краю модуля | Концевой зажим, средний зажим, высота рамки модуля и профиль направляющей |
| Путь заземления | Некоторые зажимные системы совмещают фиксацию с заземлением; другие требуют отдельного оборудования заземления | Способ заземления, заземляющий наконечник при необходимости и совместимая шайба или зубчатая поверхность |
| Сочетание материалов | Зажим, болт, направляющая и шайба взаимодействуют под воздействием коррозии и вибрации | Материал зажима, материал болта, тип шайбы и отделка поверхности |
Используйте UL 2703 как область охвата для систем крепления, зажимных, фиксирующих и заземляющих устройств PV; значения нагрузок проекта должны поставляться поставщиком каркасной системы
Уровень доказательности: Подтверждено стандартом
Технический справочник отрасли
Концевые и межмодульные прижимы: различия по положению, нагрузке и исполнению
Край массива принимает максимальные ветровые нагрузки — концевым прижимам требуется на 20–30% большая прижимная способность, чем межмодульным. Замена концевых прижимов межмодульными на крайнем ряду — частая причина срыва краевых модулей ветром.
| Тип | Что фиксирует | Требование к прижиму | Реакция по типоразмеру |
|---|---|---|---|
| Межмодульный прижим | Общий стык двух соседних модулей (Т-болт заводится в паз алюминиевой направляющей) | Базовый уровень | Стандартный размер (M8) |
| Концевой прижим | Внешняя кромка одиночного модуля крайнего ряда | На 20–30% выше, чем у межмодульного (эмпирически) | На одну ступень выше межмодульного (M8→M10) |
Значение 20–30% является эмпирическим; увеличение типоразмера на одну ступень (M8→M10) соответствует рекомендации БЗ.
Технический справочник отрасли
Четыре проверки приемки прижимов для ветровых районов
Применимо к: сборкам прижимов из алюминиевых прижимов с болтами 304; для прибрежных и ветровых площадок применяется усиленное исполнение.
- Изолирующая прокладка EPDM ≥1 mm — разрывает гальваническую пару между алюминиевыми прижимами и стальными болтами и демпфирует износ от ветровой вибрации
- Концевые прижимы на одну ступень крупнее межмодульных (M8→M10); никогда не заменяйте концевые прижимы межмодульными на внешнем ряду
- Ежеквартальная проверка нажатием рукой на кромку панели: при смещении более 3 mm (рекомендуемое значение) выполнить повторную затяжку
- Для прибрежных проектов обязательно исполнение 304 + изоляция EPDM; на массив в несколько MW требуются тысячи прижимов на MW — заказывайте и проверяйте концевые и межмодульные прижимы раздельно и опирайтесь на поставку из одной партии для стабильного качества
Порог смещения 3 mm является рекомендуемым значением (ежеквартальная проверка).
Технический справочник отрасли
Забытая деталь заземления: анодированный слой — изолятор
Анодированный слой на алюминиевой раме PV-модуля представляет собой изолирующую керамику Al₂O₃ — затяжка болта по нему по умолчанию не обеспечивает заземление рамы.
Порог переходного сопротивления <0.1Ω и повторное испытание через 2 года соответствуют критериям приемки БЗ.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандартная алюминиевая конфигурация зажимов | B · План B · Усиленная нержавеющая конфигурация зажимов | C · План C · Облегчённый пластиковый зажим (ненесущий) | |
|---|---|---|---|
| 1. СРЕДНИЙ АЛЮМИНИЕВЫЙ ЗАЖИМ | |||
| Спецификация | 30-50 мм Толщина модуля | 30-50 мм Толщина модуля | 30-50 мм |
| Материал | Алюминий 6063-T5, Анодирование ≥15 мкм | Нержавеющая сталь 304 | 316L |
| Класс | Анодированный | A2-70 | Электрополированный |
| Покрытие | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 |
| 2. КОНЦЕВОЙ АЛЮМИНИЕВЫЙ ЗАЖИМ | |||
| Спецификация | 30-50 мм Толщина модуля | 30-50 мм Толщина модуля | 30-50 мм |
| Материал | Алюминий 6063-T5, Анодирование ≥15 мкм | Нержавеющая сталь 304 | Ti6Al4V |
| Класс | Анодированный | A2-70 | — |
| Покрытие | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 |
| 3. БУФЕРНАЯ ПРОКЛАДКА | |||
| Спецификация | Толщина 0.8 мм | Толщина 1.0 мм | Толщина 1.0 мм |
| Материал | EPDM | EPDM | EPDM+316L |
| Класс | Чёрный | Чёрный | C5-M |
| Покрытие | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 |
Руководство по выбору
Не уверены, что выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Прибрежная зона (C4-C5) / район с высокой ветровой нагрузкой, базовое ветровое давление ≥0.5 kN/m2 | План B · Усиленный зажим из нержавеющей стали (304 A2-70) + Клиновая стопорная шайба | Нержавеющая сталь обеспечивает 2x прочность и стойкость к соляному туману; клиновая стопорная шайба Dacromet предотвращает самоотвинчивание при ветровой вибрации; проверьте нагрузки по GB 50009 |
| Кровля общего типа во внутренних районах, скорость ветра <30 m/s (C3) | План A · Стандартный алюминиевый зажим (6063-T5, анодирование ≥15 μm) | Легкий вес + отсутствие коррозии + низкая стоимость; C3 по ISO 12944-2; алюминиевые зажимы требуют выполнения заземления, так как анодированный слой является изолятором |
| Временная / легкая конструкция (малые кровли, навесы для авто, козырьки) | План C · Облегченный пластиковый зажим (ненесущий) | Легкий вес и низкая стоимость для временных конструкций; ненесущий элемент и должен обеспечивать прочность удержания модуля для данного применения |
План A · Стандартная алюминиевая конфигурация зажимов
C3 Стандарт по ISO 12944-2
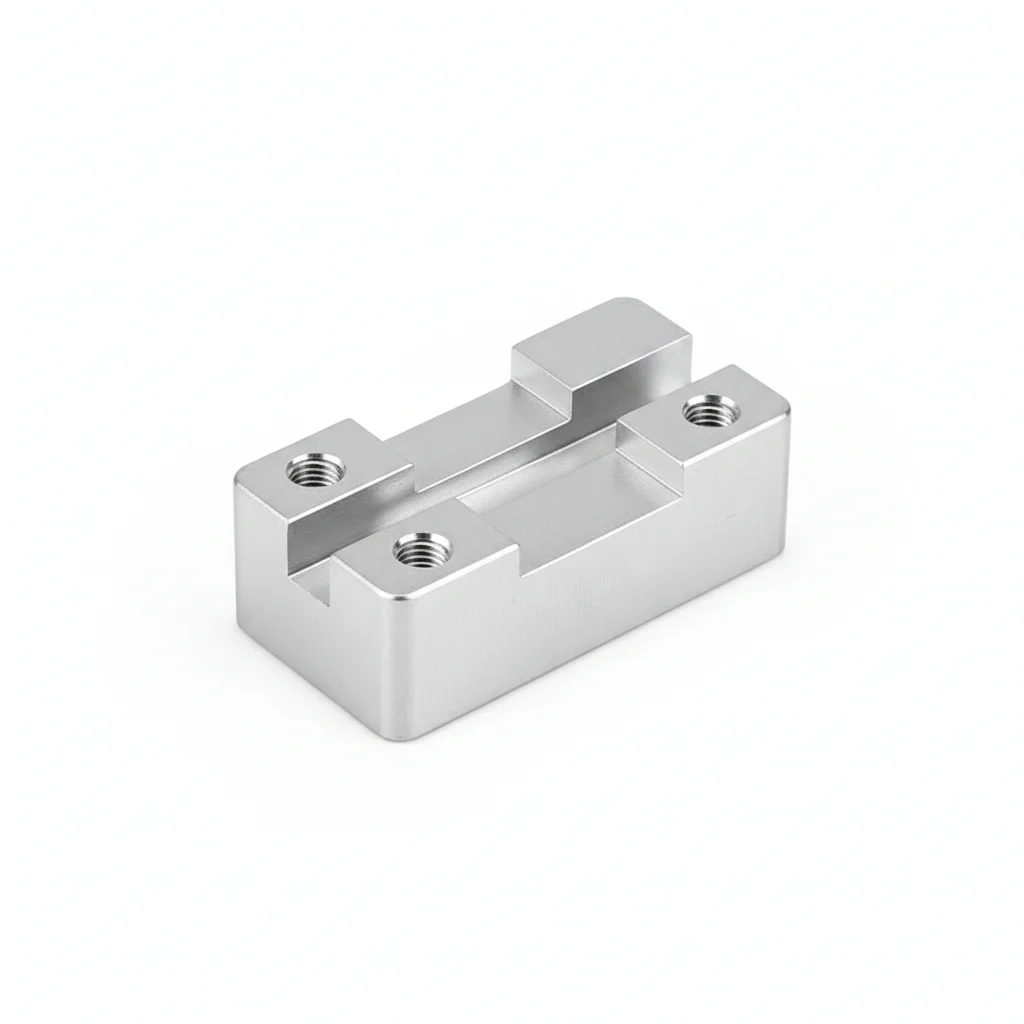
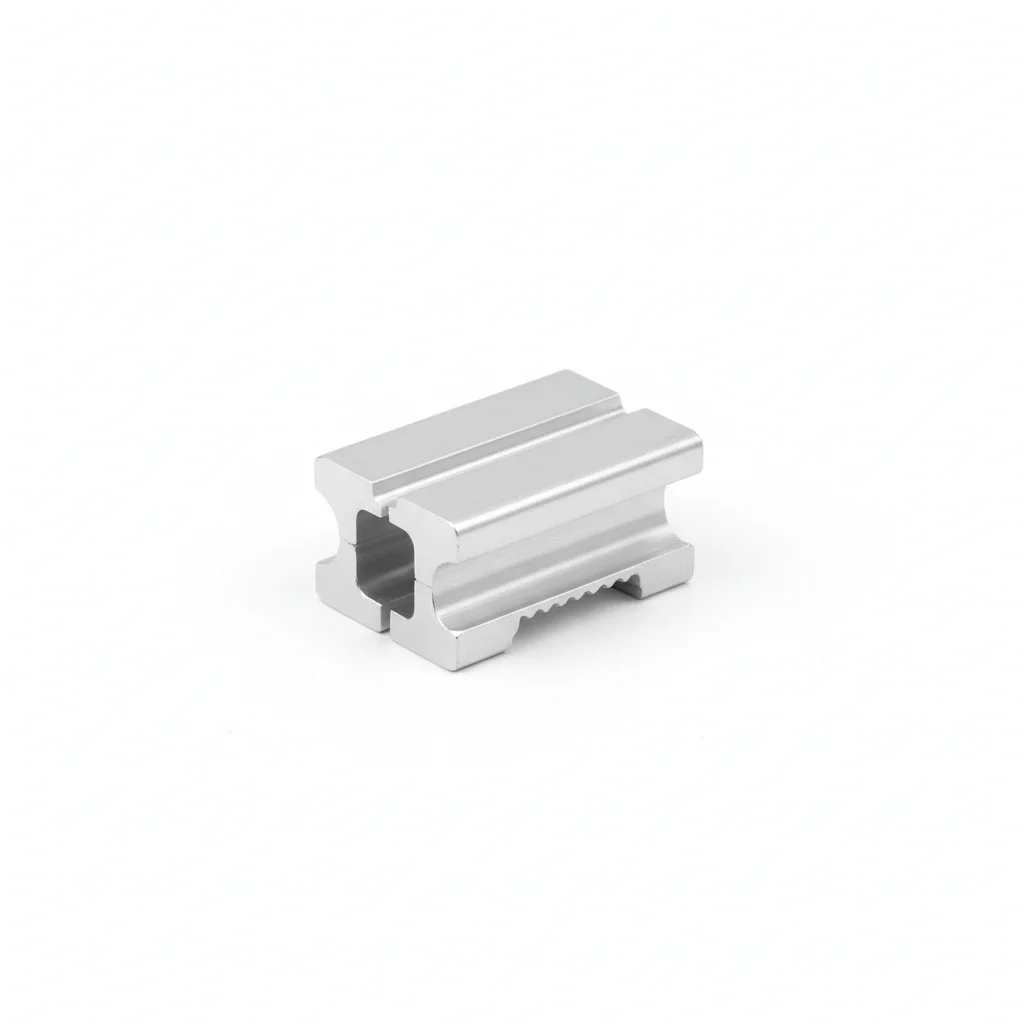
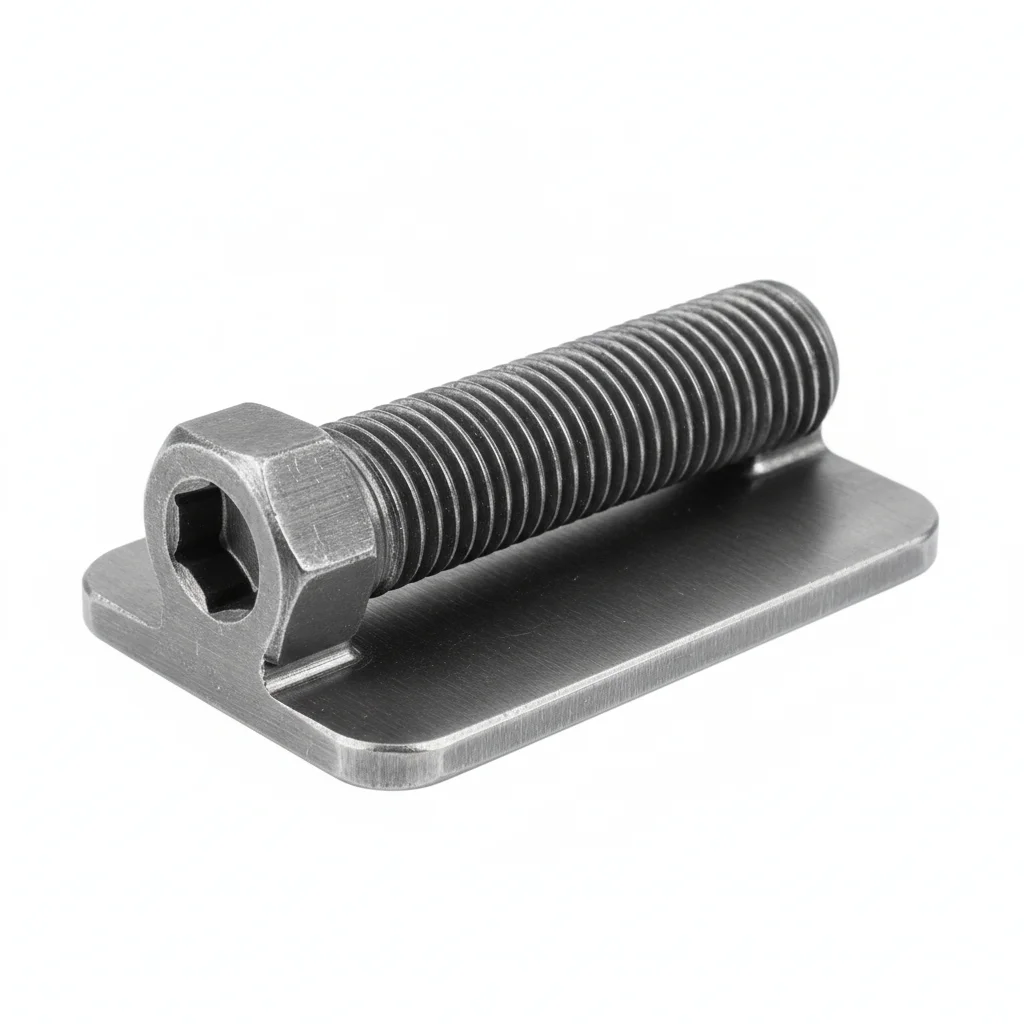
| Средний алюминиевый зажим | Концевой алюминиевый зажим | Буферная прокладка | Болт зажима из нержавеющей стали M8 | |
|---|---|---|---|---|
| Спецификация | 30-50 мм Толщина модуля | 30-50 мм Толщина модуля | Толщина 0.8 мм | M8×25 мм |
| Материал | Алюминий 6063-T5, Анодирование ≥15 мкм | Алюминий 6063-T5, Анодирование ≥15 мкм | EPDM | Нержавеющая сталь 304 |
| Класс | Анодированный | Анодированный | Чёрный | A2-70 |
| Покрытие | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Фиксирует два соседних модуля | Фиксирует крайний модуль | Амортизация и защита от износа между зажимом и рамкой | Соединяет зажим с направляющей |
Порядок монтажа
- Обезжирьте поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1 мм на 100 мм.
- Нанесите состав для соединения на контактирующие поверхности. Установите крепёж с шайбой Бельвилля под головкой и гайку.
- Проверьте соосность в пределах 0.5 мм. Затяните звездообразным способом. Момент затяжки 42 Н·м +/-2 Н·м с откалиброванным ключом. Задокументируйте в журнале ОТК.
- Проверьте все крепёжные элементы на правильность посадки. Отмерьте 5% образца щупом.
- Нанесите метку-герметик (torque seal). Сфотографируйте готовую сборку под 3 углами для пакета документации ОТК.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёжный элемент выходит из строя ниже проектной нагрузки. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осматривайте каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Затягивайте заново любой крепёж, у которого момент затяжки ниже 80% от нормативного. Заменяйте крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепёжные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID осмотрщика и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B · Усиленная нержавеющая конфигурация зажимов
C4 Агрессивная среда по ISO 12944-2
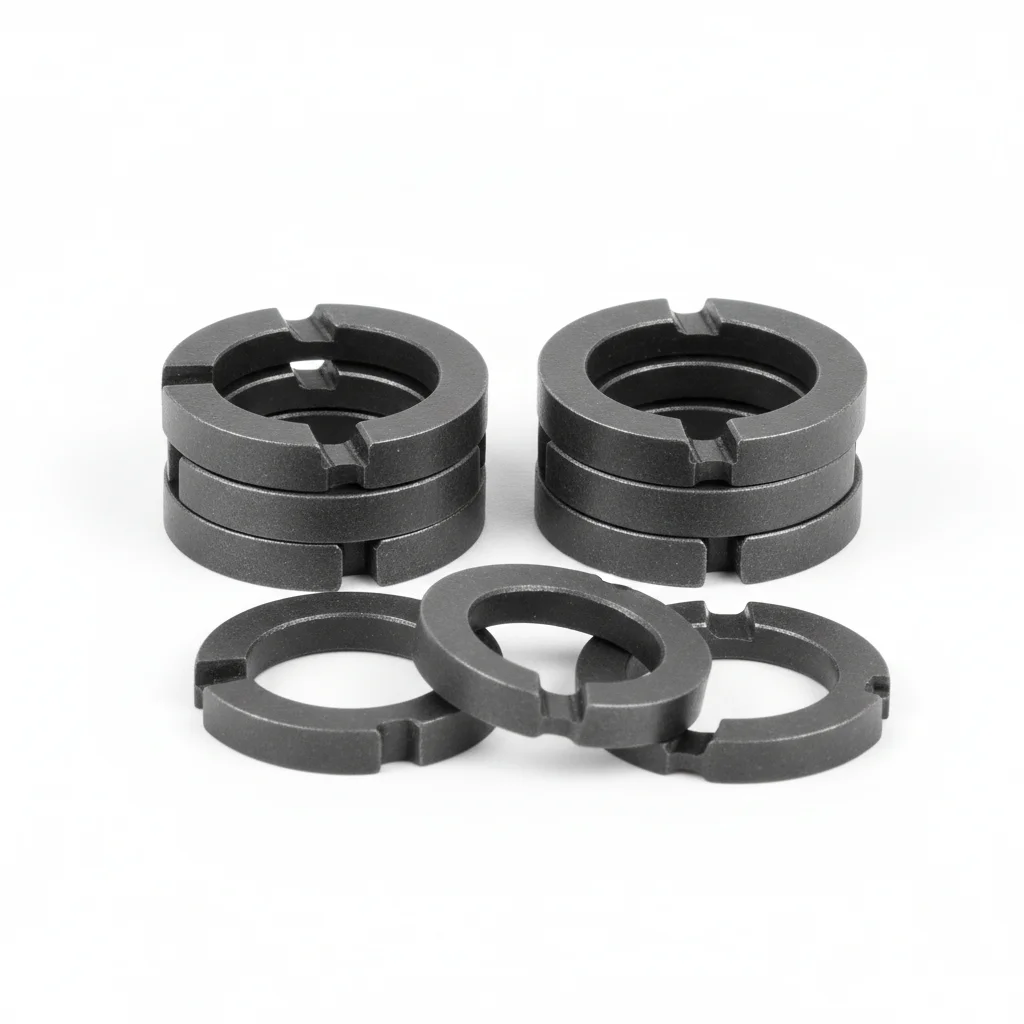
| Средний зажим | Концевой зажим | Буферная прокладка (Усиленная) | Шайба клиновая / Противоотвинтовая шайба | |
|---|---|---|---|---|
| Спецификация | 30-50 мм Толщина модуля | 30-50 мм Толщина модуля | Толщина 1.0 мм | NL8 |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | EPDM | Углеродистая сталь, закалённая + Dacromet |
| Класс | A2-70 | A2-70 | Чёрный | Dacromet |
| Покрытие | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Фиксация модулей в зонах с сильным ветром | Фиксация крайнего модуля в зонах с сильным ветром | Усиленная амортизация для зон с сильным ветром | Предотвращает отвинчивание зажима при ветровой вибрации |
Порядок монтажа
- Обезжирьте поверхности растворителем ацетон. Проверьте шероховатость поверхности Ra <3.2 мкм.
- Нанесите антикоррозионный состав для соединений для диапазона -20 до 150°C. Используйте шайбы с покрытием PTFE.
- Проверьте соосность по спецификации. Затяните крестообразной последовательностью. Проверьте 10% инструментом проверки. Сделайте запись с данными о среде.
- Проведите испытание на вырыв 5% случайной выборки до 80% пробной нагрузки. Замените любой элемент, не прошедший порог приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите коррозионный контрольный образец вблизи критических соединений.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёжный элемент выходит из строя ниже проектной нагрузки. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осматривайте каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Затягивайте заново любой крепёж, у которого момент затяжки ниже 80% от нормативного. Заменяйте крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепёжные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID осмотрщика и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Облегчённый пластиковый зажим (ненесущий)
C5-M Экстремальная среда по ISO 12944-2
| Средний зажим | Концевой зажим из титанового сплава | Буферная прокладка | |
|---|---|---|---|
| Спецификация | 30-50 мм | 30-50 мм | Толщина 1.0 мм |
| Материал | 316L | Ti6Al4V | EPDM+316L |
| Класс | Электрополированный | — | C5-M |
| Покрытие | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 | HDG >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Зажим для морских платформ | Максимальный уровень коррозионной защиты | Амортизация для морских условий |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской антикоррозионный состав для диапазона -50 до 200°C. Используйте шайбы с оболочкой PTFE.
- Проверьте соосность в пределах 0.3 мм. Затяните с помощью гидравлического натяжителя. PMI проверьте 10% образца. Задокументируйте для аудита соответствия.
- Проведите неразрушающий контроль 10% образца с помощью цветной дефектоскопии. Замените любой элемент с обнаруженными трещинами.
- Нанесите защитный герметик по спецификации. Установите постоянное оборудование мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёжный элемент выходит из строя ниже проектной нагрузки. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс прочности крепежа по спецификации. Используйте откалиброванный динамометрический ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осматривайте каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Затягивайте заново любой крепёж, у которого момент затяжки ниже 80% от нормативного. Заменяйте крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепёжные элементы независимо от состояния. Документируйте все результаты в CMMS с датой, ID осмотрщика и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Ссылки на стандарты и авторитетные источники
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →