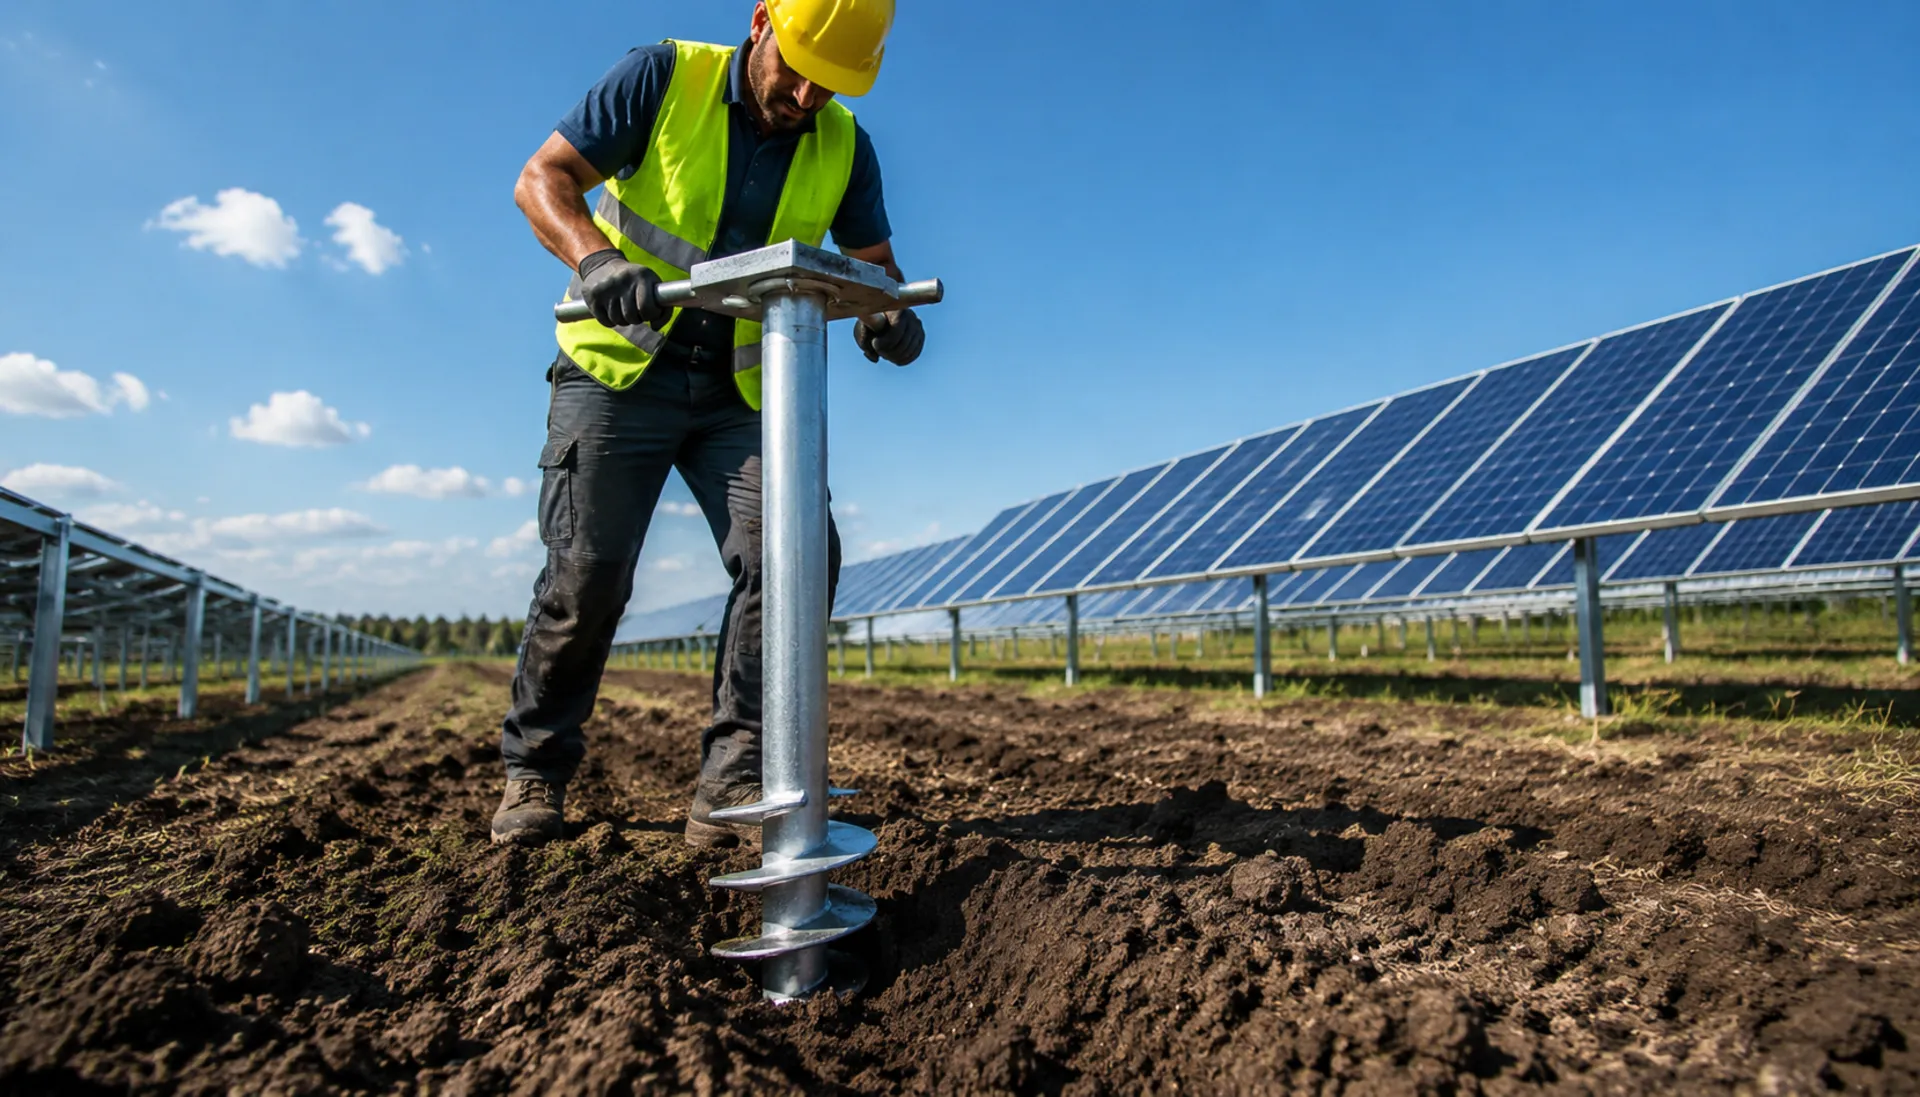
Фундаментное оборудование для СЭС: винтовые сваи vs анкерные болты vs бетон
Выбор правильного фундаментного оборудования для наземных солнечных электростанций влияет на стоимость, график и долгосрочную стабильность. Сравнение спиральных винтовых свай (Q235B горячего цинкования), анкерных болтов (класс 8.8 горячего цинкования) и бетонных фундаментов по сопротивлению вырыву, коррозии в кислых почвах и допуску на вертикальность. Ключевые стандарты: GB 50797, ISO 1461
Аудит рисков // Инженерная диагностика
Руководство по избежанию подводных камней в закупках
"Эти вещи происходят каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Недостаточное сопротивление вырыву спиральных винтовых свай в рыхлых грунтах
Корректирующие меры
Риск-02
Ускоренное расходование оцинкованного покрытия спиральных винтовых свай в кислых почвах
Корректирующие меры
Риск-03
Сложности регулировки монтажа несущей конструкции из-за отклонения винтовой сваи от вертикали
Корректирующие меры
Особенности условий эксплуатации
Выбор фундаментного оборудования: 4 ключевые проверки для фотоэлектрических систем
Выбор фундаментного оборудования влияет не только на стоимость, но и на долгосрочную целостность конструкции. Наиболее игнорируемыми различиями являются сопротивление вырыву в рыхлых грунтах, срок службы цинкового покрытия в кислых почвах и отклонение от вертикали при монтаже. Используйте эти проверки для правильной спецификации оборудования
Что проверить
- 1Проверьте сопротивление вырыву: В песчаных почвах (φ=30°) винтовая свая φ76мм обеспечивает всего 5-8кН вырывающей нагрузки; убедитесь, что глубина ≥1. 6м для соответствия коэффициенту запаса GB 50797 ≥1.6
- 2Проверьте толщину покрытия: В кислых почвах (pH<5) расходование HDG составляет 8-12мкм/год
- 3Проверьте допуск на вертикальность: Отклонение >2% вызывает несовпадение отверстий под болты
- 4Проверьте класс болтов и момент затяжки: Используйте болты класса 8.8 для фланцевых соединений; проверьте удержание момента по графику обслуживания
| Пункт проверки | Что указать в запросе/чертеже | Почему это важно |
|---|---|---|
| Сопротивление вырыву в рыхлых грунтах | Минимальная глубина сваи 1. 6м в песке; испытание на вырыв по GB 50797 с коэффициентом запаса ≥1.6 | — |
| Толщина оцинкованного покрытия | Рассмотрите эпоксидное покрытие для pH<5 | Покрытие 85мкм расходуется за 10 лет в кислых почвах (pH<5), снижая несущую способность |
| Отклонение от вертикали | Проверка после монтажа | Отклонение >2% добавляет 20-30 мин на переделку каждой сваи |
| Класс болтов и момент затяжки | Болты класса 8.8 HDG; момент до 80% пробной нагрузки; повторная затяжка через 6 месяцев | Для фланцевых соединений требуются болты класса 8.8; недожатые болты расшатываются от вибрации |
Данные основаны на типичных геологических условиях; реальные значения требуют геотехнического отчета. Оценка срока службы покрытия предполагает среду C3 по ISO 12944-2
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Сравнение вариантов фундаментов: винтовые сваи и закладные анкерные болты
Несущая способность, относительная стоимость и критерии приемки — основные различия между двумя схемами. Сравнение:
| Показатель | Винтовая свая | Закладной анкерный болт + бетон |
|---|---|---|
| Скорость монтажа | Завинчивание, около 3 мин на сваю | Заделка ≥10d (240 mm для M24) с подливкой второго этапа |
| Сопротивление выдергиванию / несущая способность | φ76 в глине ≈15-20 kN; в песке только 5-8 kN (ориентировочная оценка) | В 5-10× выше винтовой сваи, не зависит от типа грунта (ориентировочная оценка) |
| Относительная стоимость | Базовый уровень (наименьшая) | В 2-3× выше винтовой сваи (ориентировочная оценка) |
| Основные крепежные изделия | Фланцевые болты M12-M16, класс прочности 8.8 HDG | Анкеры M20-M30, класс прочности 8.8 HDG/Dacromet; U-болты M16-M30 |
| Критерий приемки | Полная повторная затяжка всего массива в течение 72 ч | Полная подливка второго этапа; ежегодный выборочный контроль момента затяжки 10% |
«~3 мин на сваю» — значение из полевого опыта; значения сопротивления выдергиванию и соотношения несущей способности/стоимости являются ориентировочными оценками только для сравнения.
Технический справочник отрасли
Как выдергивается винтовая свая в песчаном грунте
Песок не обладает сцеплением — винтовая свая держится только за счет грунта, обжатого под лопастью. Цепочка отказа:
- 1Свая φ76 выдерживает около 15-20 kN в глине, но только 5-8 kN в песке (ориентировочная оценка)
- 2При ветре 35 m/s выдергивающее усилие на одну сваю достигает около 10-15 kN (ориентировочная оценка) — для свай в песке коэффициент запаса падает ниже 1
- 3Циклы замораживания-оттаивания год за годом разрыхляют грунт, и анкеровка за счет обжатого грунта постепенно разрушается
- 4Как только ветровая выдергивающая сила превышает сопротивление выдергиванию, свая выдергивается и фланцевое соединение раскрывается
- 5Одна выдернутая свая тянет за собой весь ряд — ремонт в стесненном пространстве под массивом обходится в 3-5× дороже нового строительства (ориентировочная оценка)
Сопротивление выдергиванию, выдергивающая сила и коэффициент стоимости ремонта являются ориентировочными оценками.
Технический справочник отрасли
Монтаж винтовых свай и контроль при приемке
Вертикальность и повторная затяжка — два критерия приемки, которыми чаще всего пренебрегают и которые отказывают первыми при возникновении проблем.
- Проведите испытания пробных свай на выдергивание по нормам до массового монтажа: при слабом сопротивлении в песках/пустынных грунтах углубите до ≥2 m и увеличьте лопасть
- Оснастите сваевдавливающую установку датчиком наклона для выдерживания вертикальности в пределах ±0.5° (рекомендуется) — при отклонении свыше 2° верх сваи длиной 2 m смещается примерно на 70 mm (2 m × tan2°), а несоосность фланцевых отверстий вынуждает рассверливать на месте
- Фланцевые болты M12-M16, класс прочности 8.8 HDG, затяжка по диагонали поэтапно, затем повторная затяжка всего массива в течение 72 ч (рекомендуется)
±0.5° и повторная затяжка через 72 ч — рекомендуемые значения; смещение 70 mm рассчитано как 2 m × tan2°; значения сопротивления выдергиванию являются ориентировочными оценками.
Технический справочник отрасли
Как некачественная подливка выводит из строя закладные анкерные болты
Закладные анкеры прочны, но подливка второго этапа — их самое слабое звено. Путь деградации:
- 1Несущая способность анкера в 5-10× выше винтовой сваи и не зависит от типа грунта (ориентировочная оценка) — при стоимости в 2-3× выше (ориентировочная оценка)
- 2Заделка ≥10d (240 mm для M24); все зависит от полностью уплотненной подливки второго этапа
- 3Пустоты в подливке → раскрытие трещин под ветровой нагрузкой → проникновение дождевой воды
- 4Циклы замораживания-оттаивания год за годом расширяют трещины, при этом U-болт, несущий полный ветровой изгибающий момент, деградирует вместе с ними
- 5Фундамент списывается через 5-8 лет (типичный цикл) — ремонт обходится примерно в 3-5× дороже нового строительства (ориентировочная оценка)
Соотношения несущей способности/стоимости и коэффициент стоимости ремонта являются ориентировочными оценками; интервал списания 5-8 лет соответствует отраслевому опыту.
Технический справочник отрасли
Эксплуатация закладных анкеров: выборочный контроль момента затяжки после ввода в эксплуатацию
Ослабление, вызванное ветровой нагрузкой, — доминирующий вид отказа анкерных и U-болтов — после ввода в эксплуатацию проводите выборочный контроль момента затяжки по фиксированному циклу.
- Анкеры M20-M30, класс прочности 8.8, горячее цинкование (≥85 μm или по градациям GB/T 13912) или Dacromet
- U-болты комплектуются гайками с нейлоновым кольцом и пружинными шайбами — они несут полный ветровой изгибающий момент, поэтому защита от самоотвинчивания начинается с них
- Ежегодно выборочно контролируйте момент затяжки около 10% болтов; если любое значение падает более чем на 20%, выполните повторную затяжку всей партии (рекомендуется)
- Выполните уклон верха фундамента для отвода воды, чтобы исключить ее просачивание вдоль болтов
Объем выборки 10% и порог снижения 20% — рекомендуемые значения.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Спиральные винтовые сваи | B · План Б · Анкерные болты + бетонный фундамент | C · План В · Бетонный независимый фундамент | |
|---|---|---|---|
| 1. СПИРАЛЬНАЯ ВИНТОВАЯ СВАЯ | |||
| Спецификация | Диаметр 76/89мм, длина 1.5-2.5м | M20-M30, L-образный/J-образный/Прямой | M20-M30 |
| Материал | Q235B горячее цинкование ≥65μm | Класс 8.8 горячее цинкование/Дакромет | Горячее цинкование ≥65μm |
| Класс | — | Класс 8.8 | Класс 8.8 |
| Покрытие | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 |
| 2. СОЕДИНИТЕЛЬНЫЙ ФЛАНЕЦ | |||
| Спецификация | Стальная пластина толщиной 8-12мм | M16-M24 | Армирование по проекту |
| Материал | Q235B горячее цинкование | Горячее цинкование ≥65μm | HRB400 |
| Класс | — | Класс 8.8 | — |
| Покрытие | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 |
| 3. БОЛТ СТОПОРНЫЙ | |||
| Спецификация | M12-M16 | Изготовление по индивидуальному проекту | Стальная пластина толщиной 20-30мм |
| Материал | Углеродистая сталь горячее цинкование | Q235B горячее цинкование | Q235B горячее цинкование |
| Класс | Класс 8.8 | — | — |
| Покрытие | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 |
Руководство по выбору
Как выбрать фундаментную схему на основе условий проекта?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Мягкий грунт, песчаный грунт, пластичный грунт; сжатые сроки; чувствительность к стоимости | План A Винтовые сваи (Q235B, горячее цинкование) | Коэффициент запаса на выдергивание по GB 50797 ≥1.6; монтаж ≤3 минут на сваю без выдерживания бетона согласно NB/T 10115-2018 |
| Сложная геология (скальный грунт, твердая глина); капитальное сооружение; высокая несущая способность | План B Анкерные болты + бетонный фундамент | Выдерживание ≥7 дней, более высокая целостность и стойкость к осадке, подходит для постоянных станций с высокой нагрузкой |
| Очень слабые грунты (ил, насыпной грунт); тяжелая нагрузка; высокие требования к устойчивости | План C Отдельный бетонный фундамент | Выдерживание ≥14 дней, максимальная устойчивость и наибольшее сопротивление неравномерной осадке |
План А · Спиральные винтовые сваи
Стандартная среда C3 по ISO 12944-2
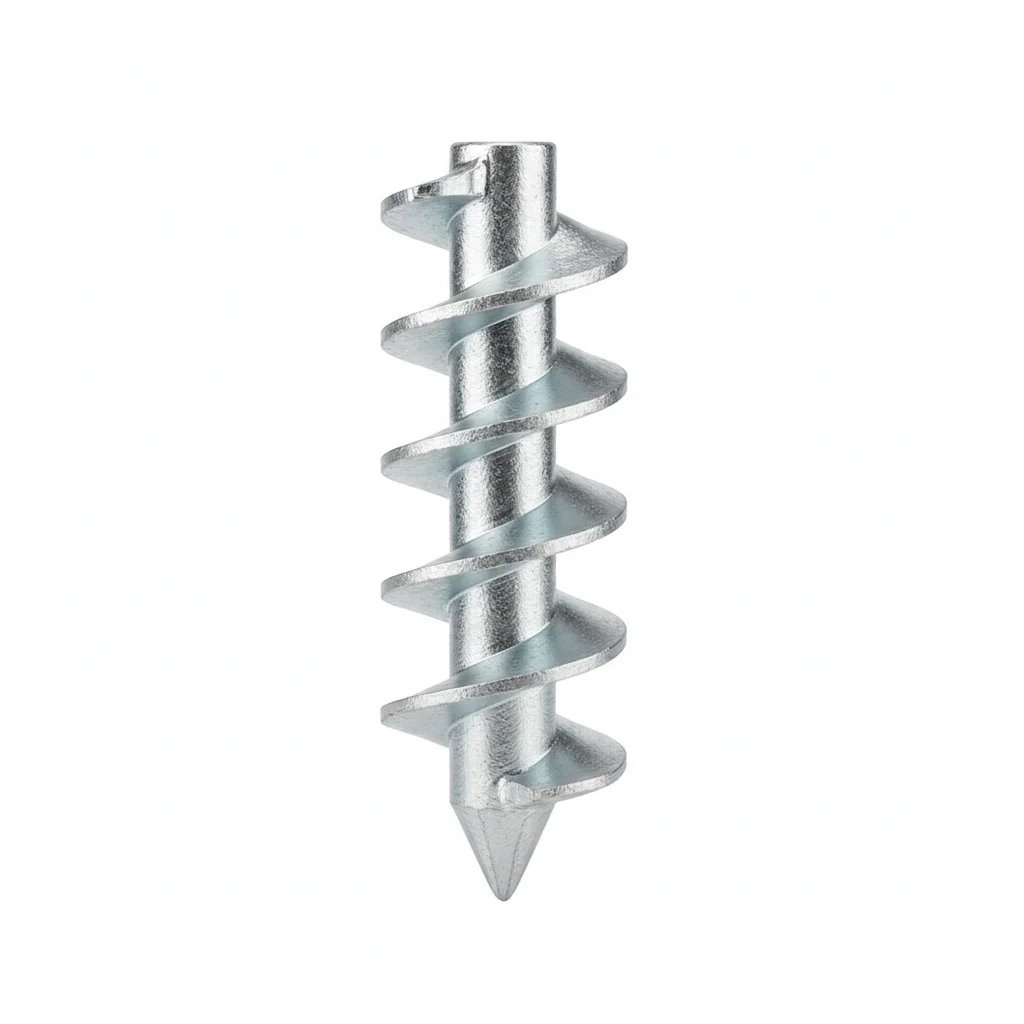
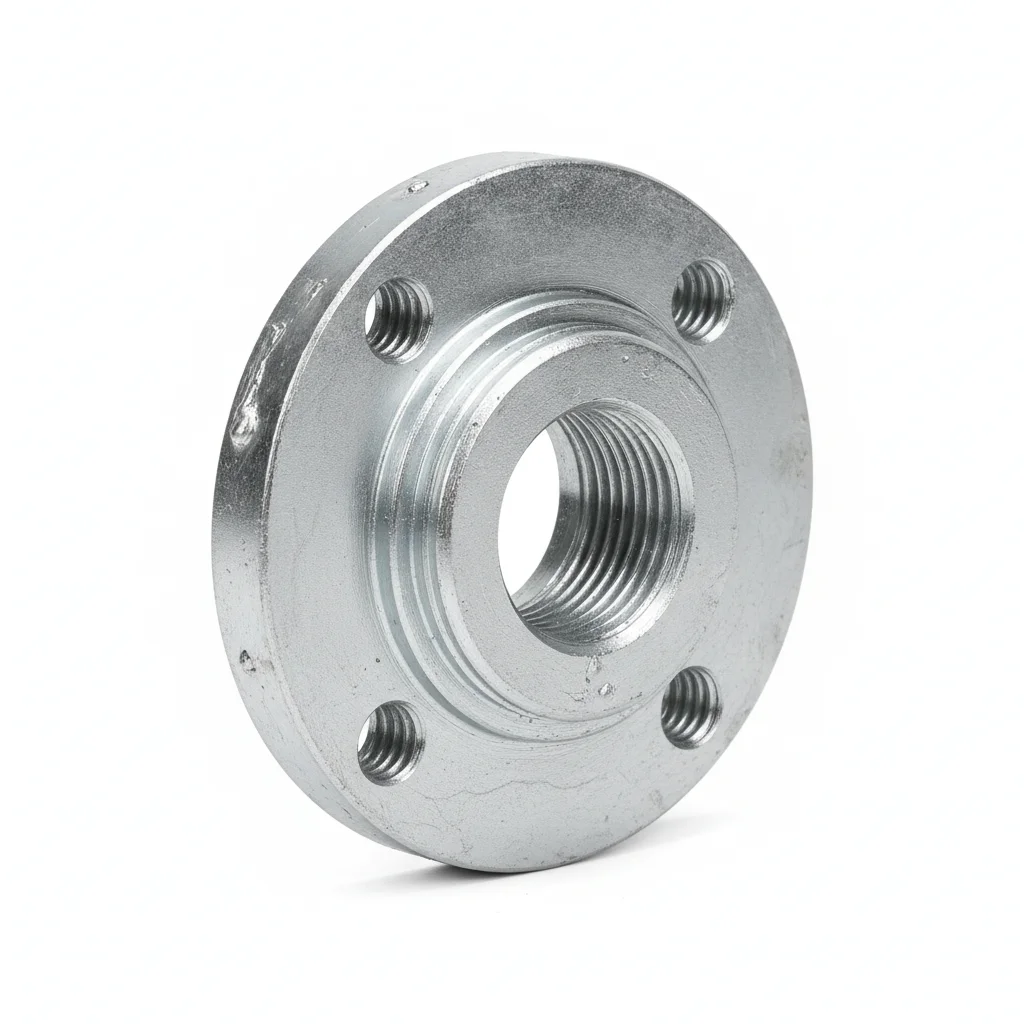
| Спиральная винтовая свая | Соединительный фланец | Болт стопорный | |
|---|---|---|---|
| Спецификация | Диаметр 76/89мм, длина 1.5-2.5м | Стальная пластина толщиной 8-12мм | M12-M16 |
| Материал | Q235B горячее цинкование ≥65μm | Q235B горячее цинкование | Углеродистая сталь горячее цинкование |
| Класс | — | — | Класс 8.8 |
| Покрытие | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Основная опорная база для несущей конструкции | Соединение винтовой сваи со стойкой | Крепление соединения фланца |
Порядок монтажа
- Шаг 1: Очистите все контактирующие поверхности изопропиловым спиртом (чистота 99.9%). Проверьте плоскость поверхности в пределах 0.1мм на 100мм.
- Шаг 2: Нанесите герметик на контактирующие поверхности. Установите крепеж с пружинной шайбой (шайба Бельвилля) под головкой и гайкой.
- Шаг 3: Проверьте выравнивание в пределах допуска 0.5мм. Затяните крепеж моментом 42 Нм +/-2 Нм с помощью калиброванного динамометрического ключа. Документируйте в еженедельном журнале контроля качества.
- Шаг 4: Проверьте все крепежные элементы на правильность установки. Проверьте 5% выборки щупом (максимальный зазор 0.1мм). Документируйте в еженедельном журнале контроля качества.
- Шаг 5: Нанесите маркировку момент-уплотнением. Сфотографируйте готовую сборку с 3-х ракурсов для документации по контролю качества. Документируйте в еженедельном журнале контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разделяется в рабочих условиях в течение первого года эксплуатации. | Проверьте класс крепежа в соответствии со спецификацией эксплуатации. Используйте калиброванный динамометрический ключ (+/-3% точности). Документируйте все значения момента затяжки. |
| Пропуск подготовки поверхности перед сборкой | Загрязнение поверхности вызывает преждевременный выход соединения из строя. Коррозия начинается на контактирующих поверхностях в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев. Повторная затяжка любых крепежных элементов, у которых момент ниже 80% от указанного. Замена крепежных элементов с коррозией, поражающей >5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов. Документируйте все значения в системе управления основными средствами.
План Б · Анкерные болты + бетонный фундамент
Агрессивная среда C4 по ISO 12944-2
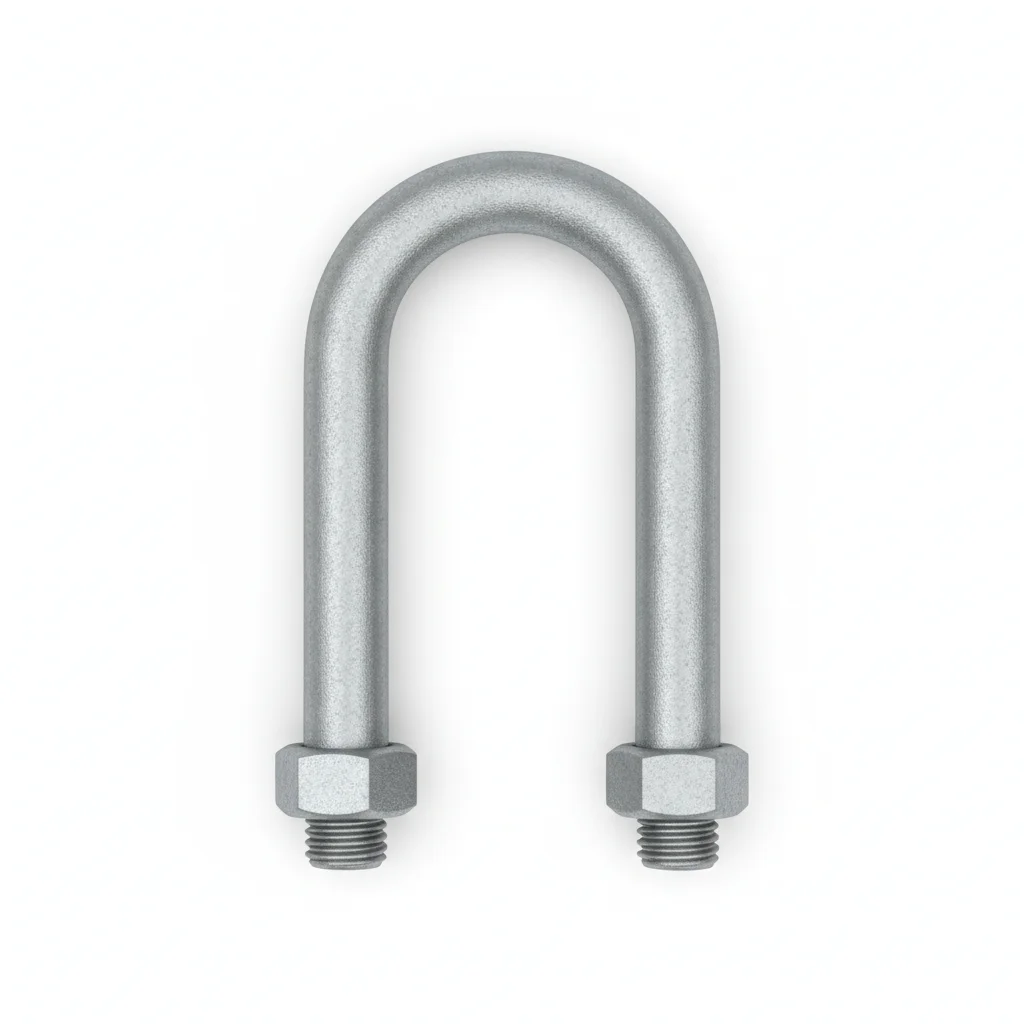
| Анкерный болт замоноличенный | Болт U-образный | Каркас анкерных болтов | Выравнивающая пластина | |
|---|---|---|---|---|
| Спецификация | M20-M30, L-образный/J-образный/Прямой | M16-M24 | Изготовление по индивидуальному проекту | 2-5мм нержавеющая сталь |
| Материал | Класс 8.8 горячее цинкование/Дакромет | Горячее цинкование ≥65μm | Q235B горячее цинкование | Нержавеющая сталь 304 |
| Класс | Класс 8.8 | Класс 8.8 | — | — |
| Покрытие | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Соединение между фундаментом и стойкой несущей конструкции | Крепление стоек несущей конструкции к бетонному фундаменту | Замоноличивание в массивный бетон | Регулировка отметки верха фундамента |
Порядок монтажа
- Шаг 1: Обезжирьте все поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2мкм с помощью профилометра.
- Шаг 2: Нанесите антикоррозионное средство, рассчитанное на рабочую температуру. Используйте PTFE-покрытые шайбы там, где это указано.
- Шаг 3: Проверьте выравнивание. Затяните моментом 42 Нм калиброванным ключом. Проверьте 10% выборки независимым инструментом контроля момента. Документируйте с данными о воздействии окружающей среды.
- Шаг 4: Проведите испытание на вырыв на 5% случайной выборки до 80% пробной нагрузки. Замените любой крепежный элемент, не прошедший испытание ниже порогового значения. Документируйте с данными о воздействии окружающей среды.
- Шаг 5: Нанесите защитное покрытие на все открытые поверхности. Установите датчик мониторинга окружающей среды вблизи критических соединений. Документируйте с данными о воздействии окружающей среды.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разделяется в рабочих условиях в течение первого года эксплуатации. | Проверьте класс крепежа в соответствии со спецификацией эксплуатации. Используйте калиброванный динамометрический ключ (+/-3% точности). Документируйте все значения момента затяжки. |
| Пропуск подготовки поверхности перед сборкой | Загрязнение поверхности вызывает преждевременный выход соединения из строя. Коррозия начинается на контактирующих поверхностях в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев. Повторная затяжка любых крепежных элементов, у которых момент ниже 80% от указанного. Замена крепежных элементов с коррозией, поражающей >5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов. Документируйте все значения в системе управления основными средствами.
План В · Бетонный независимый фундамент
Агрессивная среда C4 по ISO 12944-2
| Болт U-образный | Арматурный каркас фундамента | Замоноличенная пластина | Химический анкер | |
|---|---|---|---|---|
| Спецификация | M20-M30 | Армирование по проекту | Стальная пластина толщиной 20-30мм | M12-M20 |
| Материал | Горячее цинкование ≥65μm | HRB400 | Q235B горячее цинкование | Углеродистая сталь Дакромет |
| Класс | Класс 8.8 | — | — | Класс 8.8/10.9 |
| Покрытие | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 | Горячее цинкование, ≥55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление стоек к независимому фундаменту | Армирование внутри бетонного фундамента | Соединительная пластина у основания стойки | Последующее крепление к существующему бетонному фундаменту |
Порядок монтажа
- Шаг 1: Обезжирьте все поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2мкм с помощью профилометра.
- Шаг 2: Нанесите антикоррозионное средство, рассчитанное на рабочую температуру. Используйте PTFE-покрытые шайбы там, где это указано.
- Шаг 3: Проверьте выравнивание. Затяните моментом 42 Нм калиброванным ключом. Проверьте 10% выборки независимым инструментом контроля момента. Документируйте для ежемесячной проверки соответствия нормативам.
- Шаг 4: Проведите испытание на вырыв на 5% случайной выборки до 80% пробной нагрузки. Замените любой крепежный элемент, не прошедший испытание ниже порогового значения. Документируйте для ежемесячной проверки соответствия нормативам.
- Шаг 5: Нанесите защитное покрытие на все открытые поверхности. Установите датчик мониторинга окружающей среды вблизи критических соединений. Документируйте для ежемесячной проверки соответствия нормативам.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разделяется в рабочих условиях в течение первого года эксплуатации. | Проверьте класс крепежа в соответствии со спецификацией эксплуатации. Используйте калиброванный динамометрический ключ (+/-3% точности). Документируйте все значения момента затяжки. |
| Пропуск подготовки поверхности перед сборкой | Загрязнение поверхности вызывает преждевременный выход соединения из строя. Коррозия начинается на контактирующих поверхностях в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев. Повторная затяжка любых крепежных элементов, у которых момент ниже 80% от указанного. Замена крепежных элементов с коррозией, поражающей >5% площади поверхности. Каждые 3 года: полный осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов. Документируйте все значения в системе управления основными средствами.
Ссылочные стандарты
Техническая основа и справочные стандарты
"Стандарт проектирования фотоэлектрических электростанций" (пересмотр, действует с 2025-04-01)
Квалификация проектирования солнечных трекеров"Кодекс статического проектирования несущих конструкций фотоэлектрических систем"
Кодекс проектирования фундаментов зданий"Технический кодекс для фундаментов несущих конструкций фотоэлектрических электростанций"
Проектирование геотехнических работГальванические покрытия из цинка сплошным способом на изготовленных железных и стальных изделиях - Технические условия
GB/T 13912-2020Металлические покрытия - Гальванические покрытия из цинка сплошным способом на изготовленных железных и стальных изделиях
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →