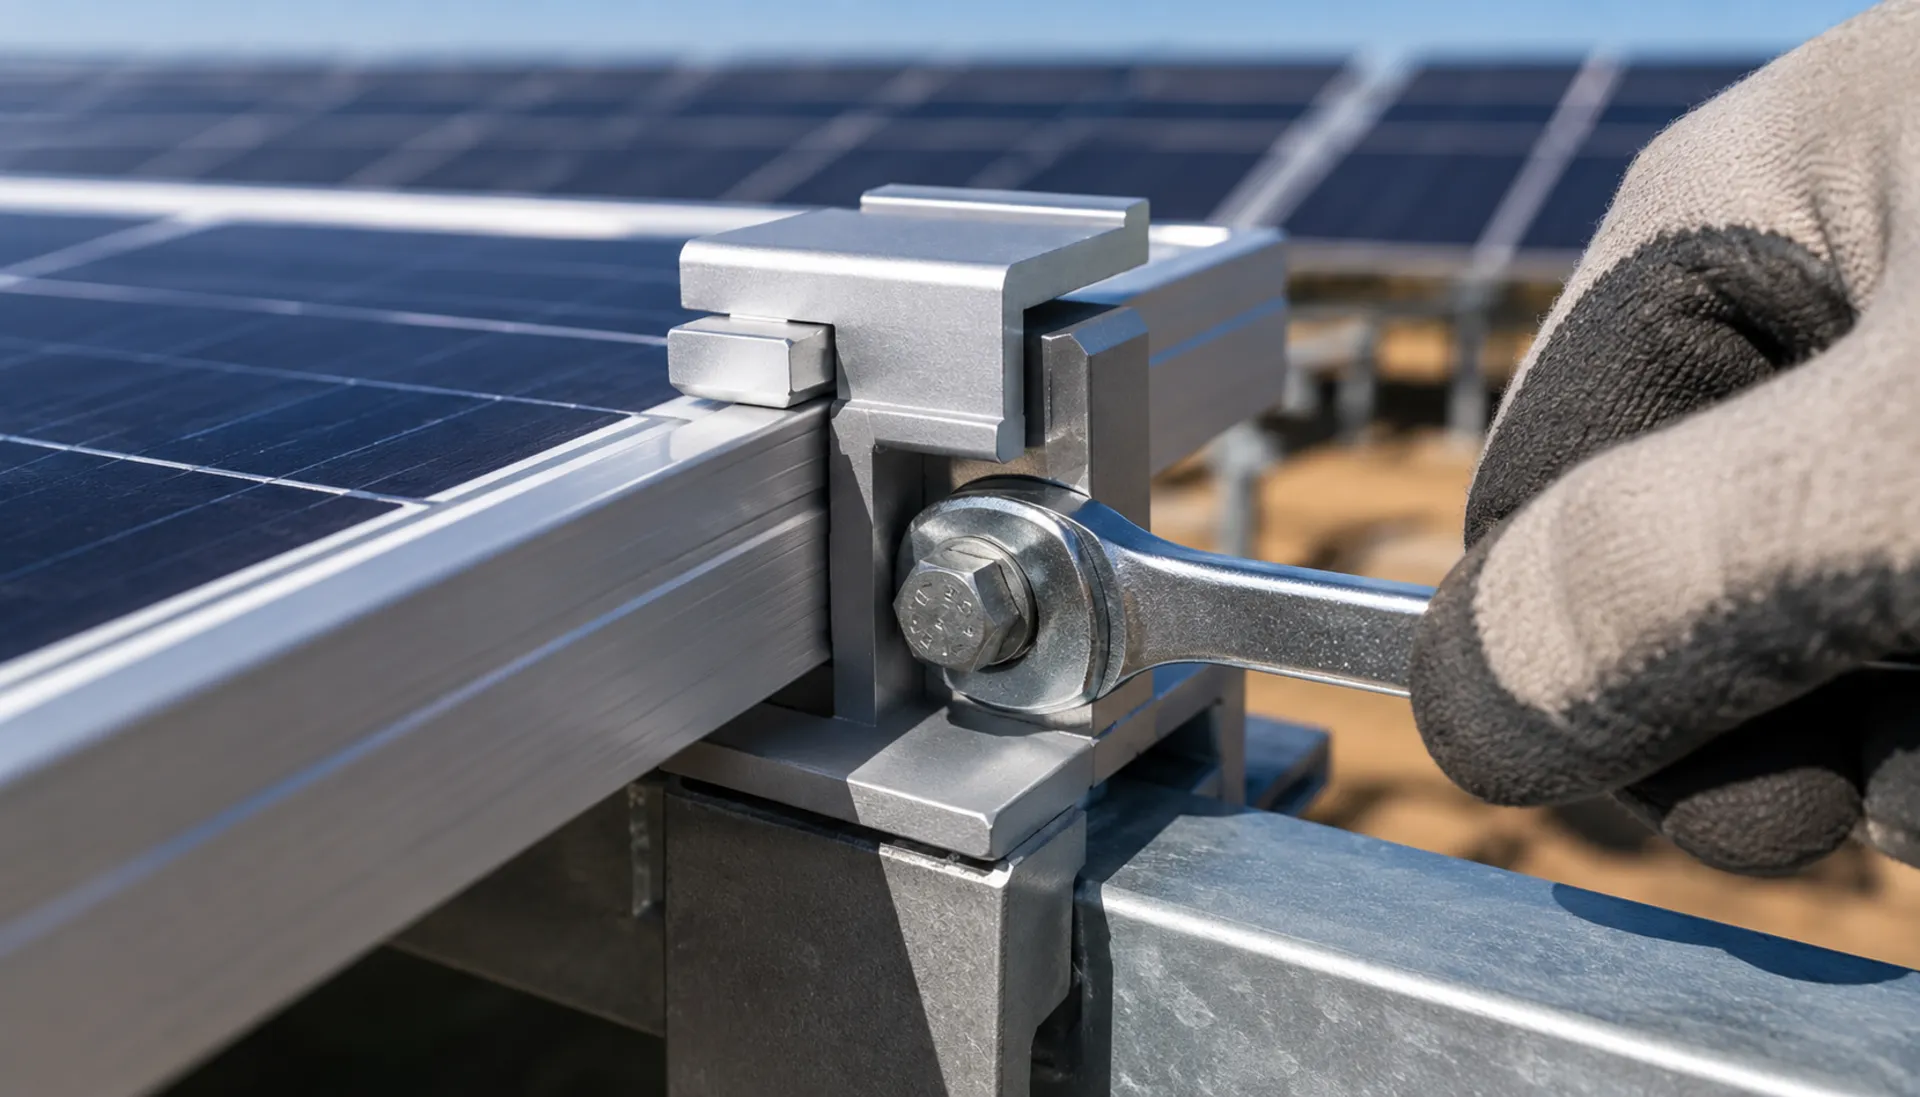
Крепёж для кронштейнов солнечных электростанций: сравнение материалов и покрытий
Выберите правильный материал болта и покрытие для наземной солнечной электростанции. Сравните углеродистую сталь + горячее цинкование, нержавеющую сталь 304 и 316 по коррозионному классу, прочности и сроку службы. Включает контроль коэффициента крутящего момента и учёт температурного расширения
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок при закупках
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Колебания коэффициента крутящего момента болтов приводят к потере контроля над предварительным натягом
Корректирующие меры
Риск-02
Отсутствие прорезных отверстий в скобах с большим пролетом приводит к срезу болтов из-за теплового расширения/сжатия
Корректирующие меры
Риск-03
Большой допуск на позицию отверстий в соединителях скоб приводит к рассверливанию и переделке на месте
Корректирующие меры
Особенности условий эксплуатации
3 критические проверки при закупке крепежа для солнечных кронштейнов
Помимо класса материала, три фактора часто вызывают поломки в поле: согласованность коэффициента момента затяжки, тип отверстия для теплового перемещения и допуск на положение отверстия. Они не покрыты стандартными спецификациями материалов, но напрямую влияют на предварительное натяжение, ресурс при усталостном нагружении и график монтажа
Что проверить
- 1Коэффициент момента затяжки (k-значение) должен быть контролируемым в пределах ±0.010 на каждую партию
- 2Кронштейны с пролетом более 6 м требуют прорезных отверстий для компенсации теплового расширения/сжатия; круглые отверстия вызывают усталостный сдвиг болтов за 2-3 года в пустынном климате
- 3Допуск на положение отверстия >±2 мм приводит к расточке на месте, уменьшая площадь нагружения на 30-40%
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Согласованность коэффициента момента затяжки | Вариация партии >±0.010 вызывает рассеяние предварительного натяжения; недостаточный момент приводит к ослаблению, избыточный — к деформации шайб | Требовать отчет о испытании k-значения на каждую партию; целевое значение k=0.20±0.02 |
| Тип отверстия для теплового расширения | Болты подвергаются сдвигу при циклическом нагружении | Использовать прорезные отверстия с одной стороны каждого пролета; указать допуск на проскальзывание согласно EN 1993-1-8 |
| Допуск на положение отверстия | Допуск >±2 мм вызывает несоосность; расточка снижает несущую способность болта по сдвигу на 30-40% | Требовать отчет о контрольных размерах |
| Проверка толщины покрытия | Питтинговая коррозия начинается в течение 5 лет | Указать горячее цинкование ≥65 мкм согласно ISO 1461; требовать отчет с магнитным толщиномером |
Все значения основаны на типичной инженерной практике. Фактические требования проекта могут отличаться; уточните у конструктивного инженера
Уровень доказательности: только исходная страница
Технический справочник отрасли
Четыре критические точки отказа болтов каркаса: риски и меры
Болты каркаса редко отказывают из-за недостатка статической прочности — их разрушают усталость, температурные перемещения и коррозия. Четыре критические точки отказа:
| Риск | Ключевые показатели | Мера противодействия |
|---|---|---|
| Поперечный ветер — знакопеременный сдвиг | Предел выносливости при 10⁷ циклов ≈ 40-50% от статической прочности | Держать расчетное напряжение в пределах 60% от предела выносливости (рекомендуется) |
| Температурное расширение срезает болты | 80 m стеллажа смещается примерно на 72 mm при перепаде 80-90°C | Устраивать продолговатые скользящие стыки каждые 20-30 m (рекомендуется) |
| Слишком тонкое покрытие для условий площадки | Градации по GB/T 13912 — болты каркаса от ≥70 μm | Вблизи побережья переходить на Dacromet или 304 |
| Коррозионное растрескивание под напряжением (SCC) | Ржавчина на шейке — самый ранний предупреждающий признак | Проводить осмотр перед каждой зимой; заменять болт полностью |
Показатели со словом «около» взяты из БЗ (не являются оценочными); ограничение расчетного напряжения 60% и шаг компенсационных стыков 20-30 m — рекомендуемые значения.
Технический справочник отрасли
Цепочка разрушения болтов каркаса: усталость встречается с температурными напряжениями
Болты каркаса разрушаются не от статической перегрузки, а от накопления знакопеременного сдвига и температурных напряжений.
- 1Вся силовая цепь — стойка → балка → прогон → модуль — держится на HDG-болтах M10-M20 под знакопеременным сдвигом от поперечного ветра
- 2После 10⁷ циклов предел выносливости падает до 40-50% от статической прочности — держать расчетное напряжение в пределах 60% от этого предела (рекомендуется)
- 3Перепад 80-90°C смещает 80 m стеллажа примерно на 72 mm; продолговатый скользящий стык — единственный путь компенсации
- 4Зафиксировать каждое соединение — и температурные напряжения лягут на болты — знакопеременные напряжения суммируются и излом наступает раньше
- 5Перед каждой зимой проверять шейки болтов: ржавчина — признак SCC — заменять болт полностью, сварка или подварка недопустимы
Соотношение усталости 40-50% и перемещение 72 mm взяты из БЗ (не являются оценочными); ограничение 60% и периодичность осмотров — рекомендации.
Технический справочник отрасли
Болты каркаса: закупка и входной контроль
Проектная оптовая закупка с градацией материала по коррозионной среде — три проверки при приемке:
- Типоразмер по всей цепи M10-M20, преимущественно горячее цинкование — на станцию 100 MW требуется около 500-800k шт. (оценочный порядок величины)
- Градация материала по площадке: внутри материка — по градациям GB/T 13912 от ≥70 μm; на побережье — переход на Dacromet или 304
- Проверять покрытие резьбы и шейки попартионно: ржавчина на шейке — признак SCC — забраковать или заменить болт полностью
«Около 500-800k шт. на 100 MW» — оценочный порядок величины.
Технический справочник отрасли
Стандарты проектирования каркасов и приемки покрытий
Ориентируйтесь на эти стандарты при задании требований и приемке:
Стандарты приведены для навигации; критерии приемки — по официальным текстам.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант A · Экономичный | B · План B · Высокая атмосферостойкость | C · План C · Улучшенная антикоррозийная защита | |
|---|---|---|---|
| 1. ШЕСТИГРАННЫЙ БОЛТ | |||
| Спецификация | M8×25 ~ M16×60 | M8×25 ~ M16×60 | M10×30 ~ M20×80 |
| Материал | Углеродистая сталь + горячее цинкование (≥65μm) | Нержавеющая сталь 304 (A2-70) | Нержавеющая сталь 316 (A4-80) |
| Класс | Класс 8.8 | Класс 70 | Класс 80 |
| Покрытие | ГЦП >=55мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 2. ШЕСТИГРАННЫЙ ВИНТ С ПОТАЙНОЙ ГОЛОВКОЙ | |||
| Спецификация | M6×20 ~ M12×40 | M6×20 ~ M12×40 | Изготавливается по требованию |
| Материал | Углеродистая сталь + горячее цинкование | Нержавеющая сталь 304 | Углеродистая сталь + горячее пластиковое покрытие (PE/PA) |
| Класс | Класс 8.8 | A2-70 | 8.8/10.9 |
| Покрытие | ГЦП >=55мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 3. АЛЮМИНИЕВЫЙ СРЕДНИЙ ЗАЖИМНОЙ БЛОК | |||
| Спецификация | Длина 50мм | Длина 50 мм | Длина 60мм |
| Материал | 6063-T5 + анодирование | Нержавеющая сталь 304 | Нержавеющая сталь 316 |
| Покрытие | ГЦП >=55мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| 4. АЛЮМИНИЕВЫЙ КРАЙНИЙ ЗАЖИМНОЙ БЛОК | |||
| Спецификация | Длина 50мм | M10×30 ~ M16×50 | Длина 60мм |
| Материал | 6063-T5 + анодирование | Углеродистая сталь + покрытие Dacromet | Нержавеющая сталь 316 |
| Класс | — | Класс 10.9 | — |
| Покрытие | ГЦП >=55мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
Вариант A · Экономичный
Стандарт C3 по ISO 12944-2
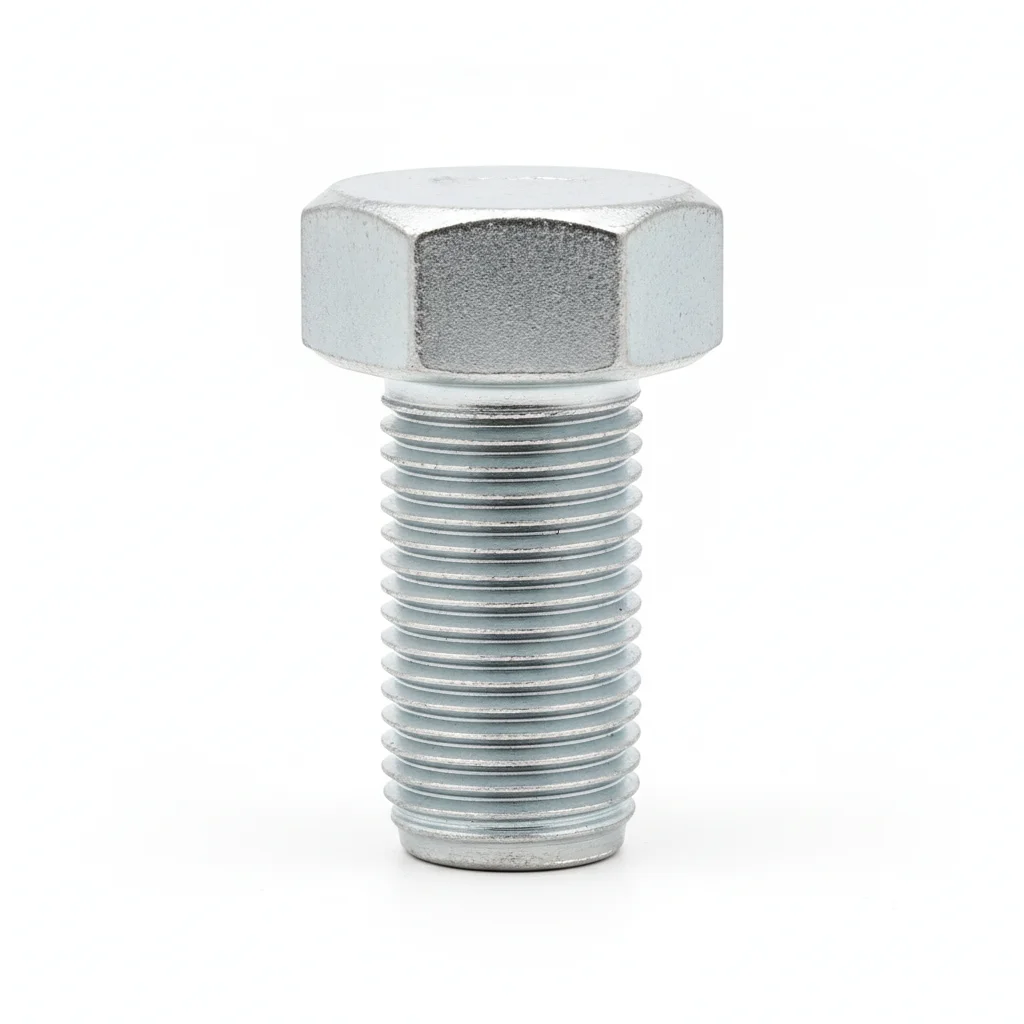
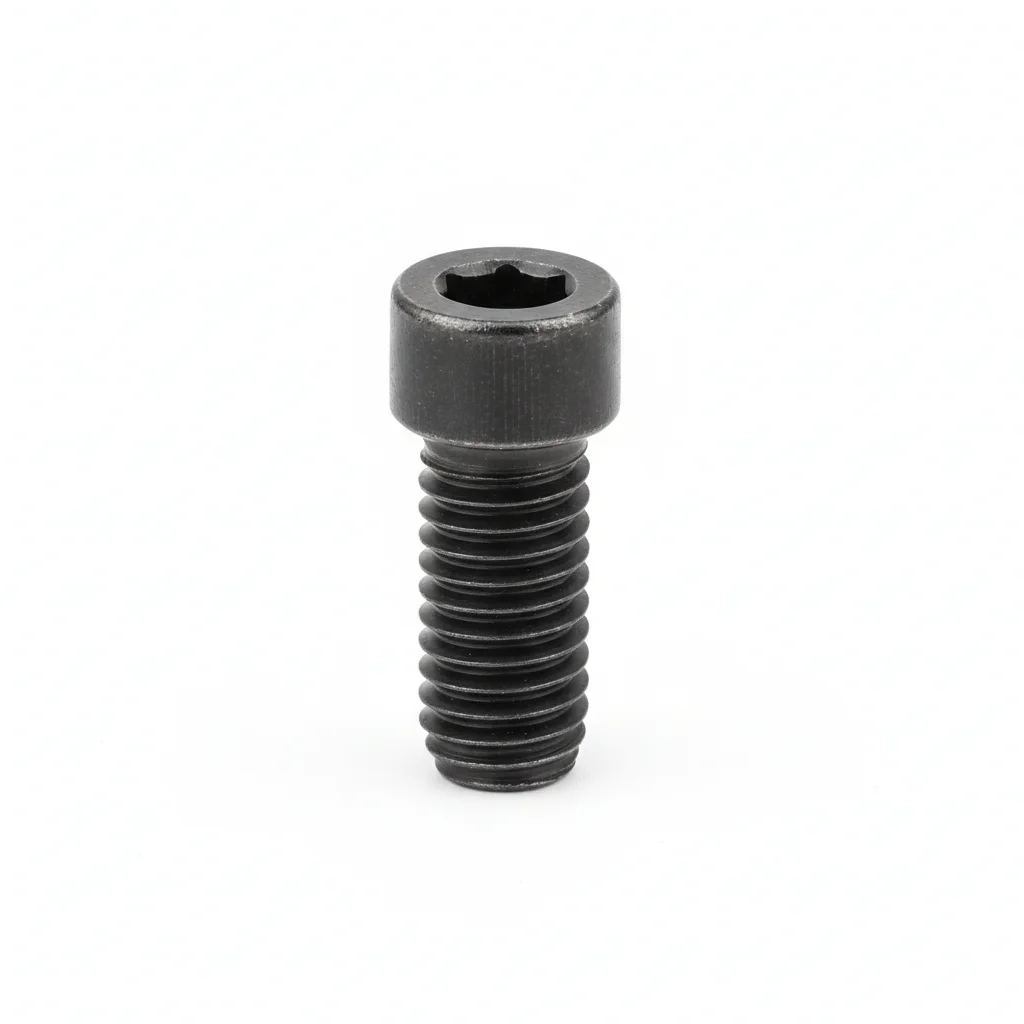
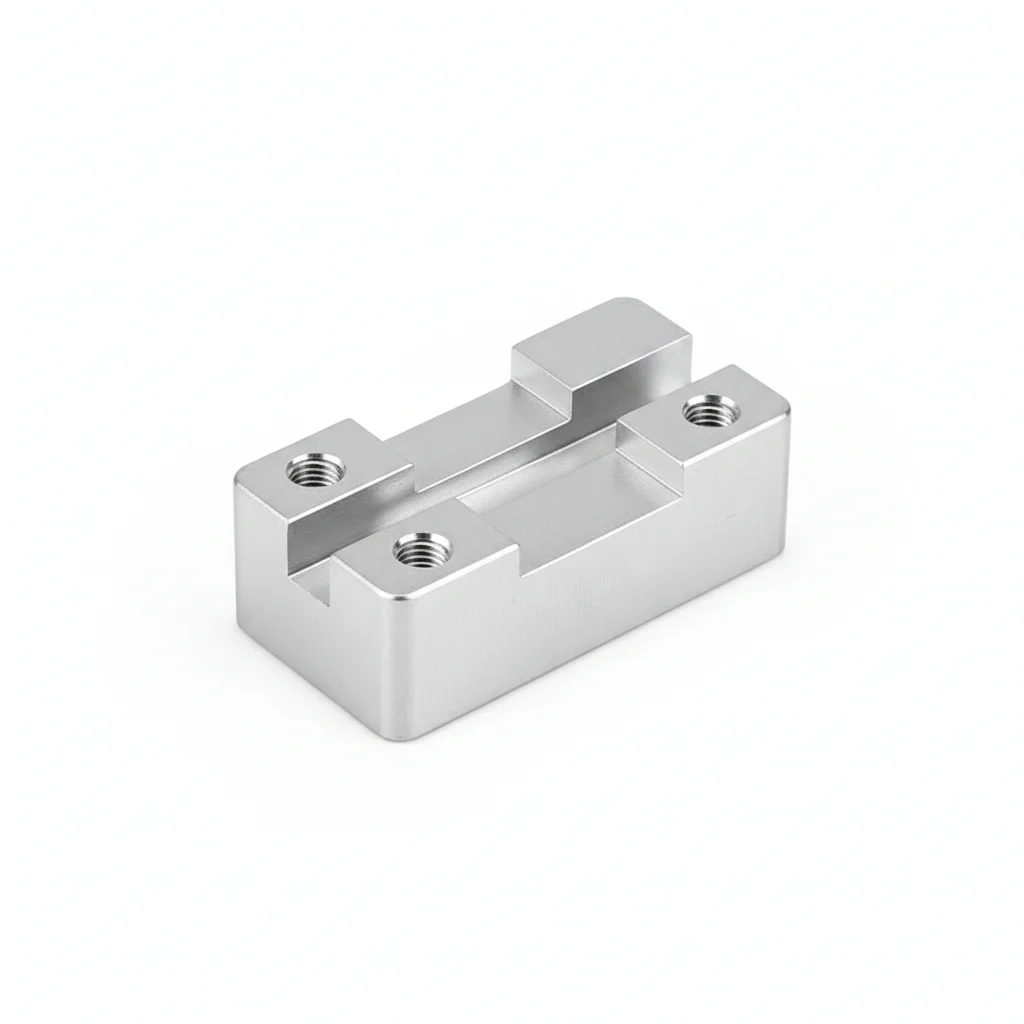
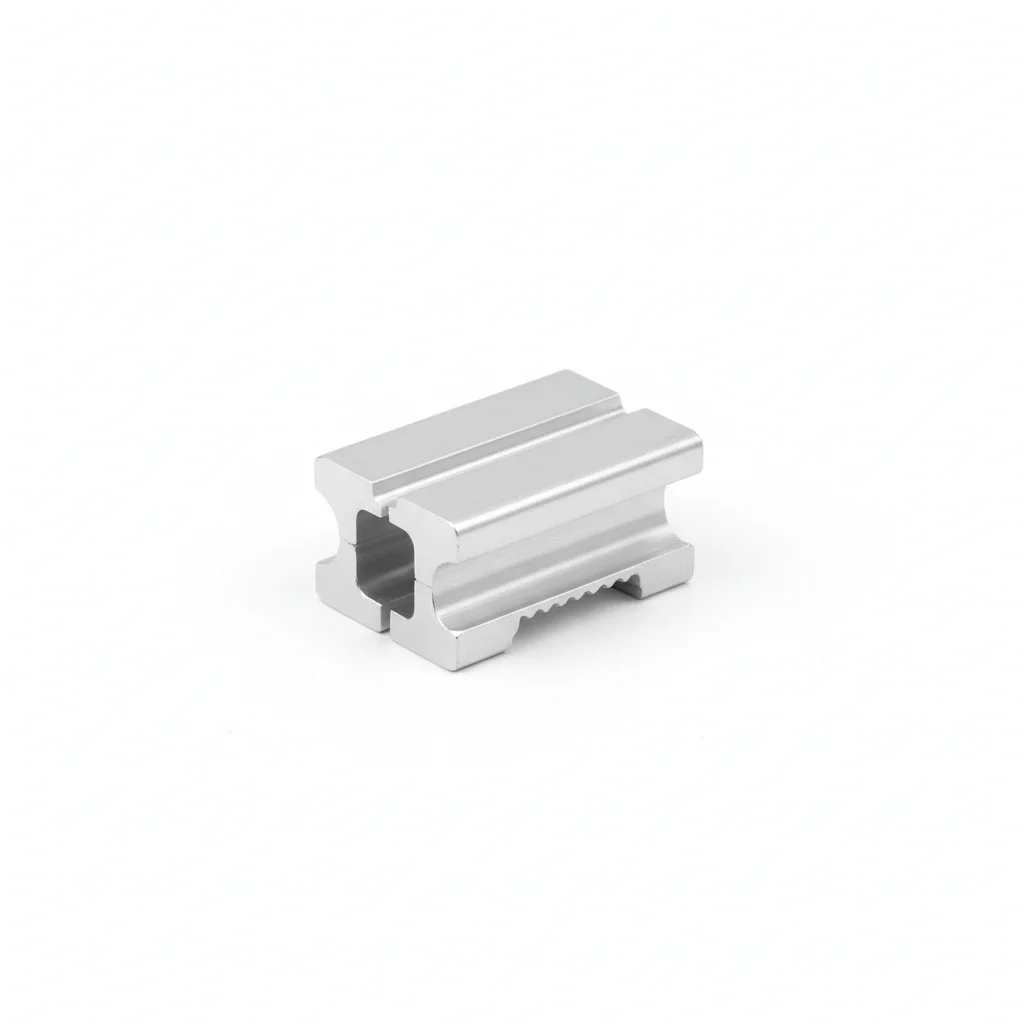
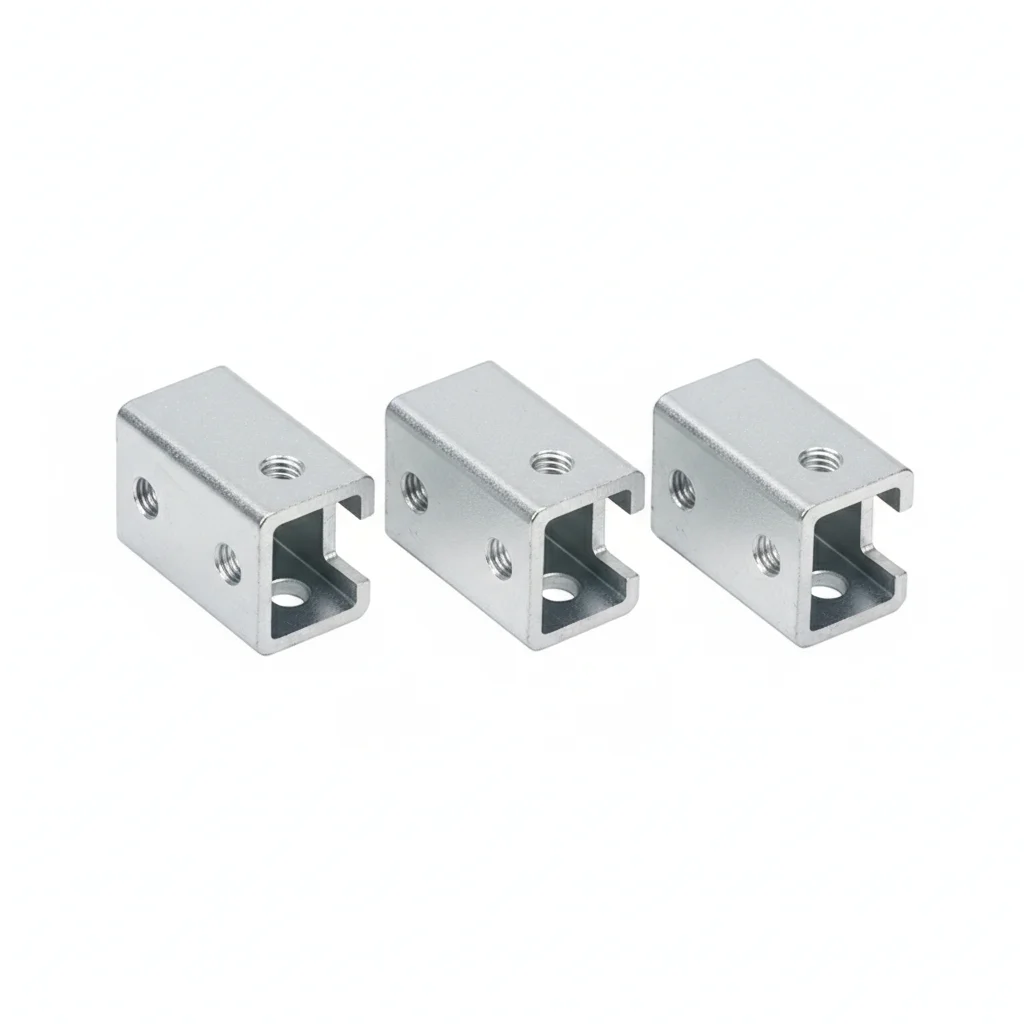
| Шестигранный болт | Шестигранный винт с потайной головкой | Алюминиевый средний зажимной блок | Алюминиевый крайний зажимной блок | Соединитель направляющих | |
|---|---|---|---|---|---|
| Спецификация | M8×25 ~ M16×60 | M6×20 ~ M12×40 | Длина 50мм | Длина 50мм | Совместим с направляющими C-профиля |
| Материал | Углеродистая сталь + горячее цинкование (≥65μm) | Углеродистая сталь + горячее цинкование | 6063-T5 + анодирование | 6063-T5 + анодирование | Q235B горячее цинкование |
| Класс | Класс 8.8 | Класс 8.8 | — | — | — |
| Покрытие | ГЦП >=55мкм по ISO 1461 | ГЦП >=55мкм по ISO 1461 | ГЦП >=55мкм по ISO 1461 | ГЦП >=55мкм по ISO 1461 | ГЦП >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Основное соединение кронштейна | Крепление модулей и направляющих | Фиксация центра модуля | Фиксация края батареи | Стыковка направляющих |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1мм на 100мм.
- Нанесите состав на контактные поверхности. Установите крепёж с шайбой Бельвилля под головкой и гайку.
- Проверьте соосность в пределах 0.5мм. Затяните в шахматном порядке. Затяните моментом 42 Н·м +/-2 Н·м с помощью калиброванного ключа. Документируйте в журнале QA.
- Проверьте все крепёжные элементы на правильность установки. Измерьте 5% образца щупом.
- Нанесите метку герметиком момента. Сфотографируйте готовую сборку с 3 сторон для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разрушается в рабочих условиях в течение первого года. | Проверьте класс крепежа в соответствии со спецификацией. Используйте калиброванный моментный ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается через 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Затяните заново любой крепеж, у которого момент затяжки ниже 80% от указанного. Замените крепеж, если коррозия поражает более 5% площади поверхности или глубина язвенного поражения >0.3мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документируйте все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B · Высокая атмосферостойкость
C4 Агрессивная по ISO 12944-2
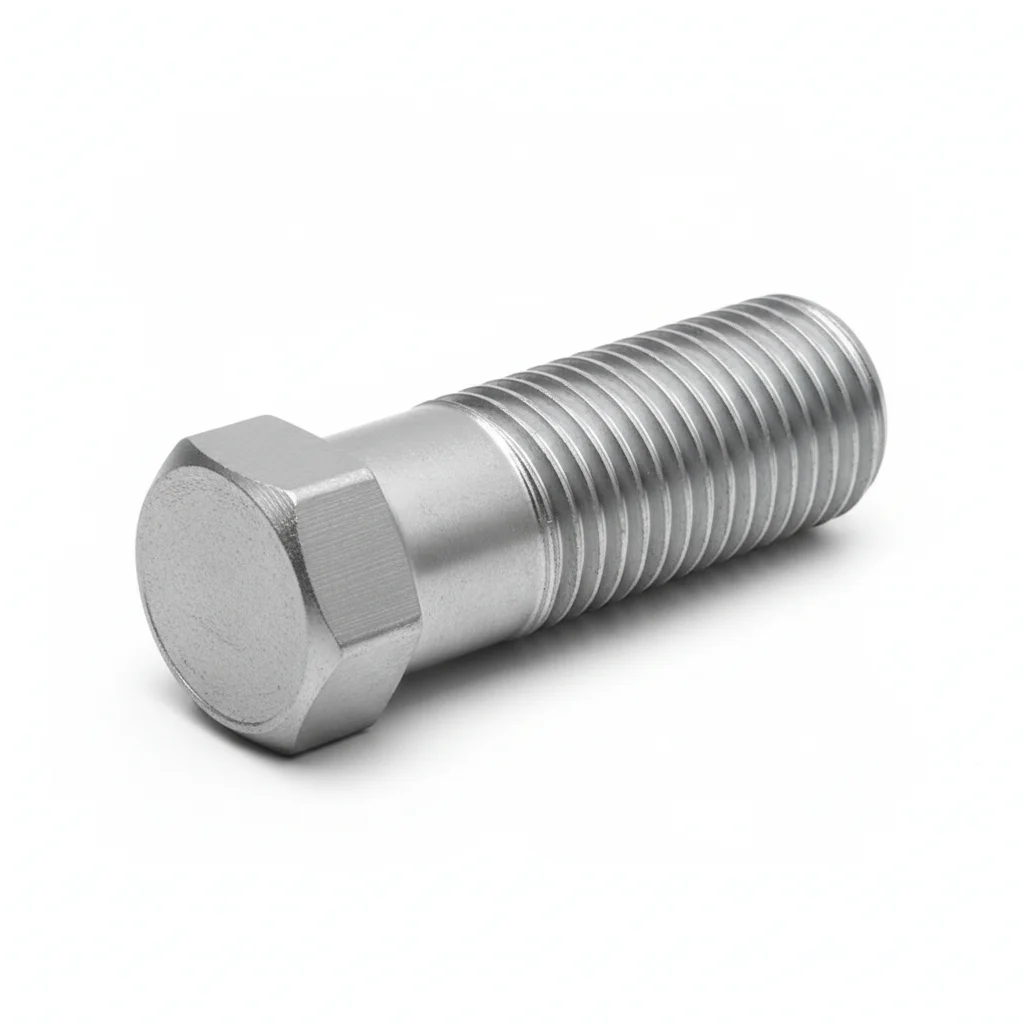
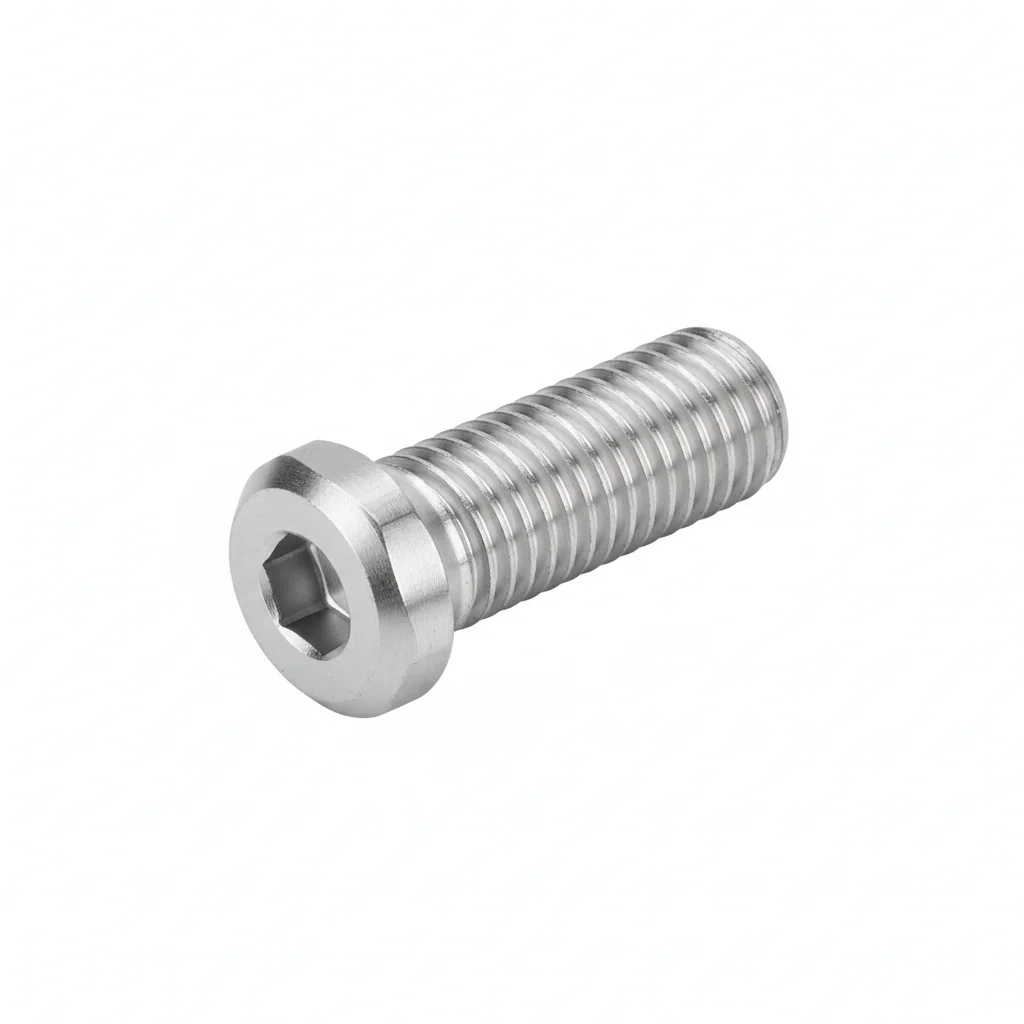
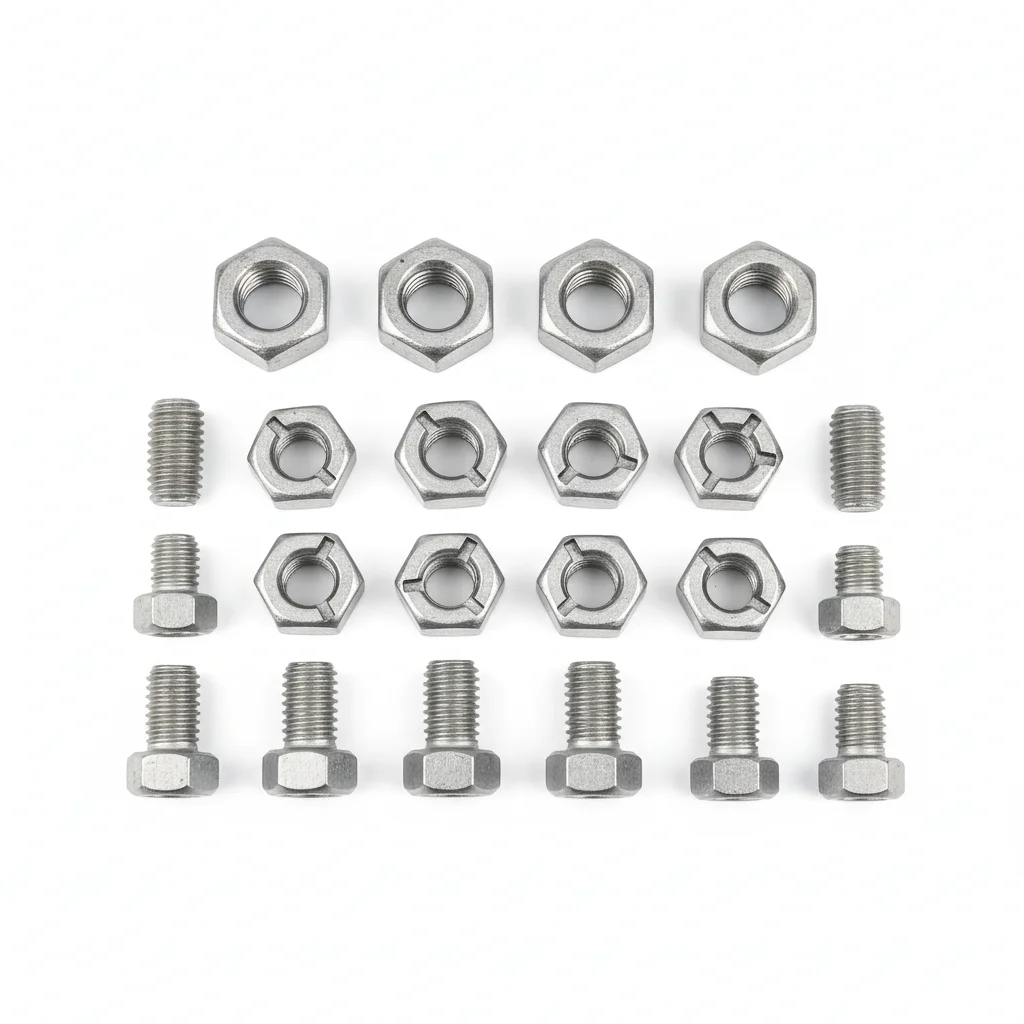
| Шестигранный болт | Винт с потайной головкой | Промежуточный зажимной блок | Болт с покрытием Dacromet | Алюминиевый промежуточный зажимной блок | |
|---|---|---|---|---|---|
| Спецификация | M8×25 ~ M16×60 | M6×20 ~ M12×40 | Длина 50 мм | M10×30 ~ M16×50 | Длина 50 мм |
| Материал | Нержавеющая сталь 304 (A2-70) | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Углеродистая сталь + покрытие Dacromet | 6063-T5 + анодирование |
| Класс | Класс 70 | A2-70 | — | Класс 10.9 | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C | от -20°C до +80°C |
| Вес | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. | ~0.5 кг/шт. |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | бумага VCI + картон | бумага VCI + картон | бумага VCI + картон | бумага VCI + картон | бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Основное крепление кронштейна | Крепление модуля | Крепление модуля в зонах с высокой коррозией | Высокая прочность + коррозионная стойкость | Применим в обычных зонах |
Порядок монтажа
- Обезжирить поверхности растворителем ацетон. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозионное соединительное соединение, рассчитанное на -20 до 150°C. Использовать шайбы с покрытием PTFE.
- Проверить соосность по спецификации. Затягивать в последовательности крест-накрест. Проверить 10% с помощью инструмента контроля. Зарегистрировать с данными об окружающей среде.
- Провести испытание на разрыв 5% случайной выборки до 80% пробной нагрузки. Заменить любые, не соответствующие порогу приёмки.
- Нанести атмосферостойкое защитное покрытие. Установить купон для мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя ниже расчётной нагрузки. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверить класс крепежа по спецификации. Использовать калиброванный ключ для моментной затяжки +/-3%. Задокументировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затянуть любой крепеж, у которого момент затяжки ниже 80% от указанного. Заменить крепеж с коррозией, затрагивающей >5% поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменить все критические крепежи независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Улучшенная антикоррозийная защита
Экстремальный класс C5-M по ISO 12944-2
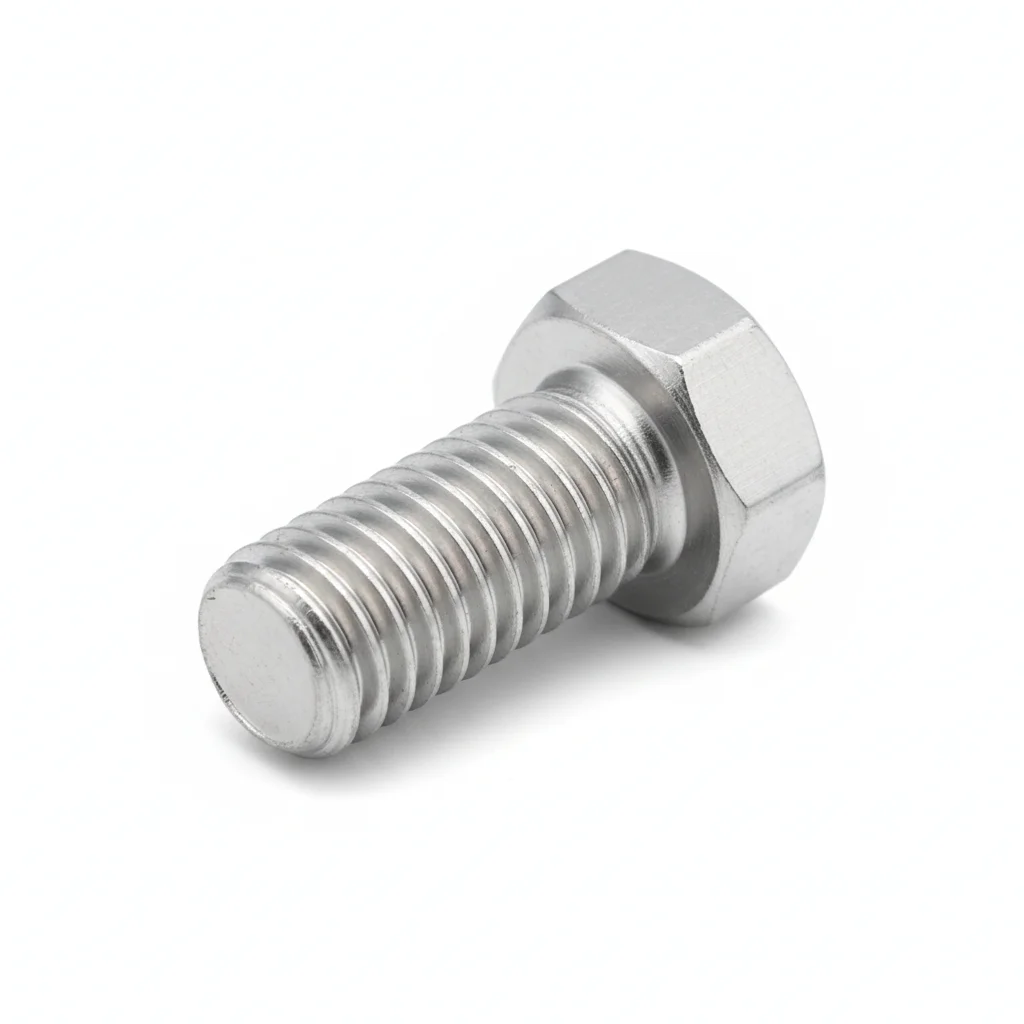
| Шестигранный болт | Болт с горячим пластиковым покрытием | Крепёжный блок | Концевой крепёжный блок | |
|---|---|---|---|---|
| Спецификация | M10×30 ~ M20×80 | Изготавливается по требованию | Длина 60мм | Длина 60мм |
| Материал | Нержавеющая сталь 316 (A4-80) | Углеродистая сталь + горячее пластиковое покрытие (PE/PA) | Нержавеющая сталь 316 | Нержавеющая сталь 316 |
| Класс | Класс 80 | 8.8/10.9 | — | — |
| Покрытие | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 | Горячее цинкование >=55мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт | ~0.5 кг/шт |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Критические несущие соединения | Для закладных или подводных установок | Специально для морских солнечных электростанций | Фиксация краёв массива |
Порядок монтажа
- Обезжирить растворителем MEK. Проверить шероховатость поверхности Ra <1.6мкм.
- Нанести морской антикоррозионный состав с рабочим диапазоном -50 до 200C. Использовать шайбы в ПТФЭ оболочке.
- Проверить соосность в пределах 0.3мм. Затянуть с помощью гидравлического натяжителя. PMI-проверка 10% выборки. Документировать для аудита соответствия.
- Контроль 10% выборки методом жидкого проникающего дефектоскопа. Заменить все экземпляры с обнаружением трещин.
- Нанести защитный герметик по спецификации. Установить инструменты для постоянного мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разрушается в первые годы эксплуатации. | Проверить класс крепежа по спецификации. Использовать откалиброванный динамометрический ключ с допуском +/-3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет обеспечить правильную посадку соединения. Коррозия начинается через 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторно затянуть любой крепеж с моментом ниже 80% от заданного. Заменить крепежные изделия с поражением коррозией >5% площади поверхности или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных изделий независимо от состояния. Все результаты документировать в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Не знаете, какое решение выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Проверьте уровень коррозионной активности на площадке проекта (внутри материка vs прибрежная зона) | Оценка по ISO 9223; для прибрежной зоны <3km и морских объектов с воздействием соляного тумана — переход на крепеж Grade 70 / дуплекс 2205 | ISO 9223, ISO 12944-2 |
| Приоритет стоимости, расчетный срок службы 20 лет, коррозионная активность ≤C3 | План A Эконом: углеродистая сталь + горячее цинкование ≥65μm, Grade 8.8 (наименьшая стоимость) | ISO 12944-2 C3, ISO 1461 (≥65μm) |
| Расчетный срок службы 25 лет, расстояние до берега <3km / промышленное загрязнение / годовая влажность >80% | План B Повышенная атмосферостойкость: 304 SS (A2-70) или углеродистая сталь с покрытием Dacromet Grade 10.9 (стоимость +15-25%) | ISO 12944-2 C4, EN 1993-1-8 (A2-70) |
| Расчетный срок службы >30 лет, морская зона / химическое предприятие (стоимость +40-60%) | План C Усиленная антикоррозионная защита: 316 SS (A4-80), 2-3% Mo, стойкость к хлоридному питтингу >3x по сравнению с 304 | ISO 12944-2 C5-M, EN 1993-1-8 (A4-80) |
Ссылочные стандарты
Техническая основа и справочные стандарты
Механические свойства крепежных изделий — Болты, винты и шпильки
Квалификация проектирования солнечных трекеровКрепежные изделия — Покрытия горячим цинкованием
Стандарт проектирования стальных конструкцийКоррозия металлов и сплавов — Классификация атмосферной коррозионной агрессивности
Проектирование соединений в стальных конструкцияхМеханические свойства крепежа из нержавеющей стали (A2-70/A4-80)
NB/T 10115-2018Спецификация проектирования несущих конструкций фотоэлектрических систем
ISO 1461Покрытия горячим цинкованием на изготовленных изделиях из железа и стали — Основа службы ≥65мкм
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Электрические соединители для PVСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Почему шайба за несколько копеек приводит к протечке крыши через три годаПохожая тема
Белая книга о различиях стандартов в закупках энергетического оборудования для трансграничных проектов: GB vs ASTM vs ENЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →