Комплектующие кабельных лотков: сравнение материалов и покрытий для подстанций
Кабельные лотки опираются на тысячи соединителей и кронштейнов. Выбор неправильного материала рискует вызвать коррозионную перфорацию, нагрев от вихревых токов или ослабление соединений. Сравните варианты из стали с покрытием горячее цинкование (C3), нержавеющей стали/стеклопластика (C4-C5) и алюминиевого сплава (немагнитного) с требованиями к классу крепежа и покрытию
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок при закупке
"Эти ситуации происходят каждый день на производстве."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Коррозионная перфорация горячеоцинкованных стальных лотков в прибрежных/кислотных дождевых зонах
Корректирующие меры
Риск-02
Чрезмерный пролет, приводящий к прогибу от перегрузки
Корректирующие меры
Риск-03
Нагрев от вихревых токов в кабельных лотках
Корректирующие меры
Особенности условий эксплуатации
Коррозия соединителей и кронштейнов: скрытая слабое место
Хотя материал лотков привлекает внимание, болты соединителей и крепежные элементы кронштейнов часто выходят из строя первыми из-за повреждения покрытия в отверстиях под болты. В прибрежных C4-C5 средах горячеоцинкованные соединители могут корродировать в течение 5-8 лет, тогда как болты из нержавеющей стали 316L (A4-80) сохраняют целостность. Для одножильных кабелей стальные кронштейны могут вызывать нагрев от вихревых токов; немагнитные алюминиевые или стеклопластиковые кронштейны устраняют этот риск
Что проверить
- 1Болты крепления кронштейнов: для среды C3 — Q235B горячее цинкование, класс прочности 4.8; для среды C4-C5 — нержавеющая сталь 316L класса A4-80; это исключает коррозионное утонение и обрушение лотка.
- 2Одножильные кабели >200A в стальных лотках создают вихревые токи: локальная температура может превышать 80°C; используйте алюминиевые или стеклопластиковые лотки и немагнитные кронштейны
- 3Пролет кронштейна >2м увеличивает риск прогиба: отклонение >1/200 от пролета вызывает скольжение кабелей и истирание оболочки; проверьте класс нагрузки по IEC 61537
- 4Болты из нержавеющей стали (A2-70) достаточны для C3, но в C5 или кислотных дождевых зонах переходите на A4-80 для устойчивости к ямочной коррозии
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Материал болта соединителя vs среда | Повреждение покрытия в отверстиях под болты ускоряет коррозию; неправильный класс приводит к разрушению соединения | Для C3: горячеоцинкованная сталь класса 8.8; для C4-C5: 316L A4-80; для немагнитных: алюминиевый сплав или стеклопластик |
| Материал лотка для одножильных кабелей | Стальные лотки вызывают нагрев от вихревых токов и потерю мощности | Среда C3: Q235B горячее цинкование, класс прочности 4.8; среда C4-C5: 316L A4-80 |
| Пролет и номинальная нагрузка кронштейна | Чрезмерный пролет вызывает прогиб и повреждение кабелей | Пролет ≤2м; класс нагрузки по IEC 61537 (A=7.5kg/m, D=37.5kg/m); проверьте фактический вес кабелей |
| Крепление зажимов крышки | Ослабленные зажимы вызывают вибрацию крышки и проникновение пыли | Зажимы из нержавеющей стали 304; проверьте удерживающую силу по спецификации производителя |
Все значения момента затяжки крепежных элементов и интервалы осмотра должны проверяться по проектной спецификации. Стандартные значения момента затяжки здесь не приводятся, так как они зависят от размера и класса болта
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Классы нагрузки кабельных лотков: что несет каждый уровень
Выбирайте класс нагрузки лотка по фактическому суммарному весу кабелей и комплектующих на погонный метр — при превышении значения уровня переходите на один класс выше.
| Класс | Безопасная рабочая нагрузка |
|---|---|
| A | 0.5 kN/m |
| AA | 1.0 kN/m |
| B | 1.5 kN/m |
| C | 2.0 kN/m |
| D | 2.5 kN/m |
Классы соответствуют Таблице 12 стандарта GB/T 21762-2008 (классы безопасной рабочей нагрузки, верифицировано); устаревшая база 7.5/15/30/37.5 kg/m (≈7× отклонение) исправлена — не использовать.
Технический справочник отрасли
Крепеж кронштейнов лотков: размеры, покрытие и антикоррозионная основа
Болты кронштейнов и соединительные болты — скрытый крепеж системы лотков — закупайте и принимайте на данном основании.
- Размеры M8–M12 из горячеоцинкованной стали или 304 — покрытие крепежа лотков и соединительных узлов по уровням GB/T 13912 (от ≥70 μm; устаревшая база 65 μm исправлена)
- Внутриконтинентальная зона C3: достаточно болтов кронштейнов с горячим цинкованием; C4–C5 (приморская зона/кислотные дожди): покрытие ≥70 μm, Dacromet или 316L — любой из трех вариантов соответствует защитной основе
- Уровни покрытия 55/70/85 μm — проверяйте по уровню при поставке; одного протокола по составу недостаточно, при несоответствии уровню партию браковать
- Болты кронштейнов — заказная крупносерийная позиция — требуйте поставку одной партией с протоколами испытаний покрытия для обеспечения однородности партии
Показатели соответствуют верифицированной базе KB (M8–M12 по §5; уровни от ≥70 μm по §2.2.1; 55/70/85 μm по §6.5); варианты C4–C5 — это варианты защитного покрытия — выберите один.
Технический справочник отрасли
Когда стальные лотки необходимо заменить на другой материал
При наступлении любого из этих трех граничных условий обычные стальные лотки не применяются.
R≥10 mm — рекомендуемое значение (контроль короны); 6063-T5/FRP/304 и классы C3–C5 — материальная/антикоррозионная основа KB; механизм вихревых токов описан качественно (без числовых показателей).
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План A · Стандартный план из горячеоцинкованных стальных лотков | B · План B · Усиленная коррозионная защита из нержавеющей стали/стеклопластика | C · План C · План из алюминиевого сплава/немагнитного материала | |
|---|---|---|---|
| 1. СТУПЕНЧАТЫЙ КАБЕЛЬНЫЙ ЛОТОК | |||
| Спецификация | Ширина 200-800mm, шаг поперечин 225mm, внутренняя глубина ≥75mm (горячее цинкование после изготовления) | Ширина 200-800mm | Ширина 200-800mm |
| Материал | Горячеоцинкованная сталь ≥65μm | Стекловолокно, армированное пластиком | Алюминиевый сплав 6063-T5 |
| Класс | IEC 61537 | Огнестойкий V0, устойчивость к солевому туману 3000ч | Анодированный |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 2. ПЕРФОРИРОВАННЫЙ КАБЕЛЬНЫЙ ЛОТОК | |||
| Спецификация | Ширина 200-600mm | Ширина 200-600mm | По индивидуальному заказу |
| Материал | Горячеоцинкованная сталь ≥65μm | Нержавеющая сталь 304 | Стеклопластик/алюминиевый сплав |
| Класс | IEC 61537 | A2-70 | Изолирующий |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| 3. СОЕДИНИТЕЛЬ КРОНШТЕЙНА ЛОТКА | |||
| Спецификация | M8-M12 | M8-M12 | M10-M12 |
| Материал | Q235B горячеоцинкованный | Нержавеющая сталь 316L | Нержавеющая сталь 304 |
| Класс | Класс 4.8 | A4-80 | A2 |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | Пассивированная |
| 4. ЗАЖИМ КРЫШКИ ЛОТКА | |||
| Спецификация | Подходит для ширины лотка | M10-M12 | M10-M12 |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | A2-70 | A2 | A2 |
| Покрытие | HDG >=55um по ISO 1461 | Пассивированная | Пассивированная |
План A · Стандартный план из горячеоцинкованных стальных лотков
Вариант A — кабельный лоток из стали с горячим цинкованием — подходит для среды C3 (внутриконтинентальный климат): лоток и соединительные элементы из стали с горячим цинкованием (покрытие ≥65 μm), болты Q235B горячее цинкование класса прочности 4.8; расчётный срок службы 15-20 лет (лоток) / 25 лет (горячее цинкование + антикоррозионная краска); выполнять по IEC 61537.
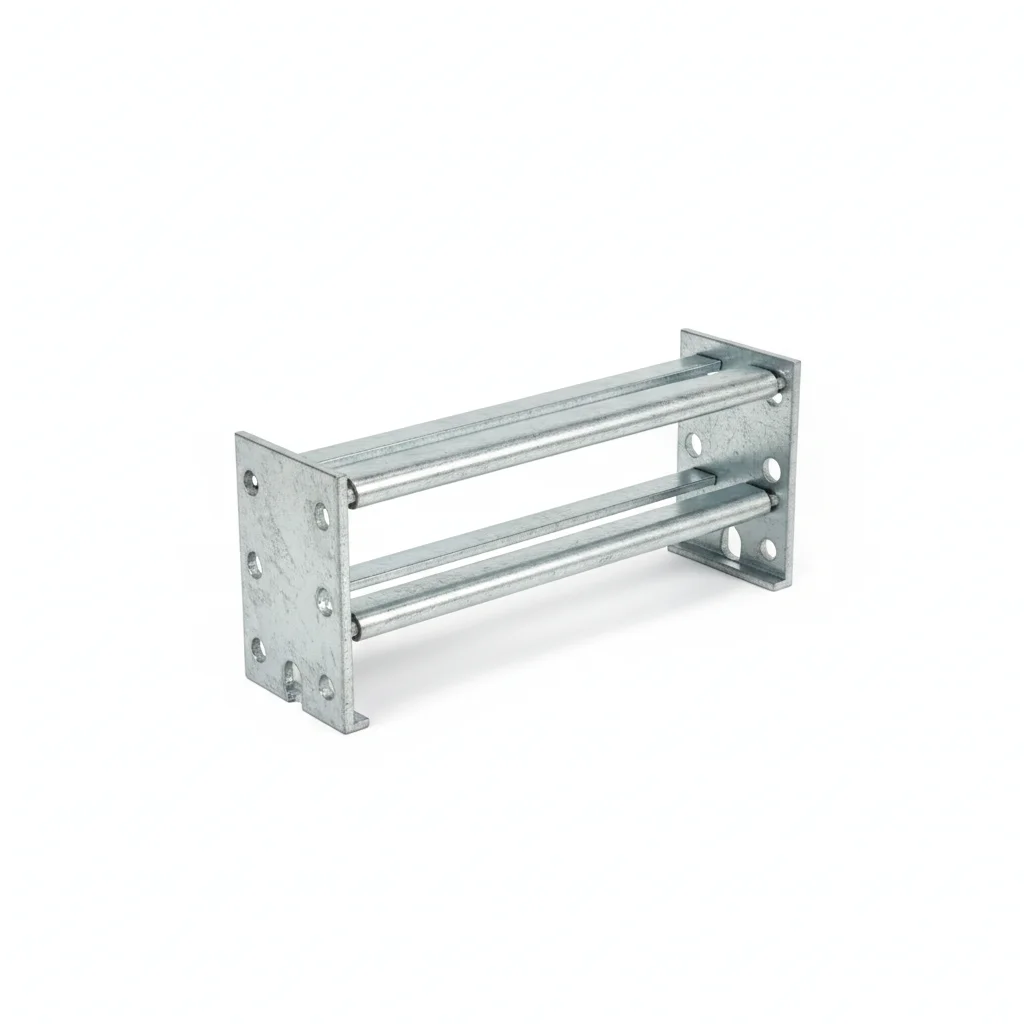
| Ступенчатый кабельный лоток | Перфорированный кабельный лоток | Соединитель кронштейна лотка | Зажим крышки лотка | |
|---|---|---|---|---|
| Спецификация | Ширина 200-800mm, шаг поперечин 225mm, внутренняя глубина ≥75mm (горячее цинкование после изготовления) | Ширина 200-600mm | M8-M12 | Подходит для ширины лотка |
| Материал | Горячеоцинкованная сталь ≥65μm | Горячеоцинкованная сталь ≥65μm | Q235B горячеоцинкованный | Нержавеющая сталь 304 |
| Класс | IEC 61537 | IEC 61537 | Класс 4.8 | A2-70 |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 kg/штука | ~0.5 kg/штука | ~0.5 kg/штука | ~0.5 kg/штука |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 100 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Основная прокладка силовых кабелей | Управляющие/сигнальные кабели | Монтаж и стыковка лотков | Крепление крышки лотка |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1мм на 100мм.
- Нанесите состав для соединения на контактные поверхности. Установите крепеж с шайбой Бельвилл под головкой и гайкой.
- При стыковке лотков соединительная пластина и корпус лотка скрепляются болтами M8-M12 с горячим цинкованием (класс прочности 4.8); головка болта — наружу, со стороны гайки устанавливаются плоская и пружинная шайбы для защиты от самоотвинчивания.
- Осмотрите все крепежные элементы на предмет правильной установки. Измерьте 5% выборки с помощью щупа.
- Нанесите метку краски контроля момента затяжки. Сфотографируйте законченную сборку с 3 ракурсов для пакета документации контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование обычных болтов Q235B вместо болтов класса прочности 4.8 с горячим цинкованием либо толщина цинкового покрытия менее 65 μm. | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Применяйте болты Q235B с горячим цинкованием, толщина покрытия ≥65 μm, класс прочности 4.8, и проверяйте целостность покрытия. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затяните любой крепеж, у которого момент затяжки ниже 80% от указанного. Замените крепежные элементы с коррозией, поражающей >5% площади поверхности или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замените все критические крепежные элементы независимо от состояния. Задокументируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План B · Усиленная коррозионная защита из нержавеющей стали/стеклопластика
Строгий C4 по ISO 12944-2

| Ступенчатый лоток из стеклопластика | Перфорированный лоток | Болт соединителя | Плоская шайба | |
|---|---|---|---|---|
| Спецификация | Ширина 200-800mm | Ширина 200-600mm | M8-M12 | M10-M12 |
| Материал | Стекловолокно, армированное пластиком | Нержавеющая сталь 304 | Нержавеющая сталь 316L | Нержавеющая сталь 304 |
| Класс | Огнестойкий V0, устойчивость к солевому туману 3000ч | A2-70 | A4-80 | A2 |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | Пассивированная |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 kg/штука | ~0.5 kg/штука | ~0.5 kg/штука | ~0.005кг |
| MOQ | 100 шт. | 100 шт. | 100 шт. | 500 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | VCI бумага + картон | Пластиковый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 |
| Применение | Прокладка кабелей в зоне коррозии C5 | Прибрежная подстанция | Соединение лотков из стеклопластика/нержавеющей стали | Распределение нагрузки |
Порядок монтажа
- Обезжирьте поверхности растворителем ацетона. Проверьте шероховатость поверхности Ra <3.2um.
- Нанесите антикоррозионный состав для соединений с рабочим диапазоном -20 до 150C. Используйте шайбы с покрытием PTFE.
- Проверьте выравнивание по спецификации. Затяните в крестообразном порядке. Проверьте 10% с помощью инструмента проверки. Задокументируйте с данными об окружающей среде.
- Выполните испытание на разрыв 5% случайной выборки до 80% пробной нагрузки. Замените любые, не соответствующие порогу приемки.
- Нанесите водонепроницаемое защитное покрытие. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный ключ для момента затяжки +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затяните любой крепеж, у которого момент затяжки ниже 80% от указанного. Замените крепежные элементы с коррозией, поражающей >5% площади поверхности или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замените все критические крепежные элементы независимо от состояния. Задокументируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · План из алюминиевого сплава/немагнитного материала
Экстремальный C5-M по ISO 12944-2
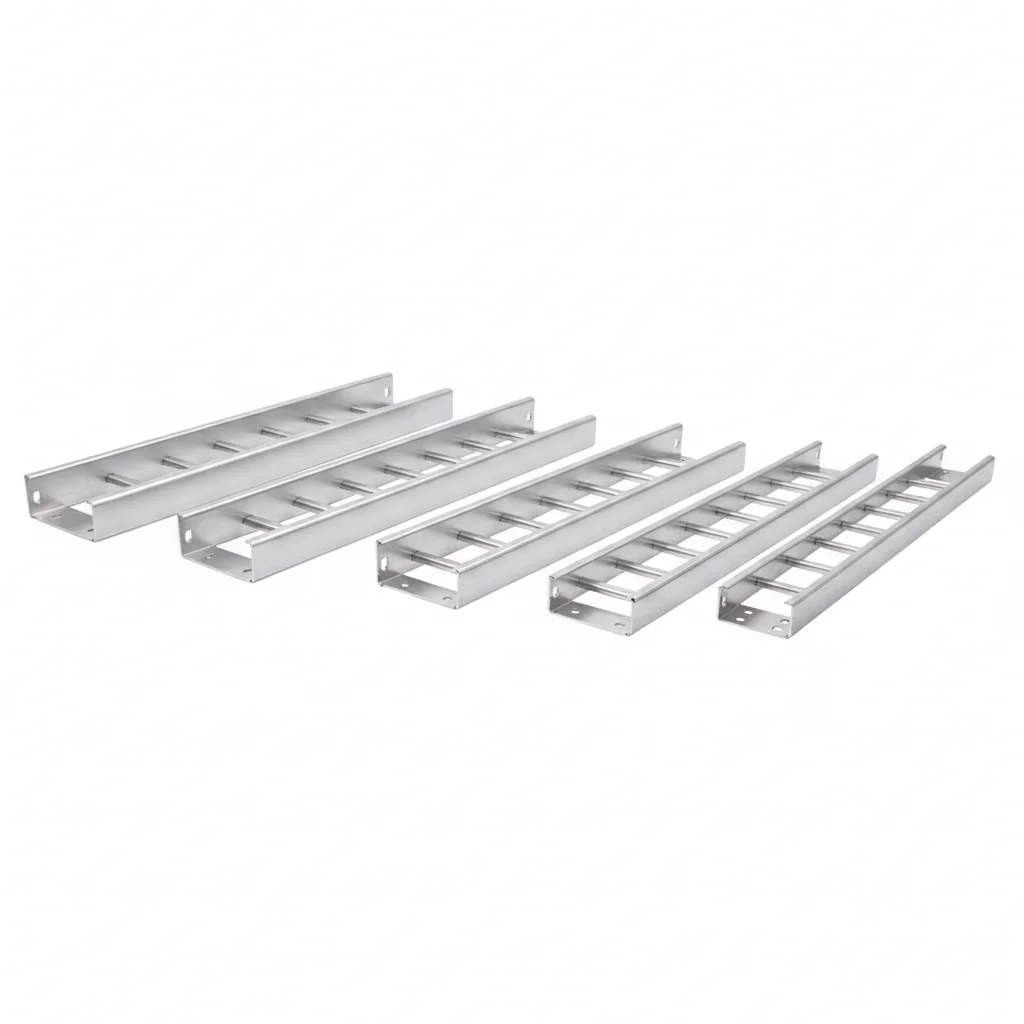
| Ступенчатый лоток из алюминиевого сплава | Немагнитная перегородка | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|
| Спецификация | Ширина 200-800mm | По индивидуальному заказу | M10-M12 | M10-M12 |
| Материал | Алюминиевый сплав 6063-T5 | Стеклопластик/алюминиевый сплав | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | Анодированный | Изолирующий | A2 | A2 |
| Покрытие | HDG >=55um по ISO 1461 | HDG >=55um по ISO 1461 | Пассивированная | Пассивированная |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C до +80C | -20C до +80C | -20C до +80C | -20C до +80C |
| Вес | ~0.5 kg/штука | ~0.5 kg/штука | ~0.005кг | ~0.005кг |
| MOQ | 100 шт. | 100 шт. | 500 шт. | 500 шт. |
| Упаковка | VCI бумага + картон | VCI бумага + картон | Пластиковый пакет | Пластиковый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Устранение вихревых токов для одножильных кабелей | Группировка и разделение трехфазных кабелей | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6um.
- Нанесите морской антикоррозионный состав с рабочим диапазоном -50 до 200C. Используйте шайбы, покрытые PTFE.
- Проверьте выравнивание в пределах 0.3мм. Затяните с помощью гидравлического натяжителя. Проверьте PMI 10% выборки. Задокументируйте для аудита соответствия.
- Проведите НК 10% выборки методом цветной дефектоскопии. Замените любые, показывающие признаки трещин.
- Нанесите защитный герметик по спецификации. Установите приборы для постоянного мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте калиброванный ключ для момента затяжки +/-3%. Задокументируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (в зависимости от того, что наступит раньше). Повторно затяните любой крепеж, у которого момент затяжки ниже 80% от указанного. Замените крепежные элементы с коррозией, поражающей >5% площади поверхности или глубиной ямок >0.3мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замените все критические крепежные элементы независимо от состояния. Задокументируйте все результаты в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Не уверены?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Внутренние районы, общие условия, среда C3 | План A: Стальные лотки горячего цинкования (покрытие ≥65μm) с болтами класса 4.8 из стали Q235B горячего цинкования | IEC 61537 |
| Прибрежная зона / кислотные дожди C4-C5 | План B: Лотки FRP (трудногорючие V0, стойкость к соляному туману 3000h) или лотки из нержавеющей стали 304 с соединительными болтами 316L A4-80 | IEC 61537 |
| Одножильные кабели с большим током / высокие требования к ЭМС | План C: Лотки из алюминиевого сплава 6063-T5 с анодированием + немагнитные перегородки FRP/алюминий для группировки по фазам | IEC 61537 |
| Шаг кронштейнов и несущая способность | Стандартный шаг кронштейнов 1.5-2.0m, уменьшенный до 1.0-1.2m для кабелей большого сечения; коэффициент запаса 1.5; прогиб <1/300 пролета после 24h полной нагрузки | IEC 61537 |
| Одножильные кабели в стальных лотках (вихревые токи) | Группировать фазы A/B/C в треугольный пучок (trefoil) с немагнитными перегородками или использовать немагнитные алюминиевые лотки/лотки FRP для устранения вихревых токов | IEC 61537 |
Ссылочные стандарты
Ссылочные стандарты
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Фурнитура шинСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Белая книга об устранении различий стандартов при трансграничных закупках электрооборудования: GB vs ASTM vs ENЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →