Изоляторное крепежное оборудование: Сравнение материалов стальных штифтов и колпачков для зон загрязнения
Изоляторное крепежное оборудование — стальные штифты, колпачки, шплинты, основания — является скрытым скелетом изоляторных цепочек. В загрязненных или прибрежных средах коррозия на границе раздела фарфор-сталь может привести к внезапному разрушению штифта и обрыву проводника. Эта страница сравнивает стандартные варианты с горячим цинкованием (HDG), 316 нержавеющей стали и покрытием Dacromet, чтобы помочь вам выбрать подходящий материал для вашего класса загрязнения
Аудит рисков // Инженерная диагностика
Руководство по ловушкам закупок
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Коррозия и разрушение стальных штифтов изоляторов в загрязненных средах
Корректирующие меры
Риск-02
Ослабление болтов основания подставочных изоляторов при ветровой вибрации
Корректирующие меры
Риск-03
Выпадение шплинта из изоляторного штифта, приводящее к отключению проводника
Корректирующие меры
Особенности условий эксплуатации
3 критических проверки при закупке изоляторного крепежа
Сбои изоляторного крепежа часто берут начало на границе раздела сталь-фарфор, а не в видимом корпусе изолятора. Таблица ниже выделяет наиболее игнорируемые различия между стандартным и усиленным крепежом для зон загрязнения
Что проверить
- 1Материал стального штифта: Q345B горячее цинкование (C3) vs 316 нержавеющая сталь (C4) vs 42CrMo + Dacromet (C5-M) — каждая имеет разную коррозионную стойкость и механическую прочность
- 2Указывайте ≥85μm или переходите на нержавеющую сталь
- 3Удержание шплинта: в зонах с ветровой вибрацией стандартные разрезные шплинты могут выпадать; используйте шплинты с покрытием Dacromet или из нержавеющей стали с положительным запиранием
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Класс загрязнения (ISO 12944-2) | Определяет минимальную защиту от коррозии для стальных штифтов и колпачков | C3 для внутренних общих, C4 для прибрежных/промышленных, C5-M для морских |
| Материал и покрытие стального штифта | Коррозия на границе раздела фарфор-сталь уменьшает сечение штифта, приводя к внезапному разрушению | 316 нержавеющая сталь или 42CrMo + Dacromet для C4+ |
| Метод запирания шплинта | Ветровая вибрация может вызвать выпадение шплинта, приводя к проскальзыванию проводника | Используйте разрезные шплинты с положительным запиранием или шплинты с покрытием Dacromet для зон с сильной вибрацией |
Все выборки материалов и покрытий должны быть проверены в соответствии с конкретным классом загрязнения проекта и ожидаемым сроком службы. Ни один материал не подходит для всех сред
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Стандарты на изоляторы vs арматуру: правильно соотнесите область действия
Разница в названии — одно слово, а область действия совершенно разная — сверьте соответствие до закупки.
Перечень стандартов для перекрестной проверки; применяйте версию, действующую на момент проекта.
Технический справочник отрасли
Арматура изоляторных гирлянд: четыре точки приемки
Там, где фарфор выглядит исправным, именно арматура отказывает первой.
- Шарнирные соединения пестик-гнездо: растяжение ≥60 kN (оценочное значение порядка величины) — выборочные испытания на растяжение по классам
- Шплинты должны быть полностью посажены — защита от выдергивания является первой линией обороны против падения гирлянды при ветровой вибрации
- Для 500 kV и выше обязательны экранные кольца
- Прибрежная зона/сильное загрязнение (C4-C5): применяйте материалы повышенного класса — HDG ≥70 μm, Dacromet или 316L
≥60 kN — оценочное значение порядка величины; ≥70 μm — показатель антикоррозионной защиты HDG для C4-C5 (KB §2.2.3).
Технический справочник отрасли
Стальные пальцы с цинковым покрытием в кислых дождях: проектный срок 25 лет сокращается
Пример: пальцы из оцинкованной стали наружных гирлянд изоляторов в зоне кислых дождей (pH<5).
- 1В кислых дождях при pH<5 расход цинка в 3-5× выше, чем во внутренних районах (оценочное значение порядка величины)
- 2Покрытие, рассчитанное на 25 лет, проедается насквозь примерно за 10-12 лет — соответствует нормам C5 по ISO 9223 (4.2-8.4 μm/yr) и покрытиям 50-100 μm (оценочное значение порядка величины)
- 3После нарезки резьбы слой цинка на резьбе составляет лишь 60-70% от стержня (оценочное значение порядка величины) — резьба и зона контакта фарфор-палец корродируют первыми
- 4После сквозного износа цинка голая сталь теряет сечение год за годом и разрушается без предупреждения — в зонах кислых дождей/прибрежных зонах сразу переходите на исполнение C5: Dacromet или 316L
Все цифры в этом блоке — оценочные значения порядка величины (вкл. прогноз в соответствии с ISO 9223); усиление материалов по §2.2.3 (C4-C5: HDG ≥70 μm / Dacromet / 316L).
Технический справочник отрасли
Знайте границы: что входит и что не входит
Перед закупкой арматуры изоляторов убедитесь, что заказ находится в границах поставки.
Входит: стандартная арматура гирлянд, такая как соединения пестик-гнездо, пальцы и сферические звенья, поставляемая по GB/T 2314. Не входит: крепеж внутри КРУЭ 500 kV+ (интерфейсы с герметизацией SF6) и соединительная арматура OPGW не являются рядовой поставкой — подтверждайте границы на этапе тендера и не закупайте уплотнительные детали как обычные болты.
Границы согласно цепочке принятия решений о закупках KB — область в scope / вне scope.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Стандартное изоляторное крепежное оборудование для распределительных линий | B · План Б · Усиление для сильного загрязнения/прибрежных зон | C · План В · Конфигурация для экстремальных условий/морских платформ | |
|---|---|---|---|
| 1. СТАЛЬНОЙ ШТИФТ ПОДВЕСНОГО ИЗОЛЯТОРА | |||
| Спецификация | Класс 16-30 кН | 30-50 кН | Класс 50 кН |
| Материал | Q345B горячее цинкование ≥85μm | 316 нержавеющая сталь | 316L |
| Класс | GB/T 1001 | A4-70 | A4-80 |
| Покрытие | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 |
| 2. ОСНОВАНИЕ ПОДСТАВОЧНОГО ИЗОЛЯТОРА | |||
| Спецификация | Основная плита M16-M24 | 30-50 кН | M16-M20 |
| Материал | Чугун, горячее цинкование | 42CrMo + Dacromet | 42CrMo + Dacromet |
| Класс | GB/T 8287 | Класс 10.9 | Класс 10.9 |
| Покрытие | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 |
| 3. ШПЛИНТ ШТИФТОВОГО ИЗОЛЯТОРА | |||
| Спецификация | M16-M20 | Индивидуальный | Класс 50 кН |
| Материал | Q235B горячее цинкование | 316 нержавеющая сталь | 316L |
| Класс | С разрезным шплинтом | A4-70 | A4-80 |
| Покрытие | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 |
| 4. КОЛЬЦО ШАРОВОЙ ГОЛОВКИ | |||
| Спецификация | Класс 16-30 кН | M10-M12 | M20-M24 |
| Материал | Q345B горячее цинкование | 304 нержавеющая сталь | Эпоксидная смола + 316L |
| Класс | GB/T 2314 | A2 | — |
| Покрытие | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Пассивация | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 |
| 5. ПЛОСКАЯ ШАЙБА | |||
| Спецификация | M10-M12 | M10-M12 | 50 кН |
| Материал | 304 нержавеющая сталь | 304 нержавеющая сталь | 316L |
| Класс | A2 | A2 | A4-80 |
| Покрытие | Пассивация | Пассивация | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 |
План А · Стандартное изоляторное крепежное оборудование для распределительных линий
C3 стандарт по ISO 12944-2
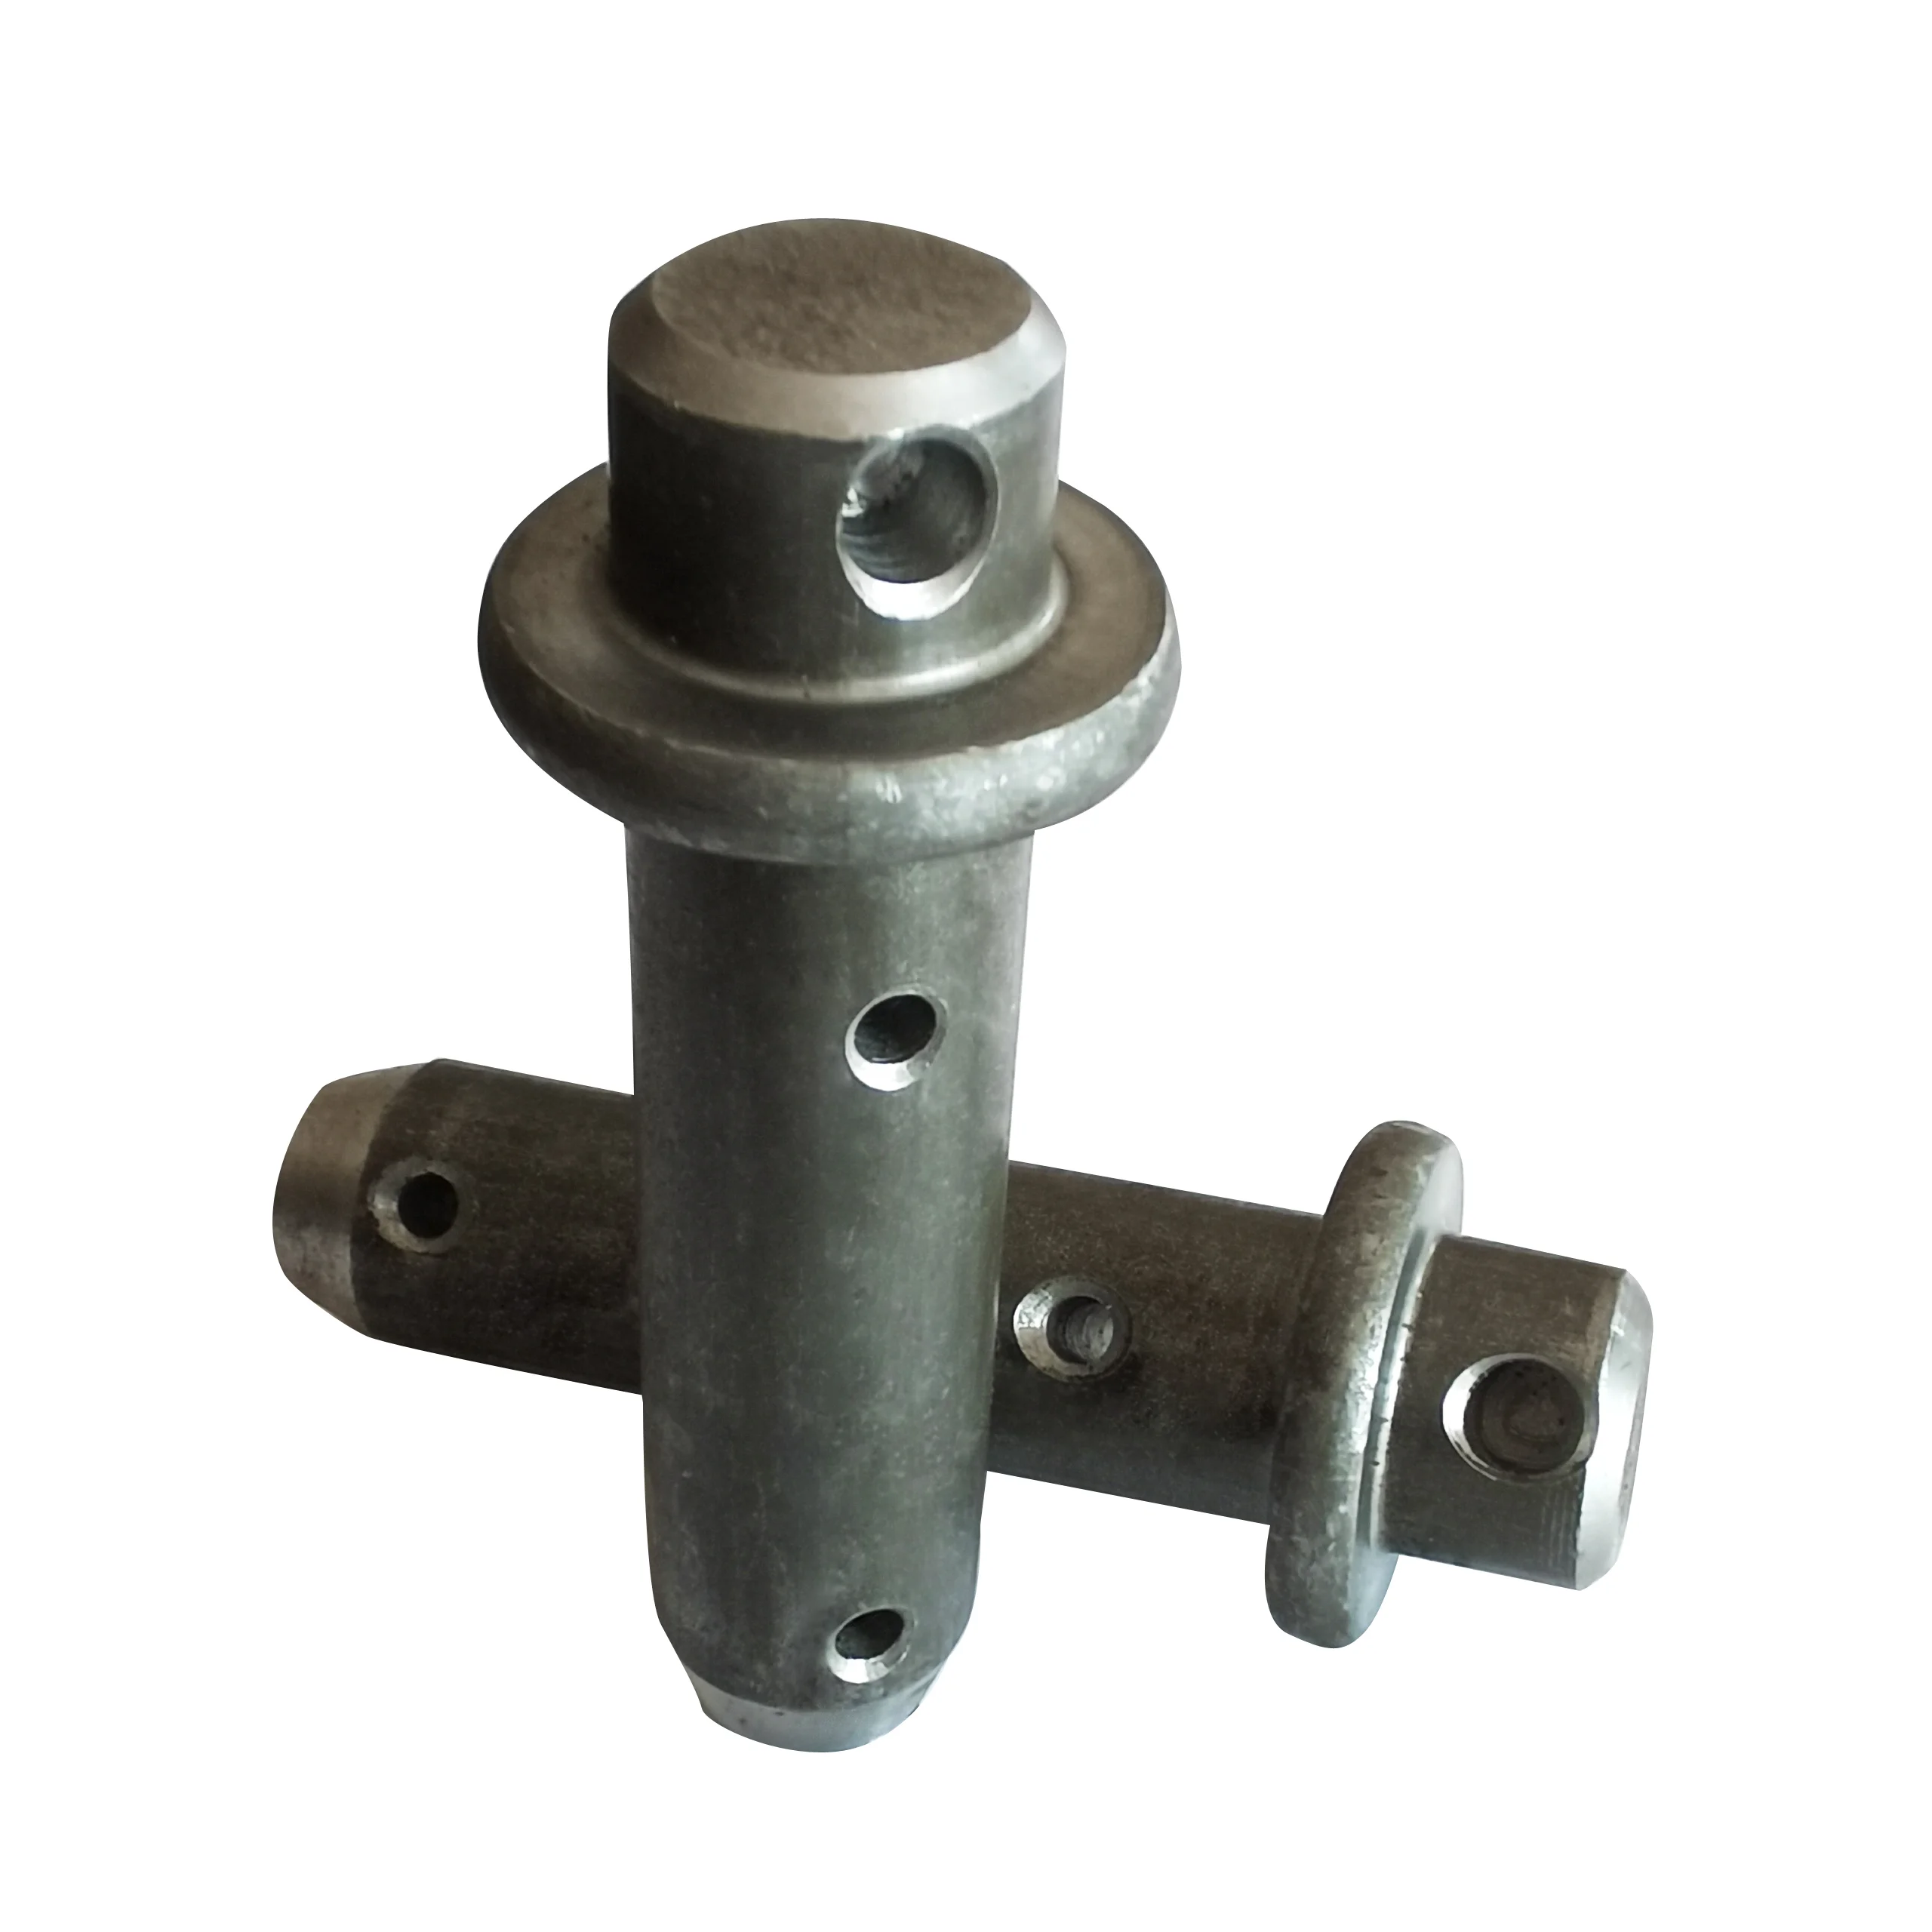
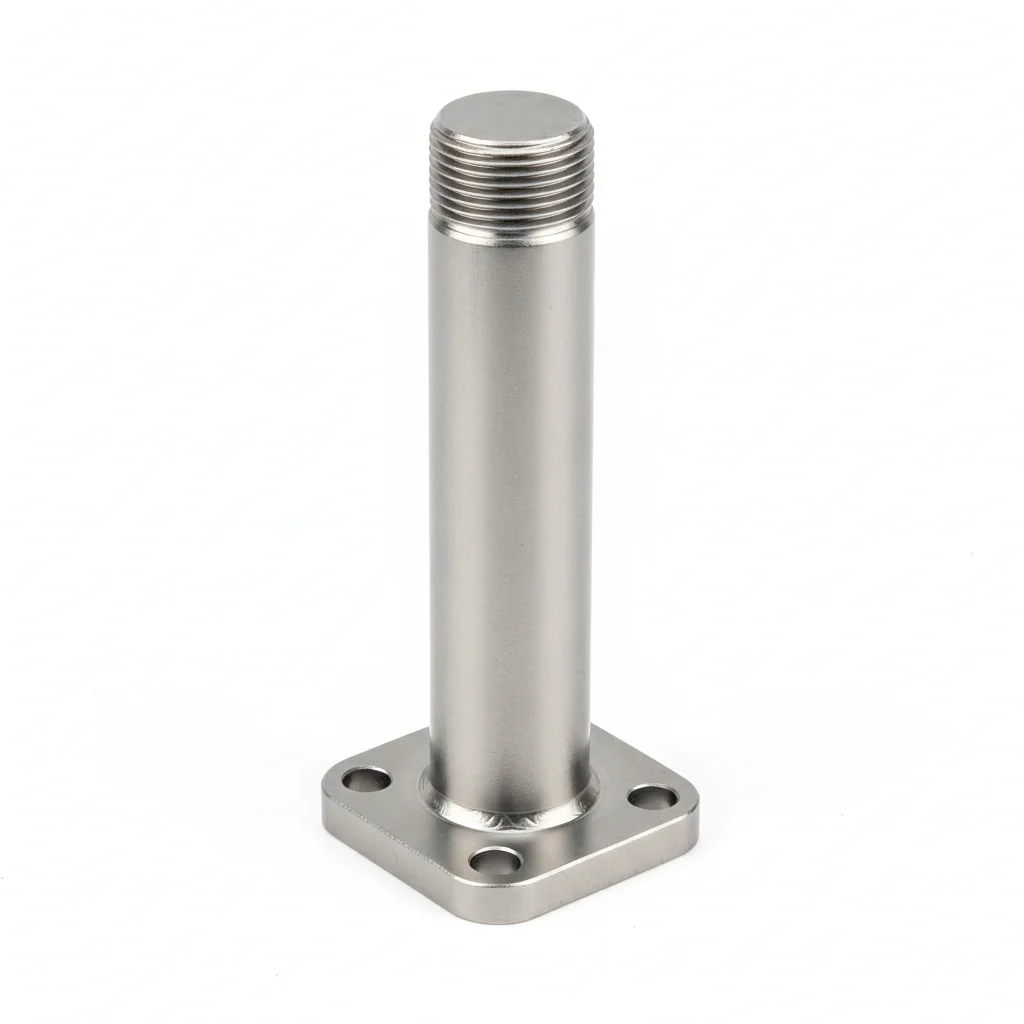
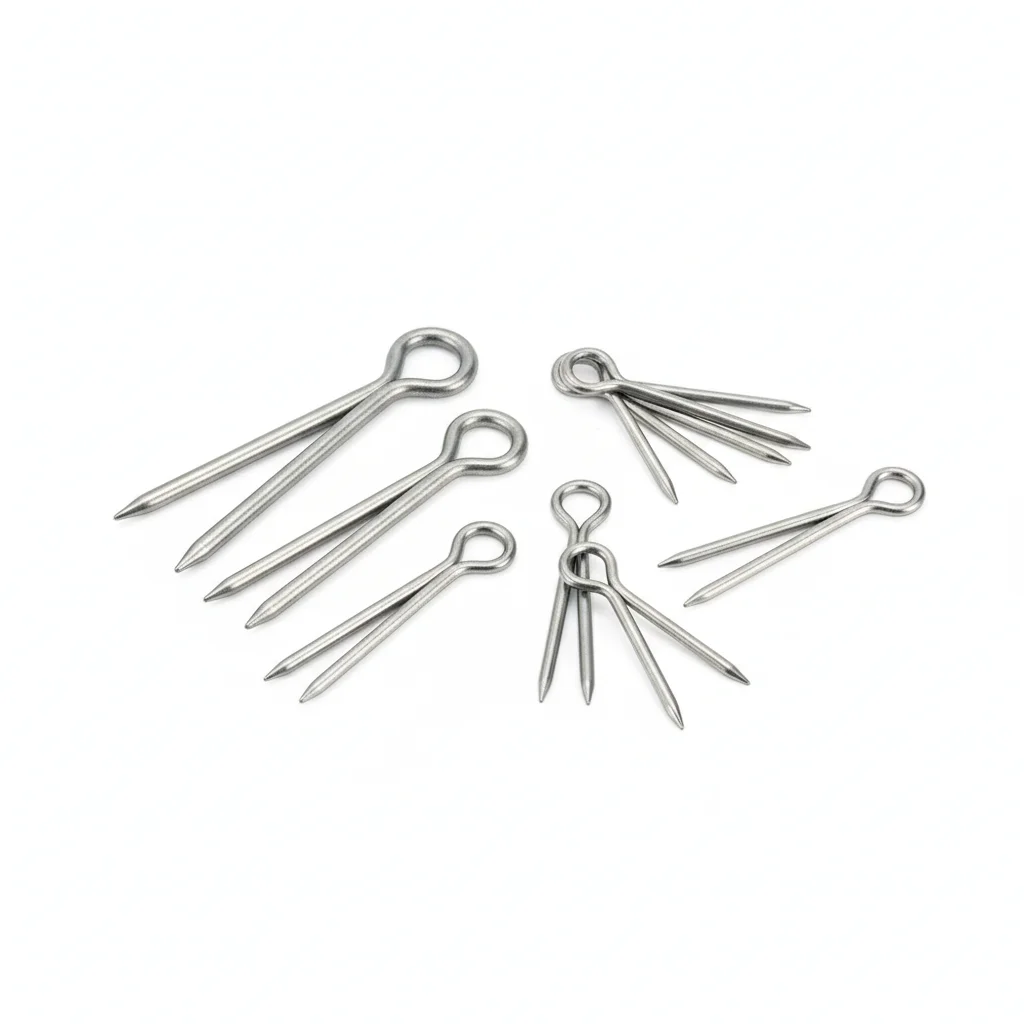

| Стальной штифт подвесного изолятора | Основание подставочного изолятора | Шплинт штифтового изолятора | Кольцо шаровой головки | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | Класс 16-30 кН | Основная плита M16-M24 | M16-M20 | Класс 16-30 кН | M10-M12 |
| Материал | Q345B горячее цинкование ≥85μm | Чугун, горячее цинкование | Q235B горячее цинкование | Q345B горячее цинкование | 304 нержавеющая сталь |
| Класс | GB/T 1001 | GB/T 8287 | С разрезным шплинтом | GB/T 2314 | A2 |
| Покрытие | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.005kg |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs | 500 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton | Plastic bag |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 |
| Применение | Подвесной изолятор | Подставочный изолятор | Штифтовой изолятор | Сборка изоляторной цепочки | Распределение нагрузки |
Порядок монтажа
- Очистить поверхности изопропиловым спиртом (99.9%). Проверить плоскостность в пределах 0.1 мм на 100 мм.
- Нанести состав на контактные поверхности. Установить крепеж с шайбой Бельвилля под головкой и гайкой.
- Проверить выравнивание в пределах 0.5 мм. Затягивать звездообразным способом. Момент затяжки 42 N·m ±2 N·m с использованием откалиброванного ключа. Документировать в журнале контроля качества.
- Проверить все крепежные элементы на правильную посадку. Измерить 5% выборки щупом.
- Нанести метку краской для контроля момента затяжки. Сфотографировать собранную конструкцию с 3 ракурсов для пакета документации по контролю качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в первый год. | Проверить класс крепежа в соответствии со спецификацией. Использовать откалиброванный моментный ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Заново затягивать любой крепеж, момент затяжки которого ниже 80% от спецификации. Заменять крепеж при коррозии, затрагивающей >5% площади поверхности, или глубине ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План Б · Усиление для сильного загрязнения/прибрежных зон
C4 жесткий по ISO 12944-2
| Стальной штифт | Стальной штифт с покрытием Dacromet | Колпачок силиконового противообрастающего изолятора | Плоская шайба | Плоская шайба | |
|---|---|---|---|---|---|
| Спецификация | 30-50 кН | 30-50 кН | Индивидуальный | M10-M12 | M10-M12 |
| Материал | 316 нержавеющая сталь | 42CrMo + Dacromet | 316 нержавеющая сталь | 304 нержавеющая сталь | 304 нержавеющая сталь |
| Класс | A4-70 | Класс 10.9 | A4-70 | A2 | A2 |
| Покрытие | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Пассивация | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.005kg | ~0.005kg |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 500 pcs | 500 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | Plastic bag | Plastic bag |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Изолятор для среды C5 | Зоны сильного загрязнения | Предотвращение пробоя по загрязнению | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирить поверхности ацетоновым растворителем. Проверить шероховатость поверхности Ra <3.2 мкм.
- Нанести антикоррозионный состав, рассчитанный на -20 до 150°C. Использовать шайбы с покрытием PTFE.
- Проверить выравнивание в соответствии со спецификацией. Затягивать в последовательности крест-накрест. Проверить 10% с помощью инструмента контроля. Записать с данными об окружающей среде.
- Провести испытание на отрыв 5% случайной выборки до 80% от пробной нагрузки. Заменять любые, не соответствующие порогу приемки.
- Нанести водонепроницаемое защитное покрытие. Установить образца-свидетеля (купона) мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в первый год. | Проверить класс крепежа в соответствии со спецификацией. Использовать откалиброванный моментный ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Заново затягивать любой крепеж, момент затяжки которого ниже 80% от спецификации. Заменять крепеж при коррозии, затрагивающей >5% площади поверхности, или глубине ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План В · Конфигурация для экстремальных условий/морских платформ
C5-M экстремальный по ISO 12944-2
| Стальной штифт | Шплинт с покрытием Dacromet | Противообрастающий колпачок из силиконовой резины | Основание изолятора из эпоксидной смолы | Противообрастающее кольцо шаровой головки | |
|---|---|---|---|---|---|
| Спецификация | Класс 50 кН | M16-M20 | Класс 50 кН | M20-M24 | 50 кН |
| Материал | 316L | 42CrMo + Dacromet | 316L | Эпоксидная смола + 316L | 316L |
| Класс | A4-80 | Класс 10.9 | A4-80 | — | A4-80 |
| Покрытие | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 | Горячее цинкование (HDG) ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Подвесной изолятор для среды C5-M | Изолятор для зон сильного загрязнения | Предотвращение пробоя по загрязнению | Основание изолятора для химических заводов | Изоляторная цепочка для среды C5 |
Порядок монтажа
- Обезжирить с помощью растворителя MEK. Проверить шероховатость поверхности Ra <1.6 мкм.
- Нанести морской антикоррозионный состав, рассчитанный на -50 до 200°C. Использовать шайбы с оболочкой PTFE.
- Проверить выравнивание в пределах 0.3 мм. Затягивать с помощью гидравлического натяжителя. PMI проверить 10% выборки. Документировать для аудита соответствия.
- Провести неразрушающий контроль 10% выборки с помощью цветной дефектоскопии. Заменять любые с признаками трещин.
- Нанести защитное уплотнение в соответствии со спецификацией. Установить постоянные приборы мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в рабочих условиях в первый год. | Проверить класс крепежа в соответствии со спецификацией. Использовать откалиброванный моментный ключ ±3%. Документировать все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистить все поверхности указанным растворителем. Проверить чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Заново затягивать любой крепеж, момент затяжки которого ниже 80% от спецификации. Заменять крепеж при коррозии, затрагивающей >5% площади поверхности, или глубине ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замена всех критических крепежных элементов независимо от состояния. Документировать все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Не уверены?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Внутренние районы 10-110 кВ, общее загрязнение | План A: штифты из стали Q345B горячего цинкования ≥85μm (класс 16-30kN) | ISO 1461 |
| Прибрежная / промышленная зона, сильное загрязнение класс III-IV | План B: штифты из нержавеющей стали 316 (A4-70) или штифты 42CrMo + Dacromet (класс 10.9) | GB/T 2314 |
| Морская зона C5-M, экстремальные условия | План C: штифты/колпачки 316L (A4-80) + основание изолятора из эпоксидной смолы | GB/T 2314 |
| Анкерные болты опорного изолятора при ветровой вибрации | Болты класса 10.9 + двойные гайки + шайбы Nord-Lock + демпфирующая прокладка EPDM 3-5mm; повторная затяжка анкерных болтов каждые 2 года | GB/T 1001 |
| Защита шплинта штыревого изолятора от выпадения | Двойная защита от выпадения: шплинт + пружинное стопорное кольцо; при монтаже отогнуть хвост шплинта ≥90° | GB/T 2314 |
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Фурнитура шинСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Белая книга о различиях стандартов при закупке электрооборудования за рубежом: GB vs ASTM vs ENЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →