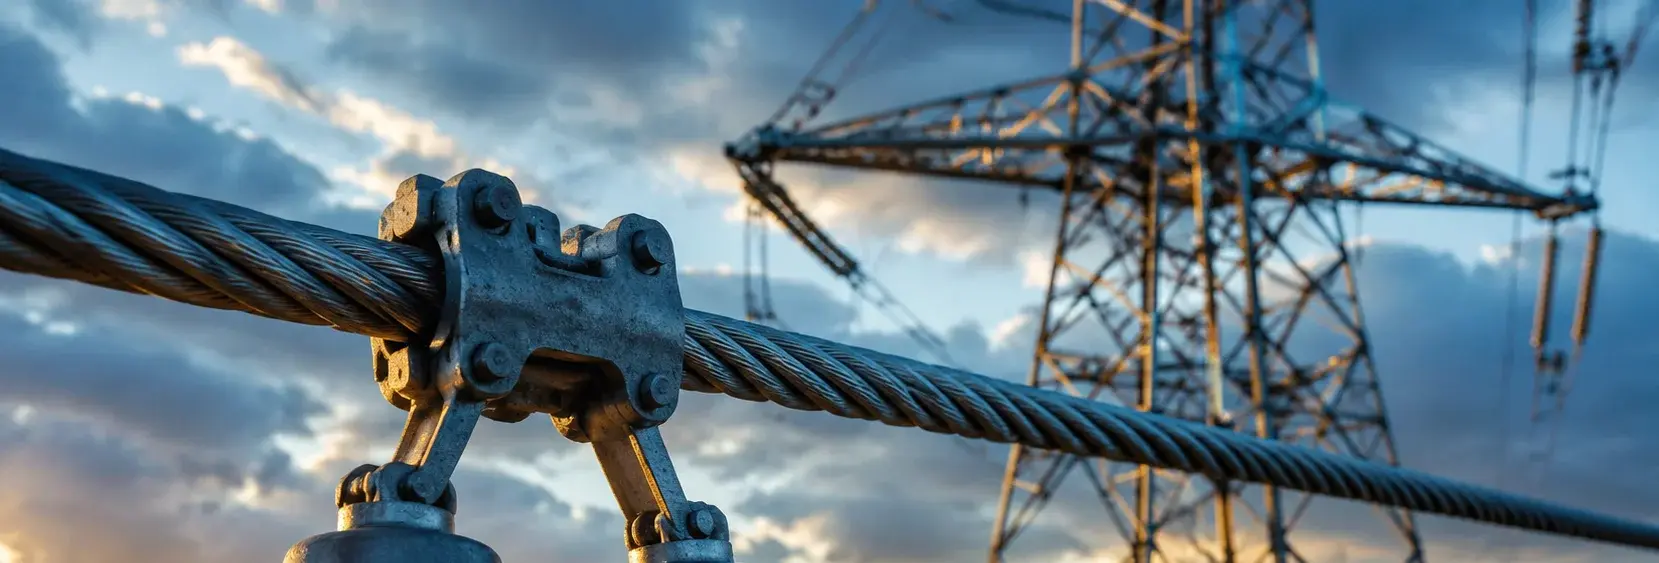
Выбор гасителей вибрации и распорной арматуры
Эолийская вибрация (10-50 Гц) вызывает усталость проводников на подвесных зажимах. Сравните План А (гаситель Стокбриджа + спиральная гасящая линия) для пролетов ≤300 м и План Б (распорный элемент для пучка с гашением) для 220-500 кВ. Каждый гаситель стоит десятки долларов, но защищает проводники стоимостью десятки тысяч. Ключевые проверки при закупке: положение установки в допуске, контроль силы зажима, марка материала для окружающей среды
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупок
"Эти ситуации происходят ежедневно на передовой производства."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Неэффективная защита из-за неправильного положения установки гасителя
Корректирующие меры
Риск-02
Истирание зажима гасителя на проводниках
Корректирующие меры
Риск-03
Ускоренная коррозия заземляющей решетки в кислых почвах – сопротивление заземления превышает нормы ежегодно
Корректирующие меры
Особенности условий эксплуатации
Критические проверки при закупке гасителей вибрации
Гасители вибрации и распорные элементы – это механические компоненты, которые должны быть точно установлены, чтобы избежать повреждения проводников. Наиболее игнорируемое инженерное различие – допуск на положение установки: отклонение от антинода снижает эффективность гашения. Кроме того, сила зажима должна контролироваться для предотвращения вдавливания жил или проскальзывания
Что проверить
- 1Положение установки: Гаситель должен быть на антиноде (точке максимальной амплитуды); отклонение снижает эффективность гашения
- 2Сила зажима: Чрезмерная сила вдавливает алюминиевый зажим в жилы → концентрация напряжений → снижение срока службы усталости; недостаточная сила вызывает проскальзывание
- 3Марка материала: Для морской среды C5-M используйте нержавеющую сталь 316L для предотвращения гальванической коррозии
- 4Распорные элементы для пучков: Для двойного пучка 220 кВ (FJZ-2) и четверного пучка 500 кВ (FJZ-4) обеспечьте анодированный алюминиевый сплав для коррозионной стойкости
- 5Межфазные распорные элементы: Основа из стеклопластика + силиконовая резина для антигалопирования; проверьте изоляционные свойства и механическую прочность по межфазному расстоянию
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Положение установки гасителя относительно антинода | Отклонение снижает эффективность гашения; неправильное положение может привести к отсутствию гашения | Требуйте расчет положения антинода на основе длины пролета и типа проводника; проверка на месте с измерением вибрации |
| Сила зажима на проводнике | Слишком низкая вызывает проскальзывание и потерю позиции гашения; слишком высокая вдавливает зажим в жилы | Укажите максимальную силу зажима как процент прочности на разрыв проводника; используйте моментный ключ с калиброванной настройкой |
| Марка материала для окружающей среды | Морская среда C5-M требует нержавеющей стали 316L для предотвращения коррозии | Укажите классификацию окружающей среды (ISO 12944-2) и потребуйте сертификат материала для зажима гасителя, тела распорного элемента и крепежа |
| Соответствие IEC 61897 | Стандарт определяет требования к производительности гасителей Стокбриджа; несоответствующие гасители могут не обеспечивать расчетное гашение | Требуйте отчет по типовым испытаниям по IEC 61897, включая способность гашения, испытание на усталость и испытание на проскальзывание зажима |
Все числовые значения взяты из исходной страницы. Проверьте с проектными данными проводника и условиями окружающей среды
Уровень доказательности: только со страницы источника
Технический справочник отрасли
Как настраивается гаситель Стокбриджа и где он устанавливается
Гаситель работает только при правильной настройке и правильном размещении — просто подвесить его недостаточно.
Гаситель Стокбриджа — это настроенный гаситель массы: грузы на стальной рессорной пластине, настроенные на частоту эоловой вибрации провода и поглощающие энергию на выходе из поддерживающего зажима. Размещение зависит от пролета; обычно 400–600 mm от торца зажима (оценка порядка величины) — перед монтажом рассчитайте положение исходя из типа провода и длины пролета, не определяйте на глаз.
Размещение 400–600 mm — оценка порядка величины по БЗ (§2.2.6).
Технический справочник отрасли
Материалы гасителя и зажимов: контроль при приемке по коррозии
Корпус гасителя, зажимы и их болты имеют отдельные требования по коррозионной стойкости — зафиксируйте каждое при заказе и приемке.
| Компонент | Материал / требования по коррозии | Примечания |
|---|---|---|
| Болты зажима гасителя | 304 stainless steel | Типовой стандарт для болтов зажимов; в прибрежной зоне — повышение класса согласно C4-C5 |
| Корпус и зажимы гасителя (прибрежная зона C4-C5) | HDG ≥70 μm, Dacromet, or 316L | Выберите один из трех вариантов по условиям среды и бюджету |
| Оцинкованные детали при поставке | Check the tier per GB/T 13912 (55/70/85 μm) | Измеряйте толщину покрытия; не принимайте только по протоколу состава |
Марка 304 как стандартная для болтов зажимов (§5), материальная база для C4-C5 (§2.2.3) и классы покрытия (§6.5) прослеживаются.
Технический справочник отрасли
Стандарты по виброзащите и линейной арматуре для проверки
Сверяйте запрос и приемку с этими стандартами — не проводите приемку по несоответствующему стандарту.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · План А · Стандартное гашение вибрации проводников | B · План Б · Распорный элемент для пучка проводников + гашение | C · План В · Конфигурация для экстремальных условий / морских платформ | |
|---|---|---|---|
| 1. ГАСИТЕЛЬ ВИБРАЦИИ СТОКБРИДЖА | |||
| Спецификация | FD-1~FD-5 | Тип FJZ-2 | Серия FD |
| Материал | Чугун + алюминиевый сплав зажима | Алюминиевый сплав | 316L |
| Класс | Горячее цинкование | Анодированный | A4-80 |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| 2. СПИРАЛЬНАЯ ГАСЯЩАЯ ЛИНИЯ | |||
| Спецификация | Вспомогательная для пролетов >500 м | Тип FJZ-4 | Четверной пучок FJZ-4 |
| Материал | Алюминиевый сплав спиральной обмотки | Алюминиевый сплав | 316L |
| Класс | — | Анодированный | A4-80 |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| 3. БРОНИРУЮЩИЕ СТЕРЖНИ | |||
| Спецификация | Бронирующий стержень, в зависимости от типа проводника | Индивидуально по межфазному расстоянию | Индивидуально по проводнику |
| Материал | Алюминиевый сплав | Основа из стеклопластика + силиконовая резина | Нержавеющая сталь 316L |
| Класс | — | Изолирующий | A4-80 |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| 4. ШАЙБА ПЛОСКАЯ | |||
| Спецификация | M10-M12 | M10-M12 | По межфазному расстоянию |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | Стеклопластик + 316L |
| Класс | A2 | A2 | — |
| Покрытие | Пассивация | Пассивация | Горячее цинкование ≥55 мкм по ISO 1461 |
| 5. ШАЙБА ПЛОСКАЯ | |||
| Спецификация | M10-M12 | M10-M12 | По типу проводника |
| Материал | Нержавеющая сталь 304 | Нержавеющая сталь 304 | 316L |
| Класс | A2 | A2 | A4-80 |
| Покрытие | Пассивация | Пассивация | Горячее цинкование ≥55 мкм по ISO 1461 |
План А · Стандартное гашение вибрации проводников
Стандарт C3 по ISO 12944-2
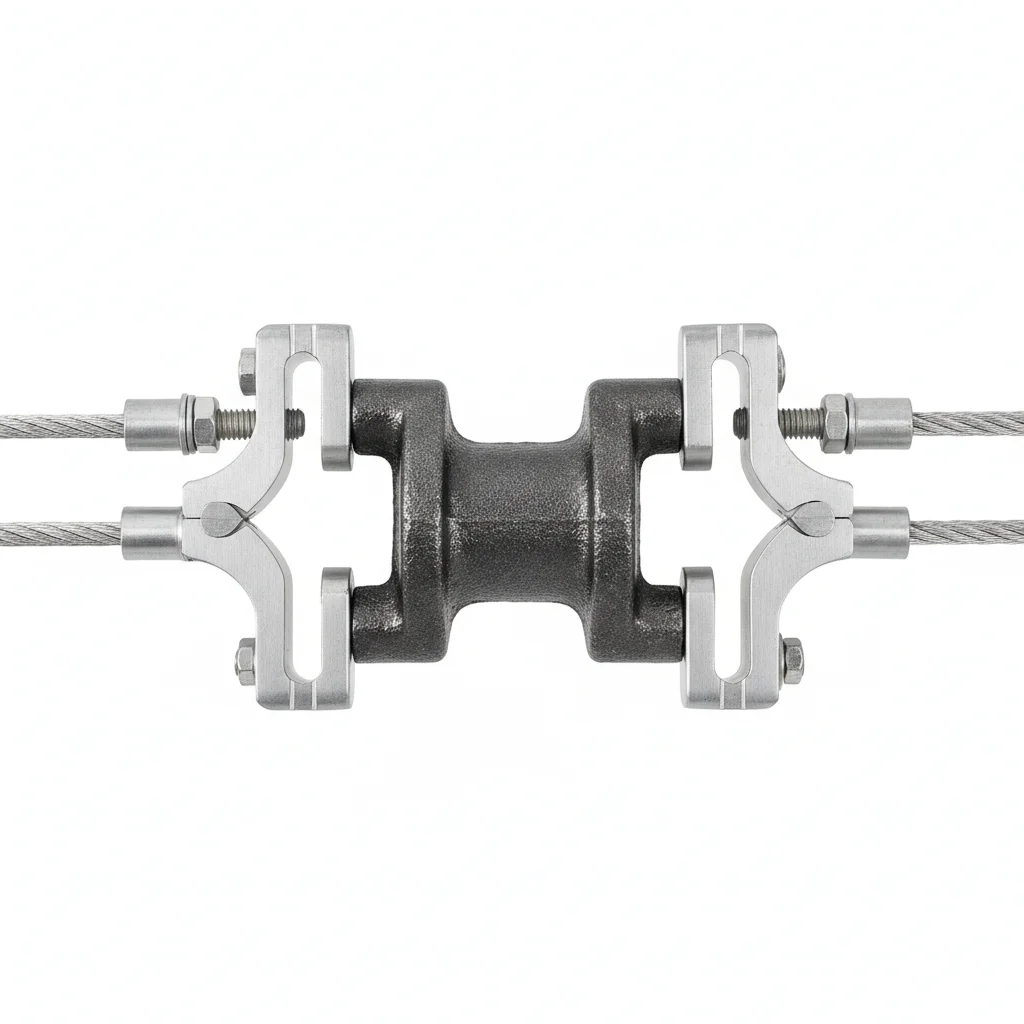

| Гаситель вибрации Стокбриджа | Спиральная гасящая линия | Бронирующие стержни | Шайба плоская | Шайба плоская | |
|---|---|---|---|---|---|
| Спецификация | FD-1~FD-5 | Вспомогательная для пролетов >500 м | Бронирующий стержень, в зависимости от типа проводника | M10-M12 | M10-M12 |
| Материал | Чугун + алюминиевый сплав зажима | Алюминиевый сплав спиральной обмотки | Алюминиевый сплав | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | Горячее цинкование | — | — | A2 | A2 |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Пассивация | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.005 кг | ~0.005 кг |
| MOQ | 100 шт | 100 шт | 100 шт | 500 шт | 500 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Пластиковый пакет | Пластиковый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Проводник LGJ 50-400 | Сверхдлинные пролетные линии | Защита проводника в месте установки гасителя | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1 мм на 100 мм.
- Нанесите соединительный состав на контактирующие поверхности. Установите крепеж с шайбой Бельвиля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5 мм. Затяните в шахматном порядке. Момент затяжки 42 Нм ±2 Нм с помощью калиброванного ключа. Документируйте в журнале контроля качества.
- Проверьте все крепежные элементы на правильную установку. Измерьте 5% выборки с помощью щупа.
- Нанесите краску для маркировки момента затяжки. Фотографируйте собранное соединение с 3 сторон для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильной марки крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте марку крепежа по спецификации. Используйте калиброванный моментный ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж ниже 80% указанного момента затяжки. Замените крепеж с коррозией, поражающей более 5% площади поверхности или глубиной ямок более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замените все критические крепежи независимо от состояния. Документируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План Б · Распорный элемент для пучка проводников + гашение
C4 Строгий по ISO 12944-2
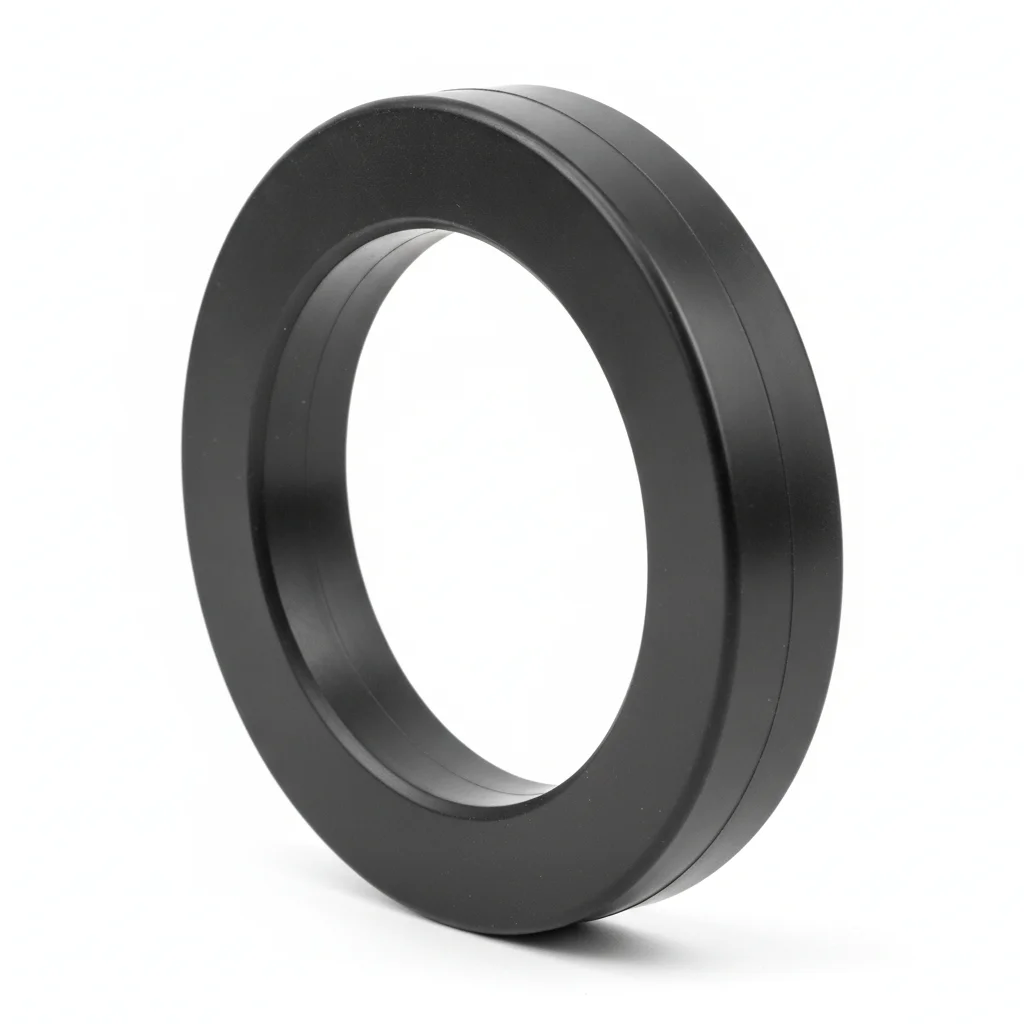
| Распорный элемент для двойного пучка | Распорный элемент для четверного пучка | Межфазный распорный элемент | Шайба плоская | Шайба плоская | |
|---|---|---|---|---|---|
| Спецификация | Тип FJZ-2 | Тип FJZ-4 | Индивидуально по межфазному расстоянию | M10-M12 | M10-M12 |
| Материал | Алюминиевый сплав | Алюминиевый сплав | Основа из стеклопластика + силиконовая резина | Нержавеющая сталь 304 | Нержавеющая сталь 304 |
| Класс | Анодированный | Анодированный | Изолирующий | A2 | A2 |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Пассивация | Пассивация |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.005 кг | ~0.005 кг |
| MOQ | 100 шт | 100 шт | 100 шт | 500 шт | 500 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Пластиковый пакет | Пластиковый пакет |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 7089 | ISO 7089 |
| Применение | Двойной пучок проводников 220 кВ | Четверной пучок проводников 500 кВ | Антигалопирование / антикороткое замыкание между фазами | Распределение нагрузки | Распределение нагрузки |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2 мкм.
- Нанесите антикоррозионный соединительный состав для диапазона температур -20 до 150°C. Используйте шайбы с покрытием PTFE.
- Проверьте выравнивание по спецификации. Затяните в крестообразной последовательности. Проверьте 10% с помощью проверочного инструмента. Запишите с данными об окружающей среде.
- Испытайте на отрыв 5% случайной выборки до 80% пробной нагрузки. Замените любые ниже порога приемки.
- Нанесите атмосферостойкое защитное покрытие. Установите купон для мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильной марки крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте марку крепежа по спецификации. Используйте калиброванный моментный ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж ниже 80% указанного момента затяжки. Замените крепеж с коррозией, поражающей более 5% площади поверхности или глубиной ямок более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замените все критические крепежи независимо от состояния. Документируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План В · Конфигурация для экстремальных условий / морских платформ
C5-M Экстремальный по ISO 12944-2
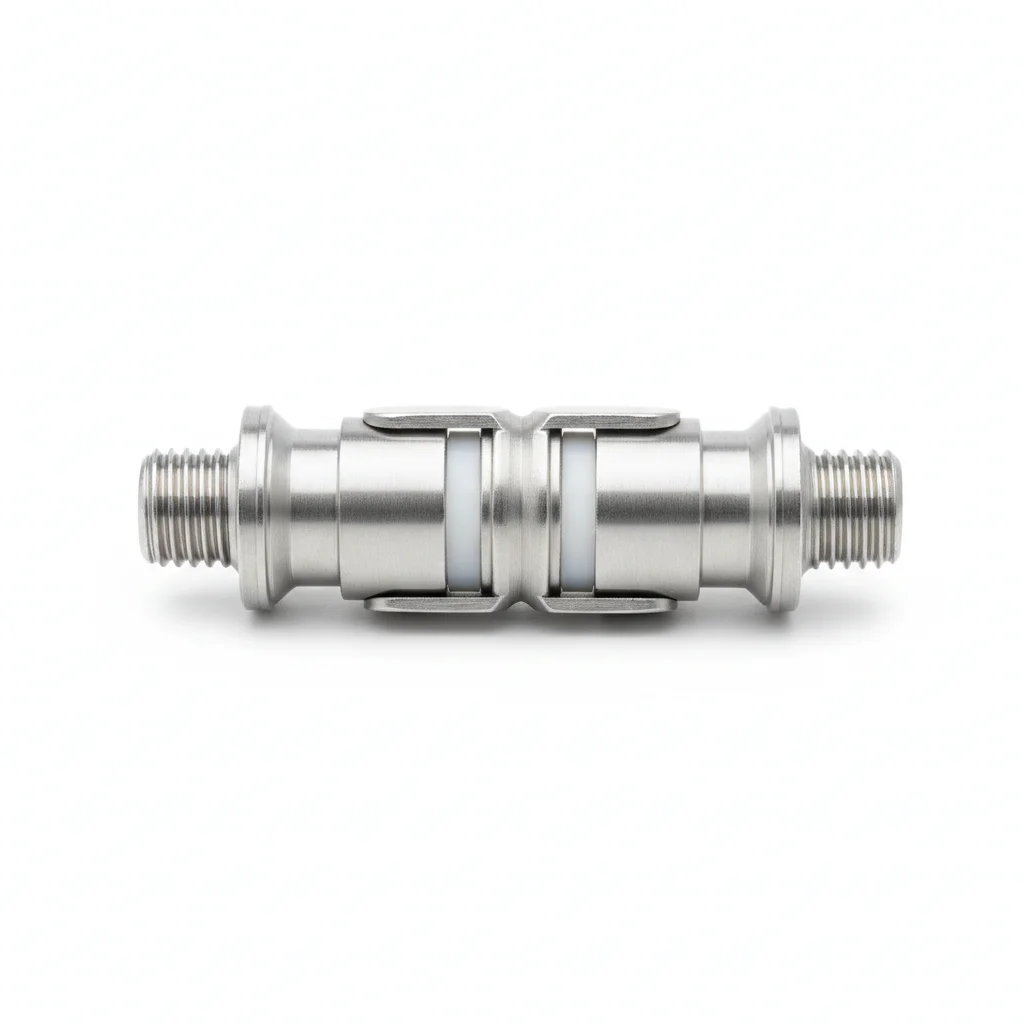
| Гаситель вибрации | Распорный элемент | Гасящая линия | Межфазный распорный элемент | Бронирующие стержни | |
|---|---|---|---|---|---|
| Спецификация | Серия FD | Четверной пучок FJZ-4 | Индивидуально по проводнику | По межфазному расстоянию | По типу проводника |
| Материал | 316L | 316L | Нержавеющая сталь 316L | Стеклопластик + 316L | 316L |
| Класс | A4-80 | A4-80 | A4-80 | — | A4-80 |
| Покрытие | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 | Горячее цинкование ≥55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт | 100 шт | 100 шт | 100 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Морские линии передачи | Морские 500 кВ | Морские переходы на длинных пролетах | Морское антигалопирование | Защита проводников в среде C5-M |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской антикоррозионный состав для диапазона температур -50 до 200°C. Используйте шайбы с покрытием PTFE.
- Проверьте выравнивание в пределах 0.3 мм. Затяните с помощью гидравлического натяжителя. Проверьте 10% выборки методом PMI. Документируйте для аудита соответствия.
- Проведите неразрушающий контроль 10% выборки с использованием пенетранта. Замените любые с обнаружением трещин.
- Нанесите защитный герметик по спецификации. Установите приборы для постоянного мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильной марки крепежа для эксплуатационных условий | Крепеж выходит из строя при нагрузке ниже проектной. Соединение разделяется в эксплуатационных условиях в течение первого года. | Проверьте марку крепежа по спецификации. Используйте калиброванный моментный ключ ±3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной установке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Осмотр каждые 250 часов работы или 6 месяцев (что наступит раньше). Повторно затяните любой крепеж ниже 80% указанного момента затяжки. Замените крепеж с коррозией, поражающей более 5% площади поверхности или глубиной ямок более 0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: замените все критические крепежи независимо от состояния. Документируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Руководство по выбору
Не уверены?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Одиночный провод, пролет ≤300m | План A · Стандартное гашение вибрации провода | Гаситель вибрации Стокбриджа FD-1~FD-5 горячеоцинкованный для LGJ 50-400, по IEC 61897 |
| Пучок проводов 220-500kV | План B · Распорка для пучка + гаситель вибрации | FJZ-2 сдвоенный (220kV) / FJZ-4 счетверенный (500kV), анодированный алюминиевый сплав |
| Морская зона / экстремальные условия (C5-M) | План C · Экстремальная конфигурация | 316L (A4-80)/дуплексная сталь/титановый сплав по ISO 12944-2 |
| Неправильное положение установки гасителя | Рассчитать пучность по длине пролета и типу провода | Отклонение >0.3m снижает эффективность гашения >50%; устанавливать 0.5-1.5m от выхода поддерживающего зажима |
| Контроль усилия зажима на проводе | Использовать динамометрический ключ (40-60 Nm) + предварительно установленные защитные стержни | Усилие зажима >20% от разрывной прочности вдавливает пряди; проверять следы проскальзывания через 3 months |
| Заземление в кислом грунте (pH<5) | Чистая медь или омедненная сталь увеличенного сечения (слой меди ≥0.5mm) | Заменить при слое меди <0.15mm; вскрывать и осматривать каждые 3 years |
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
Далее: выбор и запрос цены
Фурнитура шинСледуйте по пути выбора на этой странице к странице запроса цены для того же сценария.
Похожая тема
Белая книга о различиях стандартов в закупках энергетического оборудования за рубежом: GB vs ASTM vs ENЗа пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →