风险审计 // 工程诊断
采购避坑指南
"链条节距伸长了就该换了——硬撑着用到断,断的时候甩出来能伤人。"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
销轴螺母微动磨损逐次退松——过链轮一次松一分
[✅] Yaxiio 整改措施
✅ 销轴与螺母接触面硬化处理(HRC≥40)并涂二硫化钼;✅ 定期按GB/T 16823.3复紧扭矩。风险-02
张紧丝杆梯形螺纹磨损自锁失效——重载下丝杆自行回退
[✅] Yaxiio 整改措施
✅ 双螺母背紧(GB/T 8122)或防转键;✅ 定期用锂基润滑脂(NLGI 2号)润滑并清尘。风险-03
销轴表面腐蚀疲劳断裂——锈斑萌裂纹致断轴
[✅] Yaxiio 整改措施
✅ 表面滚压或喷丸强化引入残余压应力;✅ 定期磁粉探伤(NB/T 47013.4)检查表面裂纹。"链条节距伸长超3%就别撑了——节距变大链条在链轮上跳齿,跳一次冲击力是正常的3倍,不想断链伤人就在跳齿前换。"
"链节销每天打黄油不是走过场——少打一次黄油微动磨损加速,本来用三年的链一年就伸长了。黄油是最便宜的链条保险。"
工况差异
链条紧固件失效链与采购检查点
输送机链条紧固件的失效往往不是单一原因,而是微动磨损、螺纹磨损、腐蚀疲劳的累积。 采购时需针对每种失效模式明确验收边界,避免仅按标准号采购而忽略工况差异。
判断要点
- 1张紧丝杆:梯形螺纹(如Tr30×6)在重载和粉尘环境下,牙侧磨损深度超过一定值时自锁失效,需定期测量螺纹升角或更换。
- 2销轴表面:潮湿/盐雾环境下,点蚀深度超过一定值即可能萌生疲劳裂纹,应要求表面镀锌或达克罗处理,并规定盐雾试验时间。
- 3重载/含尘环境:建议采用12.9级螺栓+楔形防松垫圈+IP65密封轴承,防止粉尘进入螺纹副。
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 销轴螺母防松方式 | 尼龙嵌件在高温或多次拆卸后防松性能下降,金属锁紧螺母适用于重载和高温 | 明确防松类型(尼龙嵌件/全金属锁片/楔形垫圈)及适用温度范围 |
| 张紧丝杆螺纹磨损量 | 牙侧磨损超过一定值时自锁失效,导致皮带打滑 | 规定螺纹磨损极限(如牙侧深度减少量) |
| 销轴表面防腐等级 | 点蚀深度超过一定值可引发疲劳断裂 | 要求中性盐雾试验达到规定时间无红锈,或指定达克罗/热镀锌 |
| 重载工况紧固件等级 | 8级螺母在重载下可能滑丝,10级或12.9级提供更高预紧力 | 明确性能等级(如10级/12.9级)及对应扭矩值 |
以上检查点基于ISO 1977、DIN 103等标准,具体数值需根据项目工况由工程师确认。
证据等级: 有标准依据
行业技术参考
张紧丝杆自锁失效,一路走到摩擦起火
梯形螺纹丝杆靠「升角小于摩擦角」自锁,牙侧磨损会让这道防线失效:丝杆在振动下自行回退,皮带张力下降,打滑开始。打滑不是小事——摩擦热到一定程度就是点火源。井下线路靠强制传感兜底,不让这条链走到头。
- 1重载+粉尘下牙侧磨损使螺纹升角增大——自锁条件(升角≤摩擦角)失效,丝杆在振动下自行回退
- 2丝杆回退释放张紧行程,皮带与驱动滚筒间牵引力不足→打滑(KB 张紧失效机理)
- 3打滑皮带与滚筒摩擦,表面温度可升至 500°C(鼓摩擦试验上限)
- 4井下皮带机因此强制装打滑与顺序开关(30 CFR §75.1102)与 CO 传感器;CO 传感器沿皮带巷间距 ≤1000 英尺,风速 <50 fpm 时收紧到 ≤350 英尺
- 5卡死托辊+跑偏+煤尘组合是井下火灾的主要点火机理——受损皮带不是被动燃烧物,它本身就是燃料载体,能把火沿几公里巷道铺开
500°C 为鼓摩擦试验上限;打滑开关与 CO 传感器要求见 30 CFR Part 75 Subpart L(§75.1102/§75.1103)现行文本。各步为机理链,非单点实测值。
行业技术参考
销轴与张紧件按介质选金属:四档工况对照
粉尘、盐雾、酸/化学品决定销轴、锁紧螺母与丝杆的金属档:无火花、耐矿井水、耐磨、耐蚀各有对应合金,标准碳钢不是万金油。下单前按介质对号,再把档名写进询价单。
| 工况/介质 | OEM 金属档 | 适用零件 | 边界 |
|---|---|---|---|
| 粮食/爆炸性粉尘(无火花硬条件) | Everdur 铜硅合金(无火花档) | 销轴锁紧螺母、张紧丝杆裸露端件 | 无火花为 OEM 明示选项的硬条件,钢丝/镀锌件不在该档内 |
| 矿井水/化学侵蚀 | RustAlloy(低铬不锈钢) | 销轴本体、张紧丝杆 | 标准碳钢明确不推荐酸性/化学腐蚀环境 |
| 高磨损、无冲击磨蚀 | MegAlloy(高耐磨档) | 销轴、链板附件 | 磨蚀工况专用档;碳钢耐磨性不足 |
| 酸/化学品环境 | 耐蚀不锈钢档(六档金属分级内改选) | 丝杆、螺母整体耐蚀件 | 标准碳钢禁用;按介质选金属是验收项 |
Everdur/RustAlloy/MegAlloy 为 OEM(Flexco)公开选型档名;六档金属分级为钢/镀锌/不锈钢/Everdur/MegAlloy/RustAlloy,具体牌号以供应商现行选型表为准。
行业技术参考
张紧丝杆与销轴螺母下单:四条验收口径
张紧丝杆与销轴螺母单价低,但失效就是全线停机——全行业口径非计划停机约 12.5 万美元/小时。四条口径写进询价单,到货与安装验收才有依据。
- 张紧行程按带长核:织物芯带预留 1.5% 伸长量、钢丝绳芯带 0.2%——1000m 织物芯输送机需预留 15m 张紧量,到货时拿带长对标行程刻度
- 自锁不当唯一防线:井下/高风险线强制装打滑与顺序开关(30 CFR §75.1102)+ CO 传感器(间距 ≤1000 英尺,风速 <50 fpm 时 ≤350 英尺),验收时按此核对传感点位
- 锁紧件选型锁两个输入:按「带额定张力+带厚+最小滚筒直径」定规格档,再按介质定金属档(钢/镀锌/不锈钢/Everdur/MegAlloy/RustAlloy 分级),OEM 明示这是验收项
- 梯形螺纹丝杆把牙侧磨损量列入巡检:自锁失效的根因常是螺纹磨损而非「螺母松了」,量测口径写进维修规程
本槽未使用量级估计数字。
行业技术参考
销轴螺母反复退松?先查系统,别只换扣件
微动磨损逐次退松是结果不是根因。扣件寿命骤降时,一线的第一反应不是怪扣件质量,而是回头查三个系统变量。
一线经验:接头/扣件寿命骤降(实例口径 18 个月掉到 4 个月)时,老练维修工的第一反应不是「扣的质量」,而是三个系统变量——带/链规格选错、张紧不当、跑偏未治。销轴螺母反复退松同理:先查节距累积、张紧与跑偏,再决定换不换扣件。采购侧的推论是同样的逻辑:设备过了「好好维护就行」的阶段后,反复小修是「千蝇之死」——该算的是停机小时成本对整体更换的回收期,而不是继续补一颗螺母。
本槽未使用量级估计数字。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · A·标准 | B · B·重载 | C · 方案C · 重载/含尘环境 | |
|---|---|---|---|
| 1. 自锁型销轴螺母 | |||
| 规格 | M12-M20 | M16-M24 | M16-M24 |
| 材质 | 碳钢8级 | 40Cr | 40Cr |
| 等级 | 尼龙嵌件 | 10级 | 10级 |
| 2. 梯形螺纹张紧丝杆 | |||
| 规格 | Tr30×6 | Tr36×6 | Tr36×6 |
| 材质 | 45#钢调质 | 304 | 316L |
| 等级 | HB220-250 | A2-70 | A2-70 |
选型指引
如何根据链条规格与牵引载荷选择方案?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 一般工况(干燥、少尘、常温);销轴螺母微动磨损逐次退松(过链轮振幅≤0.1mm、每万次循环磨损深度约0.02mm,最危险为螺母脱落致链条脱开) | 方案A:尼龙嵌件自锁螺母(GB/T 889.1)+碳钢8级自锁型销轴螺母(M12-M20)或锁紧垫圈;接触面硬化处理(HRC≥40)并涂二硫化钼;定期按GB/T 16823.3复紧扭矩;45#钢调质(HB220-250)梯形螺纹张紧丝杆Tr30×6 | GB/T 889.1自锁螺母;GB/T 16823.3复紧扭矩;DIN 103梯形螺纹 |
| 重载工况(轴向力≥50kN)、食品/化工等腐蚀环境 | 方案B:金属锁紧销轴螺母(M16-M24、40Cr、10级)+304不锈钢张紧丝杆(Tr36×6、A2-70);需关注螺纹磨损与自锁性能 | ISO 1977板式链条;DIN 103梯形螺纹;GB/T 12718高强度圆环链 |
| 重载+粉尘/盐雾(矿山、港口) | 方案C:12.9级螺栓+楔形防松垫圈+IP65密封轴承;316L不锈钢张紧丝杆(A2-70),兼顾防腐与防松 | ISO 1977板式链条;DIN 8167链轮齿形;DIN 103梯形螺纹 |
| 张紧丝杆重载自锁失效(Tr40×7牙侧磨损深度≥0.5mm即螺距7%、摩擦系数降至0.1以下、自锁条件tanλ≤f失效,易误判为螺母松动) | 螺纹表面淬火(硬度≥HRC50)或配耐磨铜螺母(ZCuSn10P1);双螺母背紧(GB/T 8122)或防转键;定期用锂基润滑脂(NLGI 2号)润滑并清尘 | DIN 103梯形螺纹;GB/T 8122双螺母 |
| 潮湿/盐雾环境销轴腐蚀疲劳断裂(蚀坑深度≥0.2mm、交变弯曲应力幅值约200MPa、裂纹扩展da/dN=2e-9(ΔK)^3) | 材质升级为不锈钢AISI 316L或镀锌+达克罗涂层(耐盐雾≥1000h);表面滚压或喷丸强化引入残余压应力;定期磁粉探伤(NB/T 47013.4)检查表面裂纹 | NB/T 47013.4磁粉探伤;ISO 1977板式链条 |
A·标准
一般工况(干燥、少尘、常温)下,链条销轴螺母采用尼龙嵌件自锁螺母(GB/T 889.1)配合碳钢8级,张紧丝杆采用45#钢调质(HB220-250)梯形螺纹Tr30×6。
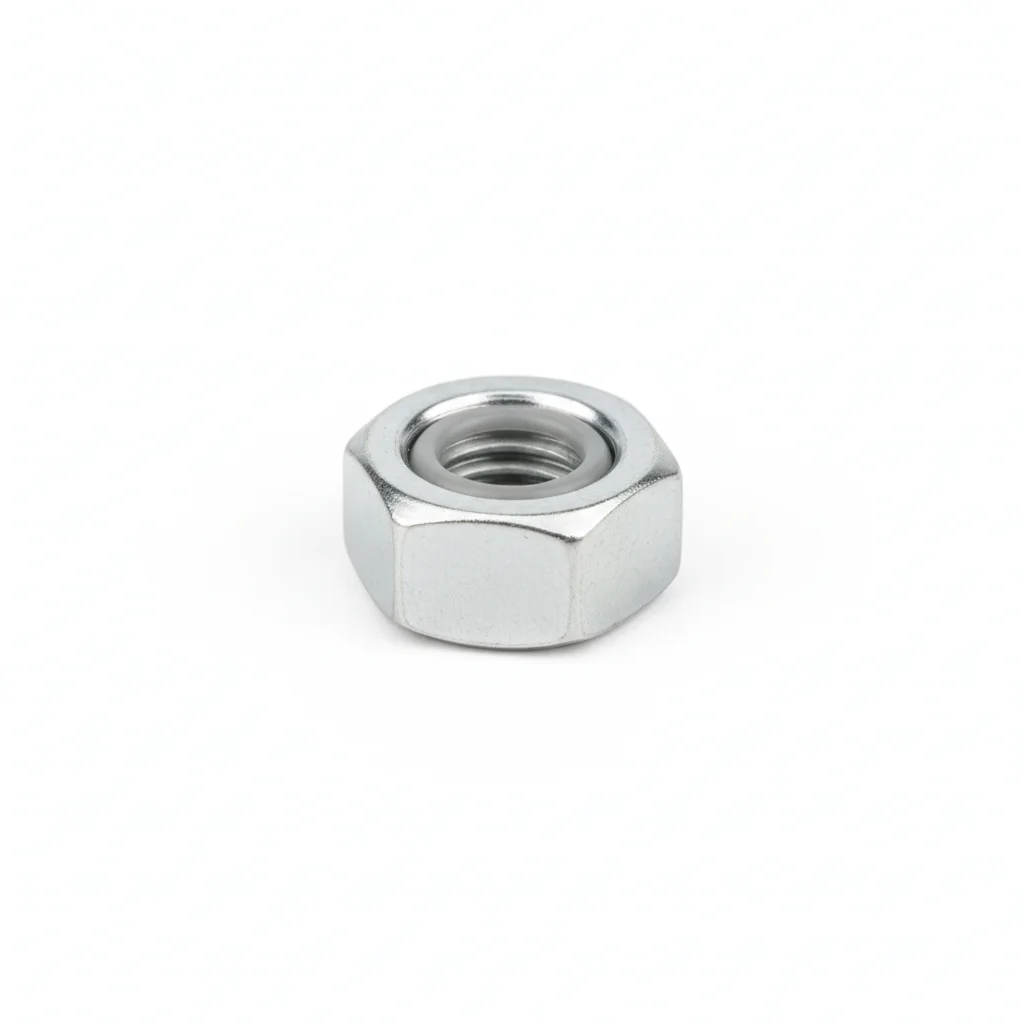
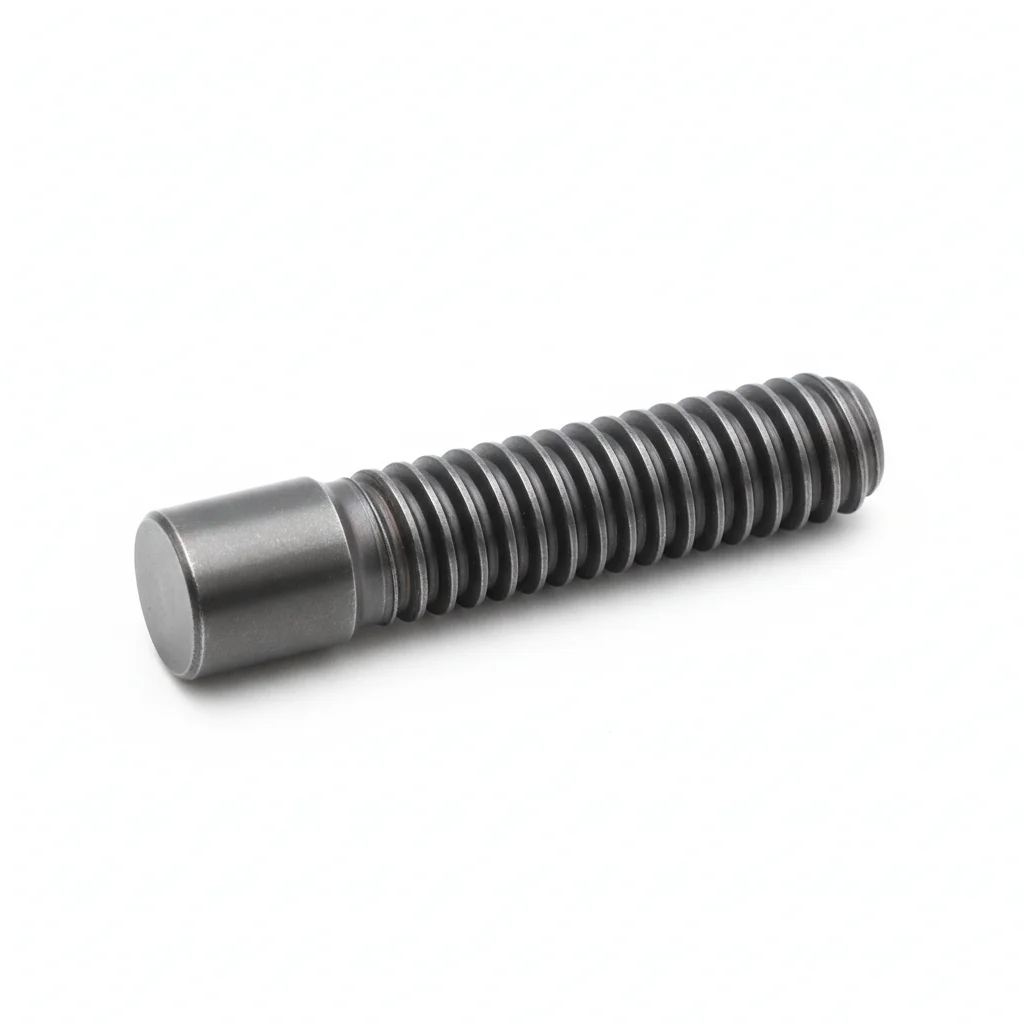
| 自锁型销轴螺母 | 梯形螺纹张紧丝杆 | |
|---|---|---|
| 规格 | M12-M20 | Tr30×6 |
| 材质 | 碳钢8级 | 45#钢调质 |
| 等级 | 尼龙嵌件 | HB220-250 |
| 用途 | 链条销轴锁定 | 皮带张紧装置 |
安装步骤
- 安装前清洗销轴与螺母螺纹,去除防锈油和杂质,在销轴与螺母接触面涂二硫化钼,避免微动磨损(振幅≤0.1mm)导致预紧力下降。
- 将自锁型销轴螺母(M12-M20,碳钢8级,尼龙嵌件)用手旋入销轴至贴合链板,确保螺母与销轴端面垂直,防止偏载引起螺纹损伤。
- 使用扭矩扳手按GB/T 16823.3规定的扭矩值分2-3次逐步拧紧,最终扭矩达到预紧力要求,避免一次拧紧导致尼龙嵌件过热或滑丝。
- 对张紧丝杆(Tr30×6,45#钢调质),先清理梯形螺纹内的粉尘,涂锂基润滑脂(NLGI 2号),然后将丝杆旋入张紧座,调整至初始张紧位置。
- 用双螺母背紧方式锁紧张紧丝杆,确保背紧螺母(GB/T 8122)拧紧力矩一致,防止振动下丝杆回退。
- 安装完成后,手动盘车检查链板与链轮啮合是否顺畅,测量链条松紧度,必要时微调丝杆,并复紧所有销轴螺母。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 安装时省略涂二硫化钼或润滑脂,直接干装销轴螺母。 | 销轴与螺母接触面在链节通过链轮时产生微动磨损(振幅≤0.1mm),磨损量累积(每万次循环磨损深度约0.02mm),导致预紧力下降,螺母逐次退松,甚至脱落。 | 在销轴与螺母接触面涂二硫化钼,降低摩擦系数,减缓微动磨损,确保预紧力持久。 |
| 张紧丝杆安装时未涂润滑脂或未清尘,螺纹表面直接暴露在粉尘中。 | 粉尘进入螺纹间隙,磨粒磨损加剧,牙侧磨损深度≥0.5mm(螺距7%)时,自锁条件tanλ≤f失效(摩擦系数降至0.1以下),丝杆在振动下回退,导致皮带打滑。 | 安装前清理螺纹,涂锂基润滑脂(NLGI 2号),润滑脂同时作为防尘密封,阻挡粉尘进入。 |
| 用普通扳手凭感觉拧紧销轴螺母,未使用扭矩扳手按GB/T 16823.3复紧。 | 预紧力不足或过大,不足时螺母易退松,过大时可能损伤尼龙嵌件或螺纹,降低防松性能。 | 使用扭矩扳手按GB/T 16823.3规定的扭矩值分次拧紧,确保预紧力一致。 |
维护
日常巡检中,重点检查销轴螺母是否有退松迹象(如标记线错位),以及张紧丝杆螺纹是否有磨损。每季度或换季时,对张紧丝杆涂抹二硫化钼锂基润滑脂(梯形螺纹专用),并清理螺纹间隙内的粉尘。对于链条销轴,定期按GB/T 16823.3复紧扭矩,防止微动磨损累积导致预紧力下降。若发现张紧丝杆牙侧磨损深度接近0.5mm(螺距7%)或自锁失效,应及时更换丝杆或配耐磨铜螺母(ZCuSn10P1)。链条松紧度调整时,避免截短链条,因截短会导致节距与链轮不匹配,加速磨损。在潮湿或盐雾环境下,需检查销轴表面是否有锈斑或点蚀,必要时进行磁粉探伤(NB/T 47013.4),防止腐蚀疲劳断裂。
B·重载
重载工况(轴向力≥50kN)下,金属锁紧螺母(10级)与304不锈钢张紧丝杆(A2-70)配合,适用于食品/化工等腐蚀环境,需关注螺纹磨损与自锁性能。
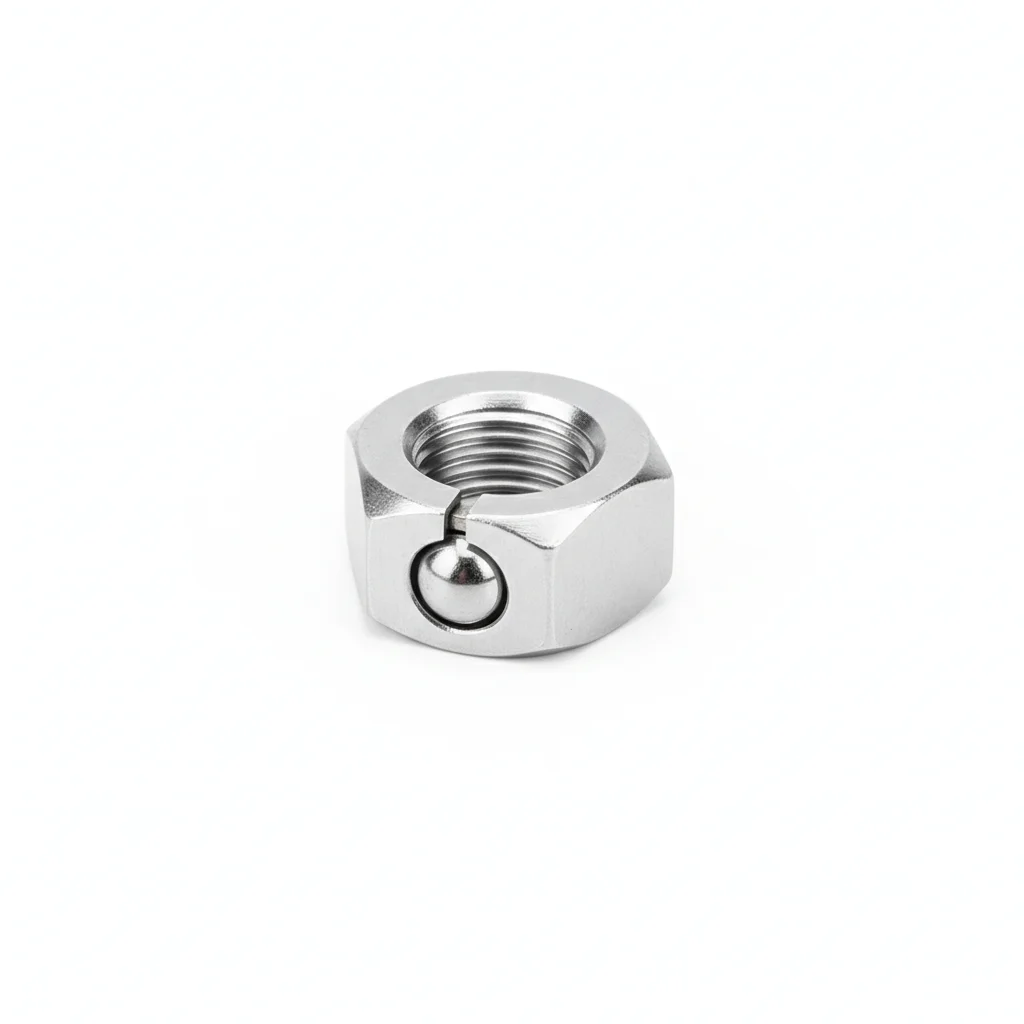
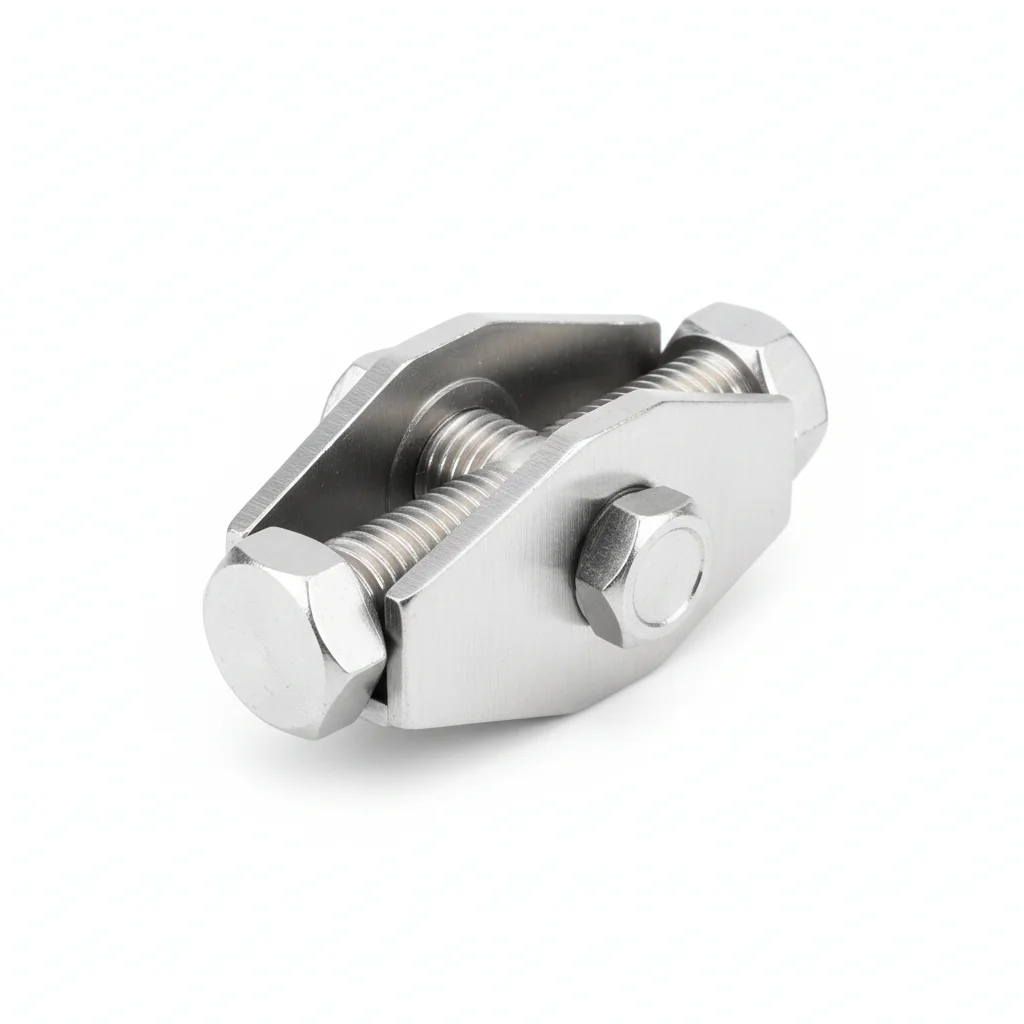
| 金属锁紧销轴螺母 | 张紧丝杆 | |
|---|---|---|
| 规格 | M16-M24 | Tr36×6 |
| 材质 | 40Cr | 304 |
| 等级 | 10级 | A2-70 |
| 用途 | 重载链 | 食品/化工环境 |
安装步骤
- 清洁销轴螺纹及螺母配合面,去除油污、铁屑,确保干燥。
- 将金属锁紧销轴螺母(M16-M24,40Cr,10级)旋入销轴,用手拧至贴合面。
- 使用扭矩扳手按GB/T 16823.3规定的扭矩值(依据10级性能等级及螺纹规格查表)分2-3次对称拧紧,达到规定预紧力。
- 对张紧丝杆(Tr36×6,304,A2-70),先清洁梯形螺纹,涂抹少量二硫化钼润滑脂(NLGI 2号)。
- 安装张紧装置,调整丝杆使皮带张紧至规定挠度,然后用双螺母(GB/T 8122)背紧,防止振动回退。
- 检查销轴螺母与丝杆锁紧状态,标记防松线,便于巡检时观察松动。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 未按10级性能等级对应的扭矩值拧紧,仅凭经验用力矩扳手,导致预紧力不足或过大。 | 预紧力不足时,微动磨损加剧,螺母易退松;预紧力过大可能损伤螺纹或导致丝杆变形。 | 查阅GB/T 16823.3中10级螺母的推荐扭矩,使用扭矩扳手分次对称拧紧。 |
| 安装丝杆时未清洁螺纹,直接旋入,导致粉尘或异物嵌入牙侧。 | 磨粒磨损加速,螺纹牙侧磨损深度可能快速达到0.5mm(螺距7%),自锁失效。 | 用清洁剂清除螺纹及螺母内异物,并涂抹润滑脂后再装配。 |
| 忽略双螺母背紧,仅用单螺母锁紧丝杆。 | 振动工况下,单螺母易回退,导致皮带张紧力下降。 | 采用双螺母(GB/T 8122)背紧,并定期检查背紧扭矩。 |
维护
定期检查销轴螺母的防松标记,若发现位移,立即按GB/T 16823.3复紧扭矩。检查丝杆螺纹牙侧磨损情况,当磨损深度接近0.5mm(对应螺距7%)时,更换丝杆。每季度清洁丝杆并涂抹二硫化钼锂基润滑脂(NLGI 2号),同时检查螺母与销轴接触面有无异常磨损。
方案C · 重载/含尘环境
重载+粉尘/盐雾环境(如矿山、港口),12.9级螺栓+楔形防松垫圈+IP65密封轴承,配合316L不锈钢丝杆(A2-70),需兼顾防腐与防松。
| 金属锁紧销轴螺母 | 张紧丝杆 | |
|---|---|---|
| 规格 | M16-M24 | Tr36×6 |
| 材质 | 40Cr | 316L |
| 等级 | 10级 | A2-70 |
| 用途 | 极端工况/最高防护 | 极端工况/最高防护 |
安装步骤
- 清洁销轴、螺母及垫圈表面,确保无油污、锈迹,必要时用溶剂清洗。
- 将楔形防松垫圈(与12.9级螺栓配套)放置在螺母与链板之间,确保垫圈楔形面正确啮合。
- 旋入金属锁紧销轴螺母(M16-M24,40Cr,10级),用手预紧,然后使用扭矩扳手按12.9级性能等级的扭矩值(依据GB/T 16823.3)分次拧紧,达到规定预紧力。
- 对张紧丝杆(Tr36×6,316L),在螺纹上均匀涂抹抗咬合剂(如含二硫化钼的润滑脂),旋入张紧装置。
- 调整丝杆至规定张紧力,采用双螺母或防转键锁定。若使用IP65密封轴承,检查密封件完好,防止粉尘进入。
- 安装完成后,在螺母和丝杆上做防松标记,并记录初始扭矩值,便于后续巡检对比。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 在腐蚀环境中使用普通碳钢螺母或丝杆,未选用316L材质。 | 盐雾环境下点蚀深度≥0.2mm,易萌生疲劳裂纹,导致断轴或丝杆断裂。 | 选用316L不锈钢丝杆和镀锌/达克罗处理的螺母,确保耐盐雾≥1000h。 |
| 忽视楔形防松垫圈的安装方向,或未正确啮合。 | 垫圈失去防松作用,螺母在振动下退松,链条可能脱开。 | 按照垫圈说明,确保楔形面相对,锁紧时产生楔形制动力。 |
| 张紧丝杆安装后未进行防松处理,仅靠螺纹自锁。 | 粉尘环境下磨粒磨损使自锁条件失效,丝杆自行回退。 | 采用双螺母背紧或安装防转键,并定期检查。 |
维护
每班次目视检查防松标记与密封状态。定期(如换季时)清洁丝杆螺纹并补充润滑脂,防止粉尘积累。每大修窗口,使用磁粉探伤(NB/T 47013.4)检查销轴表面有无裂纹,测量丝杆牙侧磨损深度,若超过0.5mm(螺距7%)则更换。
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题
常见问题
相关阅读