风险审计 // 工程诊断
采购避坑指南
"张紧滚筒偏3mm=皮带跑偏磨边=几万块皮带报废。"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
滑轨螺栓高周疲劳断裂——滚筒脱落皮带撕裂
[✅] Yaxiio 整改措施
✅ 设计预紧力为屈服强度的70%-80%,避免高应力幅;✅ 定期进行磁粉探伤,每3个月检查关键部位。风险-02
顶丝在振动下自松动——滚筒偏斜跑偏
[✅] Yaxiio 整改措施
✅ 安装后施加标记扭矩,并定期复紧(每季度一次);✅ 加装防尘罩(IP6X等级)减少颗粒侵入。风险-03
滑轨螺栓应力腐蚀开裂——无预警断裂
[✅] Yaxiio 整改措施
✅ 严格控制镀锌工艺,避免氢脆,采用达克罗涂层;✅ 定期更换(每5年),并检测预紧力下降幅度(超过20%立即更换)。"张紧滑轨螺栓是输送机最容易被忽略的巡检点——因为它不在显眼位置。每季度必须巡到,松一颗螺栓毁一条皮带的事太多了。"
工况差异
张紧框架紧固件失效链与采购检查点
张紧框架紧固件失效常被归因于安装扭矩不足,但实际多为动态松动或疲劳断裂。以下检查点帮助采购和工程师在选型与验收时锁定关键参数。
判断要点
- 1滑轨螺栓:10.9级达克罗(A方案)适用于一般工况;12.9级(B方案)用于长距离高张力输送机,需配合楔形防松垫圈。
- 2轴承座顶丝:45#钢(A方案)用于干燥环境;304不锈钢(B方案)用于食品/潮湿环境;316L(C方案)用于极端含尘环境。
- 3防松措施:双螺母(A方案)适用于低振动;楔形防松垫圈(B/C方案)用于高振动工况,防止顶丝自松动。
- 4环境风险:潮湿含Cl⁻环境(<100ppm)下,高强度螺栓(硬度>HRC35)可能发生应力腐蚀开裂,需选用耐蚀材质或涂层。
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 螺栓等级与材质 | 10.9级42CrMo适用于一般工况;12.9级42CrMoA用于高张力;45#钢顶丝不耐腐蚀 | 按工况选择等级和材质,注明标准如ISO 898-1 |
| 防松设计 | 振动下顶丝自松动导致滚筒偏斜10-20mm,皮带跑偏 | 明确防松方式:双螺母、楔形垫圈或螺纹锁固胶 |
| 表面处理 | 达克罗涂层耐蚀但摩擦系数需控制;镀锌可能氢脆 | 指定涂层类型和摩擦系数范围(如0.12-0.18) |
| 安装扭矩与预紧力 | 扭矩不足导致松动,过大可能造成螺栓拉伸或滑牙 | 按标准计算扭矩,使用扭矩扳手并记录 |
以上检查点基于页面提供的工况和产品信息,具体数值需按项目标准确认。
证据等级: 基于本页工况与产品信息
行业技术参考
张紧力计算与张紧装置验收:先认这几份标准
张紧装置(滑轨、张紧螺杆与配重)询价与验收前先对号:张力怎么算、整机按什么验收、井下打滑靠什么侦测——各有归属标准。仅导航,不复刻条款。
所列标准号均为公开标准,仅列标准号与适用范围作采购导航;具体验收数值以标准现行条文为准。本槽未使用量级估计数字。
行业技术参考
从顶丝松动到皮带啃边:跑偏怎么一步步不可逆
张紧框架的顶丝与支架螺栓松了,最先坏的往往不是那颗螺栓,而是皮带的带边。顺着这条链走,每一环都有可核验的拦截点;走到头,修复成本从「一颗顶丝」变成「整带热硫化」。
- 1起点·紧固松动:轴承座顶丝、托辊支架螺栓松动,或给料偏心——皮带跑偏的常见根因之一,先查紧固件,别先怪皮带
- 2跑偏:皮带向一侧偏离中心线,带边磨上机架——托辊不垂直/卡死、给料偏心、接头不正都会触发,机理在托辊与张紧侧
- 3磨损累积:带边持续磨削,宽度减薄、承载截面损失——慢性过程,早期有巡检窗口,别等到肉眼可见才处理
- 4危重档:钢丝绳芯带跑偏啃边属「危重」损伤——重度损伤必须热硫化修复
- 5修复重资产:硫化需要专用热压设备与熟练技工,长距离重要输送机建议 X 光在线监测——修复不是换颗螺栓的事
- 6代价与拦截:换带动辄数日停产,这是所有采购决策的底色;跑偏治理第一步是校正托辊并复紧支架/顶丝,而不是换带
本槽未使用量级估计数字。
行业技术参考
张紧件出口订单:规格栏补上“计算依据”
张紧螺杆、滑轨螺栓这类零件在北美市场没有国家级产品标准可对,规格话语权在 OEM 与经销体系手里。出口询价时把计算与验收依据写进规格栏,别让「等效替代」把规格悄悄降下去。
- 没有联邦标尺:美国散装物料带无国家级产品标准,RMA 建议自 2011 年起由 ARPM 规范取代——OEM/经销体系主导规格话语;询价时把计算标准写进规格栏作锚(如 ISO 5048 张紧力计算、GB/T 10595 整机验收)
- 北美硬合规:金属/非金属矿地面倾斜输送机强制逆止/制动(30 CFR 56.14113)——张紧与驱动配套的逆止器连接螺栓按此随整机验收,写进询价而非到货再说
- 「等效替代」是真实坑:一线案例中替代件规格不达标(摩擦系数等),接头寿命骤降——换供应商先要实测数据再批,不接受口头等效
本槽未使用量级估计数字。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · A·标准 | B · B·大型长距离 | C · 方案C · 重载/含尘环境 | |
|---|---|---|---|
| 1. 滑轨螺栓 | |||
| 规格 | M16-M24 | M20-M30 | M20-M30 |
| 材质 | 42CrMo | 42CrMoA | 42CrMoA |
| 等级 | 10.9级达克罗 | 12.9 | 12.9 |
| 2. 轴承座顶丝 | |||
| 规格 | M8-M12 | M8-M12 | M8-M12 |
| 材质 | 45#钢 | 304 | 316L |
A·标准
一般工况(干燥、低振动、Cl⁻浓度<100ppm)下,滑轨螺栓选用10.9级达克罗(42CrMo),顶丝选用45#钢,预紧力为屈服强度的70%-80%,防松采用双螺母。
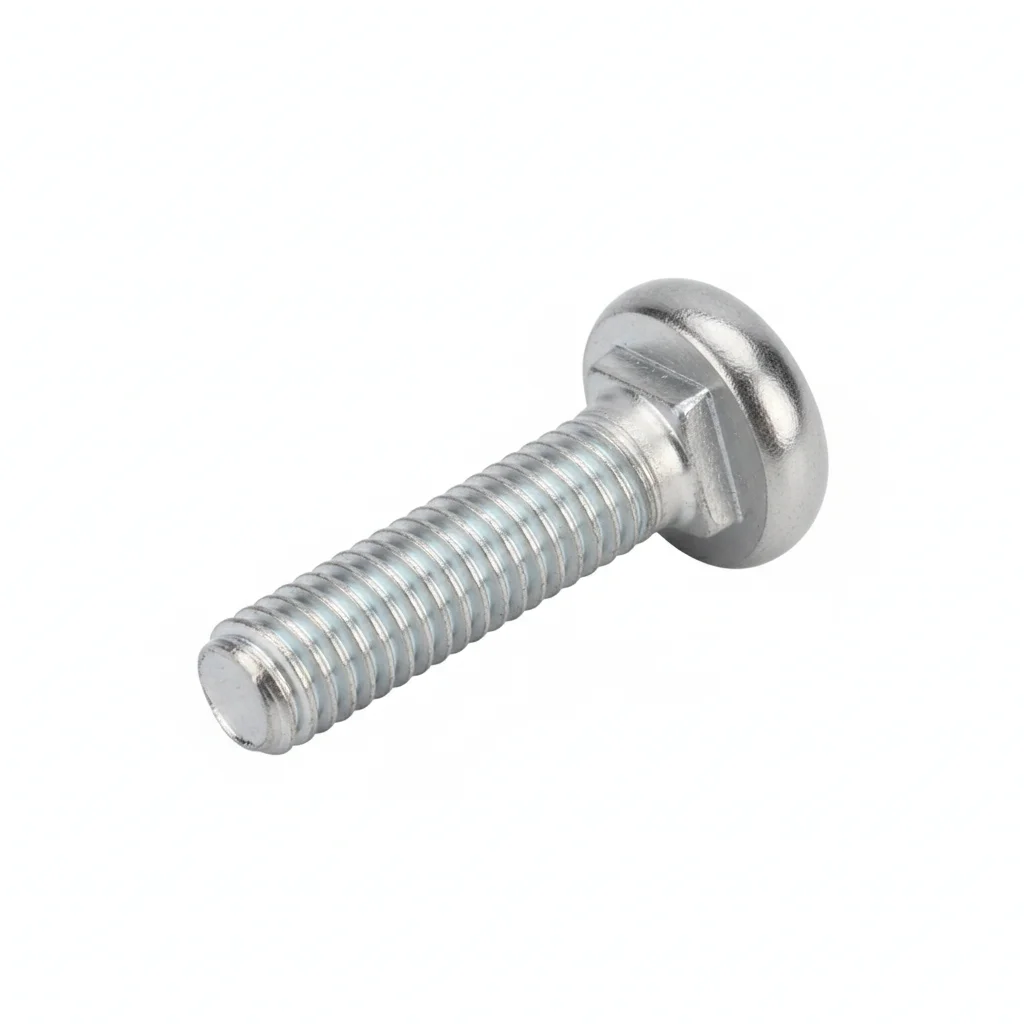
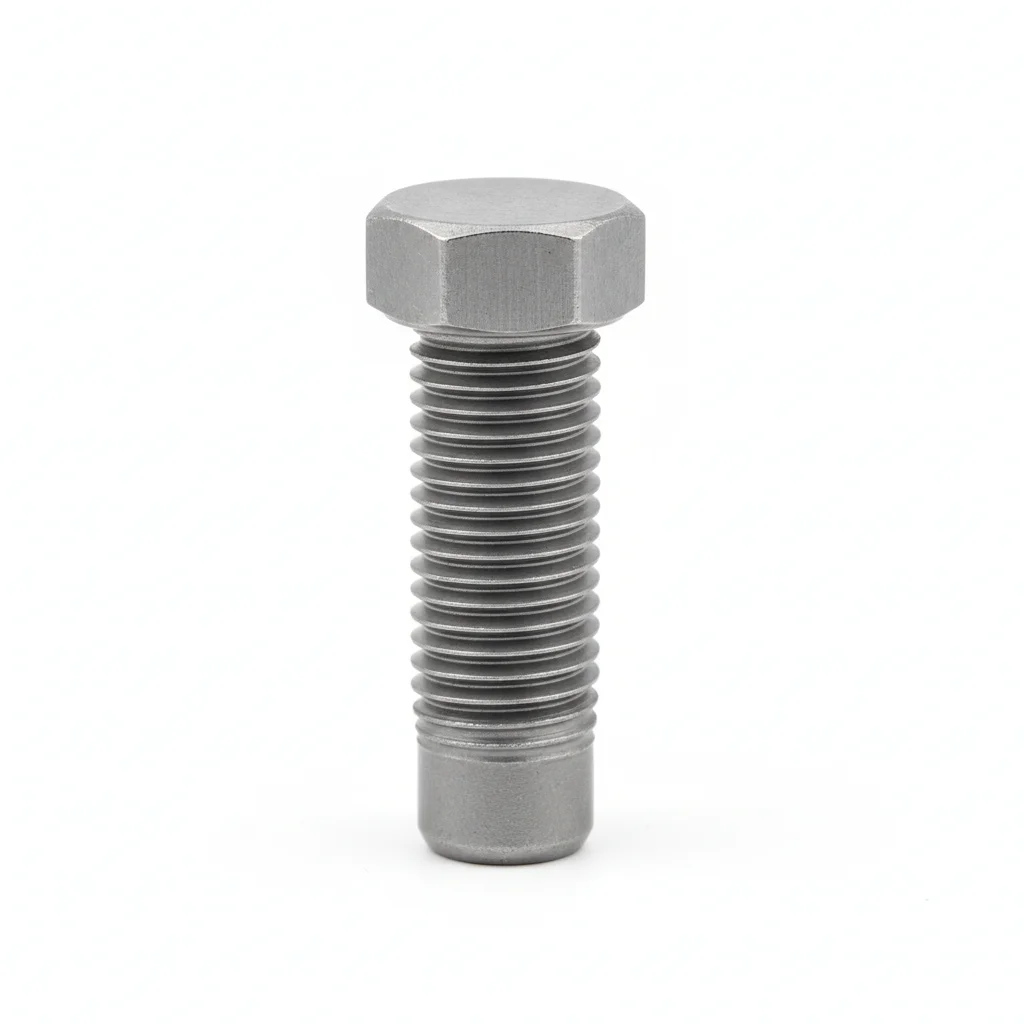
| 滑轨螺栓 | 轴承座顶丝 | |
|---|---|---|
| 规格 | M16-M24 | M8-M12 |
| 材质 | 42CrMo | 45#钢 |
| 等级 | 10.9级达克罗 | — |
| 用途 | 张紧滑轨固定 | 轴承外圈锁紧 |
安装步骤
- 清洁张紧滑轨安装面,去除油污、锈迹和毛刺,确保螺栓孔对中无错位。
- 将滑轨螺栓(M16-M24,10.9级达克罗)穿入滑轨与框架孔,依次放置平垫圈、弹垫和双螺母(下螺母为背紧螺母,上螺母为锁紧螺母)。
- 分2-3次对角预紧滑轨螺栓,每次递增扭矩,最终使预紧力达到屈服强度的70%-80%,避免单次拧紧导致应力集中或滑牙。
- 安装轴承座顶丝(M8-M12,45#钢),将顶丝旋入轴承座螺纹孔,顶紧轴承外圈,施加标记扭矩并划线标记防松位置。
- 调整张紧滑轨使滚筒轴线垂直,调整幅度每次<10mm,调整后手动盘车检查滚筒转动是否灵活。
- 空载运行30min后,复紧所有滑轨螺栓和顶丝,确认无松动,并检查皮带跑偏情况。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 安装顶丝时仅凭手感拧紧,未使用扭矩扳手,未施加标记扭矩。 | 顶丝预紧力不足,在约5g振动下自松动,导致滚筒偏移10-20mm,皮带跑偏磨边。 | 使用扭矩扳手按标准扭矩安装顶丝,施加标记扭矩并划线标记,便于巡检时快速识别松动。 |
| 滑轨螺栓采用单螺母锁紧,或双螺母安装时未按背紧方式操作。 | 振动下螺母逐渐退松,螺栓承受交变拉伸应力(幅值≈0.1σ_y),10^6-10^7次循环后可能疲劳断裂,导致滚筒脱落、皮带撕裂。 | 采用双螺母防松,下螺母先拧紧至规定扭矩,上螺母再以相同扭矩锁紧,使两螺母相互抵紧。 |
| 在潮湿含Cl⁻环境中使用镀锌螺栓,且未注意硬度控制。 | 镀锌层可能引发氢脆,且高强度螺栓(硬度>HRC35)在Cl⁻浓度<100ppm环境下发生应力腐蚀开裂,无预警断裂。 | 选用达克罗涂层的滑轨螺栓(10.9级达克罗),或选用耐蚀材质如17-4PH不锈钢(硬度≤HRC33),并控制硬度。 |
维护
每季度巡检一次张紧框架紧固件,重点检查滑轨螺栓和顶丝。用六角扳手逐一检查顶丝,顶丝松脱的声音与紧固的不同(松的是空的,紧的是实的)。检查滑轨螺栓的标记线是否错位,若发现松动,先松开螺母,重新调整至规定预紧力(屈服强度的70%-80%),再锁紧双螺母。每3个月对关键部位进行磁粉探伤,检查滑轨螺栓是否存在疲劳裂纹。每年用卡尺测量张紧装置螺杆直径,若减径>0.5mm或预紧力下降超过20%,立即更换。轴承有异常温升时首先检查顶丝。潮湿含Cl⁻环境下,每5年更换高强度螺栓,并检测预紧力下降幅度。
B·大型长距离
长距离高张力输送机,皮带张力大,振动频率高,潮湿或食品环境需耐蚀,滑轨螺栓承受交变拉伸应力,顶丝在约5g加速度振动下易自松动,需防松与耐蚀设计。
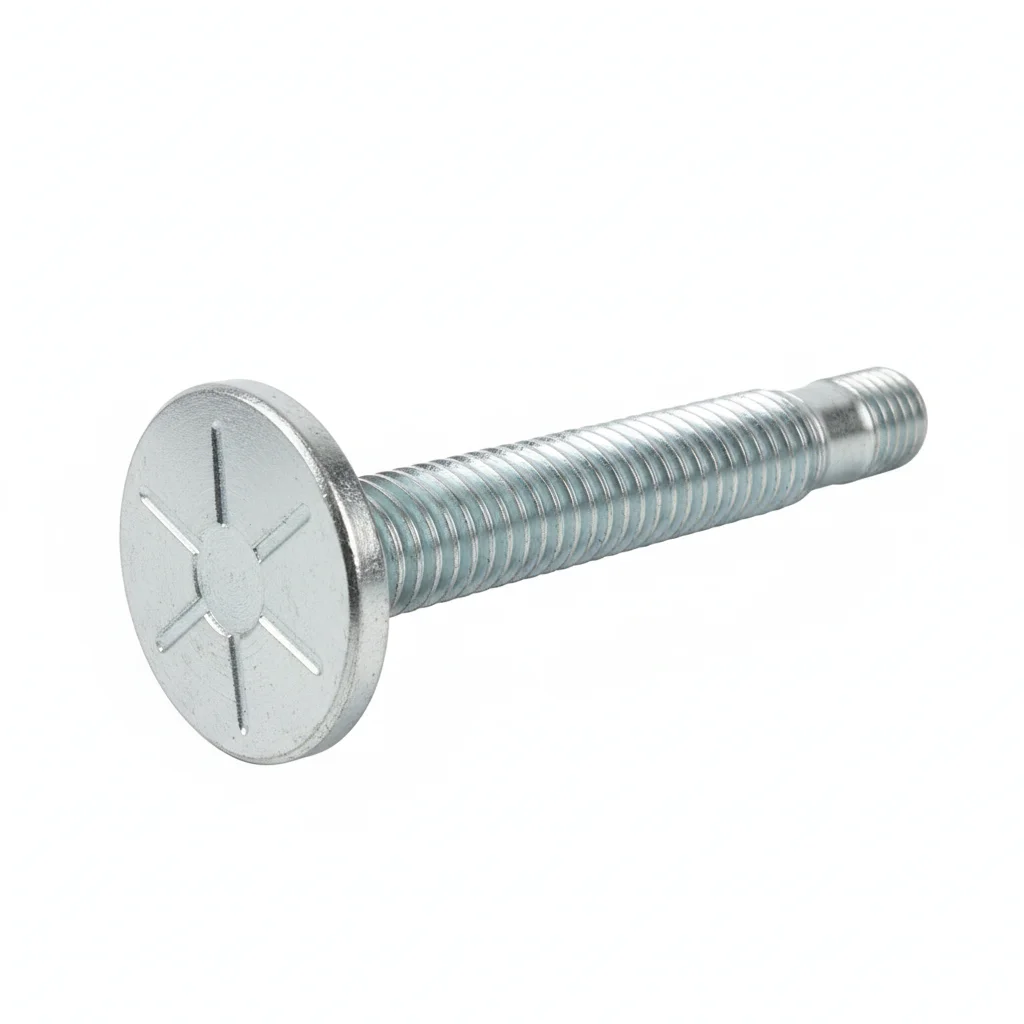
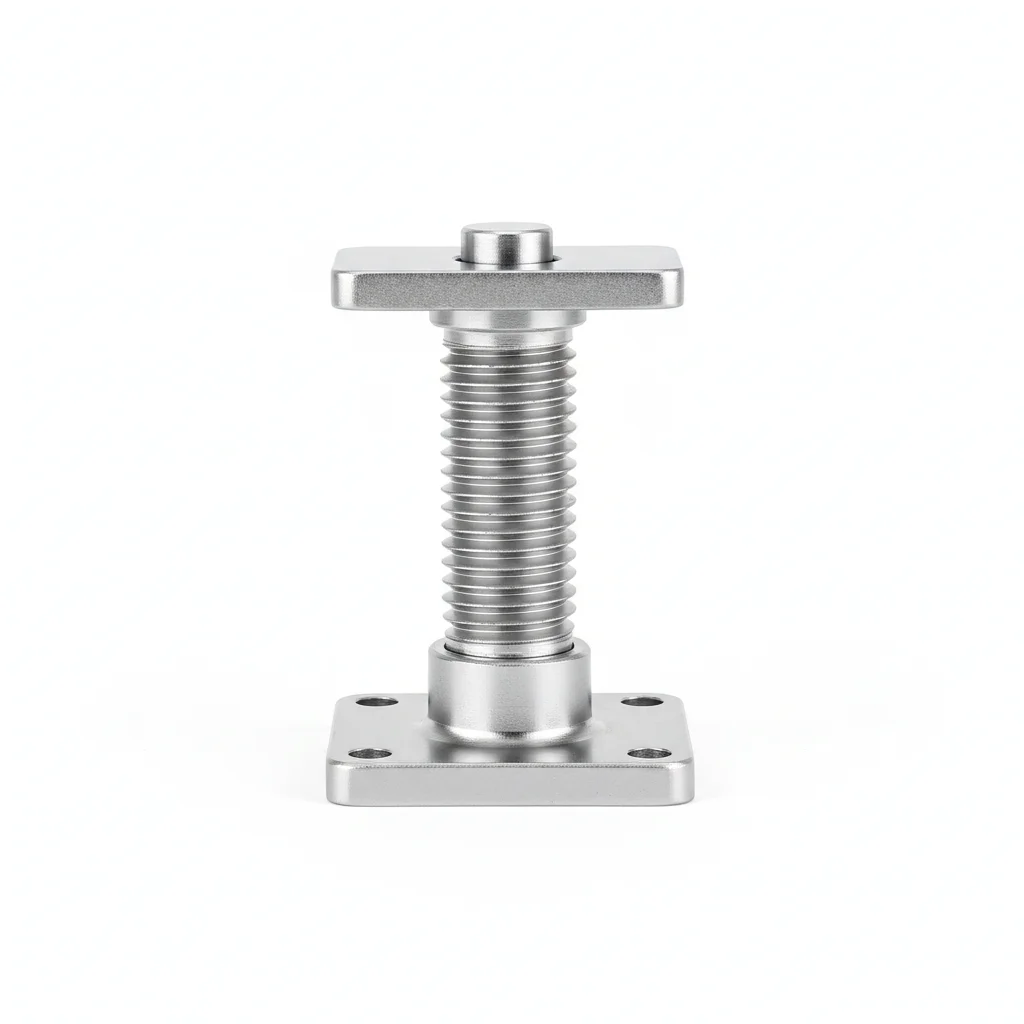
| 滑轨螺栓 | 顶丝 | |
|---|---|---|
| 规格 | M20-M30 | M8-M12 |
| 材质 | 42CrMoA | 304 |
| 等级 | 12.9 | — |
| 用途 | 长距离高张力输送机 | 食品/潮湿环境 |
安装步骤
- 1. 清理张紧滑轨安装面,去除油污、锈迹与毛刺,确保平面度符合要求,滑轨螺栓孔位对齐无错位。
- 2. 选用12.9级42CrMoA滑轨螺栓(M20-M30),检查螺纹无损伤、表面无裂纹,涂适量润滑剂以控制摩擦系数。
- 3. 放置楔形防松垫圈于螺栓头或螺母侧,确保垫圈楔面正确啮合,防止振动下松动。
- 4. 分2-3次对角预紧滑轨螺栓,每次递增扭矩,最终达到设计预紧力(约为屈服强度的70%-80%),使用扭矩扳手并记录实际值。
- 5. 安装轴承座顶丝(M8-M12,304不锈钢),先将轴承外圈推至正确位置,再旋入顶丝施加预紧,注意顶丝端部与轴承外圈接触面清洁。
- 6. 确认张紧行程位置后,锁紧顶丝的防松螺母或涂螺纹锁固胶,并在顶丝头部做好标记线,便于后续检查松动。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 未使用楔形防松垫圈或安装方向错误,直接以普通平垫圈代替。 | 高振动下顶丝与螺栓自松动,滚筒偏移10-20mm,皮带跑偏,甚至疲劳断裂。 | 使用楔形防松垫圈并确保楔面正确啮合,同时按扭矩要求紧固,形成可靠防松。 |
| 顶丝安装时过度旋入,导致轴承外圈变形或卡滞。 | 轴承运转阻力增大、温升异常,顶丝可能因过载而断裂。 | 顶丝旋入至与轴承外圈接触后,施加规定预紧扭矩,避免过度挤压。 |
| 忽略预紧力控制,凭经验拧紧或使用加长杆。 | 预紧力不足导致螺栓承受高应力幅,加速疲劳裂纹萌生;预紧力过大可能造成螺栓拉伸或滑牙。 | 使用扭矩扳手按计算扭矩分步紧固,并记录实际扭矩值,确保预紧力在屈服强度的70%-80%区间。 |
维护
每季度巡检时,使用六角扳手逐一检查顶丝,并用扭矩扳手校验滑轨螺栓预紧力。若发现顶丝松脱(标记线错位或声音异常),立即复紧并检查滚筒轴线是否偏移。对于潮湿或食品环境,304顶丝需检查表面是否有点蚀,一旦发现腐蚀迹象应更换。每季度对滑轨螺栓进行磁粉探伤,重点检查螺纹根部与头杆过渡区,若发现裂纹立即更换。每年测量螺杆直径,若减径超过0.5mm,立即更换。
方案C · 重载/含尘环境
矿山/港口重载含尘环境,粉尘颗粒侵入导致螺纹摩擦系数降低,潮湿含Cl⁻环境可能引发应力腐蚀开裂,需最高防护等级:12.9级42CrMoA滑轨螺栓、316L顶丝、楔形防松垫圈及IP65密封轴承。
| 滑轨螺栓 | 顶丝 | |
|---|---|---|
| 规格 | M20-M30 | M8-M12 |
| 材质 | 42CrMoA | 316L |
| 等级 | 12.9 | — |
| 用途 | 极端工况/最高防护 | 极端工况/最高防护 |
安装步骤
- 1. 彻底清理安装区域,确保滑轨槽内无粉尘、砂粒残留,必要时使用压缩空气吹净,防止颗粒嵌入螺纹。
- 2. 检查滑轨螺栓(M20-M30,12.9级42CrMoA)及316L顶丝,确认无磕碰、无裂纹,螺纹清洁并涂防咬合剂(含二硫化钼)。
- 3. 安装滑轨螺栓,套上楔形防松垫圈,采用分次对角紧固法,按设计预紧力(屈服强度的70%-80%)用扭矩扳手拧紧,并标记螺栓头位置。
- 4. 安装轴承座及IP65密封轴承,将顶丝(316L)旋入至接触轴承外圈,施加规定扭矩,顶丝头部涂螺纹锁固胶(如乐泰242)以防松。
- 5. 对顶丝与螺栓外露部分加装防尘罩(IP6X等级),减少粉尘侵入,同时便于日常观察。
- 6. 进行空载试运行,检查滚筒运转是否平稳、有无异响,确认无松动后投入重载运行。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 未加装防尘罩,任由粉尘堆积在螺纹表面。 | 粉尘嵌入螺纹,降低摩擦系数,顶丝自松动扭矩减小,振动下易退出,滚筒偏移10-20mm,皮带跑偏。 | 加装IP6X防尘罩,并定期清理螺栓区域,保持螺纹清洁。 |
| 在含Cl⁻潮湿环境中使用未经耐蚀处理的普通高强度螺栓(硬度>HRC35)。 | 应力腐蚀开裂风险高,无预警断裂导致滚筒脱落、皮带撕裂。 | 选用316L顶丝或耐蚀涂层螺栓,控制硬度≤HRC33,并采用达克罗涂层,避免氢脆。 |
| 忽视预紧力衰减,长期运行后未及时复紧。 | 预紧力下降超过20%,螺栓承受高应力幅,加速疲劳或应力腐蚀裂纹扩展。 | 定期(每季度或大修窗口)检测预紧力,若下降超过20%立即更换螺栓。 |
维护
每季度巡检时,检查防尘罩完整性,清理外部粉尘,用扭矩扳手校验滑轨螺栓预紧力,若下降超过20%立即更换。检查顶丝标记线,如有松动先复紧,并重新涂螺纹锁固胶。每季度对滑轨螺栓进行磁粉探伤,重点检查螺纹根部与头杆过渡区,若发现裂纹立即更换。每年测量螺杆直径,若减径超过0.5mm,立即更换。在潮湿含Cl⁻环境,每季度检查螺栓表面有无腐蚀斑点,必要时进行应力腐蚀开裂专项检测。每5年更换关键部位螺栓,并记录运行状态。
选型指引
如何根据张紧行程与皮带张力选择方案?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 一般工况:干燥、低振动、Cl⁻浓度<100ppm;滑轨螺栓承受10^6-10^7次循环交变拉伸应力 | A·标准:滑轨螺栓M16-M24(42CrMo,10.9级达克罗)+轴承座顶丝M8-M12(45#钢)+双螺母防松;预紧力为屈服强度的70%-80% | GB/T 3098.1高强度螺栓;ISO 5048输送机设计 |
| 长距离高张力输送机:皮带张力大、振动频率高,顶丝在约5g加速度振动下自松动→滚筒偏移10-20mm、皮带跑偏 | B·大型长距离:滑轨螺栓M20-M30(42CrMoA,12.9级)+顶丝M8-M12(304,食品/潮湿环境)+楔形防松垫圈 | DIN 22101带式输送机设计;GB/T 10595带式输送机;12.9级42CrMoA用于高张力工况 |
| 重载/含尘环境(矿山/港口):粉尘颗粒侵入使螺纹摩擦系数降低,潮湿含Cl⁻(<100ppm)可能引发应力腐蚀开裂 | 方案C·重载/含尘:滑轨螺栓M20-M30(42CrMoA,12.9级)+顶丝M8-M12(316L)+楔形防松垫圈+IP65密封轴承 | GB/T 10595带式输送机;ISO 5048输送机设计;潮湿含Cl⁻环境按耐蚀性选材 |
| 高周疲劳或应力腐蚀风险:交变拉伸应力10^6-10^7次循环、潮湿含Cl⁻环境、硬度>HRC35的高强螺栓 | 10.9级高强螺栓控制表面缺陷+每3个月磁粉探伤关键部位;耐蚀场景选17-4PH(硬度≤HRC33)+达克罗涂层,每5年更换,预紧力下降超20%立即更换 | GB/T 3098.1;预紧力设计为屈服强度的70%-80% |
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题
常见问题
相关阅读