风险审计 // 工程诊断
采购避坑指南
"行车轨道松了不止是轨道跳——车轮啃轨,换一对车轮够你紧十年螺栓。"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
压轨器螺栓被震松导致轨道偏移——跑轨脱轨
[✅] Yaxiio 整改措施
风险-02
夹板螺栓疲劳剪断致轨道接头错台——行车冲击
[✅] Yaxiio 整改措施
风险-03
底座焊缝疲劳开裂致轨道倾覆——整段轨道报废
[✅] Yaxiio 整改措施
"轨道压轨器每月必须巡检扭矩——行车一天过几百次,螺栓不松才怪。轨道跳了不修,下一步就是车轮啃轨,一副车轮几千块。"
工况差异
轨道紧固件失效链与采购检查点
轨道紧固件失效往往不是单一原因,而是预紧力衰减、疲劳、腐蚀的叠加。最容易被忽视的是:压轨器螺栓的预紧力在振动下快速衰减,而日常巡检难以发现。以下检查点帮助采购和验收时锁定关键参数。
判断要点
- 1压轨器螺栓:初始预紧力需按设计值,振动频率0.5-2Hz下预紧力衰减至70%以下需更换或加装防松垫圈。
- 2夹板螺栓:承受弯曲与剪切复合载荷,需选用12.9级并控制应力集中,避免疲劳断裂。
- 3底座焊缝:循环弯曲应力下裂纹扩展,需定期探伤,裂纹深度超过阈值时修复。
- 4重级/特重级工况:必须加装楔形防松垫圈(M20-M24)和弹性垫板螺栓(M16,合金钢+碟簧),补偿热胀与减震。
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 预紧力衰减 | 初始预紧力按设计值,振动后可能降至70%以下,导致夹紧力不足 | 要求供应商提供预紧力衰减测试报告,或指定楔形防松垫圈 |
| 疲劳强度 | 夹板螺栓承受复合载荷,疲劳断裂引发错台 | 明确12.9级,要求疲劳试验数据 |
| 焊缝质量 | 焊缝根部裂纹扩展,隐蔽且危险 | 规定焊缝探伤(UT/MT)频率和验收标准 |
| 防松措施 | 普通垫圈无法抵抗振动松脱,重级工况必须防松 | 指定楔形防松垫圈(M20-M24)或类似锁紧方案 |
以上数据基于本页工况描述,具体项目需按GB/T 10183、GB 50017等标准确认验收边界。
证据等级: 基于本页工况与产品信息
行业技术参考
吊车梁疲劳载荷三分量:竖向、横向与制动各按什么口径算
吊车梁-轨道系统的疲劳分析,载荷不是一股脑全满值:竖向轮压、横向侧向力、纵向制动力各有口径,取错会把疲劳寿命算高或算低。设计、验收、复算都按这一套取数。
| 载荷分量 | 进入疲劳分析的取值 | 紧固件/连接的落点 |
|---|---|---|
| 竖向轮压 | 计入冲击系数 1.25 | 桥式吊车每次通过都是一次载荷循环;轮压经轨道传至压轨器/钩头螺栓,形成反复拉拽 |
| 横向侧向力 | 取满值 50% 进疲劳分析 | 单个压轨器承担一个轮的全部水平力——选型按竖向轮压 15% 估算 |
| 纵向制动力 | 按 AISE TR13 口径 | 纵向力落在轨道-吊车梁连接上;压轨器/钩头螺栓须定期检查维护,防窜动致松动或拉长 |
「侧向力按竖向轮压 15% 估算」为量级估计;冲击系数 1.25 与侧向力取满值 50% 为 AISE TR13 疲劳分析基准。
行业技术参考
压轨器螺栓分档:8.8 与 10.9 的横向承载对照
选型先粗算横向需求:单个压轨器承担一个轮的全部水平力,可按竖向轮压的 15% 估算(Gantrail 选型口径)——算出需求再对照承载分档,而不是一律上高强度。
| 强度等级 | 定位 | 单夹横向承载(Gantrail 螺栓型压轨器全系) | 选型口径 |
|---|---|---|---|
| 8.8 级 | 经济默认档 | 21–250 kN | 横向需求不大时起步档;按 15% 轮压粗算结果对表 |
| 10.9 级 | 提升横向承载档 | 30–300 kN | 重级或横向需求大时升级;同型号压轨器以等级换承载 |
「侧向力按轮压 15% 估算」为量级估计;单夹横向承载 21-250 kN(8.8)/30-300 kN(10.9)为 Gantrail 全系产品数据。
行业技术参考
轨道纵向窜动:压轨器螺栓从拉长到啃轨的正反馈链
桥式吊车每次通过都是一次载荷循环;轨道相对吊车梁的纵向窜动(轨道爬行),让压轨器/钩头螺栓从夹紧件变成被反复拉拽的疲劳件。顺着这条链走,每一环都有检查点。
- 1起点·纵向窜动:轨道相对吊车梁产生纵向窜动(轨道爬行)——压轨器/钩头螺栓开始被反复拉拽
- 2松动或拉长:窜动使压轨器/钩头螺栓松动或被拉长(elongate)——夹紧力下降,轨道约束减弱
- 3错位与啃轨:夹紧力不足→轨道横向错位、轨距变化→车轮啃轨(轮缘磨轨侧)
- 4正反馈加速:啃轨使轮压分布恶化→窜动与冲击加剧→更多压轨器/钩头螺栓受损——链条自我加速
- 5拦截点:AISC 期刊明确带钩头螺栓的吊车走道必须定期检查维护——巡检盯松动、拉长与轨道爬行
本槽未使用量级估计数字。
行业技术参考
吊车轨道紧固件的疲劳账:90 万次循环与 17-24 年
轨道紧固件为什么按疲劳设计、为什么必须巡检——先把账算清楚:一个工况下 30 年约 90 万次循环,应力幅加 25%,寿命减一半。
疲劳分析算例按 100 次/天 × 300 天/年 × 30 年 ≈ 90 万次循环——桥式吊车每次通过都是一次载荷循环。数字感:应力幅 +25% → 疲劳寿命 -50%(S-N 曲线斜率 m≈3),所以竖向轮压冲击系数 1.25 的取值不是小题大做。历史教训:1960 年代起焊接吊车梁疲劳失效显著多于铆接梁,裂纹多起于上翼缘-腹板角焊缝与加劲肋焊缝,部分梁服役仅 2~15 年;吊车梁属非冗余传力路径,单根断裂即可能垮塌。升级案例:300t 钢水包吊车升级 400t(1940 年铆接梁),Miner 法算得升级后剩余疲劳寿命 17-24 年——不是换代,是算出来的剩余寿命。落到紧固件:轨道纵向窜动使压轨器/钩头螺栓松动或拉长,这个连接是厂房产线里必须定期检查维护的少数例外。
「90 万次循环」与「17-24 年剩余寿命」为算例/评估量级估计,实际值随作业制度与结构历史变化。
行业技术参考
吊车轨道联结的依据:图集 23G525 与荷载口径 AISE TR13
吊车轨道联结件询价与验收,先对两份依据:联结构造看标准图集,疲劳荷载口径看行业指南。仅导航,不复刻条款。
23G525 与 AISE TR13 为公开标准文献,仅列标准号与适用范围作采购导航,不复刻原文条款;具体验收数值以标准现行条文为准。本槽未使用量级估计数字。
行业技术参考
吊车轨道巡检对号:四类现场问题谱
主体框架摩擦型节点终拧验收后无计划维护项,吊车梁轨道系统是例外——压轨器/钩头螺栓需定期巡检复紧。AISC 期刊明确带钩头螺栓的吊车走道必须定期检查维护。巡检按四类现场问题谱对号。
- 基础沉降:轨道标高与轨距渐变——复查支承区域压轨器夹紧状态(沉降是 Gantrail 现场问题谱第一位)
- 不均匀磨损与错位:轨头磨损、接头错位——量轨距、查接头连接状态
- 轨道爬行:轨道相对吊车梁纵向窜动——查压轨器/钩头螺栓松动或拉长,复紧或更换
- 环境侵蚀:腐蚀侵蚀螺栓与连接——查镀层与锈蚀,别等松动才暴露问题
本槽未使用量级估计数字。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · A·标准起重机轨道 | B · B·重级/特重级起重机 | C · 方案C · 沿海/抗震加强型 | |
|---|---|---|---|
| 1. 压轨器螺栓 | |||
| 规格 | M20-M24 | M20-M24 | M20-M24 |
| 材质 | 42CrMo | 碳钢淬火+达克罗 | 碳钢淬火+达克罗 |
| 等级 | 10.9级达克罗 | 达克罗 | 达克罗 |
| 2. 夹板螺栓 | |||
| 规格 | M20-M24 | M16 | M16 |
| 材质 | 42CrMoA | 合金钢+碟簧 | 合金钢+碟簧 |
| 等级 | 12.9级 | 10.9级 | 10.9级 |
选型指引
如何根据中级以下选择方案?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 中级以下(含中级)工作级别的桥式起重机轨道 | 方案A · 标准起重机轨道:压轨器螺栓 M20-M24(42CrMo,10.9级达克罗)+ 夹板螺栓 M20-M24(42CrMoA,12.9级),预紧力按设计值控制 | GB/T 10183 轨道安装公差 |
| 重级/特重级起重机运行工况(振动频率0.5-2Hz) | 方案B · 重级/特重级:A方案基础上加装楔形防松垫圈(M20-M24,碳钢淬火+达克罗)+ 弹性垫板螺栓(M16,合金钢+碟簧,10.9级) | GB/T 10183;轨道横向位移允许≤2mm,接头错台高差需避免>3mm |
| C5腐蚀环境/8度抗震设防(沿海/抗震加强型) | 方案C · 沿海/抗震加强型:全系达克罗+304不锈钢+楔形防松垫圈;楔形防松垫圈(M20-M24,碳钢淬火+达克罗)+ 弹性垫板螺栓(M16,合金钢+碟簧,10.9级) | GB/T 10183、GB 50017;轨道横向位移允许≤2mm,接头错台需≤3mm |
A·标准起重机轨道
本方案适用于中级以下(含中级)工作级别的桥式起重机轨道,压轨器螺栓选用M20-M24、42CrMo材质、10.9级达克罗处理,夹板螺栓选用M20-M24、42CrMoA材质、12.9级,满足GB/T 10183轨道安装公差要求,预紧力按设计值控制。
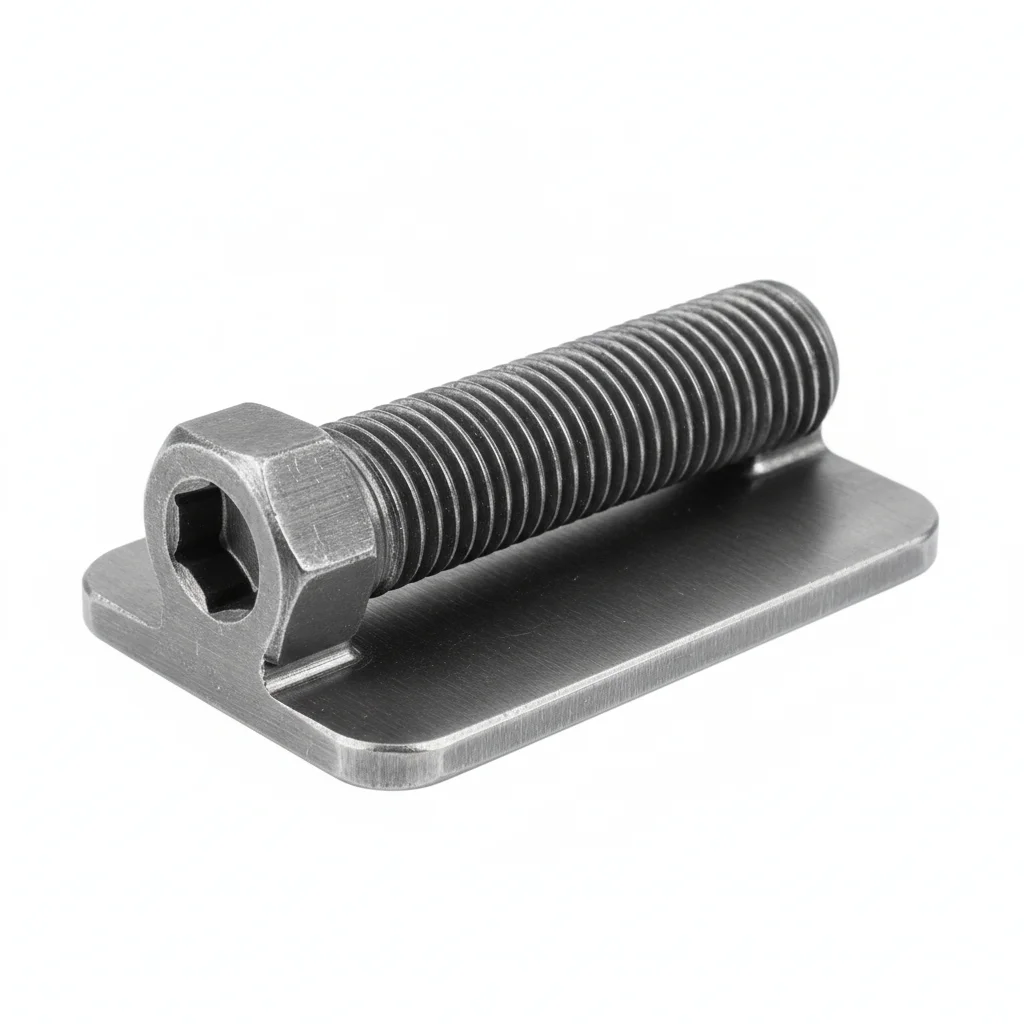
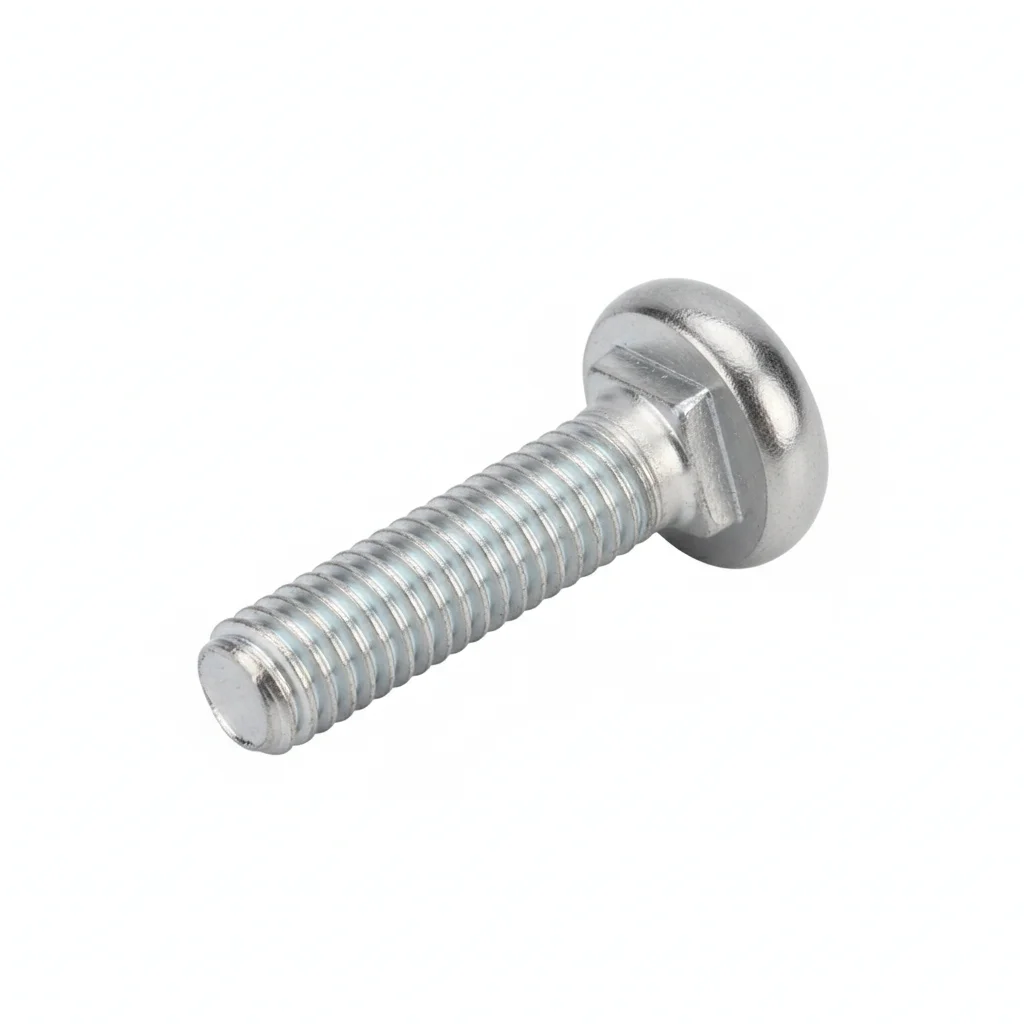
| 压轨器螺栓 | 夹板螺栓 | |
|---|---|---|
| 规格 | M20-M24 | M20-M24 |
| 材质 | 42CrMo | 42CrMoA |
| 等级 | 10.9级达克罗 | 12.9级 |
| 用途 | 压轨器与吊车梁连接 | 轨道接头夹板 |
安装步骤
- 1. 轨道铺设前,检查吊车梁上翼缘表面平整度,清除油污、锈迹和焊渣,确保压轨器底座与梁面贴合紧密。按设计图纸定位压轨器间距,预放M20-M24压轨器螺栓,注意螺栓孔对中,避免强行敲击入位。
- 2. 安装压轨器时,采用扭矩扳手分2-3次对称紧固10.9级螺栓,最终扭矩按设计值(如M22约500-600Nm)控制,确保初始预紧力不小于200kN,紧固后检查轨道横向位移,允许偏移≤2mm。
- 3. 安装夹板螺栓前,调整轨道接头间隙至≤0.5mm,采用斜楔垫圈消除间隙,使用12.9级全螺纹紧配螺栓,避免螺纹处于剪切面,紧固时预紧力达屈服点的80%,并涂抹防松胶(如乐泰243)以防微动磨损。
- 4. 对于底座焊缝,采用全熔透坡口焊缝,焊条E5015,焊接后对焊缝进行超声波检测(UT)100%筛查,确保无裂纹、未熔合等缺陷,合格后方可承载。
- 5. 轨道安装完成后,进行空载试运行,检查轨道直线度、轨面标高和接头错台(高差≤3mm),复拧所有螺栓至设计扭矩,并做标记,便于后续巡检。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 安装时未使用扭矩扳手,凭经验紧固,导致各螺栓预紧力不均,部分螺栓初始预紧力达不到200kN。 | 在0.5-2Hz振动频率下,预紧力衰减加速,1000次循环内可能降至70%以下,压轨器夹紧力不足,轨道横向位移超限(>2mm),引发跑轨脱轨。 | 使用扭矩扳手按设计值(M22约500-600Nm)分次对称紧固,并定期复拧,确保初始预紧力达标。 |
| 夹板螺栓选用普通螺栓,螺纹部分位于剪切面,或未控制接头间隙。 | 螺栓在弯曲与剪切复合载荷下产生应力集中,应力幅≥80MPa时循环次数Nf≤10^5,易发生疲劳剪断,导致接头错台(高差>3mm),加剧车轮冲击。 | 选用12.9级全螺纹紧配螺栓(如GB/T 1231-2024大六角头),避免螺纹在剪切面,并用斜楔垫圈调整接头间隙至≤0.5mm。 |
| 压轨器螺栓松动后直接焊死,或忽视底座焊缝的疲劳裂纹。 | 焊接破坏钢轨热处理状态,热影响区变脆,且钢轨为易损件(寿命5-10年)需更换,焊死不可拆卸;底座焊缝裂纹扩展(深度≥3mm时扩展速率0.1mm/千次)可导致轨道倾覆。 | 不得焊死,应更换或加装防松垫圈;对底座焊缝定期进行UT探伤,发现裂纹及时修复,并加装弹性垫板降低应力幅。 |
维护
日常巡检:每月检查压轨器螺栓扭矩,采用扭矩扳手抽检,若预紧力衰减至70%以下(初始≥200kN),需复拧或更换防松垫圈。新安装后3个月内每月检查(快速沉降期),稳定后每季度检查轨道间距、轨面标高、接头错台(高差≤3mm),测量工具用钢直尺+激光测距仪。每年检查夹板螺栓的疲劳状况,重点观察接头区域有无裂纹,必要时进行超声波探伤。底座焊缝每季度进行目视检查,怀疑裂纹时进行UT探伤,发现裂纹深度≥3mm立即修复。压轨器下方弹性垫板每2年更换一次,防止垫板硬化后冲击力直接传递给螺栓。轨道横向位移允许≤2mm,超限时调整压轨器。所有紧固件按GB/T 10183和GB 50017标准执行,更换螺栓时确保材质和等级一致(压轨器螺栓10.9级,夹板螺栓12.9级)。
B·重级/特重级起重机
重级/特重级起重机运行工况,振动频率0.5-2Hz,需满足GB/T 10183轨道安装公差,轨道横向位移允许≤2mm,接头错台高差需避免>3mm。
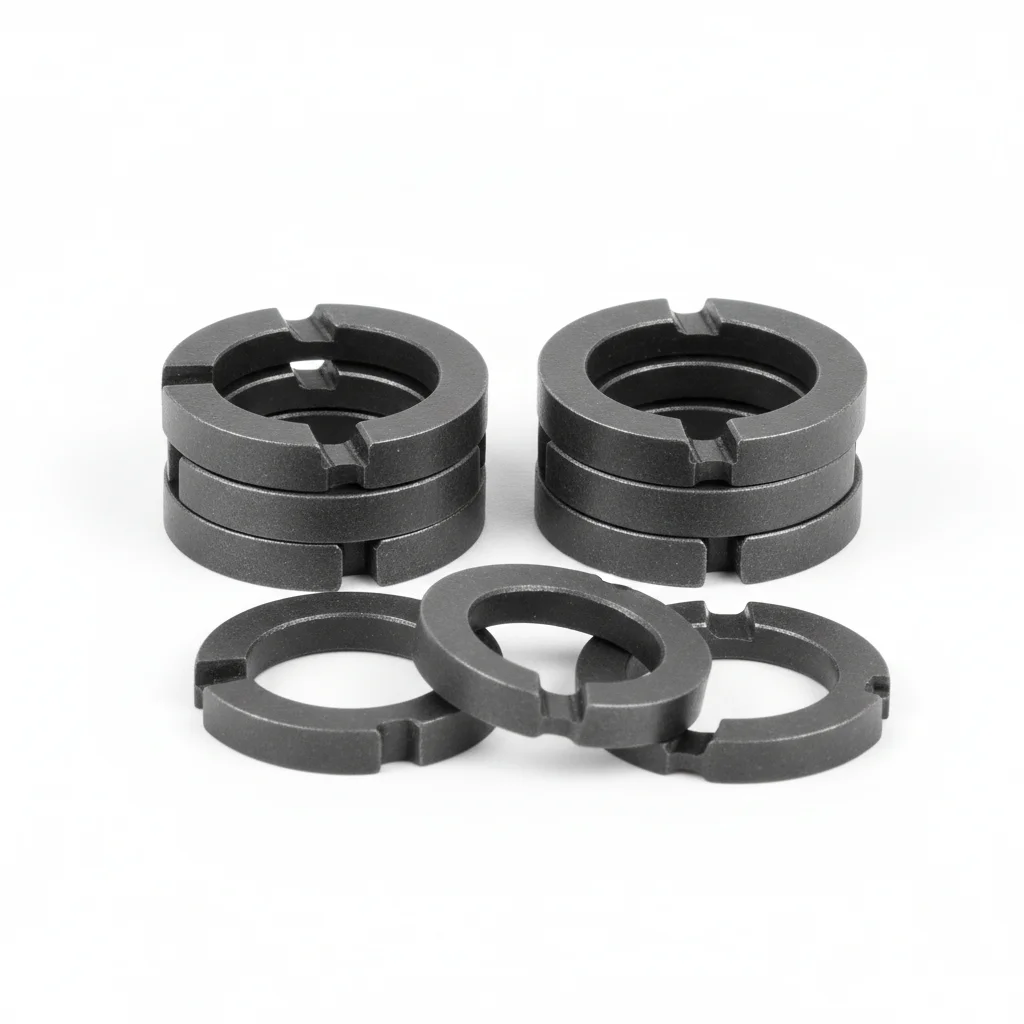
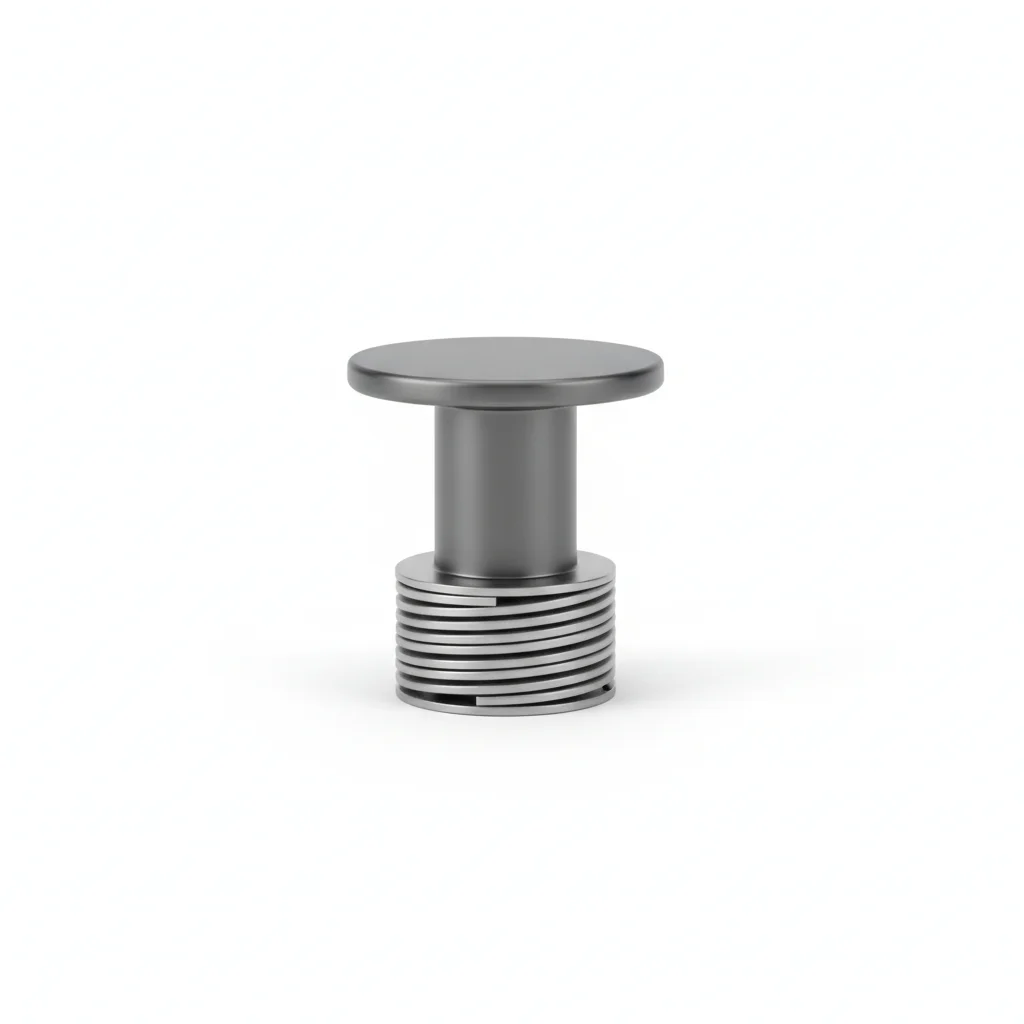
| 楔形防松垫圈(M20-M24) | 弹性垫板螺栓 | |
|---|---|---|
| 规格 | M20-M24 | M16 |
| 材质 | 碳钢淬火+达克罗 | 合金钢+碟簧 |
| 等级 | 达克罗 | 10.9级 |
| 用途 | 所有压轨器螺栓防松 | 减震+补偿热胀 |
安装步骤
- 安装前检查轨道接头间隙,确保≤0.5mm,若间隙超差需使用斜楔垫圈调整,避免冲击载荷。
- 将压轨器螺栓(M20-M24)穿入压轨器与吊车梁连接孔,在螺栓头侧放置楔形防松垫圈(M20-M24),确保垫圈楔形面相互咬合。
- 使用扭矩扳手分2-3次对角预紧,M22螺栓最终扭矩控制在500-600Nm,使预紧力达到设计值(初始预紧力≥200kN),并确保预紧力衰减不低于70%。
- 在弹性垫板螺栓(M16,合金钢+碟簧)安装位置,先放置橡胶-金属复合垫板(厚度10mm)以减震和补偿热胀,然后穿入螺栓并拧紧。
- 所有螺栓紧固后,用扭矩扳手复核扭矩,并检查轨道横向位移不超过2mm,接头错台高差不大于3mm。
- 安装完成后,在螺栓头和垫圈处做防松标记线,便于日常巡检观察松动迹象。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 只用力矩扳手一次拧紧,未分次对角预紧,导致各螺栓预紧力不均。 | 预紧力分布不均,轨道受力不均,在起重机反复碾压下局部螺栓更快松动,轨道横向位移可能超限(>2mm)。 | 采用分2-3次对角预紧,每次按顺序均匀增加扭矩,确保所有螺栓预紧力一致,达到设计值。 |
| 忽略楔形防松垫圈的安装方向,随意放置。 | 垫圈无法发挥楔形锁紧作用,螺栓在振动(0.5-2Hz)下预紧力快速衰减,导致压轨器夹紧力不足。 | 确保楔形垫圈成对使用,楔形面相对并咬合,安装时确认方向正确,以提供机械锁紧。 |
| 弹性垫板螺栓(M16)未使用扭矩扳手,凭感觉拧紧。 | 扭矩不足或过大,碟簧无法提供持续弹性补偿,热胀冷缩时螺栓松动或垫板损坏,影响减震效果。 | 使用扭矩扳手按设计扭矩拧紧,确保碟簧压缩量合理,定期检查弹性垫板状态。 |
维护
在重级/特重级工况下,压轨器螺栓需每月巡检扭矩,用扭矩扳手检查并复拧至规定值(M22:500-600Nm),观察防松标记线是否错位。每季度检查轨道间距、轨面标高和接头错台,确保横向位移≤2mm、错台高差≤3mm。弹性垫板螺栓(M16)的复合垫板需每2年更换一次,防止垫板硬化后冲击力直接传递给螺栓。若发现预紧力衰减至70%以下,应更换楔形防松垫圈或螺栓。
方案C · 沿海/抗震加强型
C5腐蚀环境与8度抗震设防工况,需满足GB/T 10183和GB 50017标准,轨道横向位移允许≤2mm,接头错台需≤3mm,采用全系达克罗+304不锈钢+楔形防松垫圈。
| 楔形防松垫圈(M20-M24) | 弹性垫板螺栓 | |
|---|---|---|
| 规格 | M20-M24 | M16 |
| 材质 | 碳钢淬火+达克罗 | 合金钢+碟簧 |
| 等级 | 达克罗 | 10.9级 |
| 用途 | 极端工况/最高防护 | 极端工况/最高防护 |
安装步骤
- 对于沿海腐蚀环境,所有螺栓、垫圈、螺母必须采用达克罗或304不锈钢材质,安装前检查表面无损伤,确保防腐层完整。
- 压轨器螺栓(M20-M24)安装时,在螺栓头侧放置楔形防松垫圈(碳钢淬火+达克罗),确保楔形面咬合,以提供最高等级防松。
- 使用扭矩扳手分次对角紧固,M22螺栓扭矩控制在500-600Nm,达到初始预紧力≥200kN,确保预紧力衰减不低于70%。
- 弹性垫板螺栓(M16,合金钢+碟簧)安装时,在弹性垫板下放置橡胶-金属复合垫板(厚度10mm),并采用304不锈钢垫圈,以增强防腐和减震。
- 对于抗震设防区域,在轨道接头处采用斜楔垫圈调整间隙(≤0.5mm),并涂抹防松胶(如乐泰243)辅助锁紧。
- 安装完成后,对底座焊缝进行100%超声波检测(UT),确保无裂纹缺陷,并检查轨道横向位移≤2mm、错台高差≤3mm。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 在沿海腐蚀环境使用普通镀锌螺栓,未采用达克罗或304不锈钢。 | 螺栓在C5腐蚀环境下快速锈蚀,预紧力衰减加速,轨道固定失效,引发倾覆风险。 | 全系采用达克罗处理或304不锈钢材质,确保盐雾防护等级≥480h,延长使用寿命。 |
| 漏装楔形防松垫圈或安装方向错误。 | 在8度抗震设防下,振动更剧烈,螺栓易松动,轨道位移超限(>2mm),可能导致脱轨。 | 必须安装楔形防松垫圈,并确认楔形面正确咬合,提供机械锁紧。 |
| 安装后未进行焊缝探伤或探伤比例不足。 | 隐蔽裂纹未被发现,在循环应力下扩展,导致轨道倾覆,造成整段轨道报废。 | 对底座焊缝进行100%超声波检测(UT),确保焊缝质量符合标准。 |
维护
在沿海腐蚀和抗震设防工况下,每季度检查轨道间距、轨面标高和接头错台,确保横向位移≤2mm、错台高差≤3mm。每月巡检压轨器螺栓扭矩,使用扭矩扳手复拧至规定值(M22:500-600Nm),并检查楔形防松垫圈是否完好。每年对底座焊缝进行超声波探伤(UT),重点检查焊缝根部裂纹。弹性垫板螺栓的复合垫板每2年更换一次,防止老化失效。若发现螺栓或垫圈有锈蚀,应立即更换为达克罗或304不锈钢件。
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题