
风险审计 // 工程诊断
采购避坑指南
"风门五金失效的代价,往往在紧急时刻才暴露。"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
风门机械闭锁器长期不动作导致锈死
[✅] Yaxiio 整改措施
风险-02
铰链积灰磨损导致密封失效漏风
[✅] Yaxiio 整改措施
风险-03
密封件老化脆裂导致正压泄漏
[✅] Yaxiio 整改措施
工况差异
风门五金选型中易忽略的工程差异
风门五金选型常只关注材质和承重,但实际失效多源于密封件与闭锁机构的工况匹配。低风压干燥巷道用EPDM密封即可,但潮湿或含硫环境需氟橡胶或陶瓷复合密封;闭锁器长期不动作易锈死,需根据操作频率选择机械或液压/气动锁紧。
判断要点
- 1铰链承重:方案A≥200kg,方案B≥500kg,方案C≥1000kg;选型不足导致门体下垂、密封失效。
- 2密封材料:EPDM耐温-40~120°C,氟橡胶耐酸耐温200°C,陶瓷复合耐压10kPa;错误选型导致泄漏超标。
- 3闭锁方式:机械连杆互锁成本低但易锈死;液压/气动锁紧响应快但需维护;PLC控制适合高风压场景。
- 4维护周期:方案A每6个月检查,方案B每3年拆卸检查,方案C每5年更换关键件;忽视维护导致寿命缩短。
- 5防腐涂层:方案A热浸镀锌≥55μm,方案B加环氧富锌底漆,方案C Inconel 625;腐蚀环境升级需对应涂层。
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 风压等级 | 决定铰链承重和密封耐压需求,选型错误导致漏风或结构失效 | 明确风压范围(<1kPa / 1-3kPa / >3kPa)及对应方案 |
| 腐蚀环境 | 影响五金件腐蚀速率,C3/C4/C5-M对应不同防腐要求 | 按ISO 12944-2标注腐蚀等级,选择热浸镀锌或特种合金 |
| 操作频率 | 频繁启闭加速铰链磨损,闭锁器长期不动作易锈死 | 注明日均操作次数,选择机械或液压闭锁,并制定润滑周期 |
| 密封材料 | EPDM、FKM、陶瓷复合耐温耐压不同,错误选型导致泄漏超标 | 根据介质温度、化学腐蚀性选择密封材料,并确认压缩永久变形率 |
| 维护周期 | 不同方案维护要求不同,忽视维护导致寿命缩短和突发故障 | 在CMMS中设定检查周期(6个月/3年/5年)并记录扭矩和腐蚀数据 |
以上数据基于页面已有方案,实际选型需结合矿井具体工况和标准要求。
证据等级: 基于本页工况与产品信息
行业技术参考
联锁风门:位置、数量与无恙检查的法规口径
风门五金的上层约束是法规:位于进回风联络巷的联锁风门,位置、道数与日常完好检查都有明文,其余才是方案可以选的空间。按这张表逐项对,先过法规关。
| 检查项 | 法规/管理要求 |
|---|---|
| 设置位置 | 进回风联络巷(分隔进风流与回风流) |
| 正向联锁风门 | 不少于 2 道 |
| 反向风门 | 不少于 2 道;或 2 道兼具正反向功能的联锁风门 |
| 完好检查 | 日常完好检查 |
| 失效后果 | 联锁失效 → 风流短路 → 工作面无风 → 瓦斯积聚 |
| 五金规格标准 | 无专用产品标准(限位/支架螺栓规格=缺口)——按矿方作业规程/通风计划验收 |
位置与道数出自《煤矿安全规程》第一百六十五条(2025 版,2026-02-01 施行):进回风联络巷必须安设不少于 2 道正向联锁风门和 2 道反向风门(或 2 道兼具正反向功能的联锁风门)[^1];「日常完好检查」与「限位/支架螺栓具体规格=缺口」出自 §五 场景表[^1];美国侧按 30 CFR 75.370 通风计划批准制,计划内规格即采购规格(§四);「无统一商业规格书、选型在作业规程层面」按 §四[^19][^20]。只引公开法规条文与标准号,不复刻产品标准表格数据。
行业技术参考
闭锁器锈死,风流是怎么一步步短路的
两道门靠联锁连杆保证至少一道常闭——闭锁件一旦锈死,危害不只是门打不开,而是风流短路。链条按因果排,日常检查也按这个顺序看。
- 1联锁连杆/限位件长期不动作——潮湿+粉尘的巷道里,机械互锁件可能数月不被操作一次,摩擦面开始锈蚀黏连
- 2金属件锈蚀卡滞——井下防腐管理口径是螺栓/螺母/垫圈镀锌或镀锡(防爆电气管理要求),镀层一破,卡滞加剧
- 3一道风门卡死在开启位——两道门同时成为通路,进回风流短路
- 4风流短路 → 工作面有效风量下降 → 瓦斯稀释失效 → 积聚,形成通风安全事件
- 5防线:日常完好检查 + 按矿方作业规程的测试开合节奏(无统一规格书);一线现实是风门状态实时改变全矿工况点、VOD 系统会被人员破坏——可靠性来自日常管理,不来自一次安装
机理链与后果链(联锁失效→风流短路→工作面无风→瓦斯积聚)按 §二 FM-7,方向与《煤矿安全规程》§165 联锁逻辑一致[^1];井下金属件防腐管理口径(螺栓螺母垫圈镀锌或镀锡,防爆电气要求)与「风门开闭形成压力脉动」按 §一[^21][^11];「风门开闭实时改全矿工况点、VOD 会被人员破坏、通风技术员/工程师过劳」为 Reddit 一线社区来源(置信度中)[^22];「日常完好检查」「无统一规格书、选型在作业规程层面」按 §五/§四[^19][^20]。闭锁器具体规格或扭矩未写出(无公开来源=登记缺口)。
行业技术参考
风门五金验收:无专标,就以作业规程为准
风门是通风设施,五金是它的从属件——验收依据往往不是一张产品标准,而是矿方作业规程与通风计划。四条把边界和依据讲清。
- 供应范围内:风门支架与限位件、闭锁/铰链连接件、配套紧固螺栓——归属全品类高强度紧固件边界
- 不在范围内:风门门体不是紧固件——隔爆/风门门体属结构与非金属件,别当五金询价
- 无公开专用规格:限位开关支架螺栓的具体规格无外部证据(登记缺口)——没有「行业统一规格」可抄,按矿方作业规程列明工况与点位
- 验收依据:美国 30 CFR 75.370 要求通风计划经批准、计划内的规格即采购规格;中系选型在作业规程层面确定,无统一商业规格书
供应边界「能做——风门支架与限位件;不能做——风门门体」按 §五 边界[^1];限位/支架螺栓规格缺口按 §二 FM-7[^1];美国法规即规格书(30 CFR 75.370 通风计划批准制)与中系作业规程层面选型按 §四[^10][^19][^20]。不给出具体螺栓规格或扭矩(无一公开来源=登记缺口)。
行业技术参考
风门压差先拿风机工况点说话
风门两侧压差不是随手定个挡位——它由通风系统在该处的实际工况决定。询单要把风机工况点附上。
主流掘进对旋局扇(№5.6–№7.1,2×11–2×45kW)全压约 400–6700Pa;全系 FBD 22 个机号全压 172–8600Pa;大功率机组长距离送风时,风筒内静压可达 5000–8000Pa。风门两侧压差不会超过所在系统能提供的全压(量级估计),并随主扇工况与风门开闭浮动。下单别只写「低/中/高风压」,把风机型号与工况点、送风线路长度和弯头数附上,让供应商按实际系统核算。
全压/静压数值按 §一 正压脉动谱[^11][^2]:主流掘进机号(№5.6–№7.1)全压约 400–6700Pa、全系 FBD 22 机号 172–8600Pa、大功率长距筒内静压 5000–8000Pa(对 L1 旧稿 1000–3000Pa 的修正值)。「风门压差 ≤ 系统全压」为**量级估计**(场景推导,非实测/法规值,已在正文标注);<1kPa / 1-3kPa / >3kPa 式分档无 KB 直接依据,不作为额定事实搬入,仅作现场核算的参照刻度。
行业技术参考
风门五金的可靠性,一半藏在维护组织里
风门五金装上去只是开始——这门生意靠通风响应组织的日常执行。四条对齐,别把可靠性押在一次安装上。
- 从属件定位:风门联锁失效本质是「设施失效」、紧固件只是其中一环——五金选对不等于联锁一定可靠
- 完好检查节奏:进回风联络巷风门按日常完好检查(场景表口径),同一井下维护体系还要求每日巡检接头卡箍/胶带密封牢固与接头松动——巡检节奏写进运维协议
- 组织现实:风门开闭、设备在斜坡道移动实时改变全矿通风工况点;VOD(按需通风)系统会被人员破坏——一线执行与巡检纪律决定五金件的真实有效性
- 询单动作:把操作频率(日均开闭次数)、巡检与测试节奏、腐蚀环境等级写进询价与运维协议;选型无统一规格、由矿方作业规程确定——按现场工况对齐,比抄别的矿的清单可靠
「从属件」定位与失效后果按 §二 FM-7[^1];「日常完好检查」按 §五 场景表[^1];「每日巡检接头/卡箍/胶带密封与接头松动」为风筒厂家维护指南口径[^21],此处按同一井下维护纪律引用;「风门开闭实时改工况点、VOD 被破坏、通风技术员/工程师过劳」为 Reddit 社区来源(置信度中)[^22];「无统一规格书、选型在作业规程层面」按 §四[^19][^20]。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · 方案A · 304不锈钢标准型通风门五金件 | B · 方案B · Q235B加强型通风门五金件 | C · 方案C · 特种合金极端型通风门五金件 | |
|---|---|---|---|
| 1. 重型铰链 | |||
| 规格 | 承载能力≥200kg,304不锈钢精密铸造 | 承载能力≥500kg,Q235B锻造+热浸镀锌 | 承载能力≥1000kg,Inconel 625锻造 |
| 材质 | 304不锈钢 | Q235B | — |
| 表面处理 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 |
| 2. 机械锁 | |||
| 规格 | 联动互锁,Q235B热浸镀锌 | 双缸同步互锁,响应时间<2s | PLC控制+位置传感器,自动互锁 |
| 材质 | Q235B | — | — |
| 表面处理 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 |
| 3. 密封条 | |||
| 规格 | D形截面,邵氏硬度60A,耐温-40~120°C | P形截面,FKM材料耐酸,耐温200°C | Al2O3陶瓷芯+FFKM包覆,耐压10kPa |
| 材质 | EPDM橡胶 | EPDM橡胶 | EPDM橡胶 |
| 等级 | 邵氏硬度60A | — | — |
| 表面处理 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 |
| 4. 固定螺栓 | |||
| 规格 | M12-M16,A2-70不锈钢防咬死 | M16-M20,Grade 10.9达克罗涂层 | RFID芯片,记录开关次数和维护记录 |
| 材质 | 70不锈钢 | — | EPDM橡胶 |
| 等级 | A2-70 | Grade 10.9 | — |
| 表面处理 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 |
| 5. 润滑脂 | |||
| 规格 | 锂基脂NLGI-2,用于铰链销防咬死 | 环氧富锌底漆+聚氨酯面漆,耐盐雾500h | 专用张紧器,预紧力可控±3% |
| 材质 | — | 聚氨酯 | — |
| 表面处理 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 |
方案A · 304不锈钢标准型通风门五金件
C3标准,按ISO 12944-2
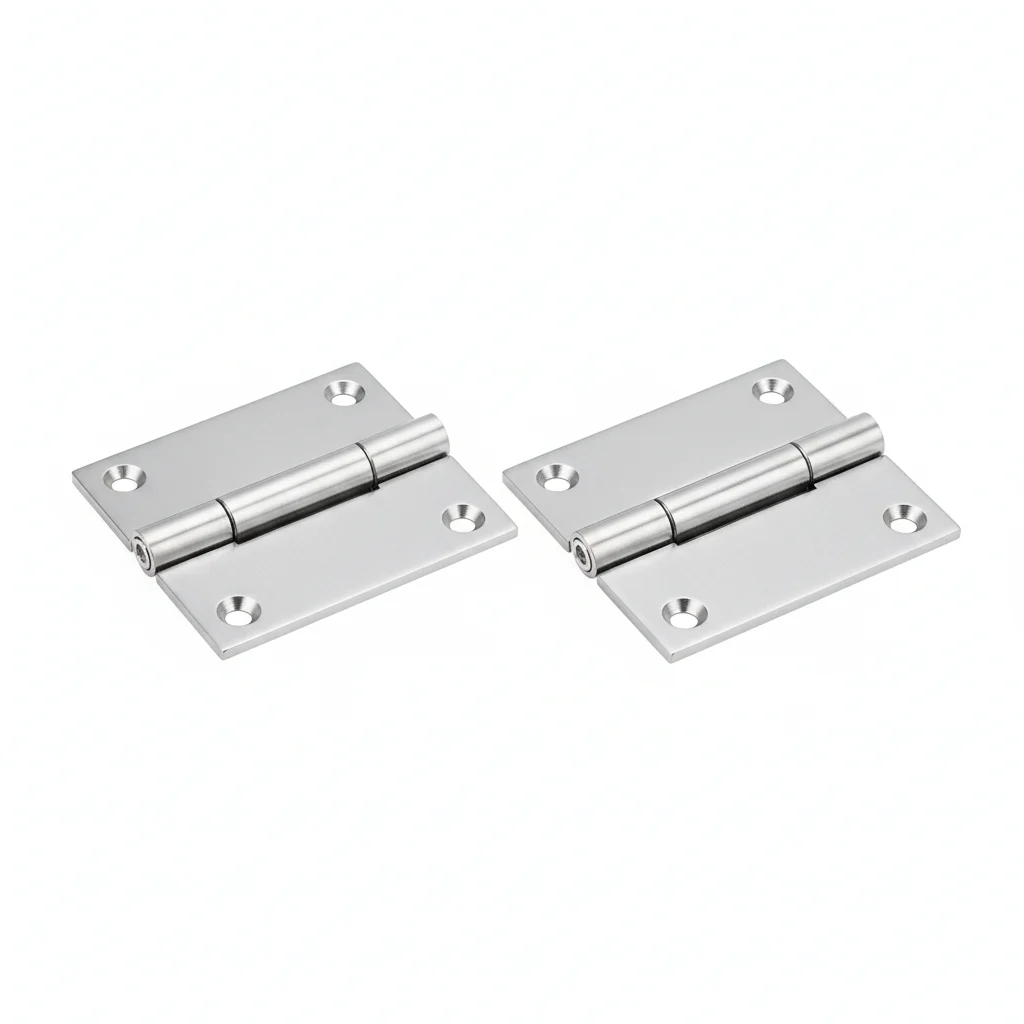

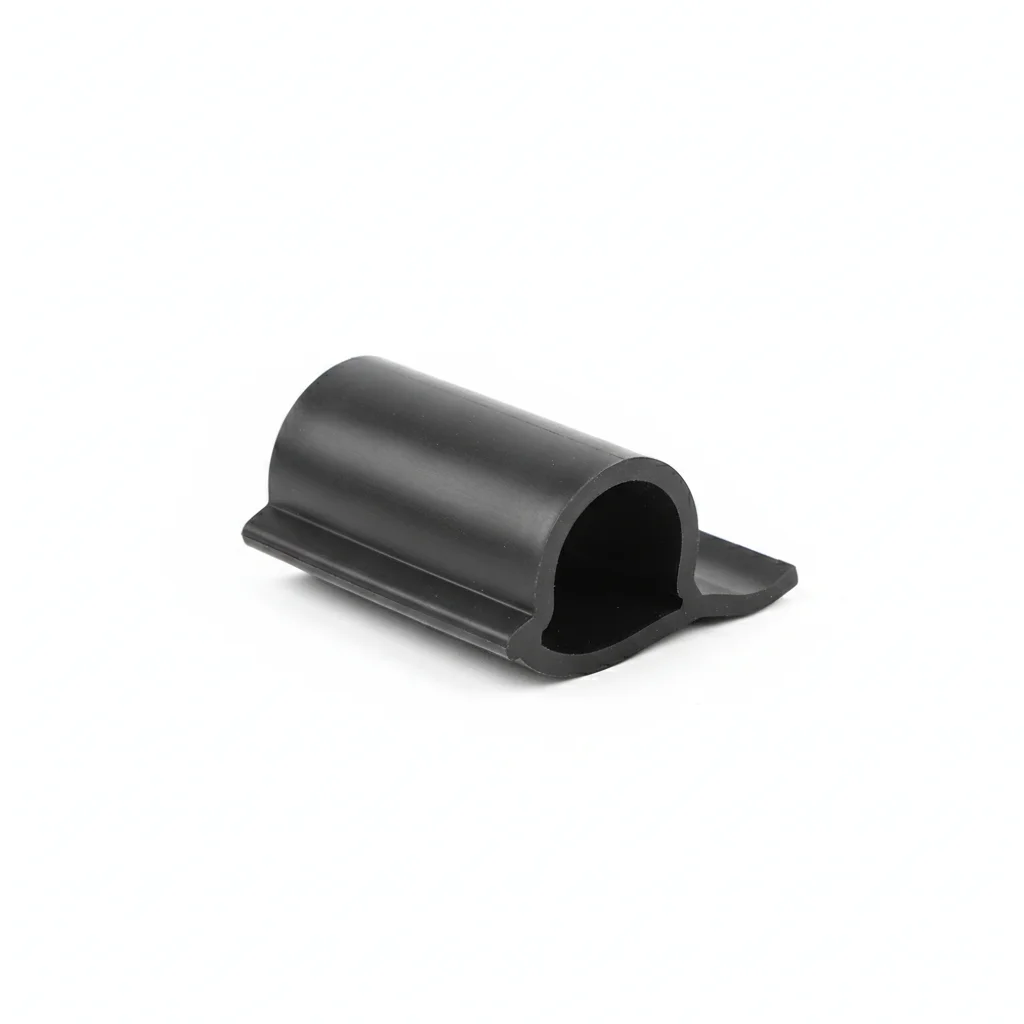
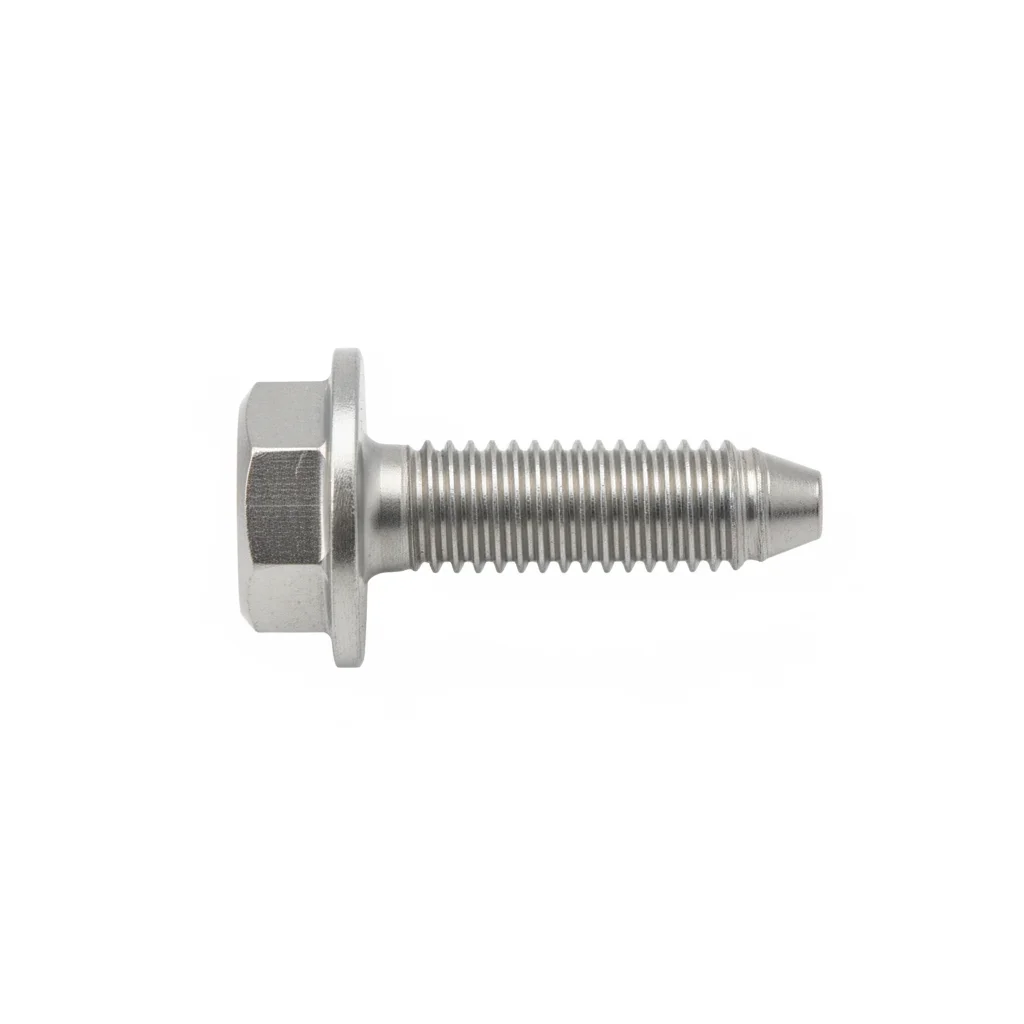
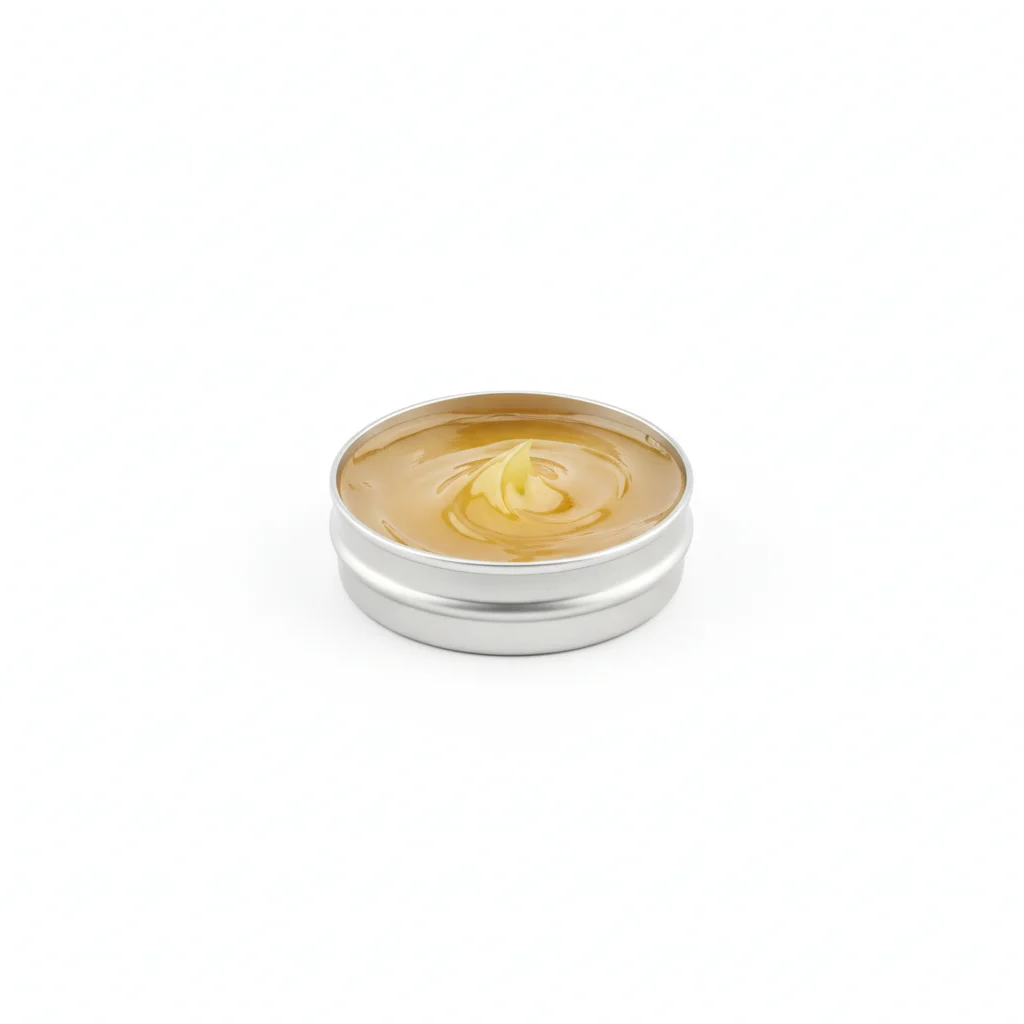
| 重型铰链 | 机械锁 | 密封条 | 固定螺栓 | 润滑脂 | |
|---|---|---|---|---|---|
| 规格 | 承载能力≥200kg,304不锈钢精密铸造 | 联动互锁,Q235B热浸镀锌 | D形截面,邵氏硬度60A,耐温-40~120°C | M12-M16,A2-70不锈钢防咬死 | 锂基脂NLGI-2,用于铰链销防咬死 |
| 材质 | 304不锈钢 | Q235B | EPDM橡胶 | 70不锈钢 | — |
| 等级 | — | — | 邵氏硬度60A | A2-70 | — |
| 表面处理 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) | C3 (ISO 12944-2) | 不适用(聚合物) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| 温度范围 | -20°C 至 +80°C | -20°C 至 +80°C | -20°C 至 +80°C | -20°C 至 +80°C | -20°C 至 +80°C |
| 重量 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 |
| MOQ | 100件 | 100件 | 100件 | 100件 | 100件 |
| 包装 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| 用途 | 用于风门启闭,承受门体重量 | 实现风门互锁,防止误操作 | 密封风门缝隙,防止漏风 | 固定风门各部件,提供连接紧固 | 润滑铰链销,减少摩擦磨损 |
安装步骤
- 用异丙醇(99.9%)清洁表面。验证每100mm平面度在0.1mm以内。
- 在接触面涂抹界面密封剂。将紧固件就位,在头部和螺母下方放置碟形弹簧垫圈。
- 验证对中在0.5mm以内。按星形顺序拧紧。使用校准扳手拧紧至42 Nm +/-2 Nm。记录在QA日志中。
- 检查所有紧固件是否正确就位。用塞尺测量5%的样本。
- 涂覆扭力漆标记。从3个角度拍摄完成装配的照片,用于QA文档包。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用与使用条件不符的紧固件等级 | 紧固件在设计载荷以下失效。接头在运行条件下第一年内分离。 | 对照规格验证紧固件等级。使用精度+/-3%的校准扭力扳手。记录所有数值。 |
| 安装紧固件前跳过表面处理 | 表面污染物妨碍接头正确就位。腐蚀在6-12个月内开始。 | 使用指定溶剂清洁所有表面。装配前验证清洁度。 |
维护
每250运行小时或每6个月(以先到为准)检查一次。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过5%或点蚀深度超过0.3mm的紧固件。每3年:对20%样本进行完全拆卸和检查。每5年:更换所有关键紧固件,无论其状况如何。在CMMS中记录所有发现,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
方案B · Q235B加强型通风门五金件
C4恶劣,按ISO 12944-2
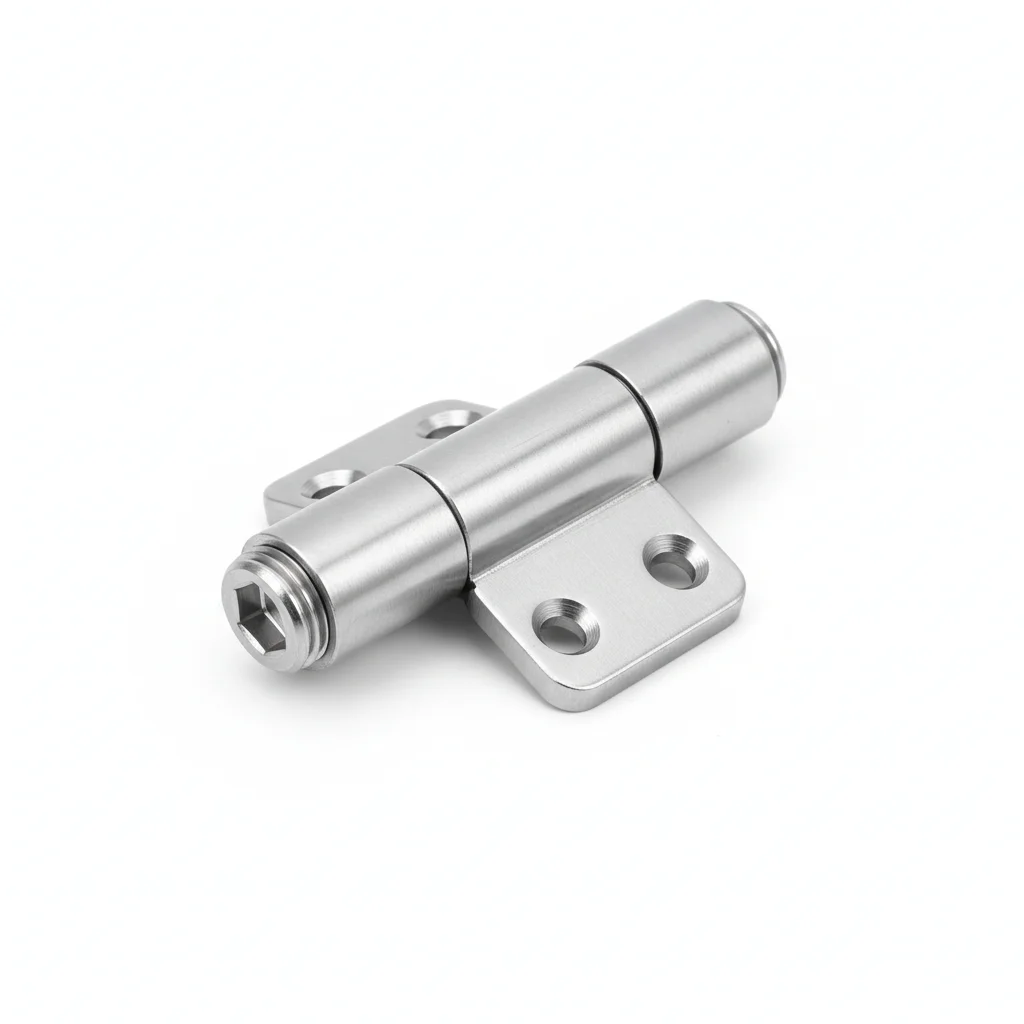
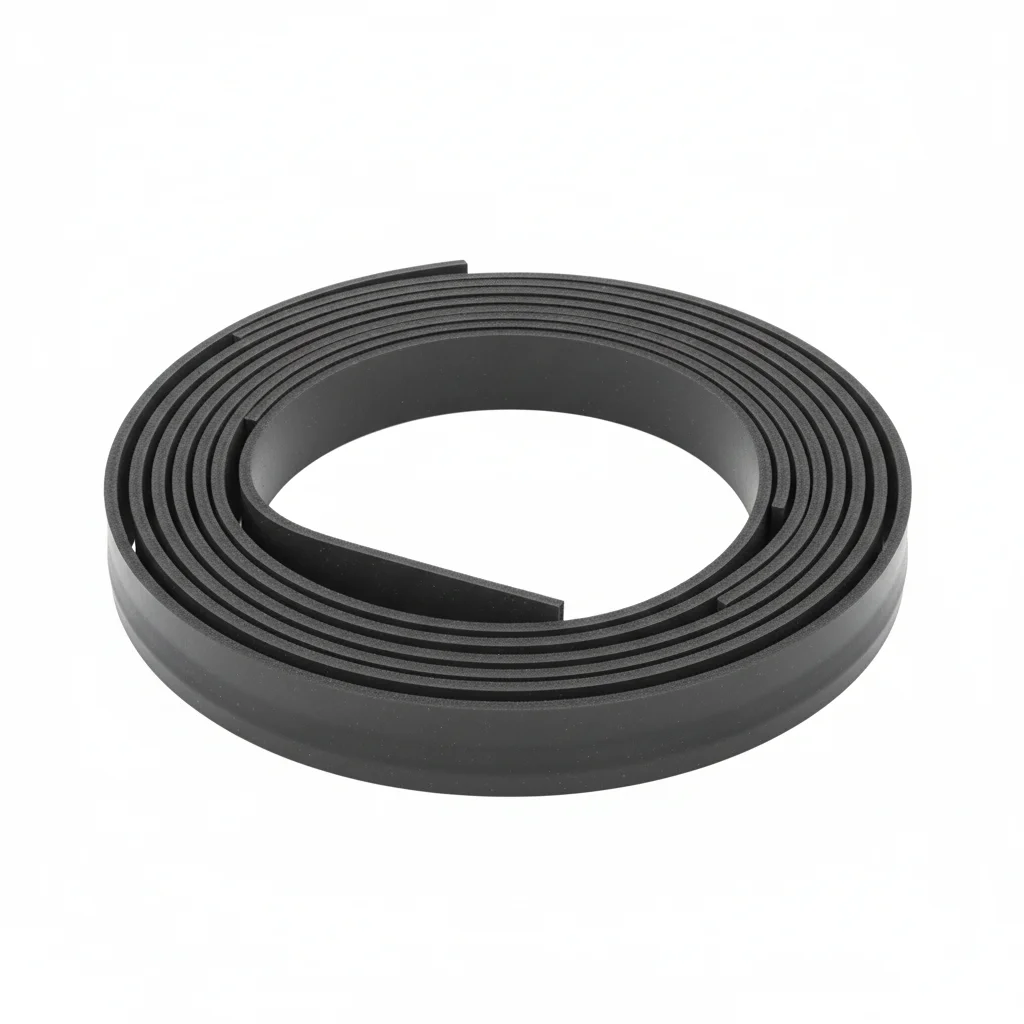
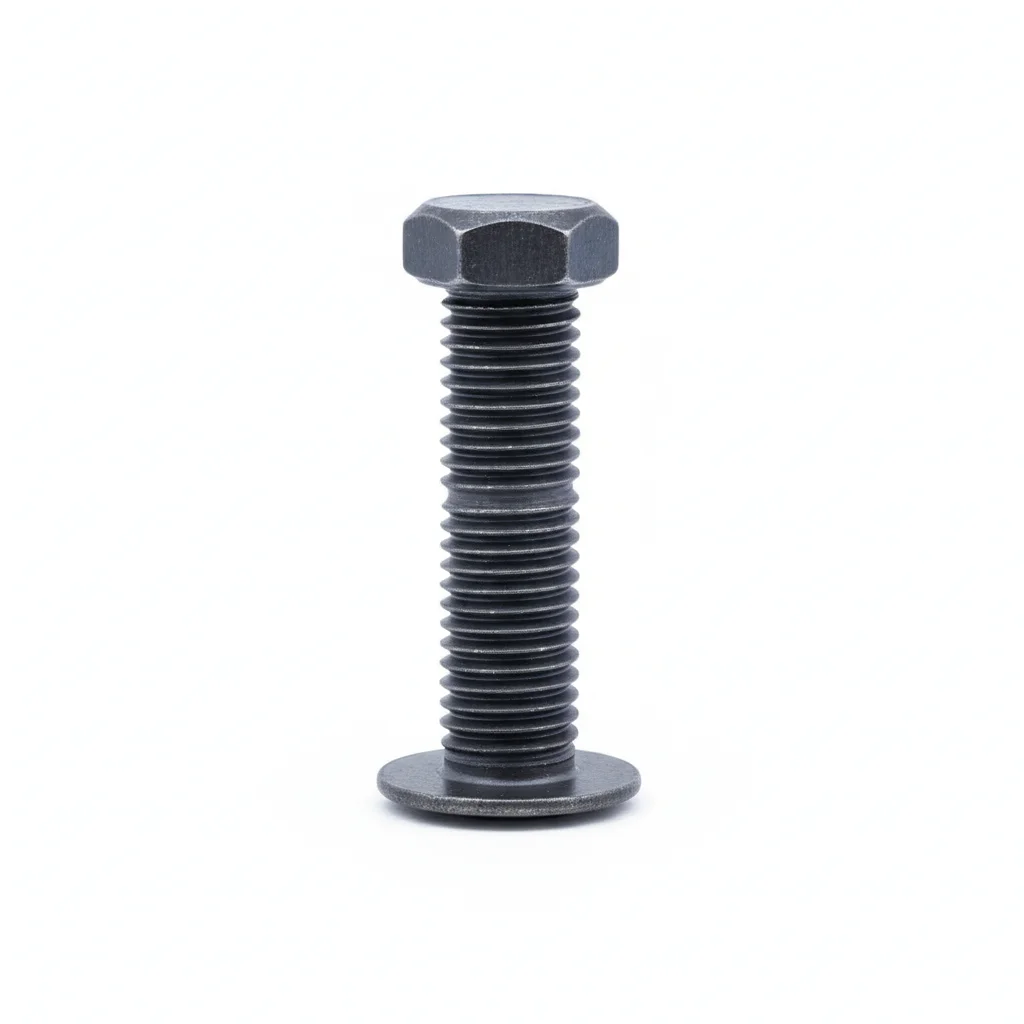
| 加强型铰链 | 液压锁紧装置 | 氟橡胶密封条 | 高强度固定螺栓 | 防腐涂层 | |
|---|---|---|---|---|---|
| 规格 | 承载能力≥500kg,Q235B锻造+热浸镀锌 | 双缸同步互锁,响应时间<2s | P形截面,FKM材料耐酸,耐温200°C | M16-M20,Grade 10.9达克罗涂层 | 环氧富锌底漆+聚氨酯面漆,耐盐雾500h |
| 材质 | Q235B | — | EPDM橡胶 | — | 聚氨酯 |
| 等级 | — | — | — | Grade 10.9 | — |
| 表面处理 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) | C3 (ISO 12944-2) | 不适用(聚合物) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| 温度范围 | -20°C 至 +80°C | -20°C 至 +80°C | -20°C 至 +80°C | -20°C 至 +80°C | -20°C 至 +80°C |
| 重量 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 |
| MOQ | 100件 | 100件 | 100件 | 100件 | 100件 |
| 包装 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| 用途 | 承载重载风门,频繁启闭 | 快速锁紧风门,自动互锁 | 耐腐蚀密封,适应潮湿环境 | 高强紧固,承受大载荷 | 保护风门表面,防止腐蚀 |
安装步骤
- 用丙酮溶剂脱脂。验证表面粗糙度Ra <3.2μm。
- 涂抹额定温度-20至150°C的防腐界面密封剂。使用PTFE涂层垫圈。
- 按规格验证对中。按交叉顺序拧紧。用验证工具检查10%。记录环境数据。
- 对5%随机样本进行拉力测试至80%保证载荷。更换任何低于验收阈值的部件。
- 涂覆耐候保护涂层。在关键接头附近安装腐蚀监测挂片。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用与使用条件不符的紧固件等级 | 紧固件在设计载荷以下失效。接头在运行条件下第一年内分离。 | 对照规格验证紧固件等级。使用精度+/-3%的校准扭力扳手。记录所有数值。 |
| 安装紧固件前跳过表面处理 | 表面污染物妨碍接头正确就位。腐蚀在6-12个月内开始。 | 使用指定溶剂清洁所有表面。装配前验证清洁度。 |
维护
每250运行小时或每6个月(以先到为准)检查一次。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过5%或点蚀深度超过0.3mm的紧固件。每3年:对20%样本进行完全拆卸和检查。每5年:更换所有关键紧固件,无论其状况如何。在CMMS中记录所有发现,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
方案C · 特种合金极端型通风门五金件
C5-M极端,按ISO 12944-2
| 特种合金铰链 | 气动锁紧系统 | 陶瓷复合密封条 | 智能监测标签 | 液压安装工具 | |
|---|---|---|---|---|---|
| 规格 | 承载能力≥1000kg,Inconel 625锻造 | PLC控制+位置传感器,自动互锁 | Al2O3陶瓷芯+FFKM包覆,耐压10kPa | RFID芯片,记录开关次数和维护记录 | 专用张紧器,预紧力可控±3% |
| 材质 | — | — | EPDM橡胶 | EPDM橡胶 | — |
| 等级 | — | — | — | — | — |
| 表面处理 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 | 热浸镀锌 ≥55μm,按ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) | C3 (ISO 12944-2) | 不适用(聚合物) | 不适用(聚合物) | C3 (ISO 12944-2) |
| 温度范围 | -20°C 至 +80°C | -20°C 至 +80°C | -20°C 至 +80°C | -20°C 至 +80°C | -20°C 至 +80°C |
| 重量 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 |
| MOQ | 100件 | 100件 | 100件 | 100件 | 100件 |
| 包装 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 | VCI防锈纸 + 纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| 用途 | 高温高载下保证风门启闭 | 气动自动互锁,快速响应 | 耐高压密封,高温稳定 | 记录风门开关次数与维护 | 精确预紧螺栓,控制紧固力 |
安装步骤
- 用MEK溶剂脱脂。验证表面粗糙度Ra <1.6μm。
- 涂抹额定温度-50至200°C的船用级防腐密封剂。使用PTFE包覆垫圈。
- 验证对中在0.3mm以内。使用液压张紧器拧紧。对10%样本进行PMI验证。记录以备合规审计。
- 对10%样本进行着色渗透探伤无损检测。更换任何显示裂纹迹象的部件。
- 按规格涂覆保护密封剂。安装永久状态监测仪表。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用与使用条件不符的紧固件等级 | 紧固件在设计载荷以下失效。接头在运行条件下第一年内分离。 | 对照规格验证紧固件等级。使用精度+/-3%的校准扭力扳手。记录所有数值。 |
| 安装紧固件前跳过表面处理 | 表面污染物妨碍接头正确就位。腐蚀在6-12个月内开始。 | 使用指定溶剂清洁所有表面。装配前验证清洁度。 |
维护
每250运行小时或每6个月(以先到为准)检查一次。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过5%或点蚀深度超过0.3mm的紧固件。每3年:对20%样本进行完全拆卸和检查。每5年:更换所有关键紧固件,无论其状况如何。在CMMS中记录所有发现,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
选型指引
如何根据风压等级选择风门五金方案?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 低风压巷道(<1kPa)/干燥低腐蚀 | 方案A:304不锈钢重型铰链(承载≥200kg)+机械连杆互锁(Q235B热浸镀锌)+EPDM D形密封条(邵氏60A,耐温-40~120°C)+A2-70防咬死固定螺栓(M12-M16) | C3标准(ISO 12944-2);EPDM耐温-40~120°C满足低风压;成本最低 |
| 中风压(1-3kPa)/潮湿腐蚀环境 | 方案B:Q235B锻造加强铰链(承载≥500kg)+双缸液压互锁(响应<2s)+FKM氟橡胶密封条(耐酸、耐温200°C)+Grade 10.9达克罗螺栓(M16-M20) | C4恶劣(ISO 12944-2);FKM耐酸且耐温200°C;承压能力比标准件高50% |
| 高风压(>3kPa)/高温/超长寿命要求 | 方案C:Inconel 625特种合金铰链(承载≥1000kg)+PLC气动自动互锁+陶瓷复合密封条(Al2O3陶瓷芯+FFKM包覆,耐压10kPa) | C5-M极端(ISO 12944-2);Inconel 625耐温600°C+;陶瓷复合耐压10kPa |
| 闭锁机构与紧急开启需求 | 操作频率低选机械连杆互锁;需快速响应选液压(<2s)或气动PLC;每月手动测试开合一次 | 闭锁器长期不动作易锈死;液压/气动响应快;每月测试开合可防锈死 |
| 维护与更换周期 | 所有方案每6个月检查;整机更换方案A每5年至方案C每15-20年 | 忽视检查导致密封压缩量损失、漏风加剧 |
参考标准
技术依据与参考标准
General Test Methods and Judgment Rules for Flame Retardant and Antistatic Safety Performance of Polymer Products for Coal Mines
煤矿井工开采通风技术条件Safety Marking for Mining Products
矿用隔爆型风门Ventilation Door for Coal Mines
煤矿井底车场硐室设计规范Industrial Fans - Performance Testing Using Standardized Airways
矿井通风术语Standard Specification for Chromium and Chromium-Nickel Stainless Steel Plate, Sheet, and Strip (304 Material Standard)
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题
常见问题
相关阅读