
风险审计 // 工程诊断
采购避坑指南
"采购避坑指南"
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
风险-01
吊挂钩在爆破冲击下脱落导致风筒坠落
[✅] Yaxiio 整改措施
风险-02
塑料钩在高温矿井下老化脆裂
[✅] Yaxiio 整改措施
风险-03
金属链在含硫潮湿环境中腐蚀断裂
[✅] Yaxiio 整改措施
工况差异
吊挂件选型中易被忽略的工程差异
风筒吊挂件选型时,采购方常只关注风筒直径,却忽略巷道环境(温度、湿度、腐蚀性气体)对吊挂件寿命的显著影响。例如,PA66塑料钩在高温矿井中寿命仅3-6个月,而304不锈钢在含SO₂环境中仍可保持8-12年寿命。以下检查点帮助您避免因材质选择不当导致的早期失效。
判断要点
- 1PA66塑料钩:适用小直径风筒(<600mm)和干燥巷道,承载≥50kg,但高温下抗拉强度下降,寿命缩短至3-6个月。
- 2304不锈钢吊架:适用大直径风筒(600-1000mm)和潮湿腐蚀环境,承载≥100kg,寿命8-12年,但需配合防松锁紧螺母防止振动松脱。
- 3Q235B重型吊架:适用超大直径风筒(>1000mm)和深井高地压,承载≥200kg,寿命15-20年,但需热浸镀锌+陶瓷衬垫防腐蚀和电弧。
| 检查项 | 为什么重要 | 询价/图纸应注明 |
|---|---|---|
| 风筒直径与吊挂件承载匹配 | 承载不足导致吊钩变形或断裂,风筒坠落引发停风风险。 | 明确风筒直径范围,选择对应承载方案:<600mm用50kg级,600-1000mm用100kg级,>1000mm用200kg级。 |
| 环境温度与材质耐热性 | 高温加速塑料老化,PA66在高温下寿命仅3-6个月,低于安全周期。 | 若巷道温度高,应选用金属方案(304或Q235B),并在询价中注明环境温度。 |
| 腐蚀性气体与金属耐蚀性 | 含SO₂、湿度高的环境中,碳钢链年腐蚀深度大,1.5年断裂;304不锈钢可耐受。 | 在潮湿含硫环境中,要求吊挂件材质为304不锈钢或更高,并注明耐盐雾测试要求。 |
| 防松措施与振动环境 | 爆破冲击或风机振动使紧固件松脱,导致吊挂件脱落。 | 金属方案应配防松锁紧螺母(如Nordlock垫圈),塑料方案需检查挂钩自锁结构。 |
以上检查点基于页面已有工况和产品数据,未引用外部标准。实际选型时需结合具体矿井环境参数和项目标准确认。
证据等级: 基于本页工况与产品信息
行业技术参考
吊挂布置对照:中国 S 钩与北美双锁挂钩
同一根风筒,吊挂体系分成两套:中国矿通行通长钢丝绳+S 钩,北美 OEM 用通长吊线+双锁挂钩。吊点从 0.5m 一钩到 10m 一吊点都有,验收依据也完全不同——对照如下。
| 对比项 | 中国矿通行做法 | 北美 OEM(ABC)做法 |
|---|---|---|
| 吊挂线 | 通长钢丝绳/钢绞线 + S 钩 | 通长吊线(messenger wire)+ 双锁挂钩(A-3) |
| 吊点间距 | 传统 10m 一个吊点;部分矿加密至 5m | 推荐每 2 ft(0.5m)一钩 |
| 大直径/重载筒处理 | — | ≥48″ 筒用双吊挂缝;>54″ 筒吊线内衬航空钢丝绳 |
| 布置对漏风的影响 | 吊点 10m→5m 加密改造案例:百米漏风率 12%→3%(企业管理制度资料,置信度中) | OEM 产品公报直接规定布置做法 |
| 验收依据 | 矿方通风区队作业规程确定(无统一商业规格书) | 吊挂件随筒配套,按 OEM 规格书验收 |
间距与做法均出自档案:ABC 每 2 ft(0.5m)一钩、≥48″ 双吊挂缝、>54″ 吊线内衬航空钢丝绳,吊挂件随筒配套[^12];中国企业吊点 10m→5m 加密与百米漏风率 12%→3% 为单矿改造案例(企业管理制度资料,置信度中)[^20];吊挂五金无统一商业规格书、选型由通风区队在作业规程层面确定([^19][^20])。
行业技术参考
吊挂一松,风量是怎么一步步掉到工作面的
吊挂失效很少当场断——挂钩松脱、吊点过稀、吊线松弛之后,风筒开始下垂折弯,风量损失是渐进的。链条按因果排,巡检也按这个顺序看。
- 1挂钩松脱、吊点间距过大或吊线松弛——风筒自重压出下垂,折弯、贴地
- 2折弯处局部阻力骤增——末端风量下降、风机电耗上升、风机工况点偏移
- 3末端有效风量不足——工作面瓦斯稀释失效,积聚风险上升
- 4量化参照:单矿改造案例吊点 10m→5m 加密后,百米漏风率从 12% 降至 3%(企业管理制度资料,置信度中)
- 5防线:日巡检接头卡箍/胶带密封与接头松动,随掘进延伸反复检查——“松了就调”是这条链上唯一的实时控制点
机理链按档案 §二 FM-2(GSE 2022[^17]):挂钩松脱/吊点间距过大/吊线松弛→下垂折弯贴地→局部阻力骤增→末端风量下降/电耗上升/工况点偏移;漏风→有效风量不足→瓦斯稀释失效的后果链按 §二 FM-1([^16]);12%→3% 为单矿改造案例([^20],置信度中);日巡检口径出自风筒厂家维护指南[^21]。
行业技术参考
验收吊挂件:先分清哪个数是规程、哪个是口径
吊挂件验收时容易拿错依据:有些数字是《煤矿安全规程》条文,有些只是各矿通用的管理口径。四条对清楚,验收依据就不会跨层。
- 有法规硬指标的是凿井悬吊:《煤矿安全规程》第九十五条——悬挂风筒的钢丝绳安全系数 ≥5、悬挂装置安全系数 ≥8,按凿井设备检验周期复核
- “逢环必挂、环环受力”是各矿操作规程与安全生产标准化考核口径,不是规程条文——2022 与 2025 两版规程全文检索零命中
- 风筒口距工作面的“煤巷≤5m、半煤岩巷≤8m、岩巷≤10m”是行业通行口径/考试题库答案,不是规程条文——具体米数各矿不一
- 风筒吊挂五金(S 钩/挂钩/卡箍)没有专用产品标准——选型决策实际由矿方通风区队在作业规程层面确定,询价以作业规程口径对齐,不把风筒产品标准当五金标准引用
凿井悬吊安全系数 ≥5/≥8 为《煤矿安全规程》第九十五条条文([^1]);“逢环必挂”为各矿管理制度/安全生产标准化考核口径、规程全文检索零命中([^1][^19]);风筒口距离为行业通行口径/考试题库答案、米数各矿不一([^19]);吊挂五金无专用产品标准、选型在作业规程层面(§三 L100)[^19][^20]。
行业技术参考
一根吊钩要扛的不只是风筒自重
吊挂件选型先认现场:四类载荷决定挂钩形态与材质,最后一条是决定材质走向的合规底色。
载荷谱与合规底色均出自档案 §一([^11][^12][^15][^21][^1]),无页外新增数值。
行业技术参考
标准边界:风筒有标可查,吊挂五金没有
下单前先对标准号:风筒主体与阻燃性能有现行标准,吊挂五金是“无专规”件。按这个边界引用,别拿错标准号当验收依据。
标准号与法规依据全部出自档案 §三([^1][^2][^3][^4][^5][^6][^7][^8])——仅列标准号与管辖范围,不复刻标准原文表格/条款数据(红线 9);MA=矿用产品安全标志。
方案对比
三方案核心参数对比
按下表竖向逐行对比,快速定位适合你工况的方案。
| A · 方案A · PA66塑料标准型吊钩 | B · 方案B · 304不锈钢重型吊架 | C · 方案C · Q235B极端重型吊架 | |
|---|---|---|---|
| 1. 单联塑料吊钩 | |||
| 规格 | 承载能力50kg,PA66+GF30阻燃V-0级 | 承载能力100kg,304精密铸造+抛光 | 承载能力200kg,Q235B锻造+热浸镀锌 |
| 材质 | PA66 | 304 | Q235B |
| 等级 | 阻燃V-0级 | — | — |
| 表面处理 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 |
| 2. 多联组合吊钩 | |||
| 规格 | 2-3单元一体成型,间距200mm | φ6mm,Q235B热浸镀锌,长度可调 | φ8mm,40CrNiMoA调质处理,破断力≥30kN |
| 材质 | — | Q235B | 40Cr |
| 表面处理 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 |
| 3. 膨胀螺栓 | |||
| 规格 | M8×40,尼龙膨胀套+镀锌螺杆 | EPDM耐候橡胶,厚度3mm,防止风管磨损 | Al2O3陶瓷,耐压35kV,防电弧 |
| 材质 | 尼龙 | EPDM | — |
| 表面处理 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 |
| 4. 防滑橡胶垫 | |||
| 规格 | EPDM橡胶衬垫,防止风管磨损 | M10-M16,A2-70不锈钢+Nordlock垫圈 | RFID芯片,记录安装时间及检查记录 |
| 材质 | EPDM | 70不锈钢 | EPDM橡胶 |
| 等级 | — | A2-70 | — |
| 表面处理 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 |
| 5. 标识牌 | |||
| 规格 | PVC材质,标注规格及流向 | 环氧富锌底漆,耐盐雾500h | 液压扭力扳手,预紧力可控±5% |
| 材质 | PVC | — | — |
| 表面处理 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 |
选型指引
如何根据风筒规格与巷道条件选择方案?
| 工况条件 | 推荐方案 | 关键依据 |
|---|---|---|
| 小直径风筒(<600mm)/干燥巷道 | 方案A:PA66塑料吊钩(承载50kg,PA66+GF30阻燃V-0级)+尼龙膨胀螺栓(M8×40)+EPDM防滑垫 | C3标准(ISO 12944-2);PA66+GF30抗冲击强度比普通PA66高50%以上;V-0级满足煤矿风筒消防要求 |
| 中直径风筒(600-1000mm)/潮湿腐蚀环境 | 方案B:304不锈钢U型吊钩(承载100kg,精密铸造+抛光)+镀锌吊链(φ6mm Q235B)+EPDM橡胶套(3mm)+A2-70防松锁紧螺母(配Nordlock垫圈) | C4严酷(ISO 12944-2);304耐腐蚀;寿命8-12年 |
| 超大直径风筒(>1000mm)/高地压/超长寿命 | 方案C:Q235B加强金属吊钩(承载200kg,锻造+热浸镀锌)+40CrNiMoA特种合金吊链(φ8mm,破断力≥30kN)+Al2O3陶瓷绝缘衬垫(耐压35kV) | C5-M极端(ISO 12944-2);承载200kg;寿命长 |
| 高温矿井(60-80°C) | 采用耐温≥100°C的增强尼龙或PEEK材质,并增加热稳定剂 | 普通塑料抗拉强度下降50%、寿命仅3-6个月,低于安全周期(≥12个月) |
| 含硫潮湿巷道(湿度>90%、SO₂≥20ppm) | 选用316L不锈钢或热镀锌合金链,表面涂覆防腐涂层 | 碳钢链年腐蚀深度0.5mm、1.5年即断裂(要求寿命≥3年);涂覆后耐腐蚀寿命提升至5年以上 |
方案A · PA66塑料标准型吊钩
C3标准,符合ISO 12944-2
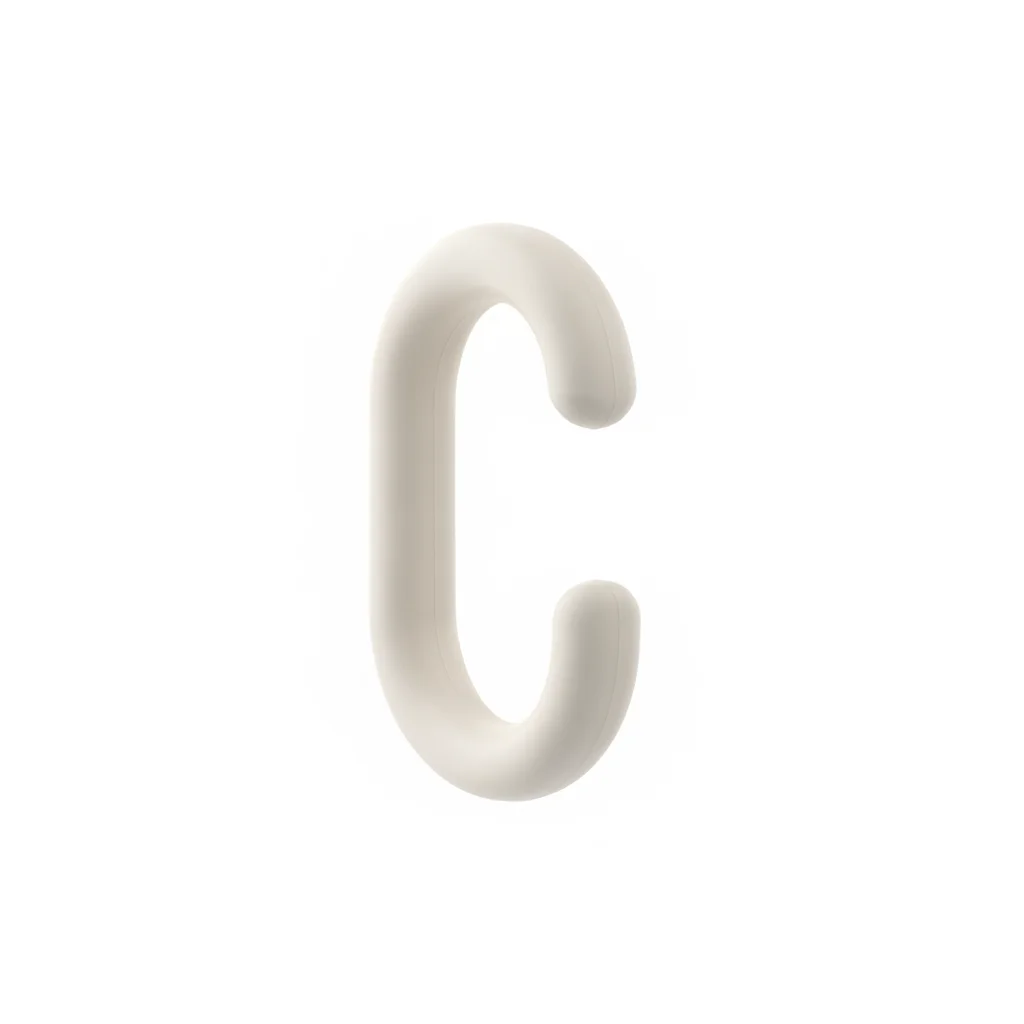
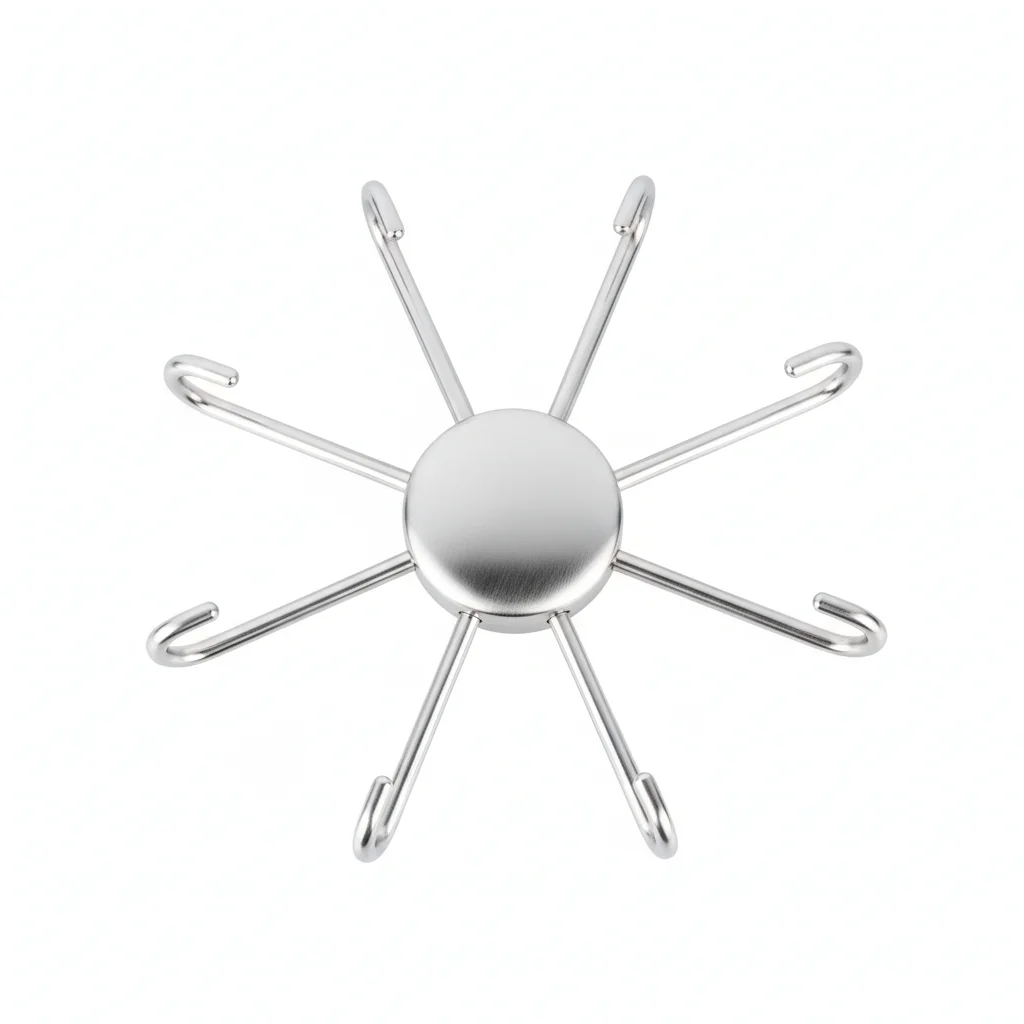
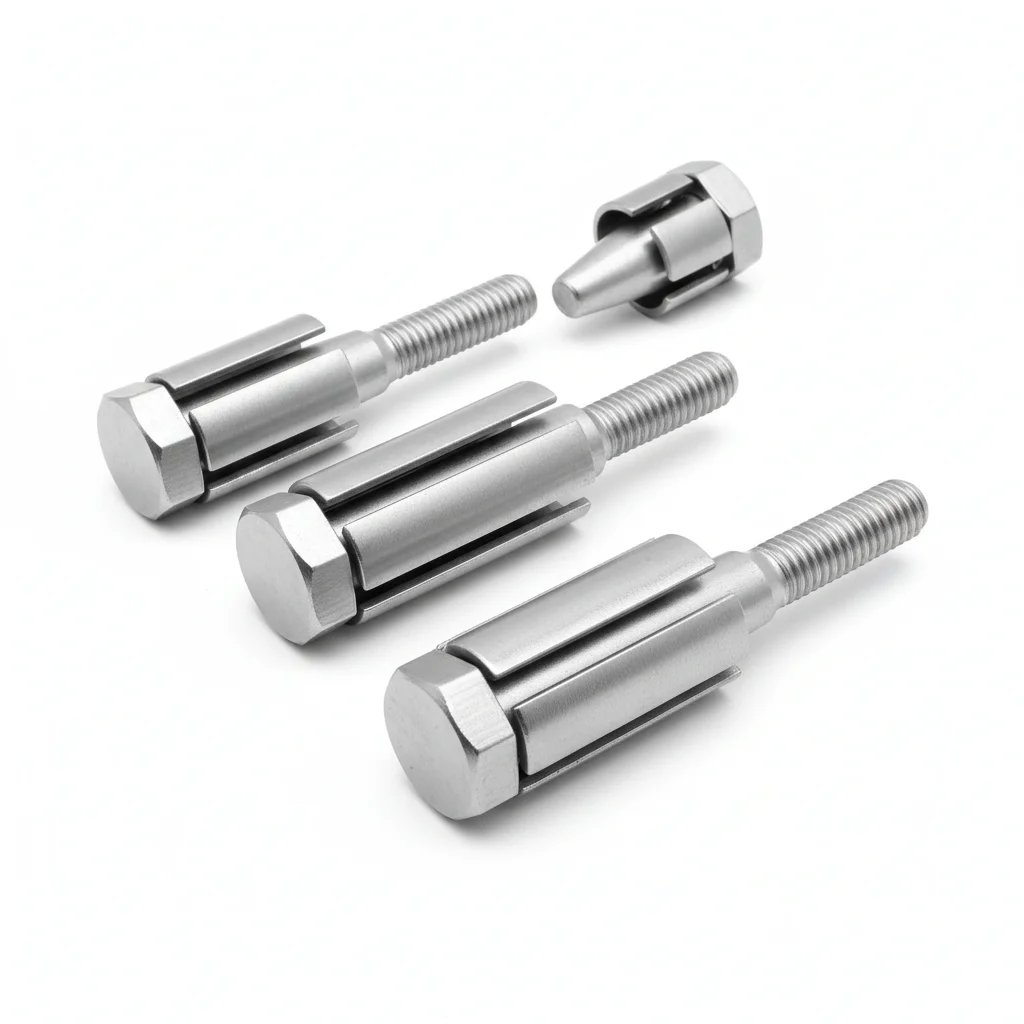
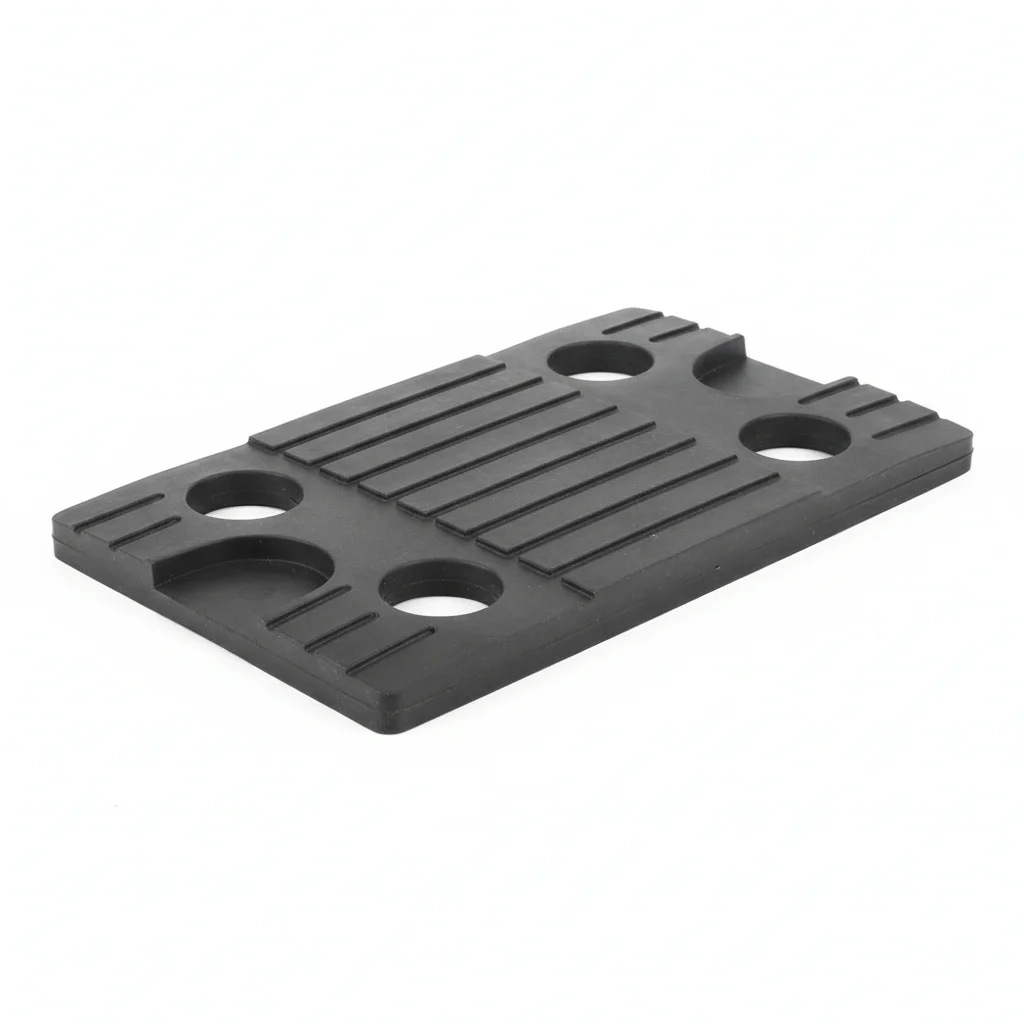
| 单联塑料吊钩 | 多联组合吊钩 | 膨胀螺栓 | 防滑橡胶垫 | 标识牌 | |
|---|---|---|---|---|---|
| 规格 | 承载能力50kg,PA66+GF30阻燃V-0级 | 2-3单元一体成型,间距200mm | M8×40,尼龙膨胀套+镀锌螺杆 | EPDM橡胶衬垫,防止风管磨损 | PVC材质,标注规格及流向 |
| 材质 | PA66 | — | 尼龙 | EPDM | PVC |
| 等级 | 阻燃V-0级 | — | — | — | — |
| 表面处理 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| 温度范围 | -20°C至+80°C | -20°C至+80°C | -20°C至+80°C | -20°C至+80°C | -20°C至+80°C |
| 重量 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 |
| MOQ | 100件 | 100件 | 100件 | 100件 | 100件 |
| 包装 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| 用途 | 悬挂小直径风管,承载风管重量 | 多单元组合悬挂风管,分散载荷 | 固定吊钩到巷道顶板,提供锚固 | 防止风管与吊钩间滑动磨损 | 标注风管规格及流向 |
安装步骤
- 使用异丙醇(99.9%)清洁表面。验证平面度在每100mm内不超过0.1mm。
- 在接触面涂抹界面密封剂。将紧固件就位,在头部和螺母下方放置碟形弹簧垫圈。
- 验证对中偏差在0.5mm以内。按星形拧紧顺序紧固。使用校准扳手拧紧至42 Nm +/-2 Nm。记录于QA日志。
- 检查所有紧固件是否正确就位。用塞尺测量5%的样本。
- 涂覆扭力漆标记。从3个角度拍摄完成装配的照片,用于QA文档包。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用不符合工况要求的紧固件等级 | 紧固件在设计载荷以下失效。接头在运行第一年内发生分离。 | 对照规格验证紧固件等级。使用校准扭力扳手,精度+/-3%。记录所有数值。 |
| 安装紧固件前跳过表面处理 | 表面污染物阻碍接头正确就位。腐蚀在6-12个月内开始发生。 | 使用指定溶剂清洁所有表面。装配前验证清洁度。 |
维护
每250运行小时或每6个月(以先到为准)进行检查。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过5%或点蚀深度超过0.3mm的紧固件。每3年:对20%样本进行完全拆卸检查。每5年:更换所有关键紧固件,无论其状态如何。在CMMS中记录所有发现,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
方案B · 304不锈钢重型吊架
C4严酷,符合ISO 12944-2
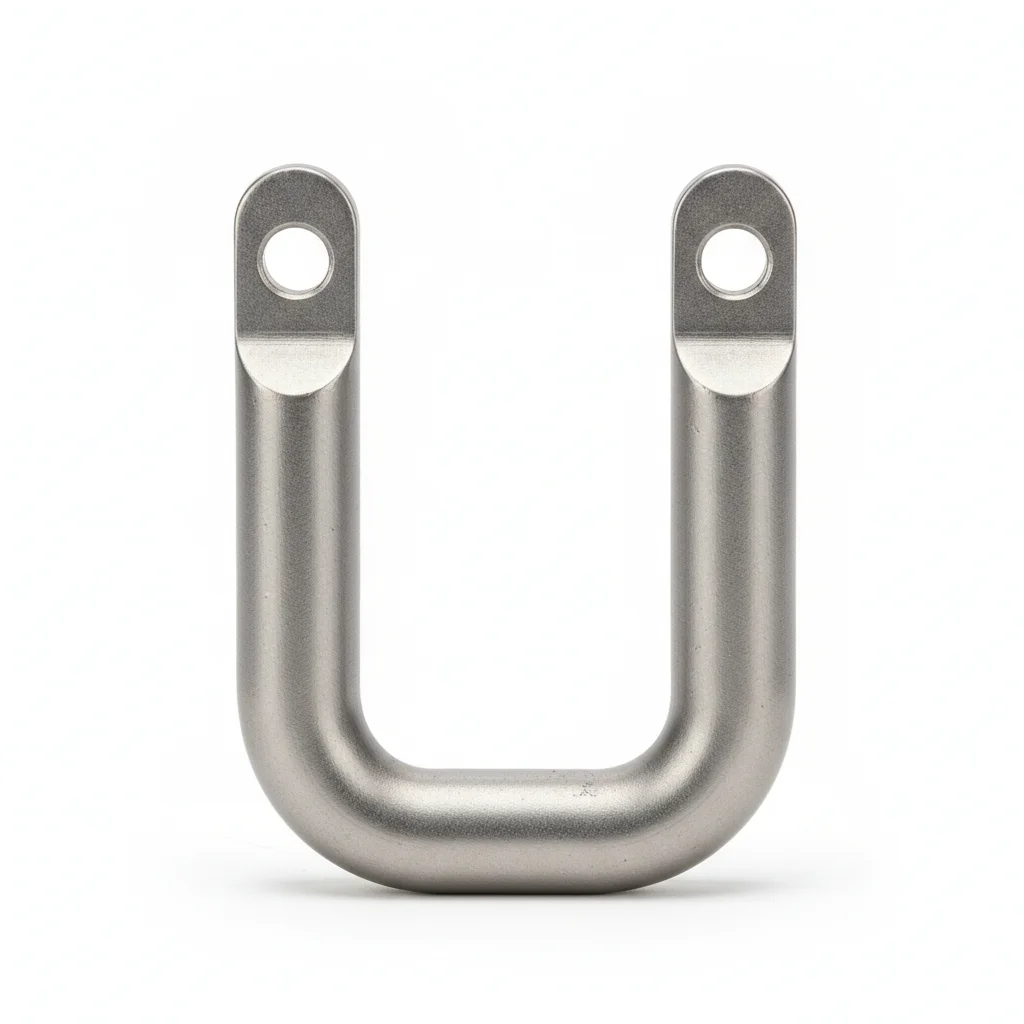
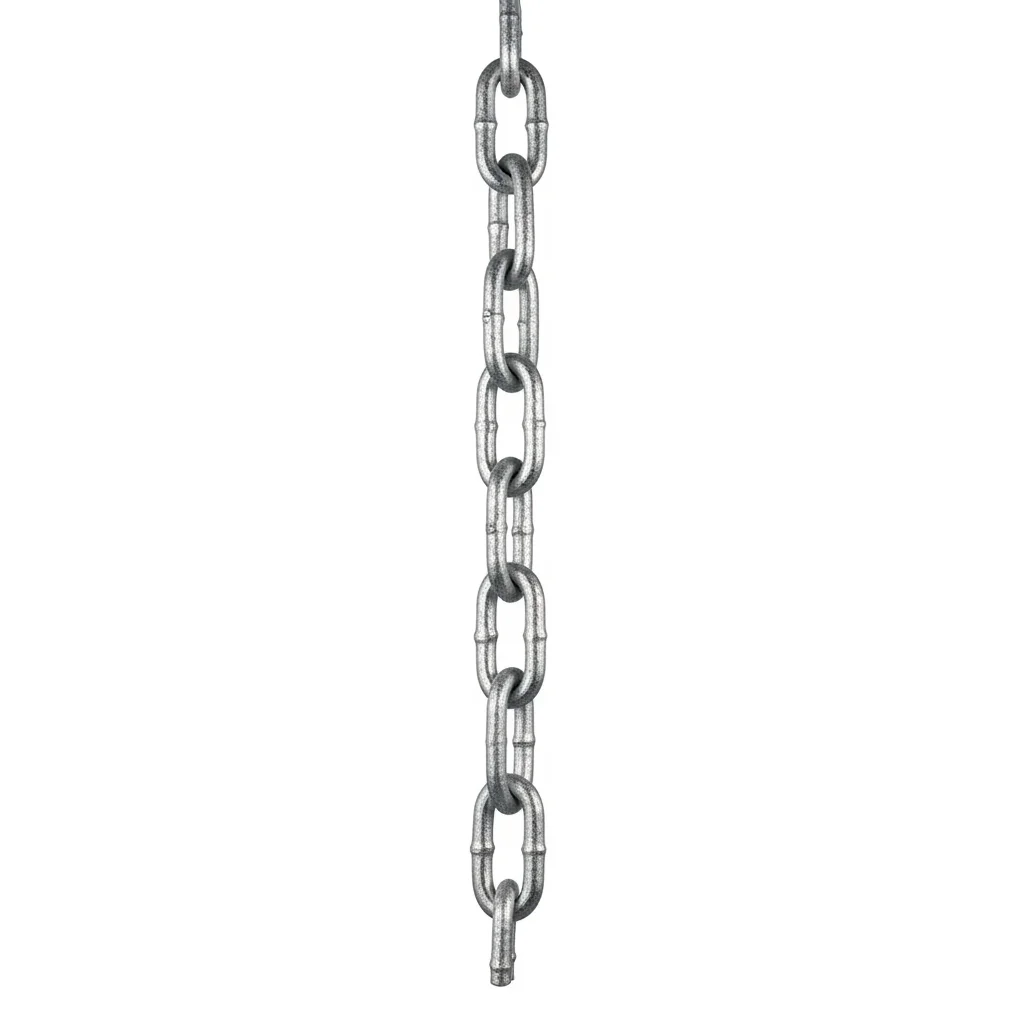
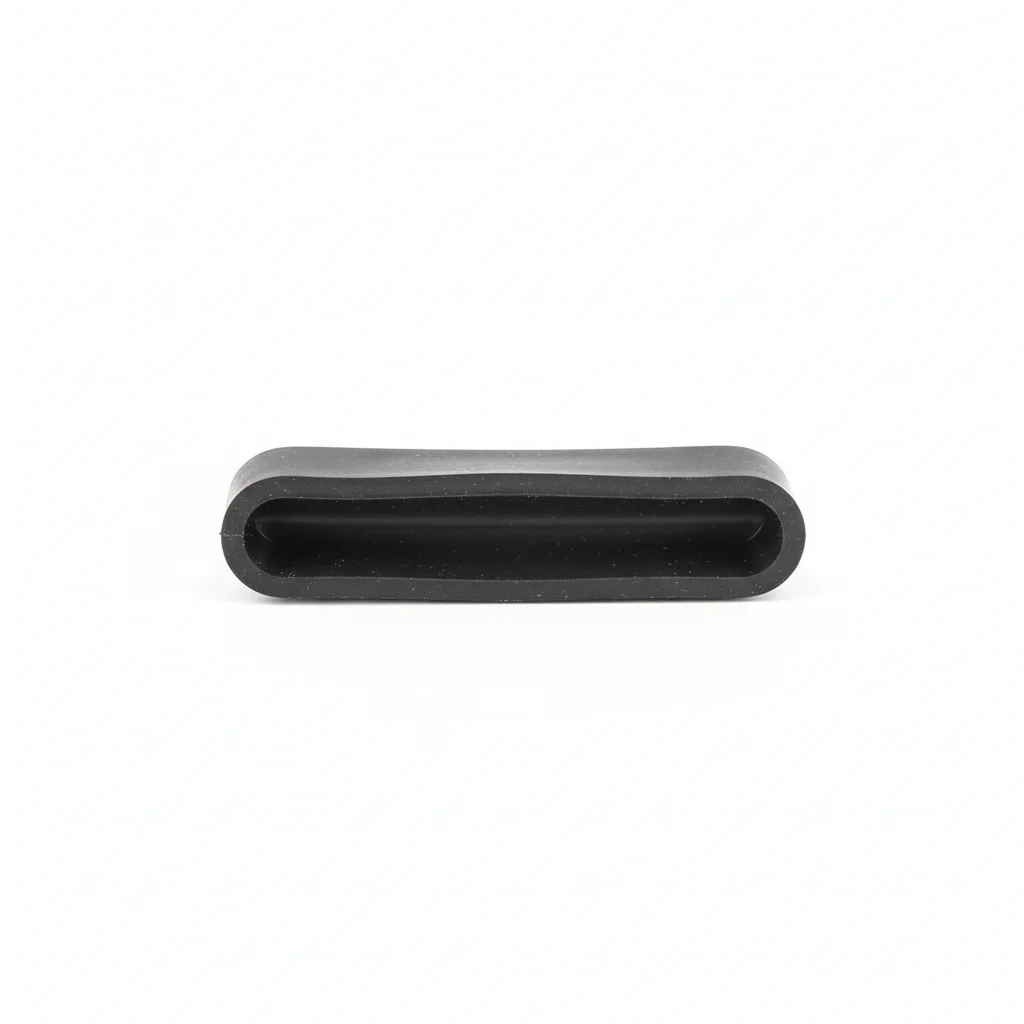

| U型吊钩 | 镀锌吊链 | 橡胶套 | 防松锁紧螺母 | 防腐涂层 | |
|---|---|---|---|---|---|
| 规格 | 承载能力100kg,304精密铸造+抛光 | φ6mm,Q235B热浸镀锌,长度可调 | EPDM耐候橡胶,厚度3mm,防止风管磨损 | M10-M16,A2-70不锈钢+Nordlock垫圈 | 环氧富锌底漆,耐盐雾500h |
| 材质 | 304 | Q235B | EPDM | 70不锈钢 | — |
| 等级 | — | — | — | A2-70 | — |
| 表面处理 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| 温度范围 | -20°C至+80°C | -20°C至+80°C | -20°C至+80°C | -20°C至+80°C | -20°C至+80°C |
| 重量 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 |
| MOQ | 100件 | 100件 | 100件 | 100件 | 100件 |
| 包装 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| 用途 | 悬挂大直径风管,耐腐蚀 | 连接吊钩与风管,调节长度 | 保护风管,防止磨损 | 锁紧连接件,防振动松脱 | 提高金属件耐腐蚀性 |
安装步骤
- 使用丙酮溶剂脱脂表面。验证表面粗糙度Ra <3.2um。
- 涂抹额定温度-20至150°C的防腐界面密封剂。使用PTFE涂层垫圈。
- 按规格验证对中。按交叉拧紧顺序紧固。用验证工具检查10%的样本。记录环境数据。
- 对5%随机样本进行拉力测试至80%保证载荷。更换任何低于验收阈值的样本。
- 涂覆耐候保护涂层。在关键接头附近安装腐蚀监测挂片。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用不符合工况要求的紧固件等级 | 紧固件在设计载荷以下失效。接头在运行第一年内发生分离。 | 对照规格验证紧固件等级。使用校准扭力扳手,精度+/-3%。记录所有数值。 |
| 安装紧固件前跳过表面处理 | 表面污染物阻碍接头正确就位。腐蚀在6-12个月内开始发生。 | 使用指定溶剂清洁所有表面。装配前验证清洁度。 |
维护
每250运行小时或每6个月(以先到为准)进行检查。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过5%或点蚀深度超过0.3mm的紧固件。每3年:对20%样本进行完全拆卸检查。每5年:更换所有关键紧固件,无论其状态如何。在CMMS中记录所有发现,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
方案C · Q235B极端重型吊架
C5-M极端,符合ISO 12944-2
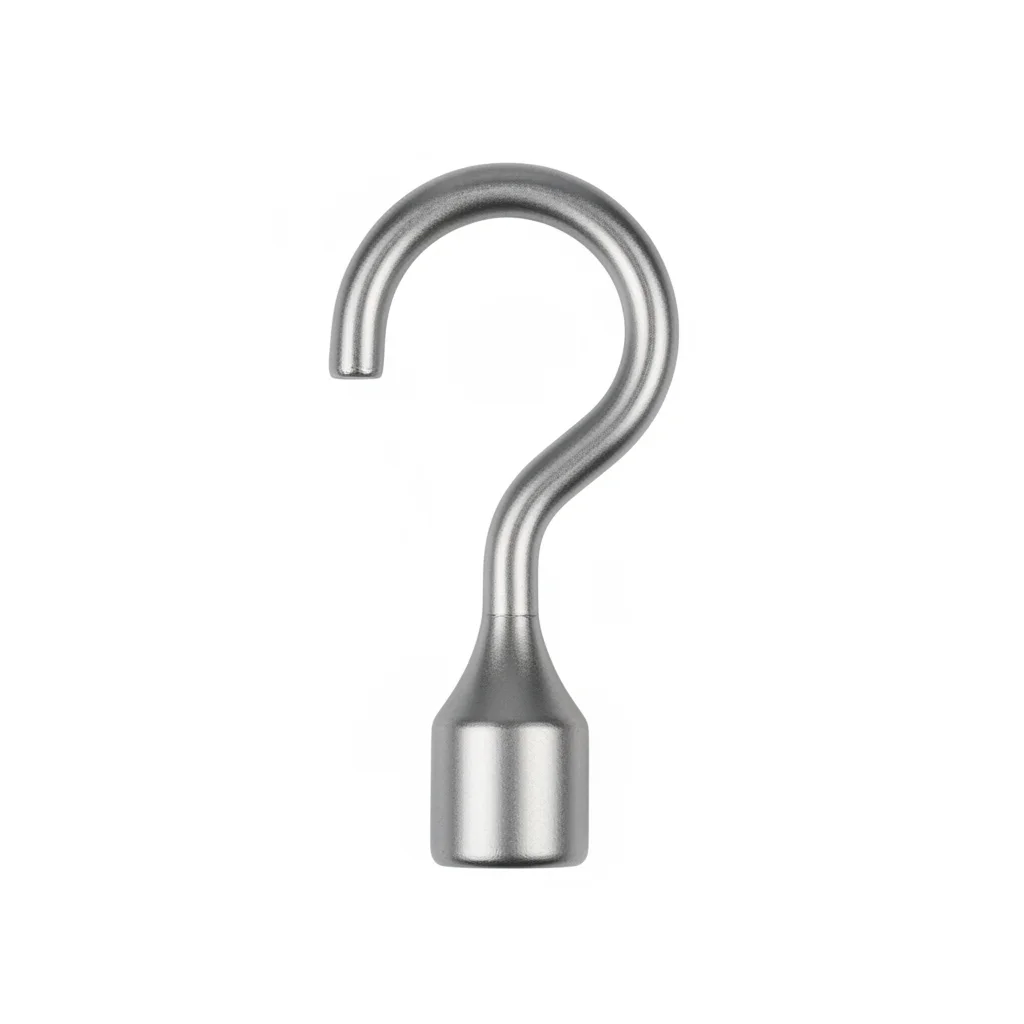
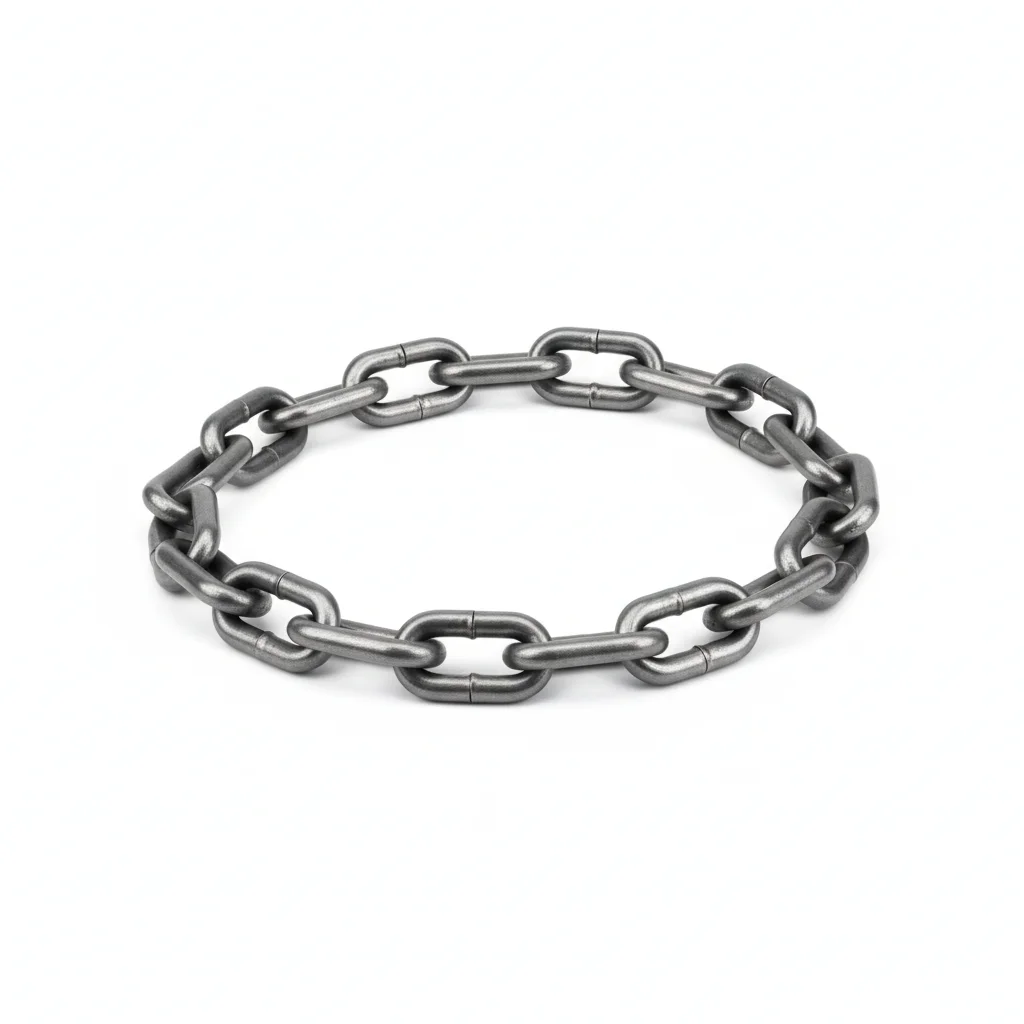
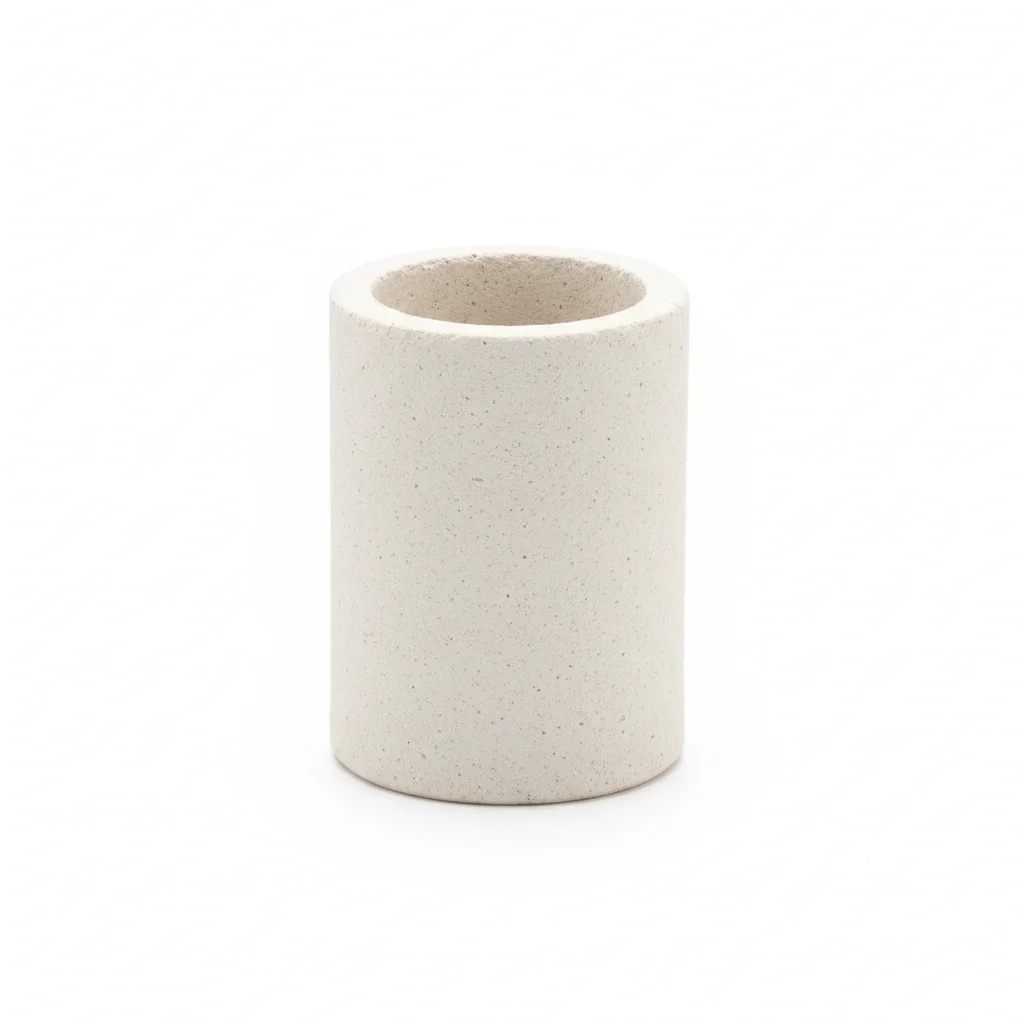
| 加强型金属吊钩 | 特种合金吊链 | 陶瓷绝缘衬垫 | 智能监测标签 | 专用安装工具 | |
|---|---|---|---|---|---|
| 规格 | 承载能力200kg,Q235B锻造+热浸镀锌 | φ8mm,40CrNiMoA调质处理,破断力≥30kN | Al2O3陶瓷,耐压35kV,防电弧 | RFID芯片,记录安装时间及检查记录 | 液压扭力扳手,预紧力可控±5% |
| 材质 | Q235B | 40Cr | — | EPDM橡胶 | — |
| 等级 | — | — | — | — | — |
| 表面处理 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 | 热浸镀锌 ≥55um,符合ISO 1461 |
| 腐蚀等级 | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) | 不适用(聚合物) | C3 (ISO 12944-2) |
| 温度范围 | -20°C至+80°C | -20°C至+80°C | -20°C至+80°C | -20°C至+80°C | -20°C至+80°C |
| 重量 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 | 约0.5 kg/件 |
| MOQ | 100件 | 100件 | 100件 | 100件 | 100件 |
| 包装 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 | VCI防锈纸+纸箱 |
| 标准 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| 用途 | 悬挂超大直径风管,承载大 | 高强度吊链,承受大拉力 | 绝缘防电弧,保护电气安全 | 记录安装信息,便于追踪 | 精确控制预紧力,确保安装质量 |
安装步骤
- 使用MEK溶剂脱脂。验证表面粗糙度Ra <1.6um。
- 涂抹额定温度-50至200°C的船用级防腐密封剂。使用PTFE包覆垫圈。
- 验证对中偏差在0.3mm以内。使用液压拉伸器紧固。对10%样本进行PMI确认。记录以备合规审计。
- 对10%样本进行着色渗透探伤无损检测。更换任何显示裂纹迹象的样本。
- 按规格涂覆保护密封剂。安装永久状态监测仪器。
常见错误
| ✕ 错误 | 后果 | ✓ 正确 |
|---|---|---|
| 使用不符合工况要求的紧固件等级 | 紧固件在设计载荷以下失效。接头在运行第一年内发生分离。 | 对照规格验证紧固件等级。使用校准扭力扳手,精度+/-3%。记录所有数值。 |
| 安装紧固件前跳过表面处理 | 表面污染物阻碍接头正确就位。腐蚀在6-12个月内开始发生。 | 使用指定溶剂清洁所有表面。装配前验证清洁度。 |
维护
每250运行小时或每6个月(以先到为准)进行检查。重新拧紧任何扭矩低于规定值80%的紧固件。更换腐蚀面积超过5%或点蚀深度超过0.3mm的紧固件。每3年:对20%样本进行完全拆卸检查。每5年:更换所有关键紧固件,无论其状态如何。在CMMS中记录所有发现,包括日期、检查员ID和纠正措施。最大允许张力损失:15%。
参考标准
技术依据与参考标准
General test methods and judgment rules for flame retardant and antistatic safety performance of polymer products for coal mines
煤矿井工开采通风技术条件Safety mark identification for mining products
煤矿用正压风筒Coated fabric positive pressure ventilation duct for coal mines
钢丝绳Power cables with extruded insulation for rated voltages from 1 kV to 35 kV (flame retardant reference)
煤矿用正压风筒Standard Specification for Chromium and Chromium-Nickel Stainless Steel Plate, Sheet, and Strip (304 material standard)
供应能力
质量、交付与定制能力
质量管控
- ✓每批随附 MTC 材质证明
- ✓关键件抽检硬度/盐雾/扭矩系数
- ✓出厂前全检或按 AQL 抽检
交付
- ✓标准件按单采购,7-15 天
- ✓非标定制 25-45 天
- ✓支持 FOB/CIF/DDP
定制能力
- ✓图纸评估与材质匹配
- ✓非标尺寸/头型/螺纹定制
- ✓小批量试制支持
认证与单证
- ✓材质证明(MTC)
- ✓光谱分析报告
- ✓盐雾试验报告(按需)
起订量: 标准件无起订量限制;定制件按工艺复杂度评估
常见问题
常见问题
相关阅读