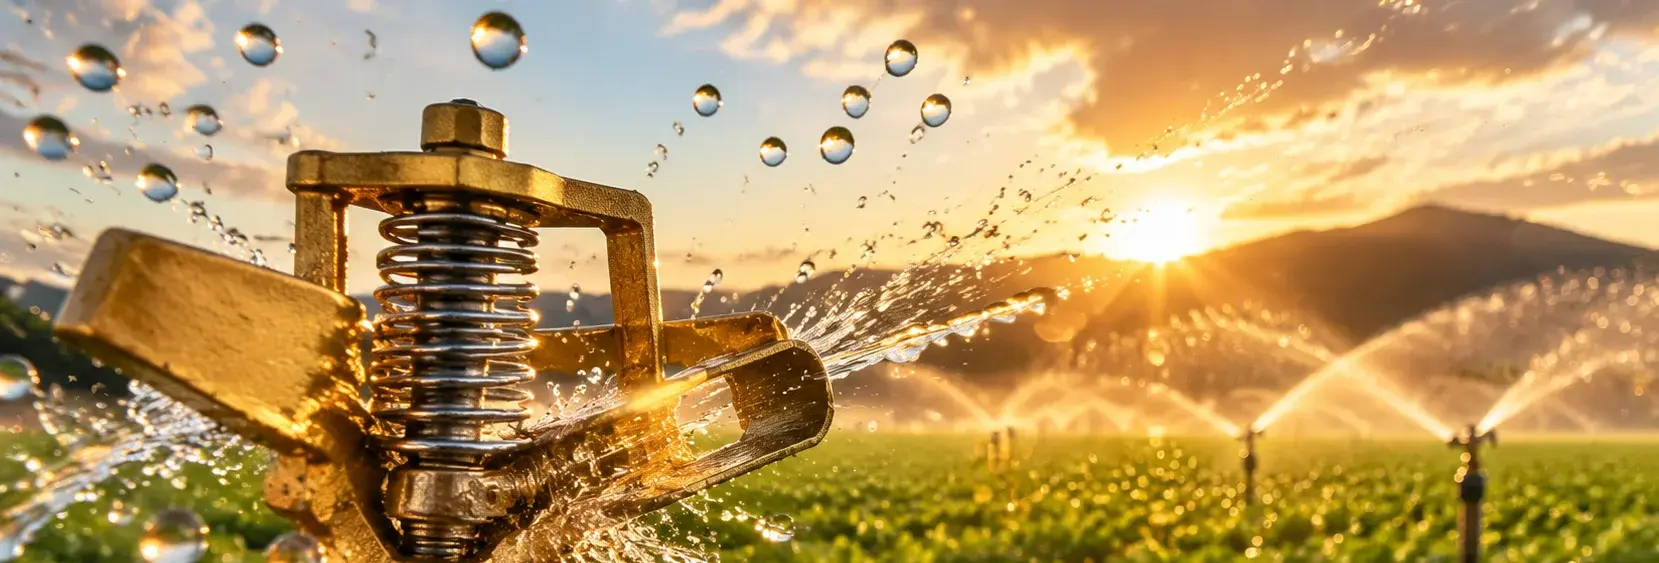
أعطال أجهزة الرشاشات في الري
الرشاش المسدود أو البالي يخلق بقع ري عمياء محلية، مما يؤدي إلى نمو غير متساوٍ للمحاصيل وانخفاض الإنتاجية. ثلاث سلاسل أعطال شائعة: كلال النابض، وترسب القشور في قنوات التدفق في المياه العسرة، واحتباس المحمل بسبب الرواسب. الاختيار الصحيح للمواد والفحص المنتظم يمنع هذه المشكلات
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"في خط الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
كسر كلال نابض الرجوع للرشاش بعد 10⁷ دورة
إجراءات التصحيح
الخطر-02
ترسب القشور وانسداد قنوات التدفق في الرشاشات الدقيقة في المياه العسرة
إجراءات التصحيح
الخطر-03
تآكل وتحشر محمل دوران الرشاش بسبب الرواسب
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
ثلاث سلاسل فشل في معدات الرش
يعتمد أداء الرشاشات على مكونات معدات صغيرة: نوابض الإرجاع، وقنوات التدفق، والمحامل الدوارة. لكل منها نمط فشل محدد يمكن التخفيف منه من خلال اختيار المواد والصيانة
ما يجب التحقق منه
- 1نابض إرجاع من الفولاذ المقاوم للصدأ 304: بعد دورات عديدة، يؤدي التشوه اللدن إلى تقصير الطول الحر بأكثر من 5% ← يتقلص قطاع الرش ← بقع ري عمياء
- 2قناة تدفق الرشاش الصغير: الماء العسر يسبب تراكم الترسبات ← ينخفض التدفق ← نقص مياه المحاصيل
- 3محمل قائم على النحاس: الرواسب تزيد معامل الاحتكاك ← تنخفض سرعة الدوران ← ينخفض معامل الانتظام إلى ما دون المستويات المقبولة
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| الطول الحر للنابض | التقصير بأكثر من 5% يشير إلى الكلال ← انخفاض زاوية الرش | حدد مادة النابض (304 SS) واختبار عمر الدورة وفقًا لـ ASTM A313 |
| حالة قناة التدفق | الترسبات تقلل معدل التدفق ← ري غير متساوٍ | استخدم إضافات مضادة للترسبات في مادة PP؛ حدد الحد الأقصى لمستوى CaCO3 في الماء |
| خلوص المحمل وعزم الربط | التآكل يزيد عزم الربط ← دوران متقطع | حدد محملًا نحاسيًا مشبعًا بالزيت؛ واطلب ترشيح الرواسب |
| معامل انتظام الرش | أقل من 80% يشير إلى فشل في المعدات | اطلب اختبارًا ميدانيًا وفقًا لـ ISO 7749؛ ووثق خط الأساس للانتظام |
فترات الفحص: كل 250 ساعة تشغيل أو 6 أشهر. استبدل أدوات التثبيت التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر الحدود المقبولة
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
ملايين الانضغاطات سنوياً: كيف يُبطئ الكلل الرشاش حتى يتوقف
نابض الإرجاع في الرشاش هو الجزء الأكثر تعرضاً للدورات في خط الري بأكمله — انضغاطة واحدة في كل دورة، وملايين الدورات سنوياً. لا ينهار فجأة؛ بل يفقد ارتداده تدريجياً ويتدرج خطوة بخطوة عبر هذه السلسلة.
- 1ينضغط نابض الإرجاع في الرشاش الدوار أو التصادمي مرة واحدة في كل دورة — 10,000-30,000 مرة في اليوم، أو 3.65-10 مليون دورة في السنة
- 2الإجهاد متواضع لكن عدد الدورات هائل — كلل عالي الدورات منخفض الإجهاد: النابض لا ينكسر دفعة واحدة، بل تنخفض طاقة ارتداده ببساطة سنة بعد سنة
- 3مع انخفاض طاقة الارتداد، يتباطأ الدوران ويتوقف في النهاية، فيرش إلى جانب واحد فقط — ويروي الرأس ربعه فقط
- 4عند توقفه، لا يحصل الطرف البعيد على كفايته أبداً — أول محصول يجف في الحقل يكون دائماً عند الحافة الأبعد لمدى الرش
- 5لا تنتظر حتى الانكسار: حدد مواصفة النابض من 304 — الفولاذ الكربوني يتآكل أسرع في الماء ويفقد مرونته مبكراً؛ استبدل الدفعة كل 2-3 سنوات تقريباً، وتفقد سرعة الدوران قبل كل موسم واستبدل أي رأس يتباطأ
لا تُستخدم أي تقديرات كمية.
المرجع الفني للقطاع
سلسلة التكلّس في الماء العسر: كيف يُغلق الكالسيوم والمغنيسيوم قناة التدفق الدقيقة
قناة التدفق في الرشاش الدقيق لا يتجاوز عرضها بضعة مليمترات — وهي بالضبط أول موضع يضربه التكلّس الناتج عن الماء العسر. يترسب الكالسيوم والمغنيسيوم من الماء ويتراكم على جدران القناة، ويتحول الرذاذ الناعم تدريجياً إلى نفاث.
- 1عندما يصبح ماء الري فوق مشبع بالكالسيوم والمغنيسيوم، تترسب البلورات وتتراكم طبقة فوق طبقة على جدران قناة التدفق الدقيقة للرشاش الدقيق
- 2تضيق القناة — ينخفض التصريف أولاً وتتخشن القطرات، ويتحول الرذاذ الناعم تدريجياً إلى نفاث
- 3مع استمرار انخفاض التدفق، تظهر الأعراض أولاً على الرؤوس في نهاية الخط الفرعي نفسه — فيخرج حقل نصفه جاف ونصفه رطب
- 4قبل لوم المرشح، افحص قناة التدفق بحثاً عن التكلّس — في مناطق الماء العسر يتشابه التكلّس والانسداد في المظهر، لكن إزالة الترسبات واستبدال الشبكة حلان مختلفان، وملاحقة السبب الخاطئ تضيع الموسم
لا تُستخدم أي تقديرات كمية.
المرجع الفني للقطاع
القطع الصغيرة للرشاش والأنبوب القائم: المادة والمواصفة ودورة الاستبدال
يبدو الرشاش الصدمي أو الرشاش الدقيق آلة متكاملة، لكن القطع الصغيرة تحته هي التي تحمله — الزنبرك، والمثبت، ومانع تسرب الوصلة، والهيكل البلاستيكي. ثبّت المادة والمواصفة والدورة وفق هذا الجدول، وإلا فلن يبلغ الرأس عمره التصميمي.
| القطعة | المادة | المواصفة | المواصفة الرئيسية / الفحص | الاستبدال / الفحص |
|---|---|---|---|---|
| زنبرك إرجاع الرشاش | 304 | φ0.5-2mm | ملايين الدورات/السنة؛ افحص سرعة الدوران قبل كل موسم واستبدل أي زنبرك يبطؤ دورانه | 2-3 سنوات |
| مثبت الأنبوب القائم للرشاش + براغي التثبيت التوسعية | Q235B hot-dip galvanized | M10-M16 | مقاومة السحب؛ في التربة الرملية/المحروثة حديثاً أطِل شفرات البريمة من 20 إلى 30cm أو استخدم مقبساً مدمجاً بالخرسانة (نحو 3-5× قوة السحب، تقدير تقريبي للمرتبة)؛ أعد الضبط إذا تجاوز الميل 5° | فحص ربع سنوي |
| حلقة O على خط تغذية الرشاش الدقيق | EPDM/NBR | All bores | ضغط التشغيل 0.1-0.3MPa | 2-3 سنوات |
| الهيكل البلاستيكي للرشاش الدقيق (خارجي) | Engineering plastic (e.g. PP) | — | خطط دوريات الفحص على أساس التقصف بالأشعة فوق البنفسجية خلال 2-3 سنوات في الخارج | حسب تقادم الأشعة فوق البنفسجية |
إن قوة السحب الأعلى بنحو 3-5× للمقبس المدمج بالخرسانة هي تقدير تقريبي للمرتبة.
المرجع الفني للقطاع
أربعة فحوصات قبل الموسم: السرعة والشاقولية والتدفق والهيكل
أعطال الرشاشات لا تختار لحظة مناسبة أبداً — بل تختار ذروة الموسم ازدحاماً. نفّذ هذه الفحوصات الأربعة قبل بدء الموسم، واستبدل ونظّف حسب الحاجة، ولن يعطّل رأس واحد الموسم بأكمله.
- قبل الموسم: افحص سرعة دوران الرشاش رأساً برأس — يظهر إجهاد الزنبرك أولاً كتباطؤ في الدوران؛ بمجرد أن يتباطأ رأس أو يتوقف، استبدل دفعة الزنبركات (التزم بدورة 2-3 سنوات، ولا تنتظر حتى الكسر)
- كل ربع سنة: افحص شاقولية الأنبوب القائم — أعد ضبط أي ميل يتجاوز 5°؛ في التربة الرملية أو المحروثة حديثاً، لا تكتفِ بإعادة شد المثبت — فكّر في شفرات بريمة أطول أو مقبس مدمج بالخرسانة، وإلا سيرقد الصف مسطحاً بعد أول رياح قوية
- في مناطق المياه العسرة: عاين تدفق الرشاش الدقيق بانتظام — عند انخفاض الإنتاج بشكل ملحوظ، أزل الترسبات الكلسية من قناة التدفق قبل استبدال أي شيء على الإطلاق؛ الترسبات تتفوق على الانسداد كسبب معتاد في مناطق المياه العسرة
- القطع البلاستيكية الخارجية: استبدل هيكل الرشاش الدقيق بالكامل بمجرد ابيضاضه أو هشاشته — دون ترقيع بشريط لاصق — وجدوِل دوريات الفحص على أساس العمر الخارجي للأشعة فوق البنفسجية البالغ 2-3 سنوات
لا تُستخدم أي تقديرات تقريبية للمرتبة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · أ·ري الرشاشات الحقلية | B · ري ب·الدقيق | C · الخطة ج · الري بمياه البحر/المياه المعاد تدويرها | |
|---|---|---|---|
| 1. رشاش اصطدامي | |||
| المواصفة | وصلة 1/2"-1" | 20-50 لتر/ساعة 0.1-0.3 ميجا باسكال | 20-50 لتر/ساعة 0.1-0.3 ميجا باسكال |
| المادة | نحاس أصفر + نابض 304 | بولي بروبيلين + غشاء سيليكون | بولي بروبيلين + غشاء سيليكون |
| التشطيب | مجلفن بالغمس الساخن >=55um وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 2. رشاش دقيق | |||
| المواصفة | 20-70L/h | 10-30 لتر/ساعة | 10-30 لتر/ساعة |
| المادة | PP + إضافة مضادة للقشور | فولاذ مقاوم للصدأ + فوهة سيراميك | فولاذ مقاوم للصدأ + فوهة سيراميك |
| التشطيب | مجلفن بالغمس الساخن >=55um وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 |
دليل الاختيار
الاختيار
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
| الري بالرش في الحقل المفتوح | الخطة A · رشاش تصادمي (وصلة 1/2"–1"، جسم نحاسي + نابض 304) + رشاش دقيق (20–70 L/h، PP مع مادة مضافة مضادة للترسبات) | C3 وفقًا لـ ISO 12944-2؛ حدد سلك نابض 304 SS مع اختبار عمر الدورة وفقًا لـ ASTM A313 (عمر الكلال > 10⁸ cycles)؛ تقصير الطول الحر > 5% يشير إلى الكلال — ينخفض قطاع الرش من 180° إلى 120° |
| الدفيئة / التضاريس المتموجة | الخطة B · رشاش دقيق مع تعويض الضغط (20–50 L/h، 0.1–0.3 MPa، PP + غشاء سيليكون) + فوهة رذاذ (10–30 L/h، فولاذ مقاوم للصدأ + فوهة سيراميك) | C4 وفقًا لـ ISO 12944-2؛ يوفر تعويض الضغط ريًا موحدًا في التضاريس المتموجة؛ تحقق من معامل انتظام الرش باختبار ميداني وفقًا لـ ISO 7749 |
| تآكل عالٍ / معايير التصدير / بيئة قاسية — تحلية مياه البحر / المياه المستصلحة / الري بمياه عالية الملوحة والقلوية | الخطة C · مجموعة كاملة من الفولاذ المقاوم للصدأ 316L / الفولاذ المزدوج + أختام مقاومة للكلور | C5-M وفقًا لـ ISO 12944-2؛ الفولاذ 316L/duplex steel مع أختام مقاومة للكلور يناسب جودة المياه عالية الملوحة والقلوية |
| منطقة الري بالمياه العسرة (CaCO₃ > 200 mg/L) | ركّب نظام تليين المياه أو انقع الرشاشات دوريًا في محلول حمضي مخفف (pH 3–4 حمض الستريك) لإذابة الترسبات؛ اختر مواد الرشاش الدقيق المضاف إليها مواد مضادة للترسبات؛ افحص معدل التدفق لـ 10% من الرشاشات شهريًا | ترسبات CaCO₃ في القنوات الدقيقة تقلل تصريف المياه من 40 L/h إلى 10 L/h؛ يلزم التنظيف عندما يكون معدل التدفق < 80% من القيمة الاسمية |
| مصدر مياه رملي (محتوى الرمل ≥ 0.5 g/L) | الترقية إلى محامل كروية سيراميكية (Si3N4، ذاتية التشحيم، مقاومة للتآكل، مقاومة للصدمات) وتركيب مصفاة ترشيح مقاومة للرمل من الفولاذ المقاوم للصدأ (حجم المسام 100 μm) | تدخل الرواسب خلوص المحمل وترفع معامل الاحتكاك من 0.08 إلى 0.35؛ تنخفض سرعة الدوران من 30 rpm إلى 8 rpm ومعامل الانتظام من 85% إلى 55% بعد 300 h؛ لا يوجد انحشار بعد 10⁷ دورة في المياه الرملية |
أ·ري الرشاشات الحقلية
C3 قياسي وفق ISO 12944-2
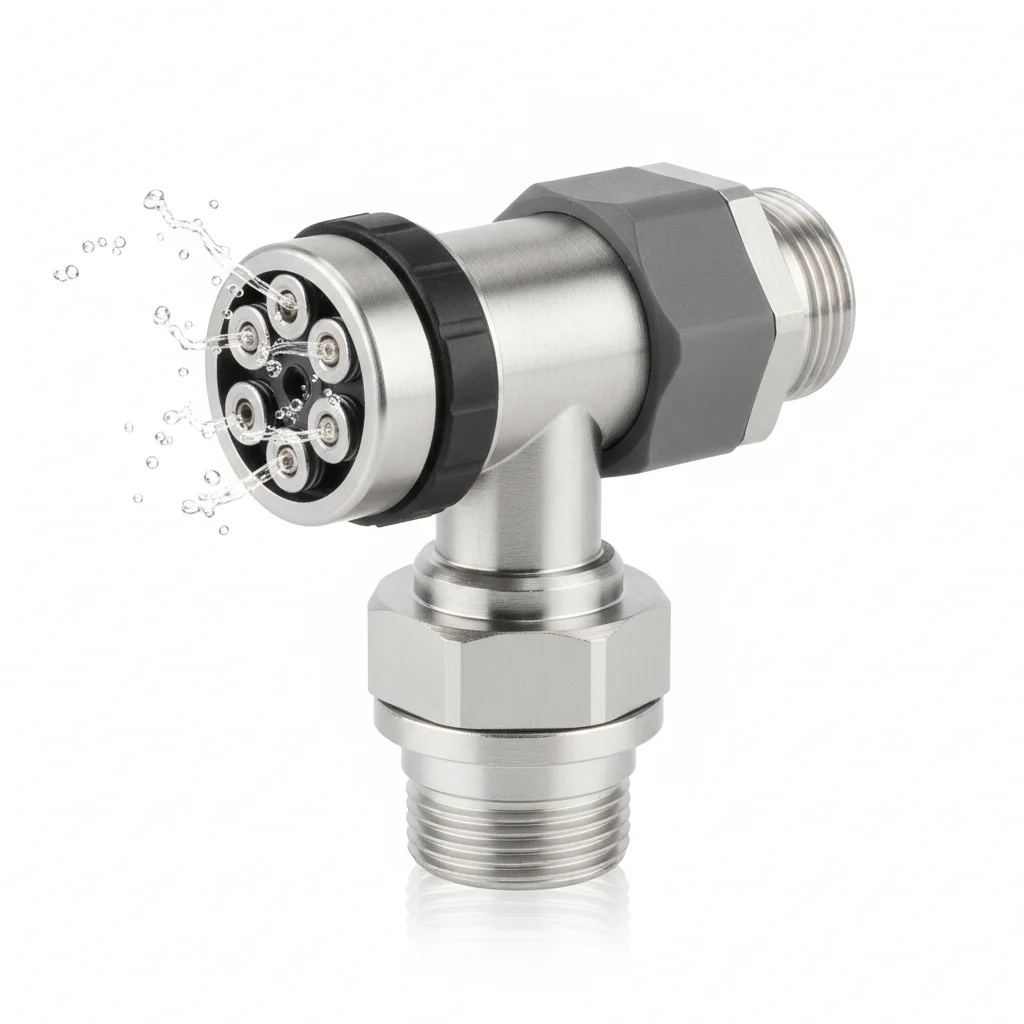
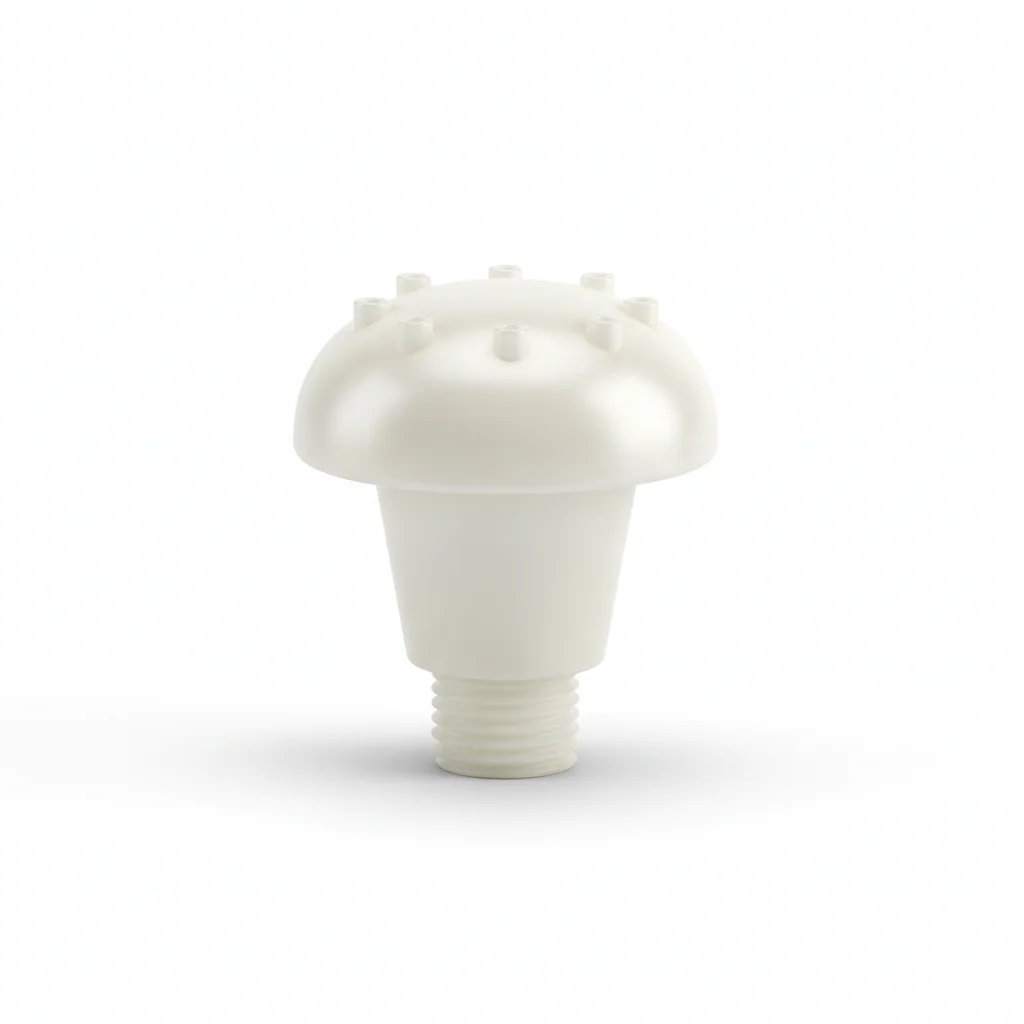
| رشاش اصطدامي | رشاش دقيق | |
|---|---|---|
| المواصفة | وصلة 1/2"-1" | 20-70L/h |
| المادة | نحاس أصفر + نابض 304 | PP + إضافة مضادة للقشور |
| الدرجة | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55um وفق ISO 1461 | مجلفن بالغمس الساخن >=55um وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20C إلى +80C | -20C إلى +80C |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | ري الرشاشات الحقلية | رش دقيق في البيوت المحمية |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر بمفتاح عزم معاير. سجل في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس السماكة.
- ضع علامة طلاء الختم للعزم. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفة. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت يقل عن 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق الحفر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام الصيانة مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
ري ب·الدقيق
C4 بيئة قاسية وفقًا للمعيار ISO 12944-2
| مرش دقيق معوض للضغط | فوهة رذاذ | |
|---|---|---|
| المواصفة | 20-50 لتر/ساعة 0.1-0.3 ميجا باسكال | 10-30 لتر/ساعة |
| المادة | بولي بروبيلين + غشاء سيليكون | فولاذ مقاوم للصدأ + فوهة سيراميك |
| الدرجة | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق مثبط للتآكل + كرتون | ورق مثبط للتآكل + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | ري موحد في الأراضي غير المستوية | تربية الشتلات / ترطيب وتبريد |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مانعًا للتآكل يتحمل درجات حرارة من -20 إلى 150 درجة مئوية. استخدم حلقات مغطاة بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% باستخدام أداة التحقق. سجل البيانات البيئية.
- اختبر الشد على عينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من البراغي لظروف التشغيل | يفشل البرغي تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البراغي | تمنع الملوثات السطحية الاستقرار الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أقرب). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 ملم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام الصيانة المحوسب مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · الري بمياه البحر/المياه المعاد تدويرها
C5-M شديد وفقًا لمعيار ISO 12944-2
| مرشّح دقيق معوض الضغط | فوهة رذاذ | |
|---|---|---|
| المواصفة | 20-50 لتر/ساعة 0.1-0.3 ميجا باسكال | 10-30 لتر/ساعة |
| المادة | بولي بروبيلين + غشاء سيليكون | فولاذ مقاوم للصدأ + فوهة سيراميك |
| الدرجة | — | — |
| التشطيب | جلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ≈0.5 كجم/قطعة | ≈0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق مثبط للتآكل + كرتون | ورق مثبط للتآكل + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | ري موحد في التضاريس المتموجة | تربية الشتلات / ترطيب وتبريد |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية يتحمل درجات حرارة من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق من PMI لعينة 10%. وثق النتائج لتدقيق الامتثال.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر عليها علامات تشقق.
- ضع مادة مانعة للتسرب وفقًا للمواصفات. قم بتركيب أجهزة مراقبة دائمة لقياس الحالة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عزمه عن 80% من العزم المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
المعايير المرجعية
المراجع
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →