اختيار حلقة الخدمة الشاقة للمعدات الثقيلة
قارن بين الحلقات المسطحة (Q235B) والزنبركية (65Mn) والمخروطية المربعة (Q235B) لمنع غوص البرغي، وتآكل الطلاء، والتوزيع غير المتساوي لقوة الشد المسبق. اختر بناءً على شدة الحمل، وبيئة التآكل، وهندسة الوصلة.
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"على خط الإنتاج، تحدث هذه الأمور كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
الصلادة غير الكافية لحلقة الخدمة الشاقة تؤدي إلى غوص البرغي والارتخاء
إجراءات التصحيح
الخطر-02
تآكل الطلاء المضاد للتآكل على سطح الحلقة تحت الاحتكاك الناتج عن الحمل الثقيل
إجراءات التصحيح
الخطر-03
خلط مواصفات الحلقات يؤدي إلى توزيع غير متساوٍ لقوة الشد المسبق
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
الاختلافات الحرجة في اختيار الحلقات الثقيلة
يؤثر الاختيار بين الحلقات المسطحة والزنبركية والمخروطية على الحفاظ على قوة الشد المسبق وسلامة الوصلة تحت الأحمال الثقيلة. الصلابة وسماكة الطلاء هما أكثر المعايير التي يتم تجاهلها.
ما يجب التحقق منه
- 1الحلقات المسطحة (Q235B) توزع الحمل ولكنها تفتقر إلى الحركة الزنبركية؛ يحدث فقدان في قوة الشد المسبق إذا كانت الصلابة غير كافية تحت الشد المسبق العالي.
- 2الحلقات الزنبركية (65Mn) توفر استردادًا مرنًا ولكنها تخاطر بتآكل الطلاء تحت عزم الربط العالي، مما يؤدي إلى الصدأ وزيادة معامل الاحتكاك.
- 3الحلقات المخروطية المربعة تعوض ميل الشفة ولكنها تتطلب توجيهًا دقيقًا؛ انحراف السماكة يسبب توزيعًا غير متساوٍ للضغط.
- 4سماكة طلاء الجلفنة بالغمس الساخن وفقًا للمعيار ISO 1461 هي القياسية؛ ولكن تحت الاحتكاك العالي، قد يتآكل الطلاء، مما يرفع معامل الاحتكاك ويقلل من قوة الشد المسبق.
- 5خلط أنواع الحلقات مع انحراف في الصلابة يؤدي إلى تشتت في قوة الشد المسبق؛ حدد نفس الدفعة للوصلات الحرجة.
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| مادة الحلقة وصلابتها | الحلقات اللينة تتشوه تحت الشد المسبق العالي، مما يسبب فقدان قوة الشد المسبق وارتخاء البرغي. | حدد صلابة مناسبة للحمل؛ اطلب شهادة المواد وفقًا للمعيار ISO 898-1. |
| نوع الطلاء وسماكته | الطلاء الرقيق يتآكل تحت عزم الربط العالي، مما يؤدي إلى الصدأ وزيادة معامل الاحتكاك. | حدد سماكة الجلفنة بالغمس الساخن وفقًا للمعيار ISO 1461؛ للبيئات المسببة للتآكل، فكر في طلاء إضافي أو فولاذ مقاوم للصدأ. |
| هندسة الحلقة والتفاوتات | انحراف السماكة أو الصلابة يسبب ضغطًا غير متساوٍ على الشفة، أو تسربًا، أو بثقًا. | حدد تفاوتات ضيقة للسماكة والصلابة؛ استخدم نفس الدفعة للوصلات الحرجة. |
| نوع الحلقة مقابل التطبيق | الحلقات المسطحة مناسبة للأحمال العادية؛ الحلقات الزنبركية للاهتزاز؛ الحلقات المخروطية للشفة المائلة. النوع الخاطئ يؤدي إلى فقدان قوة الشد المسبق أو عدم المحاذاة. | اختر النوع بناءً على هندسة الوصلة والحمل الديناميكي: مسطحة للثابت، زنبركية للدوري، مخروطية للأسطح المائلة. |
جميع القيم مبنية على بيانات الصفحة. تحقق من الحسابات الخاصة بالمشروع.
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
المركب المانع للالتصاق على وجه الفلانة: الخطوة الأولى في وصلات حذاء الجنزير
في وصلة حذاء الجنزير لا ينتهي دور الفلانة عند شدها بالعزم: إجراء Caterpillar الرسمي يضع المركب المانع للالتصاق على اللولب ووجه الفلانة قبل أي شد بالعزم. هذه الخطوة هي التي تحدد ما إذا كانت قراءة العزم موثوقة وما إذا كانت الوصلة ستُفتح مجدداً عند إعادة الفحص.
- وضع المركب المانع للالتصاق على اللوالب ووجه الفلانة هو الخطوة الأولى لدى Caterpillar لمثبتات حذاء الجنزير، قبل العزم الابتدائي — في هذه الوصلة يُعد وجه الفلانة سطح احتكاك متحكّم به، وليس مجرد فاصل
- العمود الفقري لمنع الارتخاء هو صامولة الجنزير ذاتية القفل (الوجه المقوس مقابل الوصلة) مع طريقة العزم ثم الزاوية: الشد حتى العزم الابتدائي المحدد، ثم إضافة 1/3 لفة لقوة التثبيت — العزم الابتدائي يركّز الوصلة فقط، بينما الثلث الإضافي يحقق الاستطالة
- الإيقاع المطابق هو الفحص وإعادة الشد حسب الحاجة بعد 50-100 ساعة تشغيل في الوصلات المعاد بناؤها — تجاوز خطوة المركب المانع للالتصاق يؤدي إلى التصاق الوصلة عند إعادة الفحص، مما يقطع هذا الإيقاع
لا تُستخدم في هذه الخانة أي تقديرات تقريبية من حيث الحجم.
المرجع الفني للقطاع
نطاقات عزم الهيكل السفلي للحفارة: أي نطاق فلانات يطابق نطاقك
طابق نطاق الفلانة مع فئة الماكينة أولاً — الأكبر ليس أفضل تلقائياً: عزم مسامير حذاء الجنزير يمتد بنحو أربعة أضعاف من الحفارات الصغيرة إلى الكبيرة.
تُصنف مسامير حذاء جنزير الحفارة حسب سلسلة الماكينة: 307/308 تستخدم M14 (245±25 N·m)، و311-314 تستخدم M16 (175±40)، وعائلة 320-325 هي فئة 20 طن عند M20 (400±70)، و330/345 تستخدم M22/M24 (500±70)، و365/375 تستخدم M27 (540±70)، و385/5090 تستخدم M30 (990±100). نطاق العمل للهيكل السفلي من فئة 20 طن هو M20 — يبدأ نطاق الفلانات للخدمة الشاقة عند M20، متوافقاً تماماً مع هذا النطاق؛ وعندما تنتقل الخدمة إلى M30 للأحمال الثقيلة أو الخدمة الأكّالة، حدد الفلانة المعززة مقابل نطاق 990±100 N·m وحافظ على ممارسة استخدام المركب المانع للالتصاق على اللوالب ووجوه الفلانات.
إن عبارة "امتداد العزم بنحو أربعة أضعاف من الماكينات الصغيرة إلى الكبيرة" هي مقارنة حجمية مستنتجة من نقطتي النهاية للنطاق 245±25 و 990±100؛ وعبارة "فئة 20 طن ≈ 20 t" هي تقريب حجمي.
المرجع الفني للقطاع
إيقاع إعادة الفحص والاستبدال: القيم الموثقة مقابل الادعاءات التي يجب حذفها من طلب عرض السعر
القيم الموثقة للإيقاع وحدها هي التي تنتمي إلى طلب عرض السعر أو ورقة القبول — الأرقام المتداولة لقطع الهيكل السفلي، مثل "250 ساعة" و "الاستبدال كل 500 ساعة"، هي تحديداً تلك التي لا تستند إلى أي مرجع علني.
- إيقاع إعادة الفحص الموثق بمرجع: بعد وصلات حذاء الجنزير الجديدة أو المعاد بناؤها، افحص وأعد الشد حسب الحاجة عند 50-100 ساعة تشغيل (دليل إدارة الهيكل السفلي من Caterpillar)
- "فحص عزم كل مسمار كل 250 ساعة" ليس له مصدر علني من الشركة المصنعة للمعدة الأصلية — ظهر في نسخة قديمة من الصفحة، وهو مسجل كفجوة، ولا ينتمي إلى طلب عرض السعر أو معايير القبول
- لا توجد فترة استبدال مرجعية علنية بالساعات للفلانات وقطع الهيكل السفلي القابلة للتآكل: حدد نقاط الاستبدال من فحوصات التآكل ورسم الشركة المصنعة للمعدة الأصلية، ولا تقبل أبداً أرقام صلادة مختلقة أو شعارات مثل "الاستبدال كل 500 ساعة"
فترات الاستبدال بالساعات ليس لها قيمة مرجعية علنية؛ ادعاءات مثل "250 ساعة" أو "الاستبدال كل 500 ساعة" لا أساس علني لها. لا تُستخدم في هذه الخانة أي تقديرات تقريبية من حيث الحجم.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · النوع القياسي | B · الخطة ب · النوع المقوى | C · الخطة ج · النوع الممتاز | |
|---|---|---|---|
| 1. حلقة مسطحة للخدمة الشاقة | |||
| المواصفة | M20-M64 | M20-M64 | M20-M48 |
| المادة | Q235B | 65Mn | Q235B |
| التشطيب | مجلفن بالغمس الساخن >=55um وفقًا لـ ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
دليل الاختيار
لست متأكدًا من الخطة التي تختارها؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة | الأساس |
| ظروف التشغيل العادية، C3 حسب ISO 12944-2، −20°C إلى +80°C | الخطة A · النوع القياسي: وردة مسطحة شديدة التحمل M20-M64 (Q235B) | ISO 898-1 (الخواص الميكانيكية لعناصر التثبيت) |
| حمولة ثقيلة / ظروف تآكلية، C4 قاسية حسب ISO 12944-2 | الخطة B · النوع المعزز: وردة زنبركية شديدة التحمل M20-M64 (65Mn) | GB/T 3077 (الفولاذ الإنشائي السبائكي)؛ ISO 898-1 (الخواص الميكانيكية) |
| صلادة الوردة غير كافية تحت حمل مسبق عالٍ >200kN: التشوه اللدن يؤدي إلى غوص المسمار وارتخائه | اختر فولاذ 45 أو 42CrMo مسقى ومراجع بصلادة HRC38-45، السماكة ≥0.15d؛ لا تستخدم وردات مسطحة غير معالجة | الوردات ذات الصلادة <HRC35 تتعرض لتشوه لدن بمقدار 0.1-0.5mm → فقدان الحمل المسبق بنسبة 15-30%؛ ISO 898-1 (شهادة المادة) |
| تآكل طبقة الحماية من التآكل للوردة تحت احتكاك الحمولة الثقيلة: M30 مشدود بعزم 3000Nm | اختر طلاء الفسفتة + التزييت أو طلاء Dacromet؛ ضع شحم MoS2 قبل الشد؛ لا تستخدم الطلاء المجلفن كهربائياً | إجهاد احتكاكي 50-80MPa؛ طلاء مجلفن بسماكة 45µm يتآكل خلال عملية شد واحدة → بعد الصدأ يرتفع معامل الاحتكاك من 0.12 إلى 0.20 → انخفاض الحمل المسبق بنسبة 30% عند نفس عزم الشد |
| خلط مواصفات الوردات: انحراف السماكة >0.5mm أو انحراف الصلادة >5HRC يسبب توزيعاً غير منتظم لضغط الشفة | استخدم وردات من نفس الدفعة ونفس المواصفة، تفاوت السماكة ±0.1mm؛ خزّن حسب نوع المعدة؛ لا تخلط أثناء الصيانة | توزيع ضغط الشفة غير المنتظم → تسرب في الجانب الرقيق وانبثاق في الجانب السميك |
الخطة أ · النوع القياسي
معيار C3 وفقًا لـ ISO 12944-2
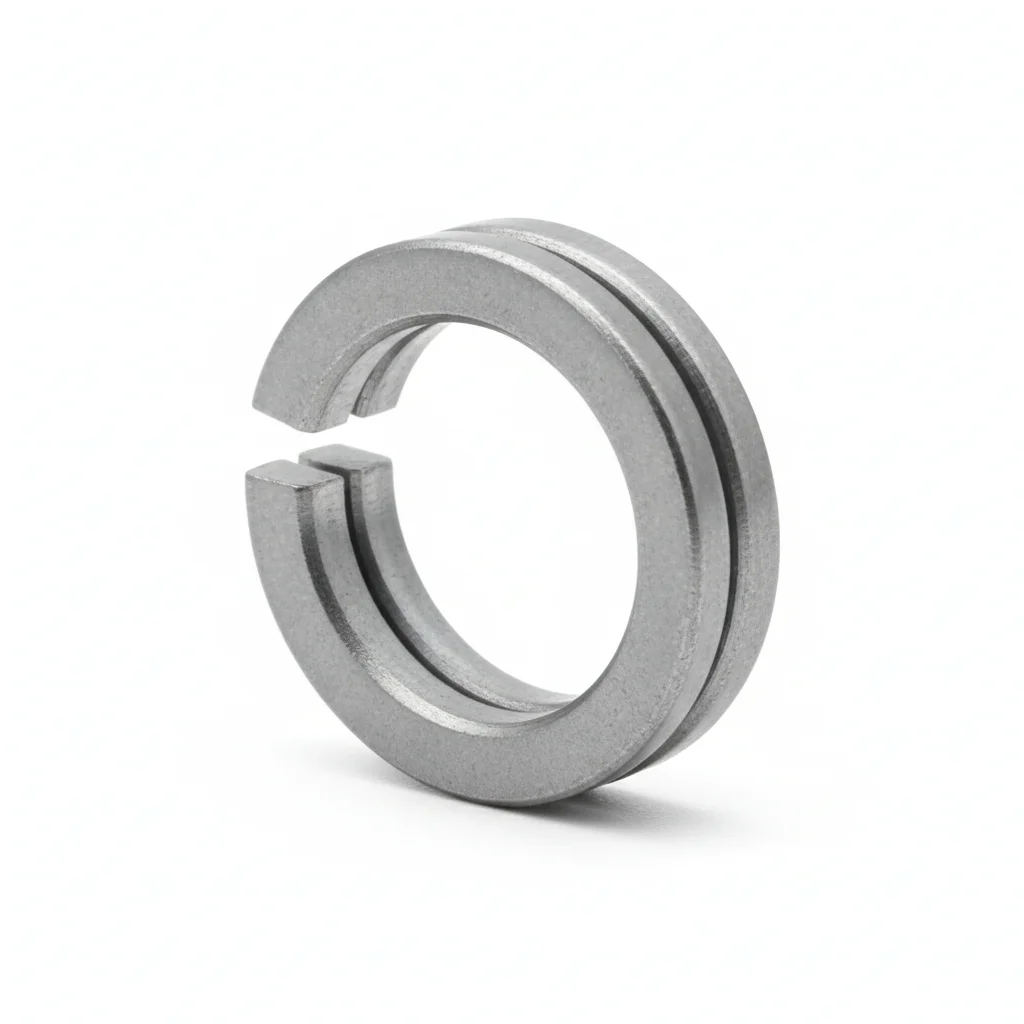
| حلقة مسطحة للخدمة الشاقة | |
|---|---|
| المواصفة | M20-M64 |
| المادة | Q235B |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55um وفقًا لـ ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | المعدات الثقيلة |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح في حدود 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة في حدود 0.5 مم. اربط بنمط النجوم. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. سجل في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس السماكة - أقصى فجوة مسموحة 0.1 مم.
- ضع علامة طلاء مانع للعبث عبر رأس البرغي والحلقة والصامولة. التقط صورًا للتجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من المثبتات لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة المثبت مقابل مواصفة الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. سجل جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع الطلاء الواقي وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد شد أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر أكبر من 0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. سجل جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ب · النوع المقوى
C4 بيئة قاسية وفقًا لمعيار ISO 12944-2
| حلقة زنبركية للخدمة الشاقة | |
|---|---|
| المواصفة | M20-M64 |
| المادة | 65Mn |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | المعدات الثقيلة |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر باستخدام جهاز قياس الخشونة.
- ضع مركبًا مضادًا للتآكل مناسبًا لدرجة حرارة التشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE حيثما هو محدد.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. اربط حتى قيمة العزم المستهدفة. افحص 10% باستخدام أداة تحقق. سجل مع بيانات البيئة.
- اختبر عينة عشوائية 5% باختبار الشد حتى 80% من حمولة الإثبات. استبدل أي قفل يقل عن حد القبول. وثق نتائج الاختبار.
- ضع طبقة حماية مقاومة للعوامل الجوية على جميع أسطح القفل المكشوفة. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من القفل لظروف الخدمة | يفشل القفل تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة القفل مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم العزم في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب القفل | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة حماية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي قفل يقل عن 80% من العزم المحدد. استبدل الأقفال التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع الأقفال الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ج · النوع الممتاز
C5-M بيئة قصوى وفقًا لمعيار ISO 12944-2
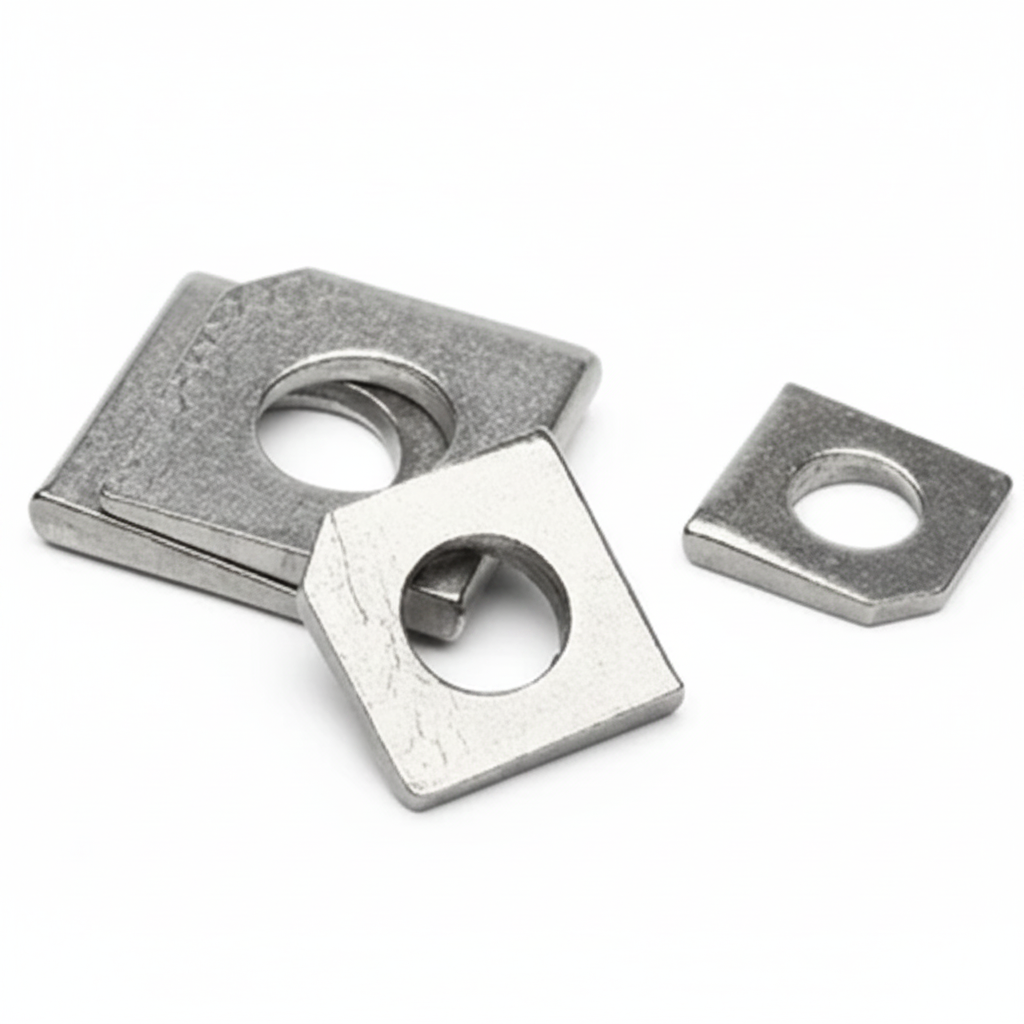
| حلقة مستدقة مربعة | |
|---|---|
| المواصفة | M20-M48 |
| المادة | Q235B |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | المعدات الثقيلة |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية مناسبًا لدرجة حرارة من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي إلى الشد المسبق المستهدف. تحقق من PMI لعينة 10%. وثق لتدقيق الامتثال.
- اختبر عينة 10% باختبار غير مدمر باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر مؤشرات تشقق.
- ضع مادة مانعة للتسرب واقية وفقًا للمواصفات. ثبت أجهزة مراقبة دائمة للظروف. قدم تقرير الامتثال للسلطة التنظيمية.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من القفل لظروف الخدمة | يفشل القفل تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة القفل مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم العزم في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب القفل | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة حماية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي قفل يقل عن 80% من العزم المحدد. استبدل الأقفال التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع الأقفال الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →