براغي المحامل الدوارة: منع فقدان الإجهاد المسبق والتآكل
في المعدات الثقيلة، تتعرض براغي M24-M36 من الدرجة 10.9 للصدمات أثناء دورات التشغيل والإيقاف. بعد 2000 ساعة، يمكن أن يؤدي فقدان الإجهاد المسبق إلى خلوص في الوجه الطرفي وضعف في تعشيق التروس. تعمل بيئات الطين والرمل على تسريع التآكل، مما يستهلك الجلفنة بالغمس الساخن خلال أشهر. تقارن هذه الصفحة بين مواد البراغي المعززة والقياسية واستراتيجيات الصيانة لضمان سلامة الوصلة
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"على خط الإنتاج، تحدث هذه الأشياء كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
فقدان الإجهاد المسبق لبراغي المحامل الدوارة تحت الأحمال المتناوبة
إجراءات التصحيح
الخطر-02
تآكل وصدأ براغي حلقة المحمل الدوار في بيئات الطين والرمل
إجراءات التصحيح
الخطر-03
تفكيك براغي المحامل الدوارة ذات القطر الكبير يتطلب أدوات هيدروليكية متخصصة
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
فقدان الإجهاد المسبق والتآكل: فحوصات حاسمة لبراغي محامل الدوران
تواجه براغي محامل الدوران تحديات فريدة: الأحمال المتناوبة تسبب فقدانًا تدريجيًا للإجهاد المسبق، بينما تعمل بيئات الطين والرمل على تسريع التآكل. قد تفشل الطلاءات المجلفنة بالغمس الساخن القياسية خلال أشهر في الظروف القاسية. يوضح الجدول أدناه نقاط الفحص الرئيسية التي يجب تحديدها في المشتريات والصيانة
ما يجب التحقق منه
- 1براغي M24-M36 من الدرجة 10.9 تحت دورات سنوية عالية: فقدان الإجهاد المسبق بعد 2000 ساعة؛ حدد إعادة الربط على فترات 250 ساعة
- 2الجلفنة بالغمس الساخن وفقًا للمعيار ISO 1461: في بيئات الطين والرمل، يُستهلك الطلاء خلال أشهر؛ فكر في طلاء أكثر سمكًا أو حماية بديلة
- 3تآكل الفولاذ الكربوني: انخفاض المقطع العرضي بمرور الوقت؛ استبدل البراغي التي يتجاوز عمق التنقر فيها الحدود المقبولة
- 4تتطلب براغي M30-M36 عزم ربط عاليًا؛ هناك حاجة إلى أدوات هيدروليكية للتفكيك والتجميع الصحيحين لتجنب كسر قضيب الرافعة
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| فقدان الإجهاد المسبق بعد 2000 ساعة | فقدان الإجهاد المسبق يزيد الخلوص ويعرض محاذاة التروس للخطر | اشترط إعادة الربط على فترات 250 ساعة؛ وثق قيم عزم الربط في نظام الصيانة المحوسب |
| حالة طلاء الجلفنة بالغمس الساخن في الطين والرمل | تدهور الطلاء يعرض الفولاذ للتآكل، مما يقلل من قوة البرغي | حدد سمك الجلفنة بالغمس الساخن وفقًا للمعيار ISO 1461؛ للبيئات القاسية، فكر في طلاء مزدوج أو فولاذ مقاوم للصدأ |
| عمق التنقر الناتج عن التآكل | التنقر يقلل من المقطع العرضي الفعال، مما يزيد من تركيز الإجهاد وخطر الكسر | افحص كل 6 أشهر |
| طريقة تطبيق عزم الربط | عزم الربط غير الصحيح يؤدي إلى إجهاد مسبق غير متسق واحتمال كسر البرغي | اشترط استخدام مفتاح عزم هيدروليكي للتركيب؛ حدد قيمة عزم الربط وفقًا للمعيار |
تعتمد معدلات فقدان الإجهاد المسبق والتآكل على ظروف التشغيل الفعلية. يجب تعديل فترات الفحص الميداني بناءً على بيانات نظام الصيانة المحوسب
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
خلفية تحمّل مسامير حلقة الدوران: طيف عزم انقلاب دوّار
موضع هذه المسامير يحدد وظيفتها: بين الهيكل العلوي والهيكل السفلي، يتراكم عزم انقلاب دوّار فوق قص شعاعي. اقرأ طيف الأحمال هذا قبل أي حديث عن الاختيار — كل فروق المواصفات تنبع منه.
الوصلة الدوّارة تربط الهيكل العلوي بالهيكل السفلي؛ ومجموعة مساميرها تحمل عزم انقلاب دوّار إضافة إلى قص شعاعي — فكل دوران وكل عملية حفر تعكس اتجاه العزم. وهي مجموعة المسامير المعترف بأنها الأعلى خطورة في الماكينة: فبمجرد فقدان الشد المسبق، يتحول الشد إلى قص وانحناء مشترك وتبدأ الشقوق عند جذر اللولب. والحلقة التي تثبتها ليست جزءاً عادياً أيضاً: حلقات الدوران مصنوعة من فولاذ 50Mn/42CrMo مقسى سطحياً، ومصنّعة وفق معيار المنتج JB/T 2300-2018. ولهذا فإن الفشل هنا لا يكون أبداً تقريباً بسبب "عدم كفاية القوة" — بل بسبب "فقدان الشد المسبق أولاً". وتغطية اللاصق اللاهوائي ونظافة الثقوب الملولبة وتنفيذ عزم الربط عند التجميع هي البوابات التي تحدد عمر مجموعة المسامير هذه.
لا تُستخدم في هذه الخانة أي تقديرات تقريبية.
المرجع الفني للقطاع
بعد ارتخاء المجموعة كاملة: من انفصال الهيكل إلى عمرة تفكيك شامل
تتبّع هذه السلسلة لتدرك لماذا لا يمكن إدارة مسامير حلقة الدوران كقطع تآكل — فطبيعة الفشل وإجراءات الإصلاح وإيقاع قطع الغيار هي ثلاث مستويات مختلفة تماماً.
- 1من أين يبدأ السجل: في إحدى الحفارات، انكسرت جميع المسامير الـ 36 من نوع M22×75 درجة 10.9 من فولاذ 40Cr التي تربط الهيكل السفلي بحلقة الدوران بعد 1128 ساعة من الخدمة — 31 منها حملت آثار كلال، و5 فقط فشلت بحمل زائد لحظي
- 2حجم الخطورة: فشل الوصلة بين الهيكل العلوي والسفلي يحدث لحظياً — وهو حدث توقف وحدث سلامة في آن واحد، وخسارة مزدوجة للمصنّع والمستخدم؛ هذا ليس إصلاحاً باستبدال مسمار، بل حادثة على مستوى الماكينة
- 3يتصاعد الإصلاح إلى مستوى كامل: استبدال حلقة الدوران هو عمرة تفكيك شامل — رفع الهيكل العلوي، وسحب هيكل الجنزير على القضبان؛ واستبدال الهيكل السفلي بالكامل هو حزمة العمرة القياسية (الجنازير / العجلات الحاملة والموجهة / المسننات المحركة)
- 4تتبع قطع الغيار إيقاع العمرة: مسامير حلقة الدوران ومسامير حذاء الجنزير هي قطع فئة العمرات، تُشترى مع حزمة العمرة أو كقطع مصنّع أصلي — بمنطق تسعير مختلف عن المستهلكات المرتبطة بمعدل التآكل مثل أسنان الجرافة
- 5مرتكز زمن التوقف: متوسط زمن التوقف غير المخطط في الصناعة يبلغ حوالي 125,000$ /ساعة (استبيان ABB/Sapio لعام 2023 شمل 3,215 من صانعي قرار الصيانة، على أساس جميع الصناعات) — كل ساعة تُقضى في تأخير قرار العمرة تتراكم على أساس هذا المرتكز
السطر الأخير حول ساعات الانتظار هو استنتاج مبني على مرتكز 125,000$ /ساعة تقريباً، ولا يحمل رقماً جديداً. لا تُستخدم أي تقديرات تقريبية في هذه الخانة.
المرجع الفني للقطاع
ثلاثة مستويات للاختيار: أي المعايير مثبتة وأيها بانتظار التأكيد
ثلاثة مستويات للخدمة — عادي، ثقيل/أكّال، ومتطرف — تقابل مستويات الخطة الثلاثة. اعرض لكل مستوى بؤرة الفشل ومصدر الدليل في جدول: اقبل بالدليل حيث يوجد الدليل، وأكّد المعلمات غير الموثقة مقابل معايير المشروع — ولا تستشهد بأي أرقام دون مصدر.
| مستوى الخدمة | بؤرة الفشل | المعايير القابلة للتتبع | بنود بلا مصدر علني (فجوة مسجلة — التأكيد حسب المشروع/الشركة المصنعة للمعدة الأصلية) |
|---|---|---|---|
| عادي (فئة الحفارات) | كسر الكلال تحت الحمل المتناوب | تركيبة مثبتة بالسجل: M22×75، الدرجة 10.9، 40Cr؛ درجة المتانة حسب GB/T 3098.1-2010، والمادة حسب GB/T 3077-2015 | فترات إعادة الفحص الثابتة (مثل ادعاءات نمط 500 ساعة) ليس لها قيمة علنية موثوقة — لا تجدول بناءً على أرقام متداولة؛ اتبع نظام الفحص الوارد في دليل الشركة المصنعة للمعدة الأصلية |
| ثقيل / أكّال (فئة الرافعات المينائية) | تآكل الصمولة بالالتصاق، تآكل الطلاء | لا توجد حتى الآن بيانات علنية على مستوى المعلمات لهذا المستوى | المعلمات الحالية مثل 35CrMoA والدرجات 10/12 وساعات رذاذ الملح تفتقر إلى مصدر علني — أكّدها مقابل معايير المشروع أو مواصفات الشركة المصنعة للمعدة الأصلية قبل إدراجها في طلب عرض الأسعار |
| متطرف / خاص (فئة التعدين عالي الحرارة) | تآكل الحلقة المسطحة بالاحتكاك الترددي | لا توجد حتى الآن بيانات علنية على مستوى المعلمات لهذا المستوى | عتبات درجة الحرارة ومعايير سماكة الحلقة المسطحة (نمط 75%) ومجالات الصلادة (نمط HRC) تفتقر إلى مصدر علني — لا تقبل بناءً على قيم مفردة؛ اتبع رسومات/مواصفات الشركة المصنعة للمعدة الأصلية |
المعلمات المعلقة في الجدول (35CrMoA، الدرجات 10/12، ساعات رذاذ الملح، فولاذ 45#، مجالات HRC، سماكة الحلقة المسطحة، إعادة الفحص كل 500 ساعة) ليس لها أساس علني موثوق — أكّدها مقابل معايير المشروع/مواصفات الشركة المصنعة للمعدة الأصلية قبل الاستخدام. يعد كل من GB/T 3098.1-2010 و GB/T 3077-2015 مواصفتين ساريتين. لا تُستخدم تقديرات تقريبية في هذه الخانة.
المرجع الفني للقطاع
مراجع وصلة الدوران: مواصفة المنتج، والمنهجية، والحد المحدد بالرسم
نسّق ثلاثة مراجع قبل التسعير: الحلقة حسب مواصفة منتجها، والتركيب والصيانة حسب المنهجية، ومسامير الوصل حسب رسومات الشركة المصنعة للمعدة الأصلية — كلٌ في مساره الخاص.
تعد JB/T 2300-2018 مواصفة علنية سارية؛ تحقق من ASME SRB-1 مقابل الوثيقة الأصلية عند الاعتماد عليها. تُذكر أرقام المواصفات للاسترشاد في المشتريات مع نطاقها فقط، دون استنساخ بنود المواصفات. لا تُستخدم تقديرات تقريبية في هذه الخانة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · النوع القياسي | B · الخطة ب · النوع المقوى | C · الخطة ج · النوع الممتاز | |
|---|---|---|---|
| 1. برغي المحمل الدوار | |||
| المواصفة | الدرجة 10.9/12.9 M16-M42 | الدرجة 10/12 M16-M42 | M16-M42 |
| المادة | 42CrMo | 35CrMoA | فولاذ 45# |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
دليل الاختيار
لست متأكدًا من الخطة التي تختارها؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة | الأساس |
| ظروف التشغيل التقليدية (C3 وفقًا لـ ISO 12944-2) | الخطة A · النوع القياسي: برغي محمل الدوران درجة 10.9/12.9 M16-M42 (42CrMo) | ISO 898-1 (الخواص الميكانيكية للمثبتات)؛ يعتبر 42CrMo معيارًا للظروف التقليدية؛ شد مسبق بالشد الهيدروليكي بدقة ±5%؛ إعادة شد كاملة بعد أول 100 ساعة، ثم كل 500 ساعة |
| ظروف الحمل الثقيل / التآكل (C4 قاسية وفقًا لـ ISO 12944-2) | الخطة B · النوع المعزز: صامولة محمل الدوران درجة 10/12 M16-M42 (35CrMoA) | ISO 898-1 (الخواص الميكانيكية)؛ طبقة مجلفنة بسماكة 55μm تُستهلك خلال 6 أشهر في الطين والرمل؛ يوصى بطلاء Dacromet أو الجلفنة بالغمس الساخن ≥85μm؛ يتآكل الفولاذ الكربوني بمعدل 0.15mm/year |
| الظروف القصوى / الخاصة (C5-M قصوى وفقًا لـ ISO 12944-2) | الخطة C · النوع الممتاز: وردة محمل الدوران M16-M42 (45# steel) | ISO 898-1 (الخواص الميكانيكية)؛ عزم الشد المسبق M30-M36 البالغ 1500-3000 Nm يتطلب شدادات هيدروليكية بدلاً من مفاتيح الربط؛ يُطبق مركب مانع الالتصاق أساسه النحاس؛ إعادة الفحص كل 500 ساعة، والتحقيق إذا تجاوز فقدان العزم 15% |
الخطة أ · النوع القياسي
C3 قياسي وفقًا لمعيار ISO 12944-2
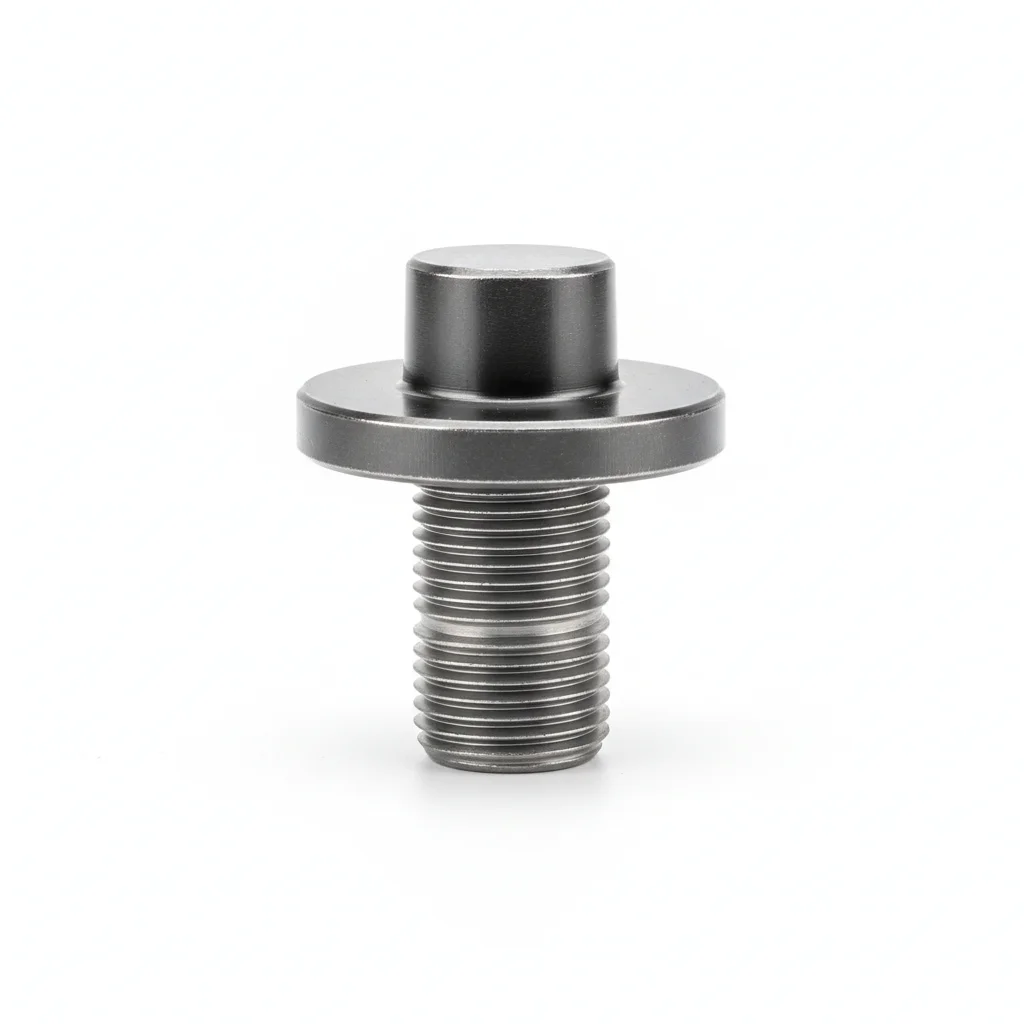
| برغي المحمل الدوار | |
|---|---|
| المواصفة | الدرجة 10.9/12.9 M16-M42 |
| المادة | 42CrMo |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | المعدات الثقيلة |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصلة على أسطح التلامس. ضع المثبت مع حلقة Belleville تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس محسس — أقصى فجوة مسموحة 0.1 مم.
- ضع علامة طلاء مانعة للتلاعب عبر رأس البرغي والحلقة والصامولة. صور التجميع النهائي من 3 زوايا لحزمة وثائق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة المثبت مقابل مواصفة الخدمة. استخدم مفتاح عزم معاير بدقة +/-3% مع شهادة. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طلاءً واقيًا وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي بها تآكل يؤثر على >5% من مساحة السطح أو عمق حفر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ب · النوع المقوى
C4 بيئة قاسية وفقًا للمعيار ISO 12944-2
| صامولة محمل الدوران | |
|---|---|
| المواصفة | الدرجة 10/12 M16-M42 |
| المادة | 35CrMoA |
| الدرجة | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | المعدات الثقيلة |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر باستخدام مقياس خشونة السطح.
- ضع مركبًا مضادًا للتآكل مصممًا لدرجة حرارة التشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE حيثما هو محدد.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. اربط حتى قيمة عزم الربط المستهدفة. افحص 10% باستخدام أداة التحقق. سجل مع بيانات البيئة.
- اختبر بالسحب عينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي قفل أقل من عتبة القبول. وثق نتائج الاختبار.
- ضع طبقة حماية مقاومة للعوامل الجوية على جميع أسطح القفل المكشوفة. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة قفل غير صحيحة لظروف الخدمة | يفشل القفل تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة القفل مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب القفل | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة حماية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي قفل أقل من 80% من عزم الربط المحدد. استبدل الأقفال التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع الأقفال الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · النوع الممتاز
C5-M بيئة قصوى وفقًا للمعيار ISO 12944-2

| حلقة محمل الدوران | |
|---|---|
| المواصفة | M16-M42 |
| المادة | فولاذ 45# |
| الدرجة | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | المعدات الثقيلة |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية مصممًا لدرجة حرارة -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة ضمن 0.3 مم. اربط باستخدام شداد هيدروليكي إلى الشد المسبق المستهدف. تحقق من PMI لعينة 10%. وثق لتدقيق الامتثال.
- اختبر بطريقة غير إتلافية عينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أيًا منها يظهر مؤشرات تشقق.
- ضع مادة مانعة للتسرب وفقًا للمواصفات. ثبت أجهزة مراقبة دائمة للظروف. قدم تقرير الامتثال للسلطة التنظيمية.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة قفل غير صحيحة لظروف الخدمة | يفشل القفل تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة القفل مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب القفل | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة حماية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي قفل أقل من 80% من عزم الربط المحدد. استبدل الأقفال التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع الأقفال الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →