ارتخاء براغي إطار الفلتر في التنظيف بالنبض النفاث
مرشحات الأكياس النبضية تولد 0.4-0. تصف هذه الصفحة اختيار البراغي، وطرق القفل، وفحوصات الصيانة للحفاظ على سلامة الختم
تدقيق المخاطر // التشخيص الهندسي
دليل مخاطر الشراء
"في خط الإنتاج، تحدث هذه المشكلات كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
ارتخاء براغي إطار الفلتر أثناء التنظيف بالنبض النفاث
إجراءات التصحيح
الخطر-02
تآكل وسائط الفلتر وثقبها في غاز العادم الحمضي
إجراءات التصحيح
الخطر-03
مساحة ضيقة لبراغي الإطار أثناء استبدال خراطيش الفلتر
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
تأثير النبض النفاث: قائمة فحص الاحتفاظ بشد البراغي
غالبًا ما يتم التقليل من تأثير الصدمات المتكررة الناتجة عن تنظيف النبض النفاث في اختيار أدوات التثبيت. يمكن أن تفقد براغي الدرجة 8.8 القياسية مع الحلقات العادية أكثر من 40% من الشد المسبق خلال أسابيع. تساعد قائمة الفحص التالية مهندسي المشتريات على تحديد الأجهزة التي تحافظ على قوة التثبيت تحت الصدمات الدورية
ما يجب التحقق منه
- 1درجة البرغي: الحد الأدنى 8.8؛ يُنظر في الدرجة 10.9 لاحتفاظ أعلى بالشد المسبق تحت الصدمات
- 2عنصر القفل: استخدام صواميل قفل مع إدخال نايلون أو مثبت خيوط كيميائي (قوة متوسطة) لمقاومة الارتخاء الناتج عن الاهتزاز
- 3نوع الحلقة: استخدام حلقات مسطحة مقواة لمنع الاحتكاك والحفاظ على دقة عزم الربط
- 4فاصل الفحص: إعادة الربط كل 250 ساعة تشغيل أو 6 أشهر؛ استبدال إذا انخفض الشد المسبق عن 80% من عزم الربط المحدد
- 5الحماية من التآكل: مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 للبيئات C3؛ الترقية إلى الفولاذ المقاوم للصدأ للعادم الحمضي
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| درجة البرغي والمادة | الدرجات المنخفضة (مثل 4.6) لا يمكنها تحمل الشد المسبق تحت الصدمات الدورية، مما يؤدي إلى ارتخاء سريع | درجة 8.8 أو أعلى من الفولاذ الكربوني؛ للعادم المسبب للتآكل، حدد الفولاذ المقاوم للصدأ A2-70 أو A4-80 |
| طريقة القفل | الصواميل والحلقات العادية لا يمكنها مقاومة الاهتزاز؛ فقدان الشد المسبق يتجاوز 40% خلال أيام | صواميل قفل مع إدخال نايلون (DIN 985) أو صواميل عزم سائد (DIN 980). لدرجات الحرارة المرتفعة، استخدم صواميل قفل معدنية بالكامل |
| نوع الحلقة وصلابتها | الحلقات اللينة تنغرس وتقلل الشد المسبق؛ الحلقات المقواة تحافظ على دقة عزم الربط | حلقات مسطحة مقواة (صلابة HV 300-370) وفقًا لمعيار ISO 7089 أو DIN 125 |
| مواصفات عزم الربط وجدول إعادة الربط | بدون إعادة ربط دورية، يتدهور الشد المسبق إلى ما دون متطلبات الختم، مما يسبب تسربًا | عزم الربط الأولي وفقًا لمعيار ISO 898-1؛ إعادة الربط كل 250 ساعة تشغيل أو 6 أشهر |
| مستوى الحماية من التآكل | العادم الحمضي (SO2 >500ppm، HCl >100ppm) يؤدي إلى تآكل الجلفنة الساخنة خلال أشهر، مما يقلل من مقطع البرغي | للبيئة C3: مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461. للبيئة C4 أو الحمضية: فولاذ مقاوم للصدأ A4-80 أو دوبلكس |
يجب التحقق من فترات الفحص وقيم عزم الربط وفقًا لمواصفات الشركة المصنعة للمعدات. للظروف القاسية (C5-M)، يُنظر في استخدام أدوات تثبيت من الفولاذ المقاوم للصدأ أو مطلية مع فحص غير إتلافي دوري
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
الغبار القابل للاحتراق في المجمّع: التراكم والاشتعال ومسار التنفيس، خطوة بخطوة
مجمع الغبار ليس صندوقاً عادياً عندما يكون غبار الخشب أو المعدن أو الحبوب أو البلاستيك حاضراً — إنه منطقة خطر انفجار. من تراكم الغبار إلى انفتاح لوحة التنفيس أو تمزّق الهيكل، كل خطوة محكومة بمعيار ويتدخل فيها عنصر تثبيت.
- 1البداية هي تراكم الغبار: مع وجود غبار الخشب أو المعدن أو الحبوب أو البلاستيك، يُعد كل من مجمع الغبار ومجاريه الهوائية منطقتي خطر انفجار — كيس الترشيح التالف أو التنظيف الضعيف يسحب مصدر الغبار إلى داخل الهيكل بشكل أعمق
- 2يظهر مصدر اشتعال: التفريغ الكهروستاتيكي وشرارات احتكاك المروحة والمحامل المحمّاة جميعها مرشحة — المظلة الامتثالية لخدمة الغبار القابل للاحتراق هي NFPA 660:2025، التي توحّد ستة معايير للغبار: NFPA 652/654/61/484/655/664
- 3يلي ذلك حريق أو انفجار صدري (deflagration): يتحول الغبار القابل للاحتراق المتراكم إلى حريق أو انفجار صدري بمجرد التقائه بمصدر اشتعال — تنفتح لوحات التنفيس عند ضغط التصميم وفق NFPA 68:2023، وإلا يتمزق الهيكل
- 4مسامير لوحة التنفيس هي عنصر الأمان الأول: تنفتح اللوحة عند ضغط التصميم ويجب عدم شد تثبيتها بشكل تعسفي — مقولة 'الشد الأكثر أماناً' هي إجراء عكسي في حالة التنفيس
- 5يبدأ استكشاف الأعطال الميداني من التأريض: في حالة الحرائق المتكررة للمجمّعات غير الموصولة بمجاري، كان السؤال الأول المطروح هو تأريض المعدات وإدارة الغبار
- 6الاعتراض: اختر فئة مقاومة الشرر وفق AMCA 99-0401 (Type A/B/C) — كلما زاد عدد مكونات مجرى الهواء المصنوعة من مواد غير حديدية، تغيّرت أكثر مطابقة مواد عناصر التثبيت وفحوصات المتانة؛ حدّد الفئة أولاً، ثم ناقش حزمة عناصر التثبيت
لا تُستخدم في هذه الخانة أي تقديرات تقريبية للرتبة الحجمية.
المرجع الفني للقطاع
معدّات هيكل مجمع الغبار: نقاط الفحص عبر الأبواب والقواديس ولوحات التنفيس
يُفحص هاردوير هيكل مجمع الغبار جزءاً بجزء: تؤدي أبواب الوصول والقواديس ولوحات التنفيس أدواراً إنشائية مختلفة، لذا لكل منها متطلباته الخاصة من عناصر التثبيت وإيقاع الفحص. جدول يربط الجزء وطقم عناصر التثبيت والمتطلب الرئيسي يمنع سقوط بنود في طلبات التسعير والاستلام.
| الجزء / الوظيفة | طقم عناصر التثبيت | المتطلب الرئيسي | إيقاع الفحص والصيانة |
|---|---|---|---|
| الهيكل وأبواب الوصول | مسامير الهيكل + الحشيات | الإحكام والتثبيت متلازمان: يجب أن تظل الأبواب محكمة الإغلاق تحت حمل الغبار والحمل الديناميكي | افحص الإحكام وتراكم الغبار خلال نوافذ الصيانة |
| القادوس | مسامير شفة القادوس + الحشيات | تظل وصلات الشفة محكمة الإغلاق لمنع التسرب عند مخروط التفريغ | افحص تراكم الغبار مع كل دورة تنظيف |
| لوحة التنفيس | مسامير لوحة التنفيس | تنفتح عند ضغط التصميم وفق NFPA 68:2023؛ يجب عدم شد التثبيت بشكل تعسفي | حافظ على فتحة التنفيس خالية؛ افحص تراكم الغبار |
| خدمة مقاومة الشرر | عناصر تثبيت مطابقة وفق AMCA 99-0401 | تصبح مكونات مجرى الهواء غير حديدية، لذا تتغير مطابقة مواد عناصر التثبيت وفحوصات المتانة | تحقق من مطابقة المواد عند استلام الآلة |
| الغاسلة الرطبة / سحب الضباب الحمضي | مسامير بمادة أو طلاء مقاوم للتآكل | الوسط يحمل الماء والحمض — خدمة تآكل وتآكل اقتلاعي مشترك | فحوصات الطلاء والتنقير مدمجة في نوافذ الصيانة |
لا تُستخدم في هذه الخانة أي تقديرات تقريبية للرتبة الحجمية.
المرجع الفني للقطاع
فترات صيانة معدات المجمّع: تكلفة التوقف، مسار الفحص وأساس قطع الغيار
فترات الصيانة في نظام تجميع الغبار تكلّف أكثر من المعدات الصناعية العادية: تتوقف المروحة، ويتوقف نظام التجميع، ويصل الخط إلى توقف بيئي إلزامي. متى يتم الفحص، وماذا يتم فحصه، وعلى أي أساس يتم تأمين قطع الغيار — كل ذلك يجب تضمينه في طلب عرض السعر وخطة الصيانة مسبقاً.
- اعرف أساس التكلفة أولاً: يبلغ التوقف غير المخطط له في مختلف القطاعات حوالي $125,000/ساعة (مسح عام 2023 شمل 3,215 من صانعي قرار الصيانة؛ ليس خاصاً بالمراوح)، وتوقف نظام تجميع الغبار يعني توقفاً بيئياً إلزامياً — خطط الصيانة على أساس مخاطر التوقف، وليس على أساس سعر القطعة
- أدمج إعادة فحص أدوات التثبيت ضمن مسار دورية الاهتزاز: المراوح تعمل باستمرار، لذا يُعاد فحص مسامير القاعدة ومسامير الوصلة وصواميل القفل في نفس نافذة التوقف المخطط لها المخصصة للموازنة الميدانية والتنظيف
- ضع فحوصات تراكم الغبار على ألواح التهوية وأبواب الوصول والقواديس ضمن نافذة الصيانة: فتحة التهوية النظيفة هي خط الدفاع المادي الأول ضد الانفجار، وفحص التراكم يتشارك النافذة مع أعمال التنظيف
- أمّن قطع الغيار وفق رسومات الشركة المصنعة الأصلية: صواميل قفل الدفاعة وحلقات الإقفال اللسانية والمسامير الخاصة هي قطع غير قياسية/شبه قياسية تُشترى حسب رسومات الشركة المصنعة الأصلية — تحقق من رقم القطعة مقابل الرسم قبل التوقف، ولا تستبدلها من مخزون عام
إن رقم ~$125,000/ساعة للتوقف غير المخطط له وعدد 3,215 من صانعي قرار الصيانة هما تقديران من حيث الحجم (مسح شامل لجميع القطاعات لعام 2023).
المرجع الفني للقطاع
أدوات التثبيت في أجهزة الغسل الرطب وعادم رذاذ الحمض: التآكل-التآكل التآكلي المشترك وما يجب طلبه
العادم بعد خطوط الطلاء الكهربائي وأجهزة الغسل الكيميائي يحمل الماء والحمض، لذا لا تواجه المعدات صدأً عادياً ولا تآكلاً تآكلياً عادياً، بل تأثيراً مشتركاً يتسارع فيه التآكل الكيميائي والتآكل التآكلي معاً — يجب أن يتبع اختيار الأزواج والفحص طبيعة هذه الخدمة.
يحمل عادم الغسل الرطب ورذاذ الحمض (بعد خطوط الطلاء الكهربائي وأجهزة الغسل الكيميائي) الماء والحمض، وتعمل الدفاعة والهيكل في حالة تآزر التآكل-التآكل التآكلي. يوجد سجل فشل موثق لهذه الخدمة: شفرة مروحة سحب مستحثة (قاعدة من الفولاذ الكربوني + طلاء مقاوم للتآكل من Ni-Cr-Fe) تعرضت مع ذلك لكسر إجهادي في البيئة المسببة للتآكل — 'الطلاء = حماية دائمة' هو الفهم الخاطئ الأكثر كلفة في هذه الخدمة. ما يجب طلبه: ① ضع تركيب الوسط ودرجة الحرارة في طلب عرض السعر واطلب من المورد بيانات المواد والتآكل لتلك الخدمة، وليس عرض سعر على عبارة 'ستانلس ستيل / مقاوم للتآكل'؛ ② اشترِ القطع الخاصة وفق رسومات الشركة المصنعة الأصلية — المسامير وصواميل القفل وحلقات الإقفال اللسانية لا تُستبدل من مخزون عام؛ ③ ضع تلف الطلاء ومواقع التآكل على قائمة الفحص البصري — تُظهر حالة شفرة مروحة السحب المستحثة أن الطلاء ليس عنصراً دائماً، لذا تُدار المناطق المتآكلة كنقاط خطر فشل.
لا تُستخدم تقديرات من حيث الحجم في هذه الخانة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · قياسي | B · الخطة ب · المقواة | C · الخطة ج · الممتازة | |
|---|---|---|---|
| 1. برغي إطار الفلتر | |||
| المواصفة | M6-M10 | أحجام مختلفة | M6-M12 |
| المادة | الدرجة 8.8 | Q235B | الدرجة 8.8 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
دليل الاختيار
لست متأكدًا من الخيار الذي تختاره؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الحالة | الخطة | الأساس |
| ظروف التشغيل العادية (C3 وفقًا لـ ISO 12944-2)، التهوية الصناعية | الخطة A · قياسي: مسمار إطار الفلتر M6-M10، الدرجة 8.8 | كود GB 50019 لتصميم أنظمة التدفئة والتهوية وتكييف الهواء في المباني الصناعية؛ ISO 5801 لاختبار أداء المراوح الصناعية |
| حمل ثقيل / تآكلي: غاز عادم حمضي (SO2 >500ppm, HCl >100ppm, درجة حموضة المكثفات pH 1-3)، C4 قاسٍ وفقًا لـ ISO 12944-2 | الخطة B · معزز: جهاز كبس الفلتر (مقاسات مختلفة، Q235B)؛ للخدمة الحمضية يُحدد مسامير إطار 316L + وسائط غشاء PTFE، والتحكم في درجة حرارة المدخل 15-20°C فوق نقطة الندى | GB 50019؛ ISO 1461 (الحماية من التآكل: HDG ≥55µm لـ C3؛ فولاذ مقاوم للصدأ A4-80 أو دوبلكس لـ C4/الوسط الحمضي) |
| ظروف قصوى / خاصة (C5-M قصوى وفقًا لـ ISO 12944-2، صدمات دورية حتى 0.6MPa، ظروف نقطة الندى الحمضية) | الخطة C · ممتاز: مسمار تثبيت عنصر الفلتر M6-M12، الدرجة 8.8؛ للخدمة القصوى يُنظر في استخدام الفولاذ المقاوم للصدأ أو مثبتات مطلية مع فحص NDT دوري | GB 50019؛ ISO 5801 |
| تأثير النفث النبضي: نفخ عكسي كل 30-60 ثانية (0.4-0.6MPa)، 1400-2800 صدمة يوميًا على مسامير الإطار M10-M12، فقدان الشد المسبق يتجاوز 40% | مسامير الدرجة 10.9 + حلقات قفل + شريط إحكام من مطاط السيليكون؛ التثبيت بصواميل قفل بحشوة نايلون (DIN 985) أو صواميل العزم الاحتكاكي (DIN 980)؛ حلقات مسطحة مقساة (HV 300-370 وفقًا لـ ISO 7089 / DIN 125)؛ إعادة الشد فصليًا | ISO 898-1؛ ISO 7089 |
| حيز ضيق فوق لوحة الأنابيب عند استبدال الخراطيش: ارتفاع حر 400-600mm فقط، لا يمكن شد مسامير التثبيت M8 بالمفاتيح القياسية، يستغرق استبدال 200-500 خرطوشة 2-4 أيام | التحول إلى مشابك زنبركية سريعة الفك، أو التجهيز بمفاتيح سوستة قصيرة المقبض؛ للمشاريع الجديدة ضمان ارتفاع حر ≥800mm | GB 50019 |
الخطة أ · قياسي
C3 قياسي وفقًا لـ ISO 12944-2
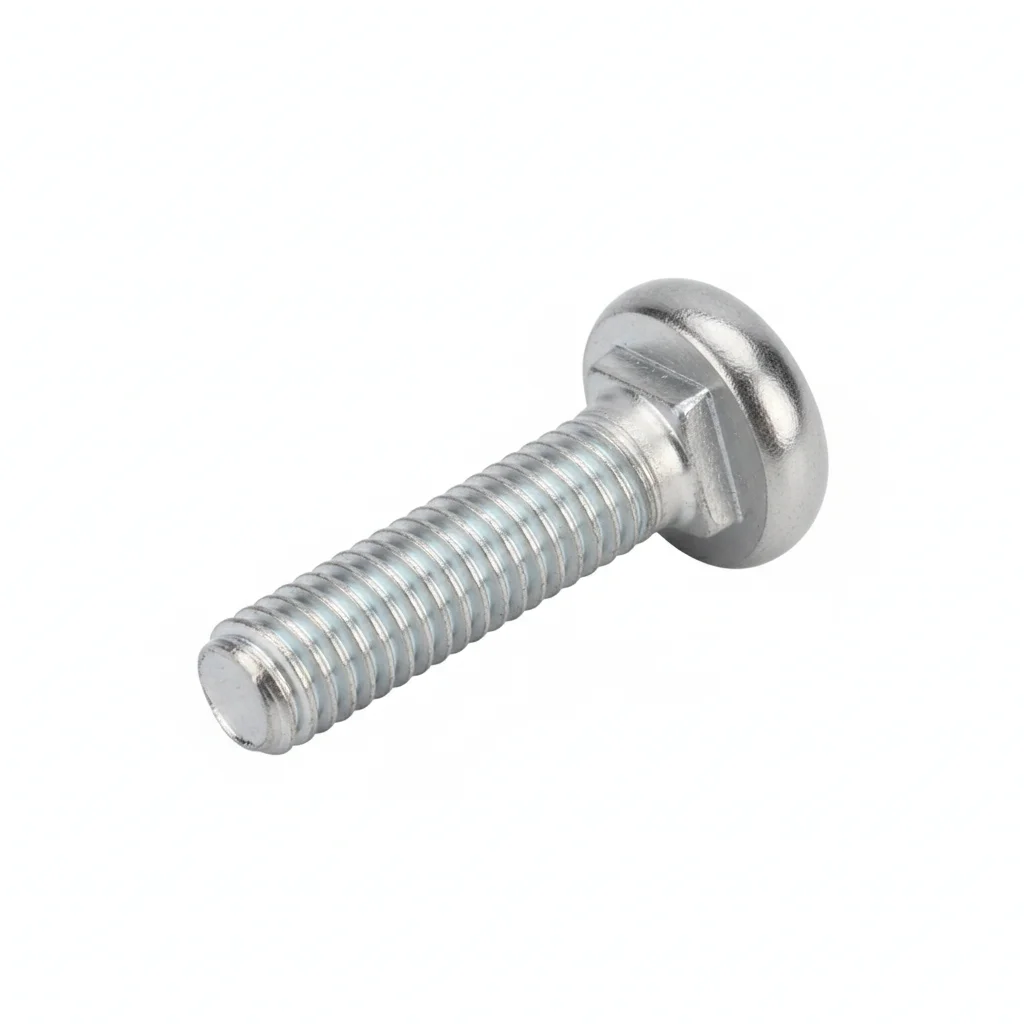
| برغي إطار الفلتر | |
|---|---|
| المواصفة | M6-M10 |
| المادة | الدرجة 8.8 |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | التهوية الصناعية |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر بمفتاح معاير. سجل في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس محسس—الحد الأقصى للفجوة المسموح بها 0.1 مم.
- ضع علامة طلاء ختم العزم عبر رأس البرغي والحلقة والصامولة. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من المثبتات لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة المثبت وفقًا لمواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. سجل جميع قيم العزم في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصل أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع الطلاء الواقي وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. سجل جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب · المقواة
C4 قاسية وفقًا للمعيار ISO 12944-2
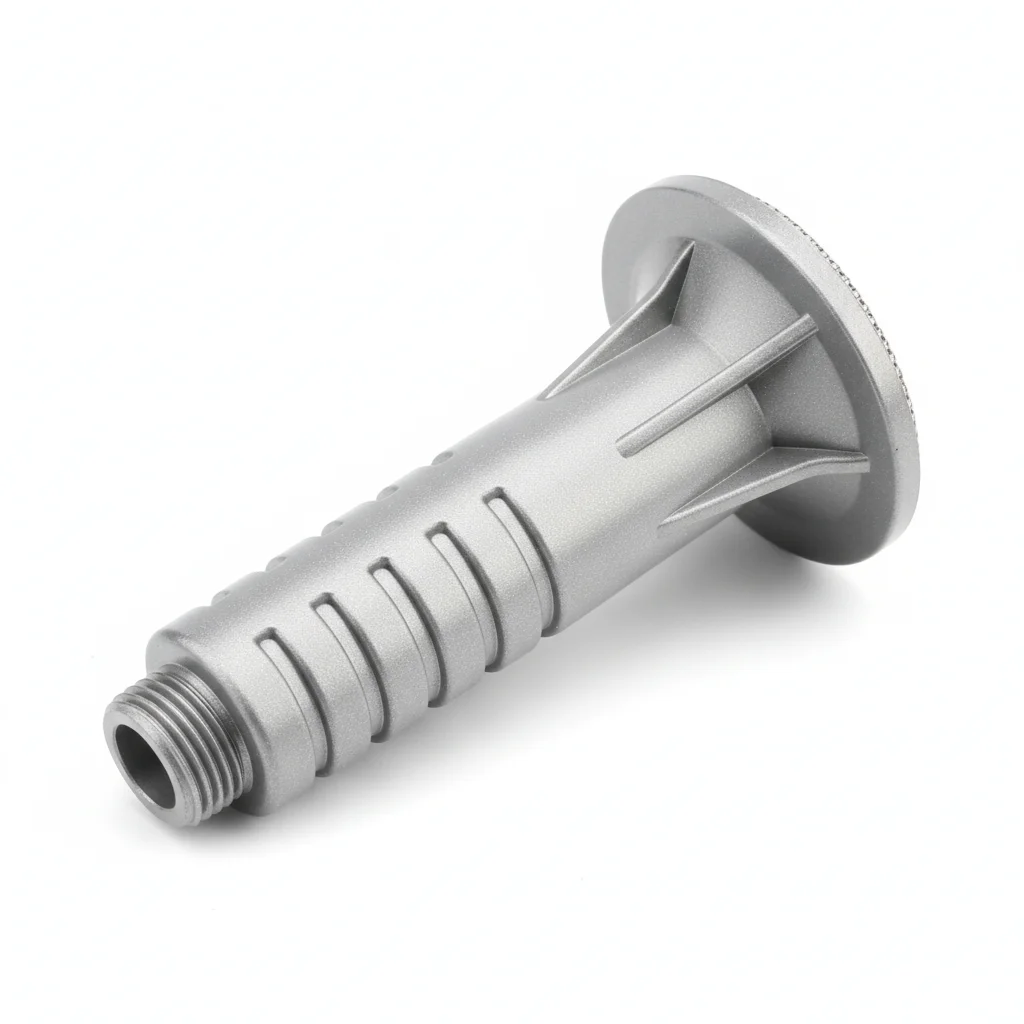
| جهاز ضغط الترشيح | |
|---|---|
| المواصفة | أحجام مختلفة |
| المادة | Q235B |
| الدرجة | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | التهوية الصناعية |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر باستخدام مقياس الخشونة.
- ضع مركبًا مانعًا للتآكل للمفاصل مصممًا لدرجة حرارة التشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مغطاة بـ PTFE حيثما هو محدد.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. اربط حتى قيمة عزم الربط المستهدفة. افحص 10% باستخدام أداة التحقق. سجل مع البيانات البيئية.
- اختبر الشد على عينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي قفل يقل عن حد القبول. وثق نتائج الاختبار.
- طبق طبقة حماية مقاومة للعوامل الجوية على جميع أسطح القفل المكشوفة. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة قفل غير صحيحة لظروف الخدمة | يفشل القفل تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلفًا في المعدات وتوقفًا غير مخطط له. | تحقق من درجة القفل مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب القفل | يمنع تلوث السطح الجلوس الصحيح للمفصل. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل المفصل أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. طبق طبقة الحماية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي قفل يقل عن 80% من عزم الربط المحدد. استبدل الأقفال التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع الأقفال الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ج · الممتازة
C5-M شديدة وفقًا للمعيار ISO 12944-2
| برغي تثبيت عنصر الفلتر | |
|---|---|
| المواصفة | M6-M12 |
| المادة | الدرجة 8.8 |
| الدرجة | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | التهوية الصناعية |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مانعًا للتآكل من الدرجة البحرية مصممًا لدرجة حرارة -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي إلى الشد المسبق المستهدف. تحقق من PMI لعينة بنسبة 10%. وثق لتدقيق الامتثال.
- اختبر NDT لعينة بنسبة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي قفل يظهر مؤشرات تشقق.
- طبق مادة مانعة للتسرب واقية وفقًا للمواصفات. ثبت أجهزة مراقبة الحالة الدائمة. قدم تقرير الامتثال للسلطة التنظيمية.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة قفل غير صحيحة لظروف الخدمة | يفشل القفل تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلفًا في المعدات وتوقفًا غير مخطط له. | تحقق من درجة القفل مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب القفل | يمنع تلوث السطح الجلوس الصحيح للمفصل. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل المفصل أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. طبق طبقة الحماية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي قفل يقل عن 80% من عزم الربط المحدد. استبدل الأقفال التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع الأقفال الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →