مخاطر فشل أجهزة مخمدات الحريق والوقاية منها
يمكن أن تفشل مخمدات الحريق في أنظمة التهوية الصناعية بصمت بسبب تآكل محامل الوصلات، وتليين نوابض المشغل، وتشوه شرائط الختم. تشرح هذه الصفحة سلسلة الفشل وتوفر نقاط فحص ومواصفات لاختيار الأجهزة وصيانتها.
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"على خط الإنتاج، تحدث هذه الأمور كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
تآكل وصلة الصمام الحراري لمخمد الحريق يسبب انحشار الصمام في الوضع المفتوح
إجراءات التصحيح
الخطر-02
نابض مشغل مخمد الحريق يتعرض للتليين ويفشل في الدخان عالي الحرارة
إجراءات التصحيح
الخطر-03
تشوه سطح الختم بعد إعادة ضبط مخمد الحريق يسبب تسرب هواء مفرط
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
نقاط الفحص الحرجة لمعدات مخمدات الحريق
تعمل معدات مخمدات الحريق في ظروف قاسية: فترات خمول طويلة، وتدفق هواء رطب، ودخان عالي الحرارة. أكثر الفروق الهندسية التي يتم تجاهلها هي مقاومة التآكل لمحامل الوصلات، وثباتية نوابض المشغلات عند درجات الحرارة العالية، وتحمل الأشرطة المانعة للتسرب للحرارة. تؤثر هذه العوامل مباشرة على موثوقية إغلاق الصمام والامتثال لتسرب الهواء.
ما يجب التحقق منه
- 1تآكل محامل الوصلات: في القنوات الرطبة، تمنع محامل الفولاذ المقاوم للصدأ 304 مع بطانات PTFE ذاتية التزييت الالتصاق بعد سنوات من عدم النشاط. حدد وفقًا للمعيار ISO 12944 الفئة C3 أو أعلى.
- 2تشوه الشريط المانع للتسرب: قد يتصلب مطاط السيليكون المقاوم لدرجة حرارة 250 درجة مئوية بعد الحريق، مما يسبب فجوات. حدد أشرطة تم اختبار تسربها وفقًا للمعيار GB 15930 بعد الدورات الحرارية.
- 3تحقق من قوة الزنبرك عند درجة الحرارة المقدرة لضمان الإغلاق الكامل.
- 4التحقق من الصيانة: اختبار إغلاق يدوي كل 6 أشهر وفحص كامل مفكك كل 3 سنوات. وثق فقدان عزم الربط؛ واستبدل أدوات التثبيت إذا تجاوز فقدان الشد 15%.
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| مادة محمل الوصلة وتزييته | يسبب التآكل انحشار الصمام في الوضع المفتوح، مما يسمح بانتشار الحريق | فولاذ مقاوم للصدأ 304 + محمل PTFE ذاتي التزييت؛ فئة تآكل C3 كحد أدنى |
| درجة حرارة تشغيل زنبرك المشغل | يؤدي التخمير إلى تقليل قوة الإغلاق، مما يسبب إغلاقًا غير كامل وتسربًا | تحقق من القوة عند درجة الحرارة المقدرة وفقًا لمواصفات الشركة المصنعة |
| تحمل الشريط المانع للتسرب للحرارة | يؤدي التشوه بعد الحريق إلى تسرب هواء يتجاوز الحدود المسموح بها | مادة مانعة للتسرب مختبرة وفقًا للمعيار GB 15930 |
| سمك طلاء أدوات التثبيت | يؤدي الجلفنة بالغمس الساخن غير الكافية إلى التآكل وفقدان قوة الشد | افحص عمق التنقر؛ وحدد سمك الجلفنة بالغمس الساخن وفقًا للمعيار ISO 1461 |
تعتمد جميع فترات الفحص وحدود عزم الربط على ممارسات الصيانة القياسية. يجب التحقق من القيم الفعلية وفقًا لمواصفات الشركة المصنعة للمعدات ومتطلبات المشروع.
مستوى الدليل: يلزم دليل إضافي
المرجع الفني للقطاع
مخمدات الحريق في عادم حمضي رطب: سلسلة الصدأ إلى التآكل والانحشار في الوصلات الدوارة
تفشل مخمدة الحريق بأسهل ما يكون أثناء خمولها. في العادم الرطب المحمّل بالأحماض، لا تتلف الوصلات الدوارة — الجلب ومحامل الوصلات والمفصلات — بحادثة واحدة، بل عبر سلسلة يمكن اعتراضها: من حالة الوسط إلى شفرة لا تصل إلى نهاية شوطها، تحمل كل حلقة نقطة فحص مقابلة.
- 1نقطة انطلاق الوسط: العادم بعد جمع الغبار الرطب والطلاء الكهربائي والغسل الكيميائي يحمل الماء والحمض، وتعيش المروحة وغلافها في نظام تآزر للتآكل والتآكل السحجي لسنوات — وتتقاسم الوصلات الدوارة لمخمدة الحريق (الجلب، محامل الوصلات، المفصلات) الوسط نفسه في المجرى ذاته، والخمول لا يعفيها
- 2يتفاقم التلوث والصدأ معًا: يترسب الغبار اللزج والرطوبة المحملة بالحمض على سطوح الاحتكاك وينقرها، حيث يسرّع التآكل والتراكم أحدهما الآخر (تُعد الترسبات غير المنتظمة للغبار اللزج نقطة بداية معترف بها للتدهور) — ويزداد السطح سوءًا بدرجة واحدة في كل دورة فحص
- 3يُستنفد هامش التشغيل: مع ارتفاع مقاومة الدوران بسبب الترسبات والصدأ، لم يعد خرج المشغل قادرًا على دفع الشفرة إلى وضع الفتح الكامل أو الإغلاق الكامل — الصمام ناقص الشوط هو بالفعل على مسار الفشل؛ فقط لم يُلاحظ بعد
- 4النهاية الوظيفية: في دخان الحريق لا يستطيع الصمام إغلاق المجرى، ويتوقف نظام سحب الدخان عن العمل كحاجز — لا تظهر كلفة الفشل في الخدمة اليومية بل في عملية التفعيل الوحيدة الحاسمة
- 5الاعتراض: أدرِج مخمدة الحريق في مسار الفحص الدوري للمنظومة — افحص تراكم الغبار وتأريض المعدات في النافذة الزمنية نفسها، واختبر الوصلات الدوارة عبر اختبار شوط كامل فتح-إغلاق؛ الخمول طويل الأمد ليس إعفاءً من الفحص
لا تُستخدم في هذه الخانة أي تقديرات تقريبية لمرتبة القيمة.
المرجع الفني للقطاع
لا تحدد قدرة المشغل على أساس العزم المقنن وحده: أي درجة لبدء التشغيل يجب التحقق منها
لا تحدد قدرة مشغل مخمدة الحريق على أساس الخرج المقنن وحده — فكل دورة فتح-إغلاق تُمرر المحرك عبر اندفاعة بدء تشغيل، وتيار البدء وعزم العضو الساكن وعزم الانهيار هي ثلاثة أرقام مختلفة؛ الخلط بينها يؤدي إلى اختيار مجموعة نقل الحركة ودائرة التغذية بشكل خاطئ. يوضح جدول واحد الأرقام والتحقق الذي يقوده كل رقم منها.
| بارامتر الحمل | مجال القيمة (على أساس NEMA Design B) | ماذا يعني ذلك لمجموعة نقل حركة المشغل | إجراء الشراء والاستلام |
|---|---|---|---|
| تيار البدء | 6–8× التيار المقنن | ترى دائرة التغذية وهبوط جهد الخط الذروة في كل لحظة فتح/إغلاق، وليس الحالة المستقرة | حدد أبعاد دائرة تغذية المشغل وتمديداته على أساس تيار البدء |
| عزم العضو الساكن | 75–275% من العزم المقنن | الحمل الذروي الذي تراه مجموعة نقل الحركة عند البدء؛ التوقف المطول يسخن المحرك بارتفاع الحرارة | تحقق من أجزاء النقل (أذرع الوصل، الوصلات، الأعمدة) عند الذروة؛ وجهز حماية ضد التوقف |
| عزم الانهيار (الأقصى) | 175–300% من العزم المقنن | السقف الأقصى للحمل الزائد قصير المدى؛ عبارة "2-3x" الشائعة هي عزم أقصى، وليست عزم بدء | قبل مناقشة الهامش على لوحة اسم المشغل أو ورقة البيانات، حدد إلى أي درجة تنتمي القيمة |
لا تُستخدم في هذه الخانة أي تقديرات تقريبية لمرتبة القيمة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · قياسي | B · الخطة ب · المقواة | C · الخطة ج · الممتازة | |
|---|---|---|---|
| 1. مشغل مخمد الحريق | |||
| المواصفة | 24 فولت / 220 فولت، درجة حرارة الصمام الحراري 70 درجة مئوية | مقاسات مختلفة | M6-M10 |
| المادة | فولاذ + محرك | فولاذ مغلفن | الدرجة 8.8 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
دليل الاختيار
لست متأكدًا من الخيار الذي تختاره؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| ظروف التشغيل العادية | الخطة A · قياسي: مشغل مثبط الحريق، 24V / 220V، درجة حرارة المصهر 70°C، فولاذ + محرك | ISO 12944-2 C3 |
| ظروف الحمل الثقيل / الظروف الأكالة | الخطة B · معزز: شفرة مثبط الحريق، مقاسات متنوعة، فولاذ مجلفن | ISO 12944-2 C4 |
| الظروف القاسية / الخاصة | الخطة C · ممتاز: برغي إطار مثبط الحريق، M6-M10، درجة 8.8 | ISO 12944-2 C5-M |
الخطة أ · قياسي
قياسي C3 وفقًا لمعيار ISO 12944-2
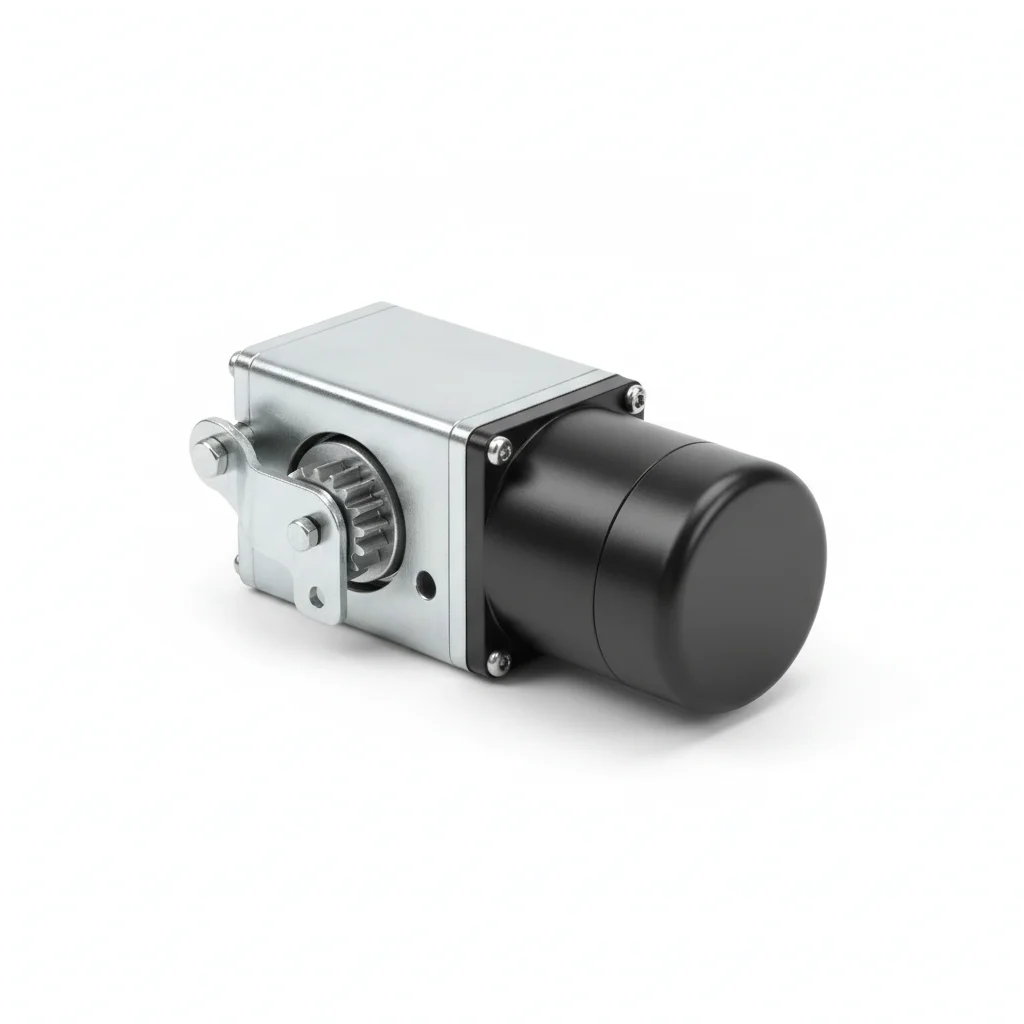
| مشغل مخمد الحريق | |
|---|---|
| المواصفة | 24 فولت / 220 فولت، درجة حرارة الصمام الحراري 70 درجة مئوية |
| المادة | فولاذ + محرك |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | التهوية الصناعية |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح في حدود 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع البرغي مع حلقة Belleville تحت الرأس والصامولة.
- تحقق من المحاذاة في حدود 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع البراغي للتأكد من الجلوس الصحيح. قم بقياس عينة 5% بمقياس محسس—الحد الأقصى المسموح للفجوة 0.1 مم.
- ضع علامة طلاء مانعة للعبث عبر رأس البرغي والحلقة والصامولة. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة البرغي مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بدقة +/-3% مع شهادة معايرة. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة حماية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي ينخفض عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب · المقواة
C4 بيئة قاسية وفقًا للمعيار ISO 12944-2
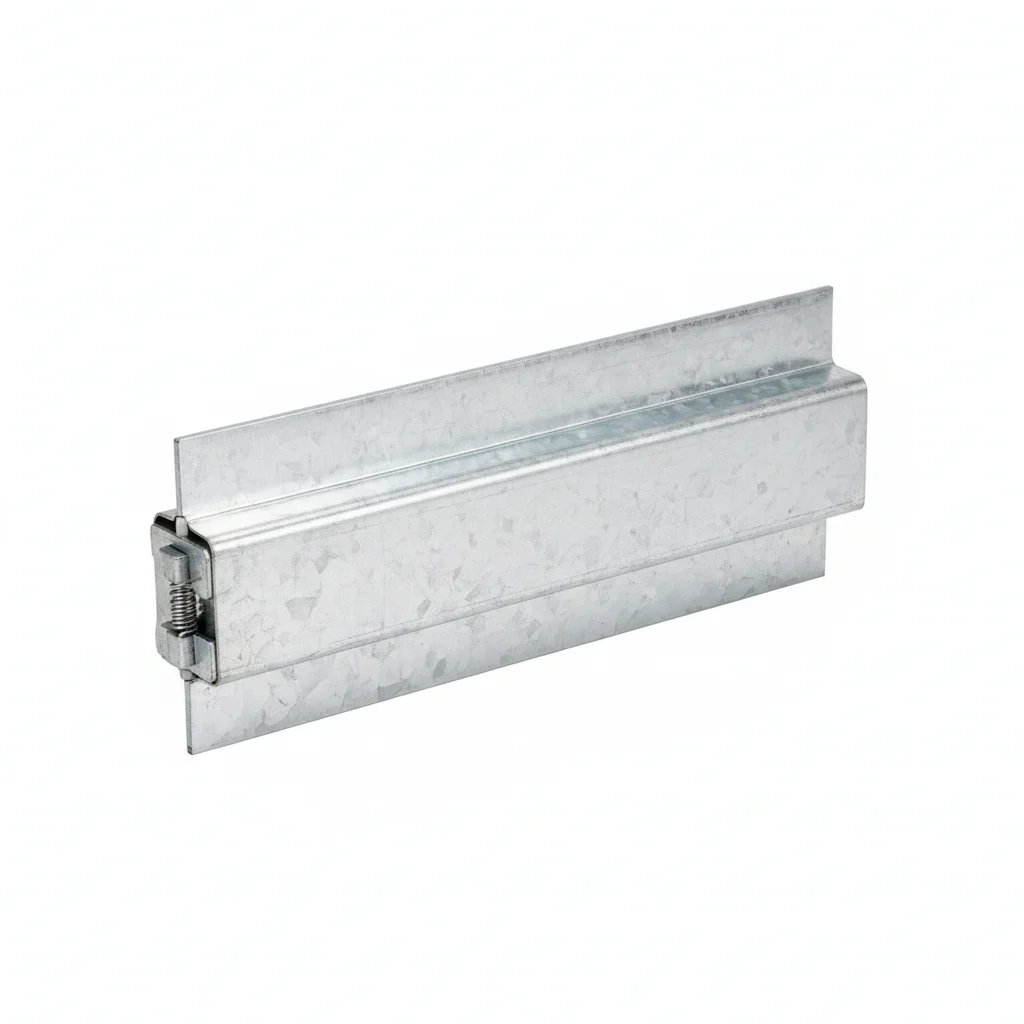
| شفرة مخمد الحريق | |
|---|---|
| المواصفة | مقاسات مختلفة |
| المادة | فولاذ مغلفن |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | التهوية الصناعية |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر باستخدام مقياس ملف التعريف.
- ضع مركبًا مانعًا للتآكل عند الوصلات مصممًا لدرجة حرارة التشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE حيثما هو محدد.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. اربط حتى قيمة عزم الربط المستهدفة. افحص 10% باستخدام أداة التحقق. سجل مع بيانات البيئة.
- اختبر الشد على عينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي قفل أقل من حد القبول. وثق نتائج الاختبار.
- ضع طبقة حماية مقاومة للعوامل الجوية على جميع أسطح الأقفال المكشوفة. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة قفل غير صحيحة لظروف الخدمة | يفشل القفل تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة القفل وفقًا لمواصفات الخدمة. استخدم مفتاح عزم رباط معاير بشهادة دقة +/-3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب القفل | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة حماية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي قفل أقل من 80% من عزم الربط المحدد. استبدل الأقفال التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع الأقفال الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · الممتازة
C5-M بيئة قصوى وفقًا للمعيار ISO 12944-2
| برغي إطار مخمد الحريق | |
|---|---|
| المواصفة | M6-M10 |
| المادة | الدرجة 8.8 |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | التهوية الصناعية |
خطوات التركيب
- أزل الشحوم بمذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مانعًا للتآكل بدرجة بحرية مصممًا لدرجة حرارة من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي إلى التحميل المسبق المستهدف. تحقق من عينة 10% باستخدام PMI. وثق للتدقيق الامتثالي.
- اختبر عينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر مؤشرات تشقق.
- ضع مادة مانعة للتسرب واقية وفقًا للمواصفات. ثبت أجهزة مراقبة الحالة الدائمة. قدم تقرير الامتثال للسلطة التنظيمية.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة قفل غير صحيحة لظروف الخدمة | يفشل القفل تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة القفل وفقًا لمواصفات الخدمة. استخدم مفتاح عزم رباط معاير بشهادة دقة +/-3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب القفل | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة حماية وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي قفل أقل من 80% من عزم الربط المحدد. استبدل الأقفال التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع الأقفال الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →