مثبتات حماية المستودعات: براغي على شكل حرف U لحواجز الصدمات وبراغي قواعد العجلات
تصادمات الرافعات الشوكية تسبب تشوهًا لدنًا في البراغي على شكل حرف U، مما يؤدي إلى تمددها وإنشاء فجوة صدمة تنقل الطاقة مباشرة إلى عمود الرف، مما يعرض العمود للتشوه وانخفاض سعة التحميل. براغي قاعدة العجلات ترتخي تحت التوجيه المتكرر، مما يسبب تمايل العربة واحتمال حدوث تصادمات. اختر درجة البرغي والطلاء المناسبين لمنع هذه السلاسل المؤدية إلى الفشل
رؤى خاصة بظروف التشغيل
فحوصات حرجة للبراغي لحماية رفوف المستودعات
تبدأ سلسلة الفشل بتشوه البرغي أو ارتخائه، وليس الواقي نفسه. افحص استطالة البرغي على شكل حرف U وتدهور الشد المسبق لبرغي العجلة الدوارة لمنع الضرر التدريجي
ما يجب التحقق منه
- 1الاستطالة اللدنة للبرغي على شكل حرف U: بعد الصدمات المتكررة، قس الفجوة بين الواقي والعمود
- 2الشد المسبق لبرغي لوحة قاعدة العجلة الدوارة: بعد 10000 دورة توجيه، أعد الربط إلى 80% من العزم المحدد؛ إذا تجاوز فقدان الشد 15%، استبدل البرغي والحلقة
- 3الكسر الهش على البارد: في التخزين البارد تحت -30 درجة مئوية، استخدم براغي من الدرجة 10.9 أو الفولاذ المقاوم للصدأ؛ تنخفض صلابة الصدم للفولاذ الكربوني
- 4التآكل تحت العزل: في بيئات الأمونيا، حدد 316L أو طلاء داكروميت لمنع التشقق الناتج عن الإجهاد
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| استطالة البرغي على شكل حرف U بعد الصدم | التمدد اللدن يخلق فجوة ← يصطدم الواقي بالعمود ← تشوه العمود ← تخفيض تصنيف الرف | — |
| تدهور الشد المسبق لبرغي العجلة الدوارة | الارتخاء يسبب تذبذب العجلة ← عدم استقرار العربة ← خطر الاصطدام | أعد الربط إلى 80% من العزم المحدد بعد 10000 دورة؛ استخدم صواميل ذات عزم مقاوم أو مثبت خيوط |
| سلامة الطلاء في البيئة المسببة للتآكل | — | لبيئات C4/C5، استخدم داكروميت أو فولاذ مقاوم للصدأ |
| درجة البرغي مقابل حمل الصدم | قد تخضع الدرجة 8.8 للخضوع تحت الصدمات العالية المتكررة؛ توفر الدرجة 10.9 مقاومة خضوع أعلى | للأرفف الثقيلة ذات حركة الرافعات الشوكية المتكررة، حدد براغي على شكل حرف U من الدرجة 10.9 |
يجب التحقق من فترات الفحص وقيم العزم مقابل مواصفات الشركة المصنعة للمعدات. الحد الأقصى المسموح لفقدان الشد وهو 15% هو إرشاد عام؛ استشر مورد الرفوف للحدود المحددة
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"في أرض الإنتاج، تحدث هذه الأمور كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
براغي حاجز الصدمات على شكل حرف U تتشوه لدنًا وتتمدد تحت الصدمات المتكررة
إجراءات التصحيح
الخطر-02
براغي قاعدة العجلات ترتخي أثناء التوجيه المتكرر
إجراءات التصحيح
الخطر-03
الكسر الهش على البارد في البيئات منخفضة الحرارة
إجراءات التصحيح
المرجع الفني للقطاع
سلسلة فشل الحماية: استطالة مسامير U وتحمّل العمود للصدمة
اصطدام الرافعة الشوكية ليس حدثاً نادراً — تقدّر OSHA حوالي 85 حالة وفاة و34,900 إصابة خطيرة سنوياً في الولايات المتحدة. الغاية الكاملة من الحاجز الواقي هي ألا يتلقى العمود أي صدمة إطلاقاً؛ فبمجرد فشل التثبيتات أولاً، يتوقف الحاجز عن كونه درعاً ويصبح مسار نقل للحمل. تتبّع السلسلة لترى أين ينقطع الاعتراض وأين يجب استبدال الأجزاء.
- 1البداية: رافعة شوكية تصطدم بالحاجز الواقي مجدداً — الخدمة في المستودع هي أحمال ساكنة إضافة إلى صدمات منخفضة التردد وعالية الطاقة، والقائم غير المحمي يتشوه لدنياً عند صدمة بقوة 6 kN؛ الحاجز هو خط الاعتراض الأول والوحيد للقائم
- 2الحاجز مثبت على الأرضية بمسامير U/عناصر تثبيت: كل صدمة تفرض عزم انحناء صدمي على عناصر التثبيت، ويتراكم الضرر اللدن ضربة بعد ضربة — مقدار الاستطالة الفعلي يعتمد على عدد الصدمات والمادة ويجب قياسه (لا يوجد مصدر مُكمّم في قاعدة المعرفة)؛ تكليف DGUV 208-061 هو امتصاص ≥400 J دون أي تلامس للعمود طوال فترة الصدمة
- 3فشل عناصر التثبيت ← انفصال الحاجز ← تلقي القائم للصدمة التالية مباشرة: قوة 6 kN كافية لإخضاعه، فينبعج العمود رقيق الجدار المشكّل على البارد موضعياً وتنهار سعته ← يُعاد توزيع الحمل إلى القوائم العلوية والمجاورة ← فرط تحميل ← انهيار الصف بأكمله كأحجار الدومينو
- 4يُحكم على الضرر بقاعدة، لا بنظرة عابرة: يستخدم كود SEMA ثلاثي الألوان مسطرة مستقيمة بطول 1 m — انحناء أمامي-خلفي 3.0 mm، واتجاه الممر 5.0 mm، والتدعيم القطري 10 mm تجاوز الحدود يعني الاستبدال؛ التمزقات والشقوق والسحق الموضعي تستوجب الاستبدال فوراً دون قراءة حد الانحناء
- 5الاعتراض: الحواجز الواقية والتثبيت وتشوه القوائم تندرج ضمن قائمة الفحص البصري اليومي/الأسبوعي؛ بعد أي صدمة نَفّذ تقييماً إنشائياً وفق EN 15635؛ يجب معالجة الحالة الصفراء خلال 28 يوماً وإلا تصعّد إلى حمراء؛ أخلِ الموقع قبل تغيير المراسي
لا تُستخدم في هذه الخانة أي تقديرات تقريبية من حيث الحجم.
المرجع الفني للقطاع
واقيات الصدمات للرفوف حسب الموضع: الأعمدة الركنية وأغلفة الممرات ومستويات الرفوف العالية
واقية واحدة لا تناسب كل موضع — عند التصنيف حسب الموضع، يختلف متطلب الطاقة بما يقارب مرتبة حجمية: الأعمدة الركنية هي نقطة الصدمة الأولى، وقوائم الممرات مكشوفة على الجانبين في رفوف الدخول المباشر (drive-in)، والممارسة العملية للرفوف العالية تصل مباشرة إلى 1500–3000 J. حدّد الموضع أولاً، ثم الأرقام.
| الموضع | متطلب الطاقة | التثبيت والهندسة | وتيرة الفحص |
|---|---|---|---|
| العمود الركني / مدخل الممر (نقطة الصدمة الأولى) | DGUV 208-061: امتصاص ≥400 J دون ملامسة العمود طوال الصدمة؛ EN 15512 §9.7.4 العمود الركني ≥400 N·m (مذكور من المورد) | واقية ركنية على شكل L بطول 400 mm على الجانبين، تثبيت مستقل بـ 4 نقاط؛ الارتفاع ≥300 mm (يُوصى بـ 400 mm)؛ خلوص ≥100 mm عن العمود؛ علامات أصفر-أسود | الفحص بعد كل صدمة؛ فحوصات بصرية يومية/أسبوعية تشمل الواقيات والتثبيت؛ تقييم إنشائي بعد الحادثة |
| قوائم الممرات (ممرات الدخول المباشر / النقل المكّوكي) | EN 15512 §9.7.4 غلاف الممر ≥150 N·m (مذكور من المورد) | شاحنات الدخول المباشر تعمل داخل الهيكل؛ القوائم مكشوفة على الجانبين | فحص الخبير بوتيرة مشددة كل 6 أشهر (أنظمة الدخول المباشر / النقل المكّوكي) |
| المستوى العملي للرفوف العالية (الرافعة الممتدة/VNA، ≥12.5 m) | الممارسة العملية تعتمد 1500–3000 J — حوالي 4–7× الحد الأدنى للامتثال البالغ 400 J | ارتفاعات منطقة عجلات الحمولة للرافعة الممتدة 600–1100 mm موصى بها؛ رفوف الرافعات الممتدة/VNA يصل ارتفاعها إلى 12.5–17 m | فحص خبير كل 12 شهراً بالإضافة إلى تقييم إنشائي بعد الحادثة |
نسبة "حوالي 4–7×" هي ناتج حسابي لقسمة 1500–3000 J على 400 J، وليست تقديراً بمرتبة حجمية؛ المعايير الصينية لا تنشر قيمة امتصاص مُكمّاة، لذا لا يُقدَّم رقم لمستوى الصين. لا تُستخدم تقديرات بمرتبة حجمية في هذه الخانة.
المرجع الفني للقطاع
ما بعد الصدمة: رموز أضرار SEMA ثلاثية الألوان ومهل المعالجة
الواقية تتلقى الضربة بدلاً من العمود — لكن بمجرد تضررها، المهم هو ما إذا كان العمود قد تضرر. رمز SEMA ثلاثي الألوان يحوّل الحكم إلى أرقام قابلة للقياس: ضع المسطرة والحدود في إجراء الفحص التشغيلي الموحّد (SOP) ولن يعود "يبدو سليماً" قراراً.
- القياس: مسطرة مستقيمة بطول 1 m تقيس الانحناء الكلي — الاتجاه الأمامي-الخلفي 3.0 mm كحد أقصى، اتجاه الممر (يسار-يمين) 5.0 mm، التدعيم القطري 10 mm؛ تجاوز الحد يعني الاستبدال
- التمزقات أو الشقوق أو السحق الموضعي: لا يُعتمد قراءة حد الانحناء، يُستبدل فوراً — يجب عدم بقاء هذا الضرر في الخدمة بأي قيمة
- المعالجة حسب الرمز ثلاثي الألوان: أخضر = التسجيل والمراقبة؛ كهرماني = التفريغ في أقرب وقت ممكن، حظر الاستخدام حتى الإصلاح، يتصاعد إلى أحمر بعد 28 يوماً دون معالجة؛ أحمر = التفريغ والعزل فوراً
- خط الأساس للصدمة: القائمة غير المحمية تخضع عند صدمة 6 kN — أي التواء ظاهر على القائمة هو إشارة لانهيار القدرة التحملية؛ تتم المعالجة حسب المستوى ثلاثي الألوان مع إجراء تقييم إنشائي بعد الحادثة وفق EN 15635 (يشمل فحص الشاقولية)، مع الاحتفاظ بالتقرير لمدة ≥5 سنوات
- في حال تأثر العوارض، تُطبق معايير الترخيم: الحد الأقصى للترخيم التشغيلي span/200 (فتحة 2.7 m ← 13.5 mm)، ويجب أن يرتد بعد التفريغ؛ الترخيم المتبقي العمودي > span/1000 أو الجانبي > span/500 يعني الإتلاف؛ التشوه الظاهر في نهاية الخطاف أو شرخ لحام خطاف العارضة يعني التفريغ والمعالجة
لا تُستخدم تقديرات بمرتبة حجمية في هذه الخانة.
المرجع الفني للقطاع
لأي فئة سرعة صُمم الواقي: الحد الأدنى 400 J مقابل طاقة الصدم الفعلية
الرقم الحاسم لتحديد أبعاد الواقي هو طاقة الصدم، وليس درجة المادة. ضع الحد الأدنى للامتثال 400 J بجانب طاقة الصدم الفعلية وستتحدد الفئة المناسبة تلقائياً.
فئة حماية الواقي ليست "كلما كان أمتن كان أفضل" — احسب طاقة الصدم من سرعة اقتراب الرافعة الشوكية وكتلتها، ثم طابق الفئة. الحد الأدنى للامتثال وفق DGUV 208-061 هو امتصاص ≥400 J دون أي تلامس مع العمود طوال فترة الصدم — وبحساب عكسي من ½mv²، فإن 400 J تقابل سرعة اقتراب حوالي 0.57–0.71 m/s (2.0–2.5 km/h) لرافعة شوكية بوزن 1.6–2.5 t (تقدير تقريبي). وفي التشغيل الفعلي، يحمل الصدم عند 5 km/h (1.39 m/s) طاقة 1.54–2.4 kJ — أي حوالي 4–6× الحد الأدنى 400 J — ليقع ضمن النطاق 1500–3000 J المستخدم في ممارسات المستودعات العالية. الاختيار: اطلب أولاً ثلاثة أرقام — طراز الشاحنة ووزنها الذاتي (فئة 1.6–2.5 t أو أثقل)، وسرعة الاقتراب التشغيلية، وارتفاع الرف (مستودعات reach/VNA العالية يصل ارتفاعها إلى 12.5–17 m)؛ ثم اختر الفئة حسب الطاقة، واعتمد مباشرة نطاق 1500–3000 J للرفوف العالية — ولا تصمم على الحد الأدنى 400 J. ملاحظة الصين: في إطار GB/T 27924 و WB/T 1044، تظهر واقيات الصدم فقط كمتطلبات أداء دون رقم امتصاص كمي منشور — وعند طلب التسعير، اطلب من المورد تقرير اختبار الامتصاص والمعيار الذي تم الاختبار وفقه.
إن عبارة "400 J تقابل سرعة اقتراب حوالي 0.57–0.71 m/s (2.0–2.5 km/h) لرافعة شوكية بوزن 1.6–2.5 t" هي تقدير تقريبي محسوب عكسياً من ½mv²؛ أما طاقة الصدم 1.54–2.4 kJ عند 5 km/h فهي قيمة محددة، وعبارة "حوالي 4–6×" هي ناتج حسابي لقسمة نطاقي الطاقة.
المرجع الفني للقطاع
المعايير الواجب الاستشهاد بها: واقيات الصدم وفحص الرفوف
ذكر أرقام المعايير الصحيحة في طلبات التسعير ومحاضر الاستلام لا يترك مجالاً للاجتهاد. يغطي مسار الواقيات والرفوف أربعة أنظمة: ألمانيا تحدد الصدم، وأوروبا تحدد التصميم والفحص، والولايات المتحدة تحدد الاستخدام، والصين تحدد التصنيفات.
المعايير المدرجة (DGUV Information 208-061 و EN 15512 و EN 15635 و ANSI MH16.1-2023 و GB/T 27924-2011) هي جميعها معايير علنية، مذكورة بالرقم والنطاق للاسترشاد في المشتريات فقط؛ وتتبع قيم القبول المحددة النصوص المنشورة الحالية. لا تُستخدم أي تقديرات تقريبية في هذه الخانة.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · أ·قياسي | B · ب·الخدمة الشاقة | C · الخطة ج · مستودع آلي | |
|---|---|---|---|
| 1. برغي على شكل حرف U | |||
| المواصفة | M14-M18 | M16-M20 | M16-M20 |
| المادة | فولاذ كربوني | 42CrMo | 42CrMo |
| الدرجة | درجة 8.8 مجلفن بالغمس الساخن | الدرجة 10.9 داكروت | الدرجة 10.9 داكروميت |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرون وفق ISO 1461 |
| 2. برغي قاعدة عجلة M10 | |||
| المواصفة | M10×30 مم | M12×35 مم | M12×35 مم |
| المادة | فولاذ كربوني | 304 | 316L |
| الدرجة | درجة 8.8 | A2-70 | A2-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرون وفق ISO 1461 |
أ·قياسي
C3 قياسي وفقًا لمعيار ISO 12944-2
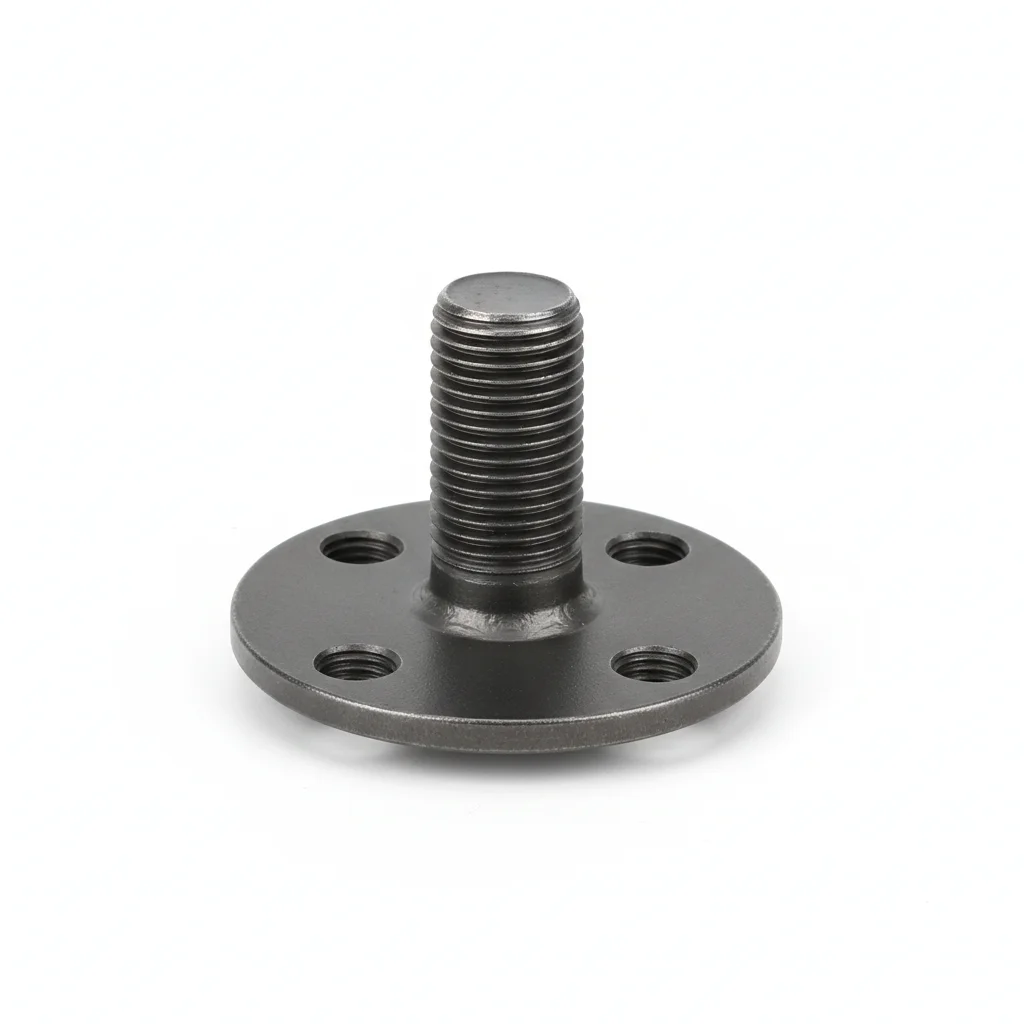
| برغي على شكل حرف U | برغي قاعدة عجلة M10 | |
|---|---|---|
| المواصفة | M14-M18 | M10×30 مم |
| المادة | فولاذ كربوني | فولاذ كربوني |
| الدرجة | درجة 8.8 مجلفن بالغمس الساخن | درجة 8.8 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | تثبيت حاجز الصدمات | تثبيت العجلة |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر بمفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس محسس—أقصى فجوة مسموحة 0.1 مم.
- ضع علامة طلاء ختم العزم عبر رأس البرغي والحلقة والصامولة. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة المثبت مقابل مواصفة الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم العزم في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طلاءً واقيًا وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
ب·الخدمة الشاقة
C4 بيئة قاسية وفقًا للمعيار ISO 12944-2
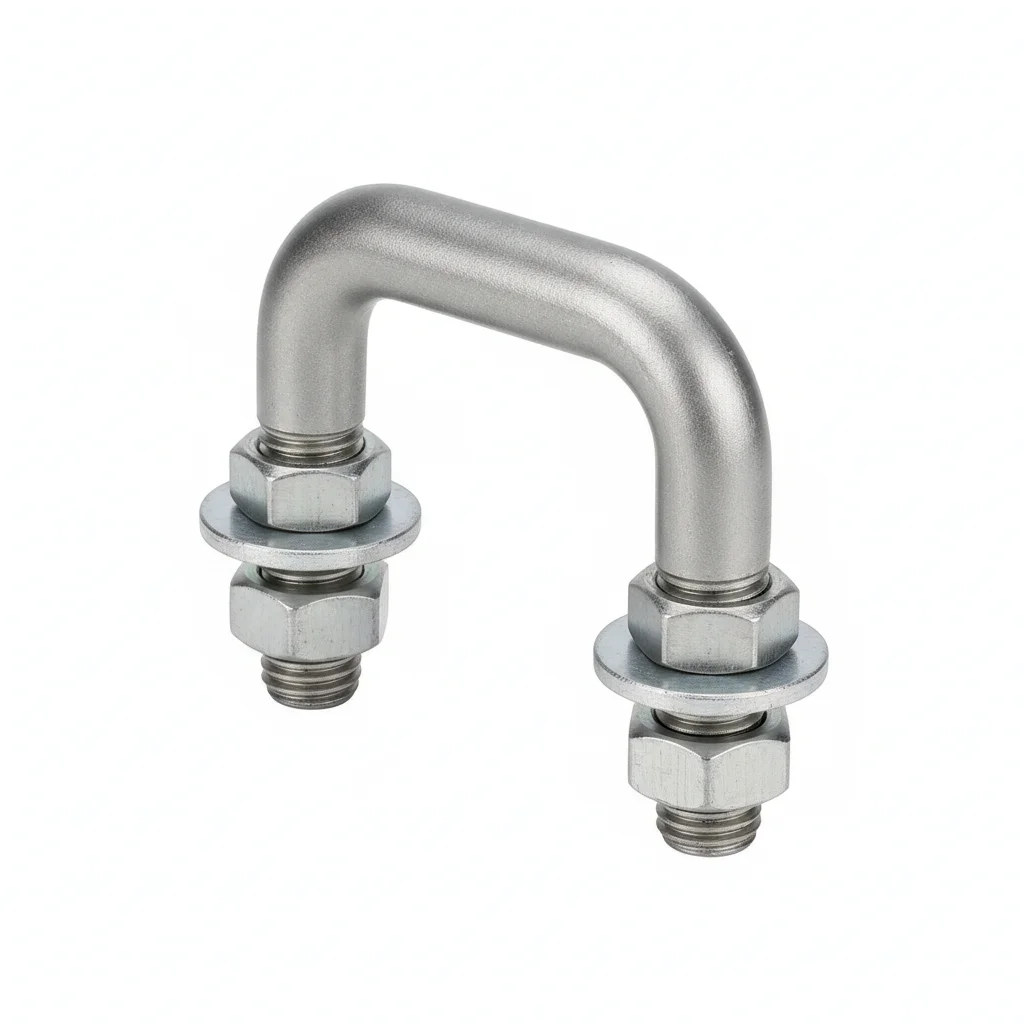
| برغي على شكل حرف U | برغي عجلة دوارة M12 | |
|---|---|---|
| المواصفة | M16-M20 | M12×35 مم |
| المادة | 42CrMo | 304 |
| الدرجة | الدرجة 10.9 داكروت | A2-70 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | حارس رف الخدمة الشاقة | عجلة دوارة لورشة الأغذية |
خطوات التركيب
- قم بإزالة الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر باستخدام جهاز قياس الخشونة.
- ضع مركب الوصلات المضاد للتآكل المصمم لدرجة حرارة التشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE حيثما هو محدد.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. اربط حتى قيمة عزم الربط المستهدفة. افحص 10% باستخدام أداة التحقق. سجل مع البيانات البيئية.
- قم باختبار شد لعينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي برغي يقل عن حد القبول. وثق نتائج الاختبار.
- ضع طلاءً واقيًا مقاومًا للعوامل الجوية على جميع أسطح البراغي المكشوفة. قم بتركيب عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلف المعدات وتوقفًا غير مخطط له. | تحقق من درجة البرغي مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثق جميع قيم عزم الربط في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع الطلاء الواقي وفقًا لظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ج · مستودع آلي
C5-M شديد وفق ISO 12944-2
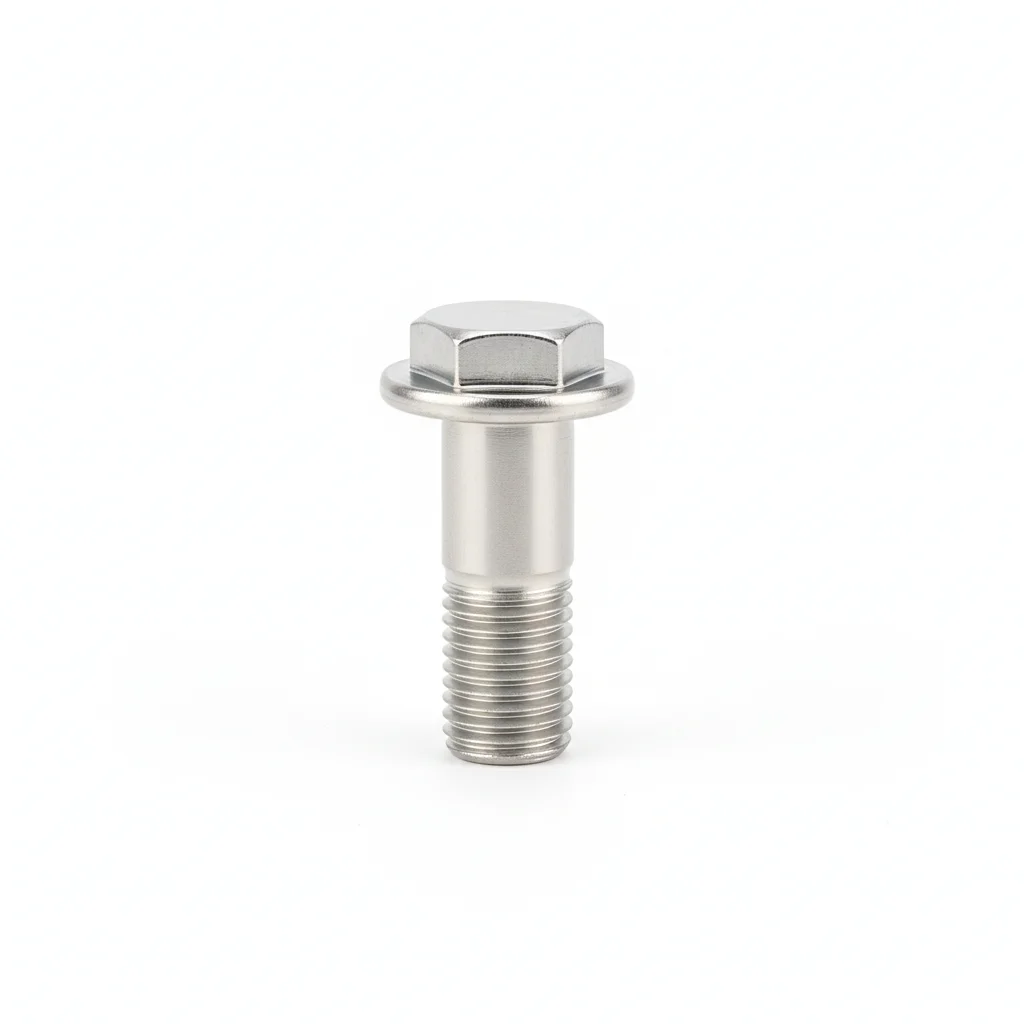
| برغي على شكل حرف U | برغي عجلة دوارة M12 | |
|---|---|---|
| المواصفة | M16-M20 | M12×35 مم |
| المادة | 42CrMo | 316L |
| الدرجة | الدرجة 10.9 داكروميت | A2-70 |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرون وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرون وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | ظروف قصوى / حماية قصوى | ظروف قصوى / حماية قصوى |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرون.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية يتحمل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة ضمن 0.3 مم. اربط باستخدام شداد هيدروليكي إلى الشد المسبق المستهدف. تحقق PMI من عينة 10%. وثّق لأغراض تدقيق الامتثال.
- اختبر NDT عينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أيًا منها يُظهر مؤشرات تشقق.
- ضع مادة مانعة للتسرب واقية وفق المواصفات. ثبّت أجهزة مراقبة دائمة لقياس الحالة. قدّم تقرير الامتثال للجهة التنظيمية.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى، مما يسبب تلفًا في المعدات وتوقفًا غير مخطط له. | تحقق من درجة البرغي مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير بشهادة دقة +/-3%. وثّق جميع قيم العزم في تقرير التركيب. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. يحدث فشل الوصلة أثناء ظروف الحمل الأقصى. | نظف جميع أسطح التلامس بالمذيب المحدد. تحقق من النظافة بالفحص البصري قبل التجميع. ضع طبقة واقية وفق ظروف الخدمة البيئية. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من العزم المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثّق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
دليل الاختيار
دليل الاختيار
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| مستودع داخلي جاف قياسي (C3 وفقًا لـ ISO 12944-2) | A·Grade 8.8 + وسادة عازلة: مسمار على شكل U مقاس M14-M18 بدرجة Grade 8.8 مجلفن بالغمس الساخن لتثبيت حاجز الحماية من التصادم، مسمار لوحة قاعدة العجلة M10×30mm بدرجة Grade 8.8، وسادة عازلة مرنة (كتلة مطاطية 15-20mm) | C3 وفقًا لـ ISO 12944-2؛ استبدل المسمار على شكل U فورًا في حال الاستطالة الدائمة >1mm، إزاحة الاختبار اليدوي الشهرية ≤5mm |
| ظروف الخدمة الشاقة والقاسية/المسببة للتآكل (C4 وفقًا لـ ISO 12944-2) | B·Grade 10.9 + فولاذ مقاوم للصدأ: مسمار على شكل U مقاس M16-M20 من مادة 42CrMo بدرجة Grade 10.9 بطلاء Dacromet للحاجز شديد التحمل، مسمار العجلة M12×35mm من مادة 304 بدرجة A2-70 لورشة الأغذية | C4 Harsh وفقًا لـ ISO 12944-2؛ في التخزين البارد دون -30°C تنخفض متانة الصدم للفولاذ الكربوني، استخدم مثبتات بدرجة Grade 10.9 أو من الفولاذ المقاوم للصدأ |
| مستودع آلي عالي الرفوف >12m مؤتمت بالكامل (C5-M Extreme وفقًا لـ ISO 12944-2) | C·Grade 10.9 Dacromet + 316L: مسمار على شكل U مقاس M16-M20 من مادة 42CrMo بدرجة Grade 10.9 بطلاء Dacromet، مسمار العجلة M12×35mm من مادة 316L بدرجة A2-70 (ظروف قاسية / حماية قصوى) | C5-M Extreme وفقًا لـ ISO 12944-2؛ في بيئات الأمونيا حدد مادة 316L أو طلاء Dacromet لمنع التشقق الناتج عن التآكل الإجهادي |
المعايير المرجعية
المراجع
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
التالي: الاختيار وطلب عرض السعر
مثبتات الميزانين والحمايةاتبع مسار الاختيار في هذه الصفحة للانتقال إلى صفحة طلب عرض السعر لنفس السيناريو.
موضوع ذو صلة
مثبتات الرفوفموضوع ذو صلة
مثبتات الطوابق النصفيةما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →