
فشل برغي بطانة الكسارة: الأسباب والوقاية
في الكسارات الفكية والمخروطية، تتعرض براغي البطانة لإجهاد الصدمات وتآكل الخام. الكسر القصي عند جذر السن وتآكل رأس البرغي هما من أنماط الفشل الشائعة. تشرح هذه الصفحة سلسلة الفشل وتوفر نقاط فحص ومواصفات لتجنب التوقف غير المخطط له وتلف الهيكل.
تدقيق المخاطر // التشخيص الهندسي
دليل مخاطر الشراء
"هذه الأمور تحدث يوميًا في أرض الإنتاج."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
الكسر القصي لبراغي بطانة الكسارة تحت تأثير الخام
إجراءات التصحيح
الخطر-02
رأس البرغي يتآكل بشكل مسطح بسبب الخام داخل غرفة التكسير، مما يمنع إزالته
إجراءات التصحيح
الخطر-03
كسر البرغي وبقاؤه في الهيكل أثناء استبدال البطانة
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
سلسلة فشل براغي بطانات الكسارة: ما يجب فحصه وتحديده
تفشل براغي بطانات الكسارة بشكل أساسي بسبب إجهاد الصدمات والتآكل الكاشط. تبدأ سلسلة الفشل بشقوق في جذر سن اللولب تحت الصدمات الدورية، مما يؤدي إلى كسر القص وارتخاء البطانة. في الوقت نفسه، تتآكل رؤوس البراغي المكشوفة في غرفة التكسير وتصبح مسطحة بسبب صدمات الخام، مما يعقد عملية الإزالة. يعد الاختيار الصحيح للمادة والطلاء وفترات الفحص أمرًا حاسمًا لمنع هذه الأعطال
ما يجب التحقق منه
- 1براغي M24 من الدرجة 10.9 في الكسارات الفكية تتعرض لأحمال صدمات تتراوح بين 5-10 أضعاف الحمل الثابت؛ يمكن أن تتطور شقوق الإجهاد في جذر السن بعد 10^4 صدمة مما يؤدي إلى الكسر
- 2تآكل رأس البرغي: يمكن أن يتآكل المقبس السداسي لبراغي M24 ذات الرأس الأسطواني ذات المقبس السداسي ويصبح مسطحًا خلال 3-6 أشهر بسبب خام بحجم 100-300 مم بسرعة 2-5 م/ث، مما يمنع إزالته بالأدوات القياسية
- 3البراغي المكسورة المتبقية في الهيكل تتطلب حفرًا عكسيًا؛ سمك جدار الهيكل 30-50 مم يشكل خطر اختراق إذا تم الحفر بشكل خاطئ
- 4براغي 35CrMo المقساة والمقساة بطلاء HDG تحسن مقاومة الإجهاد والحماية من التآكل
- 5فحص الصوت بالمطرقة كل أسبوعين (البرغي المشدود يصدر صوتًا رنانًا، والمرتخي يصدر صوتًا باهتًا) يمكن أن يكشف عن الارتخاء قبل الكسر
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| مادة البرغي والمعالجة الحرارية | الصلب 35CrMo المقسى والمقسى يوفر مقاومة إجهاد أعلى من الفولاذ الكربوني غير المعالج؛ يقلل من خطر تشقق جذر السن | حدد 35CrMo أو سبيكة فولاذية مكافئة، مقساة ومقساة، وفقًا لمعيار ISO 898-1 الدرجة 10.9 |
| سمك الطلاء وطريقته | طلاء HDG يحمي من التآكل في بيئات C3/C4؛ الطلاء غير الكافي يسرع التنقر والإجهاد | اشترط طلاء HDG بسمك أدنى وفقًا لمعيار ISO 1461؛ تحقق باستخدام مقياس سمك الطلاء |
| تصميم رأس البرغي وصلابته | البراغي ذات الرأس الأسطواني ذات المقبس السداسي عرضة لتآكل المقبس السداسي؛ السطح الأكثر صلابة أو الغطاء الواقي يمكن أن يطيل عمر الخدمة | فكر في براغي ذات سطح حلقة مقسى أو تصميم رأس غاطس؛ حدد صلادة الرأس ≥ HRC 35 |
| فترة الفحص وطريقته | اختبار الصوت بالمطرقة المنتظم يكشف عن البراغي المرتخية قبل الكسر؛ يقلل من خطر انفصال البطانة | أدرج فحص الصوت بالمطرقة كل أسبوعين في جدول الصيانة؛ وثق قراءات عزم الربط |
| تحديد عزم الربط وإعادة الربط | ارتخاء البراغي إلى أقل من 80% من عزم الربط المحدد يمكن أن يؤدي إلى أحمال صدمات وإجهاد؛ إعادة الربط تمنع الفشل | حدد عزم الربط الأولي وفقًا للدرجة 10.9؛ أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد عند كل فحص |
يجب التحقق من فترات الفحص وقيم عزم الربط وفقًا لدليل الشركة المصنعة للكسارة. سمك الطلاء وفقًا لمعيار ISO 1461 هو متطلب أدنى؛ لبيئات C4، ضع في الاعتبار حماية إضافية من التآكل
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
من تآكل رؤوس البراغي إلى فاتورة توقف إعادة التبطين: الوقت أغلى من القطع
رؤوس براغي البطانة المتآكلة تتحول في النهاية إلى فاتورة توقف لإعادة التبطين — كل خطوة في السلسلة لها أرقام يمكن التحقق منها.
- 1رؤوس براغي البطانة تبقى مكشوفة في منطقة الصدم، تتعرض لصدمات متكررة من الخام والكرات — كل صدمة هي ضربة مطرقية بزمن ميلي ثانية، وليست حملاً مستقراً.
- 2بمجرد تآكل الرأس، تنزلق الأدوات العادية ولا تستطيع تطبيق عزم الدوران — يصبح القطع أو المطرقة الثقيلة هو المخرج الوحيد.
- 3تتم هذه الاستبدالات خلال نوافذ توقف مجدولة، ينفذها طاقم متخصص لإعادة التبطين: يتم إخراج وإعادة تركيب مئات البطانات بوزن 30-70 kg بالطرق داخل جسم ساخن.
- 4بعد إعادة التبطين تأتي جولة شد لاحقة واحدة: 4-8 ساعة عمل، بالإضافة إلى 6-12 ساعة من فقدان الطاقة الإنتاجية بسبب مناولة الكرات وإعادة التركيب.
- 5إذا كانت الآلة هي التي تفرض التوقف بدلاً من ذلك، فإن كل توقف غير مخطط نموذجي يستغرق أيضاً 4-8 ساعة — الوقت في مصنع المعالجة يكلف أكثر من القطع، وهذا ما يؤطر كل قرار شراء.
تأثير الضربة بزمن ميلي ثانية هو قول من الأدبيات ([^1])؛ مشهد عمالة إعادة التبطين (بطانات 30-70 kg، مطرقة ثقيلة، نافذة مجدولة) مصدره مجتمع Reddit ([^33]، متوسط-مرتفع)؛ شد الربط 4-8 ساعة، وفقدان الطاقة الإنتاجية 6-12 ساعة، والتوقفات غير المخططة 4-8 ساعة تستند إلى وثائق الشركة المصنعة الأصلية/أوراق مؤتمرات ([^8][^9]، موثقة) — أرقام خاصة بقسم الطاحونة، قابلة للقياس على أعمال بطانة الكسارة. لا شيء منها تقدير تقريبي للحجم.
المرجع الفني للقطاع
تجارة قطع غيار براغي البطانة: احتكار الشركة المصنعة الأصلية ومنفذ المورّد
سوق قطع غيار براغي البطانة يقوم على ثلاث حقائق — الاحتكار، وهامش الربح، وكيفية دخول المورّد — ولكل منها قواعد وأرقام قابلة للتحقق.
احتكار الشركة المصنعة الأصلية، وهامش الربح ≥100%، وقواعد الضمان موثقة بتأكيد ثلاث وجهات نظر على Reddit ([^37]، متوسط-مرتفع)؛ مسار دخول المورّد موثق بدور التوريد على Reddit ([^36]، متوسط إلى متوسط-مرتفع)؛ مرتكزات التوقف في الخط الأمامي هي بلاغات ذاتية للممارسين ([^34]، متوسط)؛ اقتصاديات قطع الغيار هي إعادة سرد لتقرير وسيط ([^38]، منخفض-متوسط). جميعها على أساس نوعي/حالات، وليست تقديرات حجم.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ·القياسية | B · الخطة ب·المعززة | C · الخطة C·بريميوم | |
|---|---|---|---|
| 1. برغي بطانة الكسارة | |||
| المواصفة | الدرجة 10.9، مقاس M24-M42 | M24-M42 | M24-M42 |
| المادة | 35CrMo | 65Mn | مطاط EPDM (إيثيلين بروبيلين ديين مونومر) |
| التشطيب | مجلفن بالغمس الساخن، ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن، ≥55 ميكرومتر وفقًا لمعيار ISO 1461 | مجلفن بالغمس الساخن، ≥55 ميكرومتر وفقًا لمعيار ISO 1461 |
دليل الاختيار
كيف تختار المنتج المناسب؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| حالة التشغيل | الخطة | الأساس |
| ظروف التشغيل العادية | الخطة A·القياسية | برغي بطانة كسارة 35CrMo درجة 10.9 M24-M42؛ C3 حسب ISO 12944-2؛ يمكن أن يظهر شرخ كلال عند جذر السن بعد 10^4 صدمة |
| ظروف التشغيل القاسية | الخطة B·المعززة | حلقة مسطحة لبرغي البطانة 65Mn M24-M42؛ C4 حسب ISO 12944-2؛ طلاء مجلفن بالغمس الساخن حسب ISO 1461 لمقاومة التنقر والكلال |
| ظروف التشغيل القصوى | الخطة C·الممتازة | حشية إحكام لبرغي البطانة EPDM M24-M42؛ C5-M حسب ISO 12944-2 |
| كتل خام 100-300mm تصطدم برؤوس البراغي بسرعة 2-5m/s داخل حجرة التكسير | غطاء حماية مقاوم للتآكل قابل للاستبدال NM400؛ غمر رأس البرغي 5-8mm تحت سطح البطانة | تجويف سداسي لمسمار برأس أسطواني M24 يتآكل ويصبح مسطحاً خلال 3-6 أشهر؛ يمنع تعشيق المفتاح القياسي ويفرض استخدام مفتاح الأنابيب/القطع بالغاز |
| خطر الكسر أثناء استبدال البطانة داخل هيكل الكسارة (فولاذ مصبوب ZG270-500، ثقوب M24-M30) | براغي 42CrMo (HRC28-35) بلولبة مدرفلة، مع مركب مانع للالتصاق، وشد هيدروليكي | سماكة جدار الهيكل 30-50mm فقط؛ الحفر العكسي لبقايا المسمار المكسور ينطوي على خطر اختراق الهيكل |
الخطة أ·القياسية
بيئة قياسية C3 وفقًا لمعيار ISO 12944-2
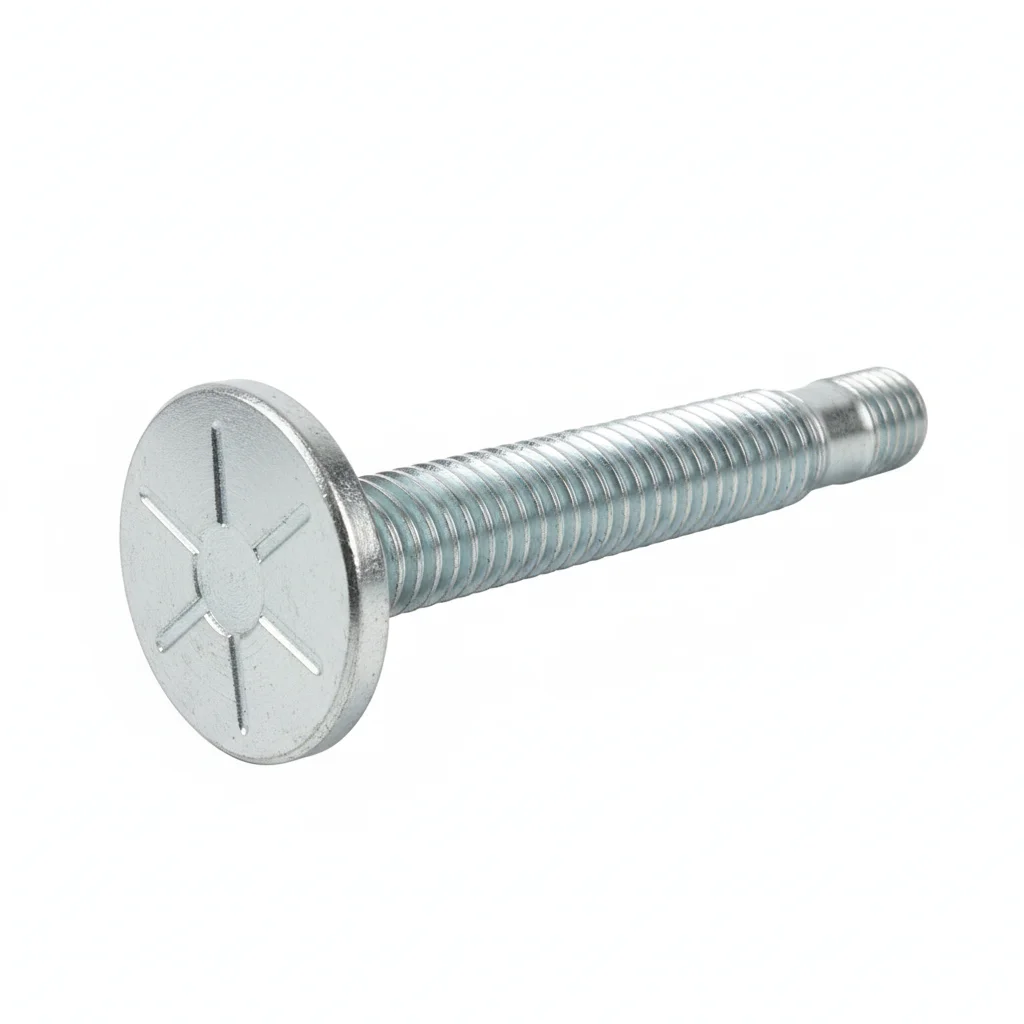
| برغي بطانة الكسارة | |
|---|---|
| المواصفة | الدرجة 10.9، مقاس M24-M42 |
| المادة | 35CrMo |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن، ≥55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- الخطوة 1: نظف جميع أسطح التلامس باستخدام كحول الأيزوبروبيل (نقاء 99.9%). تحقق من استواء السطح في حدود 0.1 مم لكل 100 مم.
- الخطوة 2: ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- الخطوة 3: تحقق من المحاذاة ضمن تفاوت 0.5 مم. اربط المثبتات بعزم 42 نيوتن متر ±2 نيوتن متر باستخدام مفتاح عزم معاير. وثق ذلك في سجل ضمان الجودة الأسبوعي.
- الخطوة 4: افحص جميع المثبتات للتأكد من استقرارها. قس عينة 5% بمقياس محسس (أقصى فجوة 0.1 مم). وثق ذلك في سجل ضمان الجودة الأسبوعي.
- الخطوة 5: ضع علامة طلاء مانع للعبث على العزم. التقط صورًا للتجميع النهائي من 3 زوايا لتوثيق ضمان الجودة. وثق ذلك في سجل ضمان الجودة الأسبوعي.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من المثبتات لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى من الخدمة. | تحقق من درجة المثبت مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير (دقة ±3%). وثق جميع قيم العزم. |
| تخطي تحضير السطح قبل التجميع | يسبب تلوث السطح فشلًا مبكرًا في الوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. افحص النظافة قبل التجميع. ضع طبقة حماية وفقًا لبيئة الخدمة. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر. أعد ربط أي مثبت يقل عن 80% من العزم المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح. كل 3 سنوات: فحص كامل لعينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة. وثق جميع القيم في نظام إدارة الأصول.
الخطة ب·المعززة
بيئة قاسية C4 وفقًا لمعيار ISO 12944-2
| حلقة برغي البطانة | |
|---|---|
| المواصفة | M24-M42 |
| المادة | 65Mn |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن، ≥55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- الخطوة 1: أزل الشحوم من جميع الأسطح باستخدام الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر باستخدام مقياس الخشونة.
- الخطوة 2: ضع مركبًا مضادًا للتآكل مصنفًا لدرجة حرارة الخدمة. استخدم حلقات مطلية بـ PTFE حيثما هو محدد.
- الخطوة 3: تحقق من المحاذاة. اربط بعزم 42 نيوتن متر باستخدام مفتاح معاير. افحص عينة 10% بأداة تحقق مستقلة للعزم. وثق ذلك مع بيانات التعرض البيئي.
- الخطوة 4: أجرِ اختبار شد على عينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي مثبت يفشل دون الحد الأدنى. وثق ذلك مع بيانات التعرض البيئي.
- الخطوة 5: ضع طبقة حماية على جميع الأسطح المكشوفة. ثبّت مستشعر مراقبة بيئي بجوار الوصلات الحرجة. وثق ذلك مع بيانات التعرض البيئي.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من المثبتات لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى من الخدمة. | تحقق من درجة المثبت مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير (دقة ±3%). وثق جميع قيم العزم. |
| تخطي تحضير السطح قبل التجميع | يسبب تلوث السطح فشلًا مبكرًا في الوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. افحص النظافة قبل التجميع. ضع طبقة حماية وفقًا لبيئة الخدمة. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر. أعد ربط أي مثبت يقل عن 80% من العزم المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح. كل 3 سنوات: فحص كامل لعينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة. وثق جميع القيم في نظام إدارة الأصول.
الخطة C·بريميوم
بيئة قاسية C4 وفقًا لمعيار ISO 12944-2
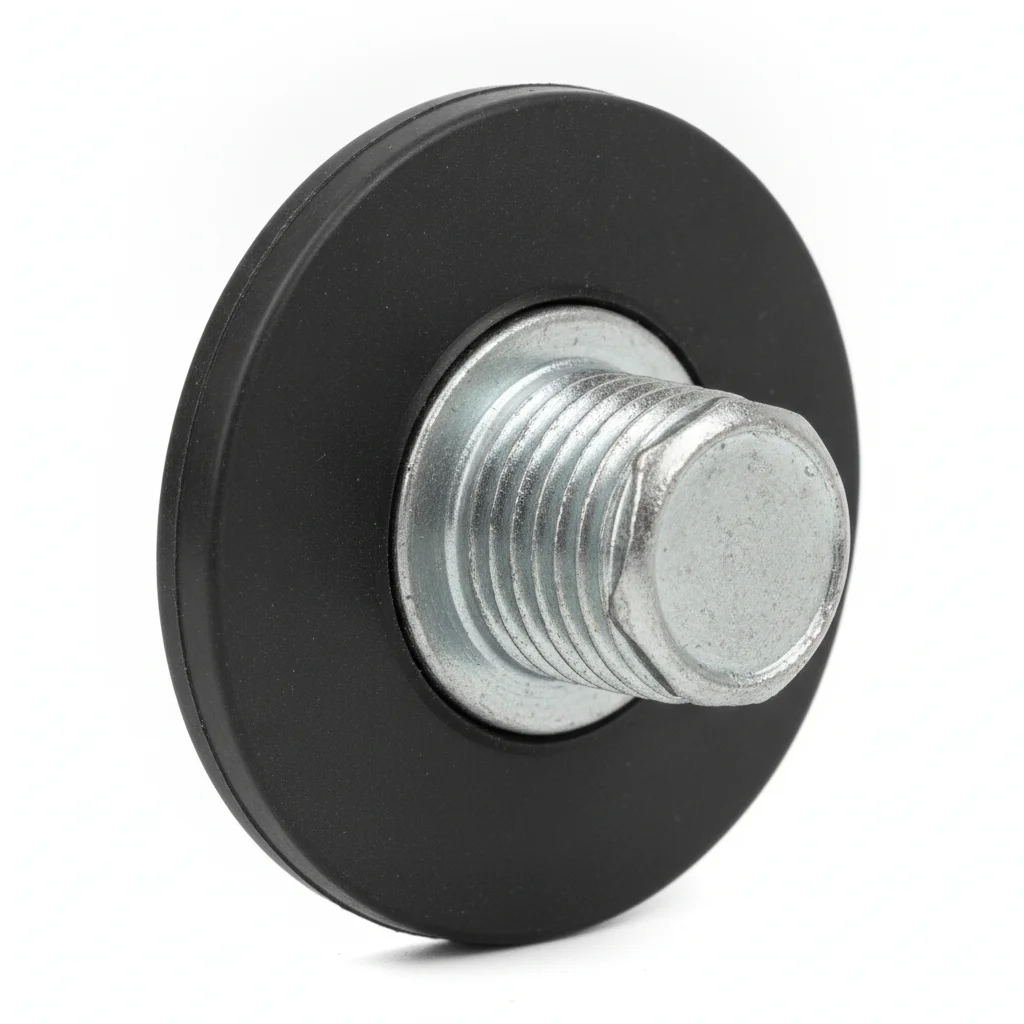
| حشية إحكام لبرغي البطانة | |
|---|---|
| المواصفة | M24-M42 |
| المادة | مطاط EPDM (إيثيلين بروبيلين ديين مونومر) |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن، ≥55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | غير قابل للتطبيق (بوليمر) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- الخطوة 1: أزل الشحوم من جميع الأسطح باستخدام الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر باستخدام جهاز قياس الخشونة.
- الخطوة 2: ضع مركبًا مضادًا للتآكل مصنفًا لدرجة حرارة التشغيل. استخدم حلقات مطلية بـ PTFE حيثما هو محدد.
- الخطوة 3: تحقق من المحاذاة. اربط بعزم 42 نيوتن متر باستخدام مفتاح عزم معاير. افحص عينة 10% بأداة تحقق مستقلة من عزم الربط. وثق النتائج للمراجعة التنظيمية الشهرية.
- الخطوة 4: أجرِ اختبار شد على عينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي برغي يفشل في الوصول إلى الحد الأدنى. وثق النتائج للمراجعة التنظيمية الشهرية.
- الخطوة 5: ضع طبقة حماية على جميع الأسطح المكشوفة. ثبت مستشعر مراقبة بيئية بجوار الوصلات الحرجة. وثق النتائج للمراجعة التنظيمية الشهرية.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى من الخدمة. | تحقق من درجة البرغي مقابل مواصفات الخدمة. استخدم مفتاح عزم معاير (دقة +/-3%). وثق جميع قيم عزم الربط. |
| تخطي تحضير السطح قبل التجميع | يسبب تلوث السطح فشلًا مبكرًا للوصلة. يبدأ التآكل عند أسطح التلامس خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. افحص النظافة قبل التجميع. ضع طبقة حماية وفقًا لبيئة الخدمة. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر. أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح. كل 3 سنوات: فحص كامل لعينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة. وثق جميع القيم في نظام إدارة الأصول.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →