
الوقاية من كلال وتآكل براغي بطانات طواحين الكرات
ثلاث خطط لبراغي بطانات الطواحين لمواجهة كلال الصدمات، وتآكل التآكل، والالتصاق الكهروكيميائي (قياسي C3 / مقوى C4 / ممتاز C5-M). تشكيلة كاملة مع شهادات MTC وتقارير معامل العزم، مختارة وفق ISO 12944-2، التسليم خلال 7-15 يومًا.
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"هذه الأمور تحدث يوميًا في أرض الإنتاج."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
كسر كلالي لبراغي بطانات طاحونة الكرات تحت صدمات الكرات الفولاذية
إجراءات التصحيح
الخطر-02
تآكل وتآكل متزامنان لبراغي البطانات في ملاط الطحن
إجراءات التصحيح
الخطر-03
البراغي القديمة الصدئة لا يمكن إزالتها أثناء استبدال البطانة
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
فحوصات حاسمة لشراء براغي بطانات المطاحن
أكثر الاختلافات الهندسية التي يتم تجاهلها في براغي بطانات المطاحن هو التأثير المشترك للتعب الناتج عن الصدمات والتآكل عند جذر سن اللولب. البراغي عالية القوة القياسية بدون حشوات مانعة للتسرب تسمح بتسرب الملاط، مما يسرع الفشل. استخدم الجدول أدناه لتحديد براغي تمنع الكسر المبكر وانفصال البطانة
ما يجب التحقق منه
- 1حدد 35CrMo أو فولاذ سبائكي مكافئ لمقاومة الصدمات؛ تجنب الفولاذ الكربوني العادي الذي ينكسر مبكرًا تحت التحميل الدوري
- 2اطلب حشوة مانعة للتسرب من المطاط (EPDM) للبراغي M30-M48 لمنع تسرب الملاط إلى فجوات الأسنان
- 3الطلاء الأرق يفشل في الملاط الحمضي (pH 3-6) خلال أشهر
- 4حدد فترة إعادة الربط عند 250 ساعة تشغيل أو 6 أشهر
- 5اطلب شهادات المواد وتقارير اختبار الصدمات للتحقق من درجة 35CrMo؛ قد تفتقر البراغي المقلدة إلى الصلابة المطلوبة
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| مادة البرغي ودرجته | 35CrMo يوفر قوة تعب عالية؛ الدرجات الأقل تنكسر تحت 10^5 صدمة | 35CrMo، درجة 10.9 وفقًا لـ ISO 898-1؛ اطلب شهادة المطحنة |
| وجود حشوة مانعة للتسرب ومادتها | حشوة EPDM تمنع الملاط من تآكل الأسنان؛ بدونها، يسرع التآكل التعب | حشوة مانعة للتسرب من مطاط EPDM لكل برغي؛ تأكد من التوافق مع ملاط pH 3-6 |
| سمك الطلاء والمعيار | الطلاء الأرق يؤدي إلى تنقر وفقدان قوة الشد | اختبر وفقًا لـ ISO 1461 |
| عزم الربط وجدول إعادة الربط | إعادة الربط عند 250 ساعة تمنع الارتخاء | عزم الربط الأولي وفقًا للتصميم؛ إعادة الربط عند 250 ساعة أو 6 أشهر |
البيانات مبنية على ظروف تشغيل مطحنة كروية نموذجية (15-30 دورة/دقيقة، pH 3-6). العمر الفعلي يعتمد على حجم المطحنة، كشط الخام، وتكرار الصيانة. تحقق دائمًا من توصيات الشركة المصنعة للمعدات الأصلية
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
كيف تتطور مسامير البطانة من عدم كفاية التحميل المسبق إلى ثقب ممدد في جسم الطاحونة
كسر مسمار البطانة ليس مفاجئًا — تبدأ السلسلة بعدم كفاية التحميل المسبق وتتصاعد وصولًا إلى تلف جسم الطاحونة.
- 1داخل طاحونة الكرات أو طاحونة SAG توجد ملايين أحداث الصدم من الخام وكرات الصلب — كل صدمة هي ضربة مطرقية بزمن ميلي ثانية، لذا يتحمل المسمار شدًا وانحناءً وقصًا متناوبًا على المدى الطويل.
- 2الكلال هو نمط الفشل الأكثر شيوعًا، وينشأ دائمًا تقريبًا من عدم كفاية التحميل المسبق — التحميل المسبق المتحكم به بالعزم يتشتت بنسبة +25%/-100%، وتكشف الفحوصات الميدانية دائمًا عن بعض المسامير المفكوكة تمامًا.
- 3تحت الحمل المتناوب، ينشأ شرخ عند جذر السن وينمو حتى ينكسر المسمار بالكلال.
- 4المسمار المكسور يجعل البطانة تفقد تثبيتها وتنزاح.
- 5البطانة المنزاحة تمدد ثقوب مسامير الجسم بشكل دائم وتوسعها، مما يتلف الجسم بتكلفة إصلاح عالية — في إحدى طواحين 32ft، يُعزى 90% من توقف العمل المرتبط بالبطانة إلى كسر مسامير طرف التفريغ وانزياح البطانة وتوسع ثقوب الجسم.
- 6التشغيل المطول في حالة "belly-up" (التحميل الزائد) يفاقم كسر مسامير البطانة وتآكل التروس.
آلية الكلال، وتشتت التحميل المسبق بنسبة +25%/-100%، ونسبة 32ft/90% هي مصادر OEM أو منقولة عن OEM ([^10][^11])؛ وتفاقم التحميل الزائد ("belly-up") للكسر والحمل المتناوب الناتج عن الفجوة هي مصادر مجتمعية ميدانية صينية ([^24]، ثقة متوسطة). ليست تقديرات مقدارية.
المرجع الفني للقطاع
مجموعة مسمار البطانة: المقاس والتحميل المسبق وإيقاع إعادة الشد
طابق مقاس مسمار البطانة والتحميل المسبق وإيقاع إعادة الشد مع هذا الجدول عند الطلب والاستلام.
| البند | الأساس / المقاس | ملاحظة |
|---|---|---|
| مقاس المسمار | M24-M64; 1.5″-2″ (≈M38-M52) في طواحين SAG الكبيرة | الرتب 5/8 أو 8.8/10.9 (أساس OEM) |
| التجميع (المحلي) | البطانة + مطاط عازل + الجسم + المسمار + مانع تسرب مطاطي + وردة كأسية + صامولة سداسية؛ غالبًا رأس مسطح مخروطي | الرأس المسطح المخروطي يزيد مساحة التلامس (أساس مجتمعي) |
| التحميل المسبق | حتى 200,000 lbf (≈890 kN) تطلبها بعض جهات تصنيع البطانات في طواحين SAG الكبيرة | يتحكم في الإحكام وعمر الكلال |
| مرجع العزم (ما بعد البيع) | M30=450, M36=750, M42=1100, M48=1500 N·m | تقدير مقداري؛ اتبع رسم OEM |
| إيقاع إعادة الشد | مرة واحدة، بعد 24-48 ساعة من إعادة التبطين | قياس التحميل المسبق بالموجات فوق الصوتية يمكن أن يلغي إعادة الشد |
| عمر البطانة | حوالي 8 أشهر؛ إعادة التبطين ≈6% من التكلفة الإجمالية للطاحونة | رقم منقول من مجلة عبر المجتمع؛ يلزم التحقق |
المقاس/التحميل المسبق/إعادة الشد أساس OEM ([^11][^8][^10][^9])؛ مرجع العزم أساس مورد ما بعد البيع ([^22]، تقدير مقداري، اتبع رسم OEM)؛ عمر البطانة 8 أشهر / حصة إعادة التبطين 6% هي أرقام مجلية منقولة عبر المجتمع ([^26]، ثقة متوسطة، يلزم التحقق)؛ هيكل التجميع المحلي مصدر مجتمعي من Zhihu ([^25]، ثقة متوسطة).
المرجع الفني للقطاع
خمس حقائق يجب التحقق منها قبل شراء مسامير التبطين
يُسعَّر مسمار التبطين بزمن التوقف وليس بتكلفة القطعة الواحدة — ثبّت هذه الحقائق الصلبة قبل الطلب.
$125k/h من المسح الصناعي لـ ABB لعام 2023 ([^21])؛ فائدة إلغاء إعادة الشد عند إعادة التبطين هي تقدير من الشركة المصنعة للمعدات الأصلية ([^9]، تقدير حجمي)؛ تكلفة العطل غير المخطط 3-5x مؤكدة بأكثر من 5 مصادر على Reddit ([^35]، متوسط-مرتفع)؛ القبول حسب الرسم هو أساس المورد ([^11])؛ حظر 12%Mn منقول عن الشركة المصنعة للمعدات الأصلية ([^11]).
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ·قياسية | B · الخطة ب·المعززة | C · الخطة ج·الممتازة | |
|---|---|---|---|
| 1. برغي بطانة طاحونة الكرات | |||
| المواصفة | الدرجة 10.9 M30-M48 | M30-M48 | M30-M48 |
| المادة | 35CrMo | مطاط EPDM | فولاذ 45# |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
دليل الاختيار
كيف تختار المنتج المناسب؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| ظروف التشغيل | الخطة | الأساس |
| ظروف التشغيل العادية | الخطة A·القياسية | مسمار بطانة الطاحونة الكروية 35CrMo درجة 10.9 M30-M48؛ C3 حسب ISO 12944-2 |
| ظروف التشغيل القاسية | الخطة B·المعززة | حشية ختم مطاطية EPDM M30-M48؛ C4 حسب ISO 12944-2 |
| ظروف التشغيل القصوى | الخطة C·الممتازة | فلكة مسطحة معدنية من فولاذ 45# M30-M48؛ C5-M حسب ISO 12944-2 |
| صدم الكرات الفولاذية في طاحونة كروية 15-30rpm | مسامير 35CrMo درجة 10.9 مع حشية ختم مطاطية (EPDM) | كسر إجهادي عند جذر المسمار بعد 10^5 صدمة (حوالي 3-6 أشهر)؛ حشية الختم تطيل عمر الخدمة بمقدار 2-3 أضعاف |
| ملاط الطحن الحمضي (pH 3-6) مع تآكل بالسحج وتآكل كيميائي مجتمعين | مسامير 40Cr مسقاة ومرجعة (HRC28-35) مع غطاء مقاوم للتآكل NM500؛ الشد عند 110% من عزم التصميم وإعادة الشد عند كل فحص إيقاف | تصدم الكرات الفولاذية وجه نهاية المسمار بسرعة 6-10m/s؛ ينخفض وجه النهاية 2-4mm سنوياً؛ فقدان الحمل المسبق >40% يسبب ارتخاء البطانة |
الخطة أ·قياسية
C3 قياسي وفق ISO 12944-2
| برغي بطانة طاحونة الكرات | |
|---|---|
| المواصفة | الدرجة 10.9 M30-M48 |
| المادة | 35CrMo |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر بمفتاح معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس السماكة.
- طبق طلاء علامة عزم الربط. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفة. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز تآكلها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ب·المعززة
C4 قاسٍ وفقًا للمعيار ISO 12944-2
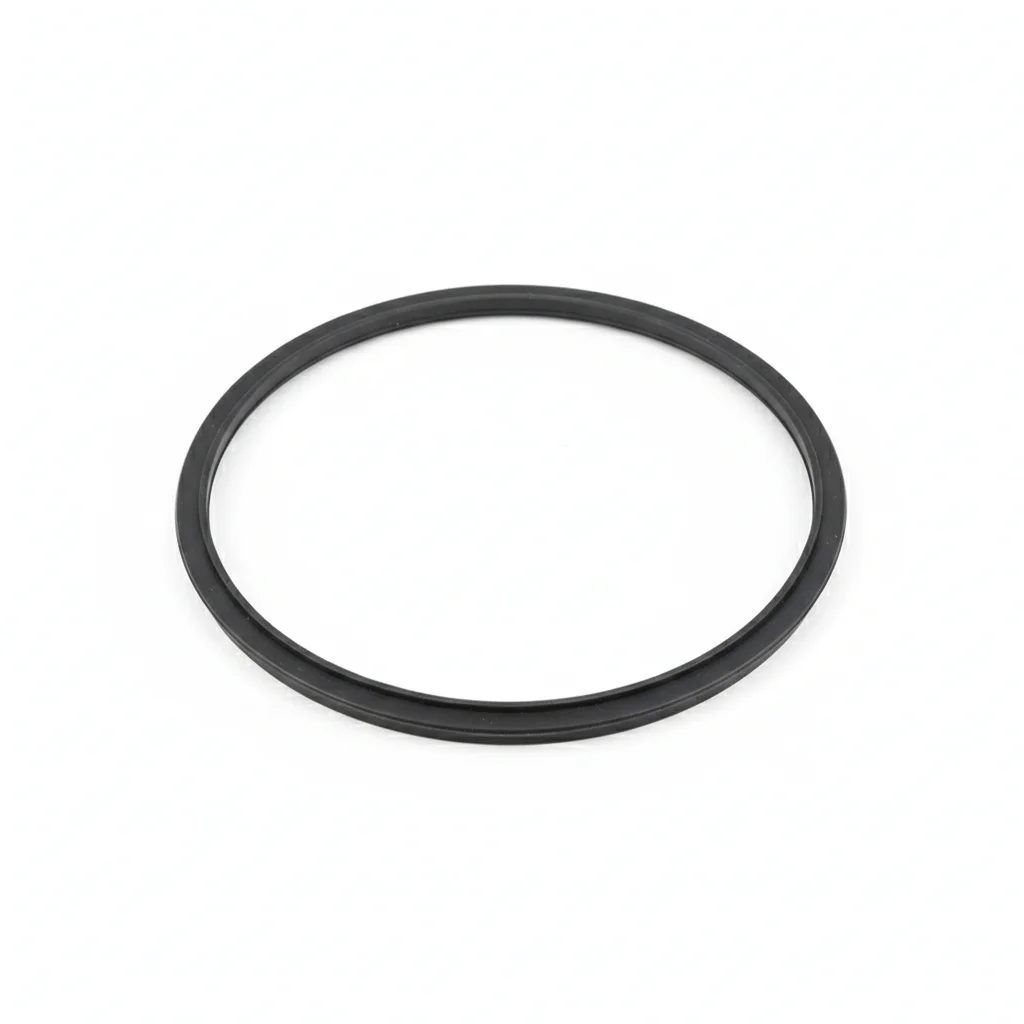
| حشية مانعة للتسرب من المطاط | |
|---|---|
| المواصفة | M30-M48 |
| المادة | مطاط EPDM |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | غير قابل للتطبيق (بوليمر) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مانعًا للتآكل بدرجة حرارة تشغيل من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% بأداة تحقق. سجل مع بيانات بيئية.
- اختبر شد عينة عشوائية بنسبة 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير بدقة +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يؤدي تلوث السطح إلى منع الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ج·الممتازة
C5-M شديد وفقًا للمعيار ISO 12944-2

| حلقة معدنية مسطحة | |
|---|---|
| المواصفة | M30-M48 |
| المادة | فولاذ 45# |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا للمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مانعًا للتآكل بدرجة بحرية بدرجة حرارة تشغيل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق من PMI لعينة بنسبة 10%. وثق لتدقيق الامتثال.
- اختبر عينة بنسبة 10% بفحص غير مدمر باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر مؤشرات تشقق.
- ضع مادة مانعة للتسرب الواقية وفقًا للمواصفات. ثبت أجهزة مراقبة دائمة للحالة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير بدقة +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يؤدي تلوث السطح إلى منع الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة بنسبة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →