
تآكل مثبتات مضخة الطين والوقاية من التآكل
تتعرض براغي دافعة مضخة الملاط وبراغي الشفة للتآكل بفعل الجسيمات الصلبة والتآكل الكيميائي من الملاط الحمضي. يمكن أن يؤدي فقدان المقطع العرضي إلى تطاير الدافعة. حدد الفولاذ المقاوم للصدأ A4-70/A4-80 316 مجلفن بالغمس الساخن وافحص وفقًا لخطة الصيانة.
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"هذه الأمور تحدث يوميًا في أرضية الإنتاج."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
تآكل براغي مروحة مضخة الطين في الطين عالي التركيز
إجراءات التصحيح
الخطر-02
ترقق براغي شفة غلاف المضخة بسبب التآكل في رذاذ الطين
إجراءات التصحيح
الخطر-03
صعوبة تركيب وإزالة براغي الشفة الكبيرة أثناء صيانة مضخة الطين
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
نقاط فحص حرجة لشراء مثبتات مضخات الملاط
في مضخات الملاط، غالبًا ما يُشخَّص فشل المثبتات خطأً على أنه تآكل في المضخة. الخطر الحقيقي هو التآزر بين التآكل والتعرية: جزيئات الكوارتز الصلبة تزيل الطبقة الخاملة على الفولاذ المقاوم للصدأ 316، مما يسرّع التنقر في الملاط الحمضي. تحديد المادة والطلاء المناسبين ليس كافيًا—يجب تحديد فترات الفحص واحتفاظ عزم الربط تعاقديًا.
ما يجب التحقق منه
- 1براغي الدفاعة في منطقة تجريف الملاط: حدد A4-80 بدلاً من A4-70 لمقاومة فقدان القص الناتج عن التعرية.
- 2براغي الشفة المعرضة للرذاذ: الجلفنة بالغمس الساخن وفقًا لمعيار ISO 1461 تمنع التآكل الشقّي تحت قشرة الملاط الجافة.
- 3افحص كل 250 ساعة تشغيل أو 6 أشهر: استبدل إذا تجاوز فقدان المقطع العرضي الحد المسموح أو تجاوز عمق التنقر الحد.
- 4أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد؛ الحد الأقصى المسموح لفقدان الشد هو 15% لكل خطة صيانة.
- 5للظروف القاسية (C4 وفقًا لمعيار ISO 12944-2)، قم بالترقية إلى الخطة B بمواد معززة وتفكيك كامل كل 3 سنوات.
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| المادة والدرجة | 316 SS A4-70 مقابل A4-80: يوفر A4-80 قوة شد أعلى لمقاومة ترقق التعرية. | A4-80 لبراغي الدفاعة؛ A4-70 لبراغي الشفة الأقل أهمية. |
| سماكة الطلاء | الجلفنة بالغمس الساخن وفقًا لمعيار ISO 1461 توفر حاجزًا ضد رذاذ الملاط الحمضي. | تحقق من سماكة طلاء الجلفنة بالغمس الساخن بمقياس مغناطيسي؛ ارفض إذا كانت أقل من الحد الأدنى المحدد. |
| فترة الفحص | معدل التعرية يمكن أن يسبب فقدان المقطع العرضي خلال أشهر إذا لم يتم فحصه. | افحص كل 250 ساعة تشغيل أو 6 أشهر؛ استبدل إذا تجاوز عمق التنقر الحد. |
| احتفاظ عزم الربط | الاهتزاز والتعرية يرخيان البراغي؛ فقدان الشد المسبق يؤدي إلى تسرب الملاط. | أعد الربط إذا كان أقل من 80% من عزم الربط المحدد؛ الحد الأقصى لفقدان الشد 15%. |
البيانات مبنية على ظروف تشغيل مضخة الملاط بنسبة مواد صلبة 15-40% ودرجة حموضة 3-6. تعتمد معدلات التعرية الفعلية على حجم الجسيمات وسرعتها.
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
تآكل الشقوق في مسامير غطاء المضخة: من احتباس الملاط إلى الفشل الكارثي
تعمل مسامير غطاء المضخة وغلافها في منطقة تناثر الملاط — التآكل ليس منتظماً؛ تبدأ السلسلة داخل الشق.
- 1يتناثر الملاط ويتجمع في الفجوة بين رأس المسمار والحلقة، مما يحافظ على بيئة رطبة موضعية مستمرة.
- 2يتحمض الملاط المحتبس موضعياً ويتركز الكلوريد — البداية النمطية لتآكل الشقوق، وهي نفس الآلية في العوارض الجانبية ورؤوس التغذية لمكبس الترشيح، والتي يصفها مصنعو المعدات الأصلية (OEMs) بأنها قادرة على التسبب في فشل كارثي.
- 3تجعل خدمة الملاط الحمضي الظروف أقسى — يمكن لتصريف المناجم الحمضي (AMD) أن ينخفض إلى ما دون pH 5، وتشترط قواعد التصريف في الولايات المتحدة المعادلة إلى pH 6-9.
- 4تآكل الشقوق المبكر غير ظاهر — لا يوجد صدأ منتظم على السطح، بينما يُفقد المقطع العرضي بهدوء حتى ينكسر المسمار ويتسرب الختم.
آلية تآكل الشقوق وعبارة "قادر على التسبب في فشل كارثي" من KB §2.5 (FM-5, [^16], أساس مورد، ثقة متوسطة)؛ وقيم AMD pH<5 وتصريف الولايات المتحدة pH 6-9 من KB §1.3 (السطر 30, [^5], ES&T/USGS عبر اقتباس ثانوي). وصف آلية أو مصدر موثق، وليس تقديرات حجم.
المرجع الفني للقطاع
حدد معاملات الخدمة أولاً: الوسط والسرعة ودرجة الحموضة pH
قبل إدراج الدرجة في طلب عرض السعر (RFQ)، حدد معاملات الخدمة هذه — فهي تحدد ما إذا كان 316 أو الفولاذ المزدوج (duplex) أو الحديد عالي الكروم أو البطانة المطاطية هو الأنسب.
| معامل الخدمة | القيمة / الأساس | ماذا يعني لاختيار المادة |
|---|---|---|
| وسط اختبار التآكل التآكلي | 20%vol رمل كوارتز + 500 ppm Cl⁻ عند 60°C (أساس اختبار NRC) | أعد نفس الظروف للمقارنة؛ لا تختَر بالدرجة وحدها |
| فئة السرعة | الفولاذ المزدوج هو الأفضل عند 3.5 m/s؛ ينعكس الترتيب عند 5 m/s — حيث يتأخر عن الفولاذ الكربوني (X65/X70/X80) | قدّم عرض السعر مع سرعة الملاط الفعلية؛ مبدأ "الأغلى هو الأفضل" لا ينطبق |
| الملاط الحمضي | تصريف المناجم الحمضي (AMD) حتى pH<5؛ التصريف في الولايات المتحدة معادل إلى pH 6-9 | الخدمة الحمضية تزيد من خطر تآكل الشقوق والتآكل الجلفاني |
| الدرجة المقاومة للكلوريد | الفولاذ المزدوج 2205 يقاوم التشقق الناتج عن إجهاد التآكل الكلوريدي حتى ~150°C ويتفوق على 316 في مياه البحر؛ بينما يتفوق 316L في التوفر والتكلفة | اختر 2205 للكلوريد العالي مع الحرارة العالية؛ و316L للخدمة الاعتيادية |
| أجزاء التآكل لدفاعة المضخة | الحديد الأبيض عالي الكروم (عائلة ASTM A532) هو مادة التآكل من نوع الدفاعة، أكثر مقاومة للتآكل بكثير من الحديد الزهر العادي | قسّم حسب التآكل الكاشط: حديد زهر / عالي الكروم / بطانة مطاطية |
وسط الاختبار وانعكاس السرعة من KB §1.3 (السطر 31, [^6], NRC Canada, Wear 477)؛ و AMD pH من §1.3 (السطر 30, [^5])؛ والمقارنة 2205 مقابل 316 من §1.3 (السطر 32, [^7], ورقة بيانات Atlas Steels 2021)؛ ومعيار ASTM A532 وتآكل الحديد عالي الكروم من §3 (السطر 84, [^17]) مع تأكيد مجتمعي من §2.7 (السطر 152, [^31], ثقة منخفضة إلى متوسطة). ليست تقديرات حجم.
المرجع الفني للقطاع
شراء قطع غيار المضخات: الارتباط بمُصنِّع المعدات الأصلية، والدخول عبر التجربة، ودفتر قطع الغيار
بالنسبة لقطع الغيار عالية الدوران مثل الدفاعات، اعرف أولاً مسار الشراء الحقيقي في القطاع — فهو ذاته إيقاع المبيعات.
الارتباط بمُصنِّع المعدات الأصلية/هامش الربح/الضمان ومخاطر القطع البديلة من KB §4 (line 100, [^37], تأكيد بثلاث وجهات نظر من Reddit، متوسط-عالٍ)؛ مسار الدخول من §4 (line 99, [^36], متوسط إلى متوسط-عالٍ)؛ اقتصاديات قطع الغيار من §4 (line 101, [^38], ملاحظة وسيط منقولة مجتمعياً، منخفض-متوسط). إن عبارة "≥100% markup" هي إفادة ذاتية من ممارس، وليست إحصائية رسمية.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ·قياسية | B · الخطة ب·معززة | C · الخطة C·الفاخرة | |
|---|---|---|---|
| 1. صامولة دافعة مضخة الطين | |||
| المواصفة | A4-70 M20-M36 | A4-80 M16-M24 | مواصفات متنوعة |
| المادة | فولاذ مقاوم للصدأ 316 | فولاذ مقاوم للصدأ 316 | مطاط EPDM |
| التشطيب | مجلفن بالغمس الساخن >=55μm وفق ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um وفق ISO 1461 |
| 2. برغي جسم المضخة | |||
| المواصفة | A4-80 M16-M30 | مناسبة لطرز متعددة | A4-70 M8-M16 |
| المادة | فولاذ مقاوم للصدأ 316 | مطاط طبيعي | مطاط EPDM |
| التشطيب | مجلفن بالغمس الساخن >=55μm وفق ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um وفق ISO 1461 |
دليل الاختيار
كيف تختار المنتج المناسب؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| ظروف التشغيل القياسية (15-40% مواد صلبة، pH 3-6) | الخطة A·القياسية: صامولة الدفاعة A4-70 M20-M36 وبرغي جسم المضخة A4-80 M16-M30، 316 SS | C3 (ISO 12944-2)؛ قوة الشد الأعلى لـ A4-80 تقاوم الترقق الناتج عن التآكل؛ الفحص كل 250 ساعة تشغيل أو كل 6 أشهر |
| ظروف التشغيل القاسية | الخطة B·المعززة: برغي غطاء المضخة A4-80 M16-M24، 316 SS؛ بطانة مطاطية لمضخة الملاط من المطاط الطبيعي | C4 القاسية وفقًا لـ ISO 12944-2 مع تناثر الملاط والتآكل |
| ظروف التشغيل القصوى | الخطة C·الممتازة: حشية جسم المضخة EPDM؛ برغي غدة الختم الميكانيكي A4-70 M8-M16 | C5-M القصوى وفقًا لـ ISO 12944-2 مع تآكل شديد وملاط حمضي؛ أعد الربط إذا انخفض عن 80% من عزم الدوران المحدد، الحد الأقصى لفقدان الشد 15% |
الخطة أ·قياسية
C3 قياسي وفقًا للمواصفة ISO 12944-2
| صامولة دافعة مضخة الطين | برغي جسم المضخة | |
|---|---|---|
| المواصفة | A4-70 M20-M36 | A4-80 M16-M30 |
| المادة | فولاذ مقاوم للصدأ 316 | فولاذ مقاوم للصدأ 316 |
| الدرجة | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55μm وفق ISO 1461 | مجلفن بالغمس الساخن >=55μm وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن | معدات معالجة المعادن |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من الاستواء في حدود 0.1 مم لكل 100 مم.
- ضع مركب الوصلات على أسطح التلامس. ضع المثبت مع حلقة بيلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة في حدود 0.5 مم. اربط بنمط نجمي. عزم الربط 42 نيوتن متر ±2 نيوتن متر باستخدام مفتاح معاير. سجل في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس تحسسي.
- ضع علامة طلاء ختم عزم الربط. صور التجميع المكتمل من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل الوصل خلال ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفة. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يؤثر التآكل على أكثر من 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في نظام إدارة الصيانة المحوسب (CMMS) مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح به لفقدان الشد: 15%.
الخطة ب·معززة
C4 قاسٍ وفقًا للمواصفة ISO 12944-2
| برغي غطاء المضخة | بطانة مطاطية لمضخة الطين | |
|---|---|---|
| المواصفة | A4-80 M16-M24 | مناسبة لطرز متعددة |
| المادة | فولاذ مقاوم للصدأ 316 | مطاط طبيعي |
| الدرجة | — | — |
| التشطيب | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20C to +80C | -20C to +80C |
| الوزن | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن | معدات معالجة المعادن |
خطوات التركيب
- أزل الشحوم عن الأسطح بمذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركب وصلات مضاد للتآكل مصنف من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفة. اربط بتسلسل نمط متقاطع. افحص 10% بأداة تحقق. سجل مع البيانات البيئية.
- اختبر سحب عينة عشوائية 5% إلى 80% من حمولة الإثبات. استبدل أي عينة أقل من عتبة القبول.
- ضع طلاءً واقيًا مقاومًا للعوامل الجوية. ركب عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل الوصل خلال ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفة. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يؤثر التآكل على أكثر من 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في نظام إدارة الصيانة المحوسب (CMMS) مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح به لفقدان الشد: 15%.
الخطة C·الفاخرة
C5-M قاسية وفق ISO 12944-2
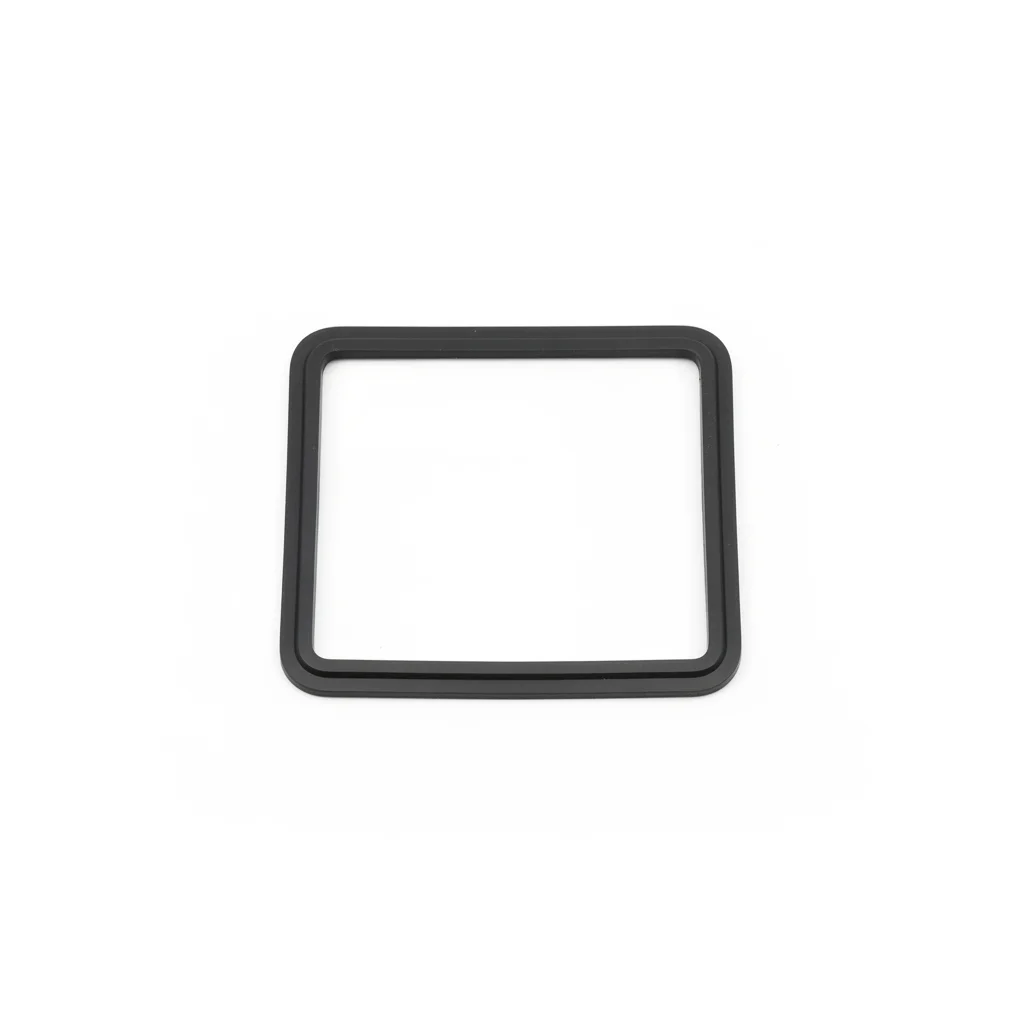
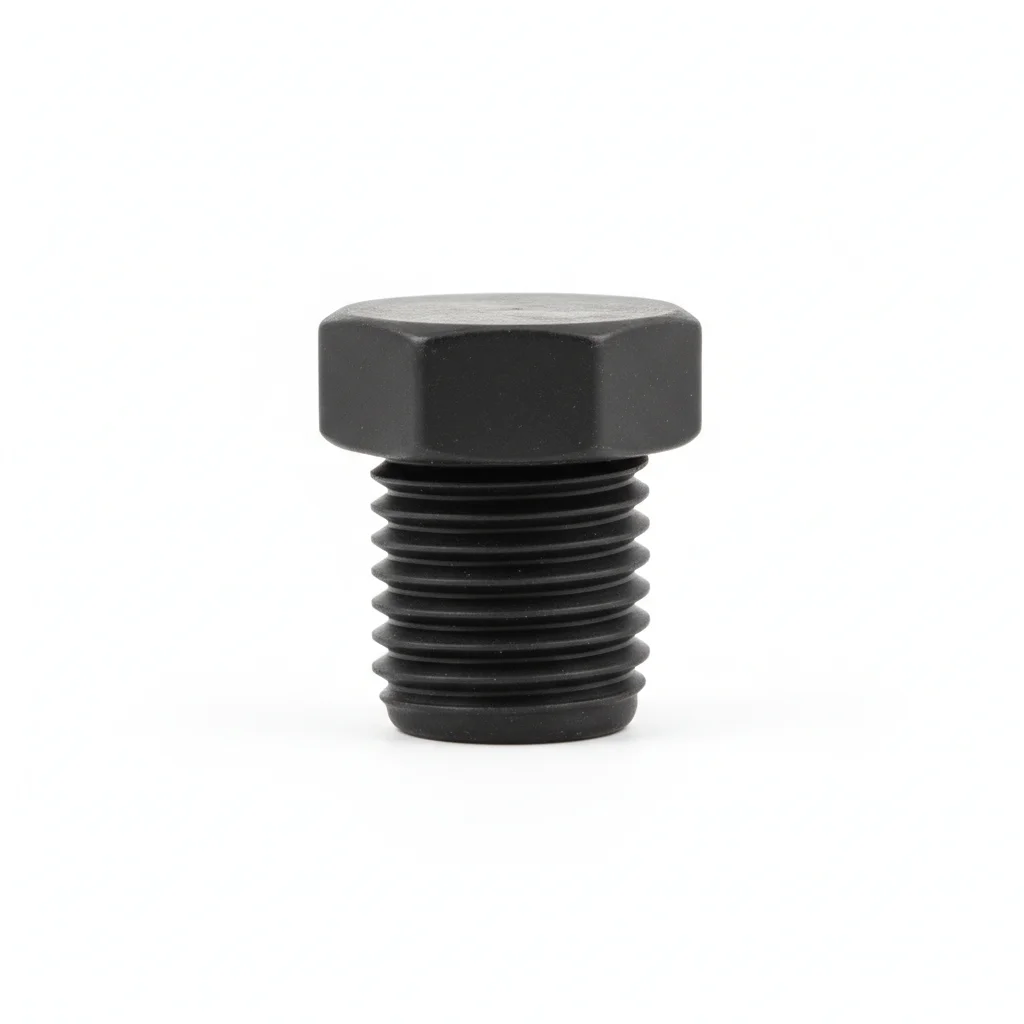
| حشية جسم المضخة | برغي غدة الختم الميكانيكي | |
|---|---|---|
| المواصفة | مواصفات متنوعة | A4-70 M8-M16 |
| المادة | مطاط EPDM | مطاط EPDM |
| الدرجة | — | — |
| التشطيب | HDG >=55um وفق ISO 1461 | HDG >=55um وفق ISO 1461 |
| التآكل | غير قابل للتطبيق (بوليمر) | غير قابل للتطبيق (بوليمر) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن | معدات معالجة المعادن |
خطوات التركيب
- إزالة الشحوم بمذيب MEK. التحقق من خشونة السطح Ra <1.6 ميكرومتر.
- وضع مركب مضاد للتآكل من الدرجة البحرية مصنف من -50 إلى 200 درجة مئوية. استخدام حلقات مغلفة بـ PTFE.
- التحقق من المحاذاة في حدود 0.3 مم. الربط بمفتاح ربط هيدروليكي. فحص PMI لعينة 10%. توثيق للتدقيق.
- اختبار NDT لعينة 10% باختبار الاختراق بالسوائل. استبدال أي قطعة تظهر عليها مؤشرات شقوق.
- وضع مانع تسرب واقٍ وفق المواصفات. تركيب أجهزة مراقبة دائمة للحالة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | التحقق من درجة البرغي مقابل المواصفات. استخدام مفتاح عزم معاير +/-3%. توثيق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | تنظيف جميع الأسطح بالمذيب المحدد. التحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). إعادة ربط أي برغي أقل من 80% من عزم الربط المحدد. استبدال البراغي التي يزيد تآكلها عن 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدال جميع البراغي الحرجة بغض النظر عن الحالة. توثيق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →