
أجهزة المثخن: منع كسر البراغي والتآكل
تواجه براغي مكشطة المثخن وضعي فشل: كسر عزم الربط الزائد (M24 درجة 10.2-0. تقارن هذه الصفحة الخطة أ·قياسية (الفولاذ المقاوم للصدأ 304، مجلفن بالغمس الساخن) والخطة ب·مقواة (درجة 10.9، مجلفن بالغمس الساخن) مع معايير الفحص والاستبدال للحفاظ على التحكم في تركيز التدفق السفلي
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء الشراء
"على خط الإنتاج الأمامي، تحدث هذه الأمور يوميًا."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
كسر برغي شفرة مكشطة المثخن تحت عزم الربط الزائد
إجراءات التصحيح
الخطر-02
تآكل وترقق برغي مكشطة المثخن في غمر الملاط
إجراءات التصحيح
الخطر-03
انحشار برغي ضبط حاجز التدفق الزائد للمثخن في بيئة الحمأة
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
قائمة فحص أعطال براغي المثخن: عزم الربط، التآكل، والفحص
تفشل براغي كاشطات المثخن أساسًا بسبب كسر الحمل الزائد لعزم الربط أو ترقق التآكل. توفر الصفحة خطتين: الخطة أ (304 SS، HDG، درجة 8.8) للظروف العادية (C3) والخطة ب (درجة 10.9، HDG) للظروف القاسية (C4). الاختلافات الرئيسية هي قوة المادة ومقاومة التآكل. فيما يلي قائمة فحص للشراء بناءً على بيانات الصفحة
ما يجب التحقق منه
- 1حمل زائد لعزم الربط: ينكسر برغي M24 درجة 10.9 عند الجذر عندما يتجاوز تركيز المعلق 50% (يتضاعف عزم الربط من تركيز 30% إلى 50%)
- 2ترقق التآكل: براغي 304 SS في معلق بدرجة حموضة 2-6 تتآكل 0.2-0. يتطلب HDG >=55µm وفقًا لمعيار ISO 1461
- 3براغي ضبط متعطلة: براغي M16 لحاجز الفائض تتعطل خلال 6-12 شهرًا بسبب قشرة المعلق الجافة. حدد طلاء مانع للالتصاق أو استبدلها بـ 304 SS مع تنظيف دوري للسنون
- 4فترة الفحص: كل 250 ساعة تشغيل أو 6 أشهر، أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل إذا تجاوز التآكل 5% من مساحة السطح أو التنقر >0.3مم عمقًا
- 5دورة الاستبدال: كل 5 سنوات استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق في نظام إدارة الصيانة المحوسب (CMMS) بالتاريخ ومعرف الفاحص والإجراءات التصحيحية
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| مادة البرغي ودرجته | 304 SS يقاوم التآكل لكن قوته أقل (درجة 8.8)؛ درجة 10.9 توفر قوة أعلى لكن مقاومة تآكل أقل. الاختيار الخاطئ يؤدي إلى كسر أو ترقق سريع | للظروف العادية (C3): 304 SS درجة 8.8. للقاسية (C4): درجة 10.9 مع HDG. للقصوى (C5-M): 304 SS درجة 8.8 مع HDG |
| سمك الطلاء والمعيار | الطلاء الأسمك يطيل العمر | HDG >=55µm وفقًا لمعيار ISO 1461. تحقق باستخدام مقياس سمك الطلاء |
| حماية من الحمل الزائد لعزم الربط | بدون مسمار قص، يؤدي كسر البرغي مباشرة إلى انفصال الكاشط واضطراب العملية | أدرج في دليل الصيانة |
| جدول الفحص والاستبدال | الفحص المفقود يسمح بتآكل أو ارتخاء غير مكتشف، مما يؤدي إلى فشل مفاجئ | افحص كل 250 ساعة/6 أشهر؛ استبدل إذا تجاوز التآكل 5% من المساحة أو التنقر >0. استبدال كامل كل 5 سنوات |
جميع فترات الفحص والاستبدال مبنية على بيانات الصفحة. قد تتطلب الظروف الفعلية تعديلًا وفقًا لكيمياء المعلق وساعات التشغيل الخاصة بالموقع
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
سلسلة فشل مسمار المِجمع خلال ثلاث سنوات: من الإفراط في عزم الربط إلى الانفصال
يُعد الفولاذ المقاوم للصدأ 316 الخيار المعياري في الموقع لمسامير توصيل مِجمع المُكثِّف والمُروِّق — لكن حالات الفشل في هذا الاقتران لا تبدأ من المادة؛ بل تبدأ من مفتاح عزم واحد عند التركيب. وتسلسل السلسلة كالتالي:
- 1تقرن مسامير توصيل المِجمع مسامير من الفولاذ المقاوم للصدأ 316 بأجزاء هيكلية من الفولاذ الكربوني المطلي — وهو التكوين المعياري في الموقع للمُكثِّفات والمُروِّقات.
- 2يؤدي الإفراط في عزم الربط عند التركيب إلى تشقق طلاء الإيبوكسي — وهو أحد المحفزات الرئيسية لفشل التوصيل، كما أن تطبيق عزم يتجاوز القيمة الموصى بها منتشر على نطاق واسع في الميدان.
- 3عند تشقق الطلاء ينكشف الفولاذ الكربوني ويقترن مع مسمار 316 النبيل ليشكّل خلية أنود صغير/كاثود كبير؛ يتركز التآكل عند موضع الخلل ويتسارع حول ثقب المسمار.
- 4يتسع ثقب المسمار بفعل التآكل حتى ترتخي الوصلة وتنفصل — حالة موثقة: إطار مِجمع رُكّب عام 2015 فشل عند وصلاته عام 2018، بعد حوالي ثلاث سنوات.
- 5نقطة وقف الخسارة تكون عند التركيب: اربط بعزم القيمة الموصى بها ولا تفرط في عزم الربط أبداً؛ افحص سلامة الطلاء بعد التركيب ورمّم أي خلل؛ وافحص عينات من الوصلات قيد الخدمة للكشف عن الارتخاء وفق جدول زمني.
الآلية الغلفانية، ومُحفِّز الإفراط في عزم الربط، وحالة 2015/2018 مأخوذة من KB §2.4 (FM-4، السطران 63-64، المصدر [^15]، AMPP/CoatingsPro 2020-07؛ مصادر موثّقة وليست تقديرات)؛ ويؤكد صف المُكثِّف في KB §5 (السطر 115) أن اقتران 316 مع الفولاذ المطلي هو الممارسة المتبعة في الموقع، وحالة الفشل خلال ثلاث سنوات، وملاحظة عدم الإفراط في عزم الربط. خطوات وقف الخسارة عند الاستلام هي تدابير مضادة مباشرة للآلية، دون أرقام مستقلة بذاتها.
المرجع الفني للقطاع
مسامير توصيل المِجمع: الطلب والاستلام
اطلب واستلم مسامير توصيل المِجمع وفق هذه البنود الأربعة — كيفية كتابة الرتبة في طلب عرض السعر، وكيفية التحكم في عزم الربط، وما يجب فحصه في الطلاء، وجدول أخذ العينات للوصلات.
| بند الاستلام | الحقيقة / الأساس | أساس القبول |
|---|---|---|
| رتبة المادة وفئة المتانة | ISO 3506-1: A2=304, A4=316؛ فئات المتانة 70/80 | اكتب الرتبة مع الفئة في طلب عرض السعر (مثل A4-80)، وليس "316" فقط |
| عزم الربط عند التركيب | تشقق طلاء الإيبوكسي بسبب الإفراط في عزم الربط هو أحد المحفزات الرئيسية لفشل التوصيل؛ تطبيق عزم غير مطابق للمواصفات منتشر على نطاق واسع في الميدان | اربط بعزم القيمة الموصى بها من الشركة المصنعة/المواصفة؛ لا تفرط في عزم الربط أبداً |
| سلامة الطلاء | خلل الطلاء ← خلية أنود صغير/كاثود كبير ← اتساع ثقب المسمار | افحص سلامة الطلاء بعد التركيب ورمّم أي خلل؛ لا تعتمد على "جودة مادة 316" كحل بديل |
| دورة أخذ عينات الوصلات | حالة: رُكّب عام 2015 وفشل عام 2018 — فشل الاقتران المعياري في الموقع خلال حوالي ثلاث سنوات | افحص عينات من الوصلات قيد الخدمة للكشف عن الارتخاء وفق جدول زمني، مع ربط الدورة بالعمر الافتراضي للحالة البالغ حوالي ثلاث سنوات |
مطابقة الرتبة مع فئة المتانة في ISO 3506-1 هي بيانات معيارية (KB §3 السطر 92؛ رقم المواصفة قابل للتحقق علناً؛ دون إعادة نشر بيانات البنود)؛ ومُحفِّز العزم، وسلسلة الطلاء-الغلفانية، والحالة مأخوذة من AMPP/CoatingsPro 2020-07 ([^15]؛ مصادر موثّقة وليست تقديرات)؛ وعبارة "اربط دورة أخذ العينات بالعمر الافتراضي للحالة البالغ حوالي ثلاث سنوات" هي توصية استلام وليست رقماً مستقلاً بذاته في KB — تحقّق منها مقابل تفاصيل المشروع قبل النشر.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ·قياسية | B · الخطة ب·مقواة | C · الخطة ج·ممتازة | |
|---|---|---|---|
| 1. موصل ذراع مكشطة المثخن | |||
| المواصفة | درجة 8.8 M20-M30 | M24-M36 | M16-M24 |
| المادة | فولاذ مقاوم للصدأ 304 | درجة 10.9 | فولاذ مقاوم للصدأ 304 |
| التشطيب | مجلفن بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 |
دليل الاختيار
كيف تختار المنتج المناسب؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| الظروف العادية (C3) | الخطة A·قياسية | موصل ذراع كاشطة المُكثّف، الدرجة 8.8 M20-M30، فولاذ مقاوم للصدأ 304، قياسي C3 وفقًا لـ ISO 12944-2 |
| الظروف القاسية (C4) | الخطة B·معززة | مسمار تشغيل المُكثّف، M24-M36، الدرجة 10.9، قاسٍ C4 وفقًا لـ ISO 12944-2 |
| الظروف المتطرفة (C5-M) | الخطة C·ممتازة | مسمار شفرة كاشطة المُكثّف، M16-M24، فولاذ مقاوم للصدأ 304، متطرف C5-M وفقًا لـ ISO 12944-2 |
الخطة أ·قياسية
قياسي C3 وفق ISO 12944-2
| موصل ذراع مكشطة المثخن | |
|---|---|
| المواصفة | درجة 8.8 M20-M30 |
| المادة | فولاذ مقاوم للصدأ 304 |
| الدرجة | — |
| التشطيب | مجلفن بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من الاستواء في حدود 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بيلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة في حدود 0.5 مم. اربط بنمط نجمة. عزم الربط 42 نيوتن متر ±2 نيوتن متر بمفتاح معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس تحسسي.
- ضع علامة طلاء ختم العزم. صور التجميع المكتمل من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفات. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يزيد تآكلها عن 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب·مقواة
قاسية C4 وفق ISO 12944-2
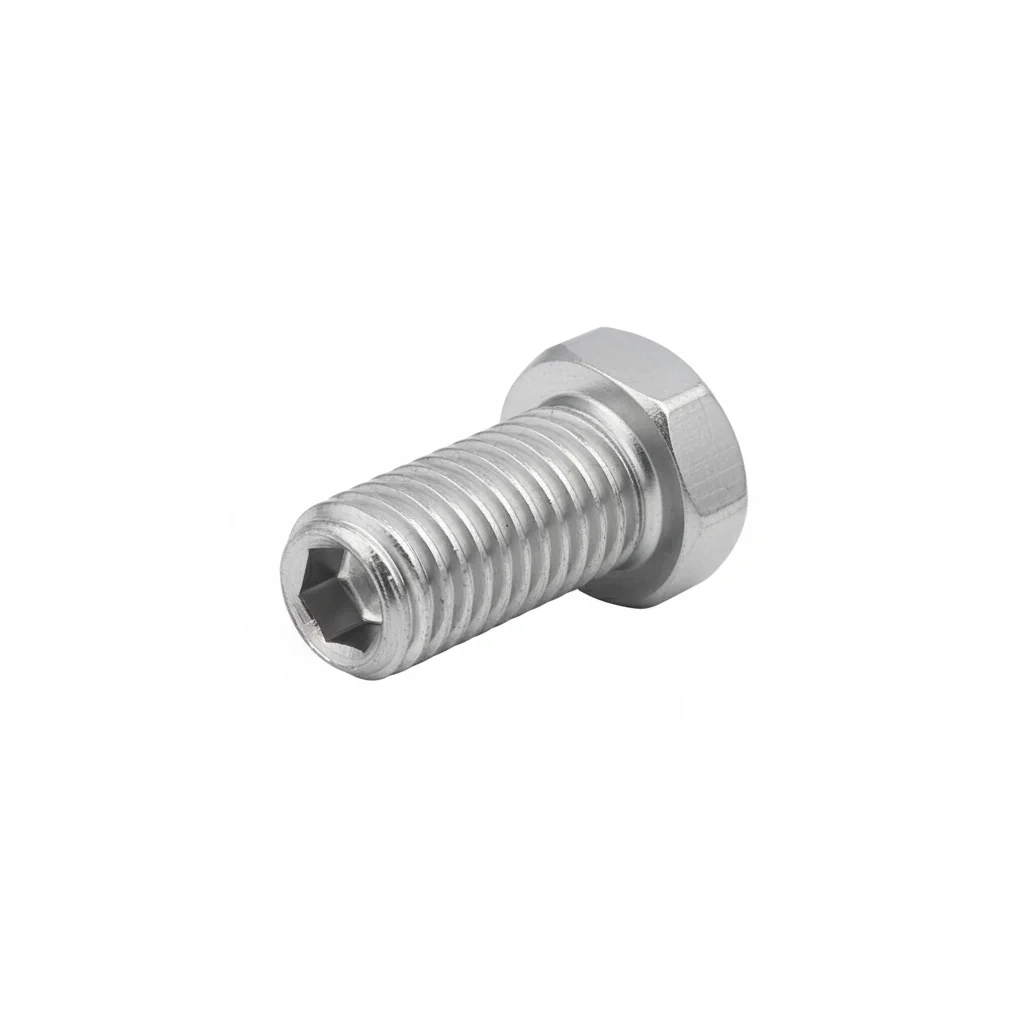
| برغي تشغيل المثخن | |
|---|---|
| المواصفة | M24-M36 |
| المادة | درجة 10.9 |
| الدرجة | — |
| التشطيب | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- أزل الشحوم بالأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركب وصل مضاد للتآكل مصنف من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفق المواصفات. اربط بتسلسل نمط متقاطع. افحص 10% بأداة تحقق. سجل مع البيانات البيئية.
- اختبر سحب عينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي عينة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ركب عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفات. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يزيد تآكلها عن 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج·ممتازة
قصوى C5-M وفق ISO 12944-2
| برغي شفرة مكشطة المثخن | |
|---|---|
| المواصفة | M16-M24 |
| المادة | فولاذ مقاوم للصدأ 304 |
| الدرجة | — |
| التشطيب | جلفنة بالغمس الساخن ≥55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة |
| التغليف | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 |
| الاستخدام | معدات معالجة المعادن |
خطوات التركيب
- أزل الشحوم بمذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركب وصل مضاد للتآكل من الدرجة البحرية مصنف من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة في حدود 0.3 مم. اربط بشاد هيدروليكي. تحقق PMI من عينة 10%. وثق للتدقيق الامتثالي.
- اختبر NDT عينة 10% بمخترق الصبغة. استبدل أي عينة تظهر مؤشرات شقوق.
- ضع مانع تسرب وقائي وفق المواصفات. ركب أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت مقابل المواصفات. استخدم مفتاح عزم معاير ±3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصلة. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
الفحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أسبق). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يزيد تآكلها عن 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: فك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن الحالة. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →