
اختيار براغي أنبوب الضغط: مقارنة المواد والطلاء
بالنسبة لشفاه أنبوب الضغط تحت ضغط الرأس العالي والمطرقة المائية، فإن اختيار مادة البرغي (35CrMoA مقابل 42CrMo)، ونوع الحشية (حلزونية ملفوفة مع EPDM)، والطلاء (مجلفن بالغمس الساخن وفقًا لـ ISO 1461) يؤثر مباشرة على سلامة الإحكام وعمر الكلال. تقارن هذه الصفحة بين خطتين قياسيتين بناءً على ارتفاع الرأس وكيمياء المياه.
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"هذه الأمور تحدث كل يوم في خط الإنتاج."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
فشل إحكام حشية الشفة يؤدي إلى تسرب المياه عالية الضغط
إجراءات التصحيح
الخطر-02
تأثير المطرقة المائية يسبب كلالًا متناوبًا للبراغي
إجراءات التصحيح
الخطر-03
الهشاشة الهيدروجينية والتآكل الناتج عن إجهاد الكبريتيد للبراغي تحت الماء
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
الاختلافات الرئيسية بين الخطة أ والخطة ب
بينما تستخدم كلتا الخطتين براغي مسمارية مغلفنة بالغمس الساخن وحشيات ملفوفة حلزونيًا، تكمن الاختلافات الحرجة في درجة البرغي ونطاق الحجم ومادة الصامولة. ترقية الخطة ب إلى براغي من الدرجة 10.9 (مقابل 8.8) وأقطار أكبر (M48-M64 مقابل M36-M48) للتعامل مع ضغط رأس أعلى، وتستخدم صواميل 316L (A4-80) لمقاومة تآكل أفضل في بيئات كبريتيد الهيدروجين
ما يجب التحقق منه
- 1درجة البرغي: تستخدم الخطة أ الدرجة 8.8 (35CrMoA)؛ تستخدم الخطة ب الدرجة 10.9 (42CrMo) لقدرة تحميل مسبق أعلى تحت المطرقة المائية
- 2حجم البرغي: الخطة أ M36-M48؛ الخطة ب M48-M64 لاستيعاب أحمال شفة أعلى
- 3مادة الصامولة: تستخدم الخطة أ 35CrMoA من الدرجة 8؛ تستخدم الخطة ب 316L A4-80 لمقاومة التشقق الناتج عن الإجهاد الناتج عن كبريتيد الهيدروجين (SSCC)
- 4الحشية: كلاهما يستخدم حشية ملفوفة حلزونيًا مع حشو EPDM؛ تأكد من أن مجموعة الانضغاط تلبي اختبار تسرب ASME B16.5 عند 1.5 ضعف ضغط التصميم
- 5تحقق من سلامة الطلاء على الأسنان لتجنب التقصف الهيدروجيني في البراغي عالية القوة
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| مادة البرغي ودرجته | تحدد قوة الشد ومقاومة الكلال تحت دورات المطرقة المائية | حدد 35CrMoA من الدرجة 8.8 لرأس أقل من 300 متر؛ 42CrMo من الدرجة 10.9 لرأس أكبر من 500 متر |
| مادة الصامولة لبيئات كبريتيد الهيدروجين | قد تتشقق صواميل الفولاذ الكربوني القياسية بسبب SSCC في الماء المحتوي على كبريتيد الهيدروجين | حدد صواميل من الفولاذ المقاوم للصدأ 316L (A4-80) وفقًا لـ NACE MR0175/ISO 15156 عند وجود كبريتيد الهيدروجين |
| انضغاط الحشية واستعادتها | تفقد الحشيات الملفوفة حلزونيًا الارتداد بمرور الوقت، مما يسبب تسربًا تحت الضغط العالي | اطلب من مصنع الحشية توفير بيانات مجموعة الانضغاط واختبار التسرب عند 1.5 ضعف ضغط التصميم وفقًا لـ ASME B16.5 |
| سمك طلاء الجلفنة وبدل السن | الطلاء الزائد على الأسنان يمكن أن يسبب تداخلًا في التجميع ويقلل من التحميل المسبق | 1 لملاءمة Class 2A |
جميع المعلمات مبنية على المعايير العامة (ASCE 79, EN 13480, ISO 898-1). يجب التحقق من مواصفات المشروع الفعلية مع مهندسي التصميم
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
شفاه أنبوب الضغط: مطابقة المسامير وشفاه الصمامات وعناصر الإحكام
وصلة شفة أنبوب الضغط هي مجموعة ثلاثية الأجزاء — المسامير وعناصر الإحكام ومسامير شفة الصمام — لكل منها مقاسه ودورة استبداله الخاصة؛ راجع القبول وفق هذا الجدول.
| الجزء | الموقع | المقاس | المادة | دورة الاستبدال |
|---|---|---|---|---|
| مسامير شفة أنبوب الضغط (المحطات الصغيرة) | أنبوب الضغط (أنبوب النقل) | M16–M30 | A193 B7/B8 | 5–8 years (gasket) |
| حلقات الإحكام / حلقات O | شفاه الأنابيب | Match flange | EPDM/NBR/PTFE | 5–8 years |
| مسامير شفة الصمام | صمامات فراشية / كروية | M12–M24 | 304/316L | 3–5 years |
المرجع الفني للقطاع
كيف تؤدي الرواسب إلى تآكل سطح إحكام الشفة، من أول خدش حتى التسريب
مثال: أنبوب ضغط ناقل على نهر عالي الرواسب.
- 1الأنهار المحملة بالرواسب الكثيفة (ذوبان ثلوج الهيمالايا، جريان العواصف المدارية) تحمل الحبيبات إلى فجوة الشفة
- 2الرواسب تؤدي إلى تآكل سطح إحكام الشفة — أول جزء متضرر، تمامًا مثل مقاعد الصمامات
- 3الأسطح المخدوشة تجعل الحشيات تستقر بشكل غير متساوٍ وتبدأ الشفة بالرشح
- 4استبدل حشيات الشفة وقائيًا بدورة 5–8 سنوات — لا تنتظر حدوث التسريب لفك الوصلة
- 5الاستجابة: استخدم أجزاء بمقاس أكبر للأجزاء الحرجة؛ استخدم 316L أو HDG + شمع الإحكام في المقاطع الرطبة/الحمضية
المرجع الفني للقطاع
تحقق من وسم الدرجة والمواصفة قبل شحن طلبك
بالنسبة لمسامير شفة أنبوب الضغط المخصصة للتصدير، فإن طريقة كتابة الدرجة والمواصفة تحدد نجاح القبول.
- بالنسبة لمسامير شفة المحطات الصغيرة متوسطة/منخفضة الضغط، ضع الوسم ASTM A193 B7/B8 — المواصفة المعتمدة للتصدير
- وسم المثبتات المصنوعة من الفولاذ المقاوم للصدأ وفق ISO 3506 (المجموعتان A2/A4) — لا تكتب فقط "stainless steel"
- تأكد مما إذا كان سوق الوجهة يقبل ASTM/EN/BS أو GB — بعض الأسواق الخارجية تقبل GB، لكن استفسر أولًا
- حدود الإمكانية: يتم توريد مسامير شفة أنبوب الضغط للمحطات الصغيرة (M16–M30، A193 B7/B8)؛ أما أجسام أنابيب الضغط والشفاه الكبيرة فلا يتم توريدها
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · النوع القياسي للرأس المتوسط/المنخفض | B · الخطة ب · نوع معزز للرأس العالي/كبريتيد الهيدروجين | C · الخطة ج · نوع معزز للرأس العالي/كبريتيد الهيدروجين | |
|---|---|---|---|
| 1. برغي ذو سن كامل | |||
| المواصفة | M36-M48 | M48-M64 | M30×200 ~ M48×400 |
| المادة | 35CrMoA | 42CrMo | 35CrMoA/42CrMoA |
| الدرجة | الدرجة 8.8 | الدرجة 10.9 | الدرجة 10.9 |
| التشطيب | مجلفن بالغمس الساخن >=55um ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 |
| 2. حشية حلزونية ملفوفة | |||
| المواصفة | DN100-DN2000 | DN200-DN2000 | DN300 ~ DN2000 |
| المادة | مطاط EPDM | مطاط EPDM | مطاط EPDM |
| التشطيب | مجلفن بالغمس الساخن >=55um ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 |
| 3. صامولة | |||
| المواصفة | M36-M48 | M48-M64 | ملحق |
| المادة | 35CrMoA | 316L | — |
| الدرجة | الدرجة 8 | A4-80 | — |
| التشطيب | مجلفن بالغمس الساخن >=55um ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 |
دليل الاختيار
لست متأكدًا من الخيار المناسب؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| حالة التشغيل | الحل | الأساس |
| الرأس < 300m، مياه نظيفة | الخطة A — معيار للرأس المتوسط/المنخفض: مسامير لولبية Grade 8.8 (35CrMoA, M36-M48) | ISO 898-1 |
| الرأس > 500m | الخطة B — معززة للرأس العالي / H₂S: مسامير لولبية Grade 10.9 (42CrMo, M48-M64) | ASCE 79 |
| عدم وجود H₂S في مياه قاع الخزان | الخطة A — صواميل قياسية 35CrMoA (Grade 8) | ISO 898-1 |
| وجود H₂S (الضغط الجزئي ≥0.3 kPa) | الخطة B — صواميل 316L (A4-80)؛ مثبتات من الفولاذ المقاوم للصدأ ثنائي الطور أو ذات أساس نيكل؛ تجنب الفولاذ عالي المقاومة Grade 10.9 | NACE MR0175/ISO 15156 |
| دورة الصيانة 3-5 سنوات | الخطة القياسية؛ ترقية درجة المادة للدورات الأطول | EN 14399-3 |
الخطة أ · النوع القياسي للرأس المتوسط/المنخفض
C3 قياسي وفقًا لـ ISO 12944-2
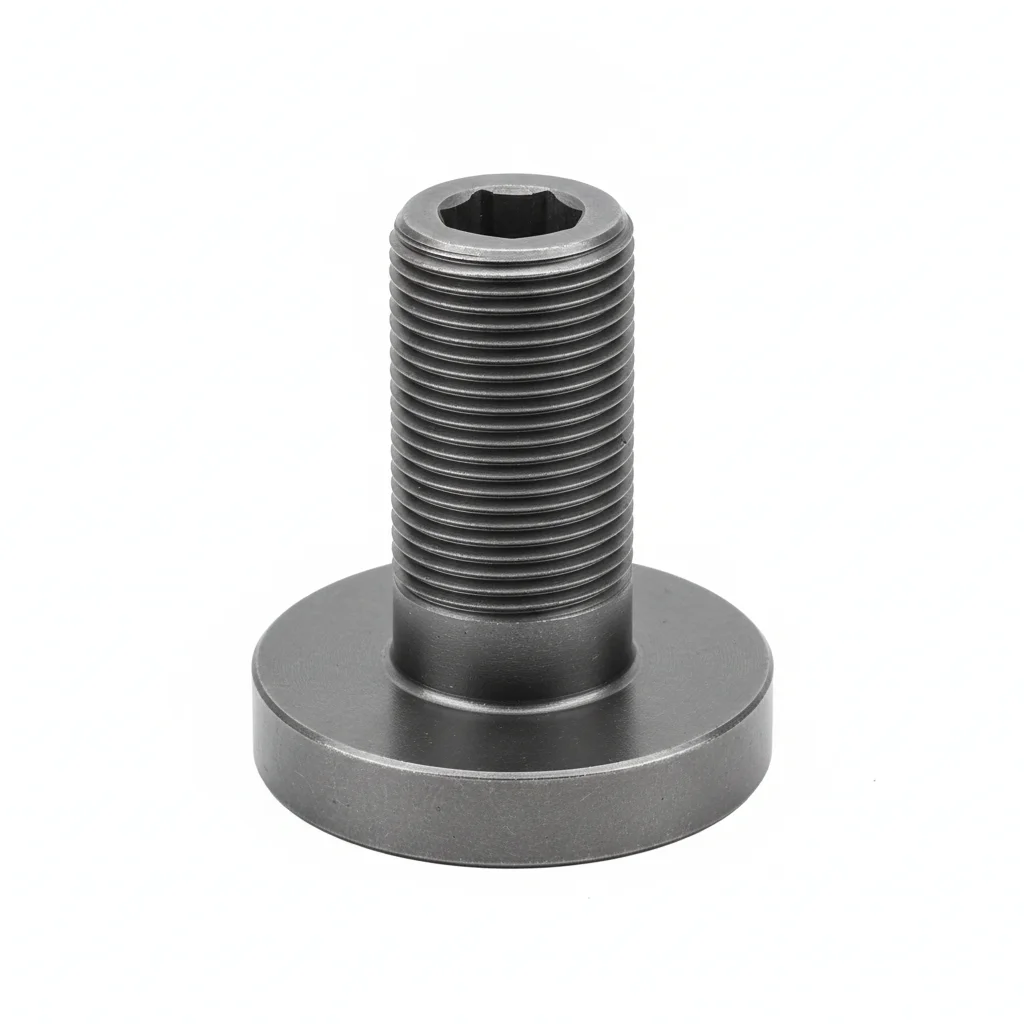
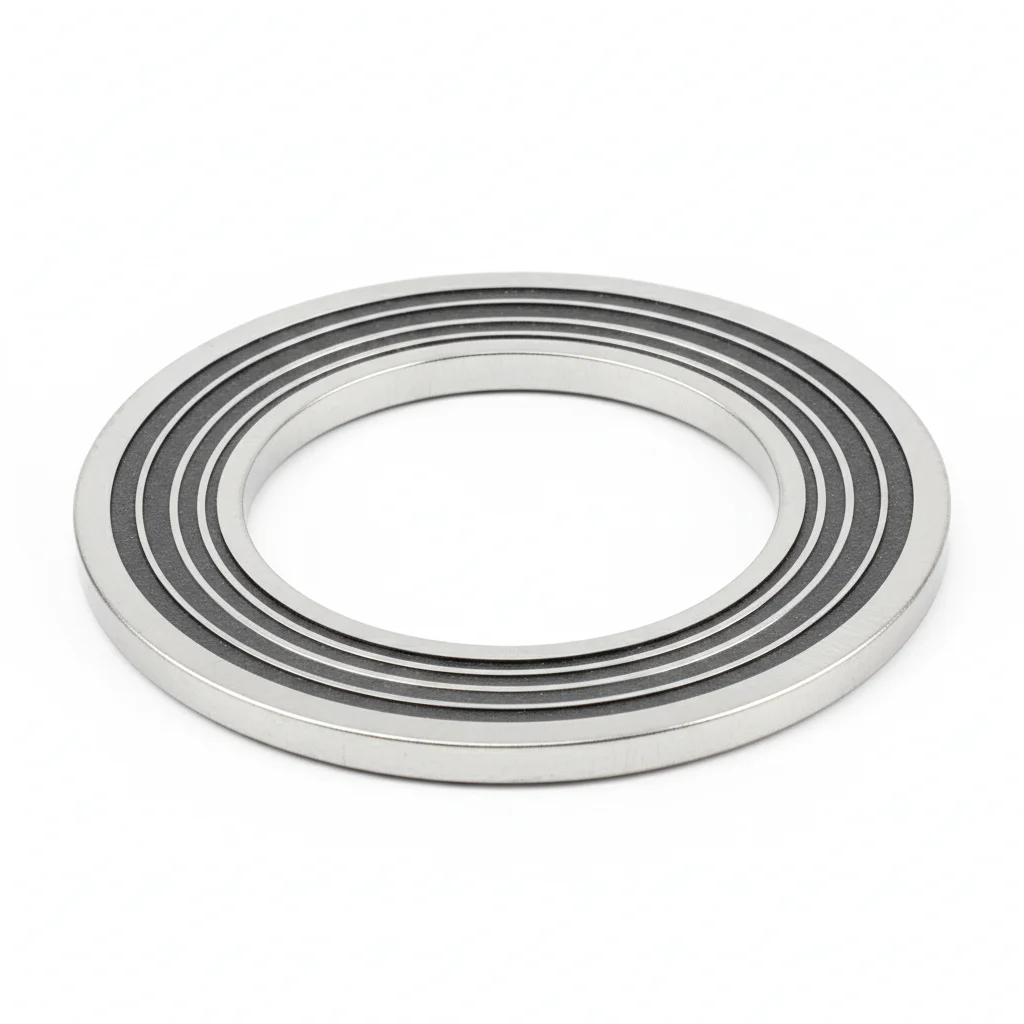
| برغي ذو سن كامل | حشية حلزونية ملفوفة | صامولة | |
|---|---|---|---|
| المواصفة | M36-M48 | DN100-DN2000 | M36-M48 |
| المادة | 35CrMoA | مطاط EPDM | 35CrMoA |
| الدرجة | الدرجة 8.8 | — | الدرجة 8 |
| التشطيب | مجلفن بالغمس الساخن >=55um ISO 1461 | مجلفن بالغمس الساخن >=55um ISO 1461 | مجلفن بالغمس الساخن >=55um ISO 1461 |
| التآكل | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم | ~0.5 كجم | ~0.5 كجم |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 |
| الاستخدام | شفة الرأس المتوسط/المنخفض | إحكام شفة أنبوب الضغط | مطابقة لبرغي ذو سن كامل |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل. تحقق من التسطيح 0.1 مم/100 مم.
- ضع مركب الوصلات. ضع حلقة بلفيل تحت الرأس/الصامولة.
- تحقق من المحاذاة ضمن تفاوت 0.5 مم. اربط البراغي بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في تقرير الامتثال.
- افحص جميع البراغي للتأكد من الجلوس. قس عينة 5% بمقياس محسس — أقصى فجوة 0.1 مم. وثق في سجل ضمان الجودة.
- طبق علامة ختم العزم. صور التجميع النهائي لتوثيق خط الأساس لضمان الجودة. أودع التقرير في نظام إدارة الأصول.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة | يفشل البرغي تحت حمل التصميم خلال السنة الأولى من الخدمة. | تحقق من الدرجة مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق القيم. |
| تخطي تحضير السطح | يسبب تلوث السطح فشلًا مبكرًا خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. افحص قبل التجميع. |
الصيانة
افحص كل 250 ساعة أو 6 أشهر. أعد ربط البراغي إذا كان العزم أقل من 80% من المواصفة. استبدل إذا كان التآكل > 5% من مساحة السطح. كل 3 سنوات: فحص كامل لعينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة. وثق في نظام إدارة الأصول.
الخطة ب · نوع معزز للرأس العالي/كبريتيد الهيدروجين
C4 قاسية وفقًا لـ ISO 12944-2
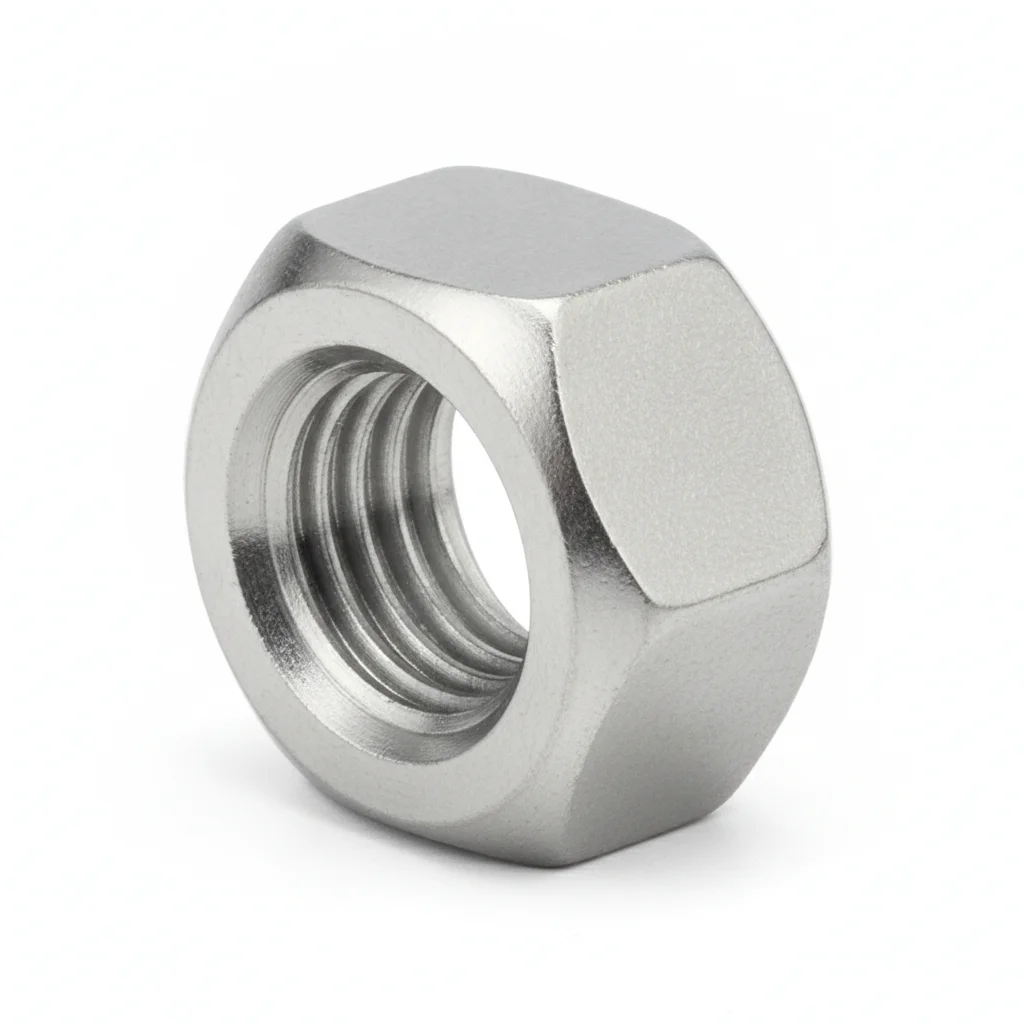
| برغي مسماري | حشية حلزونية ملفوفة | صامولة | |
|---|---|---|---|
| المواصفة | M48-M64 | DN200-DN2000 | M48-M64 |
| المادة | 42CrMo | مطاط EPDM | 316L |
| الدرجة | الدرجة 10.9 | — | A4-80 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 |
| التآكل | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم | ~0.5 كجم | ~0.5 كجم |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 |
| الاستخدام | شفة الرأس العالي | إحكام الضغط العالي | مطابقة شفة الضغط العالي |
خطوات التركيب
- أزل الشحوم باستخدام الأسيتون. تحقق من خشونة السطح Ra<3.2 ميكرومتر.
- ضع مركبًا مضادًا للتآكل. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بالتسلسل حتى عزم الربط المستهدف. افحص عينة 10% باستخدام أداة تحقق. وثق مع سجل التعرض البيئي.
- قم بإجراء اختبار شد على عينة 5% حتى 80% من حمولة الإثبات. استبدل أي قفل يفشل دون حد القبول. وثق في سجل ضمان الجودة.
- طبق طلاء مقاومًا للطقس. ثبت عينة تآكل بجوار الوصلات الحرجة. أودع التقرير في نظام إدارة الأصول.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من البرغي | يفشل القفل تحت حمل التصميم خلال السنة الأولى من الخدمة. | تحقق من الدرجة مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق القيم. |
| تخطي تحضير السطح | يسبب تلوث السطح فشلًا مبكرًا خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. افحص قبل التجميع. |
الصيانة
افحص كل 250 ساعة أو 6 أشهر. أعد ربط البراغي التي تقل عن 80% من المواصفة. استبدل تلك التي بها تآكل أكبر من 5% من مساحة السطح. كل 3 سنوات: فحص كامل لعينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة. وثق في نظام إدارة الأصول.
الخطة ج · نوع معزز للرأس العالي/كبريتيد الهيدروجين
C5-M شديد وفقًا لـ ISO 12944-2
| برغي مسماري | حشية ملفوفة حلزونيًا | عدة الفحص والصيانة | |
|---|---|---|---|
| المواصفة | M30×200 ~ M48×400 | DN300 ~ DN2000 | ملحق |
| المادة | 35CrMoA/42CrMoA | مطاط EPDM | — |
| الدرجة | الدرجة 10.9 | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر ISO 1461 |
| التآكل | C3 (ISO 12944-2) | غير قابل للتطبيق (بوليمر) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم | ~0.5 كجم | ~0.5 كجم |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 | ISO 898-1,GB/T 3098.1 |
| الاستخدام | توصيل الشفة | إحكام الشفة | التحقق الدوري من عزم الربط |
خطوات التركيب
- أزل الشحوم باستخدام الأسيتون. تحقق من خشونة السطح Ra<3.2 ميكرومتر.
- ضع مركبًا مضادًا للتآكل. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بالتسلسل حتى عزم الربط المستهدف. افحص عينة 10% باستخدام أداة التحقق. وثق في تقرير الامتثال.
- قم بإجراء اختبار شد على عينة 5% حتى 80% من حمولة الإثبات. استبدل أي قفل يفشل دون حد القبول. أبلغ السلطة التنظيمية خلال 24 ساعة.
- ضع مادة مانعة للتسرب واقية. قم بتركيب أجهزة مراقبة دائمة. احفظ التقرير في نظام إدارة الأصول.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة | يفشل القفل تحت الحمل التصميمي خلال السنة الأولى من الخدمة. | تحقق من الدرجة وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق القيم. |
| تخطي تحضير السطح | تلوث السطح يسبب فشلًا مبكرًا خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. افحص قبل التجميع. |
الصيانة
افحص كل 250 ساعة أو 6 أشهر. أعد ربط البراغي التي تقل عن 80% من المواصفة. استبدل تلك التي بها تآكل أكبر من 5% من مساحة السطح. كل 3 سنوات: فحص كامل لعينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة. وثق في نظام إدارة الأصول.
المعايير المرجعية
الأساس الفني والمعايير المرجعية
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →