
مثبتات التوربينات الهيدروليكية: 316L مقابل 2205 دوبلكس للمياه الرملية/الحمضية
اختيار مادة المثبتات المناسبة للتوربينات الهيدروليكية في المياه الرملية أو الحمضية (pH < 6، رمل > 5 كجم/م³) أمر بالغ الأهمية لتجنب التآكل الشقي والكسر الكلالي. هذه المقارنة بين 316L (A4-70) والفولاذ المقاوم للصدأ الدوبلكس 2205، بالرجوع إلى ISO 3506 وIEC 60193 لمقاومة التآكل والأداء الكلالي.
رؤى خاصة بظروف التشغيل
نقاط التحقق من اختيار المواد لبراغي التوربينات في المياه الرملية/الحمضية
عندما ينخفض الرقم الهيدروجيني للمياه عن 6 أو يتجاوز محتوى الرمل 5 كجم/م³، قد تعاني براغي الفولاذ المقاوم للصدأ 316L القياسية من تآكل شقي متسارع وانخفاض في عمر الكلال. الترقية إلى الفولاذ المقاوم للصدأ المزدوج 2205 يحسن المقاومة ولكنه يتطلب التحقق من الصلابة والشد المسبق لتجنب التقصف الهيدروجيني. استخدم الجدول أدناه لتحديد المادة المناسبة ومعايير الفحص.
ما يجب التحقق منه
- 1لـ pH < 6: حدد الفولاذ المقاوم للصدأ المزدوج 2205 (PREN ≥ 35) لمقاومة التآكل الشقي؛ قد يتآكل 316L (PREN ~ 25) خلال 3 سنوات
- 2لرمل > 5 كجم/م³: قم بالترقية إلى 2205 لصلابة أعلى لتقليل التآكل الكاشط؛ قد يفقد 316L مقطعًا عرضيًا بشكل أسرع
- 3عمر الكلال: يتمتع 2205 المزدوج بقوة كلال أعلى؛ اطلب بيانات اختبار الكلال عند 10^7 دورة وفقًا لـ IEC 60193
- 4خطر التقصف الهيدروجيني: للبراغي عالية القوة في المياه الحمضية، حدد صلابة ≤ HRC 22 وفقًا لـ NACE MR0175؛ الفولاذ المقاوم للصدأ المزدوج محصن عمومًا
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| الرقم الهيدروجيني للمياه ومحتوى الرمل | الرقم الهيدروجيني < 6 أو الرمل > 5 كجم/م³ يسرع التآكل الشقي والتآكل، مما يقلل عمر البرغي عن التصميم | اطلب تقرير تحليل المياه؛ إذا كان الرقم الهيدروجيني < 6 أو الرمل > 5 كجم/م³، حدد 2205 المزدوج بدلاً من 316L |
| رقم PREN للمادة (رقم مقاومة التنقر المكافئ) | PREN > 35 يشير إلى مقاومة أفضل للتنقر؛ 316L لديه PREN ~ 25، و2205 لديه PREN ~ 35 | اطلب شهادة مادة مع حساب PREN وفقًا لـ ASTM G48؛ الحد الأدنى PREN 35 للمياه الحمضية |
| شهادة اختبار الكلال | يتطلب IEC 60193 عدم الفشل عند 10^7 دورة؛ 2205 لديه حد تحمل أعلى من 316L | اطلب بيانات اختبار الكلال عند 10^7 دورة لمادة برغي الدفاعة |
| الصلابة والتقصف الهيدروجيني | الصلابة > HRC 22 في المياه الحمضية تخاطر بالتشقق الناجم عن الهيدروجين وفقًا لـ NACE MR0175 | للبراغي عالية القوة (≥10.9) في المياه الحمضية، حدد صلابة ≤ HRC 22 وأكد ذلك بتقرير اختبار |
جميع درجات المواد والمعايير مأخوذة من بيانات الصفحة. الأداء الفعلي يعتمد على كيمياء المياه المحددة وظروف التشغيل؛ استشر مهندس مواد للاختيار النهائي
مستوى الدليل: مدعوم بمعيار
تدقيق المخاطر // التشخيص الهندسي
دليل أخطاء الشراء
"هذه الأمور تحدث يوميًا في خط الإنتاج."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
التآكل الشقي للبراغي تحت الماء يؤدي إلى كسر مفاجئ
إجراءات التصحيح
الخطر-02
الكسر الكلالي لبراغي شفرات دوّار التوربين
إجراءات التصحيح
الخطر-03
التشقق الناتج عن الهيدروجين في مياه الأنهار الحمضية
إجراءات التصحيح
المرجع الفني للقطاع
مثبتات دعم التوربين: حجم المحطة يحدد فئة المقاس
من المحطات متناهية الصغر إلى المحطات المتوسطة، ترتفع مقاسات البراغي الرئيسية وبراغي الشفاه تدريجياً بينما يضيق نطاق التوريد — تحقق من الفئة قبل الطلب.
| حجم المحطة | قطر العدّاء | مقاسات البراغي الرئيسية | براغي الشفاه | ما يمكننا توريده |
|---|---|---|---|---|
| متناهية الصغر (<100 kW) | 0.3–0.8 m | M8–M16 | M12–M20 | النطاق الكامل |
| صغيرة (100 kW–10 MW) | 0.8–3 m | M12–M30 | M20–M36 | معظم الأصناف |
| متوسطة (10–50 MW) | 3–6 m | M24–M48 | M36–M48 | القطع المساعدة فقط |
فئات حجم المحطة (<100 kW / 100 kW–10 MW / 10–50 MW) هي معايير صناعية موثقة؛ أقطار العدّاء ومقاسات البراغي هي تقديرات تقريبية للرتبة.
المرجع الفني للقطاع
تآكل التكثف: من الغشاء السطحي إلى انحشار وصلة ريش التوجيه
مثال: وصلات ريش التوجيه وبراغي غطاء الرأس في محطة توليد كهرومائية تحت الأرض.
- 1هواء محطة التوليد — وخاصة غرف المحطات تحت الأرض — يبقى عند رطوبة نسبية 80–95% RH على مدار العام، لذا يستمر التكثف على الأسطح المعدنية
- 2الفولاذ الكربوني العاري يتآكل بشدة خلال ستة أشهر؛ يتراكم الصدأ في أسنان البراغي ومحاور الوصلات
- 3تتغلغل نواتج التآكل في الخلوصات، ويتفاقم التآكل الاحتكاكي عند سطوح التلامس، وتصبح عملية ضبط ريش التوجيه صعبة
- 4في حال تأخر الصيانة، تكون الحالة النهائية فقدان الشد المسبق أو انحشار المحاور أو الارتخاء
- 5المعالجة: حدد 304/316L أو الجلفنة بالغمس الساخن + شمع الختم للمكونات المكشوفة؛ للمياه الحمضية (pH 4–6) انتقل مباشرة إلى 316L أو أعلى
المرجع الفني للقطاع
نطاق توريد البراغي لمشاريع التوربينات من متناهية الصغر إلى المتوسطة
طابق حجم المحطة مع نطاق التوريد قبل الطلب لضمان عدم وجود نواقص عند الوصول.
يمكن تغطية المحطات متناهية الصغر (<100 kW) بالكامل؛ المحطات الصغيرة (100 kW–10 MW) مغطاة بمعظمها — براغي تثبيت حاجز النفايات، وبراغي شفاه أنبوب السحب للمحطات الصغيرة، وبراغي شفاه الصمامات، وبراغي الملحقات التوربينية كلها ضمن النطاق. المحطات المتوسطة (10–50 MW) تحصل على القطع المساعدة فقط: أجسام التوربينات الكبيرة وأغلفة أنابيب السحب ووحدات التوليد تبقى خارج النطاق. للمحطات النائية، استخدم مقاسات أكبر للتثبيتات الحرجة واحتفظ بطقم قطع غيار في الموقع.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · النوع القياسي لمحطة الطاقة الكهرومائية ذات المياه النظيفة | B · الخطة ب · النوع المحسّن للمياه الرملية/الحمضية | C · الخطة ج · النوع المحسّن للمياه الرملية/الحمضية | |
|---|---|---|---|
| 1. برغي الدوّار | |||
| المواصفة | M20-M36 | M24-M36 | M12×40 ~ M30×120 |
| المادة | 316L | فولاذ مقاوم للصدأ مزدوج 2205 | فولاذ مقاوم للصدأ 316L |
| الدرجة | A4-70 | — | A4-70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 2. برغي غطاء الرأس | |||
| المواصفة | M30-M48 | M36-M56 | M16 ~ M36 |
| المادة | 35CrMo | 42CrMoA | فولاذ مقاوم للصدأ 316L |
| الدرجة | الدرجة 10.9 | الدرجة 12.9 | A4-80 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| 3. حلقة قفل إسفينية | |||
| المواصفة | NL20-NL36 | NL24-NL36 | مطابق |
| المادة | EN 1.7182 | 316L | — |
| الدرجة | Dacromet | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
الخطة أ · النوع القياسي لمحطة الطاقة الكهرومائية ذات المياه النظيفة
C3 قياسي وفقًا لـ ISO 12944-2
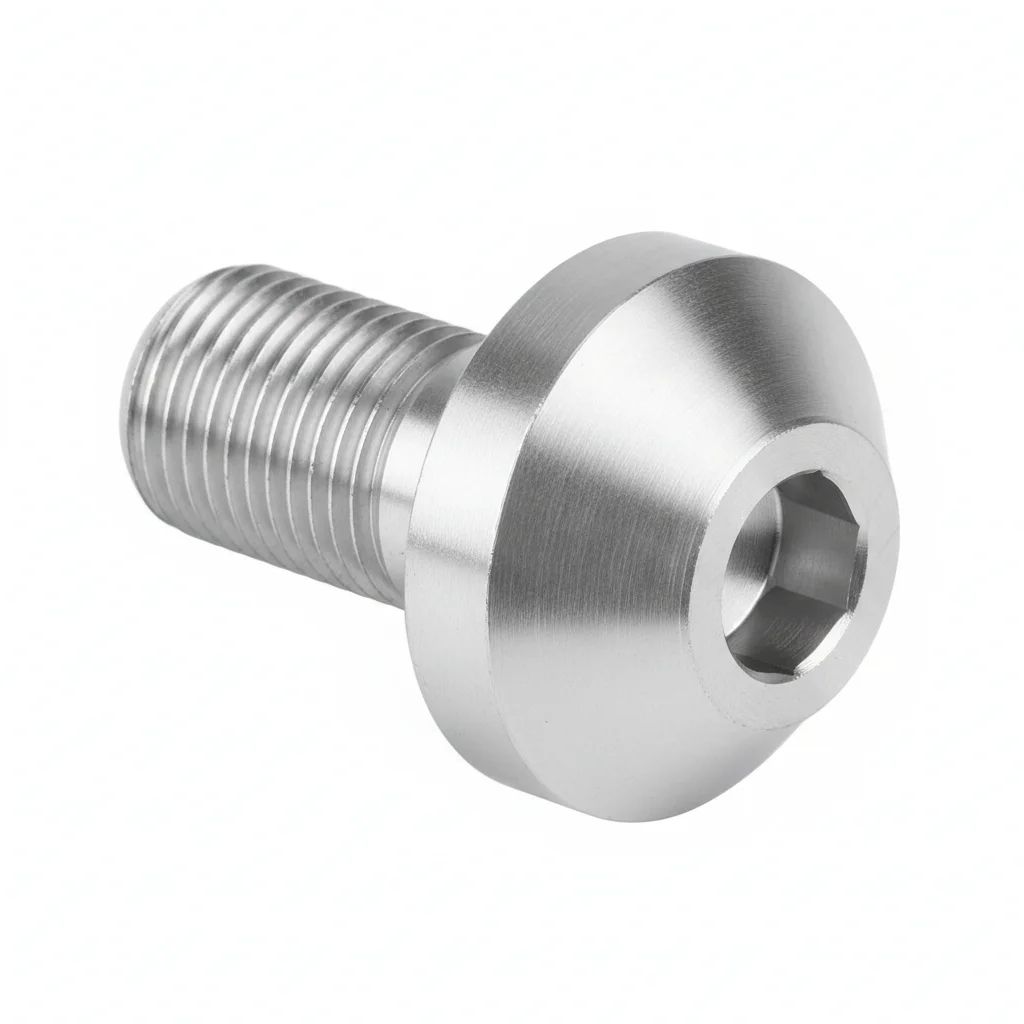
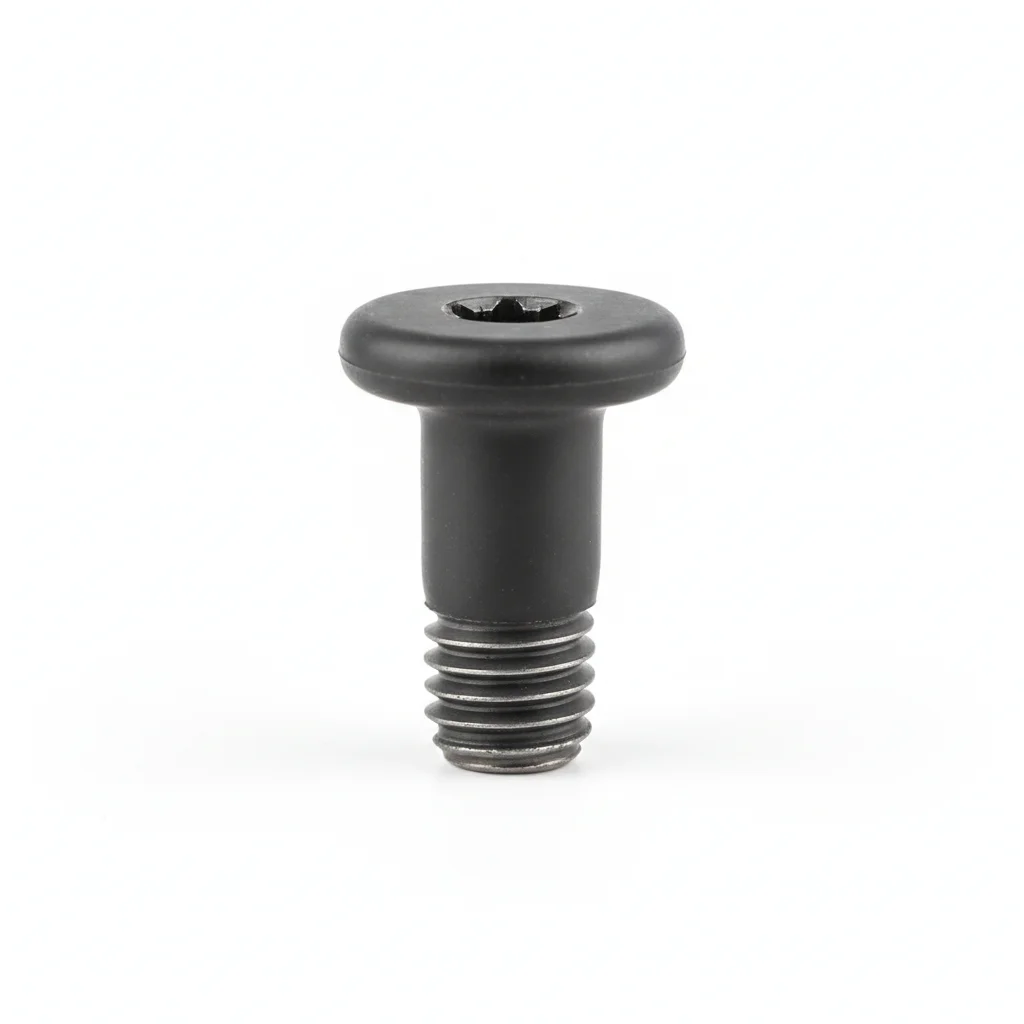
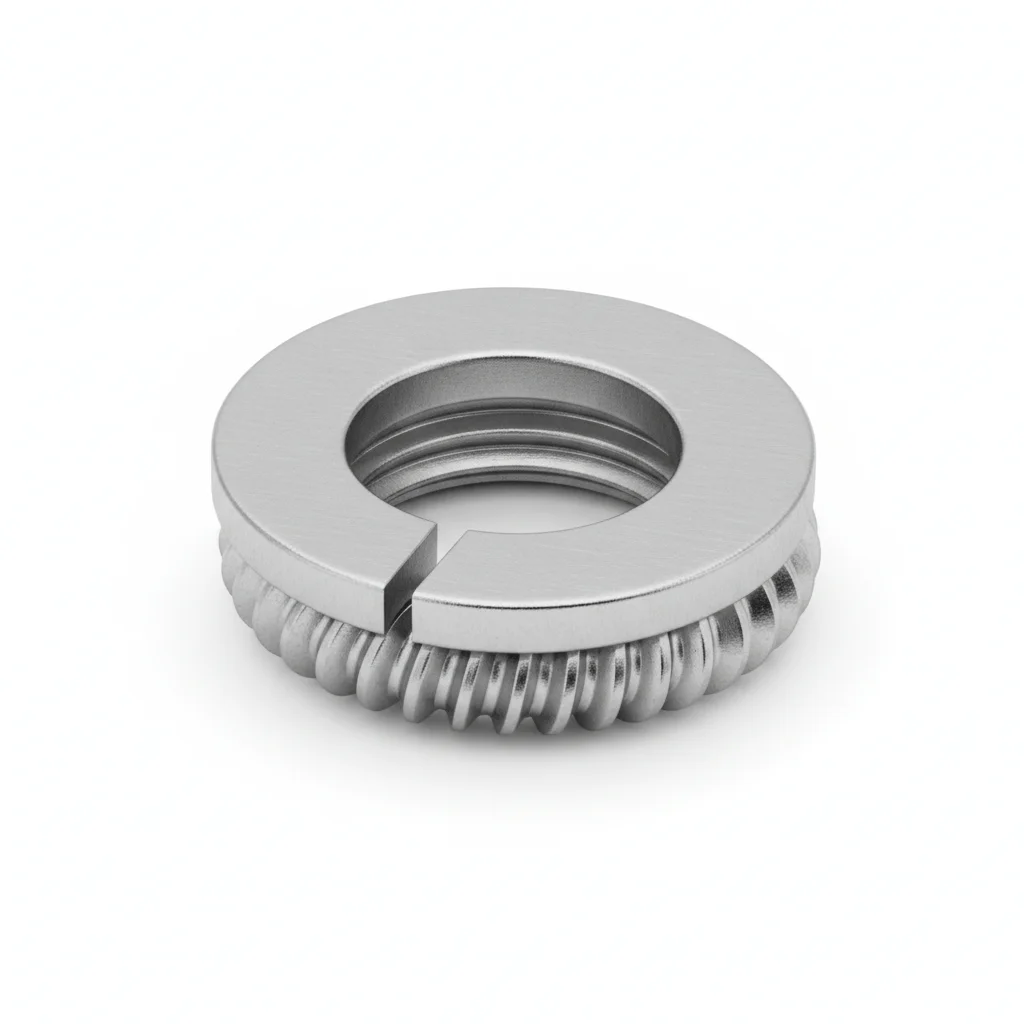
| برغي الدوّار | برغي غطاء الرأس | حلقة قفل إسفينية | |
|---|---|---|---|
| المواصفة | M20-M36 | M30-M48 | NL20-NL36 |
| المادة | 316L | 35CrMo | EN 1.7182 |
| الدرجة | A4-70 | الدرجة 10.9 | Dacromet |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | توصيل شفرة الدوّار | تثبيت غطاء الرأس | مضادة للارتخاء للبراغي الحرجة |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس محسس.
- ضع علامة طلاء ختم العزم. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت الحمل التصميمي. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفة. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | التلوث السطحي يمنع الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من العزم المحدد. استبدل المثبتات التي يؤثر التآكل على أكثر من 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب · النوع المحسّن للمياه الرملية/الحمضية
C4 قاسية وفقًا لمعيار ISO 12944-2
| برغي الدوار | برغي غطاء الرأس | حلقة قفل إسفينية | |
|---|---|---|---|
| المواصفة | M24-M36 | M36-M56 | NL24-NL36 |
| المادة | فولاذ مقاوم للصدأ مزدوج 2205 | 42CrMoA | 316L |
| الدرجة | — | الدرجة 12.9 | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | دوار عالي الرأس | غطاء رأس الوحدة الكبيرة | مضادة للارتخاء تحت الماء |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مضادًا للتآكل للمفاصل بتصنيف -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفقًا للمواصفات. اربط بنمط متقاطع. افحص 10% بأداة تحقق. سجل مع بيانات بيئية.
- اختبر الشد لعينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أيًا منها أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت الحمل التصميمي. تنفصل الوصلة تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يمنع تلوث السطح الجلوس الصحيح للمفصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي أقل من 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن الحالة. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
الخطة ج · النوع المحسّن للمياه الرملية/الحمضية
C5-M شديد وفقًا لمعيار ISO 12944-2
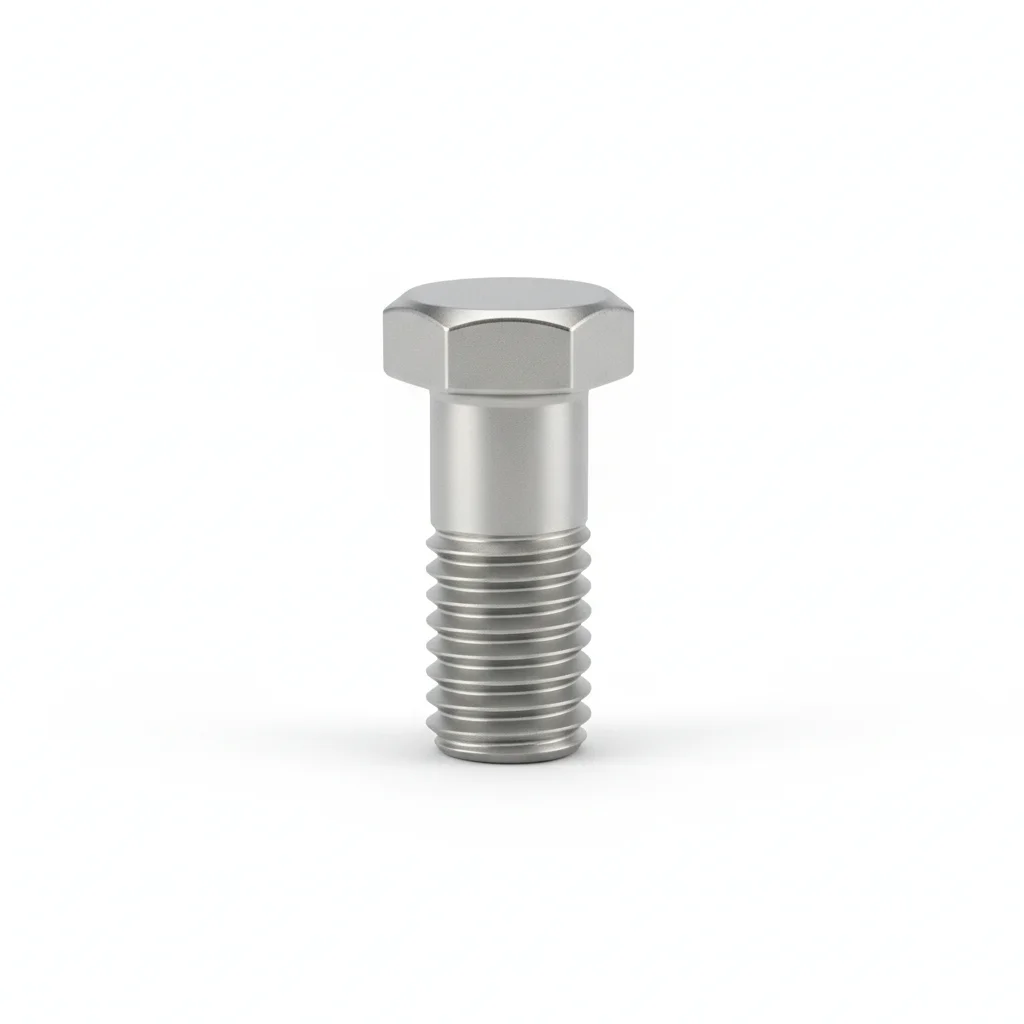
| برغي سداسي الرأس | قضيب ملولب مزدوج النهاية | عدة الفحص والصيانة | |
|---|---|---|---|
| المواصفة | M12×40 ~ M30×120 | M16 ~ M36 | مطابق |
| المادة | فولاذ مقاوم للصدأ 316L | فولاذ مقاوم للصدأ 316L | — |
| الدرجة | A4-70 | A4-80 | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | توصيل هيكلي للتوربين | توصيل الشفة | التحقق الدوري من عزم الربط |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية يتحمل من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة ضمن 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق PMI من عينة 10%. وثق للتدقيق الامتثالي.
- اختبر NDT لعينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي عينة تظهر مؤشرات تشقق.
- ضع مادة مانعة للتسرب الواقية وفقًا للمواصفات. ثبت أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة برغي غير صحيحة لظروف الخدمة | يفشل البرغي تحت حمل التصميم. ينفصل الوصل تحت ظروف التشغيل خلال السنة الأولى. | تحقق من درجة البرغي مقابل المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب البرغي | يؤدي تلوث السطح إلى منع الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي برغي يقل عن 80% من عزم الربط المحدد. استبدل البراغي التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع البراغي الحرجة بغض النظر عن حالتها. وثق جميع النتائج في CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. أقصى فقدان مسموح للشد: 15%.
دليل الاختيار
لست متأكدًا من الخطة التي تختارها؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| ظروف التشغيل | الحل | الأساس |
| مياه نظيفة (pH 6-8، محتوى رملي منخفض)، دورة صيانة 3 سنوات | الخطة A — مسامير العداء 316L (A4-70، M20-M36) | ISO 3506، IEC 60193 |
| مياه رملية (> 5 kg/m³) أو حمضية (pH < 6)، دورة 5 سنوات | الخطة B — مسامير العداء ثنائية الطور 2205 (M24-M36)؛ مسامير غطاء الرأس 42CrMoA Grade 12.9 (M36-M56) | ISO 3506، IEC 60193 |
| محتوى الرمل > 5 kg/m³ | ترقية درجة المادة وإضافة طلاء مقاوم للتآكل | IEC 60193 |
| مياه حمضية (pH < 6) | تحديد الفولاذ ثنائي الطور 2205 (PREN ≥ 35)؛ قد يتعرض 316L (PREN ~ 25) للتنقر خلال 3 سنوات | ASTM G48 |
| مسامير عالية المقاومة (≥ Grade 10.9) في المياه الحمضية | التحكم في الصلادة ≤ HRC 22 واستخدام Dacromet؛ الفولاذ المقاوم للصدأ ثنائي الطور يقاوم التشقق الناتج عن الهيدروجين | NACE MR0175 |
المعايير المرجعية
الأساس الفني والمعايير المرجعية
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
التالي: الاختيار وطلب عرض السعر
مانعات تسرب البوابةاتبع مسار الاختيار في هذه الصفحة للانتقال إلى صفحة طلب عرض السعر لنفس السيناريو.
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →