
مثبتات غرفة التوربين: مقارنة المواد والطلاءات للبر والبحر
تواجه مثبتات الجزء الداخلي للعنفة الريحية اهتزازات عالية التردد ورذاذ الملح. تقارن هذه الصفحة الخطة أ (اليابسة، فولاذ مقاوم للصدأ 304، قفل إسفيني) والخطة ب/ج (البحرية، فولاذ مقاوم للصدأ 316، سبيرالوك) بناءً على ISO 898-1 وVDI 2230. التركيز: مقاومة الارتخاء، مقاومة التآكل، وفترات الصيانة
تدقيق المخاطر // التشخيص الهندسي
دليل تجنب أخطاء المشتريات
"على خط الإنتاج، تحدث هذه الأمور كل يوم."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
الخطر-01
ارتخاء التعب لبراغي الكنة تحت تراكب الاهتزاز متعدد المصادر
إجراءات التصحيح
الخطر-02
تآكل الشقوق لبراغي سقف الكنة في بيئة رذاذ الملح + الماء المتكثف
إجراءات التصحيح
الخطر-03
خلط مواصفات المثبتات في الكنة يؤدي إلى انخفاض كفاءة الصيانة
إجراءات التصحيح
رؤى خاصة بظروف التشغيل
الاختلافات الرئيسية بين خطط البراغي للكنة البرية والبحرية
الفرق الهندسي الرئيسي بين الخطة أ (اليابسة) والخطة ب/ج (البحرية) هو ترقية المادة من الفولاذ المقاوم للصدأ 304 إلى الفولاذ المقاوم للصدأ 316، وتغيير آلية منع الارتخاء من حلقات القفل الإسفينية إلى صواميل سبيرالوك. كما تحدد الخطط البحرية طلاء داكرومايت على مكونات الفولاذ الكربوني. يوضح الجدول أدناه معايير الاختيار الحرجة
ما يجب التحقق منه
- 1المادة: فولاذ مقاوم للصدأ 304 (الخطة أ) مقابل 316 (الخطة ب/ج) — يوفر 316 مقاومة أعلى للتنقر تعادل PREN >25، وهو أمر حاسم للبيئات البحرية C4-C5
- 2مقاومة الارتخاء: حلقات القفل الإسفينية (الخطة أ) مقابل صواميل سبيرالوك (الخطة ج) — توفر سبيرالوك مقاومة للاهتزاز حتى 5000 دورة في اختبار جونكر مقابل فقدان أقل من 10% من حمولة الشد المسبق لحلقات القفل الإسفينية
- 3الطلاء: الجلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 شائعة في جميع الخطط؛ تضيف الخطة ج طلاء Dacromet على الفولاذ الكربوني لحماية إضافية من التآكل
- 4العمر المتوقع: الخطة أ تستهدف 15-20 سنة؛ الخطة ب 20-25 سنة؛ الخطة ج 20-30 سنة، مما يعكس متانة المادة والطلاء
| بند الفحص | سبب الأهمية | ما يُذكر في الاستفسار/الرسومات |
|---|---|---|
| درجة المادة | مقاومة التآكل في بيئة رذاذ الملح؛ يتحمل الفولاذ المقاوم للصدأ 316 >100 ملغ/م2 يوم من الكلوريدات بينما يقتصر 304 على فئة C3 | حدد الفولاذ المقاوم للصدأ 316 (A4-70) للكنة البحرية؛ والفولاذ المقاوم للصدأ 304 (A2-70) للبرية |
| جهاز مقاومة الارتخاء | يمنع ارتخاء الكلال تحت الاهتزاز متعدد المصادر (0.5-50 هرتز)؛ حلقات القفل الإسفينية وصواميل Spiralock لها قدرات مختلفة على الحفاظ على عزم الربط | اختر حلقات القفل الإسفينية لأنظمة الانعراج؛ وصواميل Spiralock لوصلات علبة التروس والمولد |
| الطلاء السطحي | توفر الجلفنة بالغمس الساخن حماية حاجزة؛ يضيف Dacromet حماية تضحية. تتطلب الخطط البحرية كليهما لمنع تآكل السن | اشترط الجلفنة بالغمس الساخن >=55 ميكرومتر وفقًا لمعيار ISO 1461 لجميع البراغي؛ وأضف Dacromet للفولاذ الكربوني في الخطط البحرية |
| فاصل الصيانة | الوصول إلى المواقع البحرية محدود بنوافذ الطقس؛ الفواصل الأطول تقلل التكلفة التشغيلية ولكنها تزيد من خطر التآكل غير المكتشف | — |
جميع البيانات من محتوى الصفحة. الأداء الفعلي يعتمد على الظروف البيئية المحددة وعزم الربط. تحقق من تقارير اختبار المورد
مستوى الدليل: استنادًا إلى ظروف التشغيل ومعلومات المنتج في هذه الصفحة
المرجع الفني للقطاع
ما الذي يضربه الإجهاد أولًا داخل الكنة
الإجهاد داخل الكنة غير موزع بالتساوي — حدد المواقع عالية الخطورة أولًا، ثم ناقش درجات الصلابة والمواد.
ارتفاع 80–100 m يتبع أساس ارتفاع الخدمة في قاعدة المعرفة.
المرجع الفني للقطاع
البراغي المساعدة للكنة وداخل البرج: المقاس والمادة والوظيفة
طابق المقاس والمادة لكل موقع للبراغي المساعدة في الكنة وداخل البرج — راجع هذا الجدول قبل الطلب.
| الموقع | المقاس | المادة | المعامل الرئيسي |
|---|---|---|---|
| براغي حوامل الكابلات في الكنة/داخل البرج | M6–M12 | 304/316L | رطوبة + اهتزاز |
| براغي خزانة محول الصندوق/قضبان التوصيل | M8–M16 | Hot-dip zinc/copper | مرفق تقرير معامل العزم |
| حلقات القفل (نوع إسفيني) | Flange size | Alloy steel | تُستهلك عند كل إعادة شد |
| الأجزاء الصغيرة البحرية | — | 316L/2205 | حمل ملحي C5-M؛ يتآكل أسرع بنحو 5–10× من البري (تقدير مرتبة مقدار) |
المقاسات تتبع جدول مواصفات المشهد الصناعي (KB §7)؛ تحقق منها مقابل تصميم المشروع. نسبة التآكل البحري 5–10× هي تقدير مرتبة مقدار.
المرجع الفني للقطاع
كيف تفك الصامولة نفسها
باستخدام حالة الاهتزاز في الكنة كمثال — الفك ليس تدريجيًا ببطء؛ الاهتزاز المستعرض يفك الصامولة قضمة قضمة.
- 1تتراكم مصادر الاهتزاز هنا: تدوير حمل الرياح بالإضافة إلى اهتزاز علبة التروس/مجموعة نقل الحركة المستمر — الاهتزاز المستعرض يفك الصامولة دورة بدورة (آلية Junker)
- 2كل دورة فك تفقد جزءًا من الشد المسبق — تنزلق الوصلة إلى حالة ارتخاء
- 3الوصلة المرتخية تتحمل بشكل غير متساوٍ ويرتفع سعة الإجهاد — تبدأ الشقوق عند جذر السن أو العيوب السطحية
- 4تبلغ إحدى الشقوق الحجم الحرج وتنكسر كسرًا هشًا دون إنذار (لا تشوه لدن عند الكسر)
- 5الاعتراض: حلقات القفل الإسفينية تحل محل الحلقات الزنبركية العادية؛ نفّذ إعادة شد مبكرة إضافة إلى الفحوص السنوية وفق دليل OEM (ممارسة صناعية)
لا توجد أرقام تقديرية لمرتبة المقدار في هذه الخانة؛ آلية Junker وممارسة إعادة الشد تتبع قاعدة المعرفة.
المرجع الفني للقطاع
تخصيص حل منع الارتخاء حسب الموقع — ليس حلاً واحداً للجميع
تختلف طبيعة الحمل باختلاف موقع التركيب داخل حجرة المحرك (الناسيل) — لذا يجب توجيه حل منع الارتخاء وفقاً لذلك.
- نظام الانعراج (Yaw): يسود الحمل المتناوب الدوراني — استخدم حلقات القفل الإسفينية (wedge lock washers) وليس الحلقات الزنبركية العادية
- المواضع المعرضة للإجهاد مثل مكبح الانعراج ووصلة العمود الرئيسي: الفحص المجدول بالموجات فوق الصوتية UT / الفحص بالجسيمات المغناطيسية MT يأتي أولاً — حلقة القفل لا يمكنها إيقاف التشقق بحد ذاتها
- التوصيلات الكهربائية للخزانة / قضبان التوزيع (busbar): المقاس M8–M16 مع تقرير معامل عزم الدوران — أدر قوة الشد المسبق عبر معامل عزم الدوران، ولا تنسخ قيم العزم من مواقع أخرى
- حلقات القفل مستهلكة مع دورات إعادة الشد (مجموعة جديدة في كل مرة) — احتفظ بقطع غيار احتياطية بعدد نقاط التوصيل في حجرة المحرك
يتبع المقاس M8–M16 جدول المواصفات حسب سيناريو الاستخدام في القطاع (KB §7)؛ يُرجى التحقق وفقاً لتصميم المشروع.
مقارنة الحلول
مقارنة المعاملات الأساسية للحلول الثلاثة
قارن صفًا بصف في الجدول أدناه لتحديد الحل المناسب لظروف عملك بسرعة.
| A · الخطة أ · وحدة قياسية للبر | B · الخطة ب · وحدة بحرية محسّنة | C · الخطة ج · وحدة بحرية محسّنة | |
|---|---|---|---|
| 1. برغي رأس أسطواني سداسي | |||
| المواصفة | M8-M16 | M8-M16 | M8×20 ~ M20×80 |
| المادة | 42CrMoA | فولاذ مقاوم للصدأ 316 | فولاذ مقاوم للصدأ 316L A2-70 |
| الدرجة | الدرجة 12.9 | A4-70 | الدرجة 70 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| 2. حلقة مضادة للارتخاء | |||
| المواصفة | M8-M16 | NL8-NL16 | M8 ~ M20 |
| المادة | فولاذ زنبركي | 316 | فولاذ كربوني + Dacromet |
| الدرجة | Dacromet | — | الدرجة 10 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| 3. صامولة قفل بإدخال نايلون | |||
| المواصفة | M8-M16 | M8-M16 | ملحق |
| المادة | فولاذ كربوني | 316 | — |
| الدرجة | الدرجة 8 | — | — |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
دليل الاختيار
لست متأكدًا من الخطة التي تختارها؟
| حالة التشغيل | الخيار الموصى به | الأساس الرئيسي |
|---|---|---|
| ظرف التشغيل | الخيار الموصى به | الأساس الرئيسي |
| مقصورة التوربين البرية، C2-C3 داخلية | الخطة A: قياسية برية — برغي برأس أسطواني بمقبس سداسي (42CrMoA, M8-M16, Grade 12.9) + حلقة مانعة للارتخاء (فولاذ زنبركي، Dacromet) / قفل إسفيني + صامولة قفل بإدخال نايلون Grade 8 | C3 (ISO 12944-2)؛ البيئة الداخلية للمقصورة معتدلة نسبياً؛ الفولاذ المقاوم للصدأ 304 يلبي معظم نقاط التوصيل |
| مقصورة التوربين البحرية، C4-C5 | الخطة B: معززة للبيئة البحرية — برغي بمقبس سداسي من الفولاذ المقاوم للصدأ 316 (M8-M16, A4-70) + حلقة قفل إسفينية (316, NL8-NL16) + صامولة قفل 316 | C4 (ISO 12944-2)؛ يوفر 316 مقاومة للتنقر تعادل PREN >25، وهو أمر حاسم للبيئة البحرية المحملة بالأملاح |
| مقصورة بحرية، C5-M + متطلبات خاصة (اهتزاز علبة التروس/المولد) | الخطة C: برغي 316L (M8×20~M20×80) + صامولة قفل Spiralock (فولاذ كربوني + Dacromet, Grade 10) + طقم أدوات الفحص/الصيانة | C5-M (ISO 12944-2)؛ صامولة Spiralock تقاوم الاهتزاز حتى 5000 دورة في اختبار Junker لحوامل علبة التروس والمولد |
| مقاومة الارتخاء تحت اهتزاز متعدد المصادر (علبة التروس 0.5-50Hz، الشفرة 0.15-0.3Hz، رنين 3P) | حوامل علبة التروس/المولد: براغي Grade 10.9S + حلقات قفل إسفينية؛ مبيت المحمل الرئيسي/علبة تروس الانحراف: Grade 12.9 + صامولتان مزدوجتان؛ شدادات هيدروليكية لدقة شد مسبق ±3%؛ إعادة الشد فصلياً في السنة الأولى، ثم سنوياً | حد الكلال لبرغي M20 Grade 10.9 ينخفض إلى 35-40% من القيمة المقننة بعد 10⁷ دورة؛ اختبار Junker: الحلقة الزنبركية تفقد >80% من الشد المسبق بعد 1000 دورة، القفل الإسفيني <10% بعد 5000 دورة |
| التآكل + كفاءة الصيانة (500-1000 برغي/مقصورة، 15-20 نوعاً من المواصفات) | استخدم طلاء زنك-ألمنيوم 500 (>2000h رذاذ ملحي) أو سبيكة زنك-نيكل + شمع مانع للصدأ محكم + مادة مانعة للتسرب للحافة؛ إعداد قائمة مواد مثبتات للوحدة الواحدة وصندوق أدوات مخصص؛ إعادة فحص عزم الشد كل 3-5 سنوات براً / 1-2 سنة بحراً بجهاز قياس الإجهاد بالموجات فوق الصوتية | رذاذ الملح البحري >100mg/m²d يسبب تآكل الشقوق في فجوات الحافة 0.1-0.5mm (يفشل Dacromet خلال 2-3 سنوات)؛ قطع الغيار الخاطئة/غير كافية تهدر تسلقاً كاملاً للبرج من ساعات براً إلى يوم كامل بحراً |
الخطة أ · وحدة قياسية للبر
معيار C3 وفقًا لـ ISO 12944-2
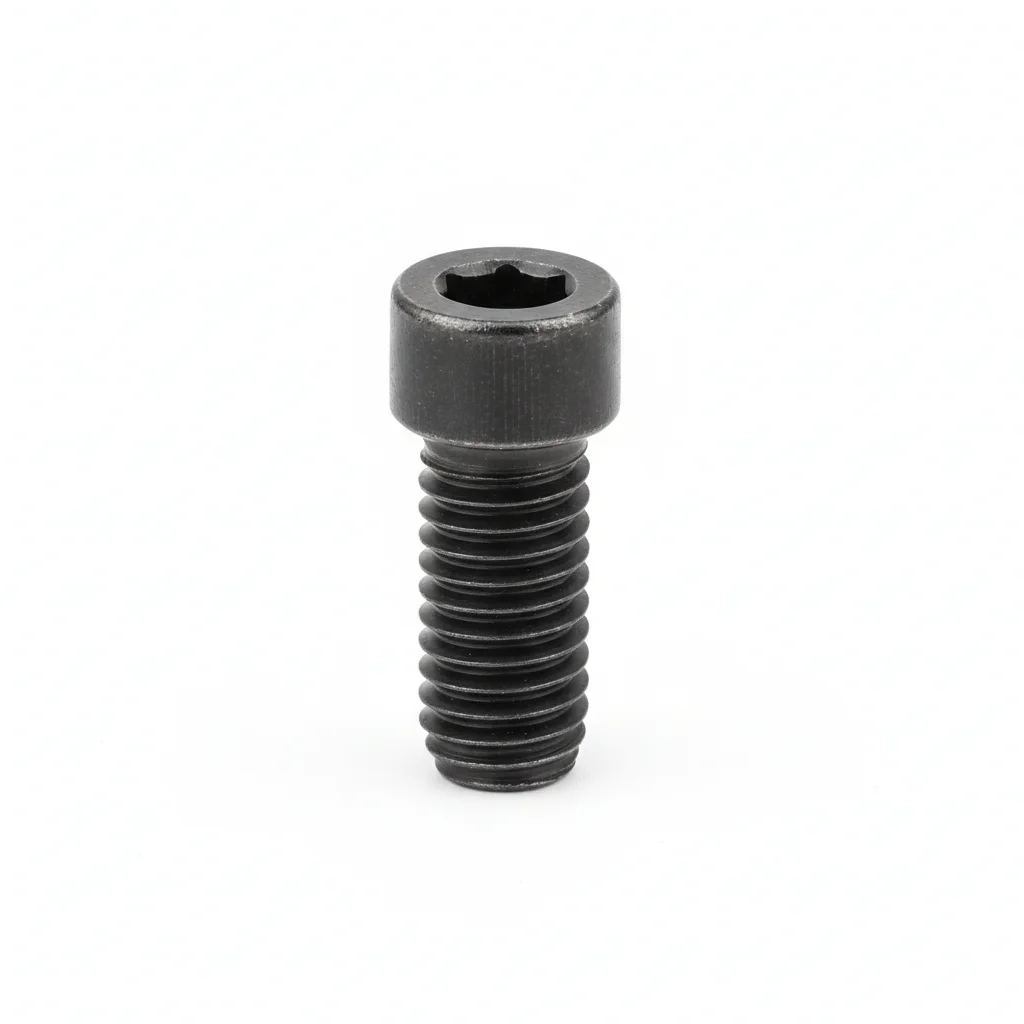
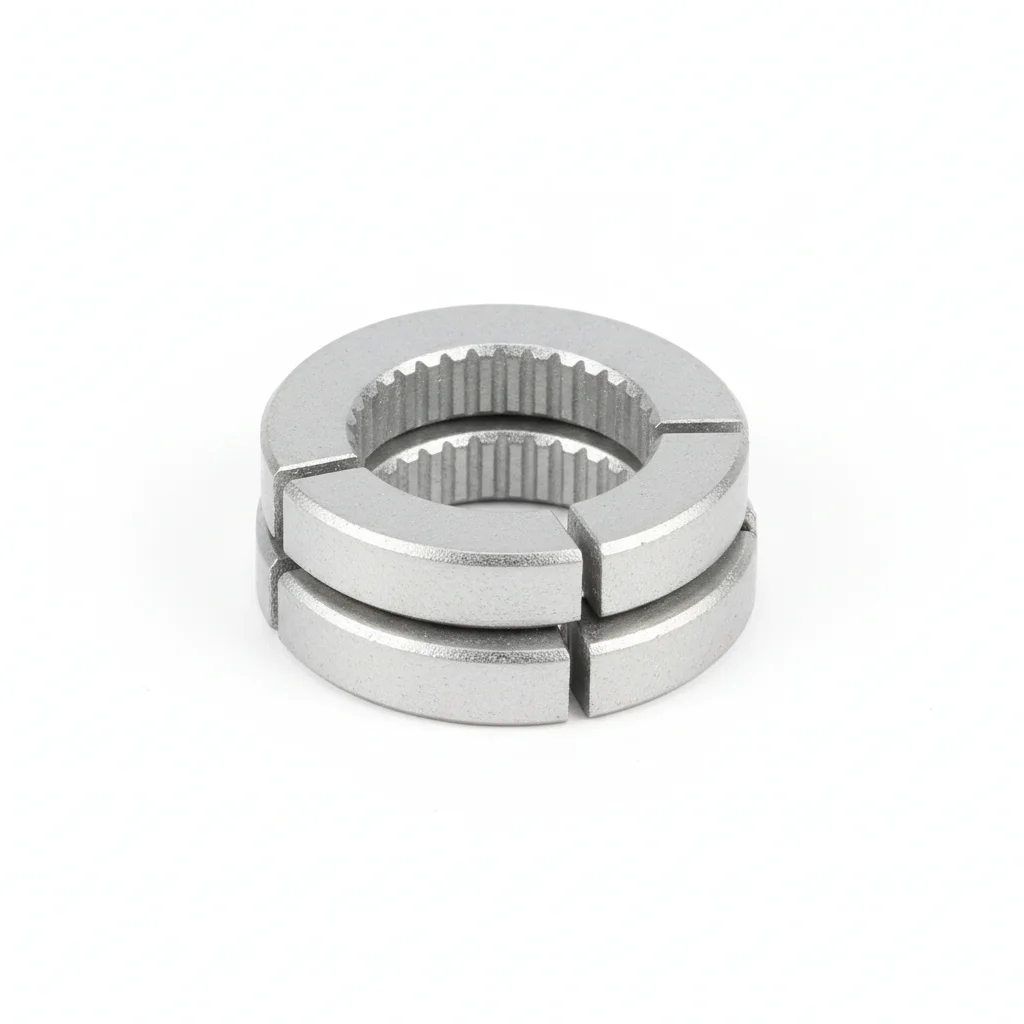
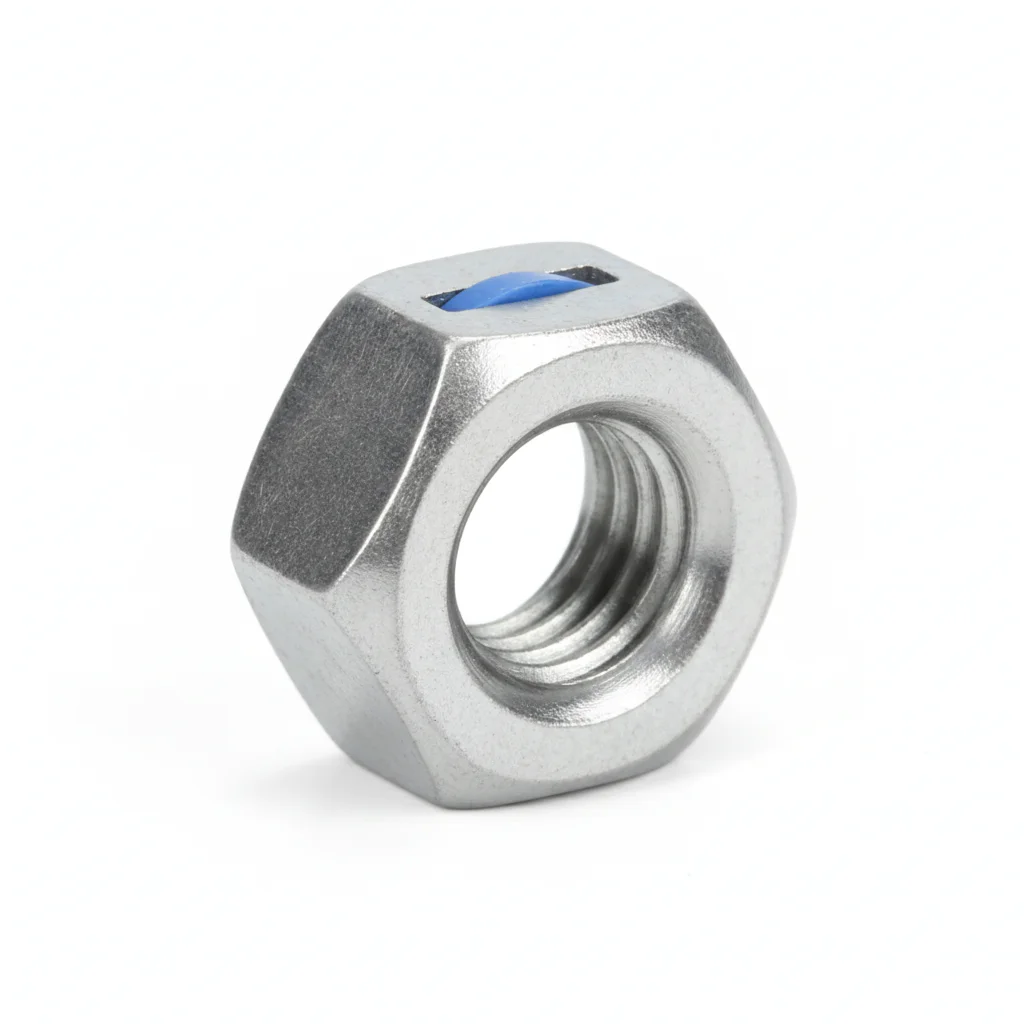
| برغي رأس أسطواني سداسي | حلقة مضادة للارتخاء | صامولة قفل بإدخال نايلون | |
|---|---|---|---|
| المواصفة | M8-M16 | M8-M16 | M8-M16 |
| المادة | 42CrMoA | فولاذ زنبركي | فولاذ كربوني |
| الدرجة | الدرجة 12.9 | Dacromet | الدرجة 8 |
| التشطيب | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 | مجلفن بالغمس الساخن >=55 ميكرومتر وفقًا لـ ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | التوصيل الهيكلي لغرفة التوربين | حلقة قفل إسفينية / زنبرك قرصي | تُستخدم مع حلقة مضادة للارتخاء |
خطوات التركيب
- نظف الأسطح بكحول الأيزوبروبيل (99.9%). تحقق من التسطيح ضمن 0.1 مم لكل 100 مم.
- ضع مركب الوصل على أسطح التلامس. ضع المثبت مع حلقة بلفيل تحت الرأس والصامولة.
- تحقق من المحاذاة ضمن 0.5 مم. اربط بنمط نجمة. اربط بعزم 42 نيوتن متر +/-2 نيوتن متر باستخدام مفتاح عزم معاير. وثق في سجل ضمان الجودة.
- افحص جميع المثبتات للتأكد من الجلوس الصحيح. قس عينة 5% بمقياس محسس.
- ضع علامة طلاء ختم العزم. صور التجميع النهائي من 3 زوايا لحزمة توثيق ضمان الجودة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة مثبت غير صحيحة لظروف الخدمة | يفشل المثبت تحت حمل التصميم. ينفصل الوصل في ظل ظروف التشغيل خلال السنة الأولى. | تحقق من درجة المثبت وفقًا للمواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب المثبت | يمنع تلوث السطح الجلوس الصحيح للوصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي مثبت أقل من 80% من عزم الربط المحدد. استبدل المثبتات التي يتجاوز التآكل فيها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع المثبتات الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ب · وحدة بحرية محسّنة
C4 قاسية وفق ISO 12944-2
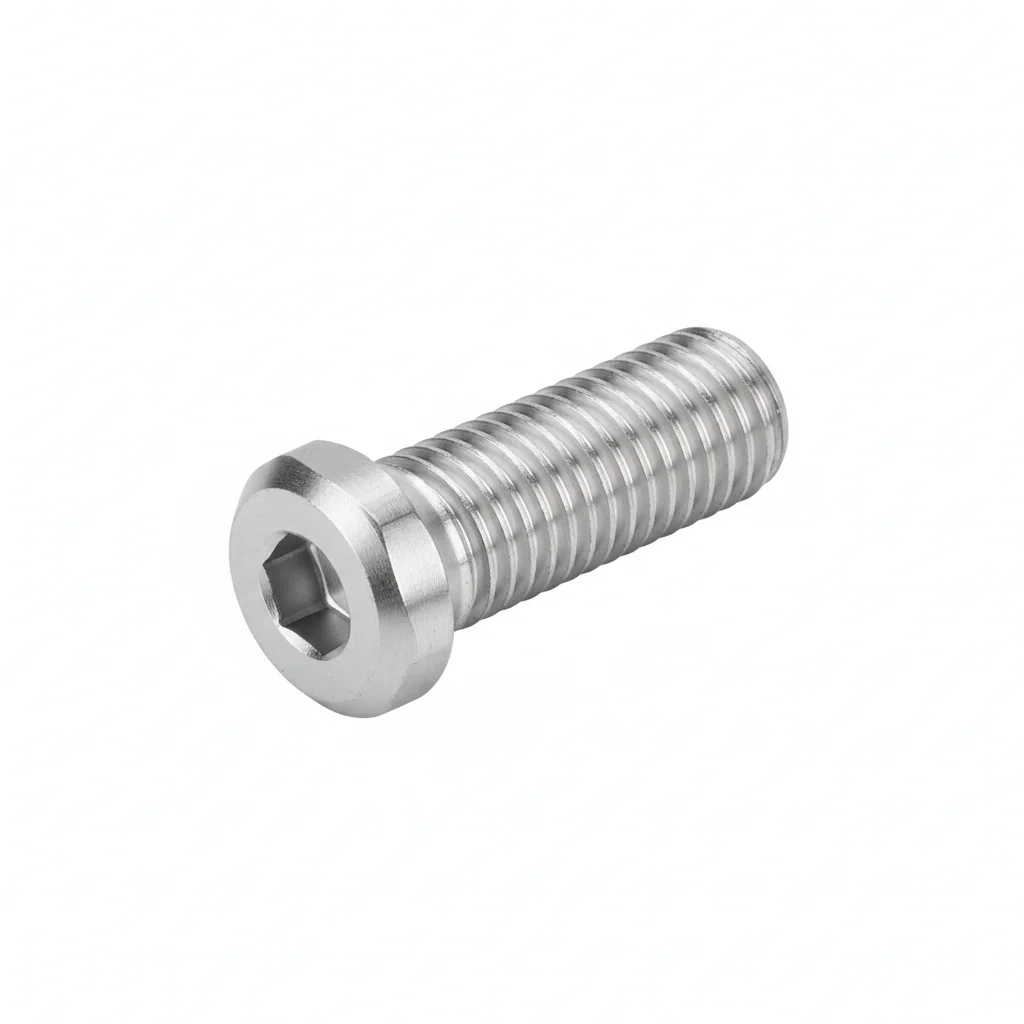
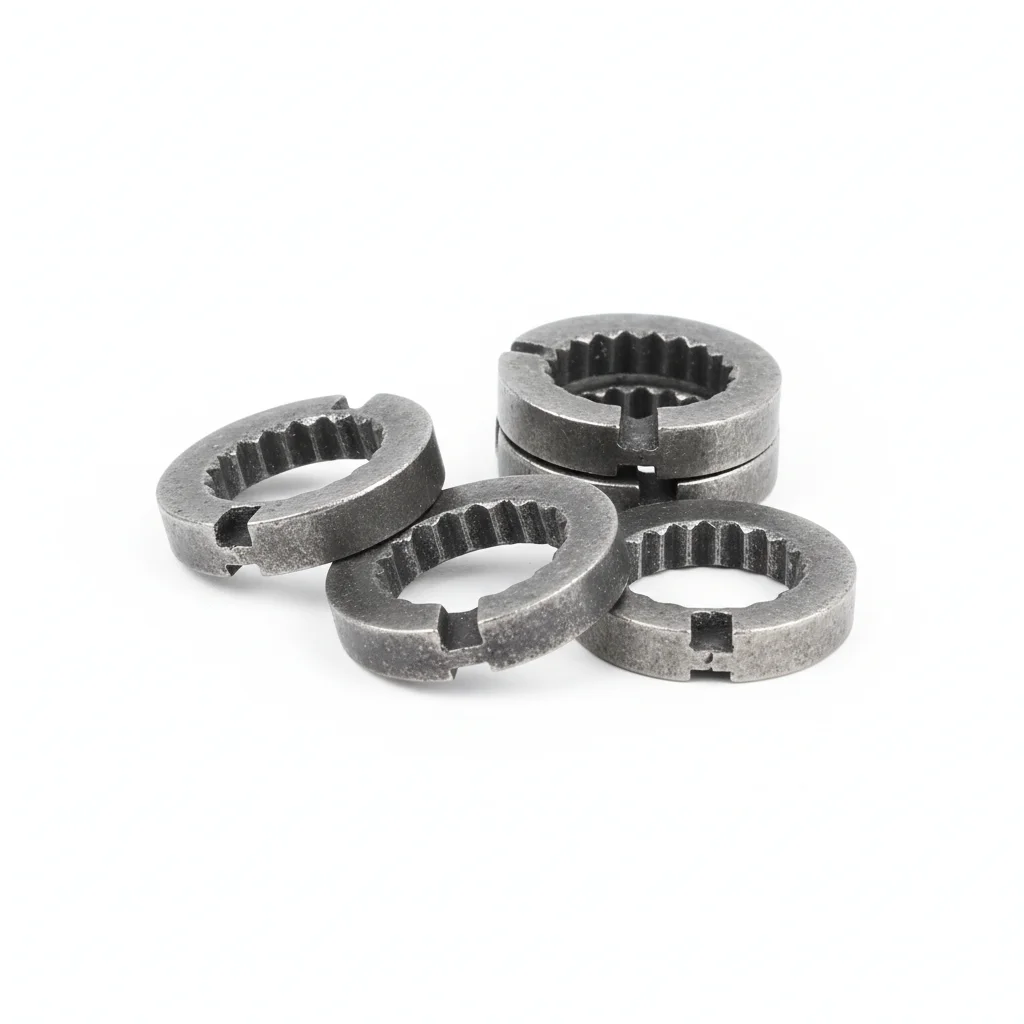

| برغي رأس أسطواني بمفتاح سداسي | حلقة قفل إسفينية | صامولة قفل | |
|---|---|---|---|
| المواصفة | M8-M16 | NL8-NL16 | M8-M16 |
| المادة | فولاذ مقاوم للصدأ 316 | 316 | 316 |
| الدرجة | A4-70 | — | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | مناطق التآكل العالي | مضادة للارتخاء في علبة تروس العنفة البحرية | تُستخدم مع براغي 316 |
خطوات التركيب
- أزل الشحوم من الأسطح باستخدام مذيب الأسيتون. تحقق من خشونة السطح Ra <3.2 ميكرومتر.
- ضع مركبًا مضادًا للتآكل للمفاصل بدرجة حرارة تتراوح من -20 إلى 150 درجة مئوية. استخدم حلقات مطلية بـ PTFE.
- تحقق من المحاذاة وفق المواصفات. اربط بنمط متقاطع. افحص 10% بأداة التحقق. سجل مع بيانات البيئة.
- اختبر الشد على عينة عشوائية 5% حتى 80% من حمولة الإثبات. استبدل أي قطعة أقل من حد القبول.
- ضع طبقة حماية مقاومة للعوامل الجوية. ثبت عينة مراقبة التآكل بجوار الوصلات الحرجة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف الخدمة | تفشل أداة التثبيت تحت الحمل التصميمي. ينفصل الوصل في ظروف التشغيل خلال السنة الأولى. | تحقق من درجة أداة التثبيت وفق المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب أداة التثبيت | تمنع الملوثات السطحية الجلوس الصحيح للمفصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي أداة تثبيت أقل من 80% من عزم الربط المحدد. استبدل أدوات التثبيت التي يتجاوز تآكلها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع أدوات التثبيت الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
الخطة ج · وحدة بحرية محسّنة
C5-M شديدة وفق ISO 12944-2
| برغي رأس أسطواني بمفتاح سداسي | صامولة قفل سبيرالوك | عدة الفحص والصيانة | |
|---|---|---|---|
| المواصفة | M8×20 ~ M20×80 | M8 ~ M20 | ملحق |
| المادة | فولاذ مقاوم للصدأ 316L A2-70 | فولاذ كربوني + Dacromet | — |
| الدرجة | الدرجة 70 | الدرجة 10 | — |
| التشطيب | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 | جلفنة بالغمس الساخن >=55 ميكرومتر وفق ISO 1461 |
| التآكل | C3 (ISO 12944-2) | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| درجة الحرارة | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية | -20 درجة مئوية إلى +80 درجة مئوية |
| الوزن | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة | ~0.5 كجم/قطعة |
| MOQ | 100 قطعة | 100 قطعة | 100 قطعة |
| التغليف | ورق VCI + كرتون | ورق VCI + كرتون | ورق VCI + كرتون |
| المعيار | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| الاستخدام | التوصيل الهيكلي لعلبة التروس | مضادة للارتخاء في نقاط الاهتزاز | التحقق الدوري من عزم الربط |
خطوات التركيب
- أزل الشحوم باستخدام مذيب MEK. تحقق من خشونة السطح Ra <1.6 ميكرومتر.
- ضع مركبًا مضادًا للتآكل بدرجة بحرية بدرجة حرارة تتراوح من -50 إلى 200 درجة مئوية. استخدم حلقات مغلفة بـ PTFE.
- تحقق من المحاذاة ضمن 0.3 مم. اربط باستخدام شداد هيدروليكي. تحقق PMI من عينة 10%. وثق للتدقيق الامتثالي.
- اختبر NDT على عينة 10% باستخدام اختبار الاختراق الصبغي. استبدل أي قطعة تظهر عليها علامات تشقق.
- ضع مادة مانعة للتسرب واقية وفق المواصفات. ثبت أجهزة مراقبة الحالة الدائمة.
الأخطاء الشائعة
| ✕ خطأ | النتيجة | ✓ صحيح |
|---|---|---|
| استخدام درجة غير صحيحة من أدوات التثبيت لظروف الخدمة | تفشل أداة التثبيت تحت الحمل التصميمي. ينفصل الوصل في ظروف التشغيل خلال السنة الأولى. | تحقق من درجة أداة التثبيت وفق المواصفات. استخدم مفتاح عزم معاير +/-3%. وثق جميع القيم. |
| تخطي تحضير السطح قبل تركيب أداة التثبيت | تمنع الملوثات السطحية الجلوس الصحيح للمفصل. يبدأ التآكل خلال 6-12 شهرًا. | نظف جميع الأسطح بالمذيب المحدد. تحقق من النظافة قبل التجميع. |
الصيانة
افحص كل 250 ساعة تشغيل أو 6 أشهر (أيهما أولاً). أعد ربط أي أداة تثبيت أقل من 80% من عزم الربط المحدد. استبدل أدوات التثبيت التي يتجاوز تآكلها 5% من مساحة السطح أو عمق التنقر >0.3 مم. كل 3 سنوات: تفكيك كامل وفحص عينة 20%. كل 5 سنوات: استبدل جميع أدوات التثبيت الحرجة بغض النظر عن حالتها. وثق جميع النتائج في نظام CMMS مع التاريخ ومعرف المفتش والإجراءات التصحيحية. الحد الأقصى المسموح لفقدان الشد: 15%.
مصفوفة المواصفات
مواصفات المنتجات المغطاة لهذا السيناريو
المواصفات من كتالوج منتجات Yaxiio. الأوزان قيم نظرية محسوبة.
| القطر | الطول | المادة | الدرجة | السطح | SKU | وزن الوحدة |
|---|---|---|---|---|---|---|
| M12 | 30, 35, 40, 45, 50, 60, 70, 80 | Alloy Steel | 10.9S | Black Oxide | 8 | 42–86 g |
| M16 | 40–120 (10 مقاسات) | Alloy Steel | 10.9S | Black Oxide | 10 | 98–220 g |
| M20 | 45–160 (11 مقاسات) | Alloy Steel | 10.9S | Black Oxide | 11 | 180–460 g |
| M24 | 50–200 (12 مقاسات) | Alloy Steel | 10.9S | Black Oxide | 12 | 300–830 g |
| M30 | 60–240 (12 مقاسات) | Alloy Steel | 10.9S | Black Oxide | 12 | 570–1500 g |
المعايير المرجعية
الأساس الفني والمعايير المرجعية
قدرات المورد
الجودة والتسليم والتخصيص
مراقبة الجودة
- ✓شهادات المواد MTC مع كل دفعة
- ✓فحص عينات الصلابة ورذاذ الملح ومعامل الاحتكاك للأجزاء الحرجة
- ✓فحص 100% أو أخذ عينات وفق AQL قبل الشحن
التسليم
- ✓الأجزاء القياسية حسب الطلب: 7-15 يومًا
- ✓الأجزاء المخصصة: 25-45 يومًا
- ✓دعم FOB/CIF/DDP
التخصيص
- ✓مراجعة الرسومات ومطابقة المواد
- ✓أحجام ورؤوس وأسنان لولبية غير قياسية
- ✓دعم النماذج الأولية بكميات صغيرة
الشهادات والمستندات
- ✓شهادات المواد (MTC)
- ✓تقارير التحليل الطيفي
- ✓تقارير اختبار رذاذ الملح (عند الطلب)
الحد الأدنى للطلب: لا يوجد حد أدنى للطلب للأجزاء القياسية؛ تُقيَّم الأجزاء المخصصة حسب تعقيد العملية
الأسئلة الشائعة
الأسئلة الشائعة
قراءات ذات صلة
تابع القراءة والخطوة التالية
ما وراء المواصفات الفنية
العثور على المصنع المناسب، وضبط الجودة، والتسليم في الموعد — هذا هو التحدي الحقيقي. نغطي المستلزمات المعدنية والمطاط والبلاستيك والألياف الصناعية — أربع فئات، فريق واحد من البداية إلى النهاية.
عرض القدرات →