
Крепёж зерносушилок: реальная логика выбора для влажных условий 50-85°C
Зона горячего воздуха башни сушилки — не высокотемпературная среда: горячий воздух всего 50-85°C (GB/T 21015-2023). Реальные угрозы: влажная + слабокислая коррозия, ежедневные термоциклы и сенсибилизация нержавеющей стали при сварке.
Аудит рисков // Инженерная диагностика
Руководство по ошибкам закупки
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Потеря предварительного натяга болтов в среднетемпературной зоне сушилки при термоциклах
Корректирующие меры
Риск-02
Высокотемпературное окисление и коррозия вызывают преждевременный выход крепежа из строя
Корректирующие меры
✅ Никогда не используйте электроосажденный цинк (5-8μm проникает за 1-2 года в слабокислом конденсате); ✅ оценивайте потерю цинка по ISO 9223; используйте 304 непосредственно в прибрежных/высоковлажностных регионах.Риск-03
Несовпадение коэффициентов теплового расширения ведет к ослаблению предварительного натяга и утечке
Корректирующие меры
✅ башенная зона горячего воздуха 50-85°C подвержена коррозии; жаропрочные стали и Инвар не нужны.Особенности условий эксплуатации
Реальная температура в башне сушилки: зона горячего воздуха — всего 50-85°C
Зонирование температуры в башне сушилки: зона горячего воздуха — всего 50-85°C (GB/T 21015-2023, по уровням зерна); высокие температуры существуют только в топке печи. Реальные причины выхода из строя башенного крепежа — влажная + слабокислая коррозия, ежедневные пуско-остановочные термоциклы и сенсибилизация сварных швов — а не высокотемпературное окисление.
Что проверить
- 1Фланцы/стены зоны горячего воздуха (50-85°C): горячее цинкование (≥40μm) или 304; электроосажденный цинк проникает за 1-2 года в слабокислом конденсате.
- 2Сварные швы нержавеющей стали (диапазон сенсибилизации 425-815°C): выбирайте низкоуглеродистую 304L + травление/пассивация кислотами для предотвращения межкристаллитной коррозии.
- 3Топка печи (несколько сотен °C): готовое оборудование — жаропрочная сталь/керамоволоконные уплотнения поставляются производителем оборудования.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Диапазон рабочей температуры | Зона горячего воздуха — всего 50-85°C — жаропрочные стали не нужны для башни | Укажите уровень горячего воздуха по зерну в соответствии с GB/T 21015-2023 |
| Частота циклов пуска-остановки | Многократные ежедневные циклы → термоциклы → потеря предварительного натяга | Запросите данные по сохранению предварительного натяга после термоциклов у поставщика |
| Среда воздействия | Высокая влажность + слабокислый конденсат ускоряют потерю покрытия; пылевоздушный поток добавляет абразивный износ | Оценивайте потерю цинка по ISO 9223; указывайте 304 (A2-70) для частей для контакта с пищевыми продуктами |
| Контроль предварительного натяга при установке | Слишком высокий — перегрузка; слишком низкий — утечка | Определите диапазон момента затяжки/предварительного натяга; выполняйте затяжку динамометрическим ключом |
Технический справочник отрасли
Три температурные зоны в башне: какая определяет выбор
Температура внутри сушильной башни неоднородна — секция горячего воздуха, зерновой слой и топка имеют каждая свой показатель, а крепеж подвергается воздействию только одного из них.
Температурные уровни — по GB/T 21015-2023; диапазон 425–815°C является температурой сварочного процесса, а не эксплуатационным режимом.
Технический справочник отрасли
Крепеж сушильной башни по месту установки: материал, условия работы и контроль
Крепеж башни различается по месту установки: секция горячего воздуха, зоны сварки, стенки и детали контакта с пищевым продуктом требуют разных материалов и разных критериев приемки.
| Место установки | Размер | Материал/покрытие | Условия работы / ключевой параметр | Стопорение, антикоррозионная защита и контроль |
|---|---|---|---|---|
| Болты распределителя горячего воздуха / коробов | M8–M12 | горячее цинкование (резьба ≥40 μm) или 304 | 50–85°C влажный воздух + слабокислый конденсат | выборочный контроль преднатяга при ежегодном останове (ослабление от термоциклирования) |
| Сварные соединения из нержавеющей стали | на шов | 304L/316L низкоуглеродистые | воздействие 425–815°C при сварке (диапазон сенсибилизации) | кислотное травление/пассивация после сварки против межкристаллитной коррозии |
| Болты стенок / фланцев башни | M8–M12 | углеродистая сталь с горячим цинкованием (резьба ≥40 μm) | высокая влажность + пленка слабокислого конденсата | без электролитического цинкования (быстро проедается в слабокислой среде) |
| Детали контакта с пищевым продуктом | на деталь | 304 (A2-70) | контакт с пищевым продуктом — ионы цинка/железа не должны попадать в продукт | поверхность Ra <3.2 μm; при замене не зачищать ржавчину шлифовкой (шероховатая поверхность задерживает остатки) |
В данной таблице оценочные значения порядка величин не приводятся.
Технический справочник отрасли
Цепочка сенсибилизации: как сварной шов 304 разрушается во влажном тепле
Для коробов и воздуховодов из нержавеющей стали проблема не в прочности — а в том, что оставляют после себя секунды сварки. Цепочка следующая:
- 1Короба и воздуховоды из стали 304/316 свариваются; зона термического влияния сварного шва кратковременно находится в диапазоне 425–815°C
- 2Cr₂₃C₆ выделяется по границам зерен, связывая хром и оставляя обедненную хромом зону рядом со швом (максимальная чувствительность при 650°C)
- 3Термообработка на твердый раствор после сварки отсутствует — обедненная зона сохраняется
- 4Влажное тепло 50–85°C и слабокислый конденсат покрывают поверхность шва
- 5Обедненная хромом зона корродирует первой → межкристаллитная коррозия рядом со швом → потеря прочности и герметичности соединения
- 6Решение: переход на низкоуглеродистые марки 304L/316L или кислотное травление и пассивация зоны шва
Механизм сенсибилизации и его температурный диапазон (425–815°C, максимальная чувствительность при 650°C) — данные из опубликованной литературы, а не оценочные значения порядка величин.
Технический справочник отрасли
Ежегодный останов: четыре проверки крепежа сушильной башни
Сушильная башня ежедневно проходит множество циклов пуск-останов — выполняйте эти четыре проверки при каждом останове для раннего выявления проблем.
- Выборочный контроль преднатяга болтов распределителя горячего воздуха: ежедневный термоцикл пуск-останов постепенно снижает преднатяг — сравнивайте выборку с протоколом монтажа
- Контроль износа покрытия: в условиях слабокислого конденсата потеря цинка составляет около 5–10 μm/год (оценочное значение порядка величин); после сквозного проедания сталь корродирует и сечение уменьшается → разрушение при вибрации → отрыв удерживающих планок и просыпание зерна
- Осмотр зон сварки нержавеющей стали: ранние признаки межкристаллитной коррозии — отслаивание и микротрещины рядом со швом — выявляются визуальным контролем
- Проверка прослеживаемости материала: подтверждайте 304 (A2-70) на деталях контакта с пищевым продуктом; не применять электролитическое цинкование (слой 5–8 μm проедается примерно за 0.5–1.6 года в слабокислом конденсате)
Потеря цинка ~5–10 μm/год и сквозное проедание электролитического цинкового слоя 5–8 μm примерно за 0.5–1.6 года — оба показателя являются оценочными значениями порядка величин.
Технический справочник отрасли
Почему для крепежа сушильной башни не требуется жаропрочная сталь
Перед выбором развеем распространенный миф: секция горячего воздуха башни — это всего 50–85°C.
Окисление и ползучесть углеродистой стали при 50–85°C пренебрежимо малы — для крепежа башни не требуются жаропрочная сталь или высокотемпературные сплавы. Температура в несколько сотен градусов существует только в топке печи, которая относится к зоне комплектного оборудования, поставляемого OEM с жаропрочной сталью и уплотнениями из керамического волокна. Реальных переменных выбора на башне три: влажная + слабокислая коррозия, ежедневный термоцикл пуск-останов и сенсибилизация сварных швов нержавеющей стали. После подтверждения температурного уровня горячего воздуха для конкретной культуры по GB/T 21015-2023 для секции горячего воздуха достаточно углеродистой стали с горячим цинкованием (резьба ≥40 μm), а для деталей контакта с пищевым продуктом применяется 304 (A2-70).
"Окисление и ползучесть углеродистой стали при 50–85°C пренебрежимо малы" — это инженерный вывод, а не оценочное значение порядка величин; резьба с горячим цинкованием ≥40 μm по GB/T 5267.3.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант А · Болты из углеродистой стали с горячим цинкованием (304 для контакта с пищевыми продуктами) | B · Вариант Б · Низкоуглеродистая нержавеющая сталь 304L (устойчивость к сенсибилизации при сварке) | C · Вариант В · Корпус печи (готовое оборудование, от поставщика оборудования) | |
|---|---|---|---|
| 1. БОЛТ ИЗ УГЛЕРОДИСТОЙ СТАЛИ С ГОРЯЧИМ ЦИНКОВАНИЕМ | |||
| Спецификация | M16-M24 | M8-M12 | по проекту печи |
| Материал | углеродистая сталь + горячее цинкование (≥40μm) | 304L (A2-70) | жаропрочная сталь / керамическое волокно |
| Класс | 8.8 | A2-70 | — |
Руководство по выбору
Как выбрать крепёж для реальных условий эксплуатации башни сушилки?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | Рекомендуемый план | Ключевое обоснование |
| Фланцевые/стеновые соединения секции горячего воздуха при 50-85°C с высокой влажностью и конденсатом слабых кислот (класс условий эксплуатации C3/C4 по ISO 9223) | План A — болты из углеродистой стали с горячим цинкованием: класс прочности 8.8, M16-M24, ≥40μm цинка на резьбе (GB/T 5267.3) | GB/T 21015-2023: секция горячего воздуха — только 50-85°C и доминирует коррозия; горячеоцинкованное покрытие ≥40μm служит 4-10 лет против 5-8μm электрооцинкованного покрытия, пробиваемого за 1-2 года |
| Детали секции горячего воздуха 50-85°C, контактирующие с пищевыми продуктами или с конденсатом слабых кислот | Болты из нержавеющей стали 304, A2-70, M8-M16 | Класс прочности A2-70 (304) по GB/T 3098.6; предусмотрено для деталей секции горячего воздуха, контактирующих с пищевыми продуктами |
| Сварные швы распределителя/воздуховода горячего воздуха из нержавеющей стали — ЗТВ сварного шва, подвергаемая воздействию 425-815°C (диапазон сенсибилизации) при изготовлении | План B — болты из низкоуглеродистой нержавеющей стали 304L: A2-70, M8-M12, плюс кислотное травление/пассивация после сварки | ЗТВ сварного шва 304 при 425-815°C образует выделения Cr₂₃C₆ по границам зерен (обеднение Cr) → межкристаллитная коррозия во влажной среде + слабая кислота; 304L с содержанием углерода ≤0.03% подавляет сенсибилизацию |
| Печь/камера сгорания — под при температуре в несколько сотен °C | План C — болты из жаропрочной стали / уплотнения из керамического волокна, поставляемые OEM-изготовителем печи в составе комплектного оборудования | Детали корпуса печи являются комплектным оборудованием поставки OEM вне объема закупки крепежа; закупка охватывает только секцию горячего воздуха башни 50-85°C (планы A/B) |
Вариант А · Болты из углеродистой стали с горячим цинкованием (304 для контакта с пищевыми продуктами)
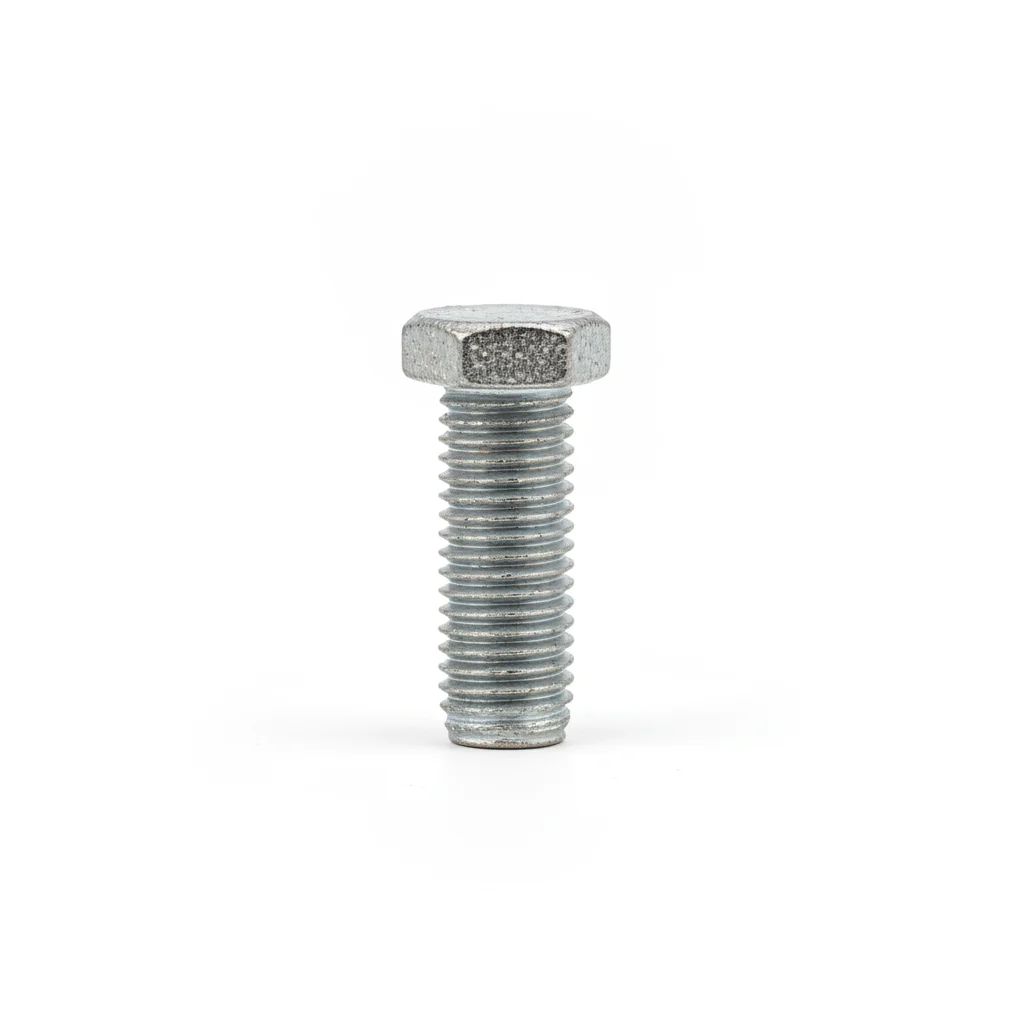
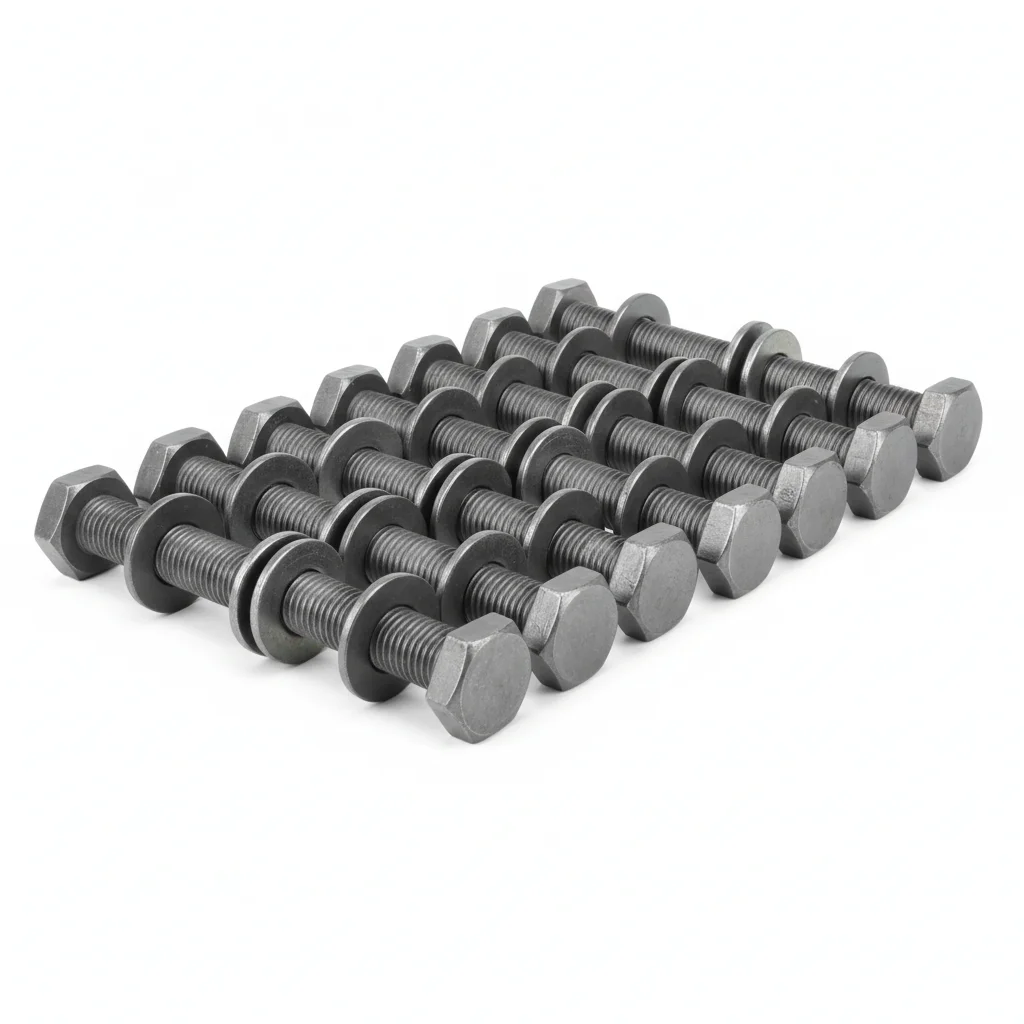
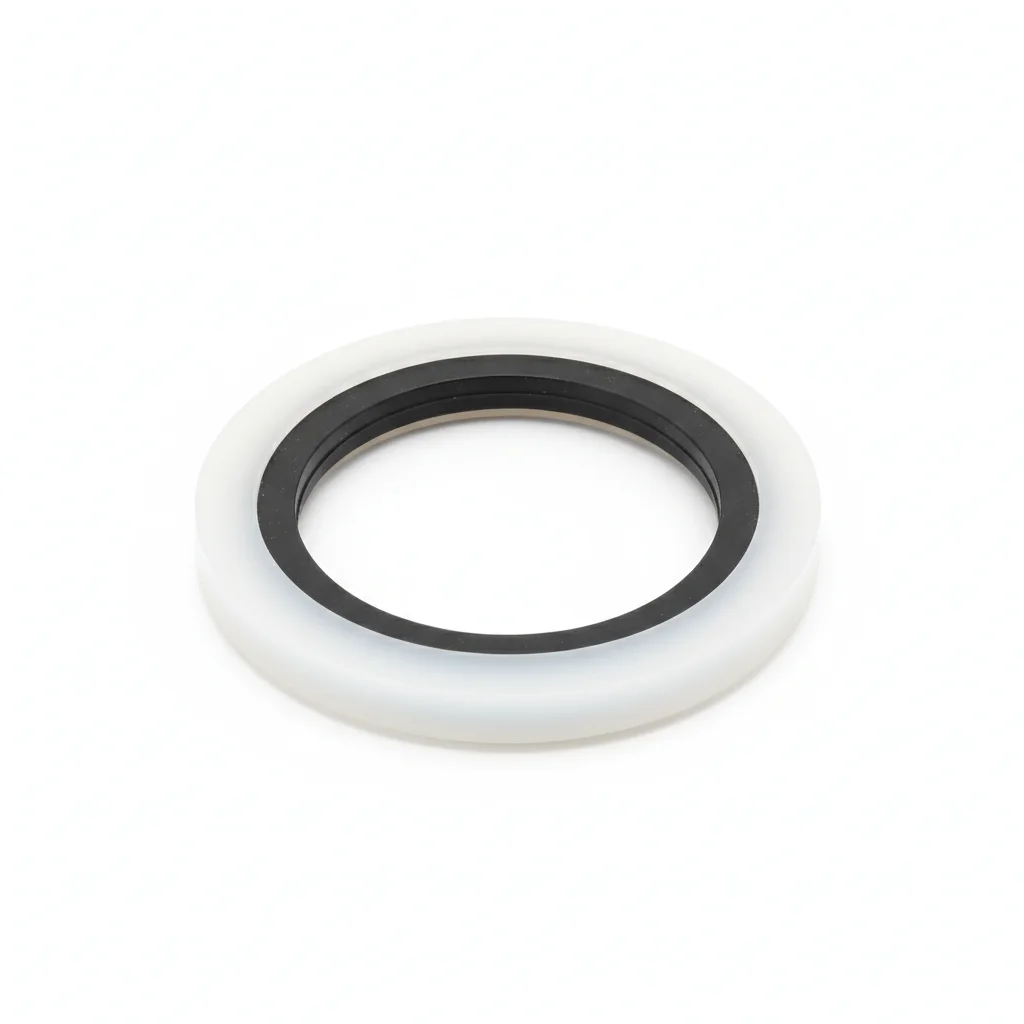
| Болт из углеродистой стали с горячим цинкованием | Болт из нержавеющей стали 304 | EPDM / пищевая прокладка | |
|---|---|---|---|
| Спецификация | M16-M24 | M8-M16 | по фланцу |
| Материал | углеродистая сталь + горячее цинкование (≥40μm) | 304 (A2-70) | EPDM/PTFE |
| Класс | 8.8 | A2-70 | — |
| Применение | фланцевые/стеновые соединения | части для контакта с пищевыми продуктами / слабокислый конденсат | уплотнение фланца от конденсата |
Вариант Б · Низкоуглеродистая нержавеющая сталь 304L (устойчивость к сенсибилизации при сварке)
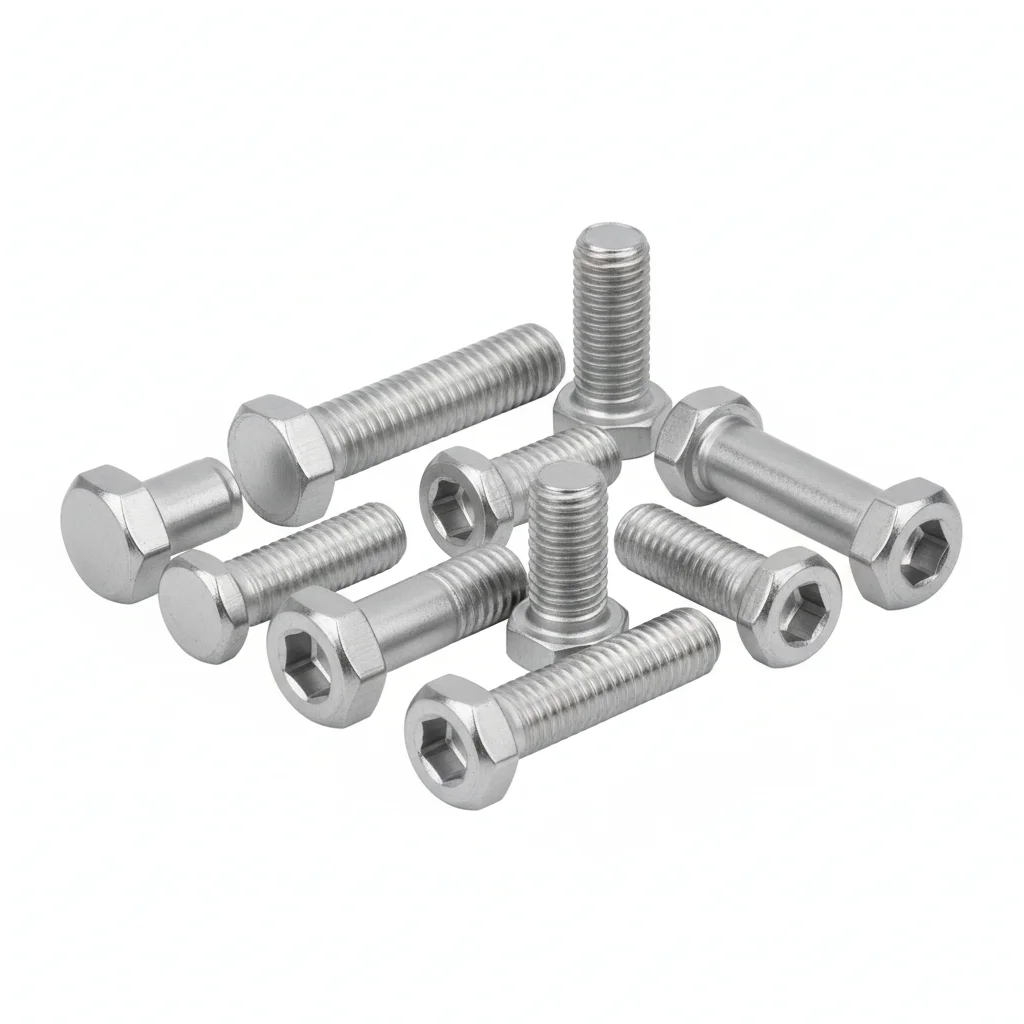
| Болт 304L | Паста для травления/пассивации | EPDM уплотнительная шайба | |
|---|---|---|---|
| Спецификация | M8-M12 | по площади сварного шва | по болту |
| Материал | 304L (A2-70) | система азотной + плавиковой кислот | EPDM |
| Класс | A2-70 | — | — |
| Применение | соединения угловой коробки / каналов | пассивация после сварки | уплотнение от слабокислого конденсата |
Вариант В · Корпус печи (готовое оборудование, от поставщика оборудования)
| Жаропрочная сталь / керамоволоконные уплотнения | |
|---|---|
| Спецификация | по проекту печи |
| Материал | жаропрочная сталь / керамическое волокно |
| Класс | — |
| Применение | корпус печи (от поставщика оборудования) |
Ссылочные стандарты
Техническая основа и ссылочные стандарты
Стандарт на комплекты (заменяет серию ГОСТ ГБ/Т 1228-1231-2006)
Механические свойства крепежных изделий - болты, винты и шпилькиКлассы прочности (8.8)
Технические условия сушки рисаОграничения температуры горячего воздуха и зерна (50-85°C по уровням зерна)
Крепёжные изделия - Покрытия, полученные горячим цинкованием≥40μm на резьбе (M8-M64)
Механические свойства крепежных изделий из коррозионно-стойкой нержавеющей сталиКласс прочности A2-70 (304)
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →