
Крепёжные изделия для обработки почвы: Класс 10.9 против 12.9 для ударопрочности и коррозионной стойкости
Болты плуга подвергаются мгновенным ударным нагрузкам в 10-20 раз больше веса плуга. Болты класса 8.8 разрушаются в плоскости среза при однократной перегрузке. Болты класса 12.9 из 42CrMoA с покрытием Dacromet устойчивы к срезу и коррозии на границе раздела масло-грязь. Болты корпуса сальника, наполовину погруженные в масло и грязь, образуют очаги ржавчины на корне резьбы в течение 3-6 месяцев, если оцинкованы.
Аудит рисков // Инженерная диагностика
Руководство по избежанию ошибок при закупках
"Это происходит каждый день на производственной линии."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Болты соединения вала ВОМ ослабляют при высокоскоростной вибрации
Корректирующие меры
Риск-02
Срезное разрушение болтов плуга при ударе почвы и камней
Корректирующие меры
Риск-03
Болты корпуса сальника быстро корродируют при комбинированном воздействии масла и грязи
Корректирующие меры
Особенности условий эксплуатации
Критические контрольные точки для выбора крепежа для обработки почвы
Наиболее пропущенное инженерное различие — комбинированный эффект ударного среза и гальванической коррозии на границе раздела масло-грязь. Стандартные болты класса 10.9 могут быть достаточны для легкой обработки почвы, но тяжёлая каменистая почва требует класса 12.9 с Dacromet для предотвращения срезного разрушения и ямок на корне резьбы.
Что проверить
- 1Болты плуга: класс 12.9 из 42CrMoA необходим, когда почва содержит камни; класс 10.9 из 42CrMo может срезаться при однократном ударе >10x веса плуга.
- 2Болты корпуса сальника: покрытие Dacromet предотвращает локальную коррозию на границе раздела масло-грязь; оцинкованные болты образуют очаги ржавчины в течение 3-6 месяцев, приводя к усталостному разрушению.
- 3Болты фланца ВОМ: класс 10.9 с Dacromet и клиновыми стопорными шайбами предотвращают потерю предварительного натяга при вибрации 9-17 Hz; пружинные шайбы выходят из строя после 20 часов.
- 4Покрытие HDG по ISO 1461: минимально 55 µm требуется для сред C3-C5; проверяйте толщину покрытия на корнях резьбы, чтобы избежать водородного охрупчивания в высокопрочных классах.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Ударопрочность при срезе | Удар камня может мгновенно срезать болты класса 8.8, вызывая отсоединение плуга и простои. | Класс 12.9 по ISO 898-1, материал 42CrMoA, с покрытием Dacromet. |
| Коррозия на границе раздела масло-грязь | Оцинкованные болты образуют ямки на корне резьбы в течение 3-6 месяцев, приводя к усталостному разрушению. | Покрытие Dacromet или HDG >=55 µm по ISO 1461; избегайте горячего цинкования для корпуса сальника. |
| Ослабление из-за вибрации | Болты ВОМ на 540/1000 rpm теряют предварительный натяг после 20 часов с пружинными шайбами. | Клиновые стопорные шайбы (NL10-NL16) или клей для фиксации резьбы (Loctite 243). |
| Толщина покрытия на резьбе | Толстое HDG может вызвать водородное охрупчивание в болтах класса 12.9. | HDG по ISO 1461, максимальная толщина покрытия согласно стандарту; используйте Dacromet для высокопрочных классов. |
Все значения момента затяжки и натяга должны быть проверены по проектным расчетам; общие значения не предоставляются.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Цепочка прикипания болтов ножей фрезы: от электролита из удобрений до перенарезания резьбы
Болты ножей фрезы прикипают не в поле — они ржавеют на стоянке. Сначала соли удобрений, растворенные в почве, создают электролит; затем циклы замораживания-оттаивания в сарае послойно вскрывают слой ржавчины.
- 1Соли удобрений, растворенные в почве — нитраты, фосфаты, калийные соли — образуют электролит, который пропитывает стык ножа и болта и ускоряет электрохимическую коррозию
- 2Фреза работает один-два сезона в год, а остальное время стоит в сарае: летом конденсируется водяная пленка, зимой образуется иней, а циклы замораживания-оттаивания раскрывают слой ржавчины до чистого металла
- 3К следующему сезону болты ножей прикипают в держателе — ручным инструментом их не стронуть
- 4Вынужденное решение — срезать болт угловой шлифмашиной и перенарезать резьбу в держателе, причем ремонт попадает прямо на напряженный период полевых работ
В данном блоке количественные оценки не приводятся.
Технический справочник отрасли
Уровни материалов болтов ножей: подбор под размер хозяйства
Материал болтов ножей подбирается под масштаб хозяйства — дороже не значит автоматически лучше. Углеродистая сталь класса прочности 10.9 с противокоррозионной защитой закрывает потребности типичных хозяйств; сталь 304 оправдана только в крупных хозяйствах.
| Сценарий | Подход к материалу | Ключевой момент |
|---|---|---|
| Типичные хозяйства | Углеродистая сталь класса 10.9 + защита от ржавчины | Перед хранением распылить консервационное масло (WD-40 или специализированный ингибитор) |
| Крупные хозяйства | Нержавеющая сталь 304 | Длительное воздействие грязи и удобрений; установил и забыл |
Классы прочности — по GB/T 3098.1 (механические свойства крепежных изделий).
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A · Стандарт для малой/средней сельскохозяйственной техники | B · B · Крупная сельскохозяйственная техника/Тяжёлая нагрузка | C · План C · Экспорт/Высоконагруженная эксплуатация | |
|---|---|---|---|
| 1. БОЛТ ФЛАНЦА ВОМ | |||
| Спецификация | M10-M12 | NL10-NL16 | NL10-NL16 |
| Материал | 42CrMo | Carbon Steel Hardened + Dacromet | 316L Hardened + Dacromet |
| Класс | Класс 10.9 + Dacromet | Dacromet | Dacromet |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| 2. ВЫСОКОПРОЧНЫЙ БОЛТ ПЛУГА | |||
| Спецификация | M12-M16 Класс 12.9 | Loctite 243 or Equivalent | Loctite 243 or Equivalent |
| Материал | 42CrMoA | / | / |
| Класс | 12.9 | / | / |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
Руководство по выбору
Руководство по выбору
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие эксплуатации | Рекомендуемое решение | Ключевое основание |
| Малая/средняя сельскохозяйственная техника, легкая обработка почвы | План A (стандарт класса прочности 10.9/12.9): болт фланца ВОМ (M10-M12, 42CrMo, класс прочности 10.9 + Dacromet) + высокопрочный лемешный болт (M12-M16, 42CrMoA, класс прочности 12.9) + болт корпуса сальника с покрытием Dacromet (M8-M10, углеродистая сталь, Dacromet) | ISO 898-1; GB/T 3098.1; ISO 12944-2 (C3) |
| Крупная сельскохозяйственная техника / высокая нагрузка | План B: + клиновые стопорные шайбы + фиксирующий клей — клиновые стопорные шайбы (NL10-NL16, углеродистая сталь закаленная + Dacromet) + маслостойкий резьбовой фиксатор (Loctite 243 или эквивалент) на всех ответственных болтах трансмиссии | ISO 12944-2 (C4); VDI 2230; ISO 898-1 |
| Высокая коррозия / экспортные стандарты / жесткие условия — экспорт сельскохозяйственной техники с сертификацией для ЕС/США, непрерывная высокоинтенсивная эксплуатация | План C: класс прочности 12.9 Dacromet + узел против самоотвинчивания — клиновые стопорные шайбы (NL10-NL16, 316L закаленная + Dacromet) + маслостойкий резьбовой фиксатор (Loctite 243 или эквивалент), соответствует экспортным стандартам для сельскохозяйственной техники | ISO 12944-2 (C5-M); ISO 898-1; ISO 1461 |
| Болты соединительного фланца вала ВОМ при высокоскоростном вращении (540/1000 rpm, частота вибрации 9-17 Hz от пульсации крутящего момента карданного шарнира) — обычные болты + пружинные шайбы показывают потерю предварительного натяга после 20 часов полевой эксплуатации → ослабление соединения, износ шлицев, шум приводного вала | Соединительные болты вала ВОМ: класс прочности 10.9 + клиновые стопорные шайбы + резьбовой фиксатор (маслостойкий тип); проверять момент затяжки болтов ВОМ каждые 40 часов работы; болты кожуха приводного вала должны быть M8 или крупнее и несъемные (требование норм безопасности) | ISO 898-1; VDI 2230 |
| Плуг натыкается на камни при вспашке — мгновенная ударная сила в 10-20 раз превышает собственный вес плуга → болты класса прочности 8.8 разрушаются непосредственно по плоскости среза, отрыв плуга и простой; болты корпуса сальника наполовину погружены в масло (внутри уплотнения) и подвержены воздействию грязи (снаружи) — на оцинкованных болтах в течение 3-6 месяцев образуются очаги коррозии у основания резьбы → концентрация напряжений, усталостный излом | Лемешные болты: класс прочности 12.9 (или специальные сельскохозяйственные класса 12.9 с конструкцией шейки против среза), 42CrMoA, коэффициент запаса прочности ≥3, диаметр болта на 0.5mm меньше стандартного диаметра отверстия (зазор для заполнения почвой для легкой разборки без заклинивания), проверка каждые 50 acres, замена при деформации >0.5mm; болты корпуса сальника: покрытие Dacromet (нерастворимо в смазочном масле, стойкость к соляному туману >480h) + предварительно нанесенный герметик на резьбе, осмотр каждый сезон | ISO 898-1; ISO 1461; GB/T 13912 |
A · Стандарт для малой/средней сельскохозяйственной техники
Стандарт C3 по ISO 12944-2
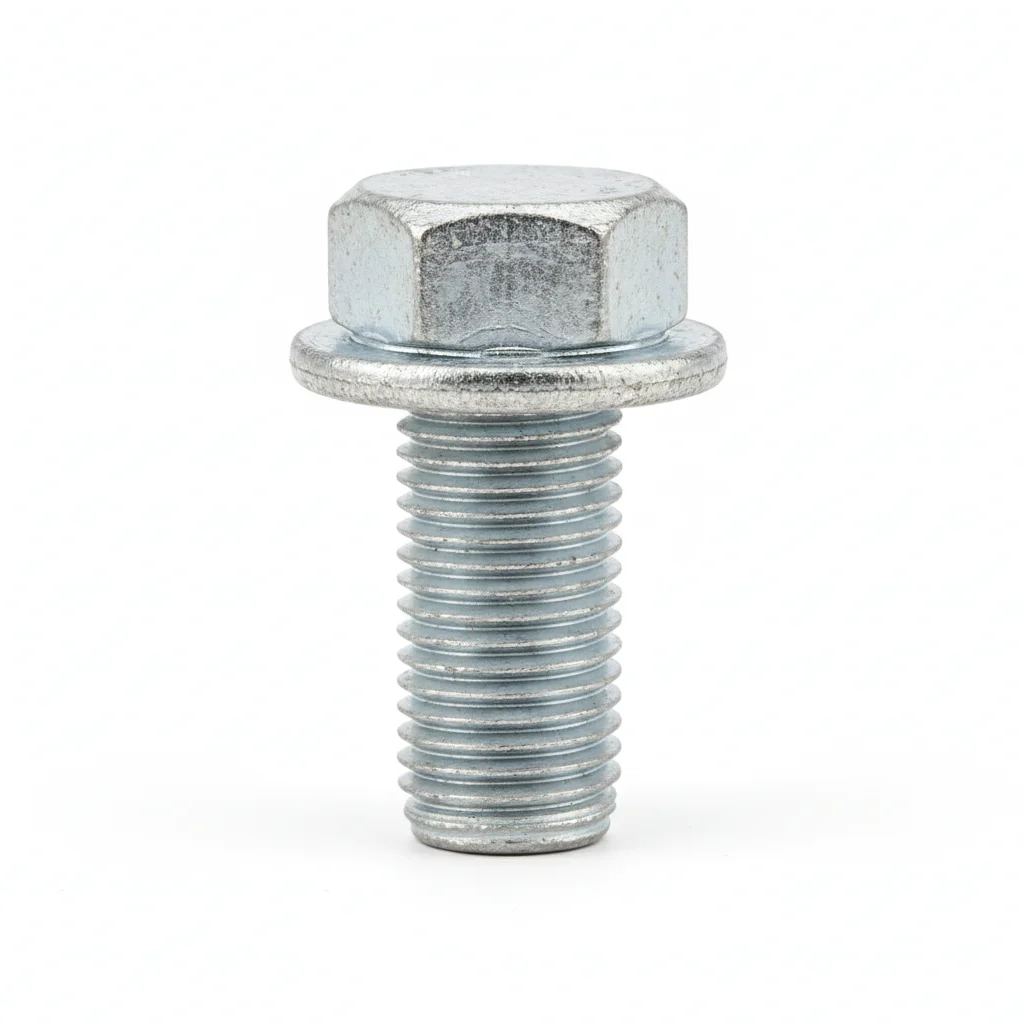
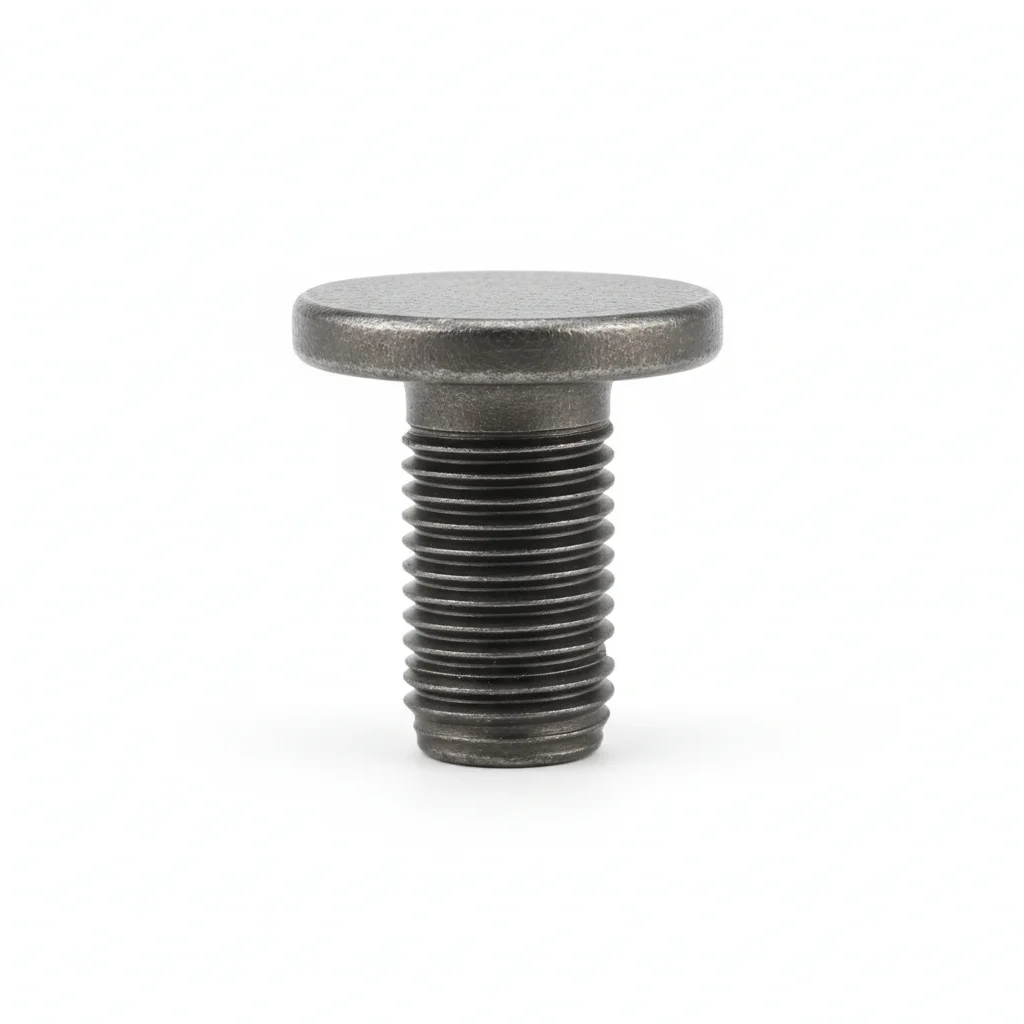
| Болт фланца ВОМ | Высокопрочный болт плуга | Болт корпуса сальника с покрытием Dacromet | |
|---|---|---|---|
| Спецификация | M10-M12 | M12-M16 Класс 12.9 | M8-M10 |
| Материал | 42CrMo | 42CrMoA | EPDM Rubber |
| Класс | Класс 10.9 + Dacromet | 12.9 | Dacromet |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) | Not applicable (polymer) |
| Темп. | -20C to +80C | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Соединение вала ВОМ | Крепление плуга | Корпус сальника коробки передач/гидросистемы |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1mm на 100mm.
- Нанесите герметик на контактные поверхности. Установите крепёж с пружинной шайбой под головкой и гайкой.
- Проверьте соосность в пределах 0.5mm. Затягивайте звёздочным образом. Момент затяжки 42 Nm +/-2 Nm с использованием откалиброванного ключа. Документируйте в журнале контроля качества.
- Проверьте все крепёжные элементы на правильную посадку. Измерьте 5% образца щупом.
- Нанесите краску-метку момента затяжки. Фотографируйте собранную конструкцию с 3 углов для документации контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа ниже 80% указанного момента. Замена крепежа с коррозией, поражающей >5% площади поверхности или глубиной ямок >0.3mm. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежей независимо от состояния. Документируйте все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяга: 15%.
B · Крупная сельскохозяйственная техника/Тяжёлая нагрузка
Агрессивная среда C4 по ISO 12944-2
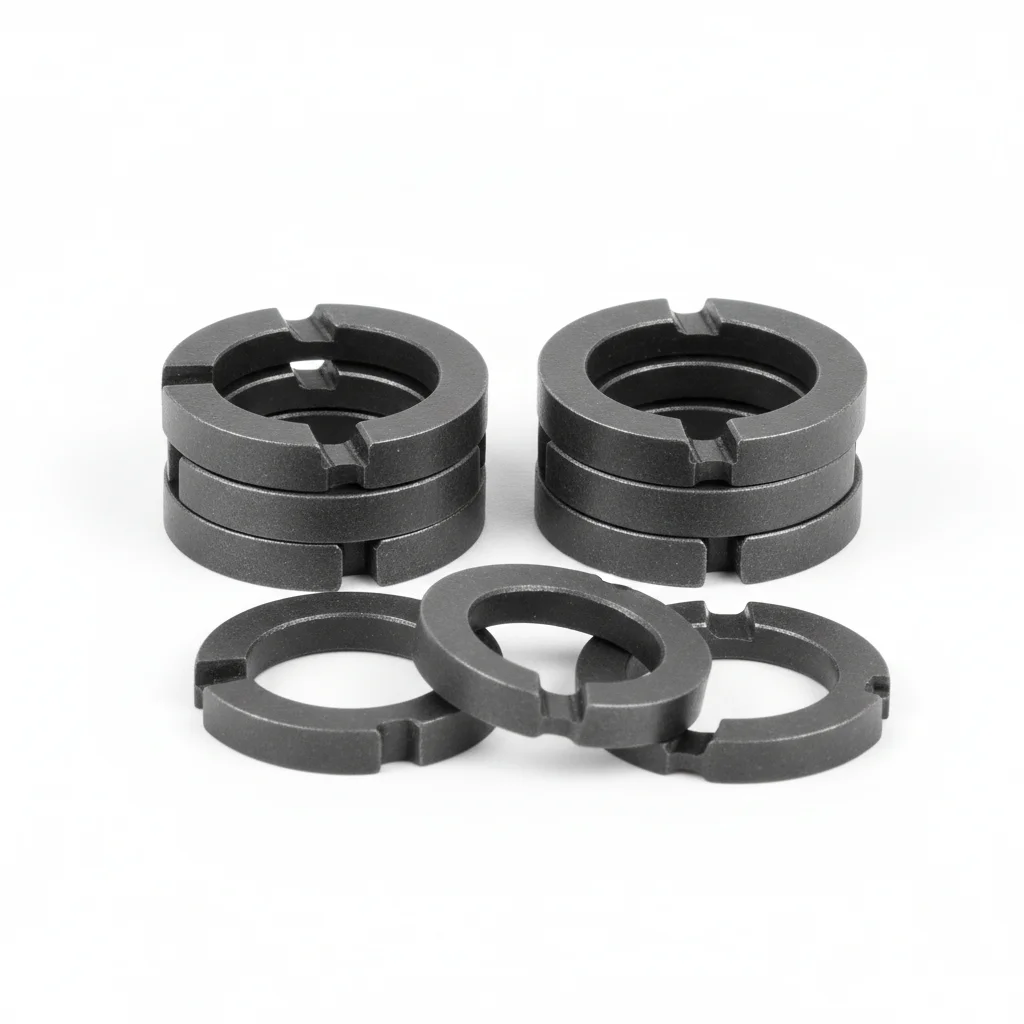
| Клиновая стопорная шайба | Клей для фиксации резьбы (маслостойкий тип) | |
|---|---|---|
| Спецификация | NL10-NL16 | Loctite 243 or Equivalent |
| Материал | Carbon Steel Hardened + Dacromet | / |
| Класс | Dacromet | / |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Все критические болты трансмиссии | Болты ВОМ/сальника |
Порядок монтажа
- Обезжирьте поверхности растворителем ацетона. Проверьте шероховатость поверхности Ra <3.2um.
- Нанесите противокоррозионный герметик для температурного диапазона -20 до 150C. Используйте тефлоновые шайбы.
- Проверьте соосность по спецификации. Затягивайте в крестообразной последовательности. Проверьте 10% с помощью инструмента. Логируйте с данными об окружающей среде.
- Испытание на растяжение 5% случайного образца до 80% пробной нагрузки. Замените любые ниже порога принятия.
- Нанесите атмосферостойкое защитное покрытие. Установите контрольную пластинку рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа ниже 80% указанного момента. Замена крепежа с коррозией, поражающей >5% площади поверхности или глубиной ямок >0.3mm. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежей независимо от состояния. Документируйте все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяга: 15%.
План C · Экспорт/Высоконагруженная эксплуатация
Экстремальная среда C5-M по ISO 12944-2
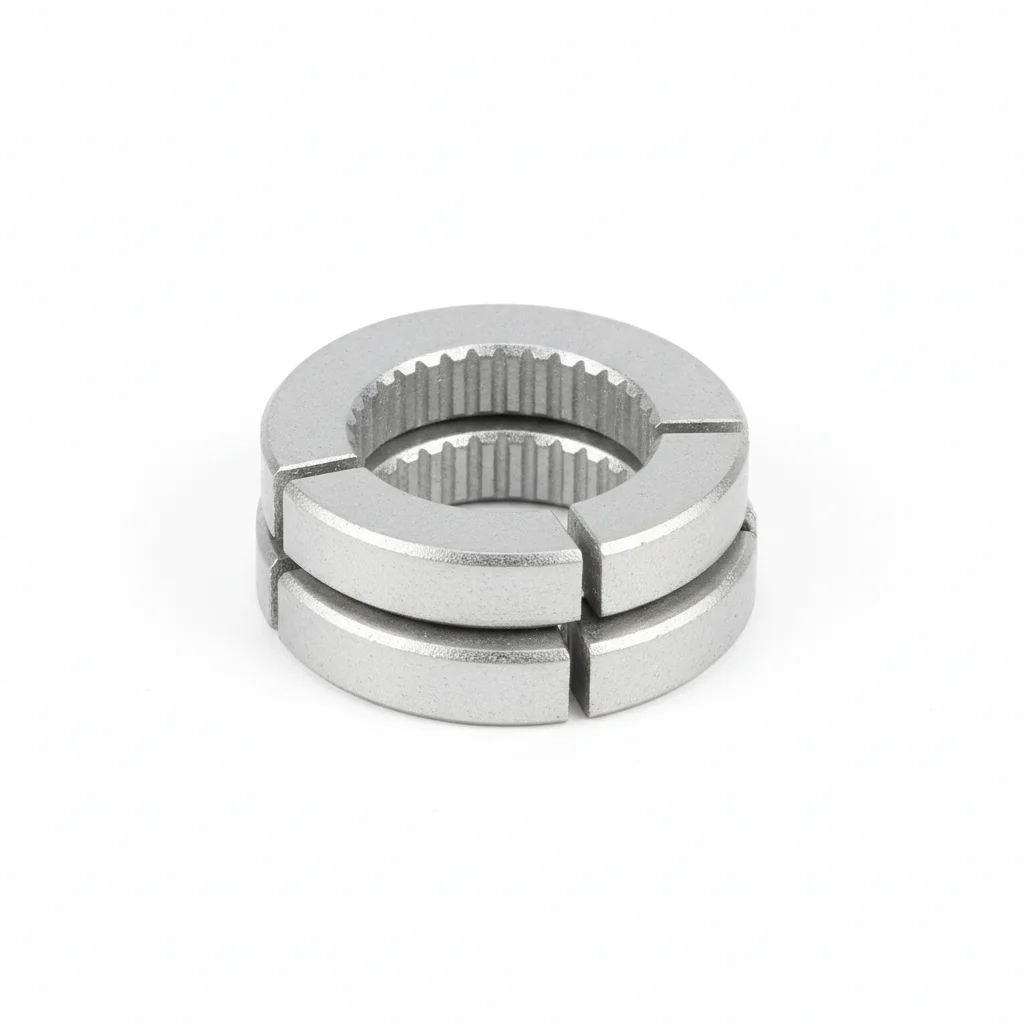
| Клиновая стопорная шайба | Клей для фиксации резьбы (маслостойкий тип) | |
|---|---|---|
| Спецификация | NL10-NL16 | Loctite 243 or Equivalent |
| Материал | 316L Hardened + Dacromet | / |
| Класс | Dacromet | / |
| Покрытие | HDG >=55um per ISO 1461 | HDG >=55um per ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 kg/piece | ~0.5 kg/piece |
| MOQ | 100 pcs | 100 pcs |
| Упаковка | VCI paper + carton | VCI paper + carton |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Все критические болты трансмиссии | Болты ВОМ/сальника |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6um.
- Нанесите морской противокоррозионный герметик для температурного диапазона -50 до 200C. Используйте тефлоновые шайбы.
- Проверьте соосность в пределах 0.3mm. Затягивайте с использованием гидравлического натяжителя. Проверьте 10% образца с помощью PMI. Документируйте для аудита соответствия.
- Проверьте 10% образца с помощью цветной дефектоскопии. Замените любые с обнаружением трещин.
- Нанесите защитный герметик по спецификации. Установите постоянные инструменты мониторинга состояния.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года. | Проверьте класс крепежа по спецификации. Используйте откалиброванный моментный ключ +/-3%. Документируйте все значения. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности мешает правильной посадке соединения. Коррозия начинается в течение 6-12 месяцев. | Очистите все поверхности указанным растворителем. Проверьте чистоту перед сборкой. |
Обслуживание
Проверка каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Повторная затяжка любого крепежа ниже 80% указанного момента. Замена крепежа с коррозией, поражающей >5% площади поверхности или глубиной ямок >0.3mm. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замена всех критических крепежей независимо от состояния. Документируйте все находки в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяга: 15%.
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →