Выбор тяжелонагруженных шайб для тяжелого оборудования
Сравнение плоских шайб (Q235B), пружинных шайб (65Mn) и квадратных конусных шайб (Q235B) для предотвращения утапливания болта, полного износа покрытия и неравномерного распределения предварительного натяга. Выбор зависит от тяжести нагрузки, коррозионной среды и геометрии соединения.
Аудит рисков // Инженерная диагностика
Руководство по предотвращению ошибок при закупках
"На производственном фронте эти вещи происходят каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Недостаточная твердость тяжелонагруженной шайбы приводит к утапливанию и ослаблению болта
Корректирующие меры
Риск-02
Прогрев антикоррозионного покрытия поверхности шайбы при трении под тяжелой нагрузкой
Корректирующие меры
Риск-03
Смешивание спецификаций шайб приводит к неравномерному распределению предварительного натяга
Корректирующие меры
Особенности условий эксплуатации
Ключевые различия в выборе тяжелонагруженных шайб
Выбор между плоскими, пружинными и конусными шайбами влияет на удержание предварительного натяга и целостность соединения при тяжелых нагрузках. Твердость и толщина покрытия являются самыми недооцененными параметрами.
Что проверить
- 1Плоские шайбы (Q235B) распределяют нагрузку, но не обладают пружинным действием; потеря предварительного натяга происходит при недостаточной твердости под высокой нагрузкой.
- 2Пружинные шайбы (65Mn) обеспечивают упругое восстановление, но рискуют износом покрытия при высоком моменте затяжки, что приводит к ржавчине и увеличению коэффициента трения.
- 3Квадратные конусные шайбы компенсируют наклон фланца, но требуют точного ориентирования; отклонение по толщине вызывает неравномерное распределение давления.
- 4Покрытие горячим цинкованием толщиной по ISO 1461 является стандартным; но при сильном трении покрытие может стираться, повышая коэффициент трения и снижая предварительный натяг.
- 5Смешивание типов шайб с отклонением по твердости ведет к разбросу предварительного натяга; для критических соединений указывайте партию.
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Материал и твердость шайбы | Мягкие шайбы деформируются при высоком предварительном натяге, что приводит к потере натяга и ослаблению болта. | Укажите твердость, соответствующую нагрузке; запросите сертификат материала по ISO 898-1. |
| Тип и толщина покрытия | Тонкое покрытие стирается при высоком моменте затяжки, что приводит к ржавчине и увеличению коэффициента трения. | Укажите толщину ГЦЦ по ISO 1461; для коррозионных сред рассмотрите дополнительное покрытие или нержавеющую сталь. |
| Геометрия и допуски шайбы | Отклонение по толщине или твердости вызывает неравномерное давление на фланец, утечку или деформацию. | Укажите жесткие допуски по толщине и твердости; для критических соединений используйте одну партию. |
| Тип шайбы vs. область применения | Плоские шайбы подходят для обычных нагрузок; пружинные — для вибрации; конусные — для наклонных фланцев. Неправильный тип приводит к потере натяга или невыравниванию. | Выбирайте тип в зависимости от геометрии соединения и динамической нагрузки: плоские для статических, пружинные для циклических, конусные для наклонных поверхностей. |
Все значения основаны на данных страницы. Проверьте расчетами для конкретного проекта.
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
Противо заедающая паста на опорной поверхности шайбы: первый шаг для соединений башмаков гусеницы
В соединении башмака гусеницы работа с шайбой не заканчивается затяжкой: официальная процедура Caterpillar предписывает наносить противо заедающую пасту на резьбу и на опорную поверхность шайбы до приложения момента. Именно этот шаг определяет, будет ли показание момента достоверным и удастся ли снова разобрать соединение при повторной проверке.
- Нанесение противо заедающей пасты на резьбу и опорную поверхность шайбы — это первый шаг Caterpillar для крепежа башмаков гусеницы, выполняемый до начальной затяжки — в этом соединении опорная поверхность шайбы является контролируемой фрикционной поверхностью, а не просто прокладкой
- Основу защиты от самоотвинчивания составляют самостопорящаяся гайка башмака гусеницы (выпуклой стороной к звену) плюс метод момент-плюс-доворот: затяжка до заданного начального момента, затем доворот на 1/3 оборота для создания удерживающего усилия — начальный момент лишь выбирает зазоры соединения, а дополнительная треть оборота обеспечивает растяжение
- Соответствующий регламент — проверка и подтяжка при необходимости через 50-100 часов наработки на восстановленных соединениях — пропуск шага с противо заедающей пастой приводит к заеданию соединения при повторной проверке и срыву регламента
В данном блоке оценки порядка величины не используются.
Технический справочник отрасли
Диапазоны моментов затяжки ходовой части экскаватора: какой диапазон шайб подходит вашей машине
Сначала подберите диапазон шайб по классу машины — больше не значит автоматически лучше: момент затяжки болтов башмаков гусеницы различается примерно в четыре раза от мини- до крупных экскаваторов.
Болты башмаков гусеницы экскаватора разбиты на диапазоны по сериям машин: 307/308 — M14 (245±25 N·m), 311-314 — M16 (175±40), семейство 320-325 — это класс 20 тонн с M20 (400±70), 330/345 — M22/M24 (500±70), 365/375 — M27 (540±70), а 385/5090 — M30 (990±100). Рабочий диапазон ходовой части класса 20 тонн — M20 — диапазон шайб для тяжелых условий начинается с M20, точно соответствуя этому диапазону; при переходе к тяжелонагруженной или коррозионной службе на M30 подбирайте усиленную шайбу под диапазон 990±100 N·m и сохраняйте практику нанесения противо заедающей пасты на резьбу и опорные поверхности шайб.
«Примерно четырехкратный разброс момента от мини- до крупных машин» — это сравнение порядков величины, полученное из крайних значений диапазонов 245±25 и 990±100; «класс 20 тонн ≈ 20 т» является приближенной оценкой порядка величины.
Технический справочник отрасли
Регламент повторной проверки и замены: подтвержденные значения и заявления, которые не следует включать в запрос коммерческого предложения
В запрос коммерческого предложения или в лист приемки следует включать только подтвержденные регламентные значения — цифры, циркулирующие для деталей ходовой части, такие как «250 часов» и «замена каждые 500 часов», как раз и являются теми, за которыми не стоит никакого открытого авторитетного источника.
- Регламент повторной проверки, имеющий авторитетный источник: после новых или восстановленных соединений башмаков гусеницы — осмотр и подтяжка при необходимости через 50-100 часов наработки (Caterpillar Undercarriage Management Guide)
- «Проверка момента на каждом болте каждые 250 часов» не имеет открытого источника OEM — эта формулировка встречалась в старых материалах сайта, зарегистрирована как пробел и не должна включаться в запрос коммерческого предложения или критерии приемки
- Открыто авторитетного интервала замены в часах для шайб и изнашиваемых деталей ходовой части не существует: назначайте точки замены по результатам осмотров на износ и по чертежу OEM и никогда не принимайте выдуманные значения твердости или лозунги вроде «замена каждые 500 часов»
Для интервалов замены в часах не существует открыто авторитетного значения; заявления вроде «250 часов» или «замена каждые 500 часов» не имеют открытого подтверждения. В данном блоке оценки порядка величины не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · Вариант А · Стандартный тип | B · Вариант Б · Усиленный тип | C · Вариант В · Премиальный тип | |
|---|---|---|---|
| 1. ТЯЖЕЛОНАГРУЖЕННАЯ ПЛОСКАЯ ШАЙБА | |||
| Спецификация | M20-M64 | M20-M64 | M20-M48 |
| Материал | Q235B | 65Mn | Q235B |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
Руководство по выбору
Не уверены, какой вариант выбрать?
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | План | Основание |
| Нормальные условия эксплуатации, C3 по ISO 12944-2, −20°C до +80°C | План A · Стандартный тип: усиленная плоская шайба M20-M64 (Q235B) | ISO 898-1 (механические свойства крепежных изделий) |
| Тяжелая нагрузка / коррозионные условия, C4 жесткие по ISO 12944-2 | План B · Усиленный тип: усиленная пружинная шайба M20-M64 (65Mn) | GB/T 3077 (легированные конструкционные стали); ISO 898-1 (механические свойства) |
| Недостаточная твердость шайбы при высоком предварительном натяжении >200kN: пластическая деформация приводит к проседанию болта и ослаблению | Выбирать сталь 45 или 42CrMo закаленную с отпуском до HRC38-45, толщина ≥0.15d; не использовать необработанные плоские шайбы | Шайбы с твердостью <HRC35 подвергаются пластической деформации 0.1-0.5mm → потеря предварительного натяжения 15-30%; ISO 898-1 (сертификат материала) |
| Протирание антикоррозионного покрытия шайбы при трении под тяжелой нагрузкой: M30 затяжка при 3000Nm | Выбирать фосфатирование + промасливание или покрытие Dacromet; наносить смазку MoS2 перед затяжкой; не использовать гальваническое цинковое покрытие | Напряжение трения 50-80MPa; гальваническое покрытие 45µm протирается за одну затяжку → после коррозии коэффициент трения увеличивается с 0.12 до 0.20 → предварительное натяжение на 30% ниже при том же крутящем моменте |
| Смешанные типоразмеры шайб: отклонение толщины >0.5mm или отклонение твердости >5HRC вызывает неравномерное распределение давления на фланец | Использовать шайбы одной партии и одного типоразмера, допуск по толщине ±0.1mm; хранить по типу оборудования; не смешивать при обслуживании | Неравномерное распределение давления на фланец → утечка с тонкой стороны и выдавливание с толстой стороны |
Вариант А · Стандартный тип
C3 Стандарт по ISO 12944-2
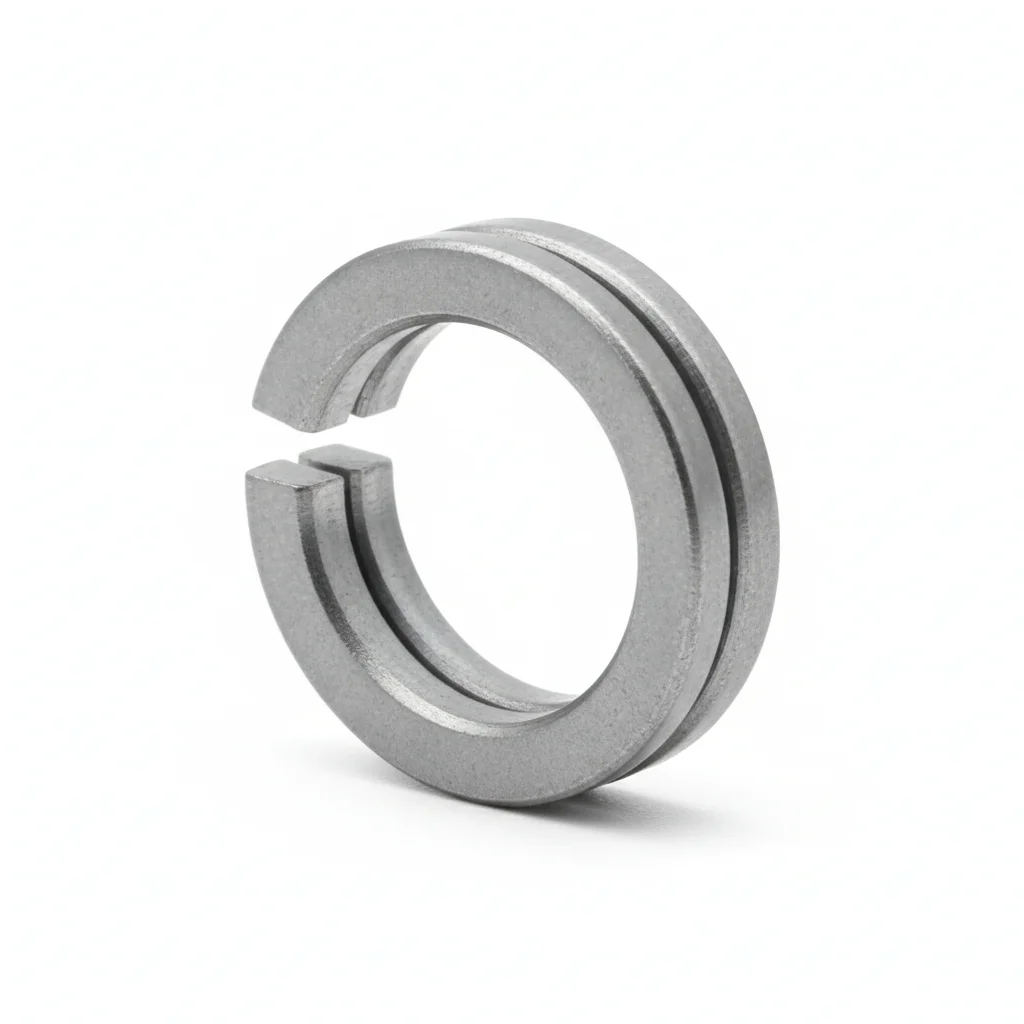
| Тяжелонагруженная плоская шайба | |
|---|---|
| Спецификация | M20-M64 |
| Материал | Q235B |
| Класс | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20C до +80C |
| Вес | ~0.5 кг/штука |
| MOQ | 100 шт. |
| Упаковка | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Тяжелое оборудование |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскостность в пределах 0.1 мм на 100 мм.
- Нанесите герметик на контактные поверхности. Установите крепёж с шайбой Belleville под головкой и гайкой.
- Проверьте соосность в пределах 0.5 мм. Затяните по звездообразной схеме. Момент затяжки 42 Н·м +/-2 Н·м с использованием калиброванного ключа. Запишите в журнал контроля качества.
- Осмотрите все крепёжные изделия на правильность посадки. Измерьте 5% образца щупом — максимальный допустимый зазор 0.1 мм.
- Нанесите краску-герметик-контроль затяжки на головку болта, шайбу и гайку. Сфотографируйте собранное соединение с 3 ракурсов для пакета документации по контролю качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя при нагрузке ниже расчетной. Соединение разъединяется в рабочих условиях в течение первого года, что приводит к повреждению оборудования и незапланированным простоям. | Проверьте класс прочности крепежа по спецификации эксплуатации. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Запишите все значения момента затяжки в отчет об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перетягивайте любой крепёж ниже 80% от указанного момента затяжки. Заменяйте крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепежные изделия независимо от состояния. Фиксируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант Б · Усиленный тип
C4 Жесткие по ISO 12944-2
| Тяжелонагруженная пружинная шайба | |
|---|---|
| Спецификация | M20-M64 |
| Материал | 65Mn |
| Класс | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20C до +80C |
| Вес | ~0.5 кг/штука |
| MOQ | 100 шт. |
| Упаковка | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Тяжелое оборудование |
Порядок монтажа
- Обезжирьте поверхности ацетоном. Проверьте шероховатость поверхности Ra <3.2 мкм с профилометром.
- Нанесите антикоррозионный герметик для рабочего диапазона температур -20 до 150C. Используйте шайбы с PTFE-покрытием, если указано.
- Проверьте соосность по спецификации. Затяните по крестообразной схеме. Момент затяжки до целевого значения. Проверьте 10% с инструментом верификации. Запишите с данными об окружающей среде.
- Проведите испытание на отрыв 5% случайной выборки до 80% от пробной нагрузки. Замените любой крепёж ниже порога приемки. Запишите результаты испытаний.
- Нанесите атмосферостойкое защитное покрытие на все открытые поверхности крепежа. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя при нагрузке ниже расчетной. Соединение разъединяется в рабочих условиях в течение первого года, что приводит к повреждению оборудования и незапланированным простоям. | Проверьте класс прочности крепежа по спецификации эксплуатации. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Запишите все значения момента затяжки в отчет об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перетягивайте любой крепёж ниже 80% от указанного момента затяжки. Заменяйте крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепежные изделия независимо от состояния. Фиксируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Вариант В · Премиальный тип
C5-M Экстремальные по ISO 12944-2
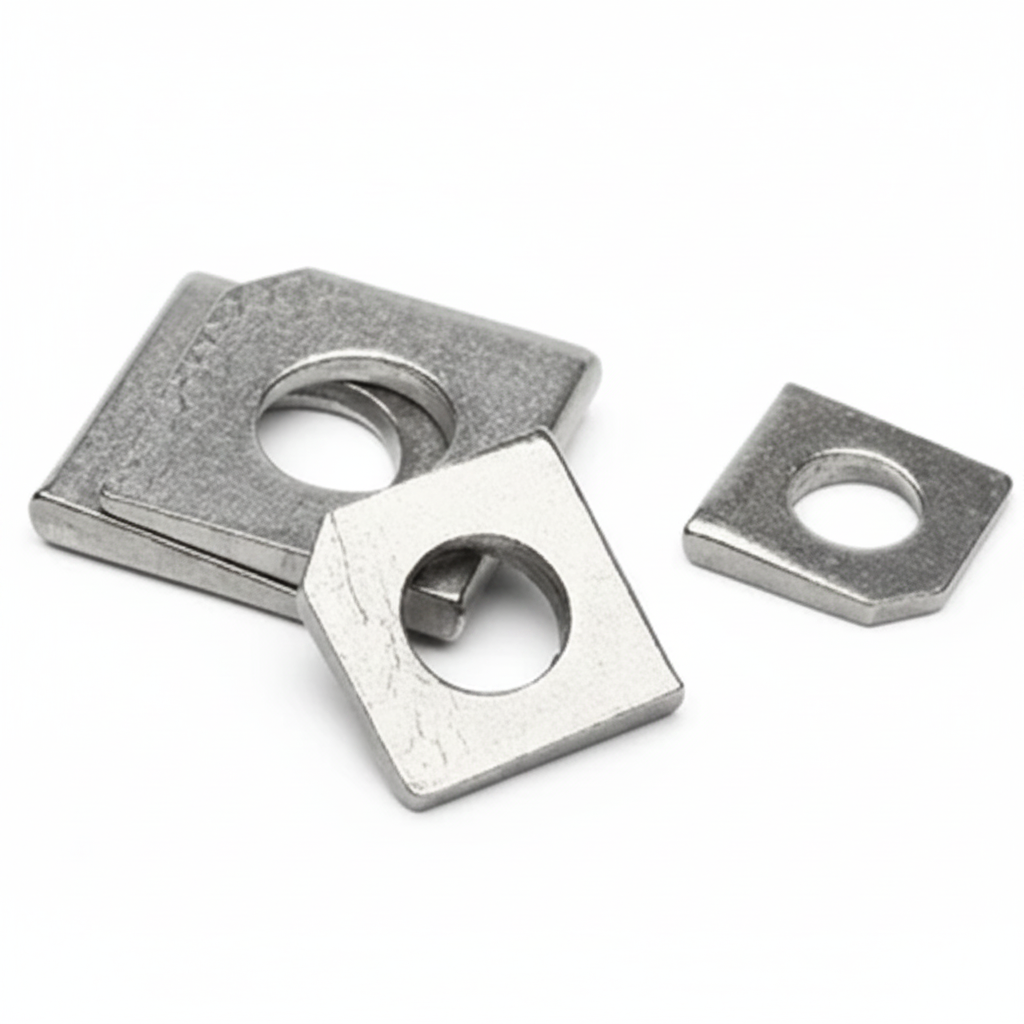
| Квадратная конусная шайба | |
|---|---|
| Спецификация | M20-M48 |
| Материал | Q235B |
| Класс | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) |
| Темп. | -20C до +80C |
| Вес | ~0.5 кг/штука |
| MOQ | 100 шт. |
| Упаковка | VCI-бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 |
| Применение | Тяжелое оборудование |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской антикоррозионный герметик для диапазона -50 до 200C. Используйте шайбы в оболочке из PTFE.
- Проверьте соосность в пределах 0.3 мм. Затяните гидравлическим натяжителем до целевого предварительного натяга. PMI проверка 10% образца. Запишите для аудита соответствия.
- Проведите неразрушающий контроль 10% образца с использованием цветной дефектоскопии. Замените любой крепеж с признаками трещин.
- Нанесите защитное герметичное покрытие по спецификации. Установите постоянное оборудование для мониторинга состояния. Подайте отчет о соответствии в регулирующий орган.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса прочности крепежа для условий эксплуатации | Крепёж выходит из строя при нагрузке ниже расчетной. Соединение разъединяется в рабочих условиях в течение первого года, что приводит к повреждению оборудования и незапланированным простоям. | Проверьте класс прочности крепежа по спецификации эксплуатации. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Запишите все значения момента затяжки в отчет об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных поверхностях в течение 6-12 месяцев. Разрушение соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перетягивайте любой крепёж ниже 80% от указанного момента затяжки. Заменяйте крепёж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: заменяйте все критические крепежные изделия независимо от состояния. Фиксируйте все результаты в CMMS с указанием даты, ID инспектора и корректирующих действий. Максимально допустимая потеря натяжения: 15%.
Ссылочные стандарты
Техническая основа и стандарты
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Частые вопросы
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →