Вырывание анкерного болта подвески канала: предотвращение и исправление
Большой канал (сечение 2м×1м) может весить несколько сотен килограммов, включая собственный вес, утепление и накопленную пыль — подвешенный к потолку с помощью анкерных болтов подвески. Если любой анкерный болт вырывается из бетона → подвеска выходит из строя → канал провисает локально → нагрузка на соседние подвески удваивается → цепная реакция вырывания → десятки метров канала падают с высоты → разбивают оборудование и трубопроводы ниже. Эта страница объясняет, как выбрать и указать крепеж для подвески каналов, чтобы избежать этой цепи сбоев
Аудит рисков // Инженерная диагностика
Руководство по подводным камням закупок
"На производственной линии переднего края это происходит каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Анкерные болты для подвесок каналов вырываются из бетона при длительной вибрации
Корректирующие меры
Риск-02
Замок дверцы доступа ржавеет и заклинивает, не позволяя экстренно открыть
Корректирующие меры
Риск-03
Фланец канала вздувается в системах с избыточным давлением
Корректирующие меры
Особенности условий эксплуатации
Цепь сбоев подвески канала: что проверять при закупках
Наиболее игнорируемый риск в промышленной вентиляции — совокупное проскальзывание анкерных болтов при длительной вибрации. Даже если каждый болт соответствует статическим нагрузочным требованиям, микрометровое проскальзывание в течение лет может вызвать видимое провисание и перераспределение нагрузки, приводящее к катастрофическому отказу
Что проверить
- 1Укажите анкерные болты с подрезкой (M10-M16) для подвесок каналов в бетоне; избегайте стандартных анкерных болтов в зонах вибрации
- 2Для тяжелых каналов используйте сквозные шпильки из стали класса 8.8 горячего цинкования для устранения риска вырывания
- 3Обеспечьте, чтобы шаг болтов фланца на каналах с высоким давлением был уменьшен до 100 мм (не 150 мм) для предотвращения вздутия фланца и выдувания прокладки
- 4Включите проверку момента затяжки в установку: перезатяните любой крепеж ниже 80% от указанного момента затяжки при первом осмотре через 6 месяцев
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Тип анкера для подвески канала | Стандартные анкерные болты проскальзывают при вибрации, вызывая совокупное провисание и возможную цепную реакцию вырывания | Анкерный болт с подрезкой M10-M16, углеродистая сталь оцинкованная (C3) или горячее цинкование (C4) |
| Материал и покрытие болта | Коррозия во влажном воздушном потоке снижает несущую способность; ржавые замки дверец доступа не позволяют экстренно открыть | 304 нержавеющая сталь для замков дверец доступа; 316L для каналов для удаления дыма при пожаре |
| Шаг болтов фланца | Чрезмерный шаг вызывает вздутие фланца при избыточном давлении, приводя к выдуванию прокладки и утечке воздуха | Используйте болты класса 8.8 с правильным предварительным натяжением |
| График обслуживания | Незамеченная коррозия или ослабление может привести к внезапному отказу | Осмотр каждые 250 рабочих часов или 6 месяцев; заменяйте крепеж с коррозией >5% или глубиной ямок, превышающей пределы проекта |
Все значения момента затяжки и интервалы осмотра должны быть проверены в соответствии с конкретными условиями проекта и применимыми стандартами (SMACNA, GB 50243)
Уровень доказательности: только источник-страница
Технический справочник отрасли
Как вибрация вентилятора расшатывает фланцы воздуховодов до появления неплотностей
В промышленной вентиляции наиболее частый отказ фланцев воздуховодов — не ударное повреждение, а раскручивание от вибрации вентилятора. От одного ослабленного болта или пружинного зажима до сверхнормативной запыленности в цехе каждый шаг связан с предыдущим, и каждое звено имеет проверяемый числовой показатель.
- 1Источник вибрации — вентилятор: около 40% источников вибрации вращающегося оборудования приходится на дисбаланс и не менее 30% — на несоосность; критерий для корпуса вентилятора — верхняя граница зоны B 4.5 mm/s RMS (длительная эксплуатация) с типовым первым порогом сигнализации 7.1 mm/s
- 2Вибрация распространяется по воздуховоду: вибрация вентилятора передается через стенки воздуховода на каждый фланцевый узел, где болты и пружинные зажимы испытывают длительную микровибрацию, усугубляемую пусками-остановами вентилятора и пульсациями воздушного потока
- 3Преднатяг теряется и переходит в ослабление: вибрация постепенно снижает преднатяг болтов и зажимов, ослабление начинается с края соединения, и зазоры фланцев постепенно раскрываются
- 4Неплотности снижают расход воздуха: неплотные зазоры фланцев уменьшают расход воздуха в системе, и эффективность улавливания вытяжных зонтов снижается вместе с ним
- 5Конечная точка — охрана труда: недостаточное улавливание означает сверхнормативную запыленность в цехе — именно поэтому при приемо-сдаточных испытаниях и периодических осмотрах швы фланцев вносят в контрольный перечень
- 6Меры пресечения согласно GB 50243-2016: шаг болтов/заклепок фланцев ≤100 mm для систем высокого давления, ≤150 mm для систем низкого/среднего давления; размеры болтов M6 (малые) / M8 (крупные); прямоугольные фланцы должны иметь угловые болтовые отверстия — проверка на герметичность плюс подтяжка по норме
Около 40% источников вибрации вращающегося оборудования из-за дисбаланса и не менее 30% из-за несоосности являются оценками порядка величины; верхний предел зоны B вентилятора 4.5 mm/s и порог сигнализации 7.1 mm/s — это критерии зон по ISO 10816-3, а шаг ≤150/≤100 mm с угловыми отверстиями M6/M8 — положения GB 50243-2016 — всё непосредственно проверяемо.
Технический справочник отрасли
Крепеж соединений воздуховодов: приемочные показатели по типоразмерам, шагу и интерфейсам
Приемка крепежа соединений воздуховодов не ведется по принципу «на глаз сойдет» — шаг отверстий, типоразмеры болтов, интервалы скоб и длина гибких вставок имеют нормированные значения, и внесение их в запрос коммерческого предложения и акт приемки дает вам основание. При параллельном рассмотрении китайской и североамериканской систем ничего не будет упущено.
| Узел / интерфейс | Крепеж и типоразмер | Ключевые показатели | Обслуживание и приемка |
|---|---|---|---|
| Фланцевое соединение на уголке | Болты + гайки + прокладка; типоразмер болта M6 (малый) / M8 (большой) | Шаг болтов и заклепок: ≤150 мм для систем низкого/среднего давления, ≤100 мм для систем высокого давления; прямоугольные фланцы должны иметь угловые болтовые отверстия | Проверка на герметичность; при ослаблении подтянуть по норме для данного типоразмера |
| Тонколистовой фальцевый (совместно формуемый) фланец | Пружинные скобы / болты U-образных прижимов (оцинкованные) | Интервал пружинных скоб ≤150 мм, ≤100 мм для чистых помещений; чередовать направление фиксации спереди и сзади | Визуальный контроль шва плюс проверка на герметичность |
| Гибкая вставка вентилятор—воздуховод | Болты прижимных планок | Длина гибкой вставки 150–250 мм; в системах дымоудаления должен применяться негорючий материал | Замена при старении |
| Компенсатор на длинных прямых участках | Крепеж компенсатора | На прямых участках длиной более 20 м должен быть предусмотрен компенсатор | Проверять совместно с присоединенным участком |
| Североамериканское сопоставление (SMACNA TDC/TDF) | Угловые болты 3/8″ (9.5 мм) + система реек/пружинных скоб с шагом 6″ (152 мм) | 6″ относится к шагу реек — не тот же объект, что шаг болтов 150 мм по GB | Приемка по одной системе (GB или SMACNA) в рамках проекта; не смешивать системы |
В данном слоте оценочные величины порядка не используются.
Технический справочник отрасли
Какие стандарты регламентируют метизы для воздуховодов: китайские, североамериканские и системы по горючей пыли
Крепеж воздуховодов не охватывается одним стандартом на болты: приемка строительных работ, североамериканское исполнение, классификация по искробезопасности и общий свод по горючей пыли — каждый отвечает за свой сегмент. Перед запросом цены уточните, какой стандарт регламентирует закупаемую деталь.
Перечисленные в данном слоте стандарты являются открытыми стандартами; приводятся только номера, редакции и область действия для навигации при закупке — конкретные приемочные значения — по действующим пунктам каждого стандарта. В данном слоте оценочные величины порядка не используются.
Технический справочник отрасли
Работа с горючей пылью: как искробезопасное исполнение меняет подбор крепежа для воздуховодов и пылеуловителей
При наличии древесной, металлической, зерновой или пластиковой пыли пылеуловитель и его воздуховоды являются взрывоопасной зоной — класс искробезопасности напрямую определяет материал компонентов в воздушном потоке, а за ним следует и подбор крепежа. Сначала определите класс, затем запрашивайте схему.
Системы с горючей пылью регламентируются по NFPA 660:2025 — стандарт консолидирует шесть пылевых стандартов, NFPA 652/654/61/484/655/664, и относит как пылеуловитель, так и его воздуховоды к взрывоопасной зоне. Классы искробезопасного исполнения вентиляторов по AMCA 99-0401: Type C добавляет перегородки из цветного металла на входном конусе и в проходе вала; Type B — рабочее колесо полностью из цветного металла, как правило из алюминия; Type A — все компоненты воздушного тракта из цветного металла, включая улитку. Чем выше класс, тем полнее перевод воздушного тракта на цветные металлы, и вместе с этим меняется подбор материала крепежа и проверки прочности — указывайте класс искробезопасности в RFQ и требуйте от поставщика комплект крепежа, согласованный по классам, а не обобщенные «детали из нержавейки». Два закупочных запрета: ① болты взрывной панели срабатывают при расчетном давлении по NFPA 68:2023 и являются элементами безопасности — не затягивайте их произвольно; «затянуть посильнее — значит безопаснее» — это обратное действие для взрывного клапана; ② включите проверку скоплений пыли и заземления оборудования в один цикл осмотра (принятый в Северной Америке порядок поиска неисправностей: заземление — первый вопрос).
В данном слоте оценки порядка величин не используются.
Технический справочник отрасли
Крепление фланцев высокотемпературной вытяжки: тепловое расширение, жаропрочная сталь и горячая перетяжка
На горячих вытяжных системах фланцу угрожает не «ослабление» — тепловое расширение раздвигает стык, а коробление, заедание и потеря прочности — три пути к одной и той же утечке. В этом режиме не бывает «проверил один раз — на десять лет закрыто».
Референс для высоких температур — установка вентилятора горячих газов на 925°F (≈496°C): улитка на центральной опоре для изоляции теплопередачи, зона подшипников с изоляцией 4-inch, фланцы исполнения ANSI Class 150 против коробления при высокой температуре — класс фланца и изоляция на горячих системах являются стандартной практикой, а не опцией. Болты высокотемпературных фланцев в итоге исполняются из жаропрочной стали, но температурные границы между углеродистой сталью, нержавеющей сталью и жаропрочным сплавом не имеют авторитетных опубликованных значений (зафиксированный отраслевой пробел) — указывайте рабочую температуру в RFQ и запрашивайте у поставщика прочностные данные именно при этой температуре, а не котировку на слово «жаропрочный». В части обслуживания: горячие фланцы требуют режима горячей перетяжки (по образцу практики hot-bolting трубопроводных систем; для данной области отдельного норматива нет), а записи о рабочей температуре должны входить в проверку — в горячем режиме цикл повторной затяжки определяется фактической рабочей температурой, а не календарем.
В данном слоте оценки порядка величин не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A · Общий | B · B · Тяжелые условия / Пожарная защита | C · План C · Взрывозащита / Чистое помещение | |
|---|---|---|---|
| 1. АНКЕРНЫЙ БОЛТ С ПОДРЕЗКОЙ | |||
| Спецификация | M10-M16 | M12-M16 | M12-M16 |
| Материал | Углеродистая сталь, оцинкованная | Класс 8.8, горячее цинкование | Класс 8.8, горячее цинкование |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| 2. ЗАМОК ДВЕРЦЫ ДОСТУПА | |||
| Спецификация | Универсальный | С огнестойкостью | С огнестойкостью |
| Материал | 304 | 316L | 316L |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
Руководство по выбору
Выбор
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | План | Основание |
| Воздуховоды общего назначения (класс C3 по ISO 12944-2); точки подвеса до 50kg | План A · Стандартный: анкер механический с подрезкой M10-M16 (углеродистая сталь, оцинкованный) для подвесов воздуховодов + универсальная защелка ревизионного люка 304 | Металлические анкеры ETAG 001; стандарт изготовления воздуховодов SMACNA |
| Тяжелый режим / противопожарная защита: крупные воздуховоды (сечение 2m×1m, масса несколько сотен kg с учетом собственного веса, изоляции и скопившейся пыли) с функцией дымоудаления и огнестойкости | План B · Тяжелый режим / Противопожарный: сквозная шпилька M12-M16 (класс прочности 8.8, горячее цинкование) для подвесов крупных воздуховодов + огнестойкий замок аварийной двери 316L для ревизионных люков воздуховодов дымоудаления | Стандарт изготовления воздуховодов SMACNA; GB 50243 монтаж вентиляции и кондиционирования |
| Взрывоопасные зоны / чистые помещения / высокотемпературное дымоудаление (класс C5-M Экстремальный по ISO 12944-2) | План C · Взрывозащищенный / Для чистых помещений: полный ассортимент из нержавеющей стали 304/316 + антистатическое заземление + сертификация ATEX; сквозная шпилька M12-M16 (класс прочности 8.8, горячее цинкование) + огнестойкий замок аварийной двери 316L | GB 50243; стандарт изготовления воздуховодов SMACNA |
| Воздуховоды высокого давления (>1000Pa): положительное давление вспучивает фланцевый стык, прокладка выдувается, потери расхода воздуха в системе 15-30% | Уменьшить шаг болтов фланца до ≤100mm (шаг 150mm допустим для среднего/низкого давления <500Pa); применять прокладку из пористой резины с закрытыми порами; после монтажа проверить фланцевые стыки анемометром — если локальная скорость >2m/s, подтянуть или добавить болты | Стандарт изготовления воздуховодов SMACNA; GB 50243 |
| Длительная вибрационная нагрузка: анкерные болты распорного типа проскальзывают с накоплением по микронам (5-10mm за 3-5 лет), воздуховод visibly провисает | Предпочтительно применять анкеры механические с подрезкой или сквозные болты через плиту перекрытия вместо распорных болтов (распорные болты пригодны только для точек подвеса <50kg); ежеквартально проверять горизонтальность воздуховодов лазерным уровнем — точки подвеса с провисанием >10mm немедленно усиливать | Металлические анкеры ETAG 001 |
A · Общий
Стандарт C3 по ISO 12944-2
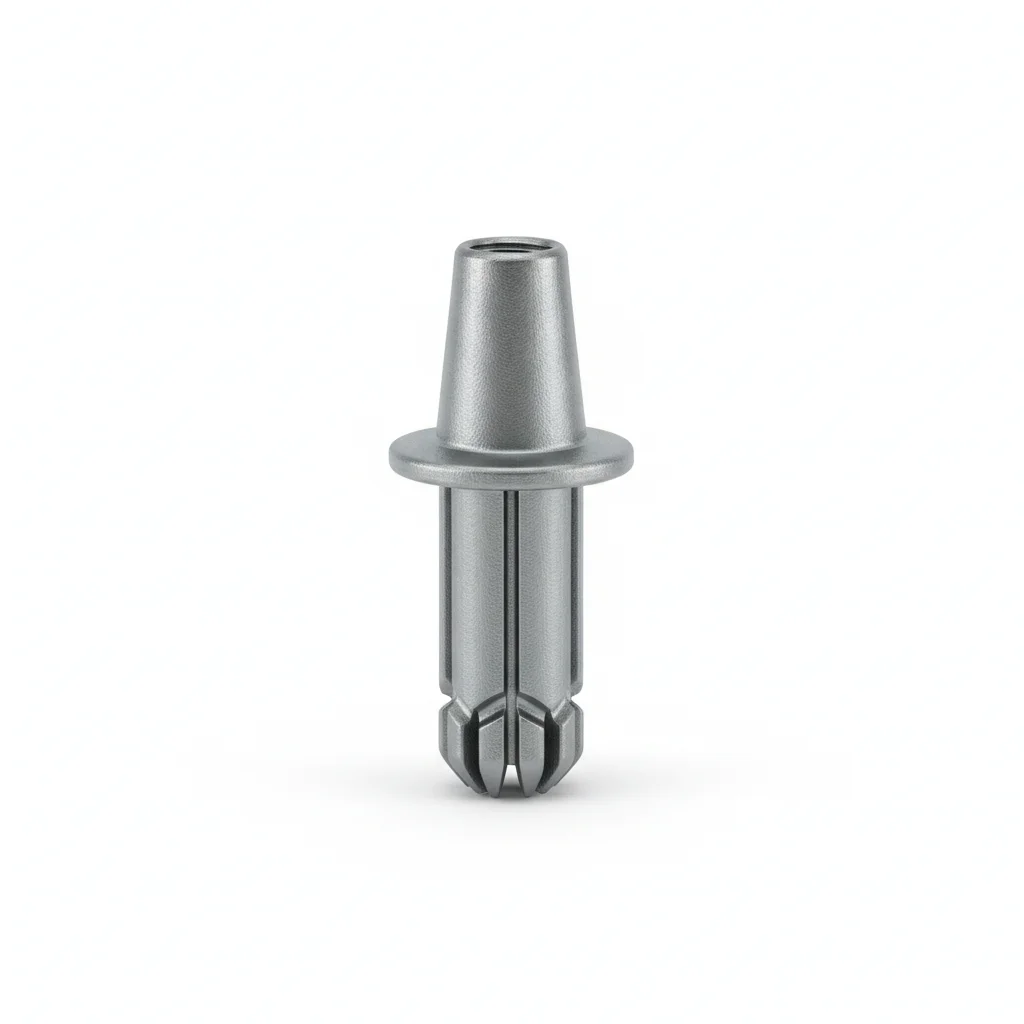
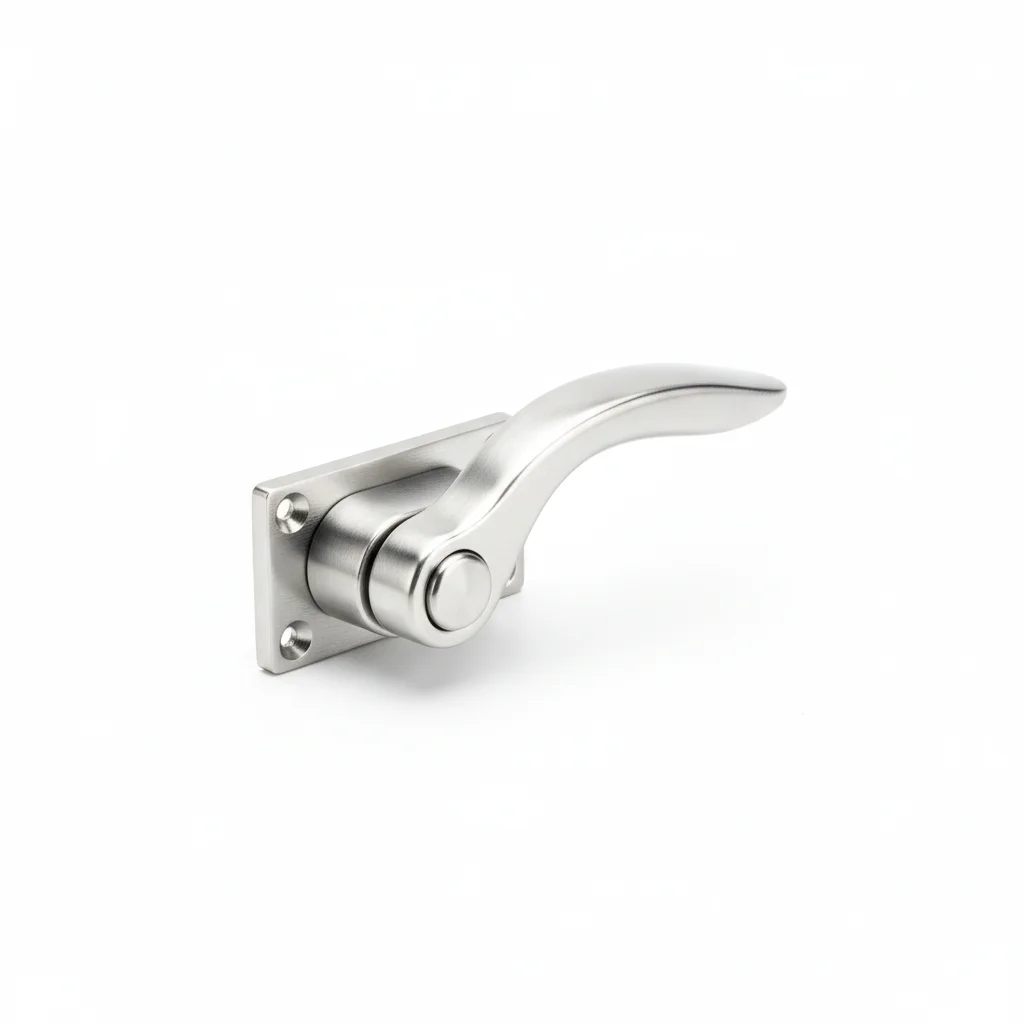
| Анкерный болт с подрезкой | Замок дверцы доступа | |
|---|---|---|
| Спецификация | M10-M16 | Универсальный |
| Материал | Углеродистая сталь, оцинкованная | 304 |
| Класс | — | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Подвеска канала | Дверца доступа канала |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1 мм на 100 мм.
- Нанесите соединительный состав на контактные поверхности. Установите крепеж с шайбой Бельвилля под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5 мм. Затяните звездообразным способом. Момент затяжки 42 Н·м +/-2 Н·м с калиброванным ключом. Документируйте в журнале QA.
- Проверьте все крепежи на правильную посадку. Измерьте 5% образца щупом — максимально допустимый зазор 0.1 мм.
- Нанесите краску-момент затяжки на головку болта, шайбу и гайку. Сфотографируйте готовую сборку с 3 ракурсов для пакета документации QA.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверьте класс крепежа по спецификации службы. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения момента затяжки в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно сесть соединению. Коррозия начинается на контактных интерфейсах в течение 6-12 месяцев. Отказ соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатяните любой крепеж ниже 80% от указанного момента затяжки. Замените крепеж с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замените все критические крепежи независимо от состояния. Документируйте все выводы в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
B · Тяжелые условия / Пожарная защита
C4 суровый по ISO 12944-2
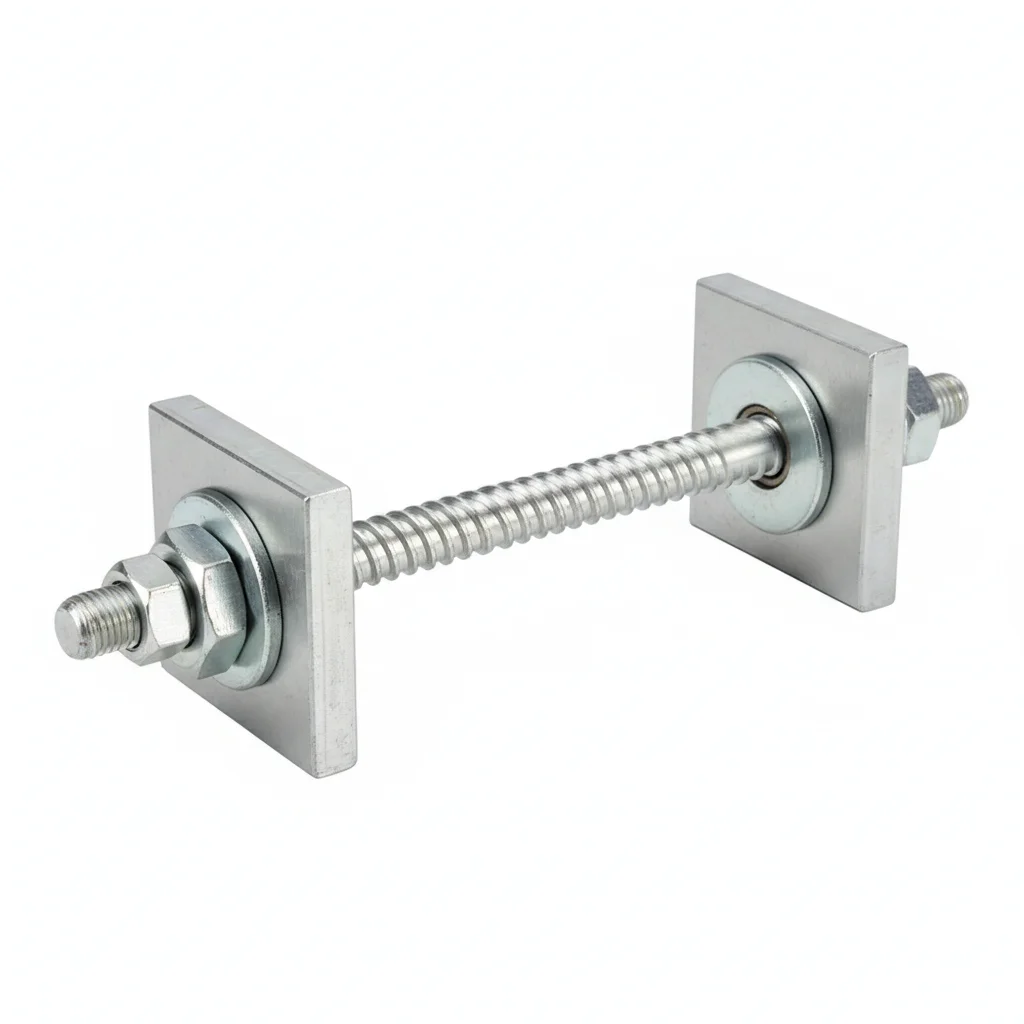
| Сквозная шпилька | Замок дверцы аварийного выхода | |
|---|---|---|
| Спецификация | M12-M16 | С огнестойкостью |
| Материал | Класс 8.8, горячее цинкование | 316L |
| Класс | — | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Подвеска для больших каналов | Дверца доступа канала для удаления дыма при пожаре |
Порядок монтажа
- Обезжирьте поверхности ацетоновым растворителем. Проверьте шероховатость поверхности Ra <3.2 мкм профилометром.
- Нанесите противокоррозионный соединительный состав, рассчитанный на рабочую температуру -20 до 150°C. Используйте шайбы с покрытием PTFE, где указано.
- Проверьте выравнивание по спецификации. Затяните в последовательности крестообразного порядка. Момент затяжки до целевого значения. Проверьте 10% с инструментом проверки. Запишите с экологическими данными.
- Проведите испытание на вырывание 5% случайной выборки до 80% пробной нагрузки. Замените любой крепеж ниже порога приемки. Документируйте результаты испытаний.
- Нанесите атмосферостойкое защитное покрытие на все открытые поверхности крепежа. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверьте класс крепежа по спецификации службы. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения момента затяжки в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно сесть соединению. Коррозия начинается на контактных интерфейсах в течение 6-12 месяцев. Отказ соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатяните любой крепеж ниже 80% от указанного момента затяжки. Замените крепеж с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замените все критические крепежи независимо от состояния. Документируйте все выводы в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Взрывозащита / Чистое помещение
C5-M экстремальный по ISO 12944-2
| Сквозная шпилька | Замок дверцы аварийного выхода | |
|---|---|---|
| Спецификация | M12-M16 | С огнестойкостью |
| Материал | Класс 8.8, горячее цинкование | 316L |
| Класс | — | — |
| Покрытие | Горячее цинкование >=55 мкм по ISO 1461 | Горячее цинкование >=55 мкм по ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20°C до +80°C | -20°C до +80°C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт |
| Упаковка | VCI бумага + картон | VCI бумага + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Экстремальные условия / Максимальная защита | Экстремальные условия / Максимальная защита |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морской противокоррозионный состав, рассчитанный на -50 до 200°C. Используйте шайбы, инкапсулированные PTFE.
- Проверьте выравнивание в пределах 0.3 мм. Затяните гидравлическим натяжителем до целевого предварительного натяжения. PMI проверьте 10% образца. Документируйте для проверки соответствия.
- Проведите неразрушающий контроль 10% образца проникающим красителем. Замените любой с признаками трещин.
- Нанесите защитный уплотнитель по спецификации. Установите приборы постоянного мониторинга состояния. Подайте отчет о соответствии в регулирующий орган.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже проектной нагрузки. Соединение разделяется в рабочих условиях в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверьте класс крепежа по спецификации службы. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения момента затяжки в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности не позволяет правильно сесть соединению. Коррозия начинается на контактных интерфейсах в течение 6-12 месяцев. Отказ соединения происходит при пиковых нагрузках. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Перезатяните любой крепеж ниже 80% от указанного момента затяжки. Замените крепеж с коррозией, затрагивающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% образца. Каждые 5 лет: замените все критические крепежи независимо от состояния. Документируйте все выводы в CMMS с датой, ID инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →