Крепёж вентиляторов и воздуховодов: предотвращение ослабления и коррозионных отказов
Центробежный вентилятор мощностью 15 кВт при полной нагрузке может создавать силы возмущения в несколько сотен килограммов — если болты основания вентилятора ослабнут, вентилятор «прыгает» на фундаменте → смещение муфты → ресурс подшипника падает с 50 000 ч до 5 000 ч. Болты фланцев воздуховодов под воздействием вибрации подвергаются фреттинг-коррозии → потеря предварительного натяга → протечки фланцев → потеря расхода воздуха в системе на 10-20%. Эта страница сравнивает крепёжные решения для систем общего вентилирования и для отвода продуктов горения при высоких температурах
Аудит рисков // Инженерная диагностика
Руководство по ошибкам при закупке
"На производственной линии фронта эти вещи происходят каждый день."
QC-AUDIT // REV.5
SCALE 1:1 · 03 ITEMS
Риск-01
Ослабление болтов основания вентилятора при резонансе
Корректирующие меры
Риск-02
Ослабление болтов фланцев воздуховодов при вибрации пульсирующего потока воздуха
Корректирующие меры
Риск-03
Коррозионный отказ болтов в агрессивных средах
Корректирующие меры
Особенности условий эксплуатации
Критические проверки при закупке крепежа для вентиляторов и воздуховодов
Наиболее игнорируемое инженерное различие — это взаимодействие между частотой вибрации вентилятора и предварительным натягом крепежа. Стандартные болты без виброустойчивых свойств со временем ослабляют, вызывая каскадные отказы
Что проверить
- 1Болты основания вентилятора: Используйте болты класса 10.9 с двойными гайками и ежемесячной проверкой момента затяжки для предотвращения ослабления при резонансе
- 2Болты фланцев воздуховодов: укажите класс 8
- 3Для высокотемпературного отвода (>200°C): Используйте болты из нержавеющей стали 304 с керамическими шайбами для предотвращения заедания и поддержания предварительного натяга
- 4Коррозионные среды (C4/C5): Требуйте нержавеющую сталь (A2-70 или A4-80) и проверяйте глубину ямок >0.3 мм ежегодно
| Пункт проверки | Почему это важно | Что указать в запросе/чертеже |
|---|---|---|
| Класс болта и покрытие | Неправильный класс приводит к потере предварительного натяга при вибрации; неправильное покрытие вызывает быструю коррозию | Класс 10.9 для основания вентилятора, класс 8.8 для фланцев воздуховодов |
| Собственная частота виброизолятора | Если частота изолятора >0.7× скорости вентилятора, резонанс увеличивает нагрузки на болты | Собственная частота пружинного изолятора <0.7× рабочей скорости вентилятора |
| Интервал проверки момента затяжки | Без периодической повторной затяжки предварительный натяг падает ниже 80% от указанного момента, рискуя ослаблением | Проверяйте каждые 250 рабочих часов или 6 месяцев; пере затягивайте, если ниже 80% |
| Допуск на коррозию для язв | Глубина ямок >0.3 мм уменьшает сечение болта и ускоряет коррозионное растрескивание | Заменяйте болты с глубиной ямок >0.3 мм или коррозией, поражающей >5% площади поверхности |
Максимально допустимая потеря натяжения составляет 15% согласно графику технического обслуживания. Все осмотры должны быть задокументированы в CMMS
Уровень доказательности: На основе условий эксплуатации и продуктовой информации этой страницы
Технический справочник отрасли
От пыли на рабочем колесе до отрыва лопатки: цепочка вибрационных отказов вентилятора
Отказы крепежа вентилятора редко происходят изолированно — налипание пыли, дисбаланс, ослабление основания и усталость лопаток образуют единую цепочку с числовыми показателями на каждом звене. Проследите цепочку, чтобы увидеть, где проходят пороги сигнализации и где необходимо вмешательство.
- 1Налипание пыли или эрозия уносит массу рабочего колеса → центр тяжести смещается → сила дисбаланса F=m·e·ω² растет пропорционально квадрату частоты вращения — дисбаланс является источником примерно 40% вибрации вращающихся машин
- 2Вибрация превышает верхнюю границу зоны B 4.5 mm/s (критерий по ISO 10816-3, длительная эксплуатация допускается) и приближается к первому порогу сигнализации 7.1 mm/s (начало зоны C)
- 3При вибрации всей машины крепеж основания/к полу воспринимает знакопеременную нагрузку — в перечне одного OEM-производителя причина «недостаточно надежное крепление основания к полу» занимает третье место среди семи причин вибрации — преднатяг падает, крепеж ослабевает, жесткость опоры снижается, и вибрация усиливается далее (положительная обратная связь)
- 4Усиленная вибрация повышает знакопеременные напряжения в рабочем колесе, трещины зарождаются и растут у корня лопатки/в сварных швах — доказанная связь: ослабление подшипника → сверхнормативная вибрация → усталостное разрушение лопатки (анализ отказа дымососа); лопатка дутьевого вентилятора блока 300 MW разрушилась после достижения вибрацией 14 mm/s, почти вдвое выше порога сигнализации 7.1 mm/s
- 5При разрушении дисбаланс скачкообразно возрастает и может привести к списанию всей машины. Точки вмешательства: действовать при вибрации ≥7.1 mm/s; плановая очистка и балансировка на месте; повторная балансировка рабочего колеса после сварки или очистки
Доля около 40% источников вибрации, приходящаяся на дисбаланс, является оценкой порядка величины; значения 4.5/7.1 mm/s — критерии зон по ISO 10816-3, а 14 mm/s — измеренное предаварийное значение из случая разрушения лопатки — поддается прямой проверке.
Технический справочник отрасли
Узлы крепления в вентиляции: от фиксации рабочего колеса до высокотемпературного фланца
Крепеж на линии промышленной вентиляции делится по месту установки: фиксация рабочего колеса задается однократно при сборке на весь срок службы, болты основания и муфты находятся на маршруте виброконтроля, фланцы воздуховодов принимаются по GB 50243, а высокотемпературные фланцы обслуживаются по инженерному регламенту горячей подтяжки. В таблице указаны применяемые метизы, ключевые параметры и регламент обслуживания для каждой точки.
| Место установки | Крепеж | Ключевые параметры | Регламент обслуживания |
|---|---|---|---|
| Вентилятор · фиксация рабочего колеса на валу | Коническая закрепительная втулка + гайка KM (DIN 981) + стопорная шайба MB (DIN 5406) | Метрическая мелкая резьба; шайба одноразовая; пример SKF 22220 EK: затяжка гайки до угла поворота α=150°; монтаж одним из трех методов — уменьшение зазора, угол гайки или осевая запрессовка | Установка однократно при сборке; замена шайбы при каждом капитальном ремонте |
| Вентилятор · балансировка рабочего колеса | (винты балансировочных грузов, вспомогательный крепеж) | Класс балансировки G6.3 (AMCA BV-3) стандартно, G2.5 опционально; повторная балансировка после очистки или сварочного ремонта | Виброконтроль: зона B ≤4.5 mm/s, тревога при 7.1 mm/s |
| Вентилятор · основание/фундамент | Анкерные болты + подливка | Известная зона ослабления (третья из семи причин вибрации по данным OEM); контроль по контрольным меткам + спектру вибрации | Включить в маршрут виброконтроля |
| Вентилятор · муфта | Болты муфты | Несоосность дает ≥30% источников вибрации | Подтяжка после лазерной центровки |
| Воздуховод · стык на фланце из уголка | Болты + гайки + прокладка | M6 (малый) / M8 (большой); шаг болтов ≤150 mm для легкого/среднего/низкого давления, ≤100 mm для высокого давления; прямоугольные фланцы требуют угловых отверстий | Проверка на герметичность |
| Воздуховод · стоячий фальцевый фланец и гибкая вставка | Пружинные скобы / U-болты (GB); угловые болты 3/8 in + рейки 6 in (SMACNA TDC/TDF) | Шаг пружинных скоб ≤150 mm, ≤100 mm в чистых помещениях, крепление попеременно во встречных направлениях; гибкая вставка 150–250 mm; компенсатор на прямых участках >20 m | — |
| Вытяжка высокотемпературная · фланец | Болты из жаропрочной стали (температура перехода углеродистая→нержавеющая→жаропрочный сплав не регламентирована — известный пробел) | Кейс 925°F (≈496°C): центральная опора улитки, теплоизоляция подшипника 4 in, фланцы ANSI 150 lb против высокотемпературного коробления | Режим горячей подтяжки (по аналогии с горячей подтяжкой трубопроводов; отдельного норматива для данной области нет) |
Доля несоосности ≥30% в источниках вибрации — оценочное значение порядка величины; остальные данные — пункты открытых стандартов (GB 50243-2016, AMCA BV-3) и официальные параметры монтажа (DIN 981/DIN 5406, SKF 22220 EK) — проверяются напрямую.
Технический справочник отрасли
Три контрольных числа для проверки крепежа вентилятора: предел вибрации, угол стопорной гайки, класс балансировки
Вентилятор работает непрерывно — его остановка останавливает систему пылеулавливания и нарушает экологическое соответствие линии, поэтому проверка крепежа выполняется попутно с виброконтролем. Одно число для контроля и одно для монтажа позволяет выявить большинство отказов до перехода в неисправность.
- Два числа по вибрации: зона B ≤4.5 mm/s допускает длительную эксплуатацию; ≥7.1 mm/s — первый сигнал тревоги, требующий реагирования (ISO 10816-3/ISO 20816-1) — пыль/эрозия рабочего колеса является основным источником вибрации, поэтому на каждом обходе одновременно проверяйте отложения на рабочем колесе и контрольные метки на основании
- Один угол стопорной гайки: для SKF 22220 EK официально рекомендуется затяжка на α=150°; три метода монтажа подшипников с коническим отверстием — уменьшение зазора, угол поворота гайки и осевая надвижка — работа по процедуре, задаваемой углом или надвижкой, а не «на ощупь»
- Вносите класс балансировки в спецификацию: BV-3 = ISO G6.3 стандартно, G2.5 опционально для требовательных применений; после очистки или ремонта сваркой выполняйте повторную балансировку рабочего колеса
- Две проверки муфты/основания: на несоосность приходится ≥30% источников вибрации (после лазерной центровки выполните повторную затяжку); крепеж основания/фундамента — известная зона ослабления — контроль по визуальным меткам и спектру вибрации
Доля несоосности ≥30% среди источников вибрации является оценкой порядка величины; остальные показатели — критерии открытых стандартов (ISO 10816-3, AMCA BV-3) и официальные данные по монтажу/балансировке (SKF, технический бюллетень Greenheck).
Технический справочник отрасли
Какие стандарты регламентируют приемку крепежа систем вентиляции
Согласуйте стандарты до расценки и приемки: фланцы воздуховодов проверяются по GB 50243 по шагу и размерам болтов, балансировка и вибрация вентилятора — по серии AMCA/ISO, фиксация на валу — по DIN 981/5406, а исполнение для горючей пыли — по NFPA и AMCA 99-0401 — каждый стандарт отвечает за свой участок цепочки.
Приведенные в этом блоке стандарты являются открытыми; указаны только номера, редакции и область применения для навигации при закупке — конкретные приемочные значения — по действующим пунктам каждого стандарта. Оценки порядка величины в этом блоке не используются.
Технический справочник отрасли
Стопорные гайки на закрепительных втулках: фиксация лапками, а не моментом затяжки
Фиксация рабочего колеса на валу со стороны вентилятора — это операция «выставил при сборке на весь срок службы» — и удерживает ее не момент затяжки. Понимание замыкания формой дает знание, где фактически зарождается отказ.
Фиксация рабочего колеса на валу — это собранный с замыканием формой узел из конической закрепительной втулки + стопорной гайки KM (DIN 981) + стопорной многолапчатой шайбы MB (DIN 5406): внутренний выступ шайбы входит в паз вала, а наружный выступ отгибается в паз гайки, поэтому при правильной отгибке лапок гайка физически не может отвернуться — «стопорная гайка сама отворачивается после множества пусков» не является исходной точкой отказа. «Просто подтянуть еще раз» — распространенная полевая привычка; реальные отказы зарождаются в одном из трех мест: 1) закрепительная втулка не надвинута достаточно далеко (недостаточное осевое продвижение или угол доворота) → фреттинг-крип на сопрягаемых поверхностях; 2) лапки стопорной шайбы не отогнуты или шайба повторно используется сверх ресурса; 3) фреттинг-износ шпоночного соединения. Цепочка последствий — осевой уход рабочего колеса → дисбаланс → сильная вибрация → ослабление крепления основания — подтверждается полевым опытом OEM. Сборочный ориентир: для SKF 22220 EK официально рекомендуется затяжка стопорной гайки на α=150°, монтаж одним из трех методов (измерение уменьшения радиального зазора, измерение угла поворота гайки или измерение осевого продвижения) — затяжка стопорной гайки — это регламентная операция, задаваемая углом и продвижением, а не «на ощупь»; шайба — одноразовая, заменяйте ее при каждом капитальном ремонте.
В данном слоте оценки порядка величины не используются.
Сравнение решений
Сравнение ключевых параметров трёх решений
Сравнивайте построчно по таблице, чтобы быстро найти решение для ваших условий.
| A · A · Общая вентиляция | B · B · Высокая температура / Промышленный отвод | C · План C · Взрывозащищенный / Чистая комната | |
|---|---|---|---|
| 1. БОЛТ ОСНОВАНИЯ ВЕНТИЛЯТОРА КЛАССА 10.9 | |||
| Спецификация | M16-M24 | M16-M24 | M16-M24 |
| Материал | 42CrMo | 304 | 316L |
| Класс | Класс 10.9 Dacromet | A2-70 | A2-70 |
| Покрытие | HDG >=55 мкм согласно ISO 1461 | HDG >=55 мкм согласно ISO 1461 | HDG >=55 мкм согласно ISO 1461 |
| 2. БОЛТ ФЛАНЦА ВОЗДУХОВОДА КЛАССА 8.8 | |||
| Спецификация | M8-M10 | M8-M12 | M8-M12 |
| Материал | Углеродистая сталь | 304 + Керамическое волокно | 316L + Керамическое волокно |
| Класс | Класс прочности 8.9, горячее цинкование | — | — |
| Покрытие | HDG >=55 мкм согласно ISO 1461 | HDG >=55 мкм согласно ISO 1461 | HDG >=55 мкм согласно ISO 1461 |
Руководство по выбору
Выбор
| Условие эксплуатации | Рекомендуемый вариант | Ключевое обоснование |
|---|---|---|
| Условие | План | Основание |
| Общая вентиляция (C3 Standard по ISO 12944-2; вибрационная нагрузка по ISO 14694) | План A · Общая вентиляция: болт основания вентилятора класса 10.9 M16-M24 (42CrMo, Dacromet) + болт фланца воздуховода класса 8.8 M8-M10 (углеродистая сталь, горячее цинкование) | Вибрация промышленных вентиляторов по ISO 14694; стандарты изготовления воздуховодов SMACNA |
| Высокотемпературное дымоудаление >200°C (C4 Harsh по ISO 12944-2) | План B · Высокотемпературная / промышленная вытяжка: болт вентилятора из нержавеющей стали 304 M16-M24 (A2-70) + болт фланца воздуховода 304 M8-M12 с шайбой из керамического волокна | Стандарты изготовления воздуховодов SMACNA; испытания вентиляторов по GB/T 1236 |
| Взрывоопасные зоны / чистые помещения / высокотемпературное дымоудаление (C5-M Extreme по ISO 12944-2) | План C · Взрывозащита / Чистое помещение: полный ассортимент из нержавеющей стали 304/316 (болт вентилятора 316L M16-M24, A2-70; болт фланца воздуховода 316L M8-M12 с керамическим волокном) + антистатическое заземление + сертификация ATEX | Испытания вентиляторов по GB/T 1236; SMACNA |
| Основание вентилятора в резонансе: частота вращения при запуске проходит через диапазон собственных частот, мгновенная амплитуда достигает 3-5× нормы, предварительный натяг снижается ступенчато | Болты класса 10.9 + двойные гайки + пружинные виброизоляторы (собственная частота изолятора <0.7× частоты вращения вентилятора); виброиспытания после монтажа — виброскорость корпуса подшипника вентилятора <4.5 mm/s (ISO 14694); ежеквартальная подтяжка болтов основания с контролем момента затяжки | Вибрация промышленных вентиляторов по ISO 14694 |
| Коррозионные среды (химическая/морская: температура 80~120°C, относительная влажность 85%, концентрация хлорид-ионов 200 ppm, питтинг до 0.5 mm/year, расчетный срок службы сокращен с 10 years до 1.5 years) | Применять нержавеющую сталь 316L или титановый сплав с антикоррозионным покрытием (например, цинк-хромовое покрытие) + уплотнительные прокладки + коррозионностойкий резьбовой фиксатор для заполнения зазоров резьбы; для C4/C5 применять нержавеющую сталь (A2-70 или A4-80) и ежегодно проверять глубину питтинга >0.3mm | ISO 12944-2 (классификация сред C4/C5); SMACNA |
A · Общая вентиляция
Стандарт C3 согласно ISO 12944-2
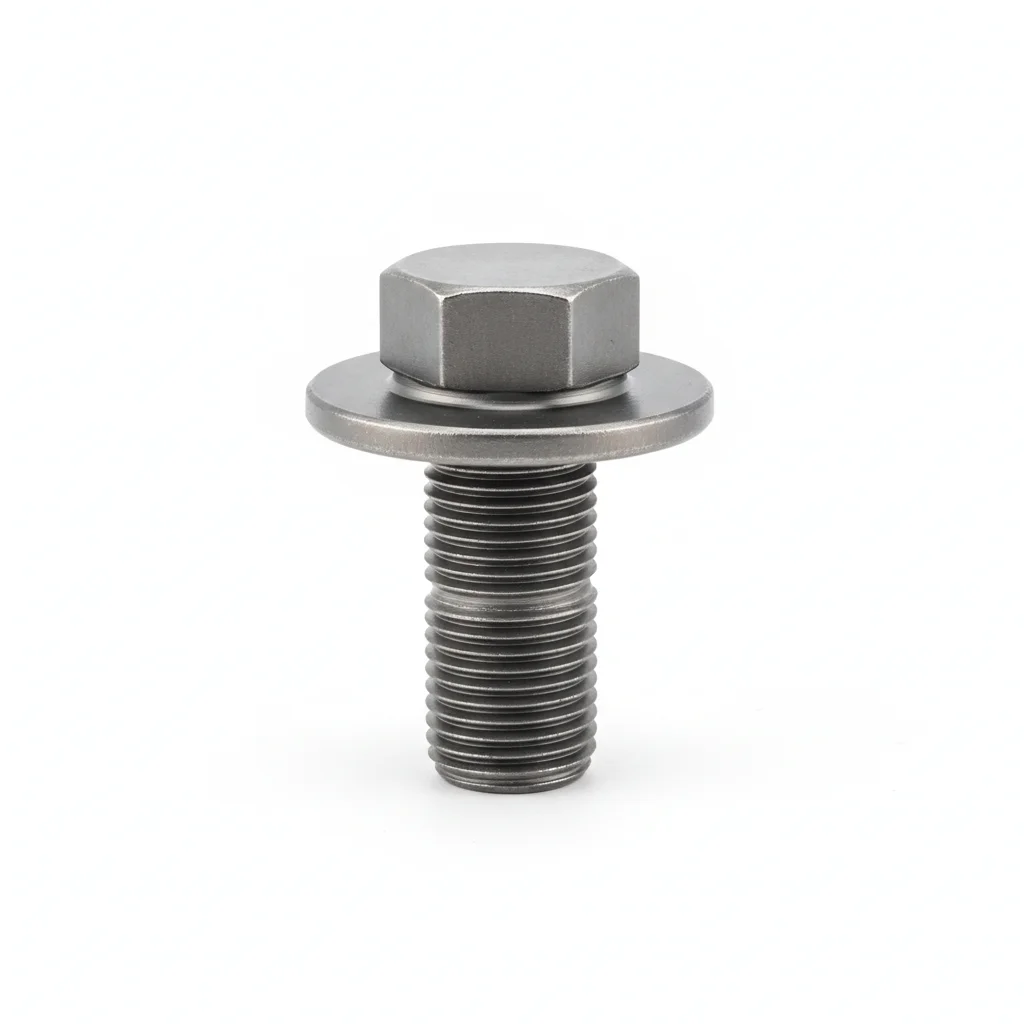
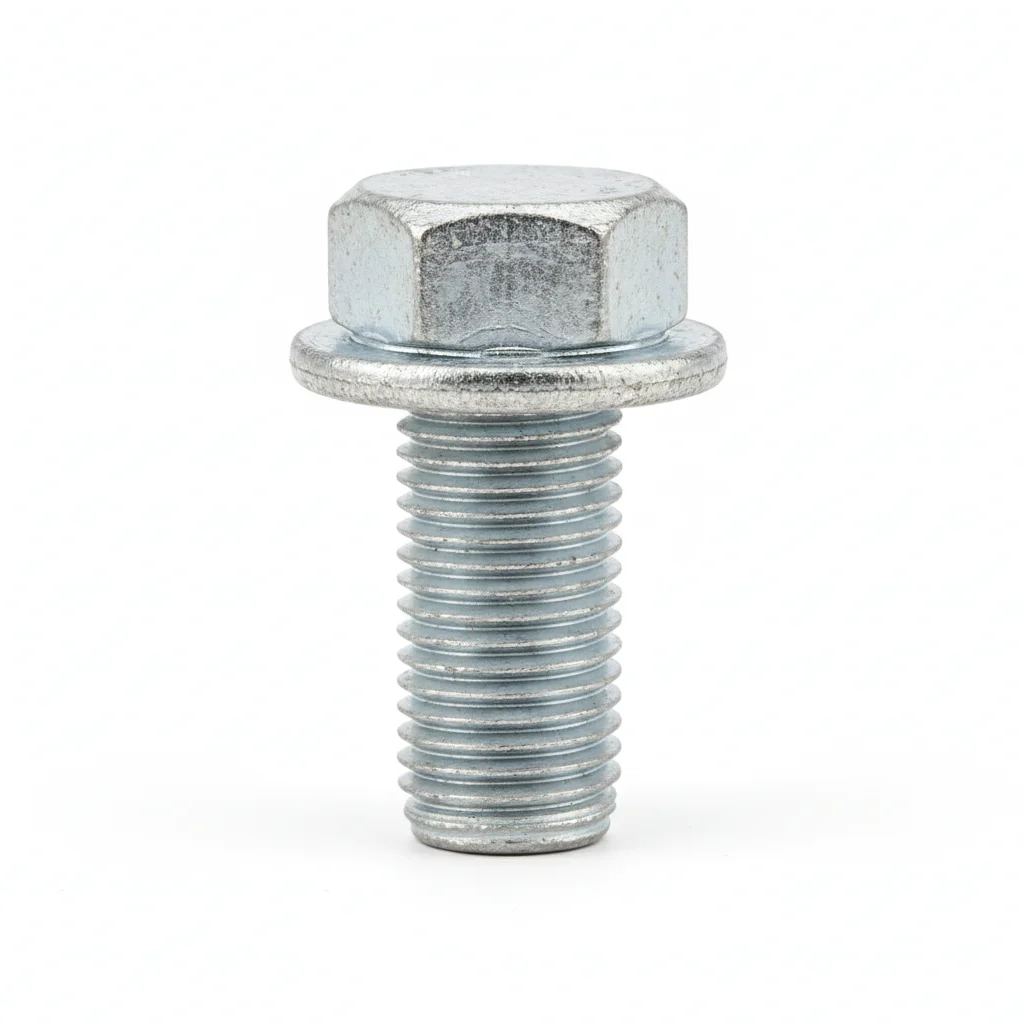
| Болт основания вентилятора класса 10.9 | Болт фланца воздуховода класса 8.8 | |
|---|---|---|
| Спецификация | M16-M24 | M8-M10 |
| Материал | 42CrMo | Углеродистая сталь |
| Класс | Класс 10.9 Dacromet | Класс прочности 8.9, горячее цинкование |
| Покрытие | HDG >=55 мкм согласно ISO 1461 | HDG >=55 мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | от -20 °C до +80 °C | от -20 °C до +80 °C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Крепление основания вентилятора | Соединение фланцев воздуховода |
Порядок монтажа
- Очистите поверхности изопропиловым спиртом (99.9%). Проверьте плоскость в пределах 0.1 мм на 100 мм.
- Нанесите соединительную смесь на контактные поверхности. Установите крепеж с шайбой Бельвилла под головкой и гайкой.
- Проверьте выравнивание в пределах 0.5 мм. Затягивайте по звездообразной схеме. Момент затяжки 42 Н·м +/-2 Н·м с калиброванным ключом. Документируйте в журнале QA.
- Проверьте все крепежные элементы на правильную посадку. Измерьте 5% выборки щупом — максимальный допустимый зазор 0.1 мм.
- Нанести краску- герметик по торцу болта, шайбе и гайке. Сфотографировать готовое соединение с 3 ракурсов для пакета документации контроля качества.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в условиях эксплуатации в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверьте класс крепежа по спецификации эксплуатации. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения момента затяжки в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных интерфейсах в течение 6-12 месяцев. Отказ соединения происходит в условиях пиковых нагрузок. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации среды. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Пере затягивайте любой крепеж, если момент затяжки ниже 80% от указанного. Заменяйте крепеж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменяйте все критические крепежные изделия независимо от состояния. Документируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
B · Высокая температура / Промышленный отвод
C4 Суровый согласно ISO 12944-2
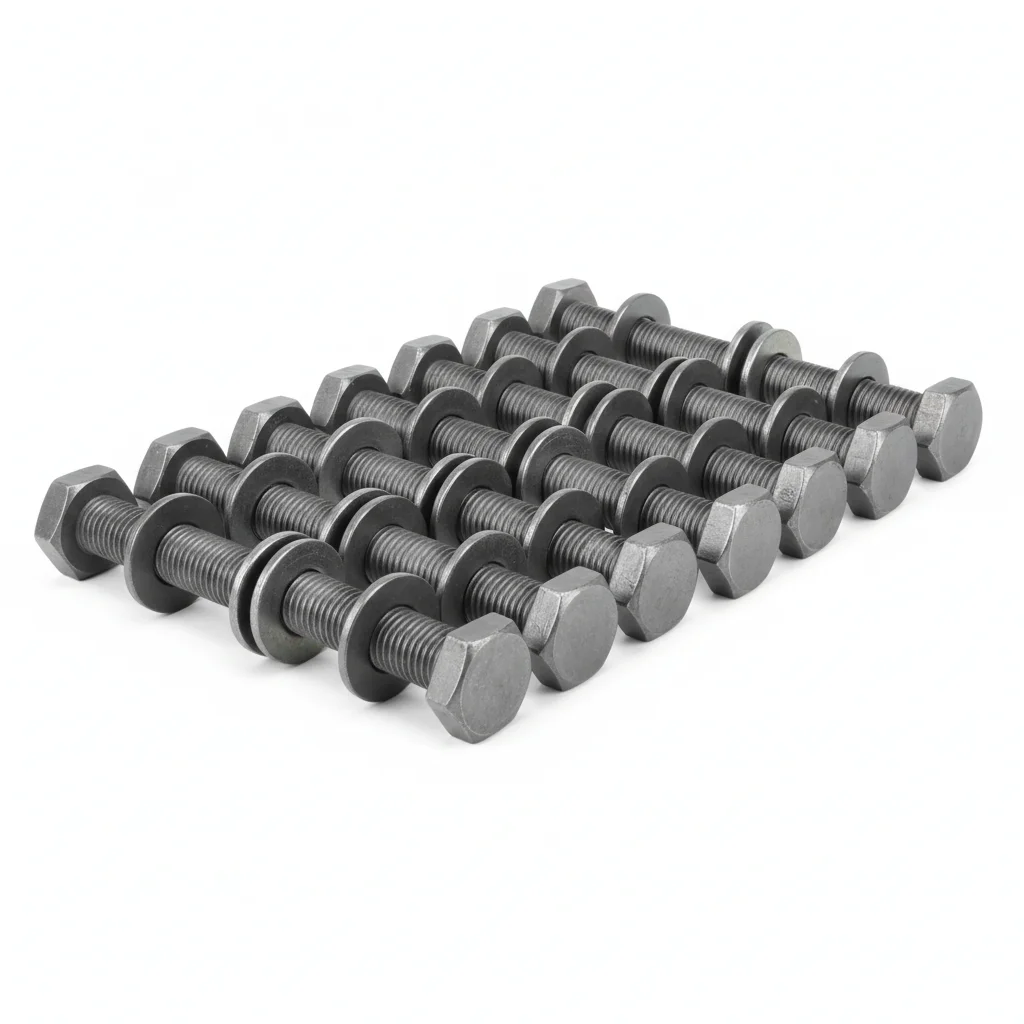
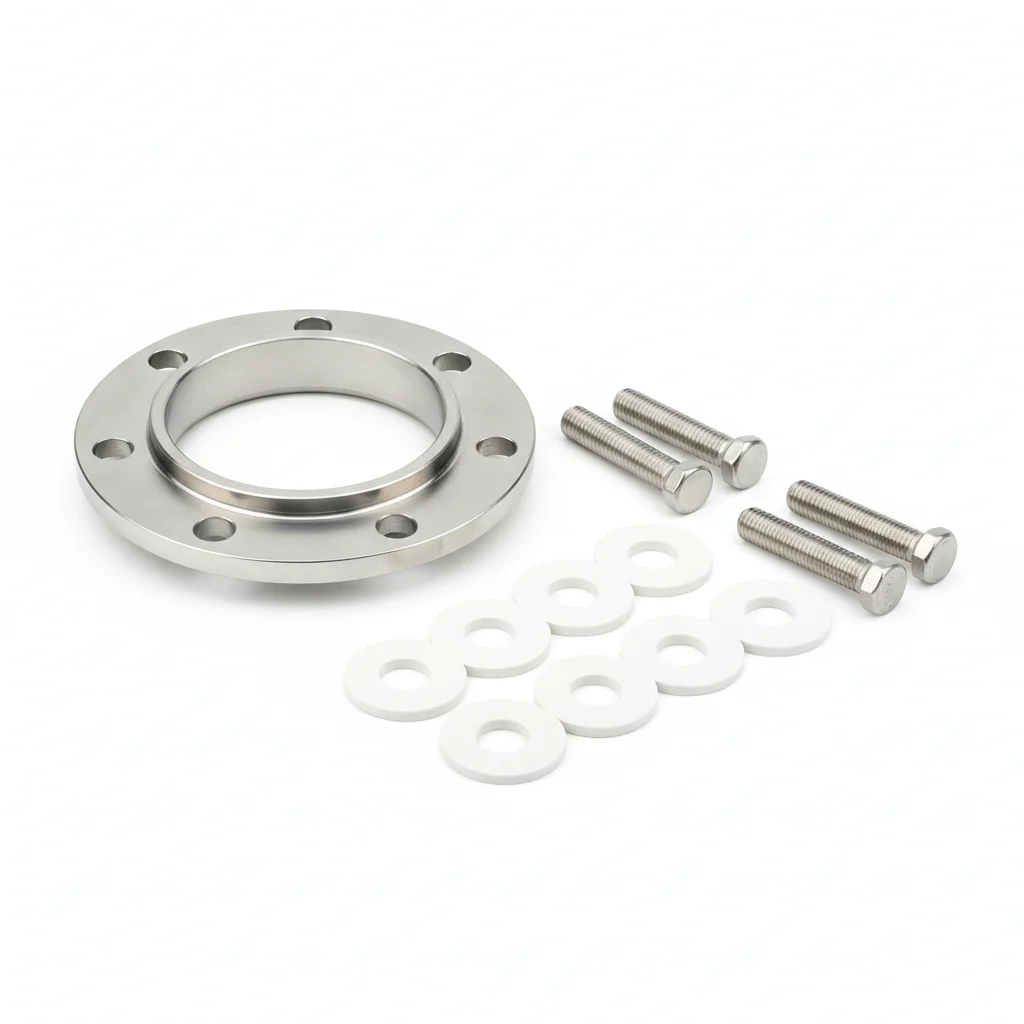
| Вентиляторный болт из нержавеющей стали 304 | Болт фланца воздуховода из нержавеющей стали 304 + керамическая шайба | |
|---|---|---|
| Спецификация | M16-M24 | M8-M12 |
| Материал | 304 | 304 + Керамическое волокно |
| Класс | A2-70 | — |
| Покрытие | HDG >=55 мкм согласно ISO 1461 | HDG >=55 мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Высокотемпературный дымоудаляющий вентилятор | Воздуховод для дымоудаления >200°C |
Порядок монтажа
- Обезжирьте поверхности растворителем ацетон. Проверьте шероховатость поверхности Ra <3.2 мкм профилометром.
- Нанесите антикоррозийную соединительную смесь для рабочей температуры -20 до 150°C. Используйте шайбы с покрытием PTFE там, где указано.
- Проверьте выравнивание по спецификации. Затягивайте по перекрестной схеме. Момент затяжки до целевого значения. Проверьте 10% с инструментом проверки. Ведите журнал с данными среды.
- Проведите испытание на растяжение 5% случайной выборки до 80% пробной нагрузки. Замените любой крепеж, не прошедший порог приемки. Документируйте результаты испытаний.
- Нанесите атмосферостойкое защитное покрытие на все открытые поверхности крепежа. Установите купон мониторинга коррозии рядом с критическими соединениями.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в условиях эксплуатации в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверьте класс крепежа по спецификации эксплуатации. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения момента затяжки в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных интерфейсах в течение 6-12 месяцев. Отказ соединения происходит в условиях пиковых нагрузок. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации среды. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Пере затягивайте любой крепеж, если момент затяжки ниже 80% от указанного. Заменяйте крепеж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменяйте все критические крепежные изделия независимо от состояния. Документируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
План C · Взрывозащищенный / Чистая комната
C5-M Экстремальный согласно ISO 12944-2
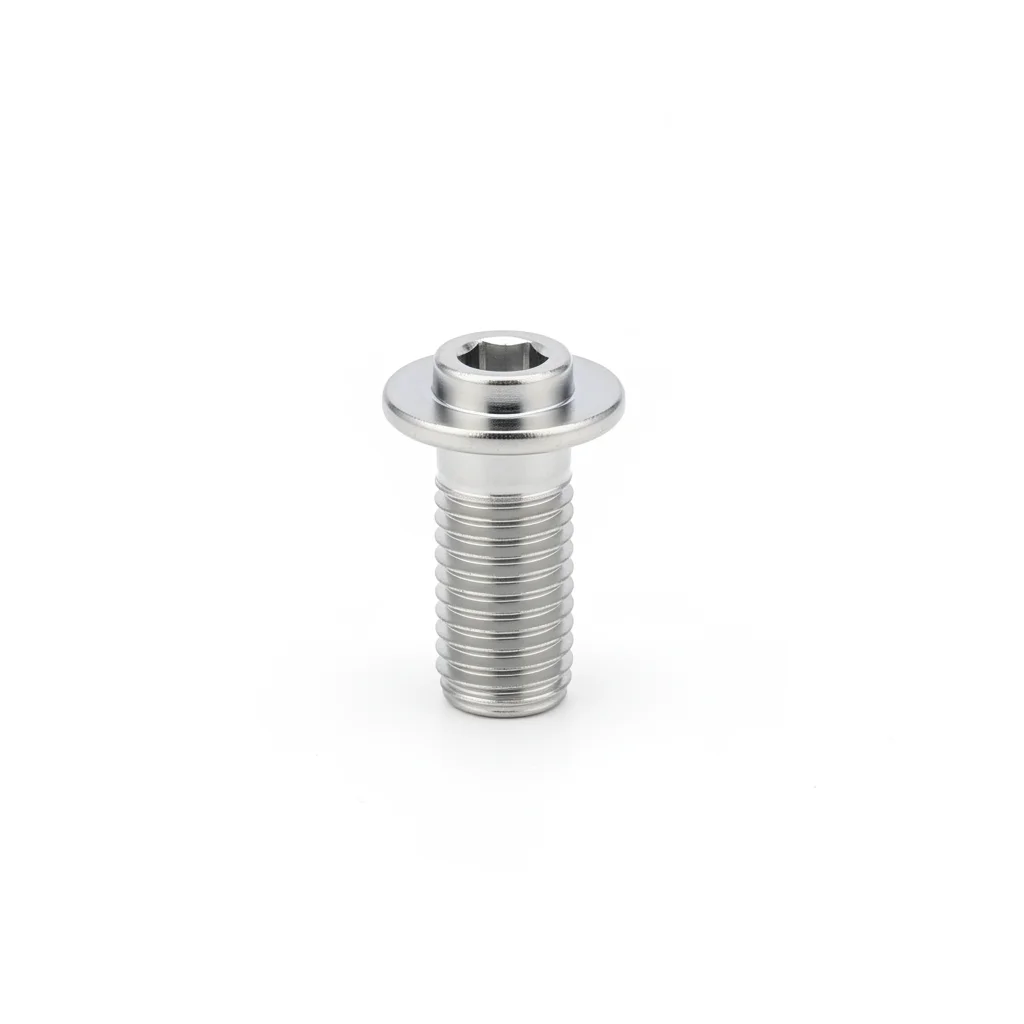
| Вентиляторный болт из нержавеющей стали 304 | Болт фланца воздуховода из нержавеющей стали 304 + керамическая шайба | |
|---|---|---|
| Спецификация | M16-M24 | M8-M12 |
| Материал | 316L | 316L + Керамическое волокно |
| Класс | A2-70 | — |
| Покрытие | HDG >=55 мкм согласно ISO 1461 | HDG >=55 мкм согласно ISO 1461 |
| Коррозия | C3 (ISO 12944-2) | C3 (ISO 12944-2) |
| Темп. | -20C to +80C | -20C to +80C |
| Вес | ~0.5 кг/штука | ~0.5 кг/штука |
| MOQ | 100 шт | 100 шт |
| Упаковка | Бумага VCI + картон | Бумага VCI + картон |
| Стандарт | ISO 898-1, GB/T 3098.1 | ISO 898-1, GB/T 3098.1 |
| Применение | Экстремальные условия / Максимальная защита | Экстремальные условия / Максимальная защита |
Порядок монтажа
- Обезжирьте растворителем MEK. Проверьте шероховатость поверхности Ra <1.6 мкм.
- Нанесите морскую антикоррозийную смесь для рабочей температуры -50 до 200°C. Используйте шайбы, инкапсулированные PTFE.
- Проверьте выравнивание в пределах 0.3 мм. Затягивайте с помощью гидравлического натяжителя до целевого предварительного натяга. Проверьте PMI 10% выборки. Документируйте для аудита соответствия.
- Проведите НК испытание 10% выборки с помощью капляющего метода. Замените любые с указаниями трещин.
- Нанесите защитный герметик по спецификации. Установите инструментарий для постоянного мониторинга состояния. Подайте отчет о соответствии в регулирующий орган.
Типичные ошибки
| ✕ Ошибка | Последствие | ✓ Верно |
|---|---|---|
| Использование неправильного класса крепежа для условий эксплуатации | Крепеж выходит из строя ниже расчетной нагрузки. Соединение разделяется в условиях эксплуатации в течение первого года, вызывая повреждение оборудования и незапланированный простой. | Проверьте класс крепежа по спецификации эксплуатации. Используйте калиброванный динамометрический ключ с сертификатом точности +/-3%. Документируйте все значения момента затяжки в отчете об установке. |
| Пропуск подготовки поверхности перед установкой крепежа | Загрязнение поверхности препятствует правильной посадке соединения. Коррозия начинается на контактных интерфейсах в течение 6-12 месяцев. Отказ соединения происходит в условиях пиковых нагрузок. | Очистите все контактные поверхности указанным растворителем. Проверьте чистоту визуально перед сборкой. Нанесите защитное покрытие в соответствии с условиями эксплуатации среды. |
Обслуживание
Осмотр каждые 250 рабочих часов или 6 месяцев (что наступит раньше). Пере затягивайте любой крепеж, если момент затяжки ниже 80% от указанного. Заменяйте крепеж с коррозией, поражающей >5% площади поверхности, или глубиной ямок >0.3 мм. Каждые 3 года: полная разборка и осмотр 20% выборки. Каждые 5 лет: заменяйте все критические крепежные изделия независимо от состояния. Документируйте все результаты в CMMS с датой, идентификатором инспектора и корректирующими действиями. Максимально допустимая потеря натяжения: 15%.
Возможности поставщика
Качество, поставка и индивидуальное производство
Контроль качества
- ✓Сертификаты материалов MTC с каждой партией
- ✓Выборочный контроль твёрдости, соляного тумана и коэффициента трения для ключевых деталей
- ✓100% контроль или выборочный контроль по AQL перед отгрузкой
Поставка
- ✓Стандартные изделия под заказ: 7-15 дней
- ✓Нестандартные изделия: 25-45 дней
- ✓Поддержка FOB/CIF/DDP
Индивидуальное производство
- ✓Анализ чертежей и подбор материала
- ✓Нестандартные размеры, головки и резьба
- ✓Поддержка мелкосерийного изготовления образцов
Сертификация и документы
- ✓Сертификаты материалов (MTC)
- ✓Отчёты спектрального анализа
- ✓Отчёты испытаний в соляном тумане (по запросу)
Мин. заказ: Без минимального объёма заказа для стандартных изделий; для нестандартных — оценка по сложности технологического процесса
Частые вопросы
Часто задаваемые вопросы
Рекомендуемое чтение
Продолжить чтение и следующий шаг
За пределами технических характеристик
Найти правильный завод, контролировать качество, поставить вовремя — настоящая сложность. Мы покрываем крепёж, резину, пластики и промышленные ткани — четыре категории. Одна команда от начала до конца.
Возможности поставки →